
En koblingsstang konverterer roterende bevegelse til frem- og tilbakegående bevegelse under belastning, i spenning, kompresjon og bøying, millioner av ganger per driftstime. I motsetning til en aksel har den ingen enkelt rotasjonsakse som går oppover. Dens geometri lever i forholdet mellom to boringer - den store enden på veivpinnen og den lille enden på håndleddspinnen - og utretting betyr å gjenopprette forholdet: bore-til-bore parallellitet, vri, senteravstand og boringsgeometri, i montert og tiltrukket tilstand løper stangen inn.
Denne artikkelen handler om å rette opp selve koblingsstangkroppen. To relaterte ressurser på dette nettstedet dekker en mindre arbeidsemnefamilie: de vevstangshylse rettetangløsning og den ZD90 koblingsstang rettemaskin rette opp slanke lenkestenger av hylsetype og pinner (ø1,5–8 mm diameter, 45–95 mm lengde) for elektroverktøy og sammenstillinger - ikke motorstangkroppen. Motorstangkroppen som er diskutert her, er korrigert på dedikerte stangjusteringsstativ og presser i motorreproduksjonsbutikker; prosessen og akseptlogikken nedenfor dokumenterer som praktiserer.
Hva “Bent” Betyr på en koblingsstang
| Deformasjonsmodus | Hva endres | Korrigeringsrute |
|---|---|---|
| Bjelkebøyning | Skaftet buer mellom boringene; boringene forblir parallelle, men forskjøvet | Presskorreksjon på I-bjelkeskaftet mellom polstret verktøy |
| Strålevri | Den ene boringen roterer om skaftaksen i forhold til den andre | Torsjonskorreksjon i en stangfeste med kontrollert endesikring |
| Bore parallellitet feil (bøy i borerammen) | Den lille endeaksen vipper ut av parallell med den store aksen i stangens plan | Trykkkorrigering på definerte punkter; verifiser på justeringsfestet |
| Big-end forvrengning | Ovalitet eller avsmalning i den store endeboringen, ofte etter boltstrekking eller en stang-boltfeil | Ikke et bøyeproblem: maskinering av kapselflate og boring/sliping, den klassiske rekondisjoneringsruten |
| Small-end forvrengning | Bor ut av runde eller størrelsestap | Boring og re-sleeve; se løsningen for ermeretting som er referert til ovenfor |
De tre første radene er trykkrettingsarbeid på stangkroppen. De to siste tilhører maskinrekondisjonering. Butikker som blander dem, trykker på en stang for å fremtvinge en indikatoravlesning, forvrenge boringene ytterligere, og mister delen - det er grunnen til at måletrinnet nedenfor skiller bøy og vridning fra boringsgeometri før noe belastes.
Mål i sammensatt, Tilstand med dreiemoment
En koblingsstang er en todelt del fra den store endens synspunkt. Hetten, skilleflatene, boltene og deres dreiemoment deltar alle i boringens endelige geometri, så hver troverdig måling følger samme disiplin:
- Inspiser først for sprekker - magnetisk partikkelinspeksjon av skaftet, skilleflater og bolter. Å rette ut en sprukket stang konverterer en detekterbar defekt til en fremtidig feil.
- Monter hetten med nye eller kjente bolter, tiltrukket til spesifikasjonen. En stang uten tiltrekking måler en boring som ikke eksisterer i bruk.
- Sett stangen på en justeringsfeste: den store enden på en fast dor eller mellom sjekkplater, en pinne eller dorn gjennom den lille enden.
- Les bøy og vri med måleskiver ved definerte målepunkter - det klassiske stangopprettingsarrangementet brukt i motorrekondisjonering i flere tiår.
- Mål boringsdimensjoner, senteravstand og cap face tilstand separat; ikke la borefeil maskere seg som bøy.

Armaturet, ikke øyet, definerer sannheten. Verksteder uten stangjustering prøver å utlede bøyning fra følelesninger mot en overflateplate, som blander fixturfeil, platefeil og borefeil i ett tall. Den profesjonelle standarden – som gjenspeiles i reproduksjonspraksis for motorer fra spesialiserte stangbutikker til produksjonsmotoranlegg – er et dedikert justeringsstativ med begge boringene på målerens maskinvare.
Trykk Korreksjon på I-Beam
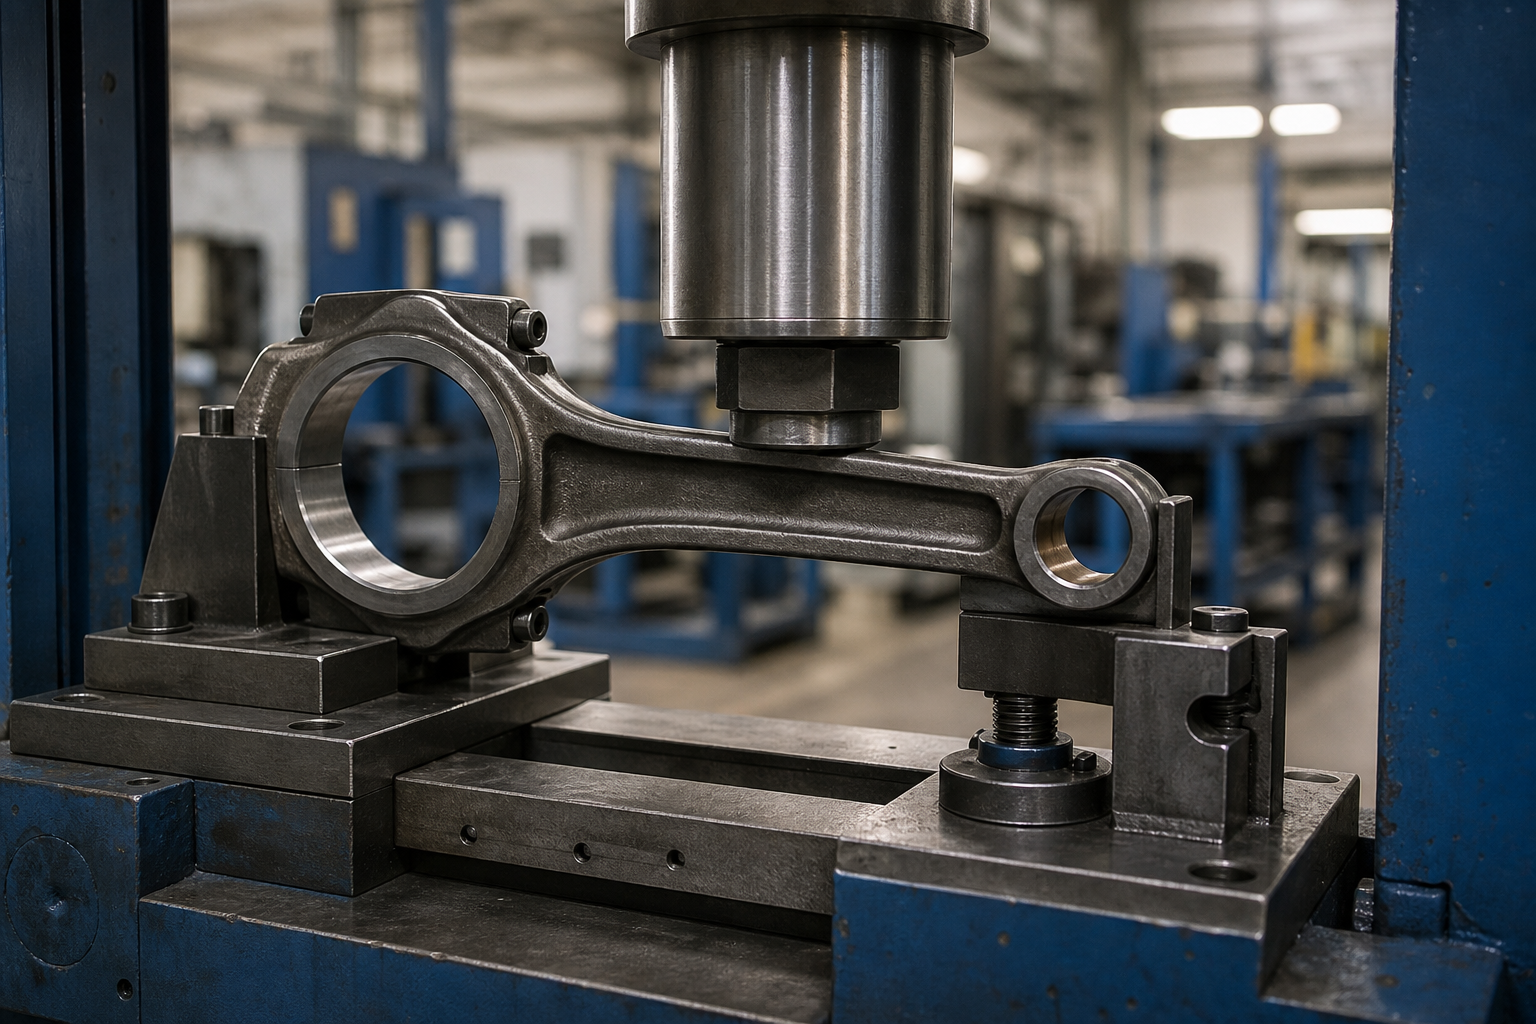
Bjelkebøy og boring-parallellisme feil korrigeres ved å presse skaftet mellom støtter som griper definerte soner av stangen:
- Støtt og trykk på I-beam-skaftet og bossdelene – aldri over en boring, en boltøre, skilleflaten eller en boret oljepassasje.
- Plasser pressepunktet på det målte høydepunktet for avviket, med verktøyradier tilpasset bjelkeseksjonen slik at kontakten holder seg utenfor flenskantene.
- Korriger i små trinn og kontroller på nytt på aligneren etter hvert trykk; en stang som måler rent etter to lette passeringer er en bedre del enn en trykket en gang hardt.
- Forvent tilbakeslag og sett det bevisst: samme kompensasjonslogikk som brukes på sjakter gjelder, og stangens korte stive bjelke gjør det enkelt å overskride.
- Etter siste pressepass, verifiser boringer på nytt, senteravstand og lokkets dreiemoment før du slipper delen — trykk på strålen skifter boringsgeometri noen få tideler, og rekondisjoneringssekvensen må kjenne den nye grunnlinjen.

Fixturstivhet er halve prosessen. Benk skrustikkene flex, og korrigeringsarbeid utført mot en bevegelig base gir resultater som ikke kan gjentas - et erfarent maskinverkstedprinsipp som gjelder stenger like mye som for pressarbeid. Dedikerte stangrettere løser det med en stiv klemramme og stavspesifikk verktøy. Den samme disiplinen - stiv festing pluss målt tilbakemelding - styrer produksjonsrettetangene våre, som f.eks ZD90 koblingsstang rettetang, som kjører lukket sløyfe automatisk retting (mate, måle, servo-korrekt, inspisere på nytt) på små lenkestenger av hylsetype.
Verktøymerker er en kvalitetsfeil i seg selv. Stenger er ferdige deler når de når pressen - maskinerte boringer, vendte skilleflater, noen ganger kulepennede skafter - så ambolter og støtter trenger polstrede eller radiustilpassede innsatser, og eventuelle vitnemerker igjen på en boltør, oljehull eller skilleflate er grunnlag for ny inspeksjon av den berørte funksjonen før stangen går videre.
Retting sitter inne i en rekondisjoneringssekvens
Reproduksjonspraksis for motorer kjører koblingsstangrekondisjonering som en bestilt sekvens, og retting har en fast plass i seg:
- Sprekkinspeksjon og rengjøring. Stenger med indikasjoner forlater snøret her.
- Retting. Strålebøyning og vridning korrigert på aligner og press; sjekket på nytt i armaturet.
- Bearbeiding av skilleflate. Hette- og stangskilleflatene er synlige, lukke boringen mindre.
- Boltbytte og moment. Nye bolter i henhold til spesifikasjonen før borearbeid.
- Bore restaurering. Finpusse for små korreksjoner eller boring/sving for større, fullføre den store enden til størrelse, rundhet og senteravstand.
- Endelig verifisering og vektkontroll. Parallellisme, vri, senteravstand, og vekttilpasning i motorsettet.
Rekkefølgen betyr noe. Retting før arbeid med skilleflate betyr at boreoperasjonene avslutter en rett bjelke; retting etter boring ville trekke en ferdig boring ut av posisjon. Og fordi overflatebearbeiding pluss borerestaurering fjerner materialet, senteravstandskontroll er en rekondisjoneringsdisiplin, ikke en rette en - stang dreiebenk og hone, ikke pressen, hold den.

Kjenn hendelsen som bøyde stangen
Korrigeringsbeslutningen starter med feilhistorikk, fordi den samme indikatoravlesningen kan bety veldig forskjellige ting:
| Feilhendelse | Typisk geometrisignatur | Disposisjonslogikk |
|---|---|---|
| Hydrolås / inntak av rusk | Skarp bjelkebøy eller forskyvning med liten ende, ofte med stempelskader i settet | Støtbelastet del; inspisere for sprekker, hell deg mot utskifting |
| Overrev / ventilkontakt | Bjelkebøy kombinert med vri; liten forvrengning | Flere moduser lastet forbi avkastning; utskifting med mindre skaden beviselig er liten |
| Lageranfall / spinne | Big-end misfarging og boreforvrengning, varmefarge på skaftet | Varme endrer materialresponsen; full MPI og hardhetssjekk før noen avgjørelse |
| Stangboltstrekk eller feil dreiemoment | Stor-end ovalitet med rene avskjedsansikter | Rekondisjoneringsrute: ansikter, nye bolter, bore og finpusse |
| Maskinering / håndtere forvrengning | Liten konsekvent bue over en produksjons- eller reparasjonsbatch | Den greie rettingssaken; stabil og repeterbar |
Hvilke stenger som i det hele tatt kan rettes ut
| Stangtype | Stilling på retting |
|---|---|
| Smidd stålstang (bilindustrien, diesel, landbruk) | Den klassiske korrigeringskandidaten; rekondisjoneringssekvenser inkluderer retting som standard |
| Pulverisert metall / sintret stang | Vanligvis erstattet, ikke bøyd; materialets sprekking gjør pressekorreksjon til en risikobeslutning |
| Aluminiumsstang (noen ytelse og små motorer) | Materialtretthetsadferd argumenterer for erstatning; følg motorprodusentens serviceposisjon |
| Brudd-splitt (sprukket) stang | Hetteflater kan ikke bearbeides, så klassisk rekondisjonering er ute; boringskorreksjon og eventuell bøyning må følge OEM-disponeringen |
| Stang med boltfeil eller anfallshistorie | Sprekk-inspiser og disponer før noen korrigering; lasthendelsen som bøyde den kan ha gjort usynlig skade |
Det er også her ærlig ingeniørarbeid slår optimisme: noen forumtråder spør om en bøyd stang fra en hydrolock eller over-rev event bør rettes ut, og arbeidssvaret i profesjonell motorbygging er at alvorlighetsgraden av hendelsen avgjør. Lys, målbar bøyning i en ellers forsvarlig smiing er rekondisjoneringsområde; en stang som har blitt komprimert, vridd eller sjokkbelastet tidligere utbytte er en erstatning, hva enn indikatoren sier etter å ha trykket.
Akseptkriterier som gjenspeiler den kjørende motoren
| Akseptelement | Hva skal spesifiseres |
|---|---|
| Bar parallellitet (bøye) | Avviksgrense over en oppgitt gagelengde, målt på aligneren i tiltrukket tilstand |
| Vri | Vinkelavviksgrense mellom boreakser, samme oppsett |
| Borestørrelse, rundhet og avsmalning | Pr tegning etter siste hone/boring, ikke etter å ha trykket |
| Sentrumsavstand | Minimum og maksimum, kontrollert på maskineringsstadiet med stangsetttilpasning |
| Sprekkinspeksjon | MPI før retting og etter endelig korreksjon der spesifisert |
| Vekt og balanse | Vektklasse innenfor motorsettet; bobweight påvirkning dokumentert der balansering følger |
| Boltens tilstand | Nye eller kvalifiserte bolter, dreiemoment registrert, ingen gjenbruk av strakte fester |
Ofte stilte spørsmål
Kan en bøyd koblingsstang rettes på en sikker måte?
En smidd stålstang med lys, rent oppmålt bøyning og en ren sprekeinspeksjon blir rutinemessig rettet og rekondisjonert. Stenger med kraftige bøyninger, vri fra overbelastning, boltfeil, eller laget av pulverisert metall, aluminium eller brudddelt smiing er erstatningskandidater. Hendelsen som forårsaket bøyningen betyr like mye som selve bøyningen.
Hvorfor måle med lokket tiltrukket?
Fordi den store boringen kun eksisterer i sin løpende geometri med hette, bolter og dreiemoment påført. Avlesninger tatt på en løs hette måler monteringsklaring og bolthullshelling like mye som bøyning.
Påvirker utretting boringene?
Ja, litt, som er grunnen til at retting kommer før borerestaurering i rekondisjoneringssekvensen. Trykking av strålen kan forskyve boringsgeometrien med små mengder; skille-flaten og honing operasjonene som følger gjenoppretting størrelse, rundhet og senteravstand på den korrigerte bjelken.
Hvordan korrigeres stangvridning?
Vridning korrigeres torsjonelt: stangen er klemt i den store enden i en stiv feste, og kontrollert motrotasjon påføres om bjelkeaksen i den lille enden, i trinn, med en ny sjekk på aligneren etter hver korreksjon. Vrikorreksjon fortjener ekstra forsiktighet fordi den virker bjelken i skjærkraft, og på en stang med noen anfalls- eller overbelastningshistorie er det vanligvis en erstatningssituasjon i stedet for en korreksjon.
Er stangretting relatert til veivakselretting?
Delene møtes i motoren, og begge er tretthetskritiske, men metrologien er helt forskjellig. En veivaksel er trofast til sin hovedtappakse som beskrevet i vår veivaksel rette løsning, mens en koblingsstang ikke har noen rotasjonsakse i det hele tatt - er den korrigert til et boring-til-boring forhold på en justeringsfeste.
Bygg løsningen rundt de to boreaksene
En vevstangsrettingsløsning står på fire faste avgjørelser: sprekk inspeksjon før lasting, måling i tiltrukket tilstand på en ekte justeringsfeste, trykkkorreksjon begrenset til strålen mellom polstret, radiustilpasset verktøy, og rekondisjonering sekvenskontroll så kjedelig, flater og senteravstand er ferdig etter at strålen er sann. Med de på plass, dedikert stangrettingsutstyr gjør en arbeidskrevende reparasjonsvurdering til en repeterbar butikkprosess - og forteller deg ærlig når en stang bør byttes ut i stedet.
Enten du skal oppgradere en eksisterende koblingsstanglinje eller kjøpe ny, de gjennomgang for valg av rettetang og den budsjettbilde for en rettemaskin ramme inn avveiningene før du snakker med leverandører.