
Punkt-press retting er en kontrollert lokal korreksjonsmetode, ikke bare trykke der en del ser bøyd ut. Prosessen må koble et gyldig geometrikart til et godkjent datum, støttepunkter, reaksjonsvei, tillatte korrigeringssteder, inkrementell kontroll og en remåling av frigitt tilstand. Uten den løkken, et trykk kan skape et merke, flytte en tilstøtende funksjon eller redusere en midlertidig indikatoravlesning uten å oppfylle det faktiske akseptkravet.
Dette er et prosessrammeverk. Det gjør ikke krav på en StraighteningTech-pressestyrke, slag, kontrollalgoritme, materialspekter, nøyaktighet, syklustid eller kompatibilitet med arbeidsstykker. Disse verdiene krever en tegningsgjennomgang og validerte prøver.
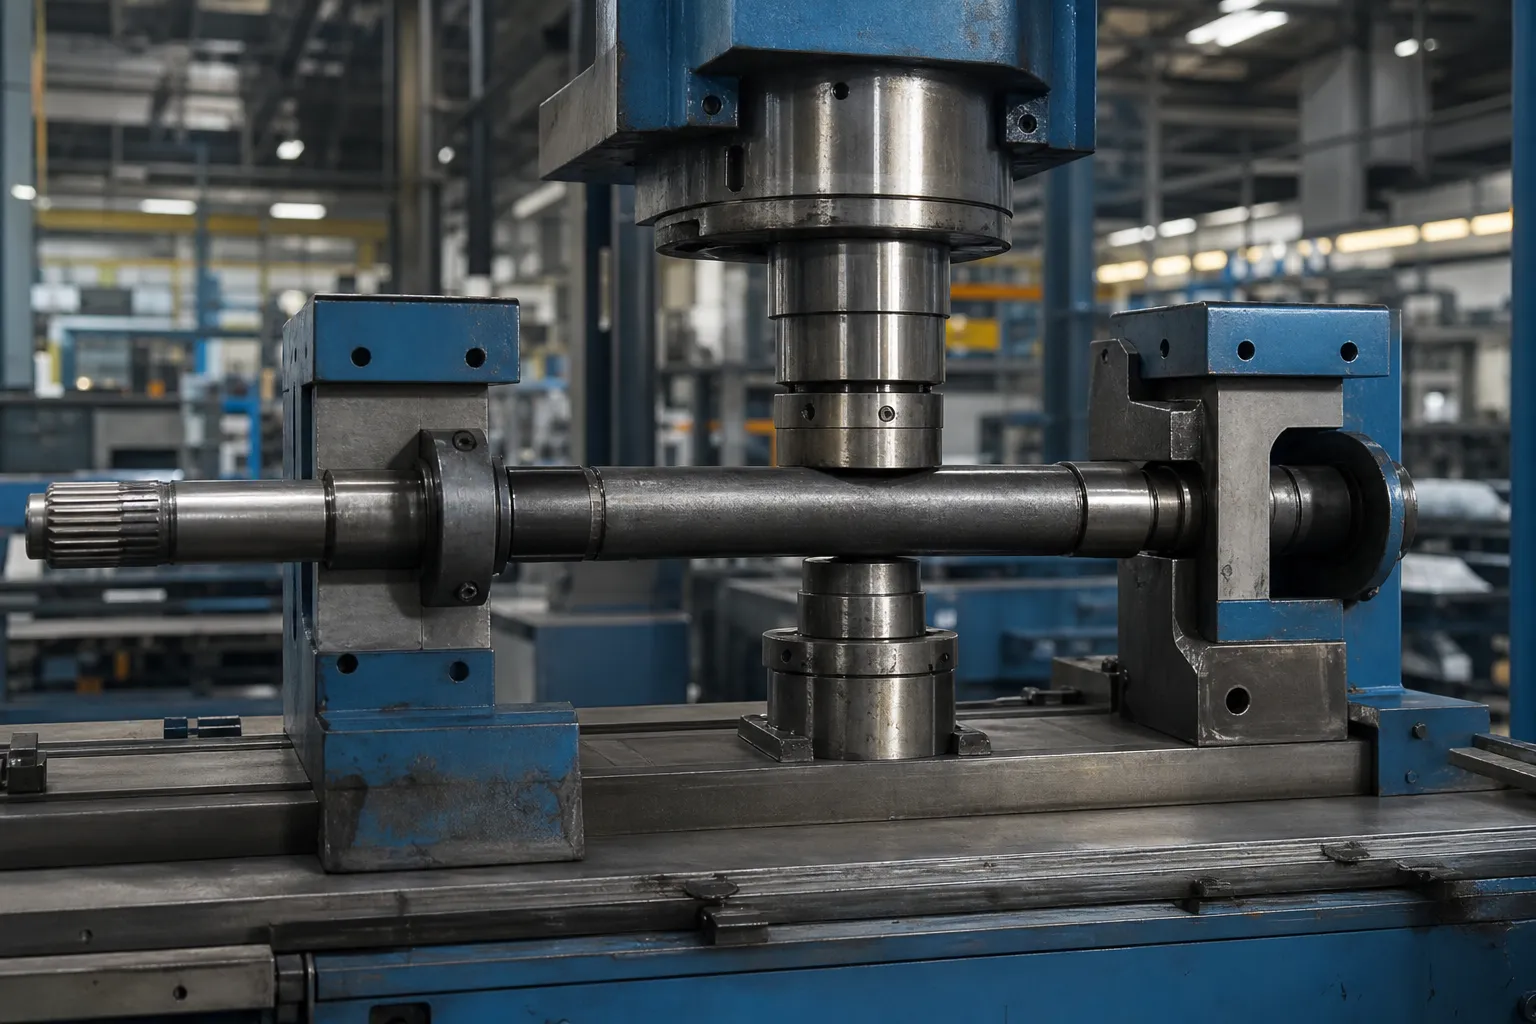
*Engineering konsept illustrasjon. Den viser en mulig pressekorreksjonskontekst for en bestemt emnefamilie, ikke en universell prosessoppskrift eller verifisert lokal kapasitet.*
Definer hva prosessen korrigerer
Den nødvendige karakteristikken kan være retthet over et spenn, radiell utløp i forhold til en datumakse, sideveis, et lokalt trekkforhold eller en annen kontrollert geometri. Den må navngis før et trykk velges. En sirkularitetsfeil, overflateavbrudd, armatursignal eller tilsiktet camber kan ikke korrigeres som om det var samme type bøyning.
Bruk akselens retthet, runout og TIR når delen er rotasjonsinspisert. Rør, profil, vår, ring- og sveisede arbeidsstykker krever sin egen geometri og prosessgrenser.
Bygg et innledende feilkart
Måleplanen skal identifisere godkjent datum, del orientering, aksiale stasjoner, støttetilstand, sensormetode og gjenta/setekontroll. En enkelt midtpunktsavlesning kan gå glipp av flere bøyninger eller forvirre gravitasjonssag og armaturvariasjon med delgeometri.

*Engineering konsept illustrasjon. Den illustrerer et målekart før korrigering; faktiske stasjonsplasseringer, sonder og datum må festes fra den kontrollerte tegningen.*
| Inngang for å fryse | Avgjørelsen den støtter |
|---|---|
| Tegningsdatum og akseptregel | Fastslår hva målingen skal representere |
| Innledende geometrikart | Identifiserer kandidatkorreksjonssoner og interaksjonsrisiko |
| Godkjente støtter og reaksjonspunkter | Hindrer en kraftbane fra å skape et utilsiktet signal |
| Beskyttede funksjoner og overflategrenser | Bestemmer hvor kontakt er forbudt |
| Materiale og prosessfase | Definerer mulig respons, tilbakespring og nedstrøms begrensninger |
Mekanikken til et punkttrykkslag
En punkt-press-korreksjon er en trepunkts bøyning utført med vilje. To støtter og ett trykkpunkt danner en lasteramme: pressen skyver seksjonen mot støttene, bøyemomentet topper seg ved pressepunktet og faller mot støttene, og de ytre fibrene ved korrigeringsstedet passerer utbytte mens seksjonens kjerne forblir elastisk. Når kraften slippes, den elastiske kjernen prøver å fjære seksjonen tilbake mens de ettergivende fibrene holder sin nye form - det permanente settet er forskjellen, og prosessens kunst er å levere akkurat nok plastarbeid til å lande den frigjorte delen innenfor toleranse. Tre konsekvenser følger direkte av dette bildet. Rettingen er lokal: plastsonen konsentreres rundt pressepunktet, som er grunnen til at feilkart veileder hvor du skal trykke fremfor intuisjon. Prosessen er selvbegrensende bare hvis den behandles trinnvis: et enkelt slag med en optimistisk størrelse kan ikke trykkes opp. Og seksjonens egen geometri - dens stivhetsvariasjon, dens overganger, dens tidligere deformasjonshistorie - modulerer alt, som er grunnen til at identiske slaginnstillinger ikke overføres blindt mellom diametre, materialer eller partier, og hvorfor reverse-loading effekter, som beskrevet for Bauschinger-effekten, endre responsen til en del som allerede er korrigert én gang.
Support Span er den primære innstillingsparameteren
Operatører strekker seg etter kraft når de skal strekke seg etter geometri. Flytting av støttene endrer korrigeringen før noen kraftverdi berøres: støtter spredt bredt gir en lang, skånsomt bøyefelt — den samme pressekraften gir en større avbøyning spredt over en lengre sone, passende for en enkelt bred bue; støtter tett inn rundt korreksjonspunktet konsentrerer den samme energien til en kortslutning, dyp korreksjon, passende for en lokal kink, men hardere på overflaten og seksjonen. Spenn bestemmer også den mekaniske fordelen med slaget: jo nærmere støttene, jo mer kraft krever den samme korreksjonen, som er grunnen til at innsnevring av spennvidden på en stiv seksjon raskt når maskinens eller delens grenser. To praktiske regler faller ut. Først, velg spenn fra feilkartets bølgelengde - lange buer får lange spenn, kinks blir korte - og dokumenter valget i oppsettposten, fordi span er en prosessparameter som alle andre. Sekund, behandle støttetilstand som en del av verktøyet: kontaktgeometri, renslighet og slitasje endrer reaksjonsbanen lydløst, og den verktøydisiplin for overflatebeskyttelse gjelder støtter akkurat som for pressnesen.
Velg Støtter og Korreksjonspunkter sammen
Et trykkpunkt kan ikke velges uavhengig av støttene. Støtteavstanden, seksjonsstivhet, kraftretning og kontaktgeometri skaper reaksjonsbanen. En feil støtte kan få en lokal presse til å se effektiv ut mens den overfører feil andre steder eller skader en funksjon.
Før en prøveprøve, dokument:
- støtte- og reaksjonssteder, inkludert kontaktfrie soner;
- korrigeringspunkt, kraftretning og tillatt orientering;
- kontaktmateriale, renslighet og merking-risikokontroller;
- maksimal inkrementell korreksjon og antall forsøk;
- tilbake-/utløsningsmåleplan;
- hardt avslag og tekniske vurderingsforhold.
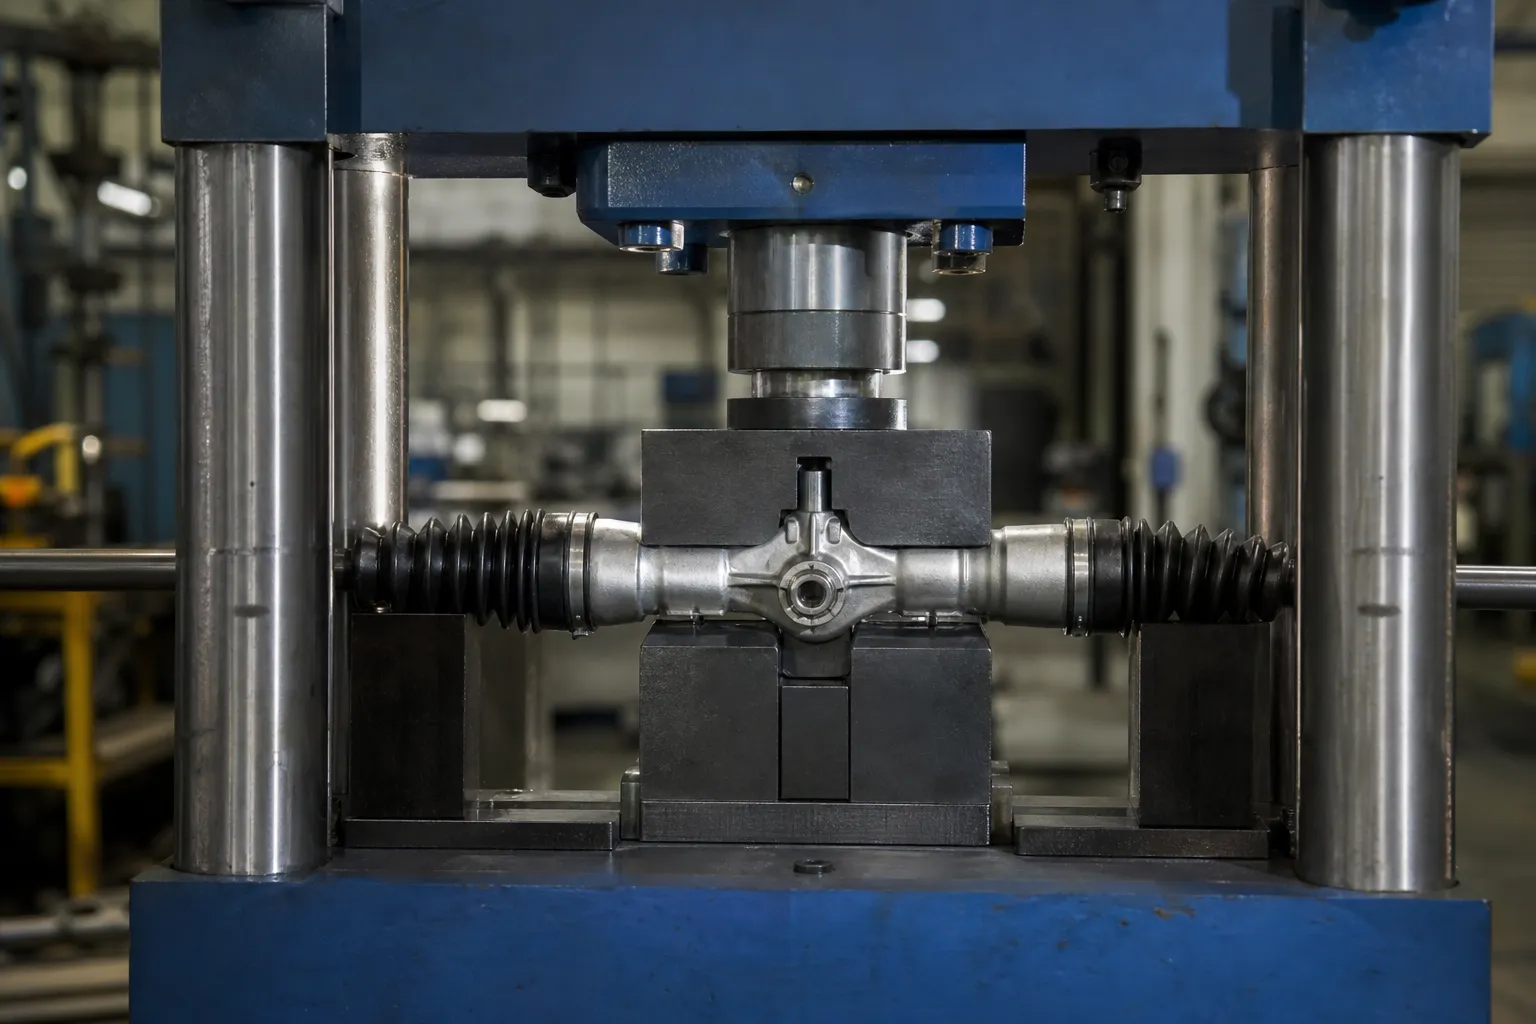
*Engineering konsept illustrasjon. Den viser et inkrementelt korreksjonskonsept; den foreskriver ikke trykkbelastning, slag, verktøy eller et godkjent korrigeringspunkt for et annet arbeidsstykke.*
Korriger trinnvis og kontroller på nytt etter utgivelse
Den lukkede sløyfesekvensen er:
- identifisere den kontrollerte arbeidsstykkefamilien og tegningsrevisjonen;
- inspisere for skader, feil del, forbudt overflatetilstand eller deformasjon utenfor omfanget;
- last inn godkjent datum og verifiser sete;
- måle det første geometrikartet;
- velg den tillatte støtte- og korrigeringsplanen;
- påfør en inkrementell korreksjon innenfor prøve-testgrensen;
- fullstendig utløsningskraft, klemmer og fastholdelse;
- mål alle nødvendige spor på nytt og registrer resultatet;
- rute delen til OK, kr eller ingeniørgjennomgang.
Den endelige aksepten er etter utgivelsen. En avlesning mens delen forblir under presskraft eller fiksturbegrensning kan ikke brukes som bevis på det endelige resultatet.
Springback som en prosessvariabel, Ikke en konstant
Fordi den frigjorte formen er satt av konkurransen mellom ettergivende fibre og den elastiske kjernen, samme slag gir forskjellig permanent sett på deler som er forskjellige i materialtilstand, seksjon eller tidligere historie. Det er springback som en prosessvariabel, og behandle det som en fast korreksjonsfaktor er hvordan linjer ender opp med å svinge rundt toleranse. Disiplinen som håndterer det ærlig er beskrevet for tilbakefjæringskompensasjon ved akselretting: lære svaret på representative utvalg, korrigere trinnvis, og lære på nytt når materialpartiet eller delrevisjonen endres. En beslektet felle fortjener sin egen dom: å trykke en del forbi nominell med vilje – overskride for å forhåndskompensere tilbakeslag – er legitimt innenfor en validert oppskrift og en definert grense, men gjentatte oversving-og-trykk-tilbake-sykluser akkumulerer revers-belastningsskader, og korrigeringsforsøksgrensen eksisterer nettopp for å stoppe den sekvensen før den blir en sprekkrisiko, per rammeverket for integritetsvurdering.
Lese dataene mellom slag
Hvert slag i den inkrementelle løkken er også et eksperiment, og dataene mellom slagene forteller operatøren når den skal fortsette og når den skal stoppe. En sunn konvergens viser at den gjenværende feilen krymper med en avtagende mengde for hvert slag - responsen per slag faller når delen nærmer seg målet, som er den naturlige signaturen til en stabil korreksjon. Tre mønstre bryter den signaturen, og hver krever å stoppe i stedet for å trykke hardere. Ingen fremgang: geometrien slutter å reagere, noe som betyr at prosessen ikke lenger involverer feilen - korrigeringspunktet, støttetilstand eller deltilstand har endret seg under operatøren. Avtagende avkastning med økende innsats: hvert slag beveger delen mindre mens pressen jobber hardere - seksjonen kjemper tilbake gjennom belastningsherding, og fortsatte handler som reduserer geometrigevinsten for akkumulering av materiell skade. Oscillasjon: delen krysser nominelle i vekslende retninger slag for slag — korreksjonsregelen overreagerer, ofte fordi den ble kalibrert på en annen respons, og løsningen er oppskriften, ikke delen. Å bygge disse tre stoppmønstrene inn i operasjonsprosedyren konverterer mellomslagsdataene fra støy til linjens tidligste kvalitetsalarm.
Vet når punkttrykking ikke er riktig rute
Punktpressing er ikke en standardmetode for hvert produkt. Kontinuerlig ledning, tynnvegget rør, asymmetrisk profil, ringe, vår, tretthetskritisk eller sveisefølsom del kan trenge en annen tilnærming, dedikert verktøy eller en egen prosessgjennomgang. Se press kontra rulleretting for metode-valggrensen.
Prøveprøve og aksept
Prøveplanen bør inkludere normale og verste fall innkommende deler, rå før/etter geometri, repeterbarhet på nytt, overflateinspeksjon, nødvendige material-/funksjonskontroller, en maksimal forsøksgrense og korrelasjon til kundereferansemåleren. Hvis sprekker, hardhet, NDT, sliping eller balansering er aktuelt, de forblir uavhengige akseptansvar.
Bruk retting prøve test og aksept å definere bevisene som kreves før et produksjonskrav eller FAT/SAT-beslutning.
FAQ
Kan pekepressing garantere en spesifikk nøyaktighet?
Ingen. Det oppnåelige resultatet avhenger av arbeidsstykket, datum, materiell tilstand, støtte, kontaktsoner, prøvesvar og avtalt inspeksjonsmetode.
Er det høyeste indikatorpunktet alltid korreksjonspunktet?
Ingen. Korrigeringspunktet skal velges fra geometrikartet og godkjent reaksjonsvei, ikke fra en isolert visuell eller indikatorobservasjon.
Kan en presse reparere en sprekk eller erstatte NDT?
Ingen. Retting reparerer ikke materialfeil og erstatter ikke kvalifiserte inspeksjonsprosesser.
Hvorfor beveger det samme presseslaget to deler som ser forskjellig ut?
Fordi frigitt geometri avhenger av materialtilstanden, seksjonsdetalj og tidligere deformasjon, ikke på utseende. Ulike partier, varmebehandlingstilstander eller en tidligere korreksjonssyklus endrer alle plast-mot-elastisk balanse slaget arbeider mot. Midlet er å lære responsen per familie på prøver og sjekke den på nytt når partiene endres.
Når skal støttene flyttes nærmere hverandre?
Når feilkartet viser en kort, lokal kink i stedet for en bred bue. Et smalt spenn konsentrerer korrigeringen der feilen bor; et bredt spenn sprer det. Språkvalget hører hjemme i det dokumenterte oppsettet, fordi det endrer både korreksjonsformen og kraften delen må bære.
Hva betyr det når en del slutter å svare på rettelser?
Prosessen involverer ikke lenger feilen - en tilstand uten fremgang. Årsakene spenner fra et endret korreksjonspunkt til et oppsett eller deltilstandsskift, og den definerte responsen er å stoppe og rute delen til gjennomgang, ikke for å øke kraften. Å fortsette å trykke bruker delens deformasjonsbudsjett på ingenting.
Retting før vs etter sliping
Ingen uavhengig kanonisk side vedlikeholdes for retting før vs etter sliping fordi industriell etterspørsel etter nøyaktig match er liten. Scenesekvensering, lagergodtgjørelse og datumoverføring hører hjemme i den smidde baren, punkt-trykk og flerpunkts prosesssider. Bekreft om sliping fjerner materiale som ville ugyldiggjort en tidligere retthetsavlesning før produksjonsruten låses.
Kraftforskyvningskurver ved utretting
En dedikert side for retting kraft forskyvning kurve guide opprettholdes ikke uten validert spørringskrav. Forces Troke-tolkning, sikre grenser og prosessstoppforhold er forklart i punktpressen, flerpunkts- og sprekkdeteksjonssider. Enhver kurvebasert alarm må valideres på representative deler i stedet for å kopieres fra en annen materialfamilie.
Point-press arbeid lever eller dør ved slagkontroll – les hvorfor overkorreksjon sprekker deler før du dimensjonerer en maskin, bruk deretter gjennomgang for valg av rettetang å matche pressekonsepter til din delfamilie.