Jadual Kandungan
- Apa Sebenarnya Membengkokkan Bolt
- Meluruskan Bolt Pendek lwn Mesin Bolt Panjang
- Cara Membuat Bolt Yang Baik Dengan Peralatan Pelurus: Gelung Pembetulan
- Perkara yang Perlu Dilakukan oleh Mesin Meluruskan Bolt untuk Bahagian Pendek
- Penyelesaian Meluruskan Bolt Pendek dalam Amalan
- Mod Kegagalan Biasa dan Pencegahannya
- Soalan Lazim
- Tempat Halaman Ini Berada
- Rujukan
Apa Sebenarnya Membengkokkan Bolt
Bolt pendek meninggalkan rawatan haba bengkok lebih kerap daripada sesiapa sahaja yang suka, dan pembaikan bukan tukul dan blok bangku. Cara membuat bolt yang baik dengan peralatan pelurus — mesin pelurus akhbar khusus — ialah satu disiplin selekoh yang diukur, pukulan terkawal, dan penerimaan yang disahkan. Ia juga berbeza daripada kerja bolt panjang dengan cara yang penting kepada sesiapa yang menentukan mesin, kerana bahagian yang hampir tiada rentang antara kepala dan benangnya menghukum pilihan peralatan yang salah.
Bolt distortion is mostly a heat-treatment story with a handling epilogue. Quenching cools the part unevenly, locks in stresses, and the part bows when those stresses relax. The Precision Machined Products Association (PMPA) separates the two distortion modes plainly: dimensional change from phase transformation is expected and small, while warpage "is usually a result of process and design issues." Their heat-treat guidance lists eight recurring causes of warp on quench and temper — from rapid heating and non-uniform cooling to water contamination in the quench oil, large changes of mass and section, and asymmetric features — and explains the mechanism: "Non-uniform cooling allows unbalanced stresses to develop during the quench, as does non-uniform agitation of quench medium."
For sizing expectations, PMPA menawarkan peraturan asas untuk keluli aloi karbon sederhana: "a change in linear dimensions of about 0.125% maksimum" daripada rawatan haba dan pelindapkejutan. Itulah skala bajet herotan sebelum warpage walaupun memasuki gambar. Penggulungan dan pemesinan benang menambah sejarah tekanan sisa mereka sendiri di atas, itulah sebabnya pengikat siap tiba di stesen meluruskan dengan selekoh yang tidak dapat dihalang oleh pengendalian yang teliti.
Bolt pendek kemudian tambahkan kelainannya sendiri. Bolt pendek adalah lebih kaku daripada bolt panjang dengan diameter yang sama, jadi ia kurang lentur daripada tekanan yang diberikan — tetapi segala-galanya di sekelilingnya lebih ketat. Benang mesti mengukur, perhimpunan mesti duduk, dan terdapat sedikit ruang walaupun untuk busur sederhana. The underlying mechanics of how prior deformation changes a part's response to correction — pemuatan terbalik dan Kesan Bauschinger — penting di sini sama seperti mana-mana sahaja dalam kerja meluruskan.
Pengambilan utama
- Selekoh bolt adalah terutamanya masalah pelindapkejutan herotan: penyejukan dan pergolakan yang tidak seragam meninggalkan tekanan tidak seimbang yang mengendur menjadi haluan.
- Perubahan dimensi rawatan haba sahaja berlaku sehingga kira-kira 0.125% dimensi linear pada keluli aloi karbon sederhana, per PMPA's rule of thumb.
- Bolt pendek adalah kaku tetapi tidak boleh dimaafkan: toleransi berkesan yang lebih ketat dan hampir tiada rentang untuk pembetulan menjadikan pilihan mesin menentukan.
Meluruskan Bolt Pendek lwn Mesin Bolt Panjang
Sangat menarik untuk membayangkan satu pelurus bolt universal, tetapi fizik menolak dua keluarga itu. A panjang, bolt langsing berkelakuan seperti aci: ia mendapat manfaat daripada mengimbas panjang penuhnya, memetakan lengkung selekoh, dan membetulkan pada puncak yang dipetakan — pendekatan di sebalik kami penyelesaian meluruskan bolt automatik untuk kes automasi am dan proses meluruskan bolt panjang automatik. Mekanik penyelidikan gaya pembetulan itu sudah mantap: Wang's over-bend straightening theory, diterbitkan dalam jurnal MDPI logam dalam 2022, describes how "a zigzag straightening moment was applied in the three-point multi-step straightening process to approximate the smooth curve of theoretical moment" — dengan kata lain, mesin bahagian panjang menekan pada titik dipetakan diskret, melangkah sepanjang.
Tonton keluarga mesin bolt panjang berjalan di tapak pelanggan di YouTube: Tapak pelanggan mesin pelurus bolt panjang — imbas panjangnya, peta selekoh, tekan pada puncak yang dipetakan, ukur semula. Bolt pendek menawarkan hampir tiada rentang yang boleh digunakan antara kepala dan benangnya, jadi tetingkap pembetulan adalah sempit dari awal. Ketepatan kedudukan bahagian, ketepatan pukulan akhbar, dan perlindungan zon benang mendominasi hasilnya, manakala peta selekoh itu sendiri lebih mudah. That is why short-bolt machines concentrate on feed, orientasi, precise localized correction, and fast gauging, while long-bolt systems invest in scanning and multi-point strategy.
Buyers specifying equipment should name which regime their parts live in. A machine optimized for one will process the other disappointingly — and for shaft-family parts beyond bolts, the same reasoning shapes our shaft straightening solutions.
Cara Membuat Bolt Yang Baik Dengan Peralatan Pelurus: Gelung Pembetulan
The process flow on any short-bolt line reads the same — memuatkan, kedudukan, meluruskan, test, discharge — but the engineering lives inside each step. The loop below is how the sequence earns its result.
Positioning Sets the Accuracy Budget
Positioning is where most of the accuracy is decided. A bolt seated a fraction of a millimeter off its intended rotation axis reads as bent and gets corrected for a setup error, so datum features, seating cleanliness, dan tingkah laku pengapit ulangan adalah asas ketepatan bagi keseluruhan baris. Sebelum pukulan tekan sekali, lekapan mesti menunjukkan bahagian yang sama, pada datum yang sama, cara yang sama, setiap kitaran.
Strok Tekan Meluruskan
Meluruskan adalah langkah terpendek dan paling tidak memaafkan. Strok adalah kecil, the response depends on the material's state, dan sasaran mengikuti daripada kelengkungan yang diukur: Wang's 2022 analysis builds the stroke on "the springback theory of small curvature plane bending," dengan momen lebih lentur dikira bahagian demi bahagian. In the same paper's tube-straightening experiments, "the straightness of the straightened workpiece could be controlled within 1.5‰, yang memenuhi keperluan standard" — hasil penyelidikan mengenai tiub, bukan spec mesin universal, tetapi sauh yang diukur untuk apa yang dicapai oleh kawalan strok berasaskan kelengkungan.
Pembetulan berlebihan pada bahagian pendek adalah mahal kerana terdapat sedikit rentang yang tinggal untuk gerakan balas. Setiap akhbar terbalik berfungsi semula bahan, dan sejarah beban terkumpul mengubah cara strok seterusnya berkelakuan.
Kesan Bauschinger dan Kos Pembetulan Berlebihan
Mengapakah sesuatu bahagian bertindak balas secara berbeza kepada akhbar kedua daripada yang pertama? Kesan Bauschinger. Witels Albert, pakar pelurus, defines it in their Wire Straightening Glossary as "a change of material parameters due to a reversal of loading direction between two consecutive loads (cth. ketegangan/mampatan)." Meluruskan adalah betul-betul pembalikan, itulah sebabnya resipi pembetulan tidak boleh merawat akhbar kedua seperti yang pertama. Glosari yang sama mencatatkan magnitud bergantung pada bahan, unsur pengaloiannya (terutamanya karbon), "the number of load cycles, dan dimensi ubah bentuk luaran (regangan sebenar)" — two of the four factors sit under the process engineer's control, yang merupakan keseluruhan hujah untuk had percubaan pembetulan sebagai dasar. Artikel sahabat kami tentang kesan Bauschinger dalam meluruskan membangunkan mekanik.
Perlindungan Benang Semasa Pembetulan Automatik
Threads are the finished surface that pays for everyone else's mistakes. Perlindungan ialah masalah reka bentuk zon hubungan: sesentuh tekan dan sokongan terletak pada batang biasa, perkakasan mematuhi bahagian, tepi dijejari di mana-mana permukaan boleh menyentuh, dan laluan suapan mengekalkan bahagian yang disuap pukal daripada mengisar satu sama lain. Buktinya ialah pemeriksaan yang dipersetujui sebelum sebarang perbicaraan — tolok benang dan keadaan rusuk disemak bersama hasil geometri. Disiplin yang sama mendorong kita perkakas pelindung permukaan untuk meluruskan berlatih.
Mengukur dan Menerima Keputusan
Kelurusan bolt siap bukan soal rasa; ia diseragamkan. ISO 4759-1 "specifies a selection of tolerances for bolts, skru, kancing dan kacang dengan benang metrik ISO dan dengan gred produk A, B dan C," dan gred produknya dipesan: "grade A is the most precise and grade C is the least precise." Untuk kelurusan shank standard memberikan formula toleransi yang berskala dengan panjang — untuk shanks sehingga 8 diameter mm, t = 0.002 l + 0.05 mm; di atas 8 mm, t = 0.0025 l + 0.05 mm — jadi a 60 Batang M8 panjang mm membawa toleransi kelurusan kira-kira 0.17 mm dengan aritmetik langsung. Di sebelah gaging, ASME B18.2.9 "describes a gage and gaging procedure for checking bolt or screw straightness at maximum material condition (MMC)."
Dua disiplin pengukuran melindungi keputusan penerimaan itu sendiri: mengukur setiap bahagian selepas pembetulan, dengan bahagian akur dan tidak akur dipisahkan secara fizikal, mengikut Rangka kerja pengisihan dan had kerja semula NOK — dan menentukan ukuran penerimaan sebelum mengukur, kerana kelurusan, runout dan TIR bukan istilah yang boleh ditukar ganti; kami kelurusan aci lwn runout lwn TIR primer memisahkan mereka. Bahagian yang diukur dalam lekapan yang gagal percuma pada pelanggan adalah kegagalan peraturan penerimaan, bukan kegagalan mesin.
Perkara yang Perlu Dilakukan oleh Mesin Meluruskan Bolt untuk Bahagian Pendek
Keupayaan mesin untuk keluarga bahagian ini adalah konkrit, bukan kata adjektif. Pada kami Mesin pelurus bolt UBJ-80 — pelurus masuk yang dibina untuk bahagian siap yang dirawat haba termasuk skru dan pengikat — "the range of bar lengths is from 60 kepada 600mm, dan julat diameter adalah dari φ3~φ25mm," with a machining speed of "3~5 sec/piece." Those are this machine family's published figures, verified per lot against the drawing's straightness definition, bukan janji terapung bebas.
Dua lagi keupayaan memisahkan garis bahagian pendek daripada satu bahagian panjang. Pertama, beban persediaan dan pelarasan: penyelidikan mengenai reka bentuk mesin pelurus (Bathelt et al., MDPI Penderia, 2023 — kajian wayar rata) records that historically "the adjustment of a straightening machine has been performed manually, yang merupakan tugas yang panjang dan kompleks walaupun untuk pekerja yang berpengalaman," yang betul-betul pengurusan resipi beban yang wujud untuk dikeluarkan pada baris bahagian pendek campuran tinggi. Kedua, maklumat sensor: the same paper's contribution — yang bersepadu, ukuran daya pelurus yang tepat yang menjadikan kawalan maklum balas praktikal — adalah arah reka bentuk mesin bolt pendek berikut, kerana bahagian yang ditekan dalam beberapa saat memberikan proses tiada masa untuk penalaan semula manual.
Incoming condition is the machine's silent partner. Banyak yang dikenal pasti mengikut keadaan rawatan haba dan dikumpulkan mengikut keterukan lenturan suapan resipi pembetulan yang stabil; barisan yang diberi lot bercampur membelanjakan marginnya untuk mengimbangi taburan yang mungkin ditangkap oleh pemeriksaan yang diterima.
Penyelesaian Meluruskan Bolt Pendek dalam Amalan
Perkara yang diperlukan oleh pembekal sebelum memetik adalah ringkas dan khusus: lukisan bahagian dengan petak bual lurus dan skema datumnya, keadaan bahan dan rawatan haba, pengagihan selekoh masuk (lot sampel diukur, tidak diterangkan), peraturan penerimaan dalam bentuk yang dikeluarkan atau dimuatkan, dan volum yang menetapkan sasaran masa kitaran. Dari asas itu konfigurasi mesin — kelas tan tekan, suapan dan orientasi, mengukur, menyusun — mengikuti dan bukannya memimpin.
Kes Pelanggan: Meluruskan Bolt Pendek untuk Pembina Jentera Rusia
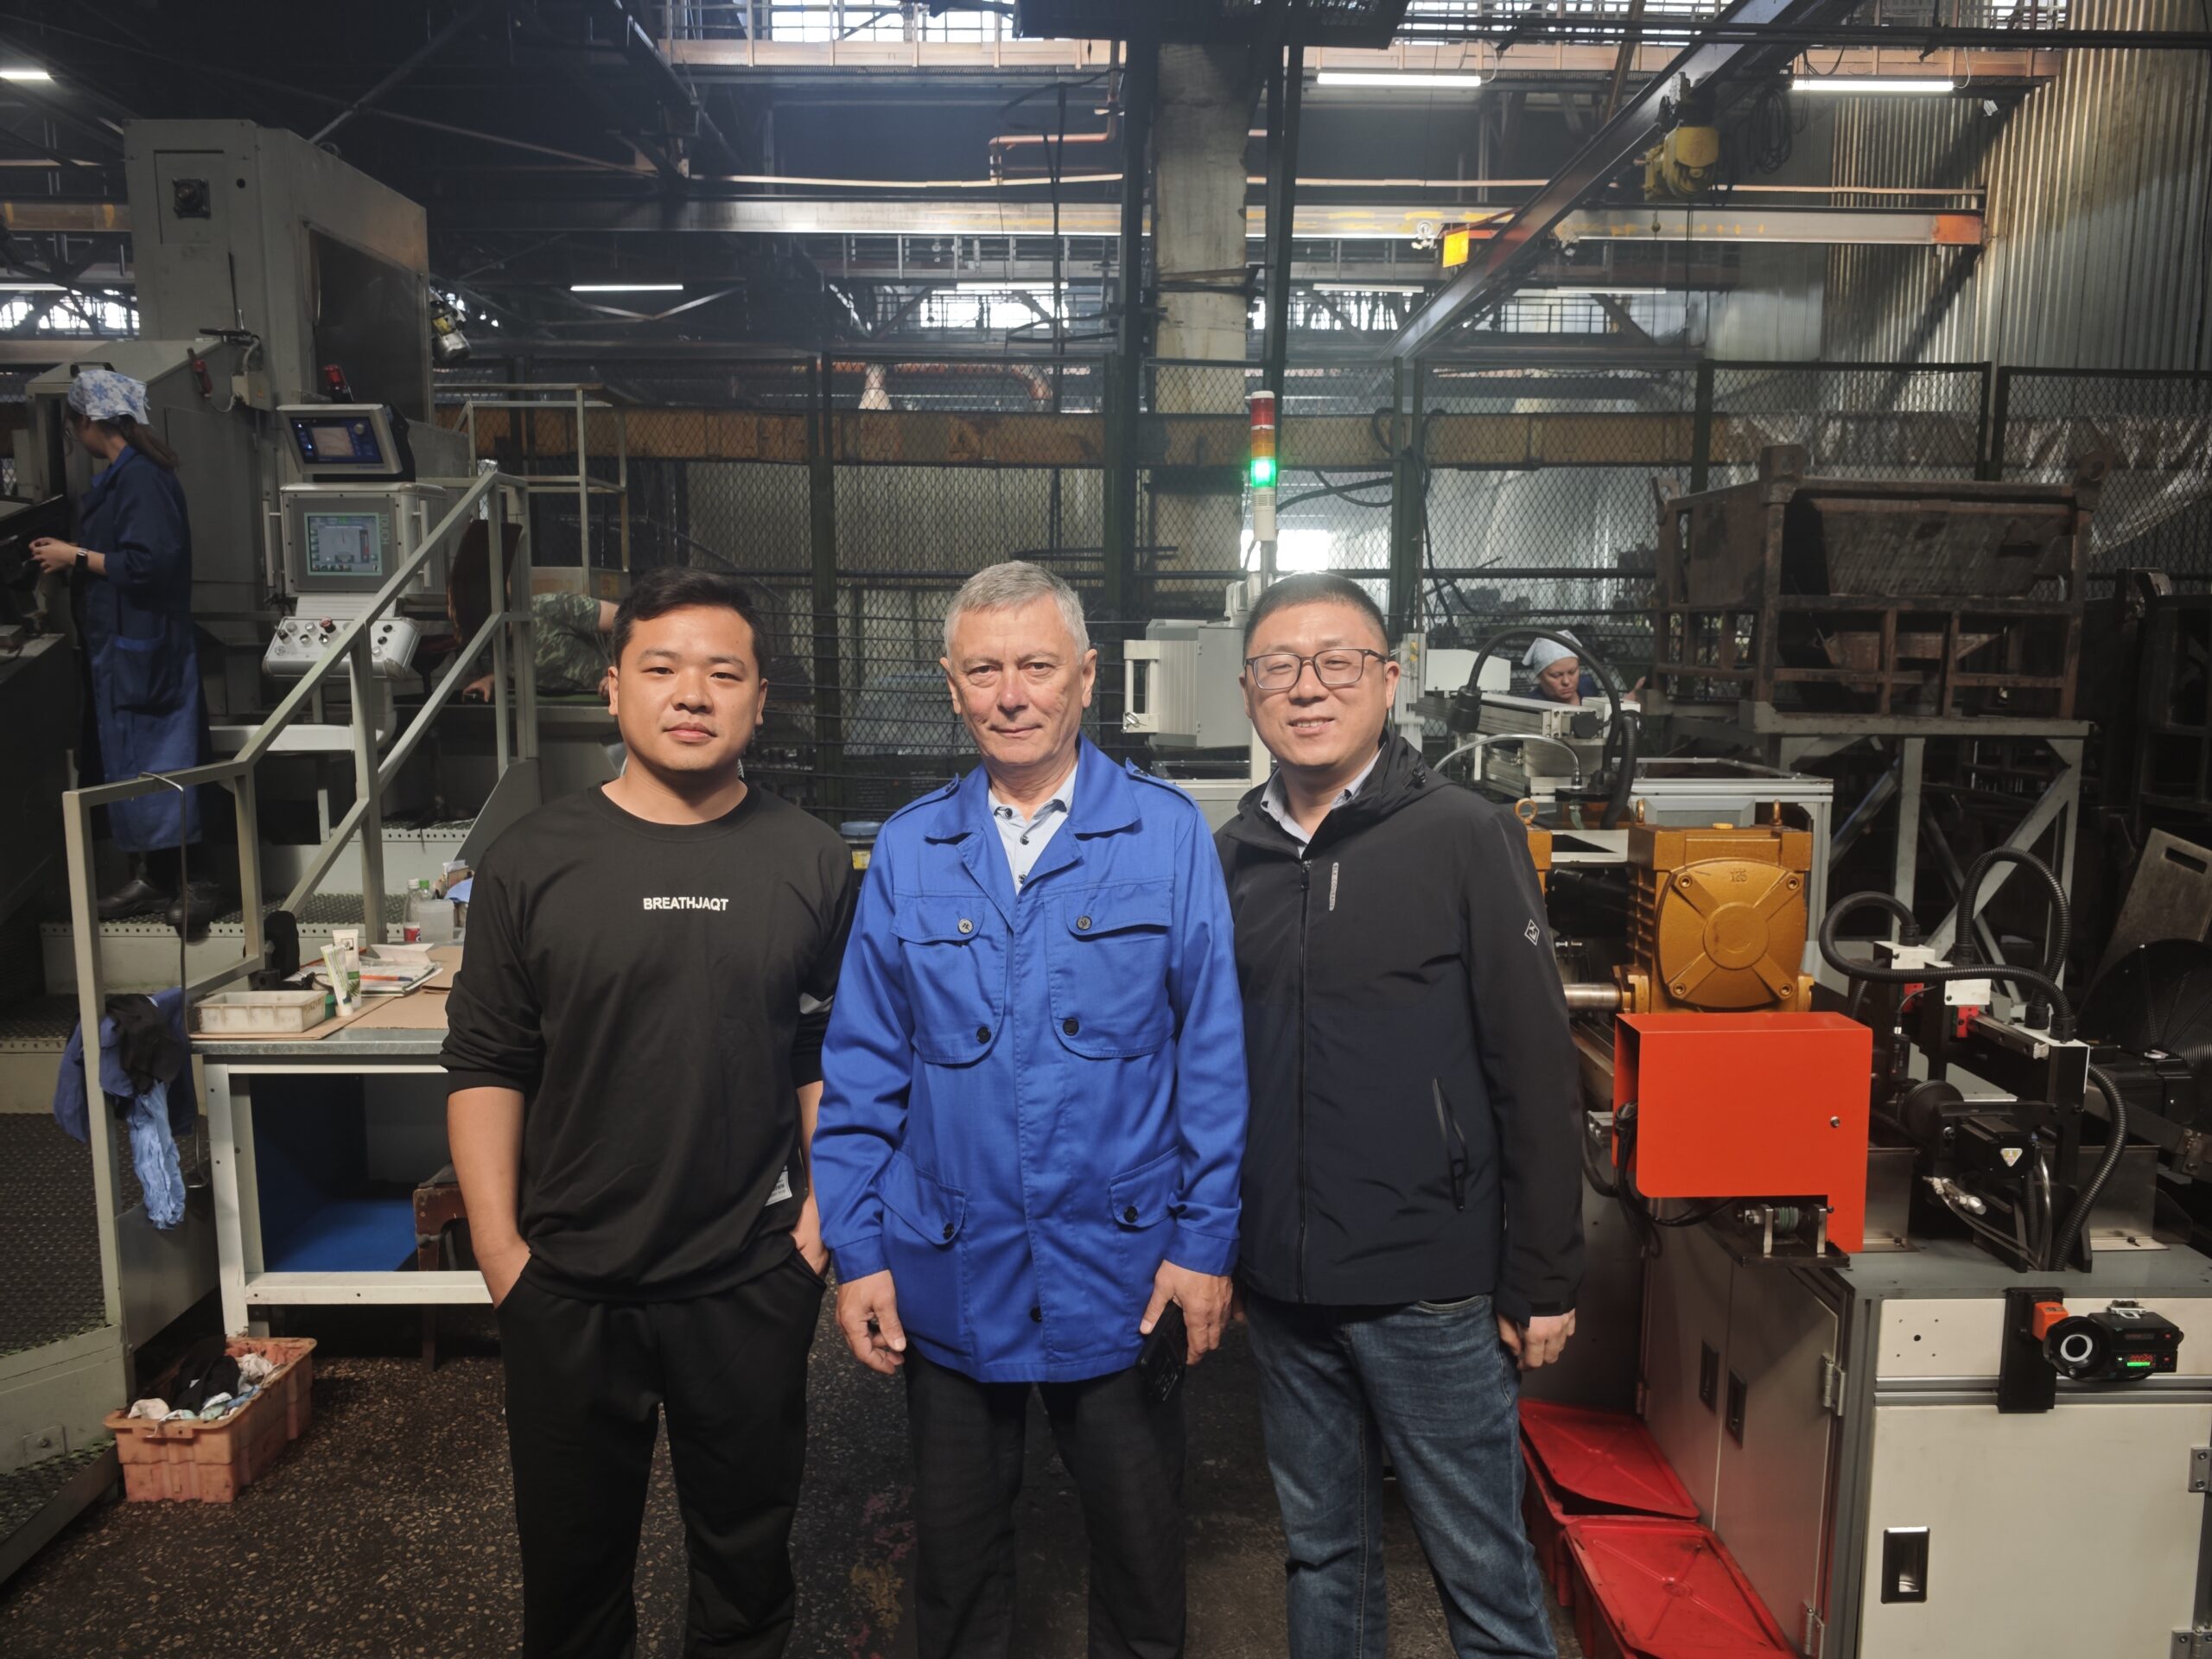
Balzan, sebuah syarikat pembuatan jentera Rusia yang mengeluarkan pelbagai peralatan dan bahagian mekanikal, diperlukan untuk meluruskan bolt pendek dalam jumlah besar untuk melindungi kualiti pemasangan. Selepas membandingkan peralatan dan memeriksa pemasangan, mereka memilih mesin pelurus bolt pendek kami, dan talian yang dihantar telah dikonfigurasikan di sekeliling keluarga bahagian mereka, keadaan rawatan haba, dan semakan penerimaan. Jurutera kami bekerja melalui proses pengeluaran mereka dengan mereka, mereka bentuk dan menugaskan peralatan, dan menyediakan latihan pengendali dan sokongan selepas jualan. Dalam penggunaan susulan, pelanggan melaporkan mesin berjalan mengikut jangkaan pada ketepatan, kebolehkendalian, dan akses penyelenggaraan — atribut yang diterangkan oleh halaman ini dalam istilah kejuruteraan di atas. Kes itu adalah rekod projek kami sendiri, ditawarkan sebagai konteks, bukan hasil makmal.
Mod Kegagalan Biasa dan Pencegahannya
Empat corak menyumbang kepada kebanyakan masalah kualiti pada garisan pelurus bolt pendek, dan masing-masing mempunyai pencegahan yang ditetapkan.
- Lot masuk yang tidak diisih. Bahagian kes terburuk menggunakan berbilang percubaan pembetulan sementara baris menala sendiri mengejar penyebarannya. Pencegahan: cek masuk yang ditentukan, bahagian dikumpulkan mengikut keterukan lenturan sebelum makanan.
- Kehausan alat tekan yang tidak kelihatan. Muka die yang haus atau terkelupas mula menandai benang lama sebelum ia berhenti membetulkan. Pencegahan: identiti alatan, memakai kriteria dalam rekod persediaan, kelayakan semula selepas setiap perubahan.
- Keadaan penerimaan yang tidak ditentukan. Bahagian yang diukur dalam pas lekapan; bahagian yang diukur percuma pada kegagalan pelanggan, kerana tiada siapa yang menulis negeri mana yang memerintah. Pencegahan: nyatakan peraturan keadaan dilepaskan pada lukisan dan dalam pelan kawalan.
- Cuba semula tabiat. An operator re-running a part until the gauge passes erodes both the part's fatigue margin and the line's data. Witels Albert's glossary is the technical reason: the Bauschinger effect's magnitude depends on "the number of load cycles" — setiap akhbar tambahan ialah sejarah pemuatan baharu. Pencegahan: had percubaan pembetulan wujud sebagai dasar, bukan keutamaan.
Soalan Lazim
Bolehkah mesin pelurus bolt panjang juga memproses bolt pendek?
Hanya dalam pertindihan yang disahkan, dan jarang baik. Kedua-dua keluarga memberi ganjaran kepada pelaburan mesin yang berbeza — pengimbasan dan pembetulan dipetakan untuk bahagian yang panjang, menekan setempat yang tepat dan mengukur pantas untuk yang pendek. Nyatakan rejim bahagian anda tinggal, and let the sample test confirm the machine's fit for that regime.
Apakah keadaan masuk yang sepatutnya ada pada bolt sebelum diluruskan?
Bersih, dikenal pasti mengikut lot dan keadaan rawatan haba, dan dikumpulkan mengikut keterukan lentur di mana volum membenarkan. Resipi pembetulan berkelakuan berbeza merentasi keadaan material, dan barisan yang diberi lot bercampur membelanjakan marginnya untuk mengimbangi taburan yang mungkin ditangkap oleh pemeriksaan yang diterima.
Bagaimanakah urutan dilindungi semasa pembetulan automatik?
Melalui reka bentuk zon kenalan: sesentuh tekan dan sokongan pada batang biasa, perkakas yang menepati bahagian, tepi berjejari di mana-mana permukaan boleh menyentuh, dan laluan suapan yang menghalang bahagian daripada mengisar satu sama lain. Buktinya adalah pemeriksaan yang dipersetujui sebelum perbicaraan — tolok benang dan keadaan rusuk disemak bersama hasil geometri.
Tempat Halaman Ini Berada
Bolt pendek bukan bolt panjang kecil: kekakuan mereka, ekonomi kitaran, dan seni bina mesin memberi ganjaran kepada konfigurasi khusus, seperti yang dinyatakan bahagian di atas. Halaman ini melengkapkan urutan tiga bahagian — bolt pendek di sini, yang kes pelurus bolt automatik untuk kes automasi am, dan pelurus bolt panjang automatik untuk keluarga mesin bolt panjang.
Menilai pelurusan bolt pendek untuk barisan pengeluaran? Mulakan dengan kami tekan straightening vs roller straightening perbandingan dan meluruskan penerimaan ujian sampel panduan — kemudian hubungi pasukan kami untuk membincangkan bahagian keluarga anda dan semakan penerimaan sebelum anda meminta sebut harga.
Rujukan
- Teori Meluruskan Bengkok Tulen dan Bengkok Terlebih untuk Rasuk Melengkung Dalam Satah dengan Bahagian Simetri dan Analisis Mekanisme Meluruskan — Wang, Logam MDPI 12(8):1362, 2022; teori meluruskan terlalu lentur, mekanisme berbilang langkah tiga mata, pukulan berasaskan springback, 1.5‰ hasil kelurusan pada tiub.
- Reka Bentuk Mesin Meluruskan Novel dengan Pengukuran Daya Bersepadu untuk Meluruskan Wayar Rata Berkekuatan Tinggi — Bathelt et al., Penderia MDPI 23(22):9091, 2023; beban pelarasan manual, pengukuran daya bersepadu membolehkan kawalan maklum balas.
- 8 Sebab Bahagian Keluli Boleh Meleding dalam Rawatan Haba — PMPA (Persatuan Produk Mesin Ketepatan); pelindapkejutan punca dan 0.125% peraturan perubahan dimensi bagi keluli aloi karbon sederhana.
- ISO 4759-1:2000 Toleransi untuk pengikat — Bahagian 1: Bolt, skru, kancing dan kacang — Gred produk A, B dan C — ISO 4759-1; pemilihan toleransi untuk pengikat metrik mengikut gred produk, formula toleransi kelurusan batang, contoh tolok dalam Lampiran C.
- Tolok Kelurusan dan Tolok untuk Bolt dan Skru, B18.2.9-2010 (R2021) — ASME; tolok dan prosedur tolok untuk memeriksa kelurusan bolt atau skru pada keadaan bahan maksimum (MMC).
- Kesan Bauschinger — Glosari Meluruskan Wayar — Witels Albert; definisi kesan Bauschinger dan faktor-faktor yang mengawal magnitudnya, termasuk kitaran beban.
- Tapak pelanggan mesin pelurus bolt panjang — YouTube; video tapak pelanggan keluarga mesin pelurus bolt panjang, dipautkan dalam bahagian perbandingan di atas.