
Dzelzceļa ass ir drošībai kritiska kalta sastāvdaļa ar lielām sekciju izmaiņām, riteņu sēdekļi, gultņu žurnāli, pleciem, filejas un izvēles pārnesumu vai bremžu disku sēdekļi. Iztaisnošanas uzdevums var notikt, kamēr kalums joprojām ir karsts, pēc termiskās apstrādes, neapstrādātas apstrādes laikā vai pēc funkcionālo virsmu apdares. Katrs posms rada atšķirīgu datu kvalitātes kombināciju, materiālā atbilde, virsmas risks un atbildība par pārbaudi.
Tāpēc uzticams dzelzceļa asu iztaisnošanas risinājums sākas ar procesa posmu, nevis presēšanas tonnāžu. Projektā ir jādefinē asu saime, temperatūras stāvoklis, atļautās korekcijas zonas, smago daļu apstrāde, mērījumu atsauce, atbrīvotās daļas pieņemšana un robeža starp ass iztaisnošanu un vēlāku riteņpāra montāžu.
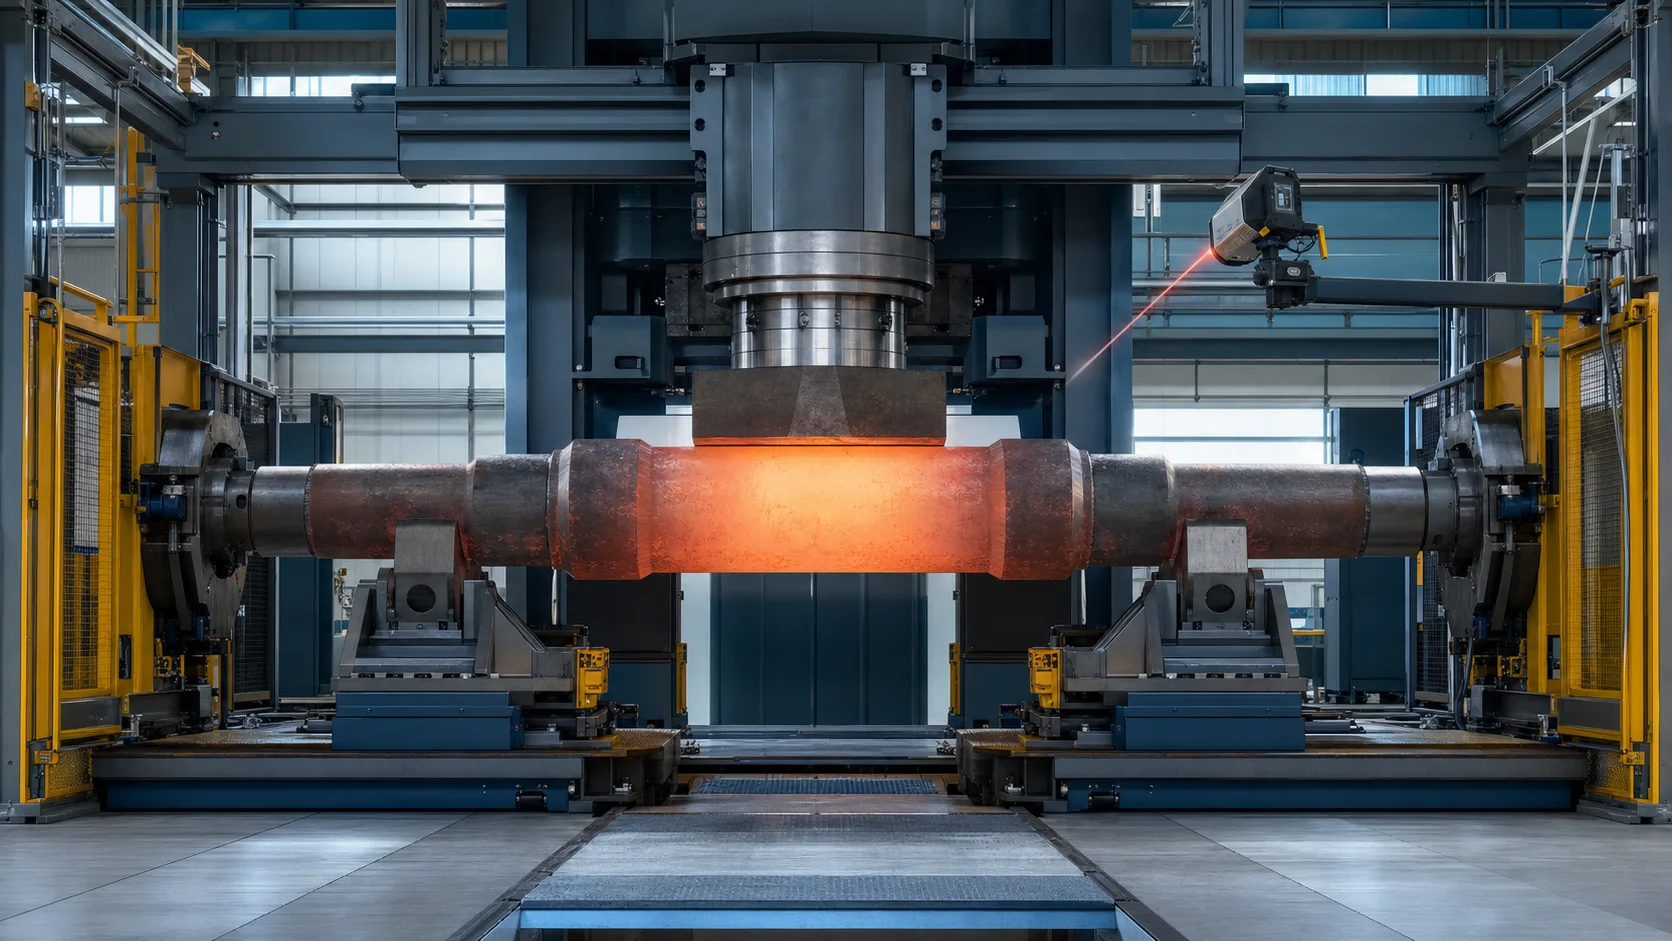
Šī ir inženierijas koncepcijas ilustrācija, nevis klienta vietnes fotogrāfija. Faktiskā ass ģeometrija, temperatūras logs, preses ietilpība, apstrādes izkārtojumam un instrumentiem ir nepieciešami rasējumi un reprezentatīvu paraugu testi.
Dzelzceļa ass iztaisnošana nenospiež riteņu pāri
Termini ass, ass vārpsta un riteņpārs bieži tiek sajaukti agrīnās aptaujās, bet tie apraksta dažādas sagataves un procesus.
| Sagatave vai process | Galvenais uzdevums | Iztaisnošanas joma |
|---|---|---|
| Kaila dzelzceļa ass | Pareiza līkuma vai ass attiecība pirms riteņa montāžas | Šī lapa |
| Samontēts riteņpāris | Riteņi, bremžu diski, zobrati vai gultņi jau ir uzstādīti | Nepieciešama atsevišķa montāžas stāvokļa riska un atskaites punkta pārbaude |
| Riteņpāru nospiešana | Pievienojiet vai noņemiet riteņus, diski un zobrati ar kontrolētiem traucējumiem un spēka un attāluma ierakstīšanu | Nav iztaisnošanas process |
| Automobiļu ass vārpsta | Mazāks transportlīdzekļa piedziņas komponents ar šķautnēm, atloki vai zobratu elementi | Aptver veltīta Automobiļu asu vārpstas iztaisnošanas risinājums |
| Riteņpāru balansēšanas vai braukšanas tests | Novērtējiet samontētās rotējošās sistēmas masas sadalījumu vai funkcionālo uzvedību | Nav aizstāts ar ass iztaisnošanu |
MAE atdala riteņpāru vārpstas zem lietās/kaltās daļas iztaisnošanas no riteņpāru presēm, ko izmanto montāžai. Šī atšķirība ir būtiska: mašīna, kas paredzēta tukša kaluma labošanai, nav automātiski piemērota riteņu presēšanai vai samontēta riteņpāra labošanai.
Definējiet dzelzceļa asu saimi
Citatā jānorāda visa daļu saime, ne tikai maksimālais garums un diametrs. Attiecīgie varianti ietver:
- dzinēja vai bezmotora asis;
- cietas asis un asis ar daļēju vai pilnu garenisko urbumu;
- iekšējo gultņu un ārējo gultņu izkārtojumi;
- vienkāršas kravas asis un daudzvietīgas ātrgaitas asis;
- riteņu sēdekļi plus pārnesums, bremžu diski vai citi funkcionāli sēdekļi;
- neapstrādāti kalumi ar neregulāriem galiem un mehāniski apstrādātas asis ar pabeigtiem centra caurumiem;
- pārklāts, velmēti vai ar indukciju rūdīti varianti;
- dažādas tērauda markas, termiskās apstrādes ceļi un cietības apstākļi;
- jaunās ražošanas asis salīdzinājumā ar apkopes daļām, ja labošanu pieļauj regulējošā specifikācija.
GHH-BONATRANS uzskaita cieto, dobi, darbināms, bez strāvas, iekšējais gultnis, daudzvietīgs, pārklātas un ar indukciju rūdītas asu saimes. Šīs variācijas maina stingrību, drošas saskares virsmas, signāla interpretācija un pieļaujamā korekcijas aploksne. Tos nevar attēlot ar vienu universālu recepti.
Pirms aprīkojuma izvēles iesaldējiet ražošanas posmu
Pēc kalšanas, Pirms pagrieziena
Uz ass var būt skala, neregulāri gali, augstas temperatūras un nepilnīgas bāzes virsmas. Galdabini apraksta automātisku dzelzceļa asu iztaisnošanu tieši pēc kalšanas un pirms pagriešanas, ar manipulatoriem neregulāriem galiem, augstas temperatūras aizsardzība, temperatūras mērīšana un aizsardzība pret katlakmeni. Šajā posmā, risinājums ir karstās kalšanas procesa šūna, nav precīza galīgās pārbaudes iekārta.
Pēc termiskās apstrādes
Termiskā apstrāde var ieviest vai pārdalīt lieces un atlikušo spriegumu. Ass ir vēsāka un precīzāk noteikta, bet materiālais spēks, cietība, pirms korekcijas ir jāzina virsmas stāvoklis un plaisu risks. Joprojām var pastāvēt vēlāka apstrādes pielaide.
Pēc rupjās apstrādes
Centra caurumi, žurnāli un sēdekļu sliedes tagad var nodrošināt stabilākas mērījumu atsauces. Atlikušie krājumi var aizsargāt gala virsmas, kamēr projekts var korelēt ass korpusu ar nākotnes funkcionālo asi pirms apstrādes pabeigšanas.
Pēc apstrādes pabeigšanas
Gultņu žurnāli, riteņu sēdekļi, filejas un centrālie caurumi ir pabeigtas funkcionālās īpašības. Instrumentu kontakts, ievilkums, skrāpējumi un vietējais stress kļūst kritiski. Korekcijas robežām parasti ir nepieciešama stingrāka kontrole un apstiprināts pēciztaisnošanas pārbaudes maršruts.
Pēc pārklājuma, Virsmas velmēšana vai lokāla sacietēšana
Korekcijas maršrutam jāatbilst virsmas apstrādes specifikācijām. Pēc pārklājuma iztaisnošanu nevar uzskatīt par drošu, velmēšanas vai indukcijas rūdīšanas stiprināšana bez materiāla un procesa apstiprināšanas.
| Skatuves | Tipiska datuma pieejamība | Galvenais procesa risks | Nepieciešamais projekta lēmums |
|---|---|---|---|
| Karstā kalšana | Neregulārs ķermenis un gali | Temperatūras svārstības, mērogs, apstrāde un ierobežota precizitāte | Temperatūras logs, karstā kontakta instrumenti un pakārtotās apstrādes pielaide |
| Termiski apstrādāta sagatave | Stabilāks ķermenis, nepabeigtas funkcijas | Augstāks spēks, atlikušais spriegums un plaisu risks | Materiālā aploksne, pārbaude un pieļaujamā plastmasas deformācija |
| Rupji apstrādāts | Var pastāvēt centri un cilindriskas sliedes | Procesa krājums var slēpt galīgo funkcionālo uzvedību | Atskaites ass, krājumu pielaide un nākamā apstrādes darbība |
| Pabeigt apstrādāts | Pieejami funkcionālie žurnāli un sēdekļi | Virsmas bojājumi, vietējā ienesīgums un datu pārlieku ierobežojums | Aizsargāti kontakti, gala mērījumi un NDT/virsmas pārbaudes |
Karstā iztaisnošana vs aukstā taisnošana
Karstā un aukstā korekcija nav savstarpēji aizvietojami darbības režīmi, kas izvēlēti tikai ērtības labad.
| Lēmuma faktors | Karstā iztaisnošana | Aukstā iztaisnošana |
|---|---|---|
| Tipiska pozīcija | Uzreiz pēc kalšanas, pirms pagriešanās | Pēc atdzesēšanas, termiskā apstrāde vai mehāniskā apstrāde |
| Sagataves stāvoklis | Mērogots, termiski izplešas, iespējams, neregulāri galos | Izmēru ziņā stabilāks ar skaidrākām cilindriskām iezīmēm |
| Materiālā atbilde | Izmanto paaugstinātas temperatūras plastiskumu apstiprinātā procesa logā | Nepieciešams apstiprināts spēks, pārvietojums un atsperes aploksne |
| Mērījumu prioritāte | Temperatūra, bruto ģeometrija un pakārtotā krājuma pielaide | Atbrīvots ass, izplūdes/koaksialitātes attiecības un funkcionālie dati |
| Instrumentu prioritāte | Karstumizturība, mēroga tolerance un izturīgi manipulatori | Virsmas aizsardzība, rādiusa kontakti un datu atkārtojamība |
| Pieņemšanas robeža | Starpposma kalšanas ģeometrija; vēlākām operācijām ir jāmēra atkārtoti | Var tuvoties galīgajai pieņemšanai, atkarībā no procesa stadijas |
Galdabini norāda, ka karstā iztaisnošana var izmantot materiāla plastiskumu pēc kalšanas. Tas atbalsta procesa koncepciju, bet tas nenosaka universālu temperatūru vai spēku. Pieņemamajam logam jābūt no ass materiāla, kalšanas un termiskās apstrādes ceļš, metalurģijas apstiprināšana un reprezentatīvie izmēģinājumi.
Definējiet, ko zīmējumā nozīmē “taisns”.
Viena noskrējiena vērtība nevar aprakstīt visu asi. Kontrolējamie raksturlielumi var ietvert:
- noteiktas cilindriskas virsmas vai atvasinātas viduslīnijas taisnums;
- gultņu kakliņu radiālais izskrējiens, riteņu sēdekļi, pārnesumu sēdekļi vai bremžu disku sēdekļi;
- koaksialitāte vai asu attiecība starp atsevišķiem funkcionāliem sēdekļiem;
- attiecības ar centra caurumiem vai citu ražošanas asi;
- atsevišķu sēdekļu apaļums un cilindriskums;
- plecu pozīcija, sejas izskrējiens un pārejas ģeometrija;
- garenvirziena urbuma novietojums vai sienas sadalījums, ja nepieciešams;
- virsmas stāvoklis, cietība un pieļaujamie atlikušā sprieguma kritēriji;
- magnētiskā daļiņa, ultraskaņas vai citas pārbaudes prasības;
- riteņpāra līmeņa ģeometrija pēc montāžas, kas paliek atsevišķa pārbaude.
Lai skaidri atšķirtu formu, ass un rotācijas indikācijas, izmantojiet Vārpstas taisnums pret izskrējienu pret TIR vadotni. Dzelzceļa ass rasējums un piemērojamā dzelzceļa specifikācija paliek pieņemšanas iestāde.
Izveidojiet datu hierarhiju
Risinājumā jānošķir vismaz piecas atsauces:
- zīmēšanas atskaites punkti, kas nosaka pielaidi;
- centra caurumi vai apstrādes centri, ko izmanto apstrādē;
- fiziskie balsti un rotācijas ierīces, ko izmanto iztaisnošanas mašīna;
- sensoru trases, ko izmanto, lai rekonstruētu izmērīto asi;
- galīgajai korelācijai izmantotā klienta gabarīta vai riteņpāra komplekta atsauce.
Šīs atsauces var būt saistītas, bet tie nav automātiski līdzvērtīgi. Stabila atbalsta virsma var padarīt mērījumu atkārtojamu, tomēr tai nav nozīmes funkcionālajai riteņa sēdekļa asij. Un otrādi, centrālie caurumi var būt noderīgas ražošanas atsauces, taču tie var būt bojāti, nepabeigti vai nav noteikti kā galīgie atskaites punkti.
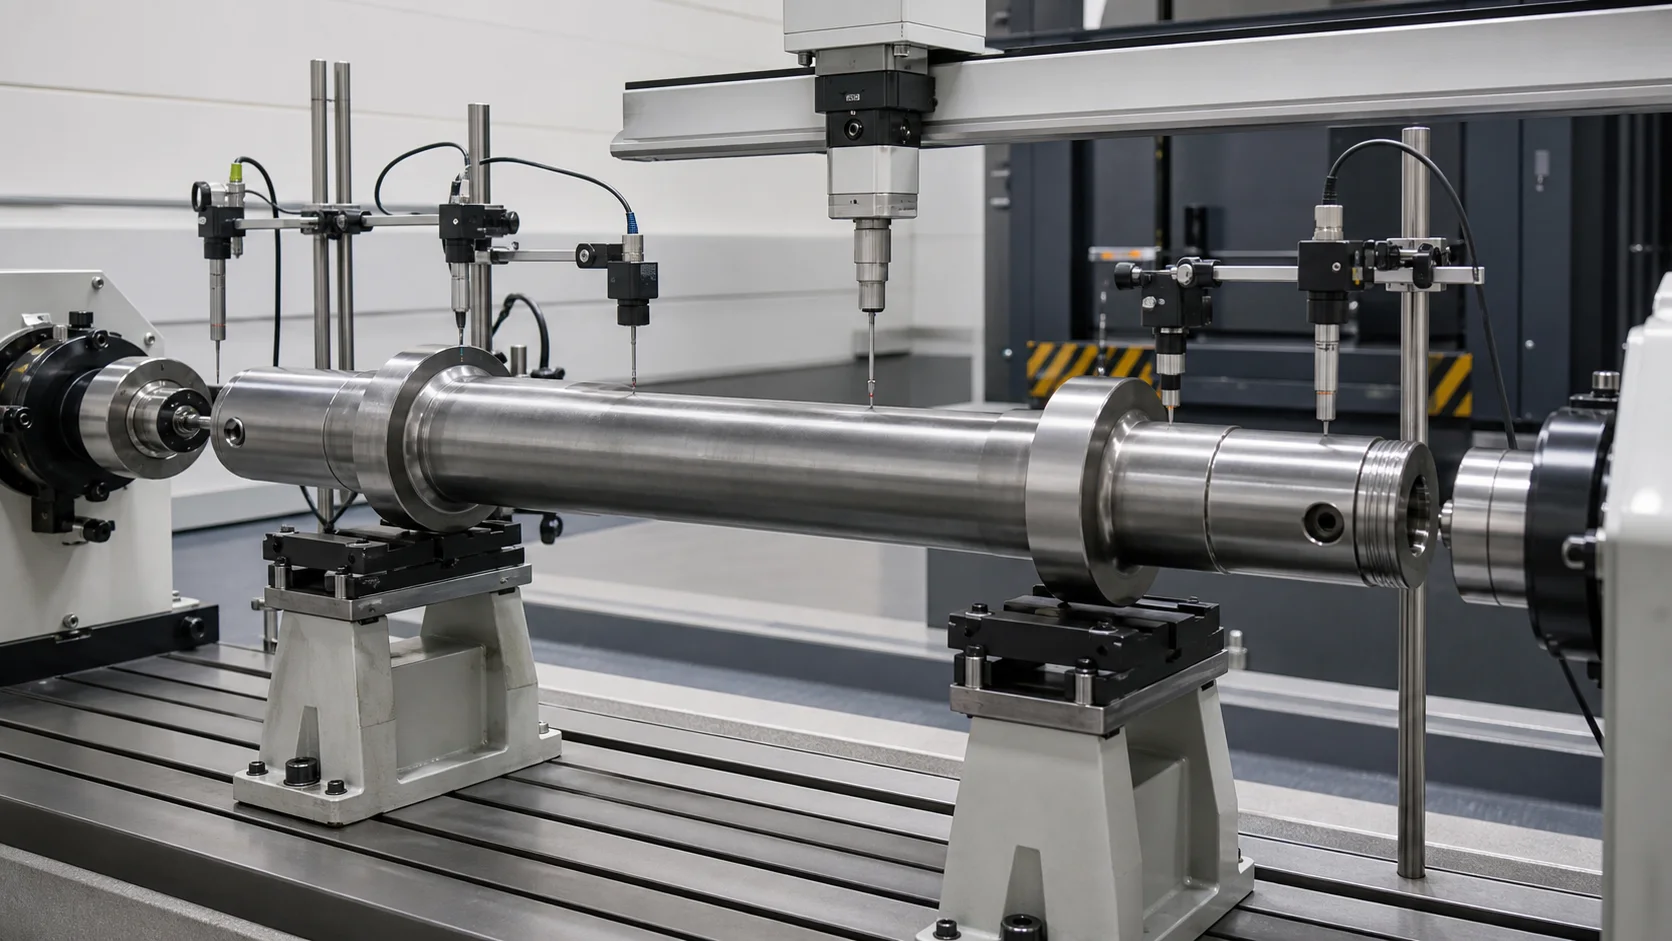
Šajā inženierijas koncepcijas ilustrācijā ir parādīti vairāki mērījumu maršruti uz tukšas ass. Tas nenosaka sensoru skaitu, kontakta metodes vai atskaites punkta izvēle katrai asij.
| Mērīšanas trase | Iespējamā izvade | Galvenais interpretācijas risks |
|---|---|---|
| Ass korpuss | Globālā līkuma līkne | Mērogs, konusveida vai akciju variācijas var parādīties kā līkums |
| Gultņu žurnāli | Žurnāla izpildes un asu attiecības | Vietējās formas kļūda var izkropļot vienas zondes rezultātu |
| Riteņu sēdekļi | Riteņa sēdekļa ass un izskrējiens | Gatavām virsmām ir nepieciešams aizsargāts kontakts vai bezkontakta sensors |
| Pārnesumu vai bremžu disku sēdekļi | Papildu funkcionālās ass attiecības | Funkciju skaitam un pārtraukumiem ir nepieciešama pareiza maskēšana |
| Centra caurumi | Apstrādes ass korelācija | Centra stāvoklis var neatspoguļot rasējuma atskaites punktu |
| Gareniskais urbums | Attiecības starp urbumu un ārējo asi | Nepieciešama atsevišķa iekšējā mērīšanas vai pārbaudes metode |
The Pakāpeniskās vārpstas mērīšanas punkta izvēles rokasgrāmata paskaidro, kā zīmēt datumus, pirms receptes programmēšanas ir jāatdala mašīnu balsti un sensoru sliedes.
Izmēriet atbrīvoto asi, Ne tikai ielādētā forma
Smaga ass izliecas zem savas masas, atbalsta reakcijas un mērīšanas spēks. Novērotā līkne mainās līdz ar atbalsta atstarpi, griešanās leņķis un temperatūra. Tāpēc ielādes preses rādījums nevar pierādīt galīgo atbrīvoto ģeometriju.
Mērījumu plānā jādefinē:
- atbalsta koordinātas, kontakta platums un augstums;
- ass orientācija un rotācijas secība;
- temperatūras stāvoklis un stabilizācijas noteikums;
- sag ārstēšana vai klientu korelācijas metode;
- sensora spēks, diapazons, izšķirtspējas un funkciju maskas;
- aksiālo staciju skaits un atrašanās vieta;
- vairāku leņķisko pozīciju novērtēšana;
- atbrīvotā stāvokļa mērījums pēc katras korekcijas;
- gala gabarīts vai neatkarīgas pārbaudes korelācija.
Vadībai ir jāatdala lokālais apaļums vai virsmas signāls no globālā līkuma. Citādi, tas var piemērot spēcīgu korekciju, reaģējot uz lokālu iezīmi, kuru iztaisnošana nevar novērst.
Izveidojiet drošas preses un atbalsta karti
Ass rasējums jāpārvērš mašīnas koordinātēs ar apstiprinātu, ierobežoti un aizliegti kontaktu reģioni.
Tipiskas aizsargājamās zonas
- gultņu žurnāli un blīvējuma virsmas;
- riteņu sēdekļu malas un gatavās interferences virsmas;
- pārnesumu un bremžu disku sēdekļi;
- filejas, pleci un sekciju pārejas;
- centra caurumi un vītņotie gala elementi;
- eļļas caurumi, urbumi, pārklājumi un identifikācijas zīmes;
- lokāli rūdītiem vai stiprības velmējumiem, ja vien tas nav apstiprināts;
- zināmās indikācijas vai defektu vietas.
Instrumentu veidošanas principi
- izmantojiet plata rādiusa apavus un sēdekļus, kas atbilst apstiprinātajam diametram;
- novērstu malu noslogošanu plecos vai konusos;
- ļauj kontrolēt garenvirziena kustību tur, kur to prasa lieces metode;
- uzturēt kontaktspiedienu apstiprinātajā virsmas robežās;
- uzraudzīt spēku un pārvietojumu, nevis paļauties tikai uz cilindra pozīciju;
- novērstu receptes izvēli, ja asu saime vai orientācija ir nepareiza;
- pirms katras partijas pārbaudiet instrumentu tīrību un iegulto skalu.
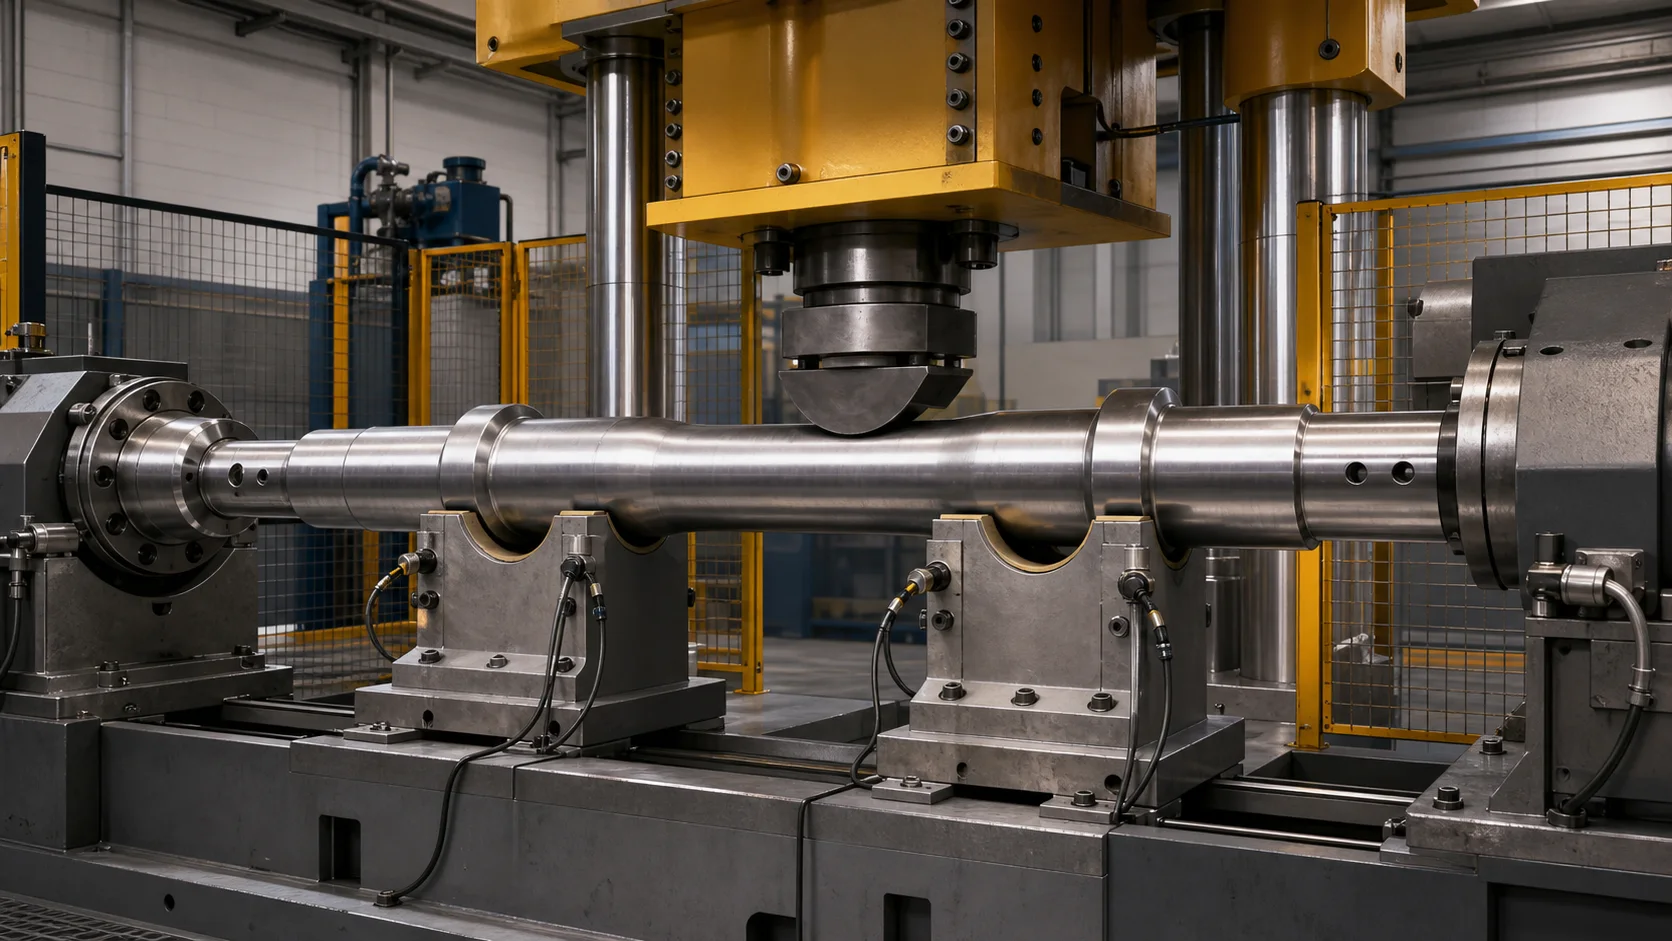
Šī koncepcijas ilustrācija parāda labojumus apstiprinātajās cilindriskajās zonās. Faktiskais balstu skaits, span, apavu rādiuss, spēka robeža un atļautais korekcijas virziens jānosaka ar parauga testēšanu.
Temperatūra, Mērogs un termiskā izplešanās
Temperatūra ir ne tikai mašīnas aizsardzības problēma. Tas ietekmē dimensiju, materiālā atbilde, berze, sensora uzvedība un izmērītās novirzes nozīme.
Karstam procesam, šūnai ir jādefinē:
- ienākošā un minimālā korekcijas temperatūra;
- kur un kā mēra temperatūru;
- pieļaujamās temperatūras svārstības gar asi un ap asi;
- korekcijas nogriešana un izvietojums, kad ass atdziest ārpus loga;
- katlakmens noņemšana vai tolerance zem balstiem un instrumentiem;
- siltuma vairogi sensoriem, kabeļi, apsargi un operatori;
- aizsardzība un savākšana pret krītošām skalām;
- pārvietošanas laiks starp kalšanu, mērīšana, korekcijas un pakārtotās operācijas.
Paredzēts aukstam vai apstrādātam procesam, risinājumam ir jādefinē mērījumu stabilizācija un jānovērš siltu daļu pieņemšana pret aukstu meistaru bez korelācijas.
Smago daļu apstrāde ir daļa no procesa
Dzelzceļa asis nevar uzskatīt par parastajām ar roku piekrautām vārpstām. Notiek ielāde, rotācija, tulkošana un izkraušana ietekmē drošību, virsmas stāvoklis un datu atkārtojamība.
Galdabini apraksta īpašus manipulatorus neregulāriem kaltiem galiem un izvēles ķēžu/dakšu iekraušanas sistēmām. MAE arī identificē riteņpāru vārpstas kā kaltas detaļas, kuras tiek apstrādātas prasīgās vidēs. Nododamo projektu prasības ietver:
- daļas identifikācija pirms iekraušanas;
- pacelšanas un atbalsta punkti, kas apstiprināti katram ass variantam;
- sinhronizēti manipulatori vai konveijeri, kas pielāgoti reālajai masai un smaguma centram;
- kontrolēta rotācija, nevelkot gatavos sēdekļus;
- pozitīva sēdus un saspiestu stāvokļu noteikšana;
- izslēgšanas zonas uzkrātajai enerģijai un nokristu detaļu briesmām;
- mērogs, eļļas un skaidu apsaimniekošana;
- atkopšanas loģika jaudas zudumam, sensora kļūme vai pārtraukta korekcija;
- droša neatbilstošo daļu noņemšana.
Karstās līnijas gadījumā apstrādes laiks un ass temperatūras zudums ir jāņem vērā kopā. Mehāniski spējīga prese joprojām var neizdoties procesā, ja pārvietošana un indeksēšana ļauj kalumam atstāt apstiprināto temperatūras logu.
Izmantojiet slēgtas cilpas iztaisnošanas secību
1. Identificējiet asi
Ielādējiet apstiprināto recepti no daļas numura, zīmējuma pārskatīšana, procesa posms, materiāla/termiskās apstrādes stāvoklis un asu saime.
2. Pārbaudīt priekšnosacījumu
Apstipriniet temperatūru, virsmas stāvoklis, mēroga līmenis, funkcijas pabeigšana, orientāciju un vai ass ir šķērsojusi visus nepieciešamos augšpus esošos vārtus.
3. Slodze uz apstiprinātajām zonām
Izmantojiet noteiktos pacelšanas un atbalsta punktus. Apstipriniet sēdvietu un neļaujiet gatavām virsmām slīdēt pār piesārņotajiem instrumentiem.
4. Izmēriet sākotnējo ģeometriju
Pagrieziet vai skenējiet asi saskaņā ar recepti. Rekonstruējiet attiecīgo korpusu vai funkcionālo asi un maskējiet pārejas, caurumi un neregulāri elementi.
5. Atdaliet labojamo līkumu no citām kļūdām
Noraidīt vai maršrutēt atsevišķi, ja signāls norāda uz lokālu formas kļūdu, bojāti centri, virsmas defekti, nepareizs apstrādes sastāvs, pārmērīga ovitāte vai nekoriģējamas iezīmju attiecības.
6. Izvēlieties drošu labošanas pozīciju
Izvēlieties atbalsta diapazonu, korekcijas virziens un preses zona no apstiprinātās kartes. Piesakies temperatūrai, spēku, pārvietošanās un korekciju skaita robežas.
7. Pielietojiet kontrolētu liekšanu
Izmantojiet apstiprināto modeli materiāla reakcijai un atsperei. Reģistrējiet spēku un pārvietojumu visā gājiena laikā un apstājieties pie jebkura neparasta signāla.
8. Pilnībā atlaidiet un atkārtoti izmēriet
Pirms rezultāta vērtēšanas noņemiet korekcijas slodzi. Atkārtoti pārbaudiet katru kontrolēto celiņu, jo viena korekcija var mainīt citas stacijas vai ass attiecības.
9. Pārbaudiet asi
Veiciet nepieciešamo virsmu, izmēru un nesagraujošās pārbaudes saskaņā ar ass rasējumu, procesa specifikācija un labojumu vēsture.
10. Ierakstīt un izlādēt
Saglabājiet ass identitāti, receptes pārskatīšana, temperatūra, pirms/pēc kartes, korekcijas koordinātas, spēka un nobīdes līknes, trauksmes signāli un galīgā izvietošana, ja nepieciešama izsekojamība.
Definējiet Automātiski, Pusautomātiskais un manuālais darbības joma
| Režīms | Piemērots Kad | Nepieciešamās vadīklas |
|---|---|---|
| Automātiski | Stabilas asu saimes, atkārtojams augšējais stāvoklis un noteikta ražošanas plūsma | Daļas ID, automatizēta mērīšana, ar recepti kontrolēti instrumenti, korekcijas robežas un izsekojamība |
| Pusautomātiska | Vairāki varianti vai operatora palīdzība ar atkārtojamu mērījumu | Vadīta iestatīšana, bloķējas, receptes atļaujas un neatkarīgs izlaišanas mērījums |
| Manuāla nospiešana | Attīstība, remonts vai neliela apjoma darbi, ja tas ir atļauts | Kvalificēts operators, kontrolēts gabarīts, spēka/pārvietošanas indikācija un dokumentēti lēmuma noteikumi |
Automatizācija neatceļ nepieciešamību pēc metalurģijas ierobežojumiem un paraugu validācijas. Tas tikai padara apstiprinātu lēmuma maršrutu atkārtojamu.
Turiet iztaisnošanas un pārbaudes pienākumus atsevišķi
Iztaisnošana maina globālo ģeometriju. Tas nelabo katru ass defektu.
| Stāvoklis | Iztaisnošana var potenciāli risināt | Nepieciešama atsevišķa pārbaude vai process |
|---|---|---|
| Globālais līkums | Jā, apstiprinātā materiāla un ģeometrijas aploksnē | Atbrīvotais mērījums un galīgā korelācija |
| Žurnāla vai sēdekļa vietējās formas kļūda | Parasti nē | Lēmums par apstrādi vai noraidīšanu |
| Kreka, klēpī vai kaitīgas indikācijas | Nē | Apstiprināta NDT un izvietošanas kārtība |
| Garenvirziena urbuma defekts vai novietojums | Ne tikai ar ārējo līkumu korekciju | Iekšējais mērījums/NDT un inženiertehniskais apskats |
| Virsmas bojājumi vai pārklājuma defekts | Nē | Virsmas remonta vai noraidīšanas maršruts |
| Nepareiza riteņu iejaukšanās atbilstība | Nē | Riteņpāru projektēšanas un montāžas process |
| Riteņpāra nelīdzsvarotība | Nē | Balansēšana vai funkcionālā pārbaude pēc montāžas |
Lucchini RS apskati piedāvā kā atsevišķu posmu savā integrētajā asu ražošanas maršrutā. GHH-BONATRANS arī izceļ gareniskos urbumus, kas nodrošina nesagraujošu diagnostiku. Iztaisnošanas šūnai jāapmainās ar izsekojamības datiem ar kvalitatīvām darbībām, bet tas nedrīkst nozīmēt, ka taisnas ģeometrijas rezultāts aizstāj nepieciešamo pārbaudi.
Ierosinātā dzelzceļa ass iztaisnošanas šūna
Projektam specifiskā šūna var ietvert:
- apsargāta lieljaudas prese vai kustīgs portāls, kura izmērs ir pēc spēka datu parauga;
- regulējami plati balsti un maināmi rādiusa apavi;
- manipulatori neregulāriem kalumiem vai mehāniski apstrādātu asu aizsargātai rotācijai;
- temperatūras mērīšana un karstuma/kaļķu aizsardzība karstai apstrādei;
- kontakta vai bezkontakta ģeometrijas sensori, kas atlasīti faktiskajam virsmas stāvoklim;
- detaļu identificēšana un recepšu pārvaldība;
- spēku, pārvietošanās un temperatūras iegūšana;
- pilnīga atbrīvošana un automātiska atkārtota mērīšana;
- konveijeri, ķēdes, dakšas vai pacelšanas saskarne, kas pielāgota augu plūsmai;
- noraidīt maršrutēšanu un drošu atkopšanas secību;
- izsekojamības saskarne IZM vai kvalitātes ierakstiem, ja nepieciešams.
Galīgā arhitektūra ir atkarīga no tā, vai mērķis ir karstā kalšanas līnija, pēctermiskās apstrādes korekcijas stacija vai precīzi apstrādāta ass kamera.
Pārbaudes un pieņemšanas plāna paraugs
Neizvēlieties mašīnu tikai no nominālā ass diametra. Reprezentatīvai parauga matricai vajadzētu aptvert:
- mazākās un lielākās asu sekcijas;
- cietie un dobie varianti, ja tādi ir;
- minimālais un maksimālais garums un masa;
- materiālu kategorijas un termiskās apstrādes stāvokļi;
- paredzamais ienākošā līkuma lielums un virziens;
- karstā procesa temperatūras diapazons vai aukstās stabilizācijas stāvoklis;
- neregulāri kalšanas gali un visi funkcionālie sēdekļu izkārtojumi;
- reprezentatīvie virsmas un mēroga apstākļi;
- apstiprinātie un aizliegtie korekcijas reģioni;
- klienta mērītājs vai neatkarīga pārbaude korelācija;
- maksimālais labojumu skaits un noraidīšanas noteikumi.
Izmantojiet Iztaisnošanas paraugu pārbaudes un pieņemšanas rokasgrāmata nošķirt iespējamības pierādījumus, TAUKI, SAT un ražošanas iespējas. Ierakstiet faktiskos rezultātus, nevis konvertējiet konkurentu mašīnas vērtējumu par solījumu visā vietnē.
Tehniskajam piedāvājumam nepieciešamie dati
Lūdzu, sniedziet:
- asu rasējumi un labojumi;
- visi asu varianti un gada/partijas apjomi;
- procesa posms pie iztaisnošanas;
- materiāls, termiskā apstrāde, cietības un virsmas apstrādes detaļas;
- karstā procesa temperatūras logs, ja nepieciešams;
- ienākošā līkuma sadalījums, ne tikai sliktākais paraugs;
- kontrolētas īpašības, atskaites un pieņemšanas robežas;
- atļautais atbalsts, skavas un preses zonas;
- aizliegtās zonas, pārklājumi, filejas, urbumi un rūdīti apgabali;
- daļas masa, smaguma centrs un augu apstrādes ierobežojumi;
- nepieciešams NDT, virsmas pārbaudes un korekcijas robežas;
- klientu mērītājs, pārbaudes metode un korelācijas paraugi;
- izsekojamību, IZM un atskaites prasības;
- reprezentatīvi labi un neatbilstoši paraugi izmēģinājumiem.
Ja šīs ievades ir nepilnīgas, atbildīgais rezultāts ir koncepcija un pārbaudes plāns, nav nekvalificēta precizitātes vai cikla laika garantija.
Bieži uzdotie jautājumi
Vai viena mašīna var iztaisnot gan karstos kalumus, gan gatavās asis?
Tikai pēc pilnīgas divu procesu pārbaudes. Siltuma aizsardzība, mērogs, manipulatori, sensora metode, virsmas aizsardzība, datu kvalitāte un pieņemšanas loģika būtiski atšķiras. Kopīgs preses rāmis pats par sevi nepadara abus procesus kvalificētus.
Vai ass jāmēra no centriem vai žurnāliem?
Izmantojiet rasējumā definēto funkcionālo prasību un apstiprināto procesa atskaites punktu. Centri var būt noderīgi korelācijas apstrādei, savukārt kakliņi vai riteņu sēdekļi var labāk atspoguļot montāžas funkciju. Projektam vajadzētu izmērīt pietiekami daudz pazīmju, lai pierādītu viņu attiecības, nevis pieņemt, ka tās ir identiskas.
Vai samontētu riteņpāri var labot vienā šūnā?
Ne bez atsevišķa inženiertehniskā novērtējuma. Uzmontēti riteņi, diski un zobrati maina masu, atbalsta punkti, stīvums, pieejamas preses zonas un pārbaudes prasības. Riteņpāru presēšana un balansēšana joprojām ir atsevišķas darbības.
Vai pārbraukšana nozīmē, ka ass ir droša??
Nē. Runout ir viens ģeometrisks rezultāts. Materiālais stāvoklis, virsmas integritāte, NDT, cietība, procesa vēsture un visas piemērojamās dzelzceļa prasības paliek neatkarīgi pieņemšanas vārti.
Vai jūs varat garantēt precizitāti tikai ar zīmējumu?
Nevienam atbildīgajam piegādātājam to nevajadzētu darīt. Zīmējumi nosaka mērķi, bet reprezentatīvie paraugi nosaka spēku, atspere, atbalsta ietekme, temperatūras uzvedība, virsmas risks, atkārtojamība un mērinstrumentu korelācija.
Izveidojiet risinājumu reālās ass procesam
Mēs izstrādājam dzelzceļa asu iztaisnošanas risinājumus faktiskajā kalšanas vai apstrādes stadijā, temperatūras stāvoklis, asu saime, funkcionālie dati, drošs slodzes ceļš un pieņemšanas metode. Rezultāts var būt karsta portāla šūna, auksta lieljaudas automātiskā mašīna vai kontrolēta pusautomātiskā prese, taču atlase ir balstīta uz rasējumiem un izmēģinājumu paraugiem.
Ja šī ir jūsu pirmā dzelzceļa ass taisnošanas līnija, izlasiet vārpstas izvēles rokasgrāmata, cauruļu un profilu darbi vispirms, pēc tam salīdziniet savu budžetu ar FAT kontrolsaraksts iztaisnošanas mašīnām.
Nosūtiet ass rasējumu, procesa maršruts, materiālais stāvoklis, ienākošie līkumu dati, temperatūras logs un pārbaudes metode. Pēc tam mēs varam definēt mērīšanas stratēģiju, instrumentu karte, apstrādes koncepcija, parauga matrica un izsekojams pieņemšanas plāns jūsu dzelzceļa ass lietojumam.