
Krumpliaračio velenas yra besisukantis jėgos perdavimo komponentas, turintis integruotus krumpliaračio dantis – spurtą, sraigtinis arba kūginis krumpliaratis – kartu su kakliukais, splines, siūlai ir pečiai vienoje ašyje. Jo tiesumo specifikacija yra apibrėžta toje ašyje: kakliukai ir krumpliaračio žingsnio cilindrai turi suktis apie bendrą liniją bendrame indikatoriaus rodmenyje (TIR) riba, nustatyta pagal guolio tarnavimo laiką, krumpliaračio tinklelio kokybė ir veleno greitis. Todėl krumpliaračio veleno tiesinimas reiškia dantyto komponento sukimosi ašies atkūrimą – iš esmės kitokia problema nei dantytos juostos išlyginimas., ir problema su nusistovėjusiais matavimo ir korekcijos metodais.
Prieš pasirenkant įrangą, krumpliaračio veleno tiesinimo sprendimas turi atsakyti į penkis klausimus:
- Kas apibrėžia matavimo ašį – žurnalai, centrai arba įdubos pagrindinis skersmuo – ir ar tyrimas atspindi surinktą guolių išdėstymą?
- Ar nuokrypis yra vienos plokštumos lankas, vietinis vingis prie peties, posūkis, arba derinys – ir kur yra tikrasis aukščiausias taškas?
- Kokia yra medžiagos ir terminio apdorojimo būsena – pergrūdintas, karbonizuotas ir užgesintas, indukciniais grūdintais kakliukais – ir kokie taisymo būdai jam yra patvirtinti?
- Ar dar yra šlifavimo medžiagų, ir yra korekcija, skirta atkurti atsargų pasiskirstymą arba galutinę geometriją?
- Kaip bus išleista geometrija, patikrinamas danties šono vientisumas ir ilgalaikis stabilumas?
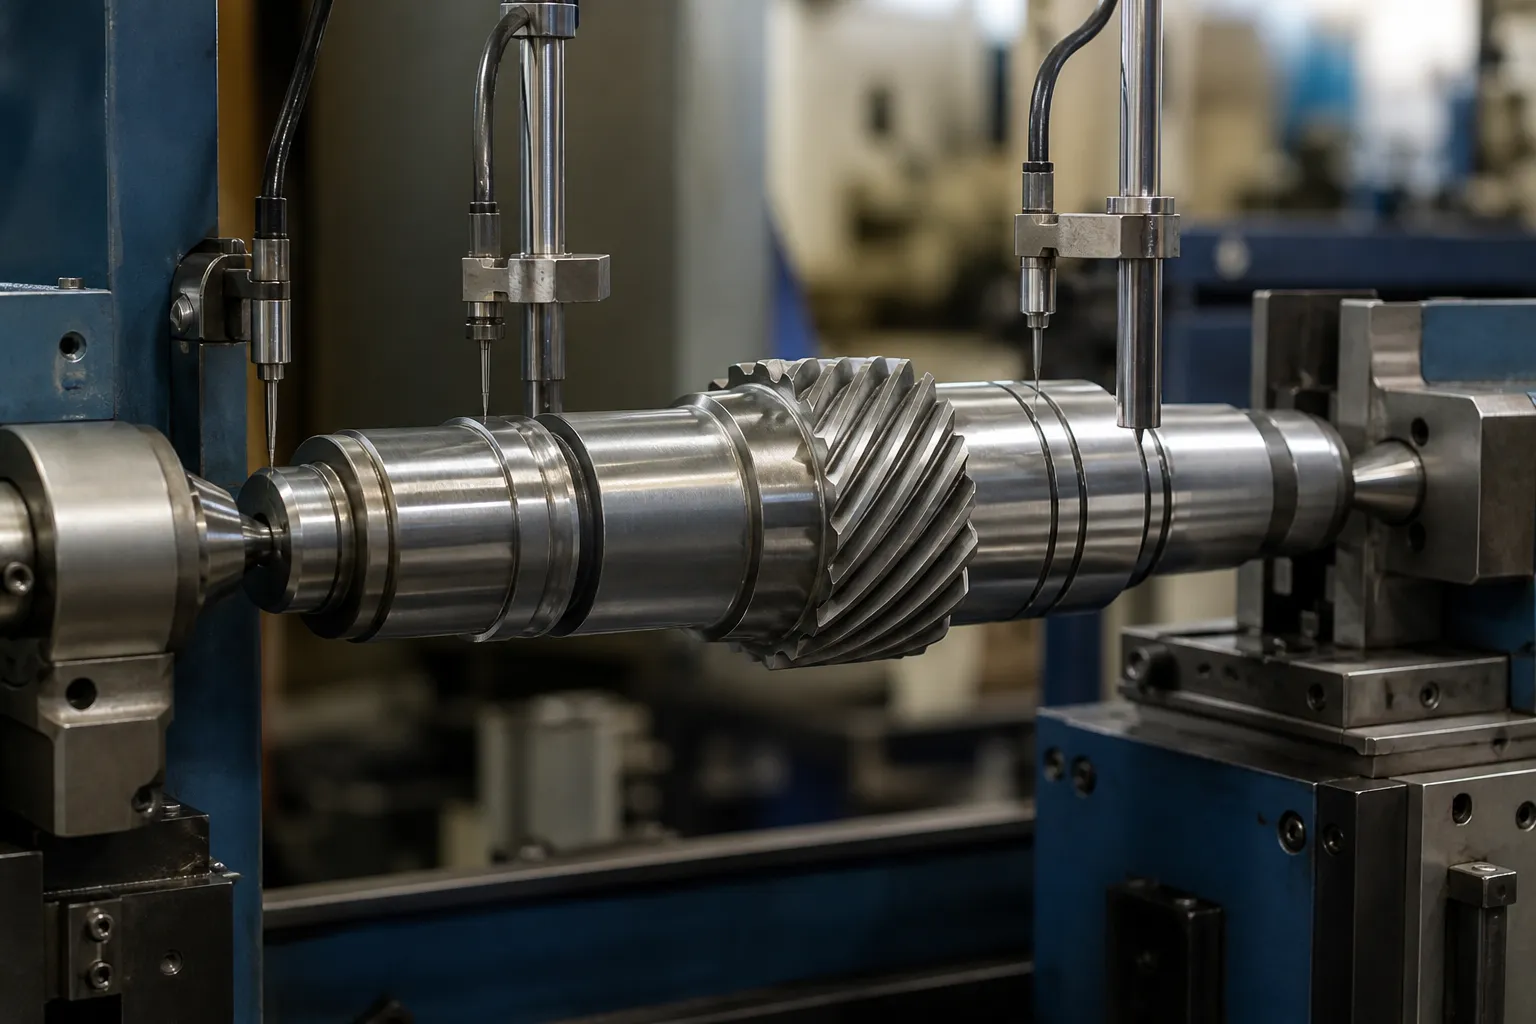
*Inžinerinės koncepcijos iliustracija: krumpliaračio velenas, palaikomas tarp centrų su zondais ant kakliukų korekcijos tyrimo metu. Ne kliento svetainės nuotrauka. Datos pasirinkimas, jėgos padėtys ir priėmimo ribos reikalauja brėžinio ir tipinių dalių pavyzdžių.*
Pavarų velenas ir pavarų dėžė: Dvi skirtingos problemos
Ši svetainė jau apima pramoninis pavarų dėžės tiesinimas, ir du ruošiniai dažnai painiojami, nes abu turi krumpliaračio dantis. Jie beveik nesidalija inžineriniu turiniu:
| Pavarų dėžė | Pavaros velenas | |
|---|---|---|
| Funkcija | Paverčia sukimąsi tiesiniu judesiu; dantyta tiesi juosta | Perduoda sukimo momentą tarp besisukančių ašių; dantyta cilindrinė dalis |
| Tiesumo apibrėžimas | Atskaitos paviršiaus lygumas ir tiesumas vienoje plokštumoje; žingsnio linijos lygumas | Sukimosi ašies nuokrypis: TIR, išmatuotas aplink perimetrą tam tikrose atkarpose |
| Pirminis matavimas | Linijinis – tiesinis, paviršiaus plokštė, lazerio linija, išilginis mėginių ėmimas | Rotacinė – dalis, susukta tarp centrų arba ant kakliukų, ciferblatas arba elektroniniai zondai, vingių tyrimo žemėlapis |
| Gedimas sulenkus | Įrišimas, netolygus dantų įsikišimas, padėties nustatymo klaida | Disbalansas, vibracija, guolio ir sandariklio pažeidimai, krumpliaračio tinklelio nesutapimas, nuovargis |
| Tipiška korekcija | Spaudimas plokščioje plokštumoje; kartais ilgų stelažų tempimo ar išlyginimo procesai | Taško paspaudimo korekcija pažymėtame aukščiausiame taške, selektyvus šveitimas, riboti šilumos metodai |
Stovas koreguojamas plokštumoje; krumpliaračio velenas koreguojamas aplink ašį. Matavimo žodynas, armatūra, mašinos ir priėmimo kriterijai yra skirtingi, todėl šios dvi temos nagrinėjamos atskiruose puslapiuose. Jei ruošinys yra ilgas dantytas strypas, kuris susijungia su krumpliaračiu, kad krovinys būtų judinamas tiesiškai, taikomas stovo puslapis. Jei tai yra velenas su krumpliaračiu, kuris sukasi guoliuose, skaityk toliau.
Anatomija ir iš kur atsiranda iškraipymas
Išvardykite ypatybes, kurios dalyvauja atskaitos grandinėje ir įtempių sistemoje:
- guolių kakliukai – pagrindinė funkcinė ašis;
- krumpliaračių segmentai: spyruokliniai arba sraigtiniai dantys, pavaros paviršiaus plotis, žingsnio ir šaknies geometrija;
- splines, raktų grioveliai, siūlai, kūginiai ir sujungimo ypatumai;
- pečių, fiksuojamųjų žiedų grioveliai, kryžminiai gręžimai ir alyvos skylės;
- centrai arba laikini proceso atskaitos taškai;
- šlifavimo medžiaga pagal sekciją ir proceso etapą.
Pavarų velenai lenkia dėl klasikinių veleno priežasčių, dokumentuotas remonto literatūroje: mechaninė perkrova tvarkymo ar surinkimo metu; asimetrinis apdirbimas, kuris netolygiai pašalina vidinį įtampą; terminis apdorojimas, kur gesinant karbonizuotą arba pergrūdintą veleną beveik visada įvedamas lankas; ir stipriai susitraukiantys arba presuojami tvirtinimai, kurie iš pradžių tiesią veleną sulenkia kaip krūvą. Konkrečiai ant pavarų velenų, šlifavimas ir skutimas palieka liekamąjį įtempimą aplink dantytas dalis, o vieno žurnalo šlifavimas po terminio apdorojimo gali atpalaiduoti įtampą ir perkelti kitą sekciją – proceso korekcijos taškas yra svarbus tiek pat, kiek ir pati korekcija..
Pirmiausia išmatuokite: Bend Survey žemėlapis

Remonto-inžinerijos praktika, kai sulenktas velenas atvaizduojamas prieš jį liečiant, visiškai taikoma krumpliaračių velenams, o gamybos mašinos tai automatizuoja:
- Palaikykite veleną tarp centrų arba ant jo kakliukų ir patikrinkite, ar pačios atramos nuskaito nulinį išsiliejimą – palaikymo klaida sugadina visą žemėlapį.
- Pažymėkite sukimosi nuorodą; registruoti TIR tolygiai išdėstytose ašinėse stotyse, konvertuojant į deformaciją (pusė TIR) ir laikrodžio kampas kiekviename.
- Skaityti žemėlapį: vienas dominuojantis aukštas taškas su pastoviu kampu rodo paprastą lanką; kintantis kampas išilgai ilgio rodo kelis lenkimus arba posūkius; sunkiausias atvejis yra kombinuotas lenkimas ir sukimas.
- Medžiok tikrąjį aukščiausią tašką tarp stočių – maksimumas slypi ten, kur sako tendencija, nebūtinai ten, kur atsitiko zondas.
- Pakartokite žemėlapį po kiekvieno taisymo ciklo ir pabaigoje kaip patikrinimo įrašą.
Šiame žingsnyje yra dvi konkrečioms pavaroms skirtos gaudyklės. Pirma, atskaitos taško pasirinkimas: ant laiptuoto veleno teisinga atskaitos grandinė paprastai yra kakliukai, ne centrai – velenas gali nuskaityti tiesiai ant centrų ir nulenktas ant žurnalų, o guoliams nerūpi centrai. Atrankos taisyklės išsamiai aprašytos matavimo atskaitos taško pasirinkimas pakopiniams velenams. Antra, danties šono klaida, palyginti su lenkimu: nuolydžio cilindro nutekėjimas, išmatuotas virš kaiščių arba ant pavarų tikrintuvo, turi būti atskirtas nuo veleno ašies nutekėjimo, arba danties gamybos klaida „išgydoma“ lenkiant veleną. Aprašyta bendroji diagnostikos logika, leidžianti atskirti formos klaidą nuo lenkimo apvalumas, palyginti su lenkimu, matuojant sukamąjį matavimą.
Koregavimo maršrutai
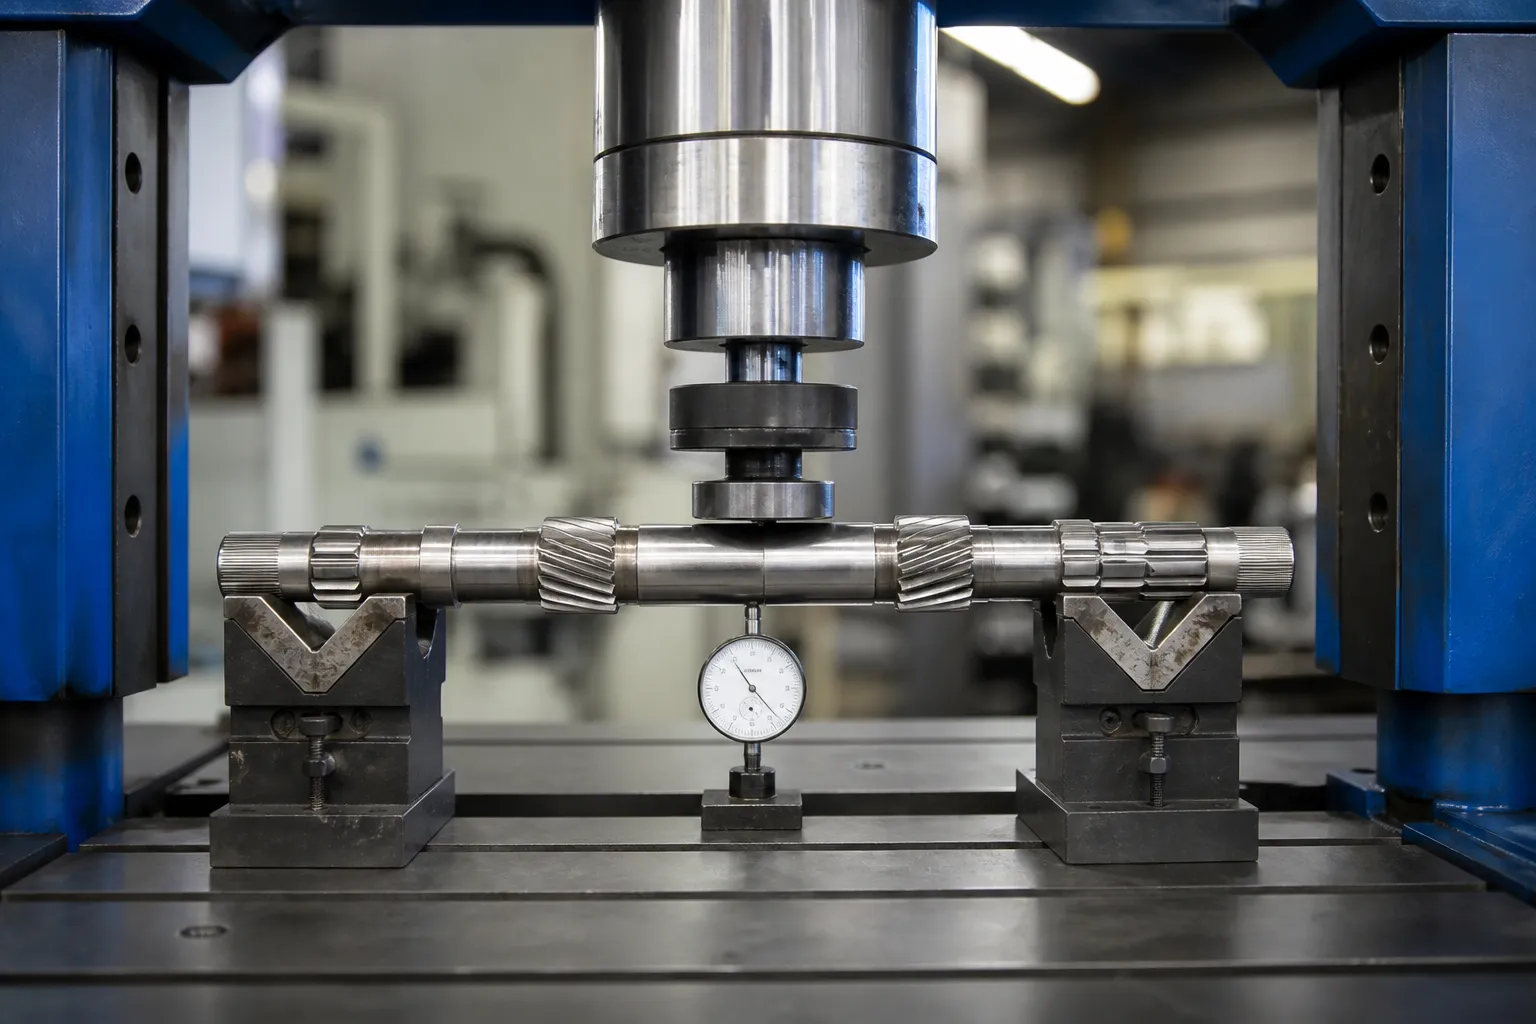
Mechaninis taško presavimas – pirminis maršrutas
Su žemėlapiu rankoje, velenas nustatytas aukščiausiu tašku į viršų, atrama arti posūkio, ir pakrautas su paminkštintu cilindru, o zondas stebi tiesioginę deformaciją. Dirbkite mažais potėpiais ir priimkite grįžimą: tikslas – kuo mažiau pataisyti toleranciją, nes kiekvienas plastikinis ciklas padidina liekamąjį įtempį. Gamybos mašinose ši kilpa yra žemėlapis, paspauskite, re-map – paleidžiama automatiškai su išmokta kompensacija pagal atskirų dalių šeimą. Rankinio veleno tiesinimo amato įgūdžių dalis tampa valdiklio parametru; fizika nesikeičia.
Peening – kur spaudžiant nepasiekiama
Kontroliuojamas įgaubtos pusės šratų ar adatų šveitimas suspaudžia paviršiaus pluoštus ir šiek tiek juos išaugina, traukdami ašį tiesiai. Ant krumpliaračių velenų šlifavimas yra smulkaus apdailos įrankis: ištaiso nedidelius likučius po paspaudimo, ir jis veikia vietose, kuriose avinas negali pakrauti - šalia pečių, šalia dantytų dalių – be jokios pavojaus sutraiškyti dantis. Tai lėtas per korekciją ir retai pagrindinis maršrutas.
Vietinis šildymas – taikomas tik grūdintiems krumpliaračių velenams
Vietinis mažos zonos šildymas, siekiant sukurti vietinį tempimo įtempį aušinant, yra teisėtas tiesinimo būdas esant žemai temperatūrai- ir vidutinio anglies junginių velenai nesugrūdinti. Ant carburized, pergrūdinti arba indukciniu būdu grūdinti pavarų velenai yra labai ribojami arba uždrausti: karščio paveikta zona gali suminkštinti arba iš naujo sukietėti vietinę medžiagą, sukurti kietas dėmes ir mikroįtrūkimus būtent ten, kur praleidžiamas dantų ir kaklo nuovargis, ir palikti iškilų iškilimą, kuris turi būti pašalintas, kol paviršius nepatektų į guolį arba sandariklį. Kur apskritai svarstomi šilumos būdai, jie priklauso metalurgo patvirtintai remonto procedūrai, ne į gamybos korekcijos ciklą. Medžiagos taisyklės yra išsamiai išdėstytos tiesinimas po terminio apdorojimo.
Kas niekada neįeina pavaros veleno presavimui
Apkrovos taikomos kakliuko arba veleno korpuso sekcijoms tarp atramų – niekada ant krumpliaračio dantų. Paspaudus dantytą segmentą, gali atsirasti danties deformacija, kurios negalima atšaukti jokia tiesinimo operacija, ir ritininis tiesinimas, naudojamas ant paprastų velenų, netaikomas ant dantų. Spline sekcijos laikosi savo taisyklių, padengtas mūsų spiralinio veleno tiesinimo sprendimas; velenų šeimos išmatuotos ir pakoreguotos pavarų dėžių viduje – įvestis, išėjimo ir tarpiniai velenai su jų kelių žurnalų priėmimo logika – yra traktuojami atskirai pavarų dėžės veleno tiesinimo sprendimas.
Priėmimo kriterijai

Veleno taisymo praktika suteikia naudingą bazinę liniją: apie 0.001 per pėdą ilgio (0.083 mm/m) bendrai besisukančiai įrangai, priveržimas link 0.0005 in (0.013 mm) iš viso bet kuriame greitųjų kelių pakopų mašinų taške. Krumpliaračių velenams taikomas brėžinys, o tolerancijos klasė atitinka taikymą: mažu greičiu, žemos tolerancijos krumpliaračio velenas turi platesnį langą nei esant dideliam apsisukimų dažniui, artimojo tarpo krumpliaratis. Priėmimo seka turėtų būti tokia:
- galutinis apžiūros žemėlapis visose stotyse, nurodytos TIR ribose;
- krumpliaračių kokybės patikrinimai – dantų kontaktas, nubėgimas per kaiščius, spiralės išlygiavimas – nepakitęs korekcijos;
- įtrūkimų aptikimas, atitinkantis medžiagos būklę po visų korekcijų;
- patikrinimas po galutinio šlifavimo arba apdailos operacijos, ne tik po tiesinimo;
- stabilumo patvirtinimas, kai programa yra labai svarbi: išmatuokite iš naujo po pastovaus intervalo arba temperatūros ciklo, jei proceso langas dar neįrodė stabilumo.
Paskutinis taškas yra sąžiningas viso veleno tiesinimo silpnumas: pataisa, kuri tik perkelia naują įtempį prieš seną posūkį, šiandien gali nuskaityti tiesiai ir eksploatuoti. Štai kodėl pataisų skaičius yra ribojamas, kodėl baigus kartojamas žemėlapis, ir kodėl smūgių skaičius iki tolerancijos pats savaime yra proceso kokybės signalas – principai taikomi visoje linijoje automatinis veleno tiesinimas.
Dažni spąstai
- Atvaizdavimas ant neteisingo atskaitos taško. Centrai, kurie nebeatspindi guolio ašies, sukuria žemėlapį, kurio negalima pakoreguoti į veikiančią veleną.
- Paspaudimas stotyje, o ne aukščiausioje vietoje. Didžiausias nuokrypis paprastai būna tarp zondo stočių; raskite jį prieš įkeldami.
- Apkraunami dantys arba sukietėję spygliai. Alkūno jėga priklauso paprastoms veleno sekcijoms; dantys deformuojasi visam laikui ir nepastebimai pagal TIR žemėlapį.
- Vykdomas sukimas vieno plokštumos presais. Kombinuotam lenkimui ir sukimui reikalinga suplanuota seka, ne to paties potėpio kartojimas.
- Pasitikėjimas tik skaitymu po spaudos. Likęs stresas persiskirsto; atleidimo patikrinimas priklauso po galutinio šlifavimo, ir lauko rezultatas po to.
Posūkio atskyrimas nuo posūkio prieš įsipareigojant į seką
Apklausos žemėlapis nusprendžia ne tik, ar taisyti, bet ir kokia tvarka. Trys diagnostikos parašai apima daugumą krumpliaračių velenų:
- Paprastas lankas: deformacijos dydžiai didėja ir mažėja išilgai ilgio esant pastoviam laikrodžio kampui. Vienas paspaudimas aukščiausiame žemėlapyje, springback išmoko, padaryta – lengviausias atvejis ir vienas rankinis pratimas puikiai tinka.
- Dviejų plokštumų arba S formos posūkis: laikrodžio kampas sukasi išilgai. Iš eilės planuojamos dvi pataisos, kiekvienas patikrintas naujame žemėlapyje; pirmiausia ištaisius didesnį posūkį, antrasis paprastai supaprastinamas.
- Sulenkite susukdami: kampiniai bruožai — splainai, raktų grioveliai, pavaros fazė, palyginti su kakliukais – nurodo sukimo poslinkį lanko viršuje. Vien tik paspaudus apdorojamas lenkimas ir paliekamas posūkis; posūkio korekcija yra kitokia operacija su savo patvirtinimu, ir apsimeta kitaip, sukuria velenus, kurie praeina TIR ir nesugeba fazuoti.
Automatinėse mašinose pirmieji du atvejai yra įprasti: valdiklis tinka matuojamoms stotims, apskaičiuoja preso padėtį, perbraukimo ir atramos atstumas, ir uždaro kilpą per du ar tris ciklus. Tvisto atvejis išlieka tas, kuris atskiria rimtą proceso apibrėžimą nuo spaudos su programine įranga, ir būtent taip yra penki įvadiniai klausimai, skirti anksti sugauti – kol velenas išnaudojo savo koregavimo biudžetą, kai smūgiai nukreipti į netinkamą režimą.
Ką apima rimtas tyrimas
Nurodyta krumpliaračio veleno tiesinimo mašina arba elementas: brėžinys su atskaitos schema ir TIR ribomis pagal pjūvius; medžiagos ir terminio apdorojimo būsena korekcijos taške; pavaros duomenys — modulis, spiralės kampas, kietumas – todėl apkrovos išimtys yra aiškios; srovės iškraipymo pasiskirstymas matavimo stotyje; mėginių dalis visame nuokrypio diapazone; ciklo laiko ir atsekamumo reikalavimus; ir perdirbimo limito politika. Su tais įvestimis palaikymo ir zondavimo planas, spaudimo jėgos klasė ir mokymosi spyruoklinė strategija tiesiogiai seka, ir stotis gali būti patvirtinta pagal dalis, o ne pažadus.
Every gear shaft straightening project eventually hits the same two questions – į selection guide for shaft, tube and profile work ir straightening machine cost breakdown answer them before your supplier meeting does.