
Vairo rankenėlė nėra velenas. Tai trimatis konstrukcinis komponentas – kaliojo ketaus, aliuminis arba kaltas plienas – kurių funkcija priklauso nuo kelių sąsajų, kurios niekada nesidalija viena sukimosi ašimi, santykinės geometrijos: stebulės guolio anga ir stebulės paviršius, vairo svirtis su vairo trauklės įtaisu, statramsčio arba kaiščio sąsajos, stabdžių apkabos įvorės ir rutulinės jungties arba ašies angos. Todėl piršto tiesinimas niekada nereiškia „ištiesinti vieną ašį“. Tai reiškia apibrėžtų kampinių ir padėties santykių tarp požymių rinkinio atkūrimą.
Prieš nurodant bet kokią mašiną ar įtaisą, veiksmingas vairo šarnyro tiesinimo sprendimas turi atsakyti į penkis klausimus:
- Ar šarnyras yra gamybinė dalis, kurioje liko apdirbimo atsargos, termiškai apdorota dalis, arba jau baigta dalis su pažeidimo istorija?
- Kuris funkcijų rinkinys apibrėžia atskaitos taško grandinę – stebulės kiaurymę, stebulės veidas, kaiščių arba statramsčių sąsajos – ir kokia tvarka?
- Ar kiekvienas nukrypimas yra visuotinis kūno iškraipymas, vienos sąsajos kampinis posvyris, sulenkta vairo rankena, arba kiaurymės iškraipymas, kuris priklauso ne tiesinimo, o dydžio nustatymo procesui?
- Kuris korekcijos būdas yra patvirtintas pagal medžiagą ir terminio apdorojimo būseną: taško paspaudimas, rankos korekcija, kontroliuojamas dydis, arba laužas?
- Kaip bus išleista geometrija, Prieš išleidžiant dalį patikrinamas įtrūkimų vientisumas ir stabilumas po apdirbimo?
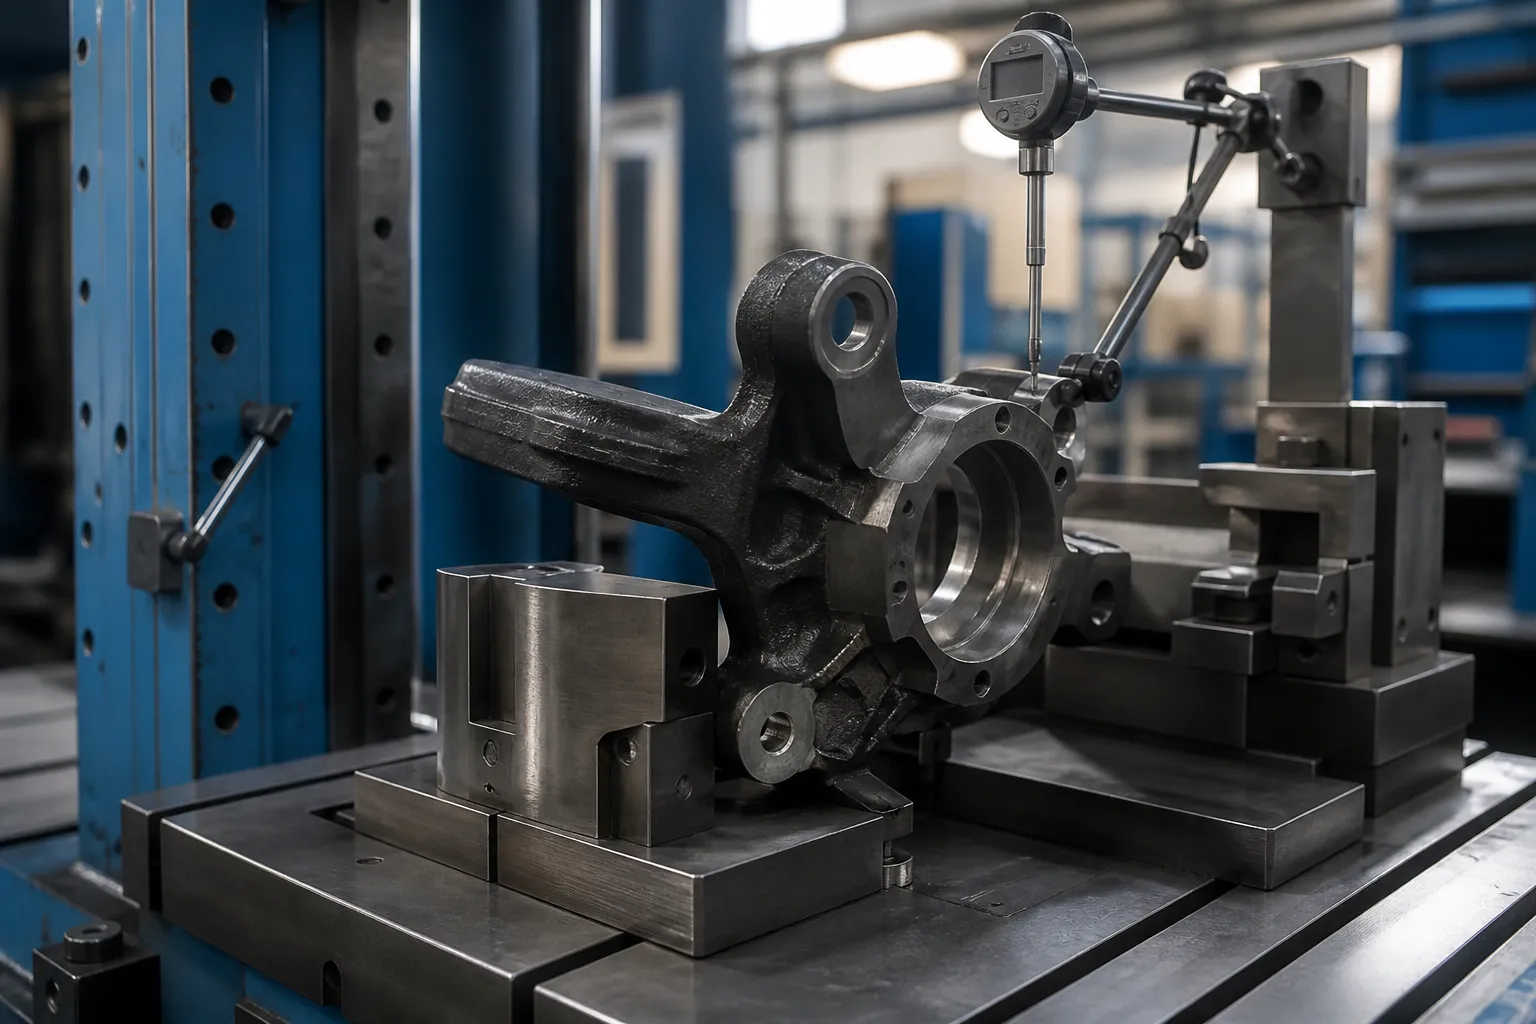
*Inžinerinės koncepcijos iliustracija: vairo jungtis, laikoma konkrečios dalies įtaise su zondu, stebinčiu stebulės paviršių atliekant korekcijos tyrimą. Tai nėra kliento svetainės nuotrauka. Jėgos pozicijos, Norint pasirinkti atskaitos tašką ir nustatyti priėmimo ribas, reikia pateikti brėžinį ir reprezentacines dalis.*
Už vieno raktinio žodžio slepiasi dvi skirtingos problemos
DataForSEO rezultatai pagal steering knuckle straightening dominuoja susidūrimų-remonto ir entuziastų forumai: „Reddit“ temos klausia, ar automobilis „važiuoja tiesiai“ po snukio, Bob Is The Oil Guy diskutuoja apie sulenkto piršto atlenkimą, ir Facebook grupės remonto prašymus. Vienintelis esminis techninis puslapis yra „FenderBender“ straipsnis apie sulenktų pirštų diagnozavimą pagal išlygiavimo duomenis naudojant SAI, kampinės ir įtraukto kampo diagramos – ir jos išvada dėl susidūrimo parduotuvių yra neryški: liejiniai pirštai „nepataisomi ir turi būti pakeisti, jei jie pažeisti“.
Ta doktrina yra teisinga savo kontekste – avarijos metu apkrauta saugos dalis su nežinomais vidiniais pažeidimais – ir neaktuali kitam kontekstui.: gamybos ir perdirbimo aplinka, kurioje matuojamas iškraipymas, kartojamas proceso artefaktas. Šių dviejų pasaulių negalima maišyti viename sprendimo pasiūlyme:
| Knuckle Situacija | Iš kur atsiranda iškraipymas | Inžinieriaus pareigos |
|---|---|---|
| Remontuotame automobilyje susidūrimo metu apgadintas snukis | Smūgio perkrova, nežinoma įtrūkimų istorija | Pakeitimas, netiesina – dalis yra dokumentais patvirtintas saugos komponentas |
| Gaminamas kaliojo ketaus arba kaltinis snukis, prieš arba tarp apdirbimo operacijų | Streso mažinimo liejimas arba kalimas, apdirbimo liekamasis įtempis, terminis apdorojimas | Išmatuojamas iškraipymo korekcija patvirtintame proceso lange |
| Lietaus aliuminio šerdis (statramsčio tipas) po apdirbimo arba terminio sendinimo | Senėjimo streso mažinimas, gesinimo iškraipymas | Ribota šalčio korekcija; rizikos vertinimas pagal lydinį ir temperatūrą |
| Perdirbta šerdis | Serviso dėvėjimas, ankstesnė avarija, guolių gedimo karštis | Pilnos apžiūros vartai: įtrūkimai, kietumas ir matmenys prieš pataisymą |
Šiame puslapyje nurodoma antra eilutė ir jos kaimynai: išmatuota jungčių iškraipymo kontrolė gamybos ar perdirbimo procese. Niekas čia nepaverčia susidūrimo sulenkto snukio atgal į saugos patvirtintą dalį. Gretimiems važiuoklės komponentams, kurie gamyboje reguliariai taisomi, pamatyti mūsų važiuoklės sistemų tiesinimo apžvalga ir diskusija 3D giga liejinių konstrukcinių dalių tiesinimas.
Apibrėžkite atskaitos grandinę prieš ką nors kita
Kiekviena funkcinė snukio ypatybė turi būti išvardyta ir susieta su atskaitos taško rėmeliu brėžinyje:
- stebulės guolio anga – pirminės ašies atskaitos taškas A;
- stebulės paviršius – antrinis plokštuminis atskaitos taškas B, stabdžių-rotoriaus išjungimo valdymas;
- vairo svirties geometrija – vairo trauklės koto padėtis ir aukštis, valdyti sujungimo kampus ir pirštą;
- kiaurymės (tvirtos ašies gumbeliai) arba statramsčio šakė, suspaudžiamo varžto anga ir viršutinis tvirtinimo paviršius (MacPherson piršteliai);
- apatinė rutulinės jungties anga arba prispaudžiama anga;
- stabdžių apkabos kronšteino įvorės ir atramų paviršiai;
- ABS jutiklio angos ir flanšo detalės;
- proceso atskaitos taškai – apdirbant naudojamų trinkelių ir suspaudimo taškų nustatymas.
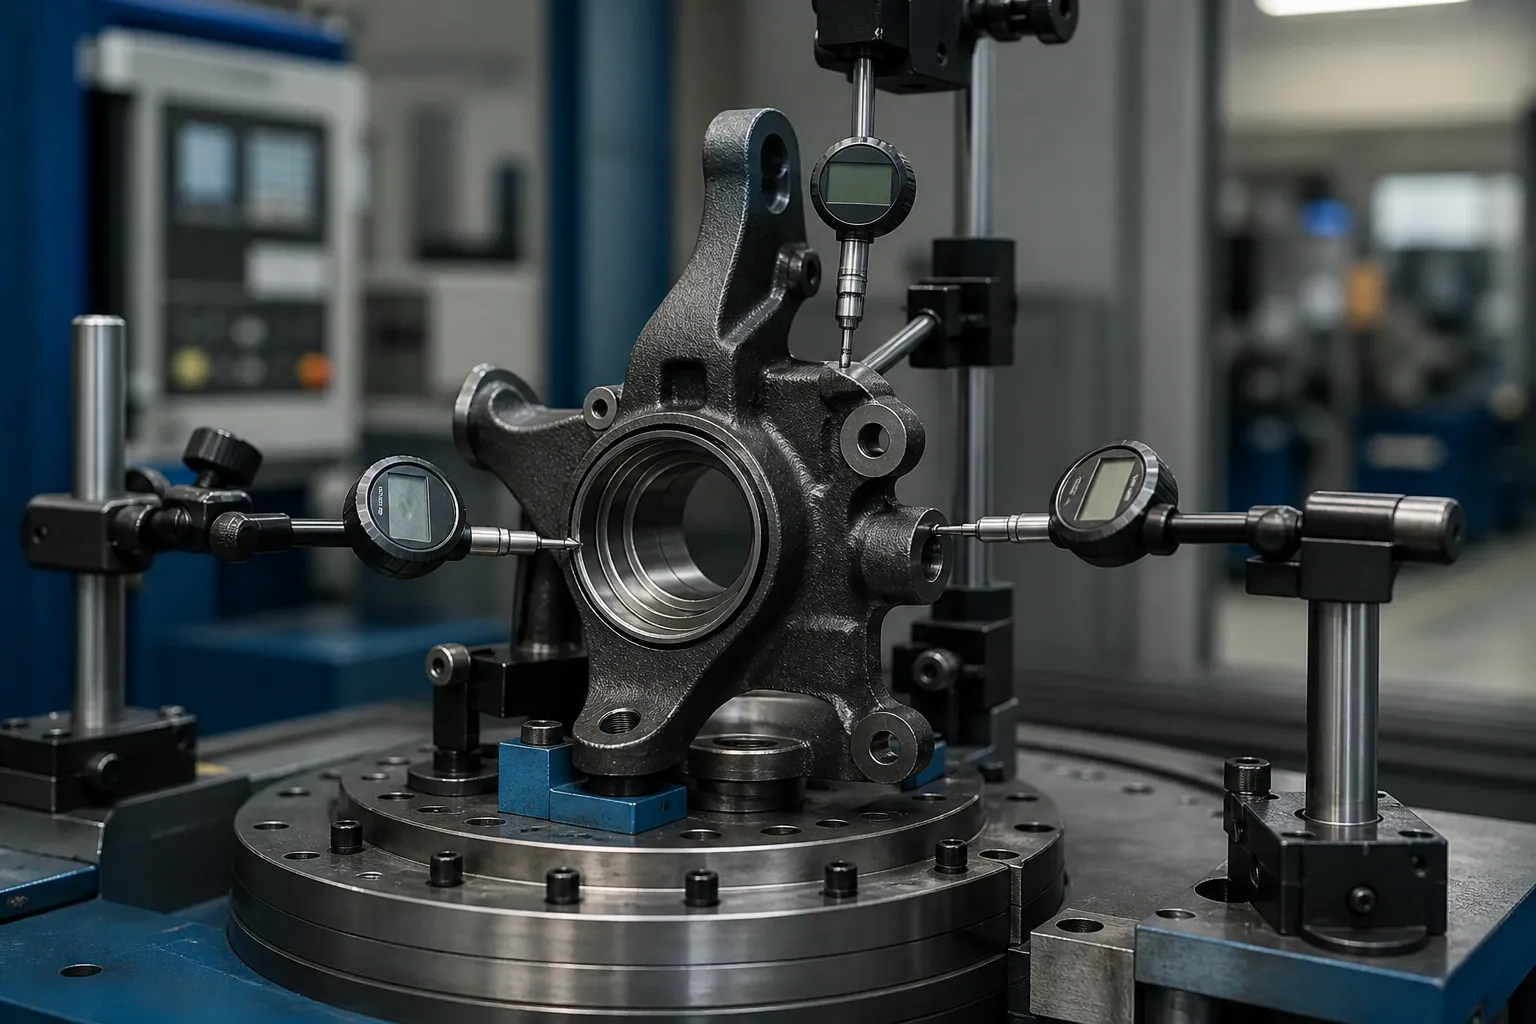
Stebulės anga paprastai pritvirtina rėmą, nes ant jo sukasi ratas ir rotorius. „FenderBender“ diagnostikos logika – iš vairavimo ašies pasvirimo daroma išvada apie sulenktą snukį, kampo ir įtraukto kampo nuokrypiai – yra tos pačios geometrijos surinktos transporto priemonės šešėlis: šarnyras, kurio stebulės angos ašis pakreipta statramsčio arba rutulinių jungčių sąsajų atžvilgiu, rodoma kaip įtraukto kampo klaida, kurios joks išlygiavimo reguliavimas negali absorbuoti. Gaminant tas pats nuokrypis matuojamas tiesiai ant detalės, o ne ant automobilio.
Atskirai atpažinkite deformacijos modelius
„Sulenktą snukį“ traktuojant kaip vieną sąlygą, gaunami neteisingi pataisymai. Praktiškai dominuoja keturi modeliai, kiekvienas turi skirtingas funkcines pasekmes ir skirtingą korekcijos būdą:
| Šablonas | Parašas | Funkcinė pasekmė |
|---|---|---|
| Stebulės paviršiaus pakreipimas angos ašies atžvilgiu | Priekinis išsiliejimas stebulės paviršiuje su valdoma anga | Stabdžių-rotoriaus nutekėjimas, storio kitimas, stabdžių virpėjimas |
| Stebulės angos kampinis nuokrypis nuo pakabos sąsajų | SAI / įtraukto kampo tipo paklaida, išmatuota tarp atskaitos taško savybių | Išlenktas, kurio negalima išlyginti; padangų susidėvėjimas |
| Vairo svirties lenkimas arba pasukimas | Skersinio strypo įvorė pasislinkusi arba pasukta rankos šaknies atžvilgiu | Toe ir Ackerman klaidos; rankų nuovargis esant apkrovai |
| Skylės iškraipymas arba viršelio nesutapimas | Apvalumas arba padėties klaida, kai prispaudžiama | Guolių tvirtinimo ir apkabos varžtų problemos; priklauso dydžiui, nesilenkia |
Pirmosios dvi yra tikros kūno geometrijos tiesinimo problemos. Trečia – vietinė rankos korekcija su savo atramos ir apkrovos planu. Ketvirtasis turėtų būti nukreiptas į dydžio nustatymo arba kalibravimo operaciją – paspaudus angą „tiesinant“ kyla pavojus, kad bus užmaskuota tinkamumo problema, kuri vėl pasikartos po surinkimo.. Ta pati atskyrimo logika taikoma susijusiems vairo linijos komponentams, tokiems kaip automatinis vairo stovo tiesinimo procesas ir ilgo rutulinio smeigės korekcija.
Matavimo strategija: Lyginamoji, Tada Absoliutus
Susidūrimo diagnostika palyginama su priešingos pusės dalimi arba lygiavimo diagrama, nes parduotuvėje nėra brėžinių duomenų. Gamybos matavimas neturėtų paveldėti šio kompromiso. Teisinga seka yra:
- Bandykite dalį ant stebulės angos (arba apdirbimo atskaitos taško angą) rotaciniame įtaise.
- Patikrinkite stebulės priekinę dalį, kad pamatytumėte, ar ji nenubėga, o vairo svirties pagalvėlę ir vairo traukės įvorę nustatykite padėtį ir aukštį.
- Užfiksuokite kaiščio arba statramsčio atskaitos ypatybes – įtvaro angas, arba statramsčio šakė ant imituojamų poravimosi paviršių.
- Palyginkite su aukso mėginio arba CMM įvaldytomis vertėmis, ne prieš priešingą pusę.
- Record deviation magnitude and direction for each feature before any correction is attempted.
For low-volume reman work, a granite plate with height gauge and a CMM report per family may be enough. For production volumes, the fixture becomes a station on a rotary indexing machine: multipoint electronic probes, a servo press head, and a controller that stores each part’s deviation map before deciding the correction. A pre-correction map is not bureaucracy — without it there is no way to distinguish a global body distortion from a local arm error, and the wrong feature gets loaded.
Correction Routes and Their Limits

Ductile Iron and Forged Steel Knuckles
Šios medžiagos toleruoja kontroliuojamą šalto taško spaudimą, kai patvirtinamas korekcijos langas. Pakrovimo planas yra svarbesnis nei spaudos talpa: atramos po standžiąja viršūnės konstrukcija, apkrova, taikoma ties taisoma funkcija arba šalia jos, trumpi smūgiai su spyruoklėmis, matuojami po kiekvieno smūgio. Taisymai kartojasi — spauda, paleisti, išmatuoti iš naujo – nes liejiniai netolygiai atpalaiduoja įtampą, ir korekcija ties ranka gali pakeisti stebulės veido rodmenis. Po kiekvieno ciklo pakartokite visą zondo žemėlapį, ne tik viena funkcija, kuri buvo įkelta.
Lieti aliuminio rankenos
T6/T7 tipo grūdinto aliuminio slegtinio liejimo įrankiai pasižymi mažu lankstumu ir užsitarnautą reputaciją dėl įtrūkimų nekontroliuojamo šalto lenkimo metu.. Pataisymai, kur apskritai patvirtinta, yra mažo kampo, mažu greičiu, ir patvirtintas pagal lydinį ir temperatūrą ant paaukotų mėginių, dažnai po stabilizavimo gydymo. Daugelis aliumininių gumbelių programų paprasčiausiai nustato griežtesnę proceso kontrolę ir laužo iškraipymus – šis sprendimas priklauso metalurgui., ne mašinos pardavėjui.
Kurio taško negalima ištaisyti paspaudus
Vairavimo svirties, kurios patyrė lenkimo perkrovą, yra nuovargio ir atsakomybės klausimas, ne geometrijos klausimas. Apdūrimo apkrautų svirčių taisymas ant gatavų saugos dalių neturėtų būti svarstomas net tada, kai geometrija nuskaitoma iškart po to – ta pati pakeitimo doktrina, kurią taiko susidūrimo pramonė. Ištiesinimas užsitarnauja savo vietą dėl proceso sukeltų iškraipymų, kai yra žinoma apkrovos istorija ir patvirtinamas taisymo langas.
Priėmimo vartai

Atleistas pirštų tiesinimo procesas turėtų turėti keturis vartus, tvarka:
- Išankstiniai vartai: įtrūkimų aptikimas (magnetinė dalelė arba lygiavertė juodųjų metalų dalims) prieš pataisymą – ištiesinus per esamą plyšį sunaikinami įrodymai ir dalis.
- Geometriniai vartai: Visas atskaitos taško ypatybių žemėlapis braižybos ribose – stebulės paviršiaus nutekėjimas, gręžimo ir pakabos kampai, rankos padėtis – matuojama po korekcijos ir po bet kokio įtampos mažinimo ar stabilizavimo žingsnio.
- Stabilumo vartai: pakartotinis matavimas po kitos apdirbimo arba šildymo operacijos; korekcija, kuri atpalaiduoja nugarą, buvo streso superpozicija, ne korekcija.
- Atsekamumo vartai: kiekvienos dalies nuokrypių žemėlapį, pataisymų skaičius ir galutiniai rodmenys, saugomi pagal serijos numerį, su apibrėžta perdirbimo riba, kurią viršijus dalis išimama, o ne spaudžiama dar kartą.
Sąžiningas pertvarkymo ribos apibrėžimas ir NOK rūšiavimo taisyklės yra tai, kas atskiria tiesinimo liniją nuo preso kampe.. Mūsų apžvalga NOK rūšiavimo ir perdirbimo ribos tiesinimo linijoje apima sprendimų struktūrą.
Dažni spąstai
- Neteisinga atskaitos tvarka. Koreguojant pagal stebulės paviršių, kai kiaurymė yra funkcinė ašis, gaunama dalis, kuri praeina vieną patikrinimą ir nepavyksta surinkti.
- Vienos funkcijos pakartotinis matavimas. Tikrinus tik ištaisytą ypatybę, kitose kūno vietose pasislepia kryžminiai poslinkiai.
- Per daug presuojami liejiniai. Persekiojant paskutinę milimetro dalį sunkiais smūgiais matoma geometrija pakeičiama nematomais mikroįtrūkimais.
- Praleiskite pakartotinį stabilumo patikrinimą. Iškraipymas, kuris grįžta po kitos apdirbimo operacijos, yra klasikinis nepalengvinto liekamojo įtempio požymis, ir tai pasirodo klientui, ne tavo kameroje.
- Prieš pataisymą nėra įtrūkimų. Išankstinis įtrūkimas tampa lauko gedimu, kai dokumentuota priežastis yra jūsų korekcijos smūgis.
Prieš taisydami užšaldykite proceso etapą
Tai, kada maršrute įvyksta korekcija, yra toks pat lemiamas, kaip tai daroma. Iškart po išliejimo ar kalimo išmatuotas gumbas turi atsargų pokyčius ir liekamuosius įtempius, kurie iš dalies atsipalaiduoja apdirbant; pataisyti iki galutinės geometrijos toje stadijoje reiškia koreguoti kūną, kuris tuoj pasikeis. Praktiški langai yra:
- Po grubaus apdirbimo, prieš pusfinalį: funkcinės atskaitos funkcijos egzistuoja ir lieka atsargos – paprastai geriausias langas, nes korekcija palaiko šlifavimą ir nuobodumą, o ne kovą su jais.
- Po terminio apdorojimo arba indukcinio stebulės angos grūdinimo: iškraipymas yra didžiausias, o patvirtinta korekcija atkuria dalis, kurios kitu atveju būtų pašalintos, bet materialinė būsena riboja langą.
- Baigus apdirbti: korekcija apsiriboja nedideliais kampiniais nuokrypiais; galioja kiekviena stabilumo vartų rizika ir išmokėjimas turi tai pateisinti.
Scena taip pat nusprendžia, ką reiškia „tiesus“.. Prieš baigiant nuobodžiauti, stebulės anga dar nėra galutinė ir atskaitos taškas turi būti gautas iš apdirbimo atskaitos taškų; baigus nuobodžiauti, pati anga tampa sąžininga nuoroda. Tiesinimo specifikacija, kurioje neįvardijamas proceso taškas, yra specifikacija, kurią du skyriai interpretuos skirtingai – taip dalys bus teisingai pataisomos netinkamame etape ir vis tiek nepavyksta surinkti..
Ką apima rimtas tyrimas
Atsakingai cituoti pirštų tiesinimo stotį, tiekėjui reikia: brėžinys su atskaitos taško schema ir leistinų nuokrypių lapu; medžiagos ir terminio apdorojimo būsena korekcijos taške; kur šiandien matuojamas iškraipymas ir su kokiu rezultatų pasiskirstymu; dalių pavyzdžiai, dengiantys gerą, ribinės ir NOK sąlygos; reikiamą ciklo laiką; ir perdirbimo bei laužo taisykles, kurias gamykla priims. Su tais įvestimis armatūros koncepcija, zondo planas ir spaudos architektūra seka tiesiogiai – be jų, bet koks mašinos pasiūlymas yra atspėjimas apie tai, kuri funkcija iš tikrųjų apibrėžia „tiesiai“ iš jūsų pusės.
Still weighing options for steering knuckle straightening? The machine selection guide for shafts, vamzdžiai ir profiliai ir price breakdown for straightening machines are written for exactly this stage of the decision.