
小径の医療用ドリルの部品は測定力が大きいため真っ直ぐにするのが困難です。, サポート間隔, クランプ誤差と補正増分はワークピースの剛性に比べて大きくなる可能性があります. 部品は 1 つの治具では真っすぐに見えても、機能シャンクまたは最終アセンブリデータムから参照すると異なる振れを示す場合があります。.
このソリューションは、Ø2 mm を報告する公開されたソース プロジェクトに基づいています。 × 70 mmワークとa 0.05 mmの真直度要件. これらの数値は顧客入力として扱われます, 実績のある生産結果ではない. 保証には管理された図面が必要です, データム, ゲージ法, 代表的なサンプルと前後の記録.
報告されたプロジェクトのインプットと証拠のステータス
| アイテム | 公開された入力 | 証拠のステータス |
|---|---|---|
| ワーク | 小型医療用ドリル部品 | 実際の部品と機器の写真が利用可能 |
| 直径 | 2.0 んん | ソース記事で報告; 図面は添付されていません |
| 長さ | 70 んん | ソース記事で報告; 図面は添付されていません |
| ターゲット | 0.05 mm真直度 | 報告された顧客の要件; 結果レポートは利用できません |
| 材料 / 硬度 | 記載なし | 確認が必要です |
| 機能データム | 記載なし | 図面から定義して使用する必要があります |
| プロセス段階 | 記載なし | 歯, 熱処理, コーティングと最終研削の状態を確認する必要があります |
| 生産実績 | 達成されたと主張される | 測定と能力の記録がなければ事実として使用されない |

直径が小さいと測定値が変わる理由
細い部分には, プローブがワークピースを偏向させる可能性がある, the supports can impose a shape and the part's own orientation can change the reading. ソリューションではセンサーの解像度以上のものを定義する必要があります.
別の外科用ドリルの記事では、通常、研削の前にブランクの矯正が必要であると記載されています, 振れを約以内に抑えた状態 0.1 その段階ではmm. この値は、普遍的な許容誤差ではなく、一般的なプロセス段階の要件を表します。; ステージと公差は各図面から確認する必要があります.
機能データム
クランプシャンクのデータム規則は MAE のドリル用ワークピースガイダンスに従っています; 完全な引用とそのデータム選択への影響は、 歯付き医療用ドリル矯正ページ.
プローブ力と接触形状
プローブ力, スタイラスの形状と接触位置は、コンポーネントを曲げたり跡を付けたりしないように、低く安定している必要があります。. 測定システムは、補正の制御に使用する前に、マスターまたは代表的な部品で再現性を実証する必要があります。.
サポート間隔
サポートはワークピースを無理に真っすぐにせずに安定させる必要があります. 彼らの立場, 半径と接触材料は制御されたレシピの一部になります.
真直度と振れ
オリジナル 0.05 mm ステートメントは特性真直度を呼び出します, しかし、回転機械は実際にはラジアル振れまたは TIR を報告する可能性があります。. 数値的な約束が行われる前に、図面でこの差異を解決する必要があります.
小型部品の自動ハンドリング
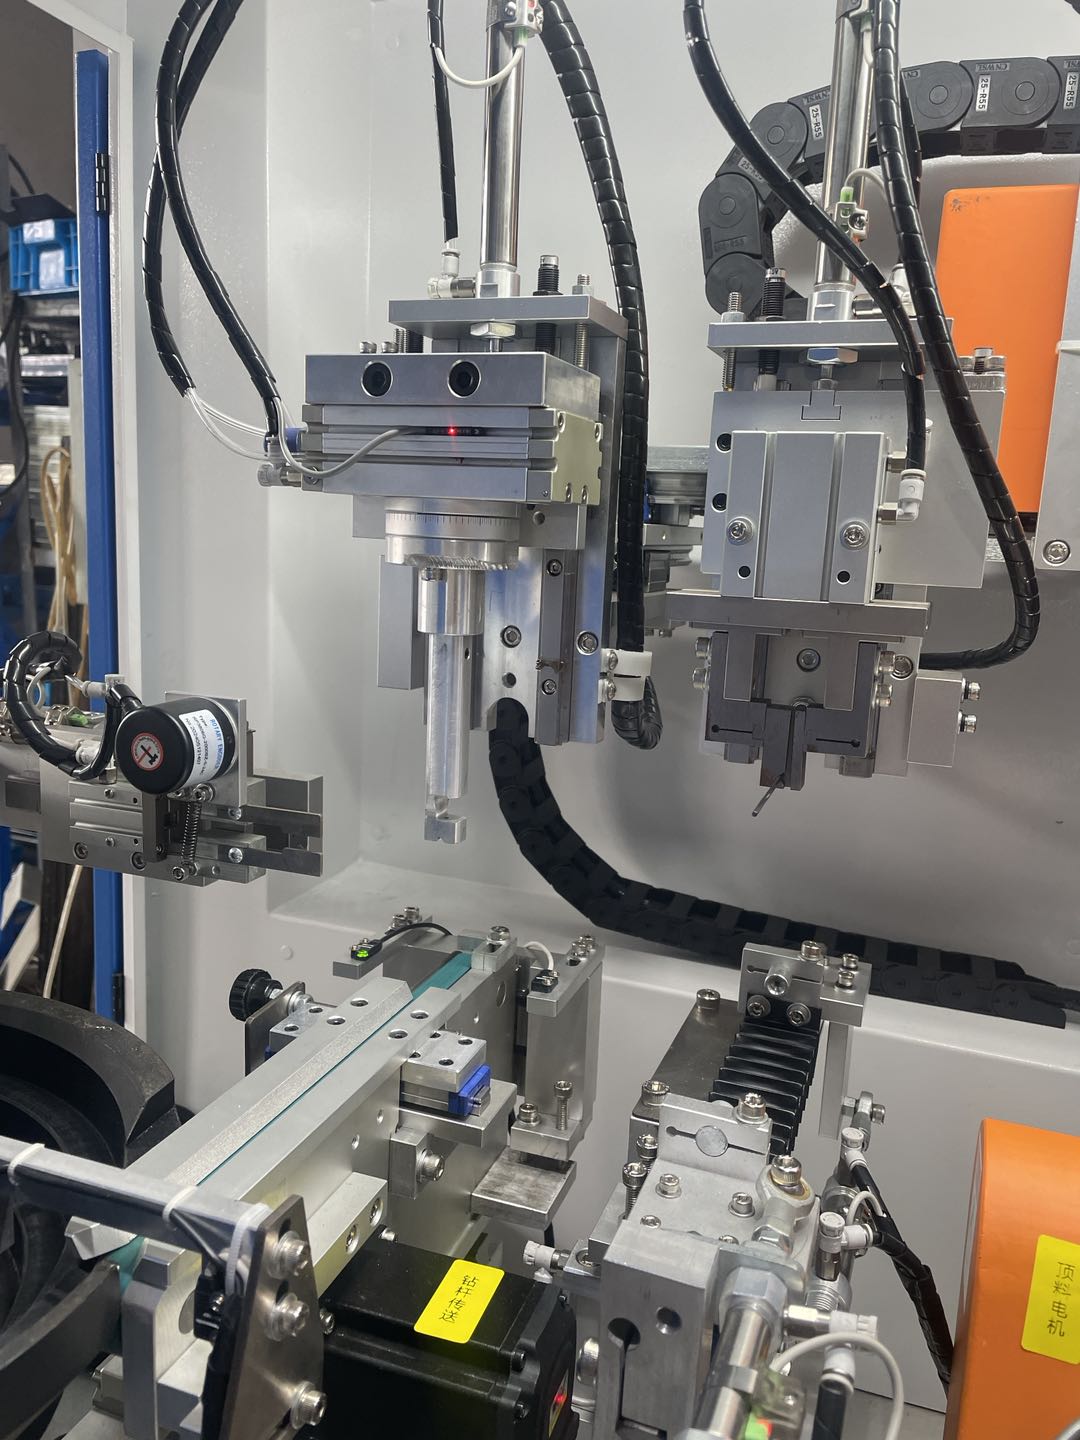
ソース写真はボウルフィーダーを備えたコンパクトなマシンを示しています, 伝達機構と専用の測定・補正ツール. これらの画像は、自動化された分離と装填が小さなコンポーネント ファミリ向けに開発されたことを確認しています。; 生産率や無人生産期間を証明するものではありません。.

ハンドリング設計は次のように検証する必要があります。:
- 部品の方向と端部の特徴の認識;
- もつれや重なりのリスク;
- 仕上げ面または重要な表面との接触;
- 再現性を測定データに反映する;
- 混入防止とレシピ管理;
- 封じ込めとラインクリアランスの拒否.
推奨される閉ループプロセス
1. 特定して方向を定める
フィーダーはワークピースを分離し、正しい端と方向を提示します。. 存在と装着のチェックにより、部品の欠落または二重化によるサイクルを防止します.
2. 機能データを確立する
ワークピースは承認されたシャンクに配置されています, 中心または図面定義の参照. 誤った曲がりを避けるため、クランプ力は制限されています.
3. 受信状態を測定する
低力プローブが承認された位置を読み取る間、部品が回転またはインデックスします。. システムは初期状態を記録し、信号が検証された範囲内にあることを確認します。.
4. 微調整を適用する
プレスツールは制御された圧力を適用します。, 承認された滑らかなゾーンでの制限された変位. 単一の大きな動きよりも、小さな修正と力/ストロークの制限が優先されます。.
5. 再測定
修正直後は同じデータムとプローブ方法が使用されます。. 結果が目標から外れた場合, 別の修正は検証された反復制限内でのみ許可されます.
6. 処分と記録
その部分は受け入れられます, 図面固有のルールに従って拒否またはレビューのために保留されました. 承認されたプロジェクト範囲に含まれる場合、必要なデータを保存またはエクスポートできます。.
関連する医療ドリル矯正ビデオ
次の矯正機チャンネルのビデオは「矯正機でドリルビットをまっすぐにする方法」というタイトルで、カスタマイズされた医療用ドリルビットマシンについて説明しています。. 医療用ドリルの自動矯正セルのデモンストレーション. The video description's customer location and labor-saving statement are not used as verified project results.
検証中 0.05 mmターゲット
報告されたのは 0.05 mm 要件は、特性とデータムが定義されるまで技術的に不完全です.
| 検証項目 | 必要な定義 |
|---|---|
| 特性 | 真直度, ラジアル振れ, TIR または同軸度 |
| データム | 機能的なシャンク, センター, ジャーナルまたは専用ゲージ |
| 測定位置 | 正確な軸方向の位置と表面 |
| ゲージ | 解決, プローブ力, フィクスチャと校正ステータス |
| 相関 | 機械と顧客の最終検査間の合意 |
| 受信ウィンドウ | 真っ直ぐにする前の最大曲げと許容形状 |
| 表面の受け入れ | 許可されるマーク, バリとクリティカルゾーン |
| 能力の証拠 | 顧客が要求するサンプルサイズと統計基準 |
正しい公式声明は: ソースプロジェクトが報告した 0.05 mmターゲット; 関連する記録が提供されるまで、成果は検証されません。.
医療品質システムのインターフェース
FDA 品質管理システム規則は、法的なメーカーの品質システムを通じてこのプロセスに適用されます。; 規制に関する議論のすべては、 歯付き医療用ドリル矯正ページ. 矯正細胞の役割には限界がある: 管理されたレコードをサポートできます – 部品/バッチID, 製図とレシピ修正, 測定結果, 修正数と処理 – メーカーが所有する検証済みプロセス内で. この機械は、FDA または ISO への準拠を独自に認証するものではありません。.
サンプルテストと受け入れ計画
- 複数の進入曲げ条件にわたる代表的なサンプルを提供する;
- 素材を特定する, 硬度, 熱処理と表面状態;
- フリーズデータム, サポートします, プローブ力と補正接触ゾーン;
- 補正前に繰り返し測定を実行して、測定の変動を定量化します。;
- すべての前後の結果と拒否された試行を記録する;
- compare machine readings with the customer's final gauge;
- 機能面に定められた跡や損傷がないか検査します;
- 自動方向をテストする, 転送および混合パートのコントロール;
- デモされたワークピースと入力条件ウィンドウのみを承認します.
関連ページと装備
を参照してください。 医療機器矯正ソリューション, 医療用ドリルビット矯正用途 および ZD300 整形外科用ドリル矯正機. カタログ数値は予備的な選択情報であり、サンプル結果および最終見積もりと照合する必要があります。.
このソリューションが証拠なしに約束しないこと
- 示されている部品が完成品または承認された医療機器であること;
- Ø2ごとに × 70 mm 部分は同じ材料またはデータムを使用します;
- 安定した 0.05 定義されたゲージと能力調査なしの mm 生産高;
- 1サイクル時間, 歩留まり向上や省力化;
- 検査仕様書なしのゼロマークまたは損傷;
- 1 つのフィーダー/ツーリング セットで複数のパーツ ファミリをカバーできる;
- 自動 FDA または ISO 13485 コンプライアンス.
提案のために送信する情報
小径ドリル用, 提案パッケージでは、小さな部分のアイテムを前面に置く必要があります: プローブの力と薄い部分のたわみ, クランプ変形限界, 計画された速度での給餌の安定性, 図面と一緒に, サンプルとデータムの定義. 一般的なパッケージ内容は、 歯付き医療用ドリル矯正ページ.
矯正技術へのお問い合わせ サンプルベースの実現可能性と測定相関研究を手配する.
よくある質問
は 0.05 このワークの真直度は mm 保証されています?
公開された記事だけではありません. 報告されている要件です. 保証には図面が必要です, データム, ゲージ相関と代表的なサンプル結果.
プローブ力がなぜ重要なのか 2 mm部?
プローブと治具によって細いコンポーネントが偏向され、見かけの測定値が変化する可能性があるため. プローブの力とサポートの配置は、測定方法の一部として検証する必要があります.
フィーダーは複数のサイズに対応できますか?
部品交換の可能性あり, しかし方向性, 重なり合う, 表面接触と転移は家族ごとにテストする必要がある. ソフトウェアレシピだけでは不十分.
このページは医療用歯付きドリルと同じプロセスを使用できますか??
閉ループロジックも同様です, ただし、測定と工具のリスクは異なります. 歯付き/非円形部品にはプロファイルを考慮した測定が必要です, 一方、小さな平坦な部分や段差のある部分は、低い力での測定と取り扱いが主となります。.
機械はプロセスを FDA に準拠させますか??
いいえ. 制御されたものをサポートできます, 検証されたプロセスと必要な記録. 合法的な製造業者は規制の適用性と品質システムの遵守を所有しています.
技術的参照境界
外部ソース – MAE 訓練ガイダンスおよび FDA 品質管理システム規則 – にリストされています 歯付き医療用ドリル矯正ページ. エンジニアリングと品質システムの原則を確立します; 彼らは報道されたことを証明していない 0.05 mmプロジェクトの結果.
Choosing a machine for small-diameter medical drill work involves more than tonnage: の シャフト用機械選定ガイド, チューブとプロファイル そして 矯正機の価格の内訳 ほとんどの購入者が間違っている決定をカバーします.