
Un rail de chemin de fer n'est pas une poutre en I générique, guide linéaire ou axe. Sa tête, l'âme et le pied forment un profil fonctionnel asymétrique, et cambrure verticale, balayage latéral, torsion, la géométrie des extrémités et le contrôle des contraintes résiduelles peuvent nécessiter différentes voies de mesure et de correction.
Une solution fiable de redressage de rails ferroviaires doit répondre à cinq questions avant la sélection de la machine:
- Quelles Vignoles, rainuré, grue, langue, Une famille de rails full-web ou spéciaux est concernée?
- La production du moulin à tâches est-elle, fabrication des aiguillages, atelier de récupération, correction de zone de soudure ou entretien de voie?
- Comment mesurer la géométrie verticale et latérale sans confondre la courbure prévue, variation de profil, erreur de support ou torsion?
- Quelle tête, les zones d'âme ou de pied peuvent contacter les supports et l'outillage, et qui fonctionne, jauge, souder, les trous ou les zones usinées sont protégés?
- Comment le rail complètement libéré sera-t-il réévalué, inspecté et tracé après correction?

*Illustration du concept d'ingénierie d'un rail Vignoles dans une ligne de redressage et de mesure stationnaire. Il ne s'agit pas d'une photographie du site client ou d'une réclamation de performance. Force réelle de la machine, travées de support, les limites d'outillage et d'acceptation nécessitent la spécification du rail contrôlé et des tests sur échantillons représentatifs.*
Définir la famille de rails et l'itinéraire du processus
| Famille de rails ou de processus | Différence principale | Itinéraire sur cette page |
|---|---|---|
| Rail à fond plat Vignoles | Tête arrondie, toile étroite et pied large | Portée de redressage stationnaire primaire |
| Rail rainuré | La rainure et la tête asymétrique nécessitent une référence et un outillage dédiés | Famille séparée et carte de contact protégée |
| Languette ou rail d'aiguillage | Géométrie fonctionnelle usinée ou conique | Plan de mesure et de correction spécifique aux fonctionnalités |
| Composant de grenouille ou de croisement | Géométrie locale complexe et chemins de charge | Montage personnalisé et itinéraire d'inspection |
| Grue ou rail industriel | Le profil et le devoir diffèrent du rail de roulement ferroviaire | Entrées de recette et d'acceptation séparées |
| Nouveau rail de moulin | Flux de production et contrôle des contraintes résiduelles | Ligne de rouleaux ou de presses sélectionnée à partir du profil et de l'étape du processus |
| Rail récupéré | Porter, dommage, historique de soudure et d'entretien | Itinéraire de l'atelier d'inspection d'abord |
| Correction du rail en voie | Accès portable, retenue sur la voie et sécurité opérationnelle | En dehors de cette page de cellules d'usine stationnaires |
| Essieu ferroviaire | Arbre forgé rotatif avec repères de tourillon | Utiliser la solution essieu ferroviaire |
| Poutre I/H | Profil structurel avec erreurs de fabrication de bride/âme | Utiliser la solution poutre, pas la recette du rail |
Stierli-Bieger répertorie publiquement Vignoles, rainuré, langue, rails full-web et spéciaux, y compris la correction de redressement et de torsion. Geismar décrit une machine de redressage de rail horizontale continue dédiée avec un itinéraire optionnel pour l'autre plan. Ces sources confirment un marché d'équipement spécialisé; ils ne créent pas un jeu d'outillage valable pour chaque profil de rail.
Geler l'étape du processus
Production d'usine
Le rail peut entrer en redressement après avoir roulé, refroidissement ou traitement thermique. Historique de température, qualité du matériau, le profil et la contrainte résiduelle en amont influencent le retour élastique et le résultat libéré. La proposition doit indiquer si le redresseur est une machine de production en ligne ou une station de finition distincte..
Fabrication d'aiguillages et de passages à niveau
Rails de langue, les grenouilles et les profils spéciaux peuvent inclure l'usinage, trous, soudures ou courbure prévue. La géométrie approuvée ne peut pas être déduite d'une seule ligne de référence droite..
Récupération des rails
Le rail usagé peut contenir des traces d'usure, ondulation, déformation locale, zones de soudure, corrosion, trous de boulons ou dommages. La disposition relative à l'inspection précède la correction. Geismar positionne un redresseur de rail dédié pour l'intégration dans une ligne de récupération, soutenir un itinéraire d'atelier distinct de la production d'une nouvelle usine.
Correction de la zone de soudure
Une erreur de géométrie locale de la zone de soudure nécessite une identité de soudure, examen des zones affectées par la chaleur, mesure du profil et itinéraire d'inspection applicable. Le redressage ne peut pas remplacer l’inspection des soudures ni réparer une soudure inacceptable..
Définir la référence du rail avant de mesurer l'erreur
Le rail doit être référencé à partir de la géométrie fonctionnelle définie par le dessin., pas le visage le plus facile à toucher. Le plan de mesure doit définir:
- famille ferroviaire, coupe et orientation;
- origine axiale, état final et courbure prévue;
- nombre de soutiens, espacement, hauteur et terrain de contact;
- profil vertical dans le sens de la marche;
- balayage latéral référencé à la tête souhaitée, fonction Web ou pied;
- roulis de la tête ou rotation de la section sur la longueur;
- chef local, vérifications du profil de la toile et du pied si nécessaire;
- rectitude des extrémités et toute longueur d'extrémité exclue;
- souder, trou, zones usinées et de transition;
- nettoyage, échelle, condition de température et de stabilisation;
- répétabilité après la sortie, repositionnement et changement de plan;
- correlation with the customer's rail gauge and final inspection system.
Lire rectitude de l'arbre vs faux-rond vs TIR pour la distinction générale entre un profil géométrique stationnaire et une indication tournante. Un rail de chemin de fer est normalement évalué comme un profil supporté; l'application de la terminologie du faux-rond de l'arbre crée un modèle de référence incorrect.
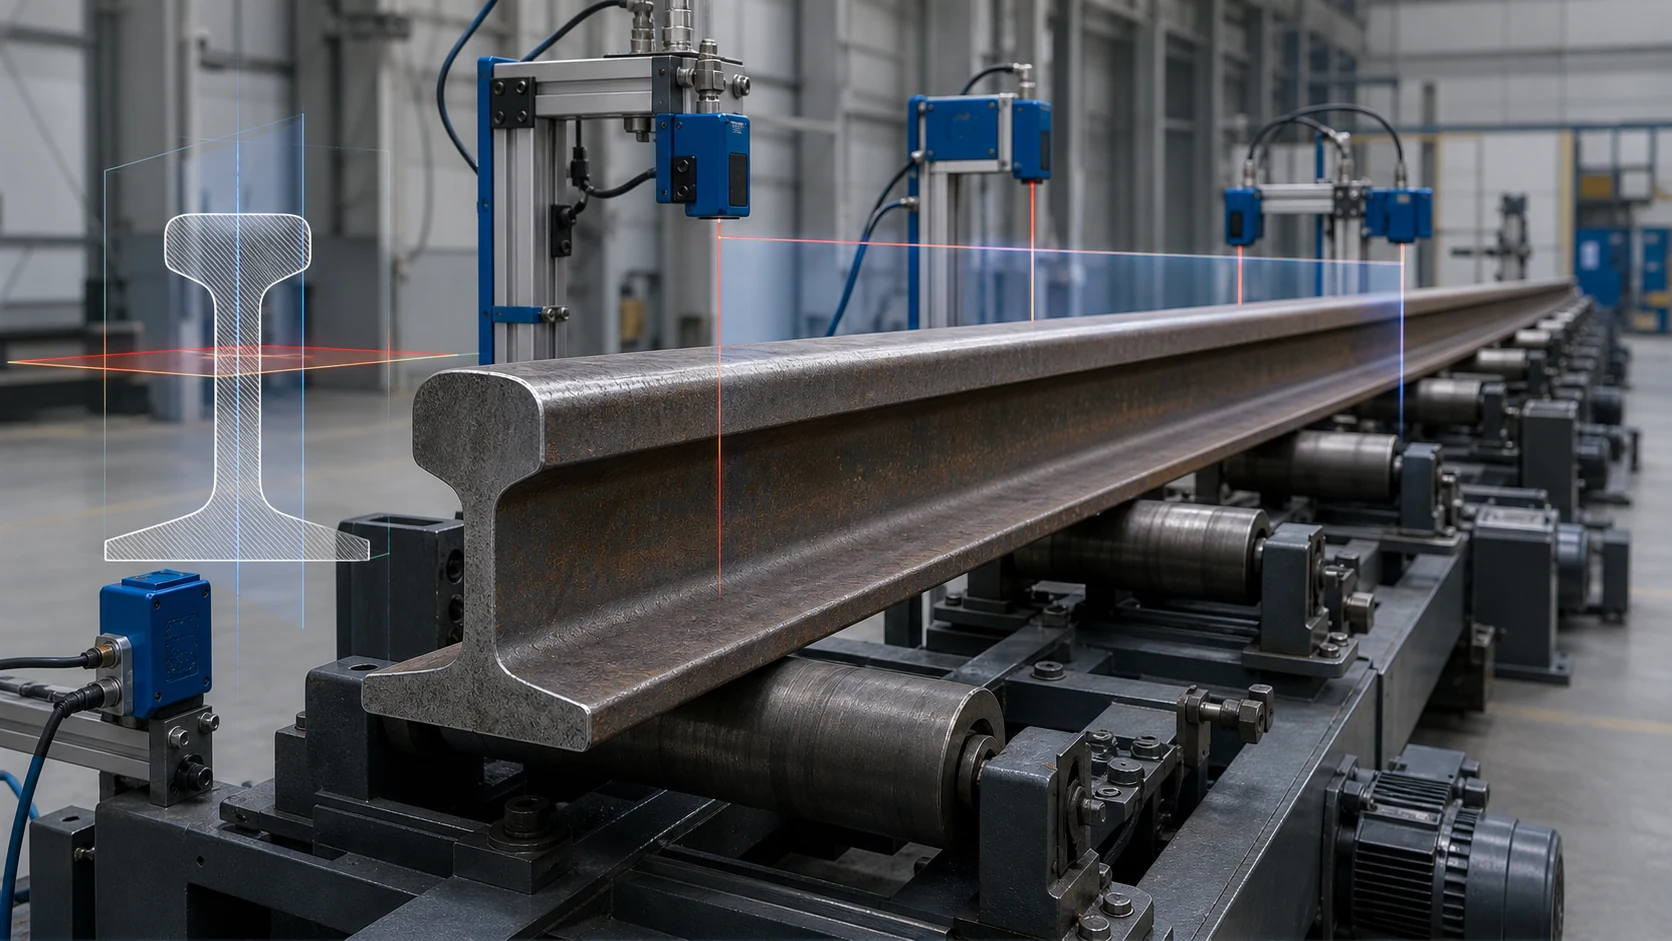
*Illustration du concept d'ingénierie de la mesure verticale et latérale sur un profil de rail tête-âme-pied. Il ne s'agit pas d'une disposition de jauge prescrite. Pistes réelles des capteurs, espacement des supports, les bandes de courbure et d'acceptation prévues nécessitent le dessin contrôlé des rails et la corrélation des écartements client.*
Séparez les modes d'erreur avant d'appliquer une force
| Signal observé | Cause possible | Itinéraire requis |
|---|---|---|
| Courbure verticale douce répétée après la réinitialisation du support | Cambrure verticale ou arc | Candidat à la correction validée du plan vertical |
| Déviation latérale douce répétée après repositionnement | Balayage latéral | Candidat à la correction à action secondaire |
| Déplacement de la tête et du pied dans des directions opposées sur la longueur | Rotation ou torsion de section | Mesure et outillage spécifiques à la torsion |
| Changement brusque de direction locale | Entortiller, impact ou surcharge locale | Inspection et examen technique avant correction |
| Le signal change avec l'espacement des supports | Déflexion du support, affaissement ou manipulation instable | Condition de support de gel et répétition de la mesure |
| Erreur élevée uniquement à proximité d'une soudure | Géométrie de la zone de soudure ou distorsion affectée par la chaleur | Itinéraire d'inspection et de correction spécifique à la soudure |
| La surface de roulement est usée alors que la ligne médiane est acceptable | Port de tête ou perte de profil | Reprofilage ou rejet d'itinéraire; le redressage ne restitue pas la matière |
| La géométrie correspond à la courbe prévue mais échoue à la vérification en ligne droite | Mauvaise référence nominale | Charger la géométrie de conception contrôlée avant la classification |
| Le corps est acceptable mais la zone des buts est exclue | Fin du refroidissement, sciage, erreur de manipulation ou de processus local | Correction spécifique à l'extrémité ou révision d'usinage |
Protégez la tête, Web et pied
Zones protégées ou de révision par défaut
- surfaces de roulement et de jauge finies sans essai de contact approuvé;
- bords Web fins ou régions Web non prises en charge;
- bords des pieds où une charge concentrée peut créer des dommages locaux;
- zones de soudure et affectées par la chaleur jusqu'à ce que l'inspection permette une correction;
- trous de boulons, caractéristiques des interrupteurs usinés et zones de fixation;
- marques d'identification et de traçabilité;
- porté, fissuré, écaillé, zones corrodées ou endommagées par des chocs;
- régions fonctionnelles intentionnellement incurvées ou effilées.
Zones de contact potentiellement approuvées
- tête large, zones d'âme ou de pied sélectionnées par analyse structurelle et essais sur échantillons;
- selles ou barres de dressage remplaçables adaptées au profil du rail;
- contacts à rouleaux contrôlés qualifiés pour la pression superficielle et le marquage;
- zones inachevées ou usinées ultérieurement lorsque la gamme d'usinage autorise explicitement le contact.
Chaque force de presse a besoin d’un chemin complet de support/réaction/charge. Un agencement d'outillage qui fonctionne pour une poutre symétrique peut surcharger un champignon de rail, âme ou pied car la section du rail est asymétrique.
Choisissez une architecture de correction à deux plans
Presse horizontale ou latérale
Une presse hydraulique horizontale avec butées réglables peut gérer le balayage latéral, cintrage horizontal local et cintrage contrôlé des rails. Stierli-Bieger décrit publiquement les piliers mobiles, contrôle assisté par laser et possibilité de changer la direction de pliage sans tourner le rail dans certaines configurations.
La proposition devrait définir:
- terrains de réaction approuvés et point presse;
- espacement des piliers et méthode de réglage;
- forcer, limites de déplacement et de dépassement;
- logique de retour élastique par famille de rails et état de processus;
- convoyeurs de produits longs et accès par grue;
- mesure latérale libérée après chaque correction limitée.
Correction verticale
Le cambrage vertical nécessite un chemin de charge vertical ou une station d'inclinaison de rail validée qui transfère le plan requis dans la presse. Le système de manutention ne doit pas introduire de nouveau virage lors de la rotation ou du repositionnement du rail.
Ligne de redressage à rouleaux
Le rail de broyeur à grand volume peut utiliser une horizontale séquentielle- et systèmes de rouleaux à axe vertical. Fives décrit publiquement les redresseurs de rails utilisant à la fois des- et machines à axe vertical, tandis qu'une étude de cas Iconsys décrit deux machines en série avec une position de rouleau contrôlée, vitesse et couple. Cette architecture nécessite une enveloppe de famille de production et une vérification des contraintes résiduelles; elle n'est pas interchangeable avec une presse à pointe d'atelier.
Redressage par torsion
La torsion ne peut pas être corrigée de manière fiable en traitant le rail comme un simple arc vertical. Il nécessite une mesure angulaire le long de la section, outillage à torsion contrôlée, fin de la retenue et réévaluation libérée.
Lire redressage à la presse vs redressage au rouleau avant de choisir la famille de correction.
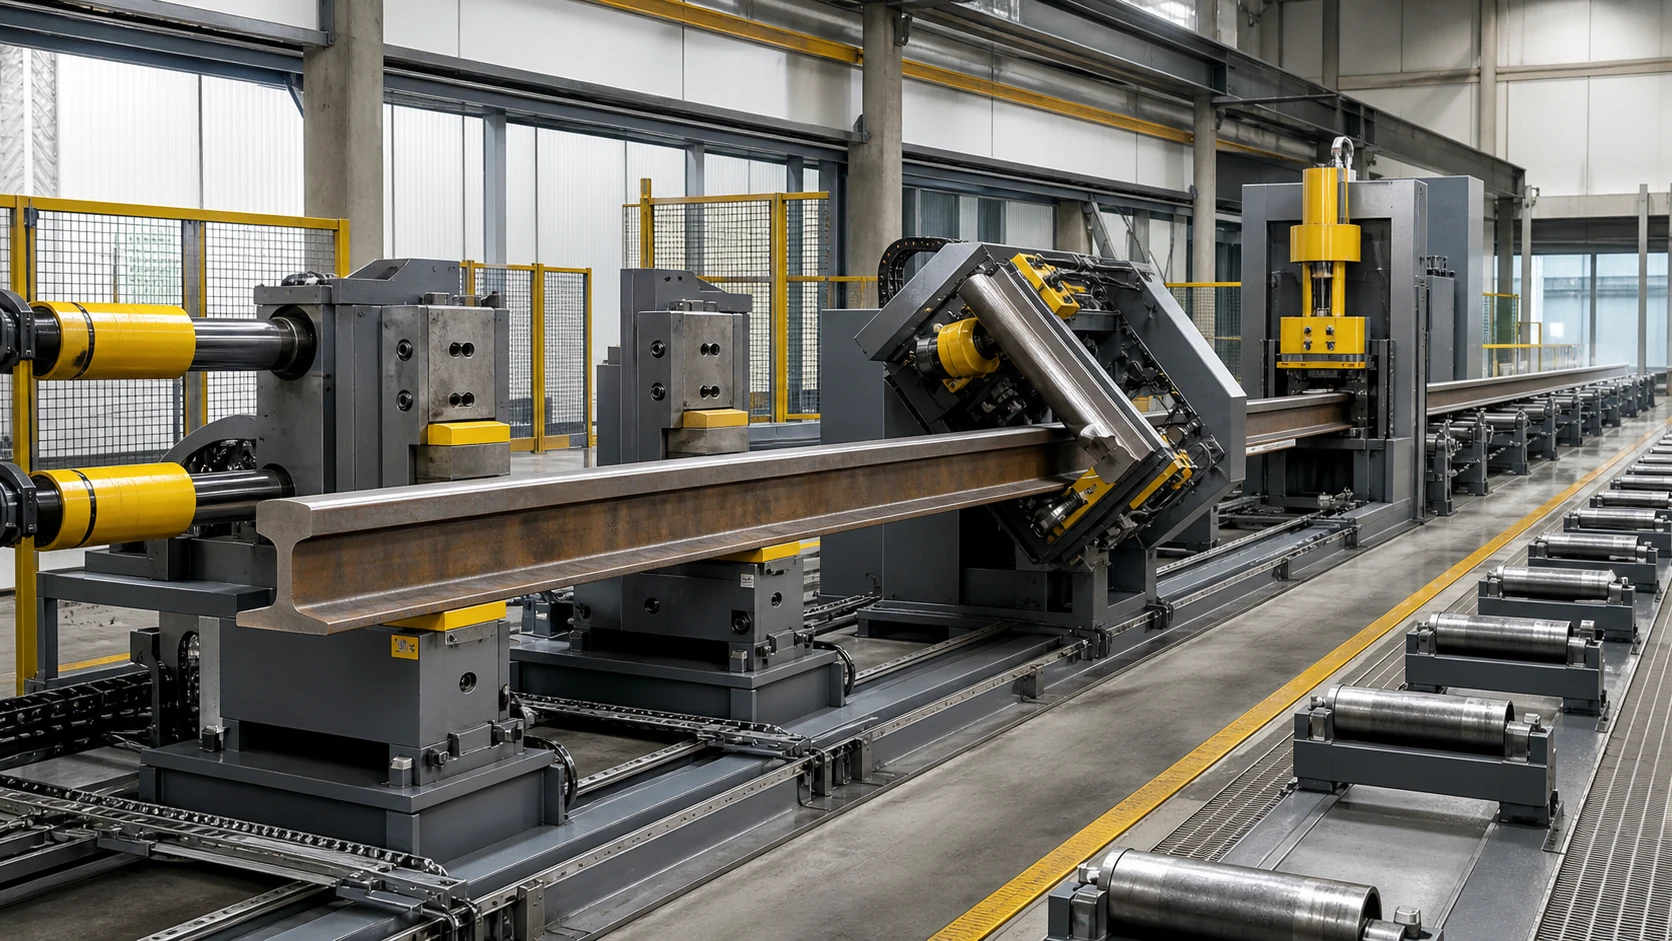
*Illustration du concept d'ingénierie de la correction à action latérale, changement de plan et vérification en aval. Ce n'est pas une configuration de machine universelle. Manutention ferroviaire réelle, géométrie de réaction, forcer, la position du rouleau et les limites de contraintes résiduelles nécessitent une ingénierie de projet et des essais sur échantillons.*
Intégrez une manutention lourde dans le processus
Les rails longs nécessitent un mouvement contrôlé grâce à la mesure et à la correction. Le concept de manutention doit inclure:
- convoyeurs à rouleaux motorisés d'entrée et de sortie;
- guides de famille de rails qui ne confondent pas et n'endommagent pas le profil;
- positionnement axial positif et indexation contrôlée;
- Accès sécurisé à la grue ou au transfert pour l'installation et la récupération;
- une méthode définie pour changer le plan de correction;
- gestion du tartre et des débris autour des guides et des capteurs;
- garde, verrouillages et zones d’exclusion sécuritaires;
- logique de récupération en cas de perte de puissance ou de cycle de correction interrompu.
Le système de manutention participe à la répétabilité des mesures. Un changement de hauteur de convoyeur ou de condition de rouleau peut modifier le profil apparent et invalider une recette stockée..
Vérifiez le rail libéré, Pas la forme chargée
- Identifier la famille ferroviaire, révision du dessin et étape du processus.
- Confirmer l'état de l'inspection et la géométrie droite ou courbe prévue.
- Nettoyer les zones de mesure et de contact agréées.
- Charger le rail sur la configuration de support et de manutention gelé.
- Mesurer verticalement, signaux latéraux et de torsion séparément.
- Classer l'arc, balayer, torsion, entortiller, erreur de zone de soudure, erreur d'usure et de réglage.
- Sélectionnez appuyez sur, rouleau, torsion, itinéraire de rejet ou d'examen technique.
- Appliquer uniquement la correction limitée attribuée au plan et à la zone approuvés.
- Libérez et stabilisez complètement le rail.
- Rémesurer sous les mêmes données et conditions de support.
- Répéter uniquement dans la limite de la force, déplacement, plier excessivement, limites d'itération et de surface.
- Profil requis complet, surface, souder, contrainte résiduelle ou autre inspection.
- Stocker le profil avant/après, recette, enregistrement de l'élimination de la qualité et de la traçabilité.
Configurer la cellule autour de la famille Rail
| Fonction cellulaire | Exigence ferroviaire-ferroviaire |
|---|---|
| Identification | Profil, grade, longueur, étape du processus, courbure prévue et traçabilité |
| Manutention | Convoyeurs longs, positionnement axial, changement d'avion et accès par grue |
| Mesures | Profil vertical, balayage latéral, rotation des sections et vérifications des profils locaux |
| Classification | Courbure, balayer, torsion, entortiller, erreur de zone de soudure, erreur d'usure et de réglage |
| Correction | Presse latérale, presse verticale, ligne de laminage ou outillage de torsion par famille |
| Protection | Surfaces de roulement/jauge, la toile, bords des pieds, soudures, trous et zones usinées |
| Vérification | Géométrie entièrement libérée et surface applicable, contrôles des soudures et des contraintes résiduelles |
| Données | Profils avant/après, installation, force/déplacement, inspection et disposition finale |
Contributions à la proposition dont nous avons besoin
Envoyez ce qui suit avant la sélection de l'équipement:
- dessins de profil de rail et liste de familles;
- qualité du matériau, étape de traitement thermique et de processus;
- gamme de longueurs et mix de produits annuels ou postés;
- rectitude prévue ou courbure prévue;
- verticale, latéral, définitions d'acceptation de torsion et de zone d'extrémité;
- souder, trou, usiné, cartes à surfaces effilées et protégées;
- tête autorisée, Terres de contact Web et pied;
- distribution des erreurs entrantes et modes de dommages connus;
- surface de post-traitement requise, souder, contrôles de contraintes résiduelles ou CND;
- battement de ligne, hauteur du convoyeur et interfaces grue/manutention disponibles;
- représentatif bon, échantillons marginaux et rejetés;
- jauge client, format de rapport et interface de traçabilité.
Acceptation des échantillons-tests avant la sortie de la production
L'échantillon d'essai doit couvrir l'enveloppe réelle de la famille de rails et les deux plans de correction.. Il doit vérifier la répétabilité du support, corrélation des capteurs, marquage des contacts, classification verticale/latérale/torsion, retour élastique, gestion du changement d'avion, géométrie validée et inspection en aval requise.
Utilisez le test d'échantillon de redressage et guide d'acceptation pour geler la matrice de test et l'ensemble des preuves.
Limite d'ingénierie
Le redressage peut corriger une erreur géométrique approuvée dans un rail approprié. Il ne restaure pas le matériau de la tête usé, réparer une fissure, qualifier une soudure inacceptable, remplacer le reprofilage, ou prouver l'état de la voie sans l'autorité ferroviaire applicable et sans procédure d'inspection.
Force des machines, disposition des rouleaux, travée de culée, espacement des supports, précision, temps de cycle, le dépassement et le nombre d'itérations sont des résultats de proposition. Ils doivent provenir de la famille ferroviaire contrôlée, état matériel, dessin, échantillons et jauge client - ne provenant pas d'un tableau de spécifications concurrent.
Demander un examen du redressement des rails de chemin de fer
Chaque projet de redressement de rails de chemin de fer se heurte finalement aux deux mêmes questions – le guide de sélection de redresseurs pour arbres, tubes et profilés et le combien coûte une machine à lisser répondez-y avant votre réunion avec les fournisseurs.
Envoyer la table de la famille ferroviaire, dessins, étape du processus, cartes d'erreur, itinéraire d'inspection et échantillons représentatifs. Nous vous renverrons une proposition de modèle de données et de support, carte des contacts protégés, concept de correction à deux plans, plan de manutention, matrice de test d'échantillon et configuration de l'équipement pour examen.