
Nous avons effectué des tests d'échantillons pour un client de Corée du Sud: forets médicaux étagés tenus à un 0.05 exigence de rectitude en mm. Cet article est le dossier technique de cet essai – ce que la pièce exigeait, quelles décisions ont porté le résultat, et comment le numéro a été vérifié.
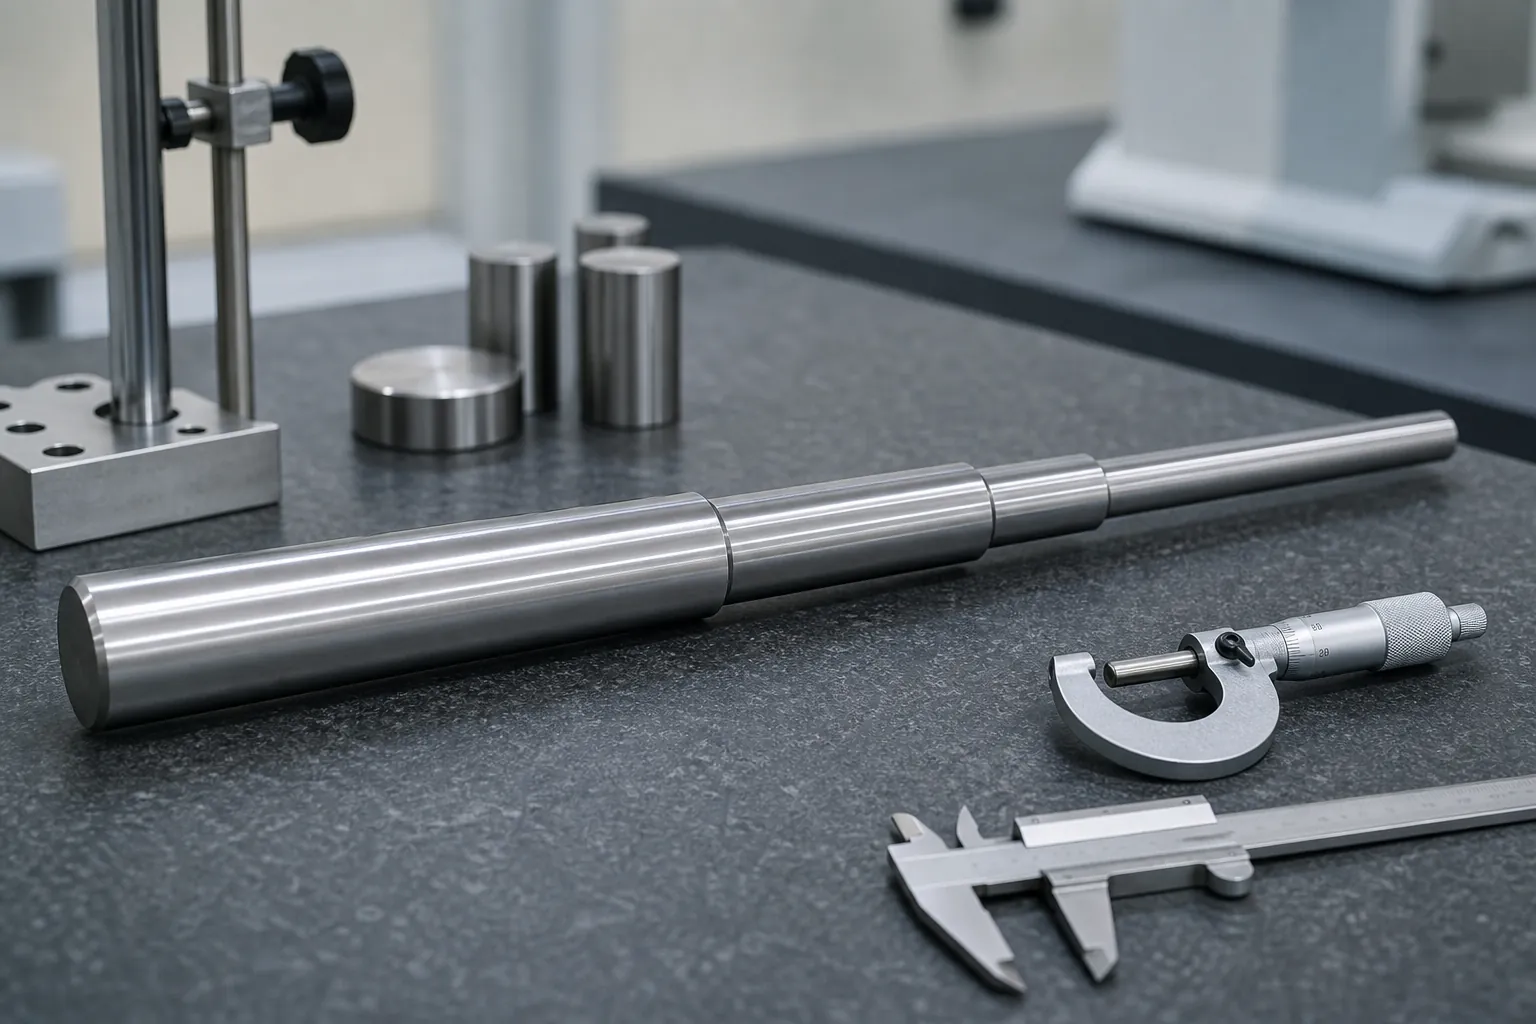
Le défi présenté par les bits médicaux
Le projet impliquait la production de pièces médicales spécialisées. Ces composants avaient un ensemble de spécifications uniques qui représentaient un défi considérable pour nos machines et nos équipes techniques.. Les dimensions de la pièce étaient précisément 7.9*230, et il comportait un diamètre de tige qui diminuait de 7.9 – 6.9 – 5.9, avec 3 étapes distinctes sur toute sa longueur. Des exigences aussi complexes et précises exigeaient le plus haut niveau d’exactitude et de précision dans nos processus de fabrication..
La fabrication de composants médicaux n’est pas une mince affaire. Tout écart par rapport aux spécifications requises pourrait potentiellement avoir de graves conséquences, en particulier dans le domaine médical où la sécurité et la fiabilité sont de la plus haute importance. Notre équipe allait bien – conscient de la gravité de la tâche à accomplir. Nous savions que nous devions tout mettre en œuvre pour garantir que le produit final réponde aux normes de qualité strictes du client..
Examen technique: Pourquoi un foret médical étagé est difficile à redresser
Lire ce projet en tant qu'ingénieurs plutôt qu'en tant que conteurs, la spécification de la pièce explique la difficulté à première vue. UN 230 mm de longueur descendant sur trois diamètres n'est pas une tige mince mais trois tiges minces jointes en série, chacun avec une rigidité différente. La force de correction appliquée sur un diamètre produit une déviation différente par unité de force à chaque étape, le pic de courbure a tendance à se situer près des transitions de rigidité plutôt qu'à mi-longueur, et toute mesure qui traite la pièce comme un arbre uniforme interprète mal la géométrie qu'elle est censée contrôler. En plus du problème de section, l'acceptation des outils médicaux est impitoyable: à un 0.05 exigence de rectitude en mm, la méthode de mesure elle-même devient un participant de premier ordre, et la fonction de la pièce – un instrument de coupe tournant de manière prévisible – laisse peu de place aux marques ou à la distorsion résiduelle qu'une correction négligente échangerait contre la géométrie..
La sélection de référence décide du projet avant la première pression
Sur un arbre étagé, les caractéristiques qui définissent la référence de mesure ne sont pas un détail — c'est le projet. Le centrage sur les trous centraux d'extrémité fait référence à l'axe autour duquel la pièce tournera en service.; faire référence au plus grand diamètre fini fait de la plus grande section l'ancre et lit les plus petites marches par rapport à elle; faire référence à un flanc fonctionnel ou à une zone de flûte répond directement à ce dont l'outil a réellement besoin, mais exige une mesure tenant compte des fonctionnalités. Chaque choix donne des numéros différents sur la même pièce, il doit donc être convenu avec le client avant les essais, non découvert à l'acceptation. Le cadre précis de cette décision – y compris les contrôles de réinstallation qui prouvent que la donnée est réalisée de manière répétée – est défini pour sélection du point de mesure de l'arbre étagé. Pour l'échantillon de test qui valide ensuite l'itinéraire de correction par rapport à cette donnée, les règles de preuve dans Test d'échantillon de redressage et acceptation appliquer inchangé à l'outillage médical.
Les transitions par étapes méritent leur propre respect dans le plan de correction. Le changement de section concentre les contraintes au niveau de l'épaule, les courses de correction sont donc planifiées pour éviter de charger un épaulement en flexion là où il existe un autre emplacement de presse, et les surfaces des flancs d'un outil de coupe sont traitées comme des zones protégées dans la même discipline décrite pour Perceuse à canon et redressage de forets profonds — le cousin industriel le plus proche de cette famille de pièces.
Comment le procès s'est déroulé
Le travail d'essai s'est concentré sur deux choses: le plan de correction d'un 0.05 tolérance en mm, et inspection entre les étapes. Postes de soutien, les points de pression et les réglages de course ont été fixés et enregistrés avant la première correction, parce que la tolérance ne laissait pas de place aux coups improvisés. Des inspections intermédiaires après chaque étape ont permis de détecter les écarts alors qu'ils étaient encore corrigibles., au lieu d'inspecter les défauts par la suite.
Le résultat: 0.05 mm selon les besoins
La rectitude de la pièce après redressage atteint 0.05 mm, à l’image de l’exigence du client. La façon dont ce nombre a été mesuré est documentée dans la section de vérification ci-dessous..
Le client a exprimé sa satisfaction quant aux résultats et son intérêt pour une collaboration future. Les leçons d'ingénierie transférables sont résumées dans la dernière section de cet article..
Regarder vers l'avenir
Ce cas est un lot d'échantillons sur une famille de pièces; les sections ci-dessus enregistrent ce qui a été mesuré et ce qui a donné le résultat. Le projet suivant commence à partir du dessin et de sa légende de tolérance, pas de ce récit.
Comment un résultat comme celui-ci est vérifié plutôt que déclaré
Un résultat de rectitude au 0.05 Le niveau en mm est une propriété commune de la pièce et du système de mesure, donc la chaîne de vérification est ce qui donne du sens au nombre. La chaîne qui prend en charge une revendication de cette classe s'exécute: une donnée et une condition de support convenues, écrit dans l'instruction d'inspection; une jauge dont la répétabilité sur cette famille de pièces a été démontrée, car à des tolérances serrées, la propre dispersion de la jauge représente une fraction visible de la limite, la discipline de jauge R&R pour redresser les lignes n'est pas facultatif; mesure à l'état relâché après suppression complète de la force de correction, par pratique chargée versus relâchée; et corrélation avec la propre méthode de référence du client sur les pièces adaptées, donc les deux côtés de l'envoi lisent la même partie de la même manière. Au sein de cette chaîne, la lecture interne d'un fournisseur et la jauge d'acceptation du client sont le résultat d'un accord - le numéro individuel sur l'un ou l'autre instrument à lui seul n'est qu'un provisoire.
Ce qui est transféré de ce cas à d'autres pièces
La pièce spécifique appartient à un client, mais le modèle d'ingénierie se répète dans toutes les familles. D'abord: sur des pièces fines étagées ou coniques, construire le plan de correction autour de la carte de rigidité, ce n'est pas la pire lecture. Deuxième: fixer la définition de la référence avec le client avant tout essai, et prouver sa répétabilité en réinstallant les contrôles. Troisième: traiter les surfaces fonctionnelles — flûtes, arêtes de coupe, zones d'arrivée - en tant que zones protégées avec des règles de contact explicites, dans la discipline partagée avec redressage de forets médicaux étagés et applications de forets médicaux de petit diamètre. Quatrième: laisser la preuve d'acceptation — mesure à l'état libéré sur la jauge convenue, avec des limites de retouche et une disposition définies à l'avance - soyez l'arbitre, pas l'optimisme de l'atelier de production. Les pièces qui suivent ces quatre règles convergent en moins de coups et survivent à l'audit; les pièces qui les ignorent consomment des budgets de retouche et apprennent à nouveau les mêmes leçons.
FAQ
Pourquoi les arbres étagés se plient-ils près des transitions de diamètre?
Parce que la raideur change brusquement à chaque épaule. Stress dû à la manipulation, le traitement thermique et l'usinage préalable se concentrent là où la section change, et la transition agit comme une charnière sous toute charge ultérieure. Les plans de correction pour les pièces étagées cartographient donc explicitement les épaulements et placent les points de presse avec la carte de rigidité en vue., plutôt que de supposer une tige uniforme.
Est 0.05 mm rectitude limitée par la machine ou la mesure?
A ce niveau, la matière et la mesure dominent généralement la conversation. La répétabilité propre de la jauge représente une fraction visible de la tolérance, donc la donnée, l'état du support et la capacité de la jauge doivent être démontrés avant que tout résultat de correction puisse être interprété. C'est pourquoi les projets à tolérance stricte accélèrent le travail de mesure..
Les zones de flûte peuvent-elles être utilisées comme points de contact pendant la correction?
Généralement pas. Les cannelures et les arêtes coupantes sont des surfaces fonctionnelles, et le contact risque d'endommager les bords qu'aucun gain de rectitude ne justifie. Pratique correcte place les appuis et les contacts de pression sur la tige lisse ou les zones non fonctionnelles convenues, avec une géométrie d'outillage qui répartit la charge — la discipline de la zone de contact partagée dans toutes les applications de redressage d'outils.
S'il s'agit de votre première ligne de redressage de foret, lire le procédure pas à pas de sélection de lisseur d'abord, puis comparez votre budget avec le liste de contrôle du test d'acceptation pour une nouvelle machine.