
Betooni- ja pöördhaamriga puuriterad ühendavad pika terasest korpuse spiraalsete soontega, karbiidist lõikekonstruktsioon ja pilu- või profileeritud ajamivars. Need omadused muudavad töödeldava detaili tavalisest ümarvardast väga erinevaks. Mõõtmissond võib keha tegeliku telje asemel järgida flööti, samas kui valesti paigutatud tugi või press võib kahjustada karbiidliidet, lõikepea, flöödiserv või SDS-ühendus.
Betoonipuuri sirgendamise lahendus tuleb seetõttu kavandada täpselt vastavalt puuriperekonnale ja tootmisfaasile. See peaks mõõtma joonisel määratletud omadust, korrigeerige ainult heakskiidetud terastsoone ja kontrollige pärast korrigeerimist nii geomeetriat kui ka seisukorda.
Betooni puurid ei ole üks ühtne toorik
Ametlikud tootevalikud näitavad olulisi ehituslikke erinevusi. Bosch loetleb kahe lõikega volframkarbiidplaadid, nelja lõikuriga täiskarbiidpead, kaks- ja nelja flöödi kehad, spetsiaalsed keevitatud otsaühendused ja SDS Plusi varred. Hilti loetleb kõvakarbiidist mitmelõikuripead ja neljakordsed spiraalid. DEWALT loetleb karbiidotsikuid, avatud peaga konstruktsioonid ja piklikud nelja flöödiga korpused.

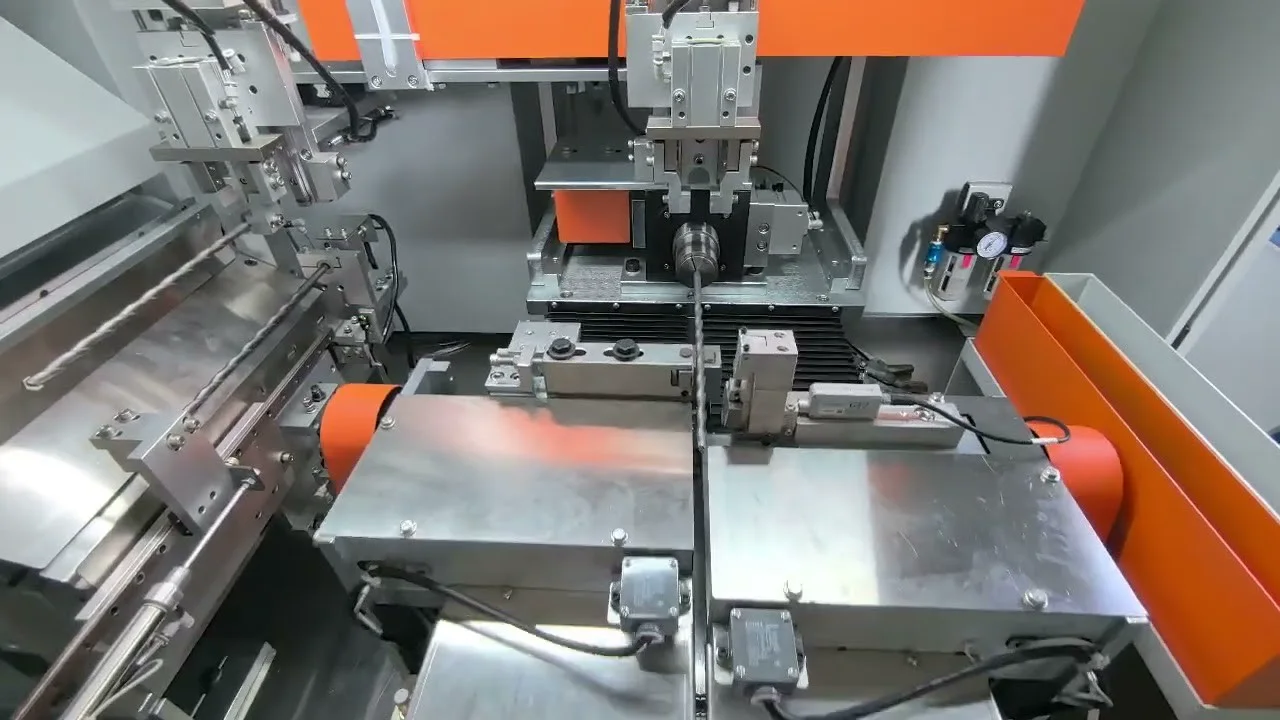
Pilt on tõeline pisipildi kaader projekti elektrilise haamriga puuriteraga videost. See kinnitab kurvitatud puuri, hoidmisjaam ja parandusmehhanism. See ei kehtesta bitimaterjali, mõõtmed, täpsus või tsükli aeg.
| Töödeldava detaili funktsioon | Sirgendav tagajärg |
|---|---|
| Joodetud/keevitatud karbiidplaat | Vuugid ja karbiid peavad tavaliselt jääma pressimis-/tugitsoonist väljapoole |
| Täiskarbiidist mitmelõikuripea | Kõrgema väärtusega rabe pea nõuab kontrollitud käsitsemist ja löögikaitset |
| Kaks- või nelja flöödiga spiraal | Kontakti mõõtmine muutub aksiaalse ja nurga asendiga |
| Vähendatud südamiku või varieeruv flöödi sügavus | Painde jäikus muutub tööpikkuses |
| SDS Plus/Max või muu ajami vars | Pilud ja ajami omadused ei ole tavaline silindriline nullpunkt |
| Ümar, lame või patenteeritud padrun ots | Nõuab variandispetsiifilist lokaatorit ja väljajooksu määratlust |
| Karastatud või pinnaga töödeldud terasest korpus | Muudatused tagasilöögi, märgistus ja pragude oht |
Tehke kindlaks tootmisetapp
| Lava | Potentsiaalne eesmärk | Peamine piirang |
|---|---|---|
| Terasest toorik enne flitingut | Enne töötlemist/vormimist looge sirge viide | Lõplik flöödi/pea suhe pole veel olemas |
| Pärast flöödi moodustumist | Enne karbiidi kinnitamist korrigeerige kere moonutusi | Mõõtmine läbi perioodilise spiraalse profiili |
| Pärast kuumtöötlemist | Õige termiline moonutus | Kõvadus, tagasilöögi ja pragude piirid nõuavad kinnitamist |
| Pärast karbiidi kinnitamist | Õige montaaži- või liitemoonutus | Kaitske karbiidi ja kõvajoodisega/keevitatud ühendust |
| Pärast lihvimist/katmist | Kohtuge lõpliku geomeetriaga | Väga range pinna- ja tipptasemel kaitse |
Kõige turvalisem ja võimekaim etapp ei jää automaatselt viimaseks. Kui protsess painutab korduvalt bitte pärast varasemat parandust, projekt peaks käsitlema seda eelnevat põhjust või viima sirgendamise toimingu sobivasse hilisemasse etappi.
Nõutavad projektisisendid
| Sisend | Nõutav detail |
|---|---|
| Joonistamine | Läbivaatamine, juhitav funktsioon, kuupäev ja tolerantsid |
| Natuke perekond | Läbimõõt, üldine/tööpikkus, flöödi arv ja põhiprofiil |
| Lõikepea | Karbiidplaat/täispea, lõikurite arv, liitetüüp ja keelutsoonid |
| Säär | SDS Plus/Max, ümmargune, hex või patenteeritud ühenduse geomeetria |
| Materjali marsruut | Terase klass, kõvenemine, karbiidi kinnitamise ja katmise järjekord |
| Sissetulev kurv | Suurusjärk, tasapinnaline ja aksiaalne jaotus tüüpilistest partiidest |
| Lõplik ülevaatus | Sirgestus/jooks/profiil meetod, mõõdik, orientatsioon ja eraldusvõime |
| Tootmisulatus | Variandid, väljundi sihtmärk, laadimine, üleminek ja jälgitavus |
Eelmised lehed ei sisaldanud kontrollitud suurust, kõvadus, täpsus või tsükli andmed. Videost ei tohiks midagi järeldada.
Sirgus, Väljajooksu ja otsa joondamine on erinevad
| Iseloomulik | Mida see hindab | Vajalik on definitsioon |
|---|---|---|
| Kere sirgus | Valitud pinnaelemendi või tuletatud kehatelje vorm | Kontrollitud pikkus ja flööditeadlik hindamismeetod |
| Radiaalne väljavool | Pinna varieerumine nullpunkti ümber pööramisel | Tugipunkti omadused, sondi/optiline asend ja nurga proovivõtt |
| Otsa-varre joondamine | Lõikepea ja veovarre telje vaheline seos | Pea funktsioon, varre tugipunkt ja vastuvõtutsoon |
| Flöödiprofiil/plii | Helikujuline geomeetria | Aksiaalne vahemik, nurga viite- ja profiilimeetod |
| Funktsionaalne pöörlemine | Käitumine heakskiidetud padrunil või testvõllil | Chuck, sisestamise sügavus, kiirus ja mõõdetud asukoht |
ISO 1101 määrab geomeetrilise spetsifikatsiooni keele, kuid kliendi joonis peab tuvastama tegeliku tolerantsi tunnuse. Masin ei saa "tagada sirgust või läbijooksu", kuni see valik ja tugipunkt on selged.
Flööditeadlik mõõtmine on hädavajalik
Pöörlevat spiraali puudutav kontaktsond tõuseb ja langeb koos flöödiga. See perioodiline signaal võib olla palju suurem kui hinnatav keskjoone painutus. SDS-i pesad ja lamedad tekitavad sama probleemi draivi otsas.
Mõõtmiskontseptsioon peaks kasutama ühte või mitut järgmistest:
- määratletud sile silindriline maa, kui joonisel on see ette nähtud;
- kontrollitud nurga indekseerimine sama flöödi/maa suhte mõõtmiseks;
- mitu optilist siluetti ja kalibreeritud keskjoon/profiilmudel;
- kontaktivaba andur heakskiidetud aksiaalsetes asendites;
- peapadrun või tsentrid, mis esindavad funktsionaalset nullpunkti;
- filtreerimine, mis on valideeritud teadaolevate võrdlusosade suhtes, pole valitud ainult selleks, et graafik näeks sujuv välja.
Sondi jõud, tugiasend ja kinnitusjõud peavad olema ka piisavalt väikesed, et sihvakas puuri korpus ei painduks mõõtmise enda tõttu.
Soovitatav suletud ahelaga sirgendamine
1. Tuvastage väike perekond
Operaator või automaatika kontrollib biti läbimõõtu, pikkus, flöödi/pea kujundus ja sääre tüüp. Retsept valib lokaatori, toetab, kinnitatud mõõteasendid, paranduspiirid ja keelutsoonid.
2. Laadige ilma lõikeservadega kokku puutumata
Salv, ajakirja või sööturi tööriistad on ühe otsaga, ilma et karbiid karbiidi vastu lööks. Pea ja flöödi servad jäävad kõvadest peatustest vabaks. Automaatset söötmist tuleb proovida päris pikkusega, pinnale, õli ja takerdumise tingimused.
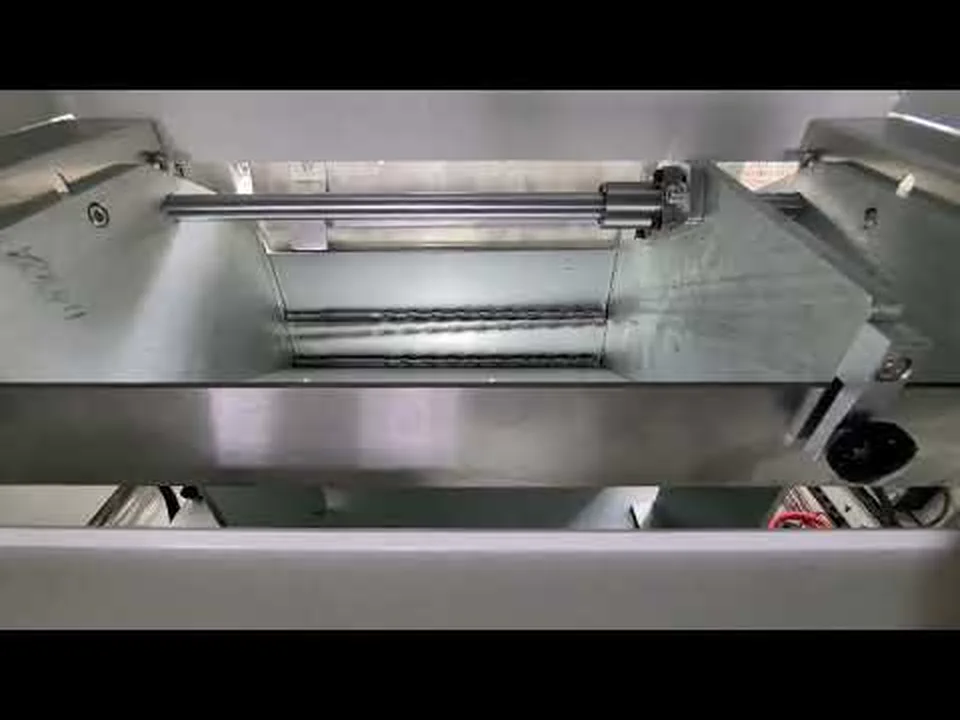
See kaader pärineb õigest avalikust betooniotsiku videost ja näitab etteandeala. See ei tõenda järelevalveta söötmist, võimsus või ümberlülitusaeg.
3. Määrake nullpunkt
Otsaku hoiab kinnitatud sileda varre tsoon, keskused või funktsionaalne liides. SDS-i pesad indekseeritakse, kui need mõjutavad lokaatorit. Kinnitus ei tohi kinnitada otsikut kunstlikult sirgesse asendisse.
4. Mõõtke sissetulev geomeetria
Kontakt- või mittekontaktsed andurid koguvad andmeid ainult kinnitatud asukohtades ja suundades. Kontroller eraldab korratava flöödi/profiili signatuuri paindekarakteristikust ja salvestab sissetuleva tulemuse.
5. Valige toed ja paranduspunkt
Toed ja press toimivad heakskiidetud teraskere tsoonidele. Lõikepea, karbiidliigend, flöödi serv, vähendatud südamik, kuumtöötlemise üleminek ja SDS-i funktsioonid on välistatud, välja arvatud juhul, kui joonise ja näidiste test on kontakti selgesõnaliselt heaks kiitnud.
6. Rakenda piiratud punktiparandus
Press rakendab kontrollitud nihkumist või jõudu. Karastatud, peenikesed ja kurvilised otsikud nõuavad etapiviisilist korrigeerimist maksimaalse jõu/käigu ja iteratsioonipiirangutega. Üks raske parandus ei ole üldine strateegia.
7. Mõõtke uuesti, kasutades sama nullpunkti
Osa mõõdetakse ümber nullpunkti loogikat muutmata. Edasine parandus on lubatud ainult kinnitatud aknas. Ülemäärase sissetuleva paindega osad, ebastabiilsed näidud või ootamatu tagasiminek eraldatakse ülevaatamiseks.
8. Kontrollige seisukorda ja funktsiooni
Lõplikud kontrollid võivad hõlmata geomeetriat, karbiidi/vuugi kontroll, flööt ja katte seisukord, pragude kontroll ja padruni funktsionaalne pöörlemine. Vajalik komplekt järgib valmistamise etappi ja kvaliteediplaani.
Tõelise betooni puuritera sirgendamise video
Järgmine video kannab pealkirja Automatic Straightening Machine for concrete bit Sirgendusmasina kanalil. See näitab etteandega betooni/pöördhaamriga puuritera rakku, hoidmis- ja korrigeerimisseadmed. See ei tõesta mingit erilist täpsust, väljund, tootlus või kliendi tulemus.
Pind, Karbiidi ja liigeste kaitse
| Risk | Kontrolli |
|---|---|
| Käsitsemisel purustatud karbiidiots | Eraldage osad ja kasutage pea vaba ruumi tööriistu |
| Joote-/keevisliide ülekoormatud | Määrake välistamiskaugus ja maksimaalne parandusmoment |
| Flöödi serv mõlkis | Kasutage profiiliga ühilduvaid tugesid ja heakskiidetud kontakttsoone |
| Karastatud keha praod | Piirake sissetulevat painutust ja korrigeerimist; lisage nõutav pragude kontroll |
| SDS-i pesa kasutatakse valeandmetena | Leidke joonisega kinnitatud pindadel või funktsionaalsel padruni liidesel |
| Sond järgib spiraali | Kasutage indekseeritud/profiiliteadlikku või kontaktivaba mõõtmist |
| Katte või viimistlus märgistatud | Kinnitage kontaktmaterjal, rõhu ja kontrolli standard |
| Otsake jookseb kinnitusest välja | Kontrollige kinnitust ja valvake paranduspiirkonda |
Punktide korrigeerimine või rulli sirgendamine?
| Otsustusfaktor | Punktide korrigeerimist võib eelistada, kui | Rullide sirgendamist võib hinnata, millal |
|---|---|---|
| Painde jaotus | Kõrgeid punkte saab mõõta individuaalselt | Kumerus jaotub piki piisavalt ühtlast keha |
| Geomeetria | Pea, flöödid ja vars nõuavad selektiivset kontakti | Saadaval on pidev rull-kontakttee |
| Mõõtmine | Vajalik on suletud ahelaga kordusmõõtmine | Enne/pärast in-line mõõtmist saab tulemust kontrollida |
| Pind | Kohalik kaitstud kontakt on vastuvõetav | Rulli pidev kokkupuude on lubatud |
| Toodete segu | Mitmed variandid vajavad spetsiaalseid retsepte/tööriistu | Stabiilsed suurema mahuga perekonnad jagavad kinnitatud rulli seadistust |
Karbiidpea ei keela automaatselt igasugust sirgendamist, kuid see kitsendab ohutu kontakti ja korrigeerimise akent. Protsess valitakse näidiste ja joonise põhjal, mitte universaalsest loosungist.
Testimise ja vastuvõtuplaani näidis
Esinduslikud näidised
- väikseim korpus/tuum ja pikim painduv variant;
- iga flööt loeb, karbiidpea disain ja varre perekond;
- iga kuumtöötluse ja katmise tingimus;
- proovid tegeliku sissetuleva painde jaotuse ulatuses;
- mitu tootmispartii, kus ühendusmoonutused või tagasilöögid võivad erineda;
- piirdeosad kavandatud paranduspiiri lähedal.
Nõutavad tõendid
| Salvestus | Vastuvõtmise tõendid |
|---|---|
| Osa identiteet | Joonise revisjon, variant, materjali marsruut ja partii |
| Sissetulev geomeetria | Datum, orientatsiooni, asukohad ja mõõdetud väärtused |
| Tööriistad | Lokaator, toetab, pressi- ja keelatud kontakttsoonid |
| Paranduste ajalugu | Asukoht, jõud/nihe ja iteratsioonide arv |
| Lõplik geomeetria | Sama masina seadistus pluss kliendi-gabariidi korrelatsioon |
| Pea/liigese/flöödi seisund | Kokkulepitud visuaal, suurendatud või NDT tulemus |
| Funktsionaalne tulemus | Vajadusel padruni pöörlemise või allavoolu katse |
| Tootmiskatse | Mõõdetud tsükkel, toitumise stabiilsus, üleminek ja kättesaadavus |
Automatiseerimine ja üleminek
| Tase | Tüüpiline ulatus |
|---|---|
| Käsitsi laadimine | Operaator koormab; masin mõõdud, parandab ja kontrollib |
| Ajakiri/kandik | Kontrollitud esitlus stabiilsele perele |
| Automaatne rakk | Söötmine, tuvastamine, mõõtmine, korrigeerimine ja sorteerimine |
| Jälgitav rakk | Osa/partii, retsept, mõõtmis- ja parandusprotokollid |
Läbimõõdu või pikkuse muutmine võib vajada tugesid, chuck, anduri asendi ja press-tööriista muutused. Kahe lõiketeraga SDS Plus otsaku vahetamine täiskarbiidist neljalõikuri või mõne muu varreperekonna vastu ei ole ainult PLC retsepti muudatus.
Mis ei ole universaalne lubadus
Enne joonistamist ülevaatus ja näidise valideerimine, see lahendus ei luba:
- üks tolerants, tsükliaeg või saagis iga betoonipuuri jaoks;
- et sirgus ja kulgemine on omavahel asendatavad;
- iga sissetuleva painde suuruse korrigeerimine;
- null karbiidi kahjustus, liigend, flööt, kate või varre;
- automaatne söötmine iga pikkuse ja pea stiili jaoks;
- et PLC juhtimine välistab tarkvara, tööriistade paigaldamine või vahetustööd;
- fikseeritud tööjõu kokkuhoid või tootmise parandamine;
- kasutatud ohutu remont, löögist kahjustatud või mõranenud puuriterad.
Seotud rakendused
Ülevaade Kinnitusvahendite ja tööriistade sirgendamise lahendused ja Ball Stud sirgendusmasin külgnevate tööriistade ja kontrollitud korrigeerimise kontseptsioonide jaoks. Meditsiini- ja kirurgiatrellid jäävad nende tooriku tõttu omaette sisuperekonnaks, pinnale, regulatiivsed ja mõõtmisnõuded erinevad.
Teave ettepaneku saamiseks
To turn this concrete drill bit guidance into a purchase decision, start with the sirgendaja valiku ülevaade and pressure-test the numbers with the eelarveline pilt sirgendusmasinale.
Saatke joonis ja redaktsioon, esinduslikud proovid, läbimõõt/pikkus/flööt/pea/varre vahemik, materjal ja kõvenemise tee, karbiidi kinnitusviis, valmistamise etapp, sissetuleva kurvi jaotus, lõplik omadus ja lähtepunkt, kliendikontrolli seadistamine, keelatud kontakttsoonid, pea/liigendi/flöödi kontrolli eeskirjad, väljundi sihtmärk ja laadimise eelistus.
Võtke ühendust StraighteningTechiga proovipõhiseks betoonipuuride sirgendamise uuringuks. Määratleme mõõtmismudeli, kaitstud tööriistad, paranduspiirid, automatiseerimise ulatus ja tõendid tegeliku bitipere jaoks.
Korduma kippuvad küsimused
Kas sond saab mõõta otse spiraalsel flöödil?
Ainult selle profiili jaoks mõeldud meetodiga. Pöörlev kontaktsond järgib vastasel juhul spiraali ja võib ekslikult pidada perioodilist profiilimuutust keskjoone paindumiseks. Kasutage kontrollitud indekseerimist, kinnitatud profiilimudel, sile maa või sobiv kontaktivaba mõõt.
Kas karbiidpead saab kasutada tugi- või pressimispunktina?
Vaikimisi mitte. Karbiid ja selle joodetud/keevitatud ühendus on tundlikud funktsionaalsed tsoonid. Tööriistad toimivad tavaliselt heakskiidetud terasest kerepiirkondadele, mille peast ja liigendist jääb kaugus.
Kas SDS-vars on usaldusväärne pöörlemise tugipunkt?
Ainult siis, kui joonis või funktsionaalne test seda nii määratleb ja lokaator taasesitab kinnitatud padruni liidese. Selle pesad ja ajami omadused ei ole samaväärsed täieliku silindrilise pinnaga.
Kas otsikut tuleks sirgendada enne või pärast karbiidi kinnitamist?
See sõltub sellest, kus moonutused sisse tuuakse ja millist lõplikku suhet kontrollitakse. Varasem sirgendamine pakub turvalisemat kontakti; hilisem sirgendamine võib parandada ühendus- või kuumtöötlemismoonutusi, kuid nõuab rangemaid kaitse- ja korrigeerimispiire.
Kas üks retsept võib katta kaks- ja nelja lõiketeraga?
Mitte automaatselt. Pea kliirens, flöödi signatuur, jäikus, datum, toe ja andurite asendid võivad erineda. Iga kinnitatud perekond vajab õiget tööriistade ja retseptide kombinatsiooni.
Tehnilise viite piir
- Bosch SDS plus-1: https://www.bosch-professional.com/mz/en/sds-plus-1-hammer-drill-bits-2868938-ocs-ac/
- Bosch EXPERT SDS plus-7X: https://www.bosch-professional.com/gb/en/expert-sds-plus-7x-hammer-drill-bit-2867204-ocs-ac/
- Bosch SDS plus-3: https://www.bosch-professional.com/in/en/sds-plus-3-hammer-drill-bits-2867846-ocs-ac/
- Hilti TE-CX: https://www.hilti.com/c/CLS_POWER_TOOL_INSERT_7126/CLS_CONCRETE_MASONRY_DRILL_BITS_7126/r4429
- DEWALT SDS Plus müüritise puur: https://www.dewalt.com/en-us/product/dw5443/916-x-10-x-12-rock-carbide-sds-plus-drill-bit
- MAE Toorikud ja rakendused: https://mae-group.com/en/workpieces-applications/
- ISO 1101:2017: https://www.iso.org/standard/66777.html
Need viited toetavad puuriterade ehituse mitmekesisust ja üldisi geomeetrilisi/sirgendamise põhimõtteid. Need ei tõenda, et mõne teise tarnija jõudlus kehtib StraighteningTechi konfiguratsiooni kohta.