
Ένας πείρος εμβόλου - που ονομάζεται επίσης καρπός καρπού ή καρφίτσα - είναι το κοντό, κυλινδρικός πείρος εγγύς ανοχής που ενώνει το έμβολο με το μικρό άκρο της μπιέλας. Είναι ένα από τα πιο βαριά φορτισμένα εξαρτήματα σε έναν παλινδρομικό κινητήρα: Το φορτίο αντιστρέφει κάθε περιστροφή, η εξωτερική διάμετρος χρησιμεύει ως ημερολόγιο ρουλεμάν μέσα στον δακτύλιο ράβδου, και η οπή χρησιμεύει ως επιφάνεια κύλισης για πλήρως πλωτά σχέδια. Αν η καρφίτσα είναι συμπαγής, πυρήνα με οπή κεντρικής γραμμής, ή τρυπημένο σε κάθε άκρο για λίπανση, η γεωμετρία του πρέπει να παραμένει εντός των ανοχών σε επίπεδο μικρομέτρου για τη διάμετρο, στρογγυλότητα και ευθύτητα.
Επειδή η καρφίτσα είναι κοντή και άκαμπτη, το ίσιωμα δεν είναι θέμα ωμής βίας. Είναι θέμα πολύ μικρού, very controlled plastic corrections applied at exactly the right points, with a measurement setup that can distinguish a true axis bend from roundness error and diameter variation. A piston pin straightening solution must answer five questions before any machine is selected:
- Is the pin solid, center-cored or end-drilled, and what is the length-to-diameter ratio?
- At which process stage does the deviation appear — after grinding, μετά από θερμική επεξεργασία, or after handling?
- Is the measured radial runout a real centerline bend, or roundness and diameter error being misread as bend?
- Which correction route is approved for the material and hardness state — precision point pressing, rotary fine-straightening, ή σκραπ?
- Πώς θα απελευθερωθεί η γεωμετρία, surface integrity and fatigue-critical acceptance criteria be verified after correction?
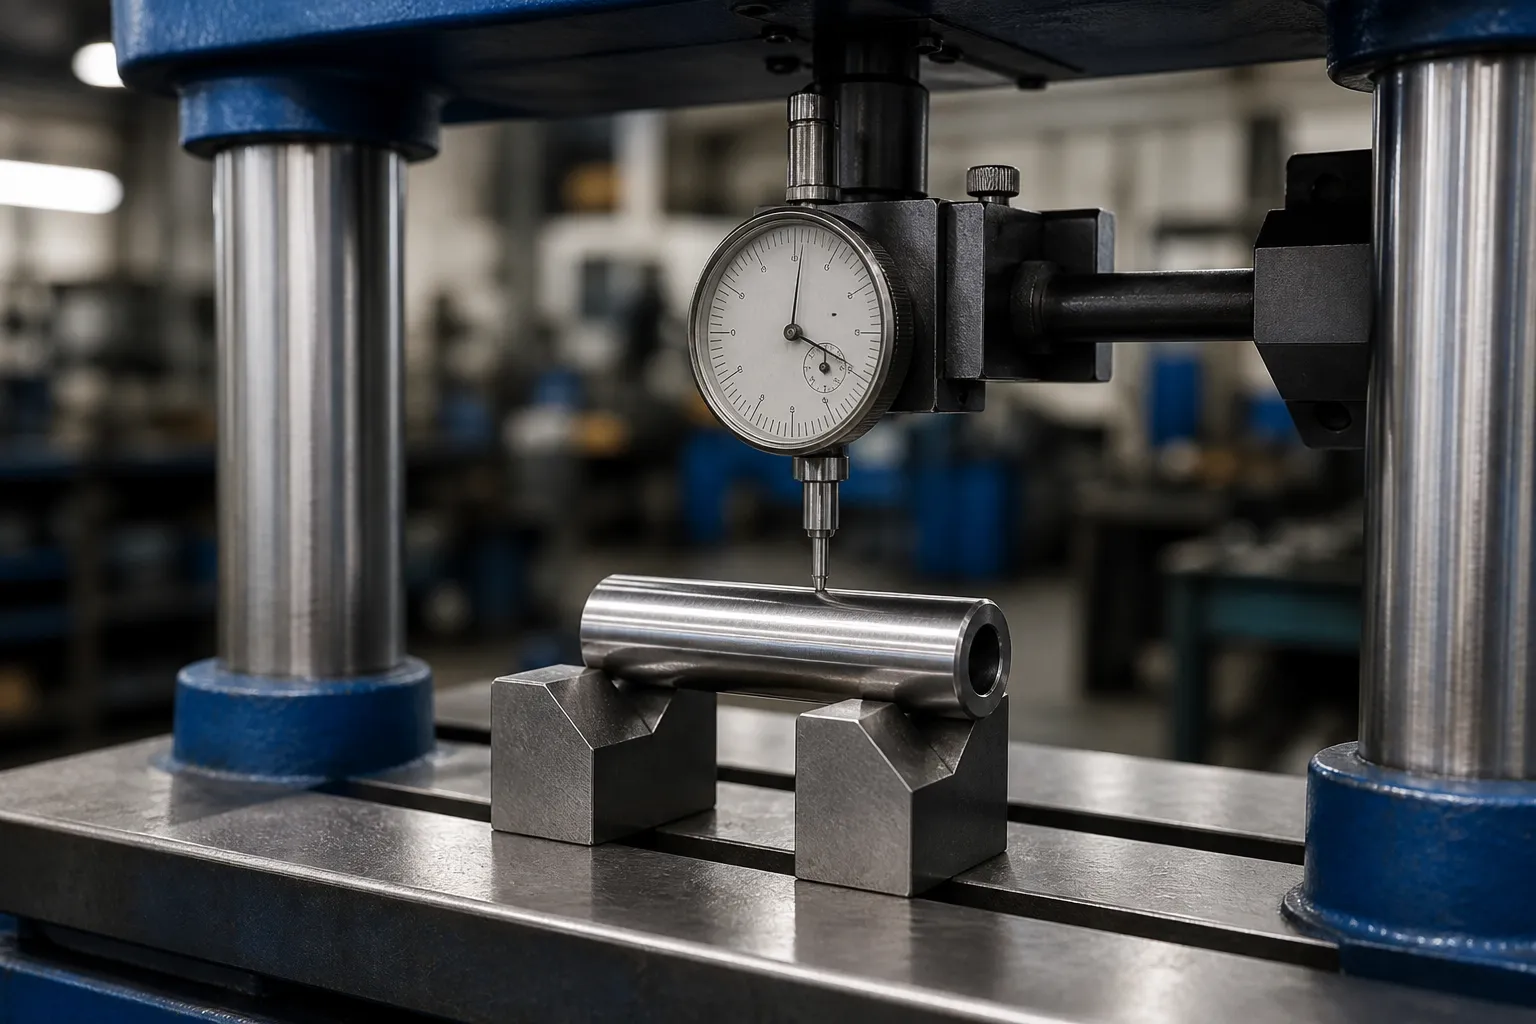
*Μηχανική έννοια εικονογράφηση: ένα σκληρυμένο πείρο εμβόλου που υποστηρίζεται και μετράται για μια ελεγχόμενη μελέτη διόρθωσης. Δεν είναι φωτογραφία του ιστότοπου πελάτη. Πραγματικές ζώνες επαφής, Τα όρια δύναμης και η αρχιτεκτονική μηχανής απαιτούν σχέδια και αντιπροσωπευτικές δοκιμές δειγμάτων.*
Ένας πείρος εμβόλου δεν είναι ράβδος εμβόλου
Τα αποτελέσματα αναζήτησης για το ίσιωμα ακίδων εμβόλου κυριαρχούνται από φόρουμ αυτοκινήτων - χομπίστες που ρωτούν πώς να ελευθερώσετε μια κολλημένη ακίδα ή εάν μια δύσκαμπτη καρφίτσα μπορεί να επαναχρησιμοποιηθεί μετά από μια ανακατασκευή. Αυτή η συζήτηση στο συνεργείο δεν έχει σχεδόν καμία σχέση με το πρόβλημα παραγωγής: ένας κατασκευαστής καρφιτσών που αλέθει χιλιάδες καρφίτσες την ημέρα που χρειάζεται ένα ελεγχόμενο βήμα διόρθωσης μεταξύ θερμικής επεξεργασίας και τελικής λείανσης. Οι δύο προθέσεις δεν πρέπει ποτέ να μοιράζονται μία προδιαγραφή μηχανής.
Είναι εξίσου σημαντικό να μην συγχέετε την καρφίτσα με το ράβδος εμβόλου (το μακρύ εξάρτημα υδραυλικού κυλίνδρου που καλύπτεται σε ξεχωριστή σελίδα λύσης) ή με το μπιέλα (ένα σφυρήλατο εξάρτημα δοκού I, όχι ένας κύλινδρος ακριβείας). Ο πείρος του εμβόλου είναι η δική του οικογένεια τεμαχίου εργασίας με τους δικούς του περιορισμούς:
| τεμάχιο εργασίας | Τυπική Γεωμετρία | Ισιωτικό χαρακτήρα |
|---|---|---|
| Πείρος εμβόλου (αυτή τη σελίδα) | Κοντός κύλινδρος, L/D ≈ 1,3–2,5, σκλήρυνε, συχνά πυρήνα | Πολύ άκαμπτο; μικρές τιμές κάμψης, υψηλές δυνάμεις διόρθωσης, κίνδυνος ωογένειας |
| Ράβδος εμβόλου (υδραυλικός) | Μακρύ λεπτό καλάμι με άκρα με σπείρωμα | Χαμηλή ακαμψία L/D; διόρθωση πολλών σημείων σε μεγάλο χρονικό διάστημα |
| Συνδετική ράβδος | Σφυρήλατο προφίλ I με δύο οπές | 3-D ευθυγράμμιση οπής με οπή, δεν είναι πρόβλημα κεντρικής γραμμής |
| Βαλβίδα κινητήρα | Μακρύ στέλεχος με κεφάλι | Ευθύτητα στελέχους σε σχέση με το πρόσωπο του κεφαλιού; παρόμοια λογική μικροδιόρθωσης |
Πώς παραμορφώνονται οι ακίδες εμβόλου
Οι καρφίτσες παραγωγής συνήθως περιστρέφονται ή έλκονται ψυχρά από χάλυβα που σκληραίνει το περίβλημα, ανθρακωμένο και σκληρυμένο, μετά αλέθεται. Η απόκλιση εισέρχεται σε προβλέψιμα σημεία:
- Παραμόρφωση θερμικής επεξεργασίας. Η ενυδάτωση και η απόσβεση απελευθέρωσης τάσεων περιστροφής άνισα. Ένας πείρος με πυρήνα μπορεί να σκύβει προς την πλευρά του λεπτότερου τοίχου. Αυτή είναι η πιο κοινή και πιο διορθωμένη πηγή απόκλισης — βλ ίσιωμα μετά από θερμική επεξεργασία.
- Καταπόνηση που προκαλείται από το τρίψιμο. Η βαριά ή μονόπλευρη αφαίρεση του αποθέματος στο OD εξισορροπεί την υπολειπόμενη τάση, και η καρφίτσα υποκλίνεται αφού φύγει από το μύλο.
- Ζημιές χειρισμού και σύσφιξης. Οι καρφίτσες είναι κοντές, σκληρά και βαριά για το μέγεθός τους. Μια πτώση στην άκρη του κάδου μπορεί να προκαλέσει μια έντονη τοπική συστροφή σε μια καρφίτσα που ήταν ευθεία κατά την τελική επιθεώρηση - αυτή η κατηγορία ζημιάς είναι συνήθως μια απόφαση απορριμμάτων, δεν είναι μια ευθυγραμμιστική απόφαση.
- Ανάπτυξη ωοειδούς σχήματος σε καρφίτσες με πυρήνα. Η οπή μπορεί να παραμορφωθεί κατά τη θερμική επεξεργασία, και το ΟΔ το ακολουθεί. Αυτό είναι ένα σφάλμα φόρμας, όχι μια στροφή, και καμία διόρθωση τύπου δεν το διορθώνει.

Μέτρηση: Η απόφαση ως προς το σημείο έρχεται πρώτη
Ένας έλεγχος ευθύτητας καρφίτσας έχει νόημα μόνο σε έναν καθορισμένο άξονα περιστροφής. Δύο συμβάσεις υποστήριξης κυριαρχούν:
Μεταξύ Κέντρων
Εάν ο πείρος φέρει κεντρικές οπές που παράγονται και αλέθονται ως δεδομένα διεργασίας, Η μέτρηση μεταξύ των κέντρων αναπαράγει τον άξονα που χρησιμοποιούσε ο μύλος. Αυτή είναι συνήθως η πιο καθαρή σύμβαση για αποφάσεις τελικής αποδοχής. Οι ίδιες οι κεντρικές τρύπες πρέπει να είναι καθαρές και άθικτες — ένα χαραγμένο κέντρο δημιουργεί φάντασμα που στέλνει καλούς καρφίτσες στην πρέσα.
Σε V-Blocks ή Περιστρεφόμενα στηρίγματα
Για καρφίτσες με πυρήνα χωρίς κέντρα, το ίδιο το OD γίνεται το δεδομένο. Ρύθμιση περιστρεφόμενου μπλοκ V με δοκιμαστική ένδειξη καντράν ή α κεφαλή μέτρησης LVDT πολλαπλών σημείων χαρτογραφεί την πορεία σε αρκετούς αξονικούς σταθμούς. Εδώ η κρίσιμη πειθαρχία διαχωρίζει τους τύπους σφαλμάτων: μια πρώτη αρμονική (μία φορά ανά στροφές) συστατικό που διατηρεί τη φάση του κατά μήκος είναι μια κάμψη; ένα δεύτερο αρμονικό συστατικό είναι η ωοειδής, και πρέπει να διαβαστεί ενάντια στο διάκριση στρογγυλότητας έναντι κάμψης. Πατώντας μια οβάλ καρφίτσα για να κυνηγήσετε έναν αριθμό εξόδου καταστρέφει το εξάρτημα.
Loaded Versus Released
Επειδή οι ακίδες είναι άκαμπτες και οι διορθώσεις είναι μικρές, Η βαρύτητα και η απόκλιση στήριξης δεν είναι αμελητέα σε σχέση με την ανοχή. Η συνθήκη μέτρησης — υποστηρίζεται σε σταθερούς σταθμούς, ένδειξη σε καθορισμένα επίπεδα — πρέπει να παγώσει στην οδηγία εργασίας, και η επαλήθευση μετά τον τύπο πρέπει να το επαναλάβει ακριβώς. Τα γενικά επιχειρήματα στο μέτρηση ευθύτητας φορτωμένης έναντι απελευθέρωσης εφαρμόστε με πλήρη ισχύ σε αυτή την κλίμακα.
Διαδρομές διεργασίας ισιώματος για καρφίτσες
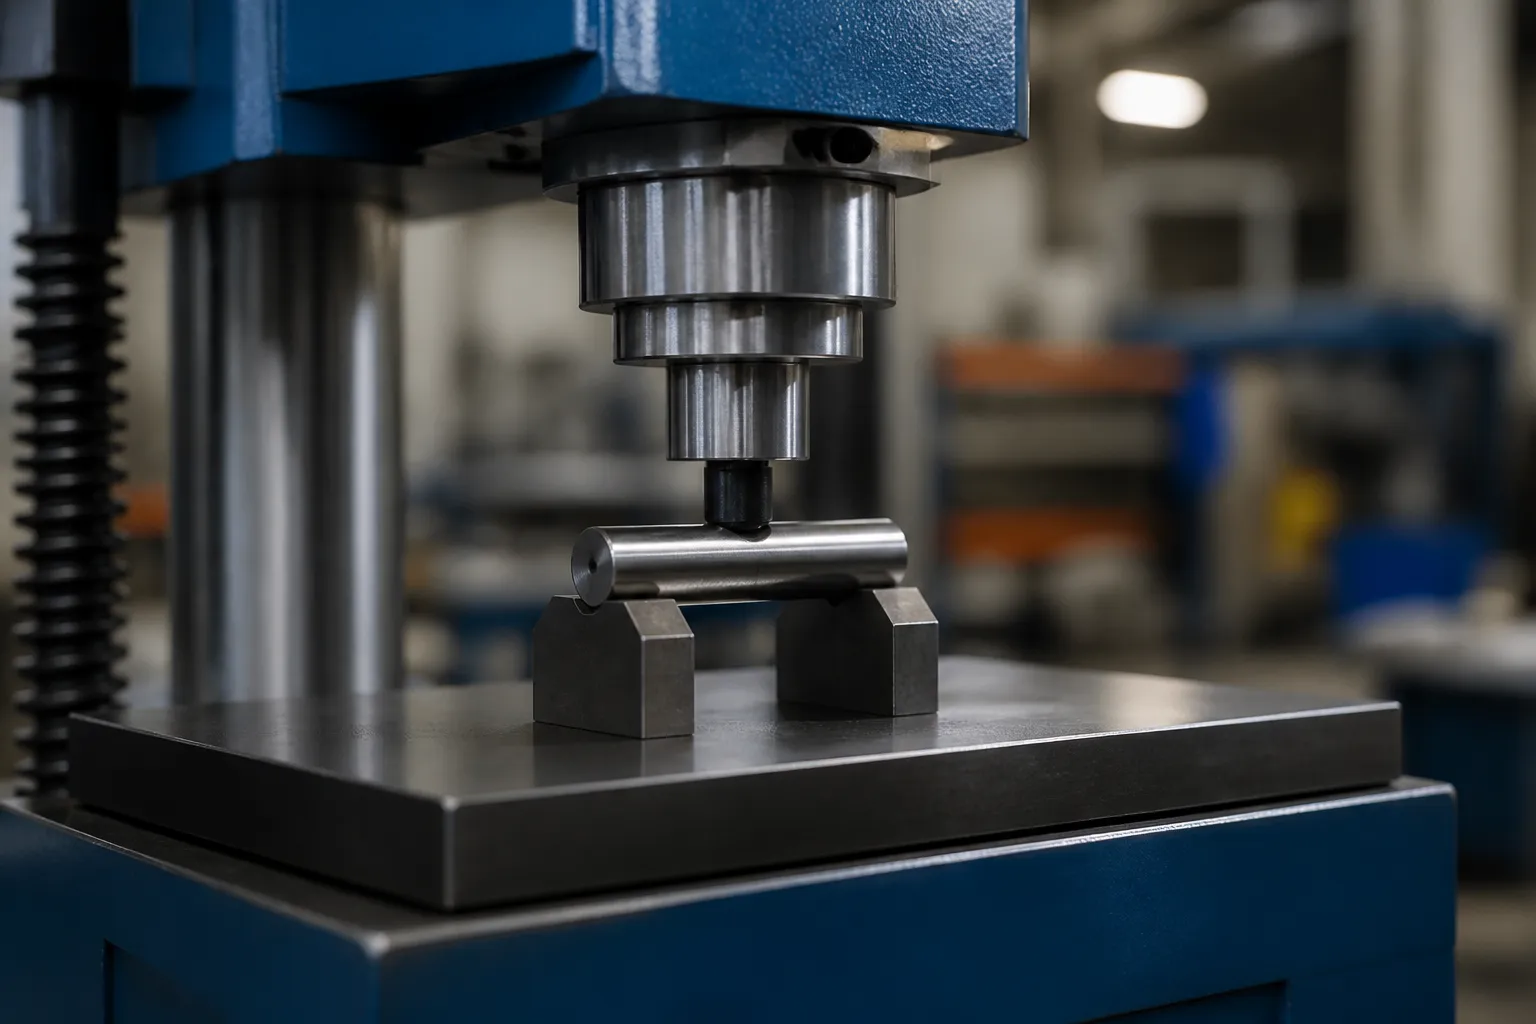
Πίεση σημείου ακριβείας
Η προεπιλεγμένη διαδρομή είναι α διαδικασία ευθυγράμμισης σημείου ακριβείας: η καρφίτσα στηρίζεται σε δύο στενά, σκληρυμένα στηρίγματα τοποθετημένα κοντά στην κορυφή της κάμψης, και ένας μικρός κριός εφαρμόζει ελεγχόμενη διαδρομή — περιορισμένη μετατόπιση, χωρίς περιορισμό δύναμης — στο υψηλό σημείο. Τρία χαρακτηριστικά διακρίνουν το πάτημα πείρων από το συνηθισμένο πάτημα άξονα:
- Υποστήριξη απόστασης. Με L/D παρακάτω περίπου 2.5, τα στηρίγματα κάθονται κοντά μεταξύ τους και οι τοπικές πιέσεις επαφής είναι υψηλές. Τα ένθετα στήριξης χρειάζονται μια ανακουφισμένη ή ακτινωτή επαφή που να καθαρίζει την OD της ακίδας χωρίς να την θρυμματίζει.
- Ανάλυση εγκεφαλικού επεισοδίου. Οι διορθωτικές κινήσεις μετρώνται σε μικρόμετρα. Η πρέσα χρειάζεται ανάλυση διαδρομής υπομικρομέτρου και άκαμπτη, καθοδήγηση ram χωρίς οπισθοδρόμηση, επειδή η αναλογία επιστροφής ελατηρίου προς διαδρομή σε έναν σκληρυμένο πείρο μπορεί να υπερβαίνει 10:1 σε λάθος ρύθμιση.
- Αποζημίωση ελατηρίου. Οι σκληρυμένες καρφίτσες αναπηδούν δυνατά; η διαδικασία πρέπει να πιέζει υπερβολικά και να χαλαρώνει στην ανοχή, με κανόνες αποζημίωσης όπως καλύπτονται στο αντιστάθμιση ελατηρίου ανόρθωσης άξονα.
Περιστροφικό λεπτό-ίσιωμα
Για μεγαλύτερους όγκους, Οι ακίδες μπορούν να τροφοδοτηθούν μέσω μιας μικρής περιστροφικής κεφαλής ευθυγράμμισης — γωνιακοί κυλίνδροι που υποβάλλουν τον πείρο σε εναλλασσόμενες πλαστικές κάμψεις με ένα πέρασμα. Αυτή η διαδρομή, την ίδια αρχή που συζητήθηκε στο πίεση έναντι ισιώματος με ρολό, είναι οικονομικό μόνο εάν η γεωμετρία της ακίδας είναι ομοιόμορφη στο μήκος της (χωρίς κεφάλια, αυλακώσεις ή απότομα χαρακτηριστικά) και αν η απόκλιση είναι ένα ομαλό παγκόσμιο τόξο παρά μια τοπική συστροφή. Οι τοπικές στροφές επιβιώνουν από το ίσιωμα του κυλίνδρου και επανεμφανίζονται στην τελική επιθεώρηση.
Πότε δεν πρέπει να ισιώσετε
Μια καρφίτσα με έντονη στροφή χειρισμού, ορατή άλμη, ρωγμές, ή το οβάλ έξω από το σχέδιο είναι ένα σκραπ. Τα φορτισμένα με κόπωση εξαρτήματα κινητήρα δεν συγχωρούν τις δημιουργικές προσπάθειες διάσωσης. Ένα γραπτό όριο επανεπεξεργασίας — πόσους κύκλους διόρθωσης μπορεί να λάβει μια καρφίτσα, και σε ποιο στάδιο της διαδικασίας — ανήκει στο σχέδιο ελέγχου; το σκεπτικό σε Όρια ταξινόμησης και επεξεργασίας NOK μεταφορές απευθείας.
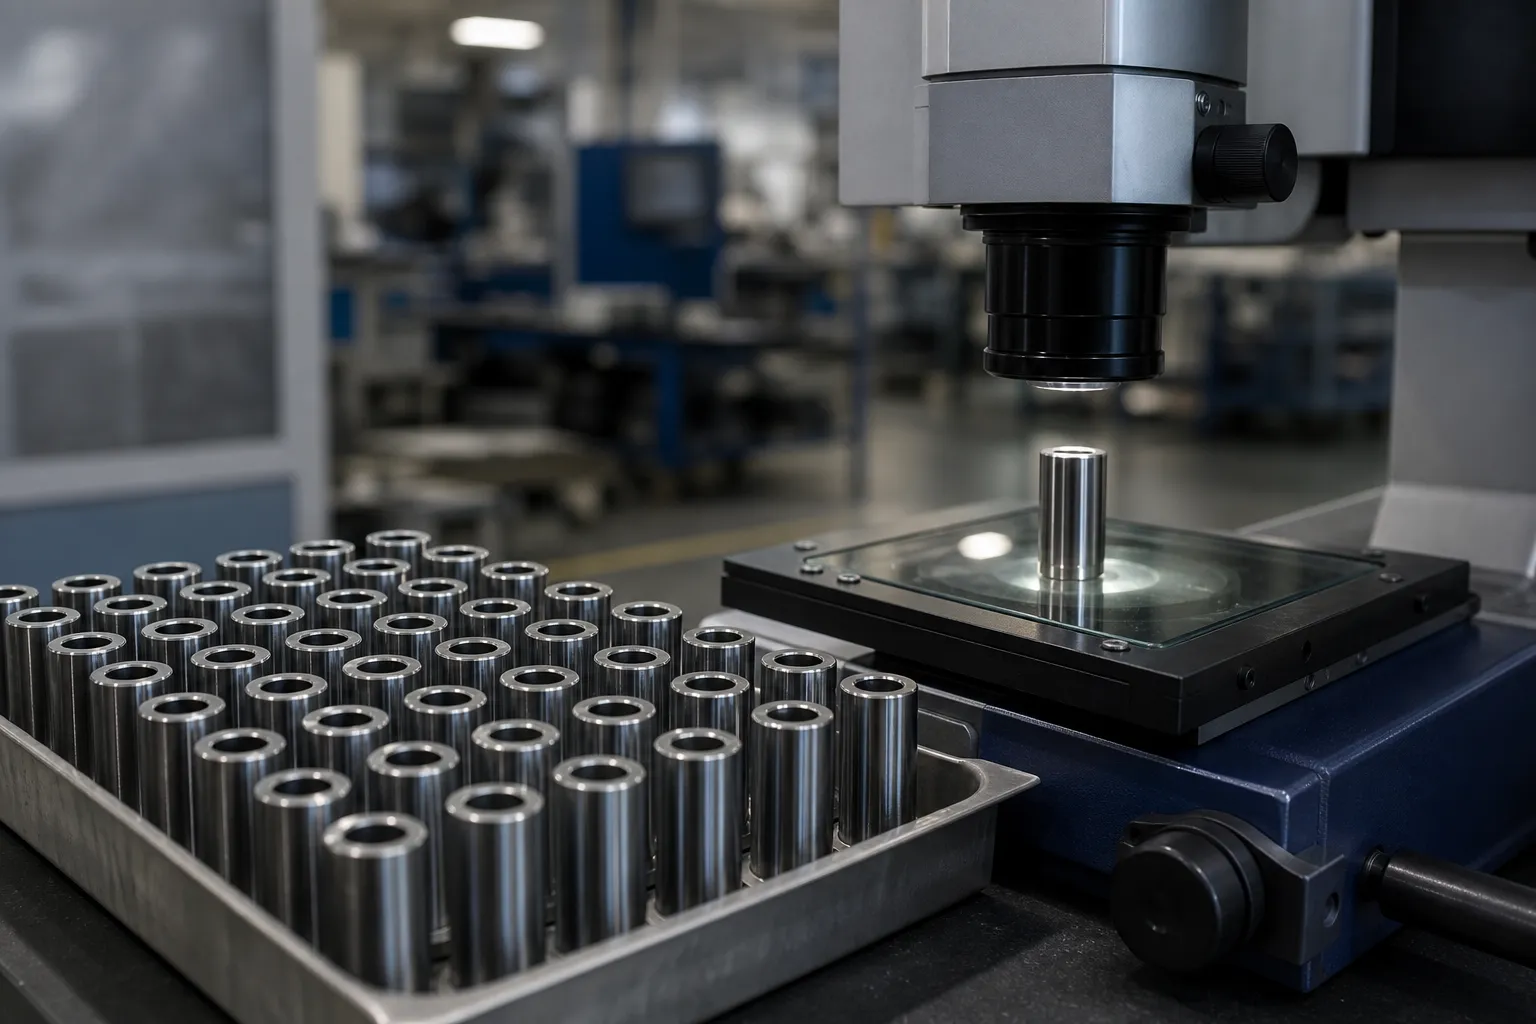
Γιατί Σύντομη, Τα άκαμπτα μέρη είναι πιο σκληρά από ό,τι φαίνονται
Η διαίσθηση λέει ότι ένα κοντό μέρος πρέπει να είναι εύκολο να ισιώσει. Το αντίθετο ισχύει, και ο λόγος είναι η σχέση μεταξύ του πλάτους κάμψης, ακαμψία τμήματος και ανάλυση διαδρομής. Σε ένα μακρύ λεπτό άξονα, ένα 0.5 Το τόξο mm διορθώνεται με μια διαδρομή μερικών δέκατων του χιλιοστού, και ο Τύπος το επιλύει άνετα. Σε πείρο εμβόλου, ολόκληρος ο πληθυσμός εκτός ανοχής μπορεί να κάθεται ανάμεσα 0.005 mm και 0.020 χιλ. τόξου. Η διόρθωσή του απαιτεί πινελιές λίγων μικρομέτρων, εφαρμόζεται σε ένα τμήμα του οποίου η ακαμψία κάμψης ανά μονάδα παραμόρφωσης είναι μια τάξη μεγέθους μεγαλύτερη από αυτή ενός λεπτού άξονα. Ακολουθούν τρεις συνέπειες:
- Η ανάλυση μηχανής γίνεται η διαδικασία. Μια πρέσα με 0.01 Η ανάλυση διαδρομής mm δεν μπορεί να διέπει α 0.003 διόρθωση mm. Καθοδήγηση Ram, θόρυβος φόρτωσης, Η θερμική ανάπτυξη του πλαισίου και η συμπιεστότητα λαδιού μπαίνουν όλα στη ζώνη ανοχής. Η επιλογή του μηχανήματος για καρφίτσες ξεκινά από την ανάλυση διαδρομής και την ακαμψία του πλαισίου, ποτέ από τονάζ — μια πρέσα καρφίτσας δεν χρειάζεται σχεδόν καμία δύναμη, μόνο ακραίος έλεγχος.
- Η συνθήκη στήριξης κυριαρχεί στους μηχανικούς. Με στηρίγματα κοντά μεταξύ τους κάτω από ένα άκαμπτο τμήμα, Η διόρθωση επιτυγχάνεται τόσο με τοπική κατανομή πίεσης όσο και με συνολική κάμψη. Μετακίνηση υποστήριξης 2 mm αλλάζει την αποτελεσματική συνταγή, γι' αυτό οι θέσεις υποστήριξης αποτελούν μέρος του αρχείου συνταγής, δεν αφήνεται μια λεπτομέρεια ρύθμισης στον χειριστή.
- Ο κίνδυνος τοπικών ζημιών είναι υψηλός. Η υψηλή ακαμψία και οι μικρές ζώνες επαφής ισοδυναμούν με υψηλή τάση επαφής. Κάθε ένθετο αμόνι και κριαριού πρέπει να ταιριάζει με τη σκληρότητα και να έχει ακτίνα; ένα επίπεδο χαλύβδινο αμόνι σε σκληρυμένο πείρο OD είναι μια μηχανή βραλλοποίησης.
Παγώστε το στάδιο της διαδικασίας πριν γράψετε τη συνταγή
Μια συνταγή διόρθωσης ισχύει μόνο για μία κατάσταση υλικού και μία κατάσταση αποθέματος. Η παραγωγή καρφίτσας διασχίζει πολλές καταστάσεις, και το καθένα ορίζει ένα διαφορετικό παράθυρο:
| Στάδιο | Ευκαιρία διόρθωσης | Κύριος κίνδυνος |
|---|---|---|
| Μαλακό κενό, πριν την ενανθράκωση | Rarely needed; turning holds geometry | Recipe will not transfer to later states |
| Μετά τη σκλήρυνση, πριν από το άλεσμα | Bow largest; correction restores grinding stock distribution | Surprise stock loss on one side if bow was masked by stock |
| Μεταξύ τραχιάς και τελικής λείανσης | Classic correction point; stock still available | Grinding stress added after correction re-bows the pin |
| After final grinding | Micro-correction only, tightly cycle-limited | Surface evidence on finished bearing surface; αλληλεπίδραση ωοειδούς |
| At customer incoming inspection | Dispute territory — re-measure under agreed convention first | Correcting against an unverified measurement |
The control plan should name the correction stage explicitly and forbid correction at any other stage. A pin corrected after final grinding carries no protective stock: any press mark, any ovality growth, οποιοσδήποτε κύκλος υπερδιόρθωσης είναι λειτουργικό ελάττωμα σε ένα εξάρτημα φορτισμένο με κόπωση.
Κριτήρια Αποδοχής
Μια διαδικασία ανόρθωσης καρφίτσας γίνεται αποδεκτή βάσει αποδεικτικών στοιχείων, όχι μόνο σε έναν περαστικό αριθμό:
- Ευθύτητα ή TIR στα επίπεδα και τις συνθήκες στήριξης που καθορίζονται από το σχέδιο, τυπικά στα χαμηλά μικρόμετρα για τις ακίδες γείωσης.
- Στρογγυλότητα και διάμετρος ελέγχεται ξανά μετά τη διόρθωση — το πάτημα δεν πρέπει να ανταλλάσσει την ανοχή κάμψης με την ανοχή μορφής.
- Ακεραιότητα επιφάνειας. Χωρίς σημάδια τύπου, brinells ή γραμμές μάρτυρα αμόνι στην επιφάνεια εδράνου OD. Τα στοιχεία επαφής σε μια λειτουργική επιφάνεια ημερολογίου είναι απόρριψη, δεν είναι καλλυντικό θέμα.
- Σύστημα μέτρησης επαλήθευσης. Ο μετρητής πρέπει πραγματικά να επιλύσει την ανοχή — εκτελέστε μια επίσημη μελέτη όπως περιγράφεται στο gage R&R για ίσιωμα γραμμών.
- Δυνατότητα διαδικασίας παρακολουθούνται με την πάροδο του χρόνου, με μετρήσεις επανεπεξεργασίας και λόγους σκραπ που καταγράφονται ανά παρτίδα θερμικής επεξεργασίας.
Συνήθεις λειτουργίες αποτυχίας σε έργα ευθυγράμμισης καρφίτσας
- Κυνηγώντας την οβάλ με την πρέσα. Το ίχνος εξόδου δείχνει σφάλμα δύο φορές ανά στροφές, ο χειριστής πιέζει ούτως ή άλλως, και η καρφίτσα καταλήγει και οβάλ και λυγισμένη.
- Αναντιστοιχία σκληρότητας-κατάστασης. Μια συνταγή κτύπημα που αναπτύχθηκε σε μαλακές καρφίτσες εφαρμόζεται σε σκληρυμένες καρφίτσες; Το springback τριπλασιάζεται και το παράθυρο διεργασίας εξαφανίζεται. Κάθε συνταγή πρέπει να είναι συνδεδεμένη με μια υλική κατάσταση.
- Κύκλοι υπερδιόρθωσης. Το πάτημα μπρος-πίσω στην ίδια κορυφή δουλεύει το υλικό και, σε ένα κομμάτι κόπωσης, είναι ένας λανθάνοντας κίνδυνος αποτυχίας. Τα όρια κύκλου πρέπει να επιβάλλονται από τον έλεγχο του μηχανήματος, όχι από τη μνήμη χειριστή.
- Κατεστραμμένα δεδομένα. Αναποδογυρισμένες ή βρώμικες κεντρικές τρύπες, ή V-blocks με ενσωματωμένο swarf, δημιουργήστε χάρτες ψευδούς κάμψης και ενεργοποιήστε τη διόρθωση ευθύγραμμων ακίδων.
- Μέτρηση σε διαφορετική κατάσταση από τον πελάτη. Η επιθεώρησή σας φαίνεται ευθύς; ο πελάτης μετράει μεταξύ καθαρών κέντρων σε διαφορετικό εύρος και βλέπει εξάντληση. Ευθυγραμμίστε τις συμβάσεις μέτρησης συμβατικά.
Σχετική ανάγνωση: η γενική λογική επιλογής μηχανών πώς λειτουργεί το αυτόματο ίσιωμα άξονα, και τις σελίδες αδερφής λύσης για ράβδοι εμβόλου και βαλβίδες κινητήρα. Για μια οικογενειακή μελέτη σκοπιμότητας, ετοιμάστε σχέδια, κατάσταση θερμικής επεξεργασίας, τρέχοντα δεδομένα εξάντλησης από τουλάχιστον 50 εξαρτήματα, και τις προδιαγραφές αποδοχής που πρέπει να πληροίτε μετά τη διόρθωση.
Moving from manual piston pin correction toward automation? ο selection guide for shaft, tube and profile work και το straightening machine cost breakdown are the natural next steps.