
Το ίσιωμα με πρέσσα είναι μια μέθοδος ελεγχόμενης τοπικής διόρθωσης, όχι απλώς πιέζοντας οπουδήποτε ένα μέρος φαίνεται λυγισμένο. Η διαδικασία πρέπει να συνδέσει έναν έγκυρο χάρτη γεωμετρίας σε ένα εγκεκριμένο δεδομένο, σημεία υποστήριξης, διαδρομή αντίδρασης, επιτρεπόμενες θέσεις διόρθωσης, επαυξητικό έλεγχο και επαναμέτρηση απελευθερωμένης κατάστασης. Χωρίς αυτόν τον βρόχο, ένα πάτημα μπορεί να δημιουργήσει ένα σημάδι, μετακινήστε ένα παρακείμενο χαρακτηριστικό ή μειώστε μια προσωρινή ένδειξη ένδειξης χωρίς να πληροίτε την πραγματική απαίτηση αποδοχής.
Αυτό είναι ένα πλαίσιο διαδικασίας. Δεν διεκδικεί δύναμη τύπου StraighteningTech, κτύπημα, αλγόριθμος ελέγχου, γκάμα υλικών, ακρίβεια, συμβατότητα χρόνου κύκλου ή τεμαχίου εργασίας. Αυτές οι τιμές απαιτούν ανασκόπηση σχεδίου και επικυρωμένα δείγματα.
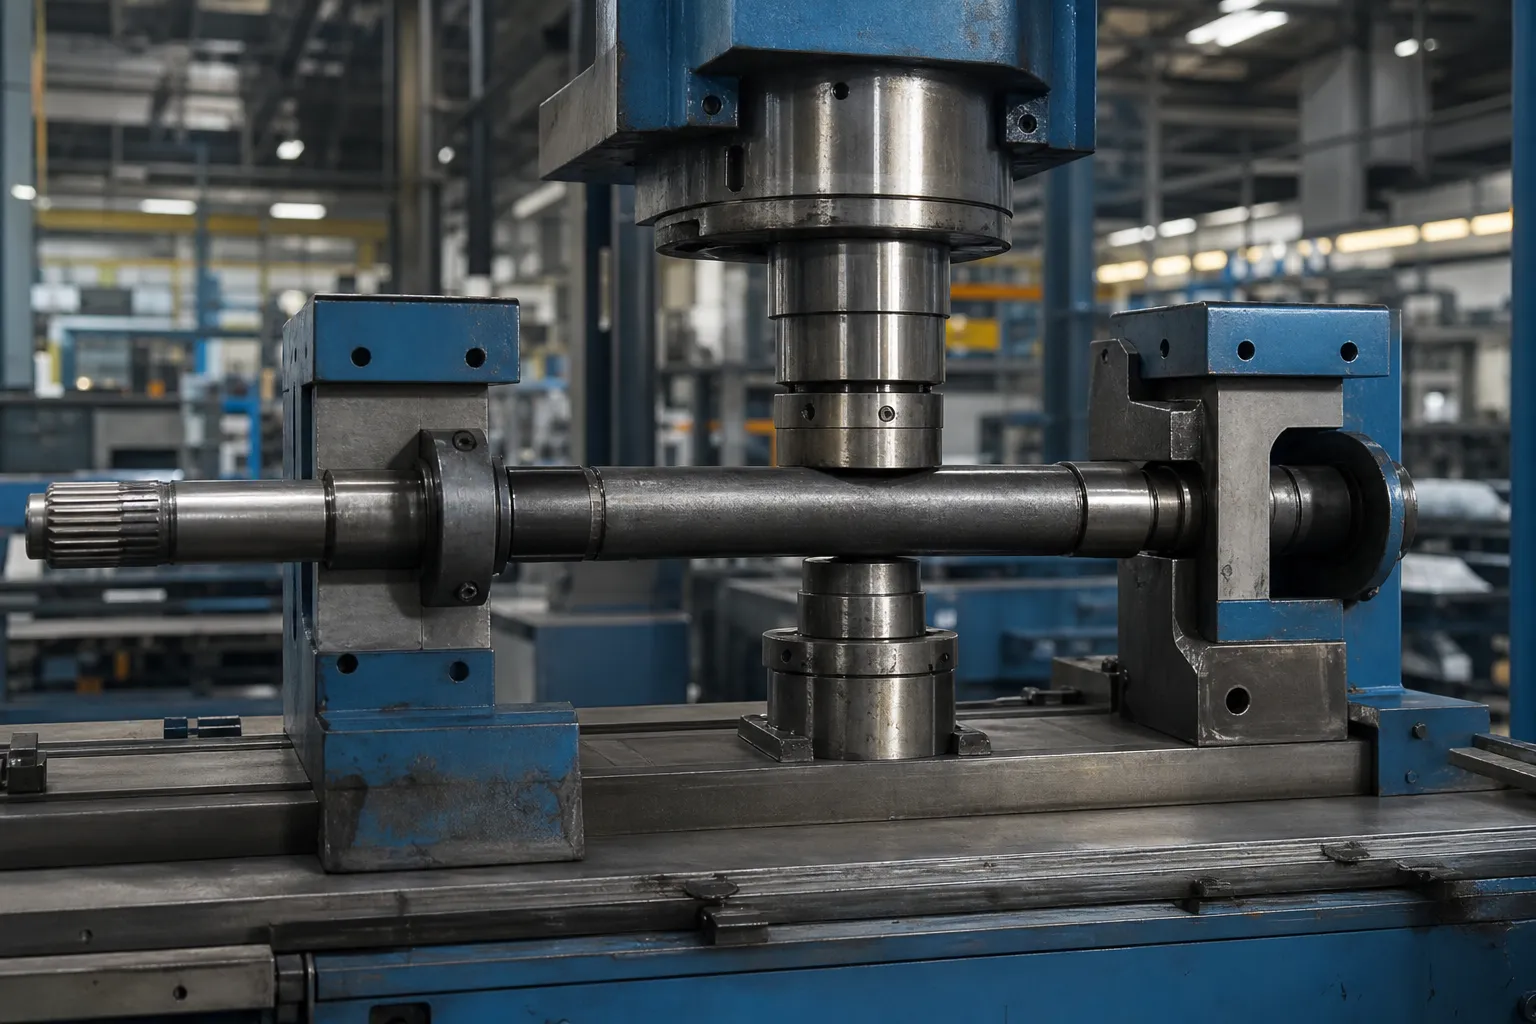
*Μηχανική έννοια εικονογράφηση. Δείχνει ένα πιθανό πλαίσιο διόρθωσης πίεσης για μια συγκεκριμένη οικογένεια τεμαχίου εργασίας, δεν είναι μια καθολική συνταγή διαδικασίας ή επαληθευμένη τοπική ικανότητα.*
Καθορίστε τι διορθώνει η διαδικασία
Το απαιτούμενο χαρακτηριστικό μπορεί να είναι η ευθύτητα σε ένα άνοιγμα, ακτινική εκροή σε σχέση με έναν άξονα δεδομένων, πλευρική σάρωση, μια τοπική σχέση χαρακτηριστικών ή άλλη ελεγχόμενη γεωμετρία. Πρέπει να ονομαστεί πριν επιλεγεί ένα πιεστήριο. Σφάλμα κυκλικότητας, διακοπή της επιφάνειας, Το σήμα στερέωσης ή η σκόπιμη κάμπερ δεν μπορούν να διορθωθούν σαν να ήταν το ίδιο είδος κάμψης.
Χρήση ευθύτητα άξονα, τρέχοντας και TIR όταν το εξάρτημα επιθεωρείται περιστροφικά. Σωλήνας, προφίλ, άνοιξη, Ο δακτύλιος και τα συγκολλημένα τεμάχια εργασίας απαιτούν τη δική τους γεωμετρία και όρια διεργασίας.
Δημιουργήστε έναν χάρτη αρχικού σφάλματος
Το σχέδιο μέτρησης πρέπει να προσδιορίζει το εγκεκριμένο δεδομένο, προσανατολισμός μέρους, αξονικούς σταθμούς, κατάσταση υποστήριξης, μέθοδος αισθητήρα και επανάληψη/έλεγχος καθίσματος. Μια μεμονωμένη ένδειξη μέσου σημείου μπορεί να χάσει πολλές στροφές ή να μπερδέψει την πτώση της βαρύτητας και την παραλλαγή του εξαρτήματος με τη γεωμετρία του εξαρτήματος.

*Μηχανική έννοια εικονογράφηση. Παρουσιάζει έναν χάρτη μέτρησης πριν από τη διόρθωση; πραγματικές τοποθεσίες σταθμών, Οι ανιχνευτές και το δεδομένο πρέπει να καθοριστούν από το ελεγχόμενο σχέδιο.*
| Εισαγωγή για πάγωμα | Απόφαση που υποστηρίζει |
|---|---|
| Στοιχείο σχεδίασης και κανόνας αποδοχής | Καθορίζει τι πρέπει να αντιπροσωπεύει η μέτρηση |
| Αρχικός χάρτης γεωμετρίας | Προσδιορίζει τις υποψήφιες ζώνες διόρθωσης και τον κίνδυνο αλληλεπίδρασης |
| Εγκεκριμένα στηρίγματα και σημεία αντίδρασης | Αποτρέπει μια διαδρομή δύναμης από τη δημιουργία ακούσιου σήματος |
| Προστατευμένα χαρακτηριστικά και όρια επιφάνειας | Καθορίζει πού απαγορεύεται η επαφή |
| Υλικό και στάδιο διαδικασίας | Καθορίζει την πιθανή απάντηση, ελατήριο και κατάντη περιορισμοί |
The Mechanics of a Point-Press Stroke
A point-press correction is a three-point bend executed on purpose. Two supports and one press point form a loading frame: the press pushes the section toward the supports, bending moment peaks at the press point and falls toward the supports, and the outer fibers at the correction location pass yield while the core of the section stays elastic. When the force is released, the elastic core tries to spring the section back while the yielded fibers hold their new shape — the permanent set is the difference, and the art of the process is delivering just enough plastic work to land the released part inside tolerance. Three consequences follow directly from this picture. The correction is local: the plastic zone concentrates around the press point, which is why error maps guide where to press rather than intuition. The process is self-limiting only if treated incrementally: a single stroke sized optimistically cannot be un-pressed. And the section’s own geometry — its stiffness variation, its transitions, its prior deformation history — modulates everything, which is why identical stroke settings do not transfer blindly between diameters, materials or lots, and why reverse-loading effects, as described for the Bauschinger effect, change the response of a part that has already been corrected once.
Support Span Is the Primary Tuning Parameter
Operators reach for force when they should reach for geometry. Moving the supports changes the correction before any force value is touched: supports spread wide give a long, gentle bending field — the same press force produces a larger deflection spread over a longer zone, appropriate for a single broad bow; supports close in around the correction point concentrate the same energy into a short, deep correction, appropriate for a local kink but harder on the surface and the section. Span also sets the mechanical advantage of the stroke: the closer the supports, the more force the same correction demands, which is why narrowing the span on a stiff section quickly reaches the machine’s or the part’s limits. Two practical rules fall out. Πρώτα, choose span from the error map’s wavelength — long bows get long spans, kinks get short ones — and document the choice in the setup record, because span is a process parameter like any other. Δεύτερος, treat support condition as part of the tooling: γεωμετρία επαφής, cleanliness and wear change the reaction path silently, και το surface-protection tooling discipline applies to supports exactly as it does to the press nose.
Επιλέξτε Σημεία υποστήριξης και διόρθωσης μαζί
Ένα σημείο πίεσης δεν μπορεί να επιλεγεί ανεξάρτητα από τις υποστηρίξεις του. Η απόσταση στήριξης, ακαμψία τμήματος, η κατεύθυνση της δύναμης και η γεωμετρία επαφής δημιουργούν τη διαδρομή αντίδρασης. Μια λανθασμένη υποστήριξη μπορεί να κάνει έναν τοπικό τύπο να φαίνεται αποτελεσματικός ενώ μεταφέρει το σφάλμα αλλού ή καταστρέφει ένα χαρακτηριστικό.
Πριν από μια δοκιμή δείγματος, έγγραφο:
- θέσεις υποστήριξης και αντίδρασης, συμπεριλαμβανομένων των ζωνών χωρίς επαφή;
- σημείο διόρθωσης, κατεύθυνση δύναμης και επιτρεπόμενος προσανατολισμός;
- υλικό επαφής, ελέγχους καθαριότητας και επικινδυνότητας σήμανσης;
- μέγιστη σταδιακή διόρθωση και μέτρηση προσπαθειών;
- σχέδιο μέτρησης ελατηρίου/απελευθέρωσης;
- συνθήκες σκληρής απόρριψης και μηχανικής επανεξέτασης.
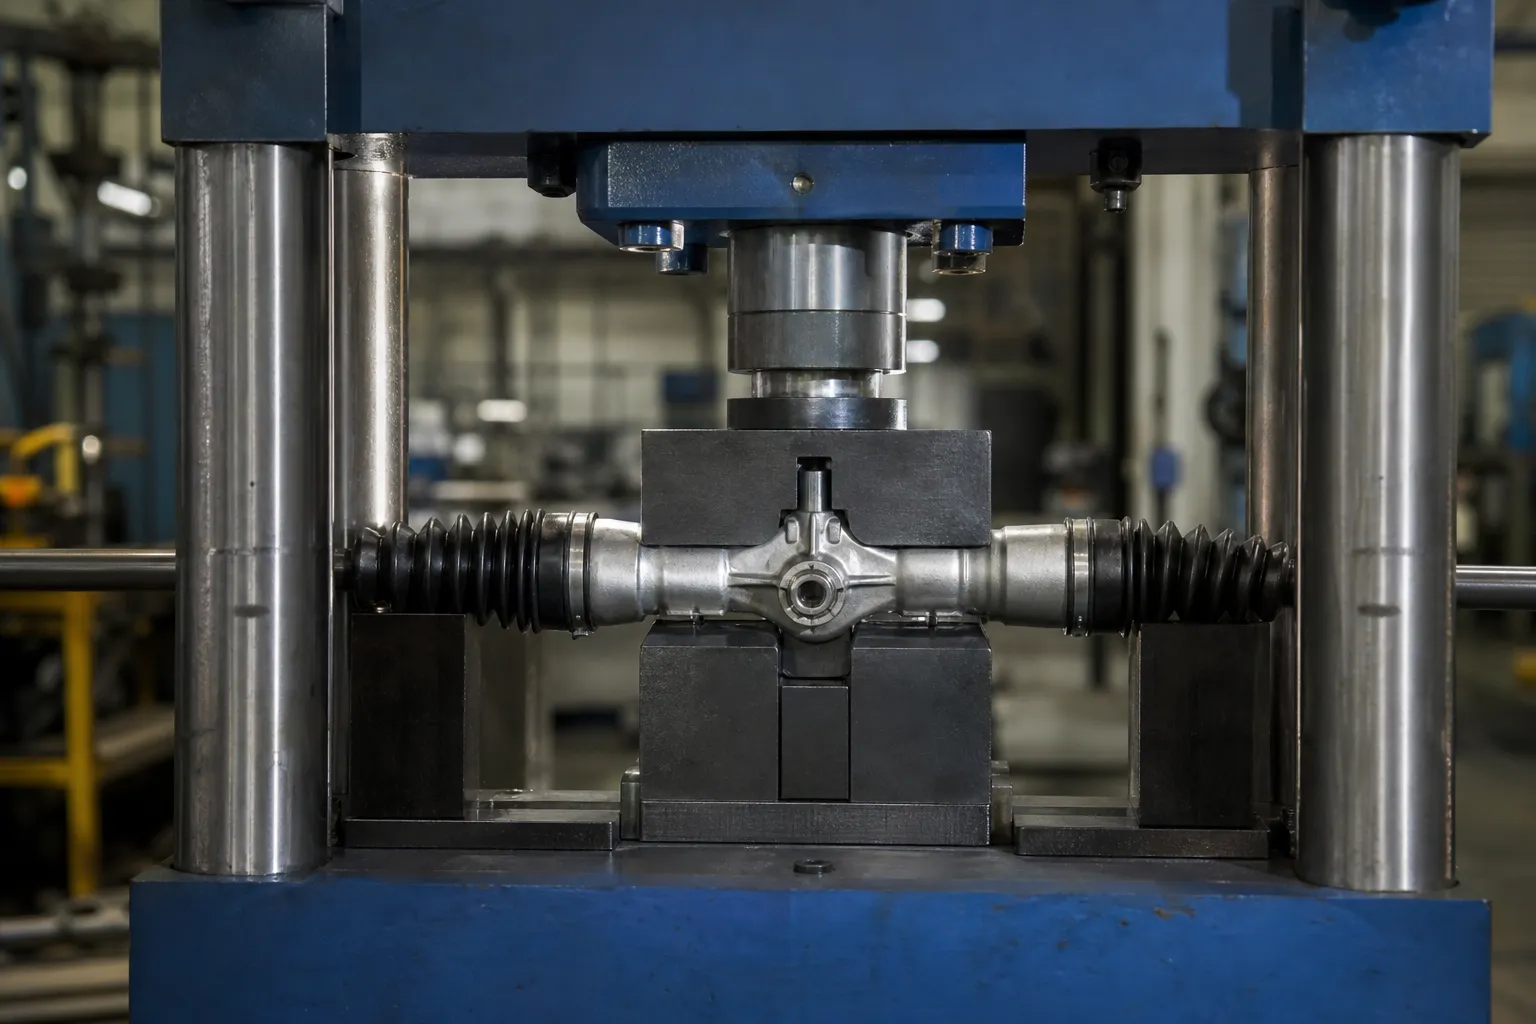
*Μηχανική έννοια εικονογράφηση. Δείχνει μια έννοια σταδιακής διόρθωσης; δεν συνταγογραφεί φόρτωση πρέσας, κτύπημα, εργαλεία ή εγκεκριμένο σημείο διόρθωσης για άλλο τεμάχιο εργασίας.*
Διορθώστε σταδιακά και ελέγξτε ξανά μετά την κυκλοφορία
Η ακολουθία κλειστού βρόχου είναι:
- προσδιορίστε την οικογένεια ελεγχόμενου τεμαχίου εργασίας και αναθεώρηση σχεδίου;
- επιθεωρήστε για ζημιές, λάθος μέρος, απαγορευμένη κατάσταση επιφάνειας ή παραμόρφωση εκτός πεδίου;
- φορτώστε το εγκεκριμένο σημείο αναφοράς και επαληθεύστε τη θέση;
- μετρήστε τον αρχικό χάρτη γεωμετρίας;
- επιλέξτε το επιτρεπόμενο σχέδιο υποστήριξης και διόρθωσης;
- εφαρμόστε μια σταδιακή διόρθωση εντός του ορίου δείγματος-δοκιμής;
- δύναμη απελευθέρωσης πλήρως, σφιγκτήρες και συγκράτηση;
- μετρήστε ξανά όλα τα απαιτούμενα κομμάτια και καταγράψτε το αποτέλεσμα;
- δρομολογήστε το εξάρτημα στο ΟΚ, NOK ή αναθεώρηση μηχανικής.
Η τελική αποδοχή γίνεται μετά την κυκλοφορία. Η ένδειξη ενώ το εξάρτημα παραμένει υπό πίεση ή συγκράτηση του εξαρτήματος δεν μπορεί να χρησιμοποιηθεί ως απόδειξη του τελικού αποτελέσματος.
Springback as a Process Variable, Not a Constant
Because the released shape is set by the competition between yielded fibers and the elastic core, the same stroke delivers different permanent set on parts that differ in material condition, section or prior history. That is springback as a process variable, and treating it as a fixed correction factor is how lines end up oscillating around tolerance. The discipline that handles it honestly is described for αντιστάθμιση ελατηρίου στο ίσιωμα άξονα: learn the response on representative samples, correct incrementally, and re-learn when the material lot or part revision changes. A related trap deserves its own sentence: pressing a part past nominal on purpose — overshoot to pre-compensate springback — is legitimate within a validated recipe and a defined limit, but repeated overshoot-and-press-back cycles accumulate reverse-loading damage, and the correction-attempt limit exists precisely to stop that sequence before it becomes a cracking risk, per the integrity-review framework.
Reading the Data Between Strokes
Each stroke in the incremental loop is also an experiment, and the data between strokes tells the operator when to continue and when to stop. A healthy convergence shows the remaining error shrinking by a decreasing amount each stroke — the response per stroke falling as the part approaches target, which is the natural signature of a stable correction. Three patterns break that signature and each demands stopping rather than pressing harder. No progress: the geometry stops responding, meaning the process is no longer engaging the error — the correction point, support condition or part state has changed under the operator. Diminishing returns with rising effort: each stroke moves the part less while the press works harder — the section is fighting back through strain hardening, and continuing trades diminishing geometry gain for accumulating material damage. Oscillation: the part crosses nominal in alternate directions stroke by stroke — the correction rule is over-reacting, often because it was calibrated on a different response, and the fix is the recipe, not the part. Building these three stop patterns into the operating procedure converts the between-stroke data from noise into the line’s earliest quality alarm.
Μάθετε πότε το πάτημα σημείου δεν είναι η σωστή διαδρομή
Το πάτημα σημείου δεν είναι προεπιλεγμένη μέθοδος για κάθε προϊόν. Συνεχές σύρμα, σωλήνας λεπτού τοιχώματος, ασύμμετρο προφίλ, δαχτυλίδι, άνοιξη, Το κρίσιμο μέρος της κόπωσης ή το ευαίσθητο στη συγκόλληση μπορεί να χρειάζεται διαφορετική προσέγγιση, ειδικό εργαλείο ή μια ξεχωριστή αναθεώρηση διαδικασίας. Βλέπω πίεση έναντι ισιώματος με ρολό για το όριο επιλογής μεθόδου.
Δείγμα δοκιμής και αποδοχής
Το σχέδιο δείγματος πρέπει να περιλαμβάνει τα κανονικά και τη χειρότερη περίπτωση εισερχόμενα μέρη, ακατέργαστη πριν/μετά τη γεωμετρία, επαναληψιμότητα, επιφανειακή επιθεώρηση, απαιτούμενοι έλεγχοι υλικού/χαρακτηριστικών, ένα όριο μέγιστης προσπάθειας και συσχέτιση με το μετρητή αναφοράς πελάτη. Αν ρωγμές, σκληρότητα, NDT, λείανση ή ζυγοστάθμιση είναι σχετικές, παραμένουν ανεξάρτητες ευθύνες αποδοχής.
Χρήση δοκιμή και αποδοχή δειγμάτων ευθυγράμμισης για τον καθορισμό των αποδεικτικών στοιχείων που απαιτούνται πριν από μια αξίωση παραγωγής ή απόφαση FAT/SAT.
FAQ
Το πάτημα του σημείου μπορεί να εγγυηθεί μια συγκεκριμένη ακρίβεια?
Οχι. Το εφικτό αποτέλεσμα εξαρτάται από το τεμάχιο εργασίας, δεδομένο, υλική κατάσταση, υποστήριξη, ζώνες επαφής, απόκριση δείγματος και συμφωνημένη μέθοδος επιθεώρησης.
Είναι το υψηλότερο σημείο ένδειξης πάντα το σημείο διόρθωσης?
Οχι. Το σημείο διόρθωσης πρέπει να επιλεγεί από τον γεωμετρικό χάρτη και την εγκεκριμένη διαδρομή αντίδρασης, όχι από μια μεμονωμένη οπτική ή ενδεικτική παρατήρηση.
Μπορεί μια πρέσα να επιδιορθώσει μια ρωγμή ή να αντικαταστήσει το NDT?
Οχι. Το ίσιωμα δεν επιδιορθώνει ελαττώματα υλικού και δεν αντικαθιστά τις κατάλληλες διαδικασίες επιθεώρησης.
Why does the same press stroke move two identical-looking parts differently?
Because released geometry depends on material condition, section detail and prior deformation, not on appearance. Different lots, heat-treatment states or a previous correction cycle all change the plastic-versus-elastic balance the stroke works against. The remedy is learning the response per family on samples and re-checking it when lots change.
When should supports be moved closer together?
When the error map shows a short, local kink rather than a broad bow. A narrow span concentrates the correction where the error lives; a broad span spreads it. The span choice belongs in the documented setup, because it changes both the correction shape and the force the part must carry.
What does it mean when a part stops responding to corrections?
The process is no longer engaging the error — a no-progress condition. Causes range from a changed correction point to a setup or part-state shift, and the defined response is to stop and route the part to review, not to increase force. Continuing to press spends the part’s deformation budget on nothing.
Ίσιωμα πριν vs μετά το τρίψιμο
Δεν διατηρείται ανεξάρτητη κανονική σελίδα για ίσιωμα πριν vs μετά το τρίψιμο επειδή η βιομηχανική ζήτηση ακριβούς αντιστοίχισης είναι μικρή. Αλληλουχία σταδίων, Το επίδομα αποθεμάτων και η μεταφορά δεδομένων ανήκουν στο πλαστό μπαρ, σελίδες διαδικασίας point-press και multi-point. Επιβεβαιώστε εάν η λείανση αφαιρεί υλικό που θα ακύρωνε μια προηγούμενη ένδειξη ευθύτητας πριν κλειδώσει τη διαδρομή παραγωγής.
Καμπύλες μετατόπισης δύναμης στην ευθυγράμμιση
Μια ειδική σελίδα για Οδηγός καμπύλης μετατόπισης δύναμης ευθυγράμμισης δεν διατηρείται χωρίς επικυρωμένη ζήτηση ερωτήματος. Ερμηνεία της Force's Troke, Τα ασφαλή όρια και οι συνθήκες διακοπής της διαδικασίας επεξηγούνται στο point-press, σελίδες πολλαπλών σημείων και ανίχνευσης ρωγμών. Οποιοσδήποτε συναγερμός που βασίζεται σε καμπύλες πρέπει να επικυρώνεται σε αντιπροσωπευτικά μέρη αντί να αντιγράφεται από άλλη οικογένεια υλικού.
Point-press work lives or dies by stroke control – read why over-correction cracks parts before you size a machine, then use the αναλυτική περιγραφή επιλογής ισιωτικών to match press concepts to your part family.