
Vícenásobné odečty posunu mohou proměnit inspekci dlouhé hřídele z jednoho vrcholu na mapu chyb. Tato hodnota závisí na více než na senzoru: podpůrná geometrie, vztažné sezení, kontakt sondy, rotace/indexování, synchronizace, podmínky prostředí a pravidlo výpočtu ovlivňují to, co je hlášeno.

*Inženýrský koncept ilustrace. Nejedná se o specifikaci snímače, nainstalovaný systém nebo ověřený výsledek měření.*
Před výběrem senzorů definujte charakteristiku
Nejprve uveďte, zda je akceptační charakteristikou přímost středové linie, místní luk, házení vzhledem k nule, odchylka profilu nebo jiný kontrolovaný výsledek. Napětí snímače nebo průběh dráhy nejsou samy o sobě požadavkem zákazníka. Inspekční plán musí identifikovat základní prvky, podporuje, stanic, zaměření, rozpětí, výpočet, jednotek, limity a stav, ve kterém je díl přijat.
| Živel | Otázka na uzavření |
|---|---|
| Datum | Které prvky určují referenční osu nebo povrch? |
| Podpora | Replikuje stav zákazníka nebo uvolněného dílu? |
| Cesta sondy | Jsou kontaktní body funkčními plochami a chráněny před poškozením? |
| Stanice | Zachycují známé zóny ohybu a přechody prvků? |
| Rotace/indexování | Jak je zachována orientace mezi čteními? |
| Výpočet | Jak jsou hodnoty převedeny na řízenou charakteristiku? |
Pro ovládání vztažných bodů, vidět čištění středového otvoru hřídele a příprava základny a opakovatelnost upnutí a usazení základny.
Jak funguje LVDT, a proč na jeho fyzice záleží
Lineární proměnný diferenciální transformátor si své místo ve výrobních strojích získává díky krátkému seznamu fyzikálních předností. Uvnitř krytu, primární cívka je buzena střídavým proudem, a dvě sekundární cívky jsou umístěny na obou stranách; feromagnetické jádro, připevněný ke špičce sondy tenkou tlačnou tyčí, klouže podél osy. S jádrem uprostřed, indukovaná napětí ve dvou sekundárech se vyrovnávají; přesuňte jádro a balanční hroty úměrně k pohybu. Elektronika čte amplitudu a fázi této nerovnováhy a hlásí posun. Protože jádro se nikdy nedotýká cívek, uvnitř snímače nedochází k žádnému tření nebo opotřebení; protože spojka je indukční, čtení je do značné míry lhostejné k prachu, olejová mlha a vlhkost, které oslepují optické senzory; a protože pohybující se hmota je malá, špička může věrně sledovat mírný pohyb povrchu. Kompromisy jsou stejně fyzické: potřebuje úpravu signálu a kalibraci podle reference, hrubý výstup je spíše relativní než absolutní, a samotný hrot sondy je mechanická součást s vlastním stavem, příběh síly a opotřebení.
Kde chyby vstupují mezi sondu a číslo
Zacházení s řetězem jako s jedním systémem, jak požaduje výše uvedený oddíl, znamená znát konkrétní dveře, kterými chyba prochází. Tepelný drift: tělo snímače, upínač a díl se roztahují a smršťují s teplotou, a na stroji, který se zahřívá přes směnu, ranní nula a odpolední čtení nejsou stejnou událostí – proto referenční kontroly na masteru v intervalech definovaných procedurou. Montáž: sonda na dlouhé, nepodporovaná konzola je konzola s vlastní poddajností, a vibrace nebo tah kabelu pohybují celou sestavou vzhledem k dílu, nerozeznatelné od pohybu součásti v datech. Dynamika: když se součást nebo sonda během skenování pohybuje, hmotnost doteku a síla hrotu nastavují rychlostní limit, za kterým hrot přeskakuje nebo se zpožďuje, zápis falešných rysů do stopy. Podmínka kontaktu: opotřebení hrotu zplošťuje zamýšlený poloměr a mění se tam, kde odečet leží na zakřiveném povrchu. Žádná z nich není exotická; každý je řízen písemnou procedurou — nulovou metodou, hlavní interval kontroly, rychlost skenování, kontrola tipu – což je přesně to, co výše uvedený rámec ověřování požaduje, aby popis systému obsahoval.
Zacházejte s měřicím řetězcem jako s jedním systémem
LVDT může být vhodný pro relativní posunutí, ale výsledek měření zahrnuje i montáž snímače, průhyb přípravku, úprava signálu, načasování, část sezení a chování operátora nebo automatizace. Zaznamenejte každý prvek v řetězci, aby bylo možné prozkoumat pozdější posun ve výsledku.
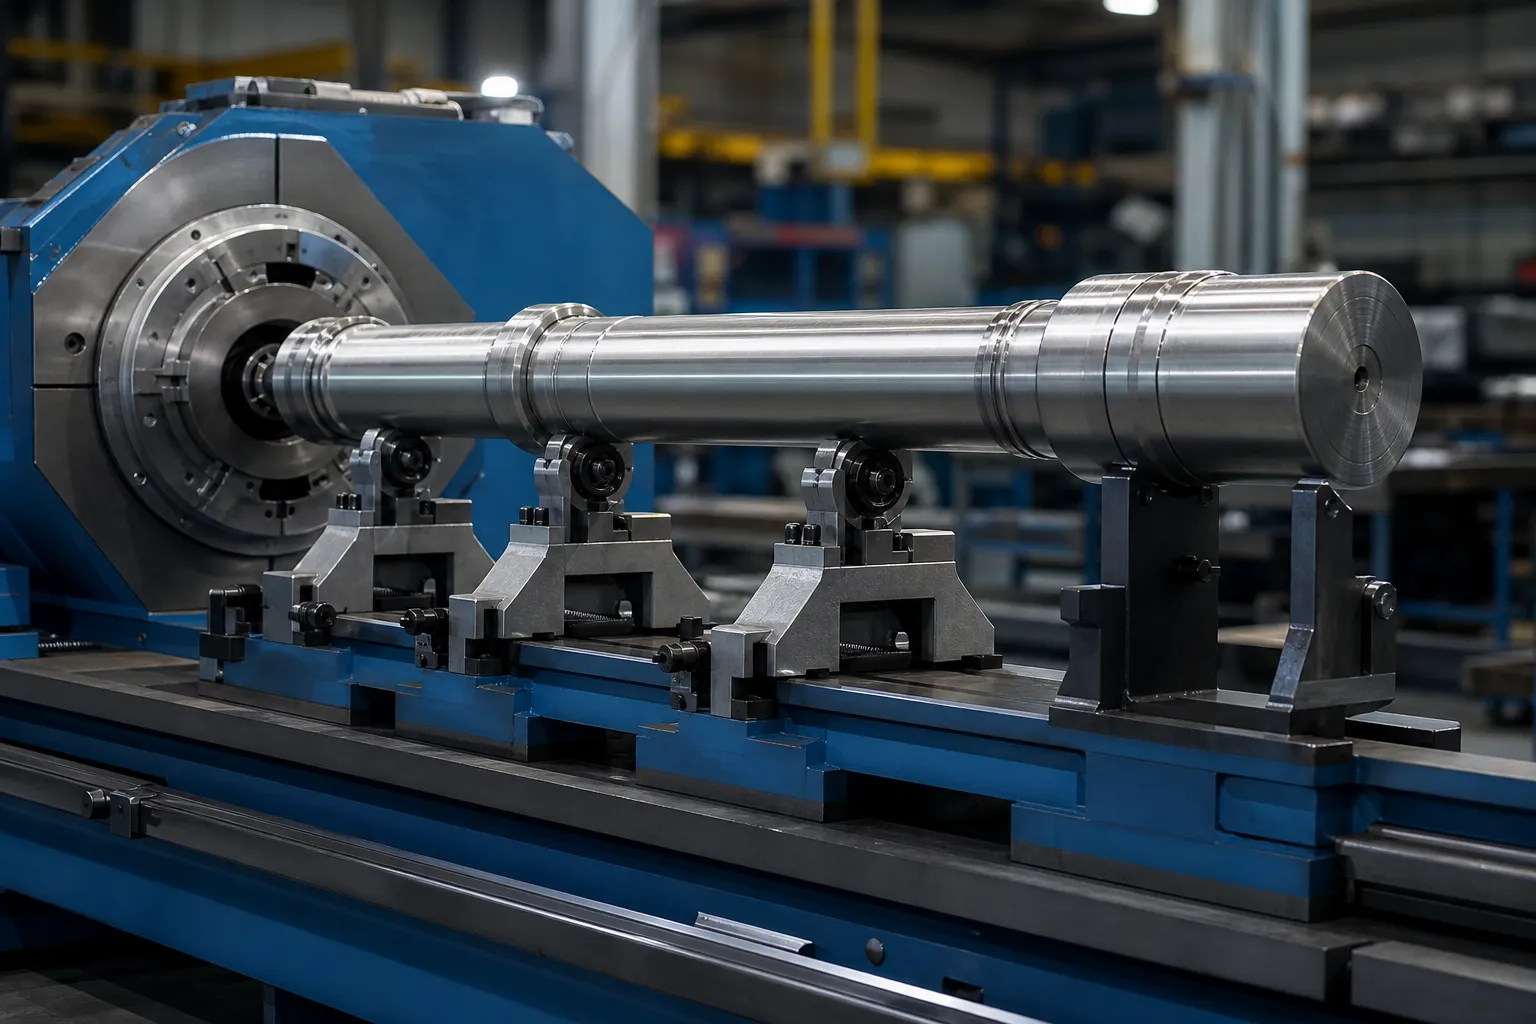
*Inženýrský koncept ilustrace. Tuhost svítidla, poloha senzoru a ochrana vyžadují projektování specifické pro projekt.*
Řízený postup by měl zahrnovat identifikaci senzoru, referenční/hlavní kontrola, stav montáže, ochrana kabelu, nulová metoda, orientace vzorku, podporovat čistotu, nastavení sběru dat a uchovávání dat. Opakované čtení z nestabilního přípravku není důkazem opakovatelnosti.
Synchronizovat polohu, Orientace a četby
Vícebodová data jsou užitečná pouze tehdy, když lze každou hodnotu přiřadit známé poloze a stavu. Pokud se díl otáčí nebo pohybuje, definovat kodér/index, souřadnice stanice, směr jízdy, stav prodlevy nebo vzorkování, a co se stane, když signál chybí. Výsledek by měl zachovat nezpracovaná nebo sledovatelná zdrojová data potřebná k rekonstrukci mapy.
Vyhněte se interpretaci lokalizovaného píku bez kontroly usazení a kontaktu. Znovu usaďte testy, obrácená orientace tam, kde je to vhodné, a opakované čtení základní linie může odlišit prvek součásti od nesprávné indikace.
Výběr počtu stanic a jejich umístění
Kolik stanic, a kde, je otázka geometrie, než otázka rozpočtu. Chybové režimy štíhlých dílů jsou v prostoru plynulé: ohyb je nízkofrekvenční křivka, takže skromný počet stanic - umístěných tam, kde fyzika říká, že informace žije - ji dobře rekonstruuje, zatímco zdvojnásobení počtu v neinformativních pozicích kupuje objem dat, ne přesnost. Informativní pozice jsou předvídatelné: střední rozpětí mezi podpěrami, kde příď dosáhne svého vychýlení; každý přechod tuhosti na stupňovité části, kde se vrcholy rády schovávají; bezprostředně vedle funkčních prvků, na jejichž vztahu k nule záleží; a volné konce, které ukotvují mapu. Chybný způsob řídkého umístění je aliasing ve své praktické podobě – krátké zauzlení mezi dvěma stanicemi přispívá k tomu, že ani jedna nebude číst čistě, a oprava zaměřená na rekonstruované mapové lisy na špatném místě. Poctivým způsobem, jak toto riziko uzavřít, není nekonečná hustota, ale ověření: jednou zmapujte sadu dílů s vysokou hustotou, potvrdit, že sada produkčních stanic rekonstruuje stejné vrcholy a amplitudy, a zdokumentujte toto srovnání jako odůvodnění plánu stanice.
Proměna mapy v rozhodnutí o nápravě
Mapa existuje, aby podporovala akci, a jeho akční slovník má tři položky: kde stisknout, kterým směrem, a jak těžké očekávat, že část zareaguje. Poloha a směr vrcholu pochází z porovnávání stanic kolem maxima; na části rotující mezi stanicemi, zachování úhlového indexování – výše uvedená disciplína synchronizace – je to, co převádí samostatné hodnoty na vektor, ne hromada veličin. Očekávaná reakce pochází z příběhu o tuhosti, který již mapa vypráví: vrchol na těžkém úseku vyžaduje jiný korekční plán než stejná amplituda na tenkém úseku, a vrcholy při přechodech tuhosti si zaslouží popsaný respekt oddělení ohybu od zaoblení a efektů nastavení než bude následovat jakýkoli tisk. Co mapa nesmí dělat, je spouštět korekci na neověřených signálech: lokalizovaný údaj, který nepřežil kontrolu opětovného usazení, je hypotéza, ne vrchol. To zábradlí — mapa, ověřit, pak opravte, s měřením v uvolněném stavu uzavřením smyčky — je stejná sekvence, jakou je automatické rovnání hřídele konvergovat několika tahy místo mnoha.
Korelovat s přijetím uvolněné části
Měření během upnutí nebo korekce může být užitečné pro řízení procesu, ale automaticky to neprokazuje, že uvolněná hřídel splňuje požadavek. Porovnejte liniovou metodu se schválenou metodou uvolněné části na reprezentativních vzorcích napříč normálními odchylkami. Vidět měření přímosti zatížené versus uvolněné pro hranici.
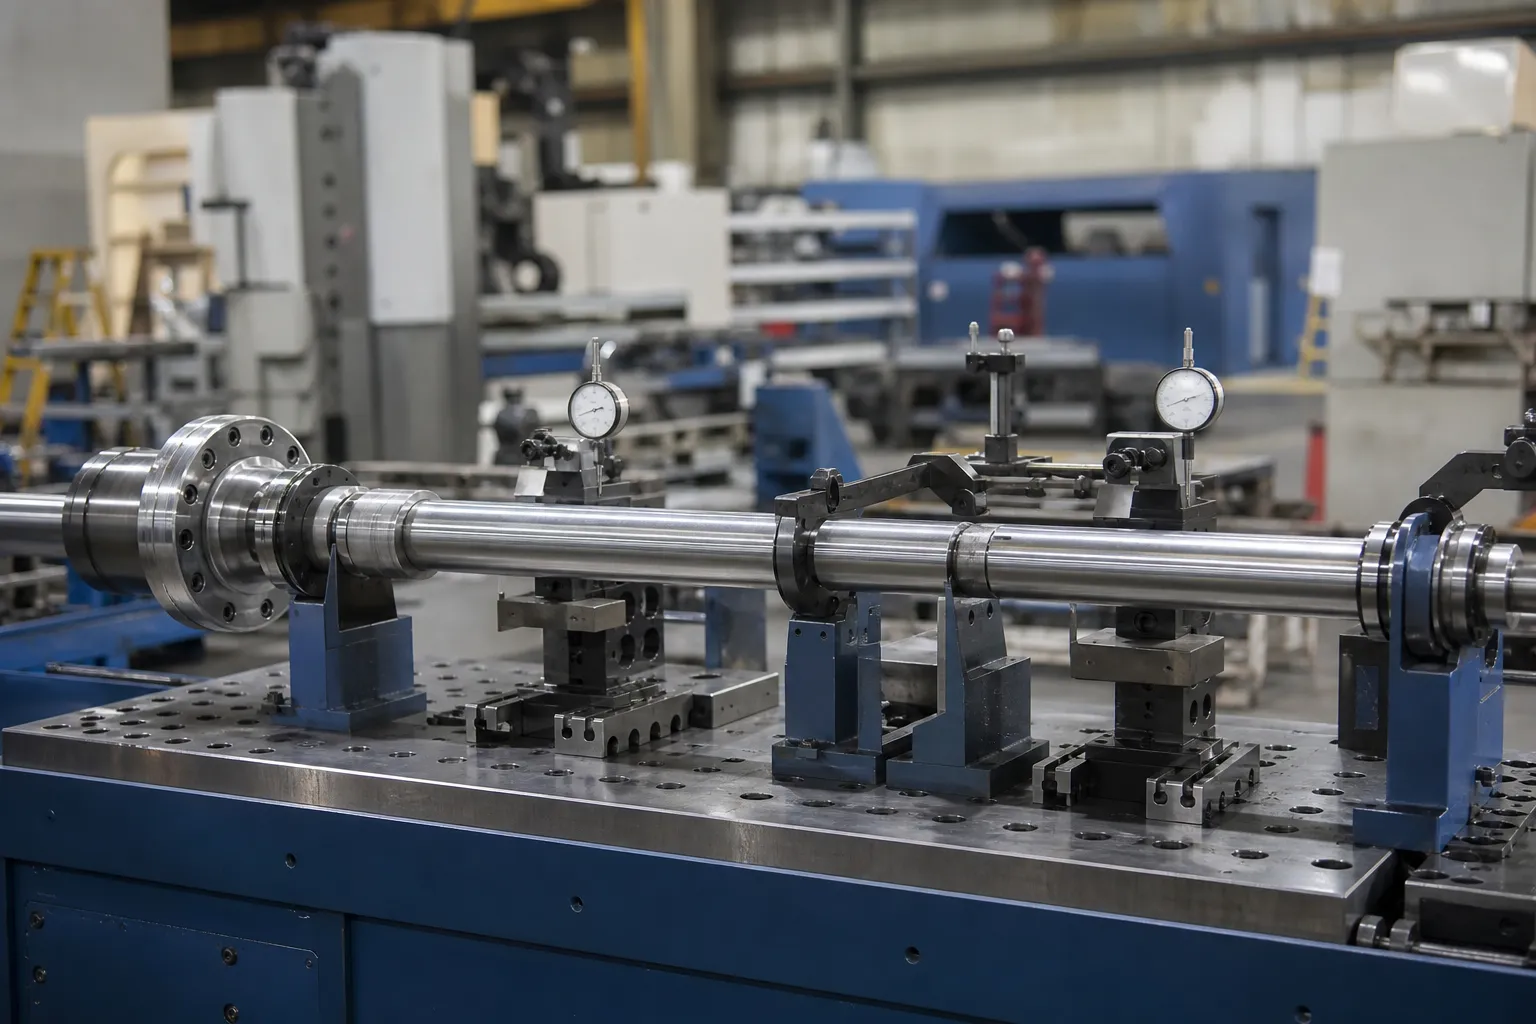
*Inženýrský koncept ilustrace. Referenční metoda, podpory a výpočet přejímky musí být řízeny schváleným plánem kvality.*
Korelační plán by měl definovat shodné vzorky, slepé srovnání tam, kde je to praktické, ekvivalence vztažného bodu/podpory, stav kalibrace, přezkoumání zkreslení, revize opakovatelnosti/reprodukovatelnosti, povolený rozdíl, pravidla eskalace a kontroly změn. Viz korelace rozchodu stroje versus rozchod zákazníka a měřidlo R&R pro rovnání čar.
Vstupy potřebné pro studii měření
Poskytněte výkres a definici charakteristiky, stávající způsob kontroly, geometrie součásti a základní prvky, materiál/výrobní fáze, očekávaná místa ohybů, vzorová populace, environmentální omezení, požadovaný záznam dat a způsob přijetí zákazníkem. Použijte rovnání vzorku test a přejímací průvodce k založení zkušebního protokolu, pak kontaktujte StraighteningTech pro diskusi o aplikaci.
Požadované ověření před reklamací systému
Any multi-point measurement claim needs a defined probe and datum setup, kalibrované reference, repeated or reseated readings on representative parts, and customer-gauge correlation. A generic machine capability is not a verified result.
FAQ
Přidání dalších měřicích stanic automaticky zvyšuje přesnost?
Žádný. Stanice umístěné tam, kde má geometrie informace – vrcholy středního rozpětí, přechody tuhosti, funkční vlastnosti, končí — vylepšete mapu. Stanice přidané jinde zvyšují objem dat a náklady, přičemž rekonstrukce zůstávají v podstatě beze změn. Ověřte vybranou sadu jednou proti husté mapě a zdokumentujte srovnání.
Proč se hodnoty LVDT posunují přes výrobní směnu?
Nejčastěji termické: senzor, příslušenství a část expandují různou rychlostí, jak se buňka zahřívá, posunutí nuly. Mechanické příčiny přicházejí na řadu – poddajnost držáku, vytažení kabelu, opotřebení hrotu. Kontrola je procedurální: definovaná nulová metoda a referenční master kontroluje v nastavených intervalech, jakýkoli posun za limit postupu spouští vyšetřování spíše než tiché opětovné vynulování.
Mohou vícebodová data LVDT nahradit konečnou kontrolu?
Pouze prostřednictvím korelace. Vícebodová data v průběhu procesu řídí korekční smyčku; rozhodnutí o přijetí patří k metodě uvolněného stavu, kterou zákazník uznává. Když tyto dva mají zdokumentovanou korelaci na reprezentativních částech, linková metoda se prosazuje — do té doby je to řízení procesu, neuvolnit.
Související zdroje StraighteningTech
Vidět jak funguje automatické rovnání hřídele, zkouška rovnání vzorku a přejímka a přímost hřídele vs házení vs TIR pro obecné ovládací hranice, které platí před jakýmkoli nárokem na způsobilost LVDT vícebodové měření hřídele.
Multipoint measurement pays off at acceptance time – pair the Kontrolní seznam FAT with the GD&T straightness acceptance guide to agree measurement method and tolerance interpretation in one pass.