
Roztoky narovnání vrtačky olejové vrtačky
Ropné vrtné potrubí je základním zařízením pro ropné vrty, a jeho přímost a souosost přímo ovlivňují účinnost a bezpečnost vrtání. Naše řešení pro rovnání využívá rozsáhlé inteligentní rovnací zařízení vybavené vysoce přesným laserovým měřicím systémem, aby bylo zajištěno, že přesnost rovnání a souosost všech druhů trubek na vrtání ropy splňují požadavky standardů API, což výrazně zlepšuje životnost vrtacích nástrojů a efektivitu vrtání.
Aplikace Olejové Vrtací Potrubí

Standardní vrtací trubka
Standardní vrtná trubka je nejběžněji používaným vrtacím nástrojem při vrtání ropy a potřebuje zajistit vynikající souosost a přímost, aby se zlepšila účinnost vrtání.
aplikace:
- Standardní vrtací trubka API
- hlubinná vrtací tyč
- Směrová vrtná tyč
- Horizontální vrtací tyč
Technické parametry:
- Koaxialita: ≤0,08 mm/m
- Přímost: ≤0,2 mm/m
- Kulatost: ≤0,1 mm
- Efektivita výroby: 15-20 ks/hod
Speciální vrtací trubka
Speciální vrtné trubky se používají ve speciálních geologických podmínkách a složitých pracovních prostředích, které vyžadují vyšší materiálové vlastnosti a přesnost zpracování.
aplikace:
- ultra hluboké vrtání studní
- O-jímka obsahující síru
- Vrtání vysokotlakých studní
- Vrtání do tvrdé podlahy
Technické parametry:
- Koaxialita: ≤0,05 mm/m
- Přímost: ≤0,15 mm/m
- Kulatost: ≤0,1 mm
- Efektivita výroby: 10-15 ks/hod

Ohyby spojů nástrojů a rovnání celých trubek
Spoje nástrojů na každém konci vrtné trubky jsou svařeny třením, silnostěnné kované sekce nesoucí spoje API – nejtužší část již tak tuhé sestavy. V praxi se téměř nikdy neohýbají sami: když inspekce zaznamená házení nebo ohyb v kloubu nástroje, skutečné zakřivení obvykle žije v tělese trubky poblíž svarového přechodu nebo na rozhraní tělesa ke spoji, a korekce se provádí na celé trubce s nasazenými spoji. Rovnání nástroje v dílenském smyslu tedy znamená rovnání celé trubky, měřeno na kloubech.
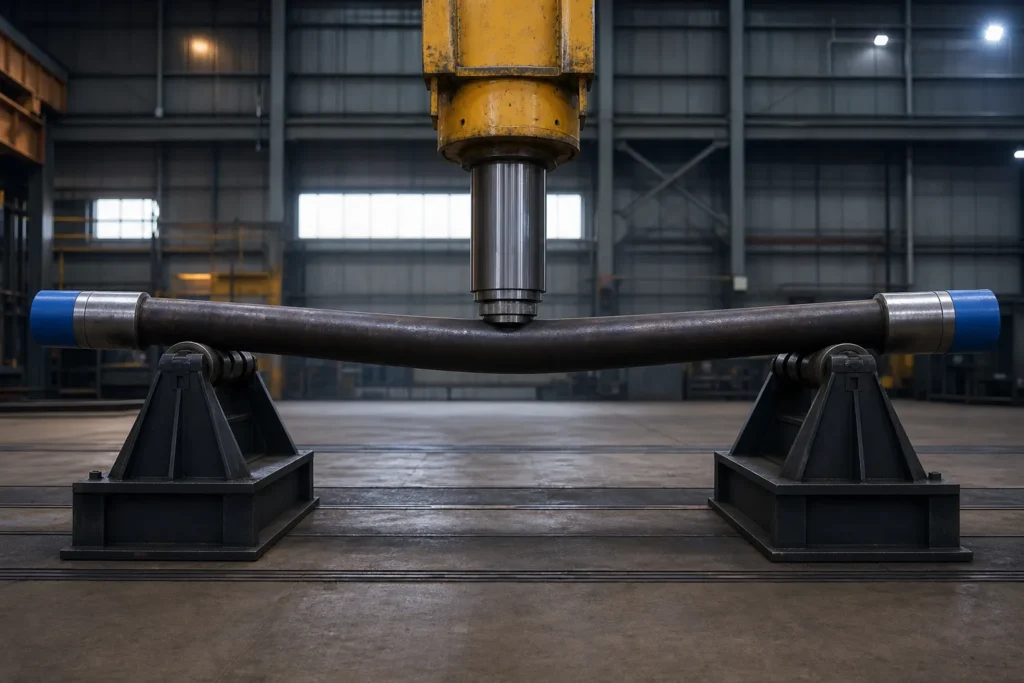
Ten bod měření je důležitý. Na připojení je akceptována narovnaná vrtná trubka: házení mezi osou závitu spoje a osou těla trubky je to, co probíhá v řetězci, takže inspekčním datem je kloub, i když lis působí na tělo ve vzdálenosti metrů. Cesta korekce se řídí logikou lis-versus-roll vysvětlenou v našem rovnání lisem vs rovnání válečkem srovnání, s chrániči závitů nainstalovanými před jakýmkoli kontaktem a vzdáleností podpěr nastavenou z naměřené mapy ohybu spíše než z návyků délky potrubí.
Sekvence je druhá polovina příběhu. Dodavatelé inspekcí ropných polí popisují toky obnovy, ve kterých je narovnání na prvním místě, před čištěním a následnou tloušťkou stěny, průzkumy úletů a trhlin – geometrie musí být obnovena, než tyto kontroly přinesou smysluplné výsledky (hlášené popisy sekvencí služeb od poskytovatelů renovace vrtných trubek). Pro těžší členy BHA pod potrubím, korekční logika eskaluje v silové třídě: viz naše rovnání vrtacího límce a rovnání těžkých vrtných trubek stránky pro rodiny přechodových zón a límců.
Dvě praktická pravidla zabrání problémům s rovnáním kloubů nástrojů. První, chránit připojení před čímkoli jiným: chrániče závitů zůstávají zapnuté během měření a lisování, a žádná podpora, válec nebo svorka vždy nese na rameni, závit nebo těsnicí plocha s rotačním osazením — spoj je nejcennější a nejméně opravitelný prvek na potrubí. Druhý, zacházet s třecí svarovou zónou jako s vlastním kontrolním předmětem: ohyb soustředěný v blízkosti svaru by měl spustit kontrolu trhlin v oblasti přechodu před jakýmkoli lisovacím cyklem, protože tato zóna nese jak zbytková napětí po svaru, tak změnu průřezu, která koncentruje provozní ohýbání. Trubka, která prošla kontrolou přímosti, ale má poškozený spoj nebo nezkontrolovanou anomálii svaru, nebyla repasována – pouze bylo obtížnější ji vyřadit.
Zkroucená trubka není ohnutá trubka – rozsudek Twist-Off
Vrtací trubka hromadí dva různé druhy geometrického poškození, a pouze jeden z nich patří do lisu. A ohyb je odchylka v jedné rovině – trubice se čte přímo ze dvou kolmých hledisek a zakřivená z ostatních. A kroutit je trvalé úhlové posunutí kolem vlastní osy potrubí: vyryjte podélnou čáru do krouceného spoje a čára se při pohybu otáčí – jeden průřez se trvale otáčí proti svým sousedům. Na rozdílu záleží, protože tyto dva stavy pocházejí z různých událostí a zanechávají za sebou různé škody.
Trvalé zkroucení je obvykle záznamem o nehodě: twist-off události, kde se akumulovaná torzní energie struny uvolňuje při upichování a navíjí trubku nad její výtěžnost, plus zpětné odpojení zaseknutého potrubí a trvalý krouticí moment při směrové práci. V době, kdy je vidět zkroucení, dotčená délka již byla zatížena v kroucení, což je metalurgická skutečnost, není problém s geometrií: žádný lisovací cyklus jej nerozvine, a otočení sekce za studena by přidalo druhou plastovou epizodu nad první.
To je důvod, proč rovnání lisů, jako proces, odmítne práci. Rovnací lis překrývá řízené ohýbání v jedné rovině; korekce zkroucení by místo toho vyžadovala řízený krouticí moment kolem osy napříč zkroucenou délkou – jiný stroj a režim zatížení – zatímco historie průtažnosti, která způsobila zkroucení, zůstává v oceli v obou směrech. Rozsudek, který platí, běží:
- Nejprve kvantifikujte zvrat. Před jakýmkoli rozhodnutím si označte nebo změřte úhlovou referenci podél spoje – kolik stupňů v jaké délce, stejná disciplína na prvním místě, která řídí ohýbání.
- Zacházejte s viditelným trvalým zkroucením jako s vlajkou materiálu. Označuje délku, která již jednou v provozu povolila – podmínku pro vyhodnocení inspekční normy, není tvar k opravě.
- Konkrétně zkontrolujte připojení. Kloub, který se zkroutil, soustředí následky na otočné ramenové spoje, kde jsou make-up reference a těsnění ramen ohroženy nezávisle na těle – poškození, které vede k rozhodnutí o přepracování nebo výměně, ne do tisku.
- Nasměrujte verdikt do inspekčního standardu. Zda je zkroucený spoj snížen, o omezení nebo odsouzení se rozhoduje podle řídící praxe inspekce prvků vrtných tyčí – rámce zmapovaného v našem Přehled standardů přímosti API — ne v obchodě.
Praktický důsledek pro rekondiční tok: twist je při vstupní kontrole odfiltrován, předtím, než je kloub naplánován na tiskový čas. To sekvenování – klasifikovat, pak opravujte pouze to, co klasifikace uvolňuje – je naším organizačním principem pracovní postup obnovy vrtného potrubí článek. Obchod, který po narovnání objeví zkroucení, ztrácel čas lisováním na spoj, který nikdy nebyl kandidátem.
Jeden hraniční případ si zaslouží upřímnost: kloub může nést jak ohyb, tak mírné zbytkové zkroucení, a samotný ohyb je legitimně opravitelný. Opravte pouze to, co měření definuje – korekce ohybu rovina po rovině k počátku osy připojení, se zvratem zdokumentovaným a směrovaným k rozhodnutí o inspekci – nikdy “zlepšila” silnějším tlakem v diagonální rovině.
Osa závitu RSC je referenční bod přímosti
Zeptejte se, kde se měří přímost na spoji vrtné trubky, a špatná odpověď je nejčastější: vnější povrch trubky. Křídová čára podél vnějšího průměru může číst rovně, zatímco spoj ještě vybíhá ve struně, a spoj s viditelným obloukem těla může běžet pravdivě – protože funkční osou trubky není její plášť. Je to osa vytvořená otočnými ramenovými spoji na obou koncích. Osa závitu RSC je nulový bod, kolem kterého se struna skutečně otáčí, a každé měření narovnání, na kterém záleží, je provedeno proti němu.
Zdůvodnění je mechanické. Ve službě, poloha kloubu ve vrtací koloně je zcela definována jeho dvěma spoji: ramenní sedák, závity zabírají, a osa dalšího spoje pokračuje od osy připojení, ne ze středního OD. Co návazec prožívá jako “křivá trubka” je excentricita mezi těmito spojovacími osami a trubkou mezi nimi. Průchod pro narovnání těla posuzovaný na povrchových liniích může ponechat tuto excentricitu nedotčenou - trubice vypadá lépe a struna vibruje přesně jako předtím.
Nácvik měření se řídí datem:
- Simulujte osu závitu na obou koncích. Závitové trny, rozšiřovací trny nebo přesné centrování v připojovacím otvoru zasahují do osy, kterou vymezují závity, a házení se odečítá z těla trubky proti této simulované ose.
- Nebo přehoďte odkaz. S kloubem podepřeným na spojovacích pomocných plochách, Házení těla se měří přímo podél trubky – geometrie podpěry nahrazuje trny, pokud nejsou k dispozici, za určitou cenu v přísnosti nastavení.
- Čtení na definovaných stanicích, ne na nejhůře vypadajícím místě. Profil házení podél těla — vícebodová logika popsaná v našem vícebodové měření hřídele článek — je to, co se obrací “vypadá to rovně” do počtu, který certifikace může nést.
Svět kontroly spojení již udržuje vyspělý ekosystém měřidel pro geometrii RSC – závitový jednoprvkový a praxe měření pro kuželovitost, olovo a tvar – a akceptace rovnání by měla být chápána jako jedna větev stejné metrologie definované spojením. Měřidla potvrzují připojení; kontrola házivosti certifikuje těleso vůči ose spoje; společně odpovídají na jedinou otázku, kterou řetězec klade: probíhá tento spoj pravdivě kolem osy definované jeho závity?
Na tiskovce, datum má dva provozní důsledky. Podpěry a lisovací body jsou voleny tak, aby korekce působila na tělo, aniž by kdy došlo k zatížení spoje, a ověření po opravě se provádí na počátku osy spoje před uvolněním spoje – akceptace v dílně a akceptace na úrovni řetězce zůstávají stejné, jak je uvedeno pro práce na opravách trubek v našem pracovní postup obnovy vrtného potrubí. Záznam rovnání, který ukazuje házení těla měřené k ose RSC, je ten, který může obhájit soubor recertifikace; vše, co se měří k povrchové čáře, je geometrická dokumentace, ne přijetí.
Video o postupu řešení pro rovnání potrubí olejových vrtáků
Vlastnosti produktu pro stroj na rovnání trubek olejových vrtáků
- Pro zajištění přesnosti testu, při konstrukci a zpracování zkušebních přípravků používejte vysoce přesný snímač vzdálenosti.
- Vybaveno vysoce přesným systémem řízení polohy nakládání pro zlepšení přesnosti vyrovnání.
- Koordinace a řízení různých součástí ke zkrácení doby rovnání.
- Dokonalé výstražné informace o abnormální situaci pro usnadnění údržby zařízení.
- má 16g paměťovou kartu pro ukládání informací o zpracování, vyhrazené komunikační spojení s hostitelským počítačem.
- Rychlá výměna nářadí a přípravků, parametrizované nastavení a přepínání, automatické nastavení nástroje.


