
Ojnice převádí rotační pohyb na vratný pohyb pod zatížením, v napětí, komprese a ohýbání, milionkrát za provozní hodinu. Na rozdíl od hřídele nemá jedinou rotační osu, kterou by bylo možné nastavit. Its geometry lives in the relationship between two bores — the big end on the crankpin and the small end on the wrist pin — and straightening means restoring that relationship: paralelismus vrtání k vrtání, kroutit, středová vzdálenost a geometrie otvoru, ve smontovaném a utaženém stavu tyč zajíždí.
Tento článek je o narovnání samotného těla ojnice. Dva související zdroje na tomto webu pokrývají menší rodinu obrobků: a řešení rovnání objímek ojnice a Stroj na rovnání ojnic ZD90 narovnat slender sleeve-type link rods a špendlíky (ø1,5–8 mm průměr, 45- délka 95 mm) pro elektrické nářadí a sestavy – ne tělo tyče motoru. Těleso tyče motoru, o kterém se zde diskutuje, je opraveno na vyhrazených stojanech a lisech pro vyrovnávání tyčí v dílnách na repasování motorů; níže uvedený proces a logika přijímání dokumentuje tuto praxi.
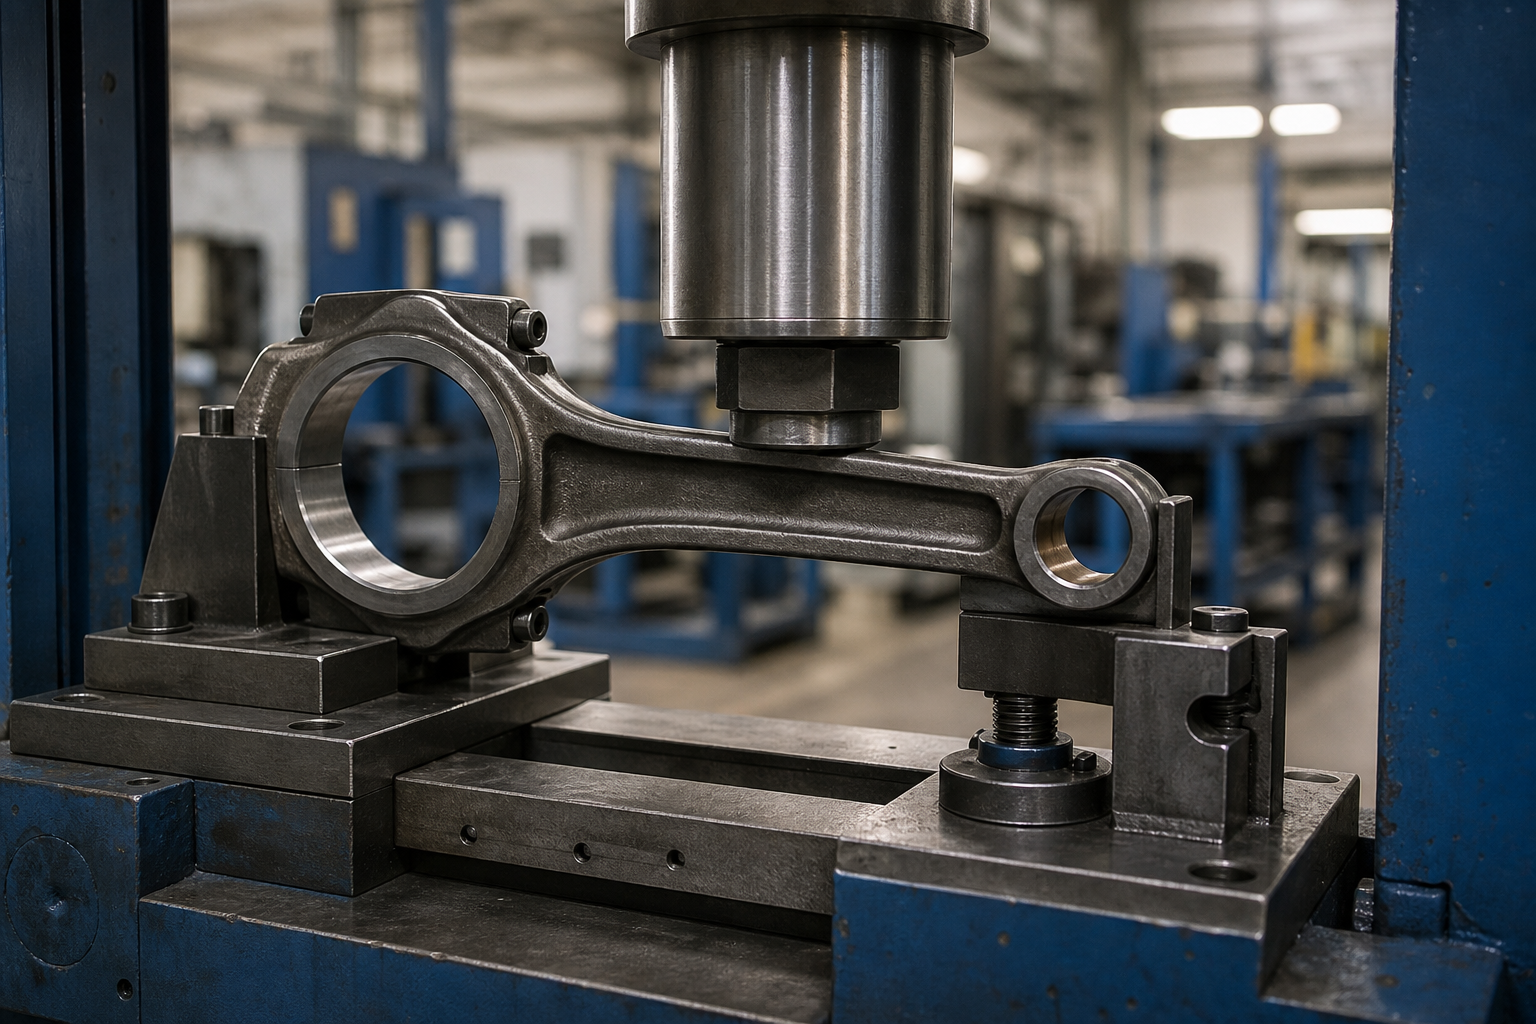
Co “Ohnutý” Prostředky na ojnici
| Režim deformace | Co se změní | Korekční trasa |
|---|---|---|
| Ohyb paprsku | Dřík se prohýbá mezi otvory; otvory zůstávají rovnoběžné, ale přesazené | Korekce lisování na stopce nosníku I mezi čalouněnými nástroji |
| Zkroucení paprsku | Jeden otvor se otáčí kolem osy stopky vzhledem k druhému | Torzní korekce u tyčového přípravku s řízenou koncovou opěrou |
| Chyba paralelismu vývrtu (ohyb v rámu vývrtu) | Osa malého konce se naklání mimo rovnoběžnost s osou velkého konce v rovině tyče | Korekce lisování v definovaných bodech; ověřte na zarovnávacím přípravku |
| Big-end zkreslení | Ovalita nebo zúžení ve vývrtu big-end, často po natažení šroubu nebo po selhání šroubu | Žádný problém s ohýbáním: obrábění čelního krytu a vyvrtávání/honování, klasickou rekondiční cestou |
| Malé zkreslení | Nekulatost vývrtu nebo ztráta velikosti | Vyvrtejte a znovu převlečte; viz výše uvedené řešení rovnání rukávů |
První tři řady jsou lisovací rovnání na těle tyče. Poslední dva patří renovaci obrábění. Obchody, které je spojují, stisknou tyč, aby si vynutily čtení indikátoru, dále deformovat vývrty, a ztratíte součást – což je důvod, proč níže uvedený krok měření odděluje ohyb a zkroucení od geometrie otvoru předtím, než je cokoli zatíženo.
Změřte ve složeném stavu, Točivý moment
Ojnice je z pohledu ojnice dvoudílná část. Čepice, rozdělující tváře, všechny šrouby a jejich točivý moment se podílejí na konečné geometrii vývrtu, takže každé věrohodné měření se řídí stejnou disciplínou:
- Nejprve zkontrolujte, zda nejsou praskliny – kontrola dříku magnetickými částicemi, dělicí plochy a čepy šroubů. Narovnání prasklé tyče přemění detekovatelnou závadu na budoucí selhání.
- Připevněte uzávěr pomocí nových nebo dobrých šroubů, utažený podle specifikace. Neukroucená tyč měří vrtání, které v provozu neexistuje.
- Umístěte tyč na vyrovnávací přípravek: ojnice na pevném upínacím trnu nebo mezi přídržnými deskami, kolík nebo trn skrz malý konec.
- Read bend and twist with dial indicators at defined gage points — the classical rod aligner arrangement used in engine reconditioning for decades.
- Změřte rozměry otvoru, středová vzdálenost a stav čelní plochy samostatně; nedovolte, aby se chyba vyvrtání maskovala jako ohyb.

Svítidlo, ne oko, definuje pravdu. Dílny bez zarovnávače tyčí se snaží odvodit ohyb z údajů snímače proti povrchové desce, která míchá chybu přípravku, chyba desky a chyba vyvrtání do jednoho čísla. Profesionálním standardem – odrážejícím se v praxi repasování motorů od specializovaných dílen na výrobu tyčí až po výrobní závody na výrobu motorů – je vyhrazený seřizovací stojan s oběma otvory na měřidlech.
Stiskněte Korekce na I-Beam
Chyba ohybu paprsku a rovnoběžnosti vývrtu jsou korigovány zatlačením dříku mezi podpěry, které drží definované zóny tyče:
- Podepřete a zatlačte na stopku nosníku I a sekce nálitku – nikdy přes otvor, šroubový výstupek, dělicí plocha nebo vyvrtaný olejový kanál.
- Umístěte lisovací bod na změřený nejvyšší bod odchylky, s poloměry nástrojů přizpůsobenými profilu nosníku, takže kontakt zůstává mimo okraje příruby.
- Opravte po malých krocích a po každém stisknutí znovu zkontrolujte zarovnávač; tyč, která měří čistou po dvou světelných průletech, je lepší část než jednou silně stlačená.
- Počítejte s odpružením a nastavte ho schválně: platí stejná kompenzační logika jako na hřídelích, a krátký tuhý nosník prutu usnadňuje přestřelování.
- Po závěrečném novinářském pasu, znovu ověřit vývrty, středová vzdálenost a kroutící moment čepičky před uvolněním dílu – stisknutím paprsku se geometrie vrtání posune o několik desetin, a rekondiční sekvence musí znát novou základní linii.

Tuhost upevnění je polovina procesu. Lavicové svěráky flex, and correction work done against a moving base produces unrepeatable results — an experienced machine shop principle that applies to rods as much as to any press work. Speciální rovnačky tyčí to řeší tuhým upínacím rámem a speciálním nářadím pro tyče. Stejná disciplína – pevné upínání plus měřená zpětná vazba – řídí naše výrobní rovnačky, jako je např Rovnačka ojnice ZD90, který provozuje automatické rovnání s uzavřenou smyčkou (krmivo, opatření, servo-korektní, znovu zkontrolovat) na malých spojovacích tyčích objímkového typu.
Značky na nástrojích jsou samy o sobě vadou kvality. Tyče jsou hotové díly v době, kdy se dostanou do lisu – obrobené otvory, čelní dělicí plochy, někdy brokované stopky – takže kovadliny a podpěry potřebují vycpané nebo poloměrově přizpůsobené vložky, a jakákoli svědecká stopa zanechaná na čepu šroubu, olejový otvor nebo dělicí plocha je důvodem k opětovné kontrole dotčeného prvku, než se tyč posune dál.
Rovnání je součástí regenerační sekvence
V praxi repasování motoru probíhá renovace ojnice jako nařízená sekvence, a rovnání v něm má své pevné místo:
- Kontrola a čištění trhlin. Pruty s indikacemi zde opouštějí linii.
- Rovnání. Ohyb a zkroucení paprsku korigované na zarovnávači a zatlačení; znovu zkontrolováno v přípravku.
- Obrábění dělicích ploch. Dělicí plochy víčka a tyče jsou povrchově pravé, uzavření otvoru menší.
- Výměna šroubu a utahovací moment. Nové šrouby podle specifikace před vrtáním.
- Obnova vývrtu. Hone pro malé opravy nebo vrtání/otočení pro větší, dokončení velkého konce na velikost, kulatost a středová vzdálenost.
- Finální ověření a kontrola hmotnosti. Rovnoběžnost, kroutit, středová vzdálenost, a přizpůsobení hmotnosti v rámci sady motoru.
Na pořadí záleží. Rovnání před dělicími pracemi znamená, že vrtání dokončí přímý nosník; rovnání po vrtání by vytáhlo hotový vrt z pozice. A protože čelní obrábění plus obnova otvoru odstraňuje materiál, kontrola středové vzdálenosti je rekondiční disciplína, ne rovnací — tyčové soustružení a broušení, ne tisk, držte to.

Poznejte událost, která ohnula prut
Rozhodnutí o opravě začíná historií selhání, protože stejný údaj indikátoru může znamenat velmi odlišné věci:
| Událost selhání | Typický geometrický podpis | Dispoziční logika |
|---|---|---|
| Hydrolock / požití trosek | Ostrý ohyb paprsku nebo odsazení na malém konci, často s poškozením pístu v sadě | Nárazem zatížená část; zkontrolovat, zda nedošlo k prasknutí, přiklonit se k výměně |
| Pře-ot / ventilový kontakt | Ohyb nosníku kombinovaný s kroucením; zkreslení malého konce | Více režimů načteno minulý výnos; výměnu, pokud není poškození prokazatelně lehké |
| Zadření ložiska / roztočit | Velké odbarvení a zkreslení otvoru, tepelný odstín na stopce | Teplo mění odezvu materiálu; plná kontrola MPI a tvrdosti před jakýmkoli rozhodnutím |
| Natažení šroubu tyče nebo nesprávný utahovací moment | Big-end ovalita s čistými dělicími plochami | Rekondiční cesta: tváře, nové šrouby, vrtat a brousit |
| Obrábění / manipulační zkreslení | Malý konzistentní oblouk napříč výrobní nebo opravárenskou šarží | Přímý případ korekce; stabilní a opakovatelné |
Které pruty lze vůbec narovnat
| Typ tyče | Pozice na Rovnání |
|---|---|
| Kovaná ocelová tyč (automobilový průmysl, diesel, zemědělský) | Klasický opravný kandidát; renovační sekvence standardně zahrnují rovnání |
| Práškový kov / slinutá tyč | Obecně vyměněno, není ohnutý; praskání materiálu činí z korekce lisování rizikové rozhodnutí |
| Hliníková tyč (nějaký výkon a malé motory) | Chování při únavě materiálu hovoří pro výměnu; dodržujte servisní pozici výrobce motoru |
| Zlomenina-rozštěp (popraskané) tyč | Čelní plochy krytu nelze obrábět, takže klasická rekondice je mimo; korekce vrtání a jakékoli ohýbání musí odpovídat uspořádání OEM |
| Tyč s historií selhání šroubu nebo zadření | Před jakoukoli opravou zkontrolujte trhliny a odstraňte je; zatížení, které jej ohnulo, mohlo způsobit neviditelné poškození |
Zde také poctivé inženýrství poráží optimismus: některá vlákna na fóru se ptají, zda by se měla narovnat ohnutá tyč z hydrolocku nebo přetáčení, a pracovní odpovědí v profesionální konstrukci motoru je, že rozhoduje závažnost události. Světlo, měřitelný ohyb v jinak zdravém výkovku je obnovou území; tyč, která byla stlačena, zkroucený nebo šokově zatížený minulý výnos je náhradou, cokoliv říká indikátor po stisknutí.
Kritéria přijetí, která odrážejí běžící motor
| Přijímací prvek | Co specifikovat |
|---|---|
| Paralelnost vývrtu (ohyb) | Limit odchylky nad uvedenou délkou měřidla, měřeno na zarovnávači v utaženém stavu |
| Kroutit | Mez úhlové odchylky mezi osami vrtání, stejné nastavení |
| Velikost otvoru, zaoblení a zúžení | Na výkres po konečném broušení/vrtání, ne po stisknutí |
| Středová vzdálenost | Minimum a maximum, ovládané ve fázi obrábění s přizpůsobením sady tyčí |
| Kontrola trhlin | MPI před narovnáním a po konečné korekci tam, kde je to specifikováno |
| Váha a rovnováha | Hmotnostní třída v rámci motorové sady; vliv bobweight dokumentován tam, kde následuje vyvažování |
| Stav šroubu | Nové nebo kvalifikované šrouby, zaznamenaný točivý moment, žádné opětovné použití natažených spojovacích prvků |
Často kladené otázky
Dá se ohnutá ojnice bezpečně narovnat?
Kovaná ocelová tyč se světlem, čistě změřený ohyb a kontrola čisté trhliny se běžně rovná a opravuje. Pruty s těžkými ohyby, kroucení z přetížení, selhání šroubů, nebo vyrobené z práškového kovu, hliníkové nebo lomem dělené výkovky jsou kandidáty na náhradu. Na události, která způsobila ohyb, záleží stejně jako na ohybu samotném.
Proč měřit s utaženým uzávěrem?
Protože vrtání ojnice existuje pouze ve své provozní geometrii s uzávěrem, šrouby a utahovací moment. Odečet na volném uzávěru měří vůli sestavy a sklon otvoru pro šrouby stejně jako ohyb.
Má rovnání vliv na otvory?
Ano, mírně, to je důvod, proč rovnání přichází před obnovením otvoru v sekvenci renovace. Lisování nosníku může posunout geometrii otvoru o malé hodnoty; operace upichování a honování, které následují po obnovení velikosti, kruhovitost a středová vzdálenost na korigovaném paprsku.
Jak je korigováno zkroucení tyče?
Twist je korigován torzně: tyč je upnuta na velkém konci v pevném přípravku, a kolem osy paprsku na malém konci je aplikována řízená protirotace, v přírůstcích, s opětovnou kontrolou zarovnávače po každé korekci. Korekce zkroucení si zaslouží zvýšenou opatrnost, protože působí na paprsek ve smyku, a u prutu s jakýmkoliv záchvatem nebo přetížením se obvykle jedná spíše o výměnu než o korekci.
Souvisí rovnání tyče s rovnáním klikového hřídele?
Díly se setkávají v motoru, a oba jsou kritické pro únavu, ale metrologie se úplně liší. Klikový hřídel je přiveden ke své ose hlavního čepu, jak je popsáno v našem řešení pro rovnání klikového hřídele, zatímco ojnice nemá vůbec žádnou rotační osu – je korigována na vztah vrtání k vrtání na vyrovnávacím přípravku.
Sestavte řešení kolem dvou os vrtání
Řešení rovnání ojnice stojí na čtyřech pevných rozhodnutích: kontrola trhlin před zatížením, měření v utaženém stavu na skutečném ustavovacím přípravku, korekce lisu omezená na paprsek mezi vycpávkami, nástroje s přizpůsobeným rádiusem, a rekondiční sekvenční řízení tak nudí, plochy a středová vzdálenost jsou dokončeny poté, co je paprsek pravdivý. S těmi na místě, specializované zařízení na rovnání tyčí promění pracný úsudek o opravě na opakovatelný proces v dílně – a upřímně vám řekne, kdy je třeba tyč vyměnit.
Whether you are upgrading an existing connecting rod line or buying new, a straightener selection walkthrough a budget picture for a straightening machine formulujte kompromisy, než budete mluvit s dodavateli.