
Přímost objímky ojnice (prodlužovací lišta) přímo ovlivňuje soustřednost a provozní stabilitu elektrického nářadí nebo montážních systémů. Počínaje technickými problémy, tento článek poskytuje hloubkovou analýzu klíčových technik pro rovnání štíhlých návleků o průměru 6,35 mm a délce 200 mm. Zkoumáme kontrolu deformace pro extrémní poměry délky k průměru, automatizovaná technologie hromadného krmení (libovolné umístění s automatickou orientací), a servo-přesné rovnací algoritmy. Prostřednictvím podrobných technických poznatků a skutečných případů, předvádíme, jak tato přizpůsobená plně automatická žehlička dokonale vyvažuje “bezpilotní vysoce účinné zatížení” s a “přísná tolerance přímosti 0,2 mm.”
Co je objímka spojovací tyče
Objímka spojovací tyče (často nazývaná prodlužovací lišta nebo držák bitů) se používá k prodloužení dosahu upevňovacích nástrojů, jako jsou elektrické šroubováky a rázové utahováky. Jeden konec je typicky hnací stopka (např., 1/4palcová šestihranná stopka), a druhý konec je výstupní zásuvka nebo držák bitů. Nejběžnější průměr je 6,35 mm (1/4 palec). Navrženo pro provoz v hlubokých nebo úzkých prostorách, jejich délky často dosahují 200 mm nebo více. The engine connecting rod itself is a different workpiece, covered separately in the řešení rovnání ojnice.

Aplikace pro objímku spojovací tyče
Objímky ojnic jsou široce používány v průmyslové montáži a opravách automobilů pro upevňovací úkoly. Různé aplikace mají specifické požadavky:
- Automatizované montážní linky: Požadujte extrémně vysokou přímost, aby se zajistilo, že se pneumatické/elektrické šroubováky nebudou kývat při vysoké rychlosti otáčení, zabraňuje poškození šroubů nebo povrchu obrobku.
- Operace hluboké díry/úzký vesmír: Vyžaduje přenos vysokého točivého momentu a vynikající odolnost proti opotřebení povrchu. Tepelné zpracování použité k dosažení těchto vlastností nevyhnutelně vede ke znatelné deformaci obrábění.
Všechny scénáře mají přísné požadavky na přímost (soustřednost) rukávu. Ohnutá tyč rotující vysokou rychlostí způsobí prudké odstředivé vibrace, způsobit uvolnění nástroje nebo selhání upevnění. Solid extension bars without a hollow socket follow a related process in the power tool extension bar straightening solution.
Konstrukční prvky pouzdra ojnice
Pouzdra ojnice mají následující konstrukční charakteristiky:
- Extrémní poměr L/D: S průměrem pouhých 6,35 mm a délkou 200 mm, poměr délky k průměru přesahuje 31:1, což z něj činí vysoce flexibilní a snadno deformovatelný štíhlý hřídel.
- Asymetrické konce: Jeden konec je pevná šestihranná stopka, zatímco druhý je dutá hlavice, dává obrobku zřetelný vzhled “polarita” nebo směr.
- Vysoká tvrdost a elasticita: Dodatečné tepelné zpracování, pouzdro má vysokou mez kluzu, vykazující výrazné elastické odpružení během procesu rovnání.
Klíčové vlastnosti objímky ojnice
Klíčové vlastnosti:
- Vysoce přesná převodovka: Přímost (výběh) po narovnání musí být přísně kontrolována v rozmezí 0,2 mm.
- Odolnost proti torzní únavě: Materiál si musí zachovat vynikající torzní vlastnosti; proces rovnání nemůže způsobit povrchové mikrotrhliny.
- Hromadná výroba: Jako velkoobjemový průmyslový spotřební materiál, doba cyklu automatizace na kus musí být mimořádně rychlá.
Technické parametry objímky ojnice
| Položka | Rozsah parametrů | Poznámky |
| Průměr obrobku | Ø 6,35 mm | Standardní specifikace 1/4 palce |
| Délka obrobku | 200mm | Štíhlá hřídel, vysoký poměr L/D |
| Počáteční ohyb | 0.5mm – 1.5mm | Přirozené zkreslení po tepelném zpracování |
| Přímost cíle | ≤0,2 mm | Přísný požadavek na zabránění kolísání nástroje |
| Způsob načítání | Libovolné umístění, Automatická orientace | Základní přizpůsobená funkce tohoto zařízení |
Proč zvolit přizpůsobený proces automatického rovnání?

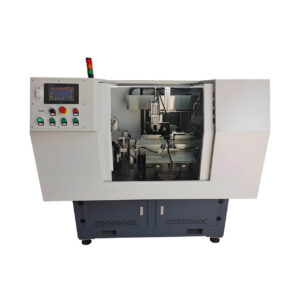
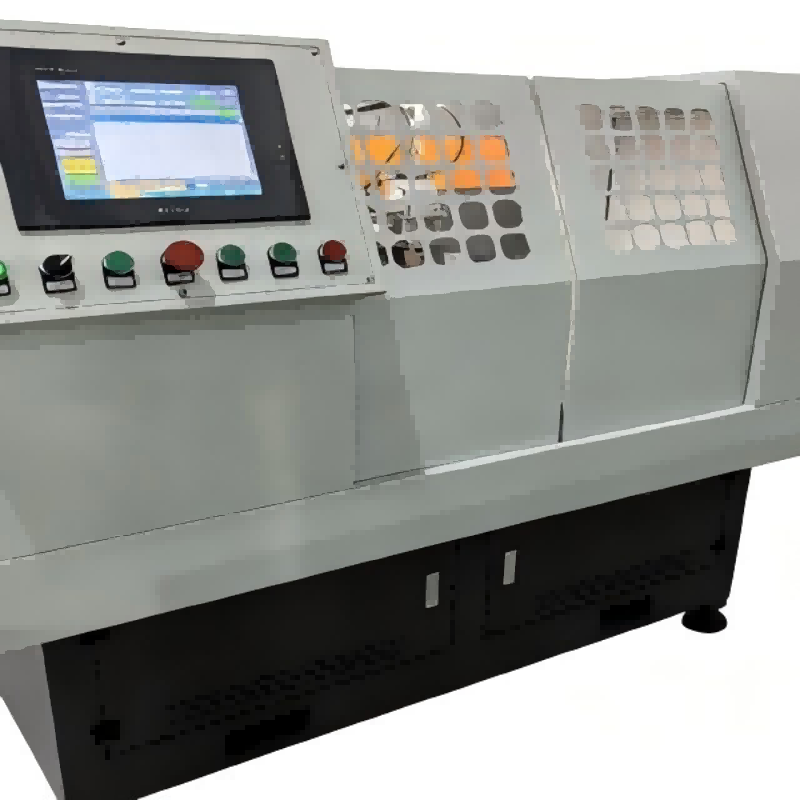

Rovnací stroj s rázovým šroubovákem ZD300
Rovnací stroj s příklepovým šroubovákem ZD300 je servo CNC sériově vyráběné speciální zařízení, který obnovuje přímost a souosost bitu / držák nástroje prostřednictvím přesné síly pro zajištění přesnosti a životnosti přenosu točivého momentu.
Konvenční procesní body bolesti
Při jednání s tepelně zpracovanými štíhlými ojničními pouzdry, tradiční ruční nebo poloautomatické rovnačky čelí fatálním výzvám:
| Bod bolesti | Specifický problém | Dopad |
| Extrémně časově náročné načítání | Tradiční podavače vyžadují, aby pracovníci ručně zarovnali všechny díly směřující stejným směrem. | Plýtvá obrovské množství práce a drasticky zpomaluje výrobu. |
| Křehké štíhlé hřídele | 6,35mm tyč lze snadno ulomit nebo trvale přehnout nekontrolovatelným ručním kladivem nebo těžkými tlaky. | Vysoká míra zmetkovitosti a náklady na odpad. |
| Neefektivní inspekce | Spoléhání se na pracovníky, že pomalu rolují díl na V-blocích s číselníkem, aby našli nejvyšší bod. | Přesnost měření se liší podle operátora; nemůže splnit konzistenci hromadné výroby. |
Výhody přizpůsobeného automatického rovnání
Řešení těchto bolestivých bodů, naše přizpůsobené Plně automatický servo rovnač bodů nabízí revoluční řešení:
| Srovnávací rozměr | Poloautomatická žehlička | Přizpůsobená automatická žehlička | Zlepšení |
| Způsob načítání | Ruční vyrovnání | Náhodné hromadné načítání, Stroj se automaticky orientuje | Skutečné bezpilotní nakládání, ruce zcela volné |
| Přímost | ±0,3 mm | ≤0,2 mm | Trvale stabilní přesnost, nulové kolísání |
| Účinnost | 40-60 sekund/kus | 10-15 sekund/kus | Cycle time drops from 40–60 s to 10–15 s per piece |
| Míra vad | typical of manual loading | reduced after commissioning | Servo lisování na mikronové úrovni eliminuje rozbití |
Hlavní výhody:
- Inteligentní rozpoznávání orientace: Exkluzivní mechanický překlápěcí a třídící mechanismus. Bez ohledu na to, jak operátor vysype rukávy do násypky, stroj automaticky identifikuje hlavu a ocas, so that parts enter the straightening station facing the correct direction.
- Flexibilní přesné rovnání: Využívá servopoháněný beran v kombinaci s uzavřenou silou a ovládáním posuvu pro dokonalé zvládnutí elastického odpružení 6,35 mm štíhlé hřídele.
Automatizovaný proces rovnání
Toto zařízení dokončuje úkol rovnání 6 plně automatizované kroky, bezproblémový přechod od hromadného ukládání k vypouštění kvalifikovaných produktů. The základní operace jsou Step 02 (Automatická orientace) a Krok 05 (Servo Press Rovnání), které nejen dobývají přesné ovládání dílů s vysokým poměrem L/D, ale také překonávají výrobní úzké hrdlo ručního nakládání.
Objímka ojnice Kompletní proces rovnání
| Proces | Název procesu | Základní mechanismus | Čas | Přesnost / Cíl |
| 01 | Hromadné načítání & Povznášející | Vysokokapacitní stupňový podavač | Kontinuální | Umožňuje zcela náhodné umístění |
| 02 | Automatické rozpoznávání & Orientace | ID vlastní pozice & převrátit dráhu | 2s | Ensures uniform loading direction |
| 03 | Automatické krmení & Upínání | Pneumatické rameno & rotační centra | 2s | Stabilní podpěra pro tyč 6,35 mm |
| 04 | Rychlé skenování házivosti | Vysoce přesný snímač dráhy | 3s | Přesně zachycuje vysoký bod ohybu |
| 05 | Přesné rovnání lisem | Servo ram systém | 5-8s | Přímost ≤0,2 mm |
| 06 | Závěrečná kontrola & Vykládání | Třídicí vyhazovací žlab | 1s | Automaticky izoluje nekvalifikované díly |
Základní popis procesu
Kroky 1 & 2: Libovolné umístění & Automatická orientace (Základní funkce)
Účel procesu: Odstraňte ruční třídění a dosáhněte plně automatizovaného třídění, směrově správné podávání volně ložených objímek ojnic.
Klíčové body:
- Obsluha jednoduše vysype krabice s rukávy přímo do velkokapacitního zásobníku, aniž byste věnovali pozornost směru hlavy nebo ocasu.
- Mechanismus elevátoru podává díly jednotlivě do rozpoznávací dráhy. Využití fyzikálních rozdílů ve vnějším průměru a těžišti mezi dvěma konci objímky (nebo pomocí optických senzorů), a inteligentní mechanismus rozpoznávání automaticky určí polohu obrobku.
- Obrácené díly padají do speciálně navrženého překlápěcího skluzu, který je otáčí, zajištění toho, aby každý kus vstupující do rovnací stanice měl svůj hnací konec (šestihranná stopka) směřující ke stejné pevné straně.
Kroky 4 & 5: Snímání & Přesné rovnání serva
Účel procesu: Přesně změřte celkový ohyb hřídele 200 mm a opravte jej na toleranci 0,2 mm.
Klíčové body:
- Pro obrobek o průměru pouze 6,35 mm, K zabránění sekundární deformace během rotace se používají podpůrné mechanismy s ultra nízkým třením.
- Senzory snímají profil ohybu obrobku v reálném čase, a řídicí systém vypočítá požadovanou mikroskopickou zpětnou deformaci.
- Servo lisování na mikronové úrovni: Místo nárazového hydraulického lisu, servomotor vyvíjí tlak extrémně pomalu, přesně řízený posuv. Pomocí a “vícekroková aproximace” algoritmus, stabilně překonává elastické odpružení bez poškození povrchu, zablokování přímosti přesně do 0,2 mm.
Obtíže a řešení obrábění
Obtížnost 1: Asymetrické konce způsobující zaseknutí při automatickém načítání
Popis problému: Objímka ojnice není standardní hladká hřídel; jeden konec je větší než druhý. Pokud vstupují do rovnacího mechanismu v náhodných směrech, upnutí selže, nebo senzory narazí do obrobku.
Řešení: Přizpůsobili jsme a inteligentní třídicí dráha založená na gravitační excentricitě a mezích mechanického profilu. Bez nutnosti složitého robotického výběru vidění, Čistá mechanická vynalézavost koriguje směr okamžitě, jakmile díl sklouzne dolů. Je vysoce nákladově efektivní, extrémně stabilní, a zcela eliminuje zasekávání při nakládání.
Obtížnost 2: Extrémní křehkost štíhlé hřídele (31:1 Poměr L/D)
Popis problému: Obrobek o průměru 6,35 mm a délce 200 mm je jako dlouhá hůlka. I mírný přebytek tlaku směrem dolů jej ohne do tvaru a “PROTI” tvar, zničení dílu.
Řešení: Systém je zabudován s Adaptivní kompenzační algoritmus Spring-back navrženo speciálně pro štíhlé pruty. První lis berana používá konzervativní sílu, aby zjistil skutečný koeficient zpětného odpružení dané dávky materiálu. Poté aplikuje mikroskopicky přesné korekční lisy, zcela eliminuje riziko nadměrného ohýbání šrotu.
Výrobní pouzdro
Zákazník pozadí
Známý OEM výrobce hardwarových nástrojů a spojovacího materiálu, silně vyváží do Evropy a Ameriky, široce používané v profesionálním příslušenství elektrického nářadí.
Technické výzvy
- Klient obdržel objednávku na miliony pouzder ojnic se specifikacemi Ø6,35 mm × L200 mm, vyžadující přísnou přímost 0,2 mm.
- Jejich starší vybavení vyžadovalo, aby operátoři ručně identifikovali směr každého kusu a umístili jej do podávacího skluzu. Tváří v tvář masivnímu objemu, ruční třídění se stalo vážným úzkým hrdlem.
- Velké spoléhání na manuální práci vedlo k prudkému poklesu efektivity během nočních směn a častým haváriím zařízení, když obsluha omylem vložila díly dozadu.
Řešení
| Položka | Parametry/konfigurace |
| Název obrobku | Objímka spojovací tyče (Prodlužovací lišta) |
| Specifikace | Ø6,35 mm × 200 mm |
| Základní vybavení | Plně automatický servo rovnač s automatickou orientací |
| Systém krmení | Vysokokapacitní stupňový podavač + Inteligentní překlápěcí dráha |
| Přesný cíl | Přímost ≤ 0,2 mm |
Výsledky implementace
- Práce zcela osvobozena: Operátoři přešli z “tak nějak” jednoduše “nakladače,” stačí vysypat koš dílů do násypky každou půl hodinu. Nyní může spravovat jeden operátor 5 stroje současně.
- Výnosnost raketově vzrostla: Díky automatické orientaci a servo rovnání na úrovni mikronů, lidské chyby (zpětné nakládání a silné lisování) byly eliminovány. The first-pass yield stabilized at a high level (project-reported).
- Precision Locked: Fully automated inspection and sorting checked every part moving to the next process against the 0.2 mm straightness limit, výrazně posiluje reputaci značky na mezinárodním trhu s nářadím.
Nejčastější dotazy
Q1: Jaká je úspěšnost automatické orientace umístění?? Proklouznou nějaké obrácené části?
Spoléháme se na náš přizpůsobený fyzický limit a stopy rozpoznávání těžiště, parts are oriented automatically. I když vadný díl se silnými otřepy nebo abnormálními rozměry nelze převrátit, stroj jej odkloní do skluzu pro odmítnutí. Obrácený obrobek absolutně nikdy nevstoupí do zóny rovnání jádra, aby způsobil havárii.
Q2: Protože obrobek je tak štíhlý, proč nepoužít víceválcový průchozí rovnač?
Zatímco víceválcové rovnačky jsou rychlé, pouzdro ojnice má na jednom konci šestihrannou stopku a na druhém dutou objímku. Víceválcové stroje nemohou zpracovat tyto nestejné průměry, asymetrické konce. Dále, nepřetržité válcování by mohlo narušit zaoblení stěny duté zásuvky. Proto, rovnání servo lisu (bodové skenování a lokalizované lisování) je jediným schůdným řešením.
Q3: Lze do tohoto stroje umístit ojnice jiných délek?
Ano. Stroj má modulární a nastavitelnou konstrukci pro rozteč senzorů, středová vzdálenost, a vypouštěcí skluzy. Jednoduchým nastavením mechanických limitů a vyvoláním příslušné receptury obrobku na dotykové obrazovce HMI, může snadno vyhovět různým specifikacím délky, od 100 mm a 150 mm až do 300 mm.
Once the connecting rod sleeve process questions are answered, two pages usually shorten the shortlist: a straightener selection guide for shafts, trubky a profily a what a straightening machine costs.