
Prodlužovací tyč elektrického nářadí může vypadat jako jednoduchý štíhlý hřídel, ale jeho dva konce obvykle plní různé funkce. Jeden konec je propojen s vrtačkou nebo příklepovým šroubovákem; druhý drží nebo řídí bit nebo příslušenství. Šestihranné sekce, přídržné drážky, zásuvky, otvory a lokální tepelné zpracování činí obrobek asymetrickým a ponechává pouze omezené zóny, které jsou vhodné pro měření, podpora a kontakt pro tisk.
Spolehlivé řešení rovnání prodlužovací tyče elektrického nářadí proto musí vycházet z výkresu a funkčního měřidla. Musí definovat vztažný bod, oddělený ohyb hřídele od chyby koncového rozhraní, chraňte kritické povrchy a ověřte výsledek po každé korekci. Neměla by uplatňovat jednu toleranci, doba cyklu nebo koncept automatizace na každé prodloužení o 1/4 palce.
Před výběrem stroje určete obrobek
Fotografie skutečného projektu ukazuje několik dlouhých prodloužení elektrického nářadí s různými geometriemi zakončení. Nejsou to duté objímky a neměly by být zaměňovány s ojnicemi automobilových motorů.
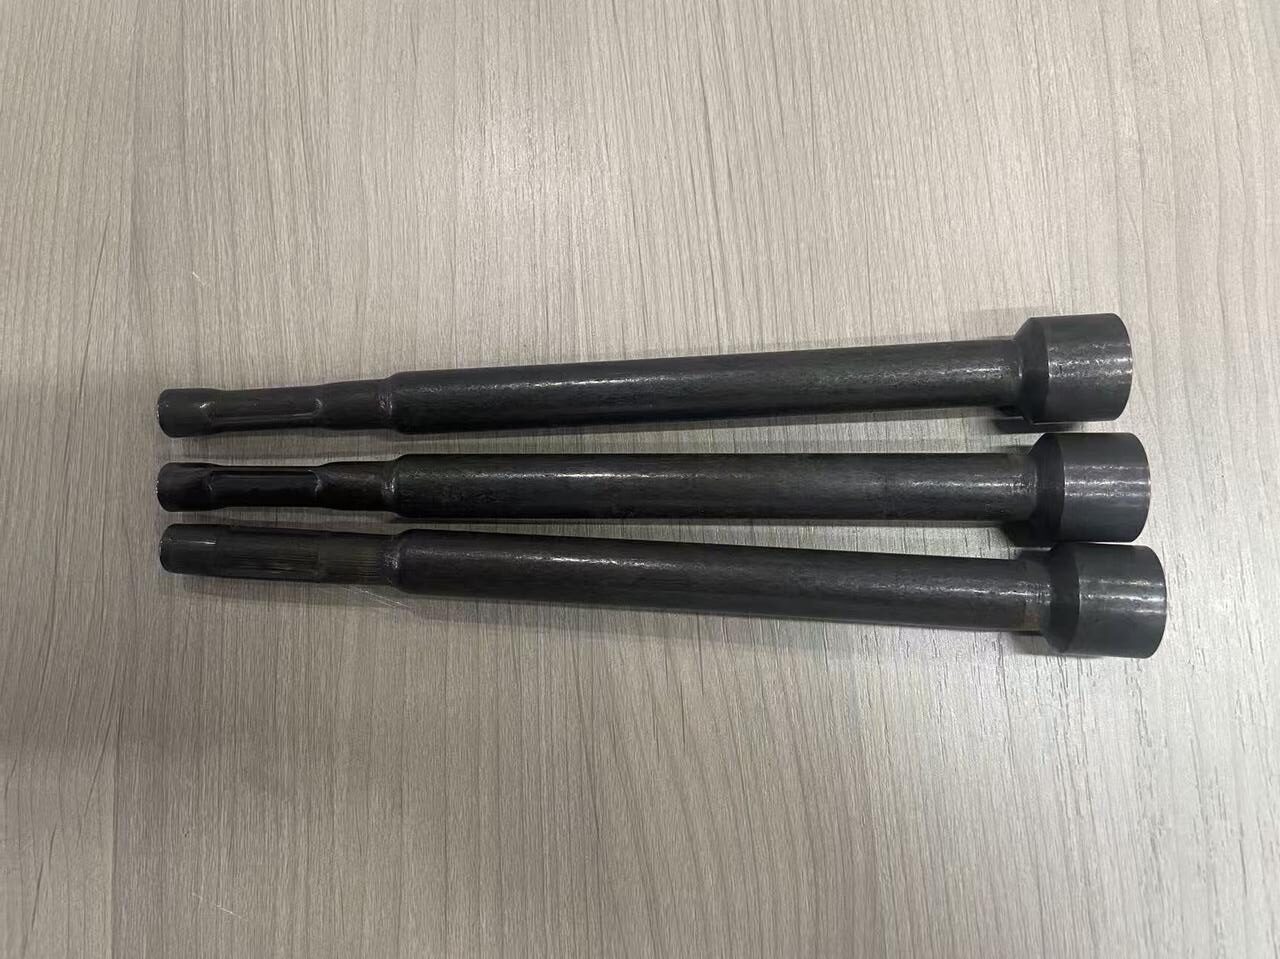
Oficiální výrobci nástrojů používají termíny jako např univerzální držák bitů a 1/4-palcový nástavec se šestihrannou stopkou pro příbuzné produktové rodiny. Tyto názvy pomáhají definovat aplikaci, ale nedokazují, že každé rozšíření má stejné rozhraní, materiál nebo způsob přejímky. Řídícím zdrojem zůstává zákaznický výkres. A hollow sleeve-type variant is covered separately in the řešení rovnání objímek ojnice.
Před testováním proveditelnosti, identifikovat:
| Funkce | Proč na narovnání záleží |
|---|---|
| Vstupní šestihranná stopka | Může definovat osu elektrického nářadí, ale není automaticky vhodnou rotační měřicí plochou |
| Výstupní držák nebo zásuvka | Funkční kolísání může záviset na jeho vrtání, retenční vlastnost a stav sestavení |
| Hladké zóny hřídele | Měření potenciálu, místa podpory nebo opravy, pokud to výkres umožňuje kontakt |
| Drážka, křížový otvor nebo přechod | Vytváří místní změnu tuhosti a může být vyloučen z lisování |
| Tepelně zpracovaná zóna | Ve srovnání s jádrem hřídele se mění zpětné odpružení a riziko prasklin |
| Nátěr nebo hotový povrch | Limity přípustné sondy, podpora a kontakt úderu |
Nahlášené projektové vstupy nejsou univerzální specifikace
Předchozí článek na webu informoval o a 6.35 mm × 200 mm obrobek a konečný cíl 0.2 mm. Tyto hodnoty jsou zde považovány pouze za vykázané vstupy projektu. Dostupný zdroj nedefinuje, zda 0.2 mm znamená přímost, radiální házení, celkový indikovaný náběh, koaxiální nebo funkční kolísání špičky. Také neidentifikuje datum, měřicí polohy nebo konečné měřidlo.
StraighteningTech potvrdí návrh ze skutečného výkresu a reprezentativních vzorků. Obchodní záruka by se měla vztahovat pouze na testovanou rodinu obrobků, okno vstupního stavu a dohodnutý způsob přijetí.
Přímost, Ráz a funkční kolísání
Tyto vlastnosti spolu souvisí, ale nejsou zaměnitelné:
| Charakteristický | Otázka, která odpovídá | Povinná definice |
|---|---|---|
| Přímost | Jak daleko se vybraná čára hřídele nebo povrch odchyluje od ideální přímky? | Kontrolovaná zóna, vyhodnocovací délka a referenční pravidlo |
| Radiální házení/TIR | Jak moc se povrch mění, když se díl otáčí kolem definované osy? | Datum rotace, poloha sondy a filtrování |
| Koaxialita | Jak dobře se zarovnají vstupní a výstupní funkční osy? | Obě osy a příslušný požadavek na výkres |
| Funkční kolísání | Jak moc se nainstalovaný hlavní bit nebo příslušenství během otáčení posune? | Hlavní nástroj, hloubka záběru, testovací rychlost a místo čtení |
Díl může mít přijatelnou hodnotu hladkého hřídele, ale přesto selže na výstupním držáku, pokud je koncový prvek excentrický nebo nesprávně sestavený. Naopak, měnící se hexadecimální obálka může produkovat nestabilní signál sondy, i když je funkční osa přijatelná. The machine measurement and the customer's final gauge must therefore be correlated during sample testing.
Informace požadované pro návrh narovnání
| Vstup projektu | Požadovaný detail |
|---|---|
| Výkres | Revize, rozměry, vztažné body a řízené charakteristiky |
| Identita produktu | Prodlužovací lišta, držák bitů, adaptéru nebo jiné rodiny nástrojů |
| Koncová rozhraní | Hexametrový standard, geometrie držáku/zásuvky, otvor, drážka, díra a metoda retence |
| Materiál a tepelné zpracování | Tvrdost jádra, lokálně zpevněné zóny a povlak |
| Výrobní cesta | Tváření, obrábění, tepelné zpracování, broušení, pokovování a pořadí montáže |
| Příchozí deformace | Velikost ohybu, směr a axiální rozložení z reprezentativních vzorků |
| Konečné přijetí | Přímost, TIR, koaxiální nebo funkční kolísání s nulovým bodem a měřidlem |
| Omezení kontaktu | Plochy, kde jsou podpěry, sondy a lisovací razník se mohou nebo nemusí dotýkat |
| Rozsah výroby | Rozsah variant, výstupní cíl, způsob načítání, přechod a sledovatelnost |
Doporučený proces rovnání s uzavřenou smyčkou
1. Identifikujte a orientujte prodlužovací lištu
Buňka identifikuje vybranou variantu a potvrdí orientaci asymetrických konců. Krmení může být ruční, na podnose, založené na dopravníku nebo vyvinuté kolem ověřeného systému hromadného krmení. Náhodné hromadné zatížení se nepředpokládá, dokud skutečná rodina součástí neprojde zapletením, překryvné a orientační zkoušky.
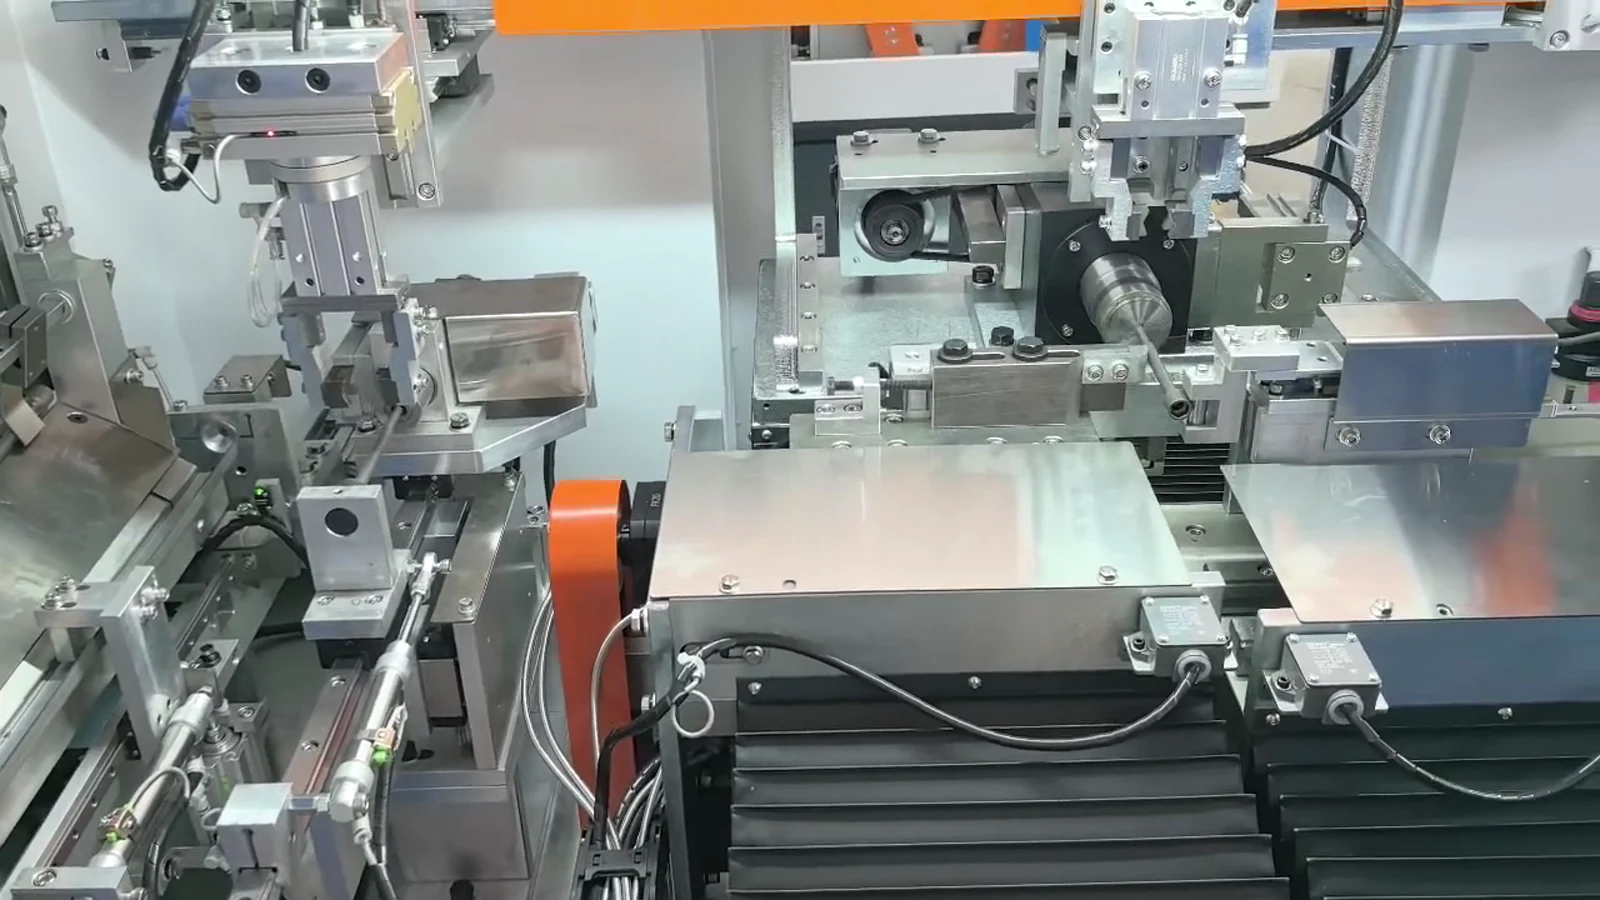
Obrázek nahoře je snímek ze skutečného projektového videa. Podporuje přítomnost hardwaru pro automatický přenos/orientaci v demonstrované stanici. To samo o sobě neprokazuje náhodné hromadné zatížení nebo a 100% míra orientace.
2. Stanovte funkční datum
Obrobek je umístěn po středech, schválené časopisy, řízené šestihranné rozhraní nebo vyhrazená svítidla podle výkresu. Podpěry musí reprodukovat inspekční logiku, aniž by nutily štíhlou hřídel do falešně rovného stavu.
3. Změřte schválené zóny šachty
Nástavec se otáčí nebo indexuje, zatímco senzory shromažďují údaje v definovaných axiálních polohách. Plán měření nezahrnuje drážky, křížové otvory, soklové hrany a nekulaté zóny, pokud není použita ověřená metoda specifická pro profil. Ovladač vytváří vstupní křivku ohybu a odděluje opakovatelné signály geometrie od posunutí středové linie.
4. Vyberte rozpětí podpory a korekční bod
Řídicí jednotka vybere schválené rozpětí podpěry a polohu lisu. Nástroje a softwarové limity blokují kontakt s rohy pohonu, retenční drážka, zásuvkový okraj, vrtání a další zakázané prvky.
5. Použijte stupňovou korekci bodu
Lis aplikuje řízený posun nebo sílu na zvolené místo. Korekce je přírůstková, protože hřídele jsou tenké, tepelně zpracované zóny a náhlé změny sekcí mohou mít různé zpětné odpružení. Maximální síla, limity zdvihu a iterace zabraňují nekontrolovanému opakovanému lisování.
6. Znovu změřte pomocí stejného základu
Po každé tiskové akci, systém znovu změří obrobek bez změny přejímací reference. Další oprava se provede pouze tehdy, když je zbytková chyba mimo schválené procesní okno.

7. Ověřte a vybijte
Konečné strojové čtení se porovnává s pravidlem specifickým pro výkres. Kde na funkčním kolísání záleží, the sample study also correlates the machine result with the customer's master tool or final gauge. Automatické oddělení, ukládání výsledků a linková komunikace jsou zahrnuty pouze tehdy, jsou-li specifikovány v objednané konfiguraci.
Skutečné video o rovnání tyče prodlužovací lišty elektrického nářadí
Následující veřejné video projektu ukazuje skutečnou prodlužovací lištu, přenosový hardware a automatickou rovnací stanici. Podporuje aplikaci obrobku a viditelnou sekvenci procesu; neprokazuje to univerzální přesnost, doba cyklu, výnos nebo výsledek práce.
Strategie nástrojů a povrchové ochrany
"Bez poškození" je podmínkou přijetí, není obecný slib. Skutečné nástroje musí odpovídat povoleným kontaktním zónám, tvrdost, povlak a geometrie zakončení.
| Nástrojový prvek | Designová otázka |
|---|---|
| Koncový lokátor | Reprodukuje funkční osu bez označení nebo deformace rozhraní šestihran/držák? |
| Podporuje | Nesou korekční zatížení na schválených hladkých zónách? |
| Stiskněte děrovač | Je jeho poloměr/profil kompatibilní s průměrem hřídele, tvrdost a povolený povrchový tlak? |
| Měřicí sonda | Čte to spíše posunutí hřídele než šestihranné rohy, hrany drážky nebo geometrie objímky? |
| Přepínací sada | Je každá varianta mechanicky klíčována a přizpůsobena správné receptuře? |
Pro tenké nebo tvrzené nástavce, test proveditelnosti by měl stanovit bezpečné korekční okno. Pokud výkres nebo plán kvality zákazníka vyžaduje kontrolu trhlin, kontrola povrchu nebo zkouška funkčního krouticího momentu, tyto kontroly musí být zahrnuty do plánu validace a výroby.
Automatizace je vybrána po zkouškách krmení
| Úroveň automatizace | Vhodná situace | Typický rozsah |
|---|---|---|
| Ruční načítání | Mnoho variant, nižší objem nebo stupeň proveditelnosti | Zatížení operátora; strojní opatření, opraví a ověří |
| Podávání zásobníků nebo časopisů | Stabilní orientace a kontrolovaná prezentace | Řízené krmení, automatický cyklus a indikace výsledku |
| Ověřené objemové krmení | Vysoký objem a ověřené části, které se nezamotávají ani nepřekrývají | Podavač, únik, orientační kontroly a logika odmítnutí/obnovy |
| Integrovaná linka | Stabilní rodina s upstream/downstream rozhraními | Buffer, zacházení, oddělení výsledků a dohodnutá komunikace |
| Sledovatelná buňka | Jsou vyžadovány dílčí záznamy | ID dílu, recept, historie měření a oprav |
Doba cyklu musí být měřena na konečné konfiguraci. Záleží na délce, měřicí polohy, počet opravných iterací, způsob krmení, kontroly variant a požadavky na data. Krátký videoklip nebo jeden úspěšný vzorek nemůže stanovit výrobní kapacitu.
Vzorový plán testování a akceptace
Reprezentativní vzorky
- každá varianta koncového rozhraní a délky zahrnutá v návrhu;
- normální díly plus vzorky blízko očekávaného limitu vstupního ohybu;
- každý materiál, tepelného zpracování a stavu nátěru;
- díly z více než jedné výrobní šarže, kde se odpružení může lišit;
- dostatek vzorků pro vyhodnocení opakovatelnosti, nejen jedna opravená část.
Důkazy k zaznamenání
| Záznam | Doklad o přijetí |
|---|---|
| Částečná identita | Revize výkresu, varianta, dávková a procesní cesta |
| Příchozí měření | Datum, měřicí polohy, měřidlo a deformační křivka |
| Konfigurace nástrojů | Lokátory, rozpětí podpory, úder a zakázané kontaktní zóny |
| Historie oprav | Pozice, síla/posunutí a počet iterací |
| Konečný výsledek stroje | Stejný údaj a metoda použitá pro vstupní měření |
| Korelace měřidla | Comparison with the customer's final or functional gauge |
| Kontrola povrchu/konce | Marks, praskliny a stav rozhraní podle dohodnutého pravidla |
| Pozorování cyklu | Naměřený čas pro ověřenou konfiguraci |
Běžné poruchové režimy a ovládací prvky
| Režim selhání | Pravděpodobná příčina | Řízení |
|---|---|---|
| Nestabilní čtení na šestihranu nebo drážce | Sonda sleduje geometrii profilu | Přesuňte se do schválené hladké zóny nebo ověřte měření specifické pro profil |
| Hřídel prochází, ale držák se kýve | Nesprávný základ nebo prvek excentrického konce | Přidejte korelaci osy rozhraní a funkčního měřidla |
| Značka na hex, drážka nebo zásuvka | Nesprávné umístění podpory/děrování | Mechanicky chránit a softwarově blokovat zakázané zóny |
| Prasklina po korekci | Nadměrný ohyb, lokální zpevnění nebo nevhodné rozpětí | Korekce fáze, nastavit limity a přidat požadovanou kontrolu trhlin |
| Varianta načte dozadu | Koncová geometrie není spolehlivě rozlišena | Přidejte poka-yoke, snímání přítomnosti/orientace a logika odmítnutí |
| Změny výsledků po výměně | Nesoulad nářadí a receptury | Klíčové nástroje a ověřte vybranou variantu před začátkem cyklu |
Co toto řešení bez ověření neslibuje
- jedna pevná přesnost pro každé prodloužení o 1/4 palce;
- korekce každého příchozího ohybu nebo každého stavu tepelného zpracování;
- nulové povrchové značky, nulové kolísání nebo nulové riziko prasknutí;
- univerzální cyklus 10–15 sekund nebo pevné procento výnosu;
- náhodné hromadné podávání nebo dokonalá orientace pro každou geometrii;
- jeden operátor dohlížející na stanovený počet strojů;
- automatická sledovatelnost, Připojení MES nebo integrace linky, pokud není objednáno;
- že ohlásil 0.2 Cíl v mm již bylo dosaženo ve stabilní výrobě.
Související rovnací zařízení a aplikace
Pro konfiguraci sousedního stroje, zkontrolovat Rovnací stroj rázového šroubováku ZD300. Pro širší rodinu obrobků, vidět Řešení nástrojů. Tyto odkazy poskytují kontext vybavení a aplikace; správná konfigurace stále závisí na skutečném výkresu a zkoušce vzorku.
Informace k zaslání návrhu
Once the power tool extension bar process questions are answered, two pages usually shorten the shortlist: a návod k výběru rovnačky a rozpočtový obrázek pro rovnací stroj.
Pošlete výkres a revizi, reprezentativní vzorky, detaily koncového rozhraní, materiál a tepelné zpracování, výrobní cesta, rozsah vstupní deformace, konečná charakteristika a datum, metoda měření, povolené kontaktní zóny, požadavky na povrch/trhliny, výstupní cíl, variantní rozsah a preferovaný způsob zatížení.
Kontaktujte StraighteningTech pro ukázkovou studii rovnání nástavce tyče elektrického nářadí. Návrh bude definovat datum měření, nářadí, korekční limity, rozsah automatizace a doklady o přijetí pro vaši skutečnou rodinu obrobků.
Často kladené otázky
Je každý 6.35 mm prodloužení měřeno stejným způsobem?
Žádný. A 6.35 mm nebo 1/4-palcové rozhraní identifikuje jmenovitou rodinu měniče, ne celý údaj a metodu kontroly. Koncová geometrie, šachtové zóny, retenční prvky a požadavky na výkres určují, jak je součást umístěna a měřena.
Může stroj měřit přímo na šestihranné stopce?
Potenciálně, ale generická sonda s kulatým hřídelem bude reagovat na šestihranný profil. Měření na schválené hladké zóně je obvykle jednodušší. Pokud hex musí definovat funkční osu, dedicated location or profile-aware measurement must be validated against the customer's gauge.
Lze kalené prodlužovací tyče narovnat lisováním?
Mohou být proveditelné, ale korekční okno závisí na materiálu, tvrdost, kalená hloubka, příchozí ohyb, rozsah podpory a kontaktní místo. Před poskytnutím záruky je nezbytné testování reprezentativního vzorku a požadovaná kontrola trhlin/povrchu.
Jakou přesnost může StraighteningTech zaručit?
Pouze výsledek předvedený pro dohodnutou rodinu obrobků, okno vstupního stavu, lze zaručit datum a přejímací míru. Hodnota z předchozího článku, konkurenční stránka nebo video nenahrazuje vzorový důkaz.
Obsahuje stroj automatické podávání?
Může. Manuál, zásobník, časopis, hromadná a integrovaná linková manipulace jsou různé rozsahy projektů. Konečná volba následuje skutečné krmení a orientační zkoušky.
Referenční hranice terminologie
- Univerzální držák bitů Wera: https://www.wera.de/en/tools/895-4-1-universal-bit-holder
- Teplo 893/1/1 univerzální držák bitů: https://www.wera.de/en/tools/893-1-1-universal-bit-holder
- Bosch Professional 1/4palcový nástavec se šestihrannou stopkou: https://www.bosch-professional.com/middle-east/en/extension-bars-for-spade-bits-1-4-inch-quick-change-2867392-ocs-ac/
Tyto oficiální odkazy podporují pouze terminologii. Neznamená to, že vyobrazený obrobek je vyroben těmito značkami nebo že jejich produktová data definují projekt StraighteningTech.