
在緊固件製造業, bending in long bolts after heat treatment is a universal pain point. 傳統的 “手動錘擊” is not only inefficient but also fails to guarantee consistent precision. 這篇文章專門分享了 自動化螺栓調直解決方案: 示範一個報告的客戶案例,其中自動化將一條 8 人手動生產線交給一名操作員監督四台機器, 保持直線度 0.1 mm 客戶驗收記錄.
什麼是螺栓?
螺栓是機械的基礎緊固件, 建造, 和汽車工業. 此解決方案的典型工件是高強度長螺栓: 15直徑毫米, 340毫米長度.
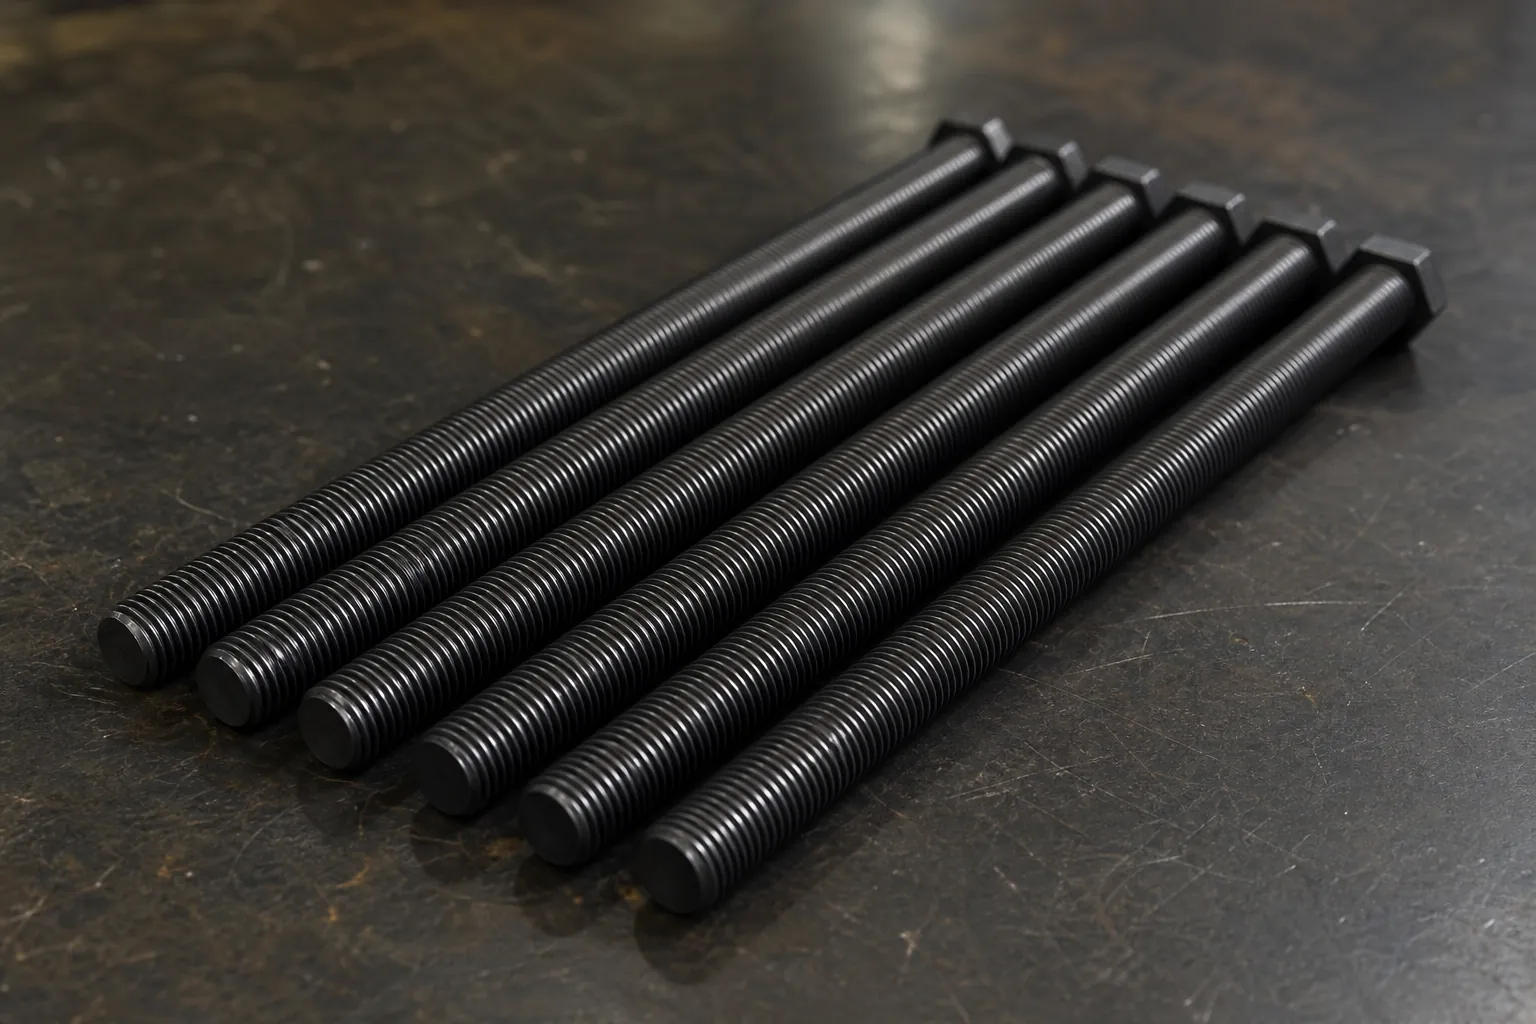
結構特點與挑戰
- 高長徑比: 340 毫米的長度使得螺栓極易受到 0.5 毫米的初始彎曲的影響 – 1.5熱處理後mm.
- 精度要求: 客戶要求直線度在 0.2 毫米; 案件受理記錄保存在 0.1 毫米.
- 防護要求: 矯直製程必須確保螺紋精度和表面品質零損傷.
為什麼熱處理會先彎曲長螺栓
了解失真源使校正過程具有防禦性而不是裝飾性. 淬火時, 長緊固件冷卻不均勻: 根據籃子或固定裝置中的方向,該部分以不同的速率冷卻, 攪拌接觸, 和普通柄之間的局部質量差異, 螺紋長度和頭部. 每個冷卻路徑都希望收縮不同的量, 當零件放鬆時,產生的鎖定應力會使零件彎曲. 效果與長度成正比——這就是為什麼短螺栓可以進行熱處理,而相同等級的長螺栓會系統地彎曲. 處理前的螺紋滾壓和機械加工添加了自己的應力歷史, 並且在熱處理處進行的任何矯直都算作隨後所做的所有事情的先前變形.
以下是兩個實際後果. 第一的, 對長熱處理螺栓的來料檢查不是可選的文書工作 - 到達矯直站的彎曲幅度和模式決定了校正計劃和任何供應商對話, 先前變形與校正響應的相互作用是反向加載行為重要的原因, 如下所述 矯直中的包辛格效應. 第二, 上游製程決策-零件如何透過淬火進行貨架或裝籃, 是否施加應力消除 - 更改矯直站看到的分佈, 通常是減少總校正工作成本最低的地方.
在糾正之前讀取彎曲
長緊固件帶有少量彎曲圖案, 命名模式是有效校正迴圈的第一步. 單弧弓-柔和的曲線, 中間附近的最大值 - 是最常見的熱處理特徵,也是最直接透過位於峰值周圍的支撐進行校正的方法. S 形雙彎有兩個相對的峰, 通常反映淬火過程中的兩個約束點, 並要求兩次協調校正,而不是在最大讀數時一次大按. 頭部附近的局部扭結或螺紋跳動會在截面剛度變化處集中變形, 其行為與分散式弓不同. 最後, 在具有不對稱特徵的零件上,偶爾會伴隨著繞軸的扭曲. 每個圖案都需要自己的測量圖和校正序列, 這就是為什麼自動站會在按下按鈕之前掃描整個長度並建立地圖(而不是追逐最差的讀數)以更少的筆畫收斂. 背後的測量和校正循環被描述為 一般自動軸校直, 對於長螺栓系列,特別是在 自動長螺栓調直工藝.
為什麼螺栓校直必須遠離 “手動錘擊”
傳統工藝與. 自動化解決方案
下圖是該客戶報告的基線值和調試後值, 並非每個緊固件系列的通用基準.
| 痛點 | 手動錘擊 / 手動壓力機 | 自動矯正解決方案 |
| 勞動力需求 | 8 每班工人 (手動基線, 報告病例) | 1 運算符為 4 機器 (報告病例) |
| 直率 | 0.2 – 0.5 毫米傳播 (報告手動基線) | ≤0.1毫米 (客戶驗收記錄) |
| 週期 | 120 – 180 件/件 (報告手動基線) | 10 – 15 件/件 (報告病例) |
| 整體成本 | 每個修正零件的人力成本很高 | 人力減少自 8 營運商 1 監督 4 機器 (報告病例) |
自動螺栓矯直製程
此解決方案涵蓋了從送料到分類的全閉環自動化流程, 確保每一個螺栓都符合高標準的交付要求.
核心流程描述
- 自動送料: 彎曲螺栓自動從料斗送入矯正站,無需人工幹預.
- 動態測量: 高精度感測器即時掃描旋轉工件, 準確地捕捉整個長度上的最大彎曲點.
- 伺服壓制: 智慧型系統根據材料自動計算回彈 (碳鋼/合金鋼), 伺服推桿施加精確的壓力以進行單次校正.
- 自動排序: 合格的螺栓進入下一階段, 而不合格零件在離開機器前會自動隔離.

UBJ-80 螺栓調直機
該矯直機非常適合熱處理成品零件 (例如, 沖壓/辦公機械零部件, 汽車/摩托車零部件, 工具, 螺釘) 和酒吧 (鋼, 銅, 鋁, 不銹鋼, 鈦合金) 長度為 60–600mm & 直徑φ3-φ25mm. 它提高了精度和產品質量.
核心矯直挑戰與解決方案
挑戰 1: 曼寧和報道 “1 運算符為 4 機器” 案件
問題描述: 手動錘擊和壓力校正取決於操作員的技能, 耐力和輪班紀律, 因此人員配備水平保持較高水平,且結果因運營商而異.
解決方案:
我們的解決方案實現了 全閉環自動化. 操作邏輯極為簡單, 具有適用於各種螺栓規格的內建配方. 標準工人只需定期補充料斗; 其餘——測量, 矯正, 和檢查——由機器自動處理. 這解決了勞動力短缺問題並消除了疲勞導致的精度下降.
挑戰 2: 保證0.1mm精度以內的一致性
問題描述: 當螺栓受到錘擊時, 內應力分佈變得不均勻, 往往會導致局部區域的過度矯正.
解決方案:
該解決方案利用了 全參數化伺服控制系統. 與人類模糊的判斷不同, 感測器以微米級精度檢測螺栓的軸向曲線. 透過多步驟伺服演算法, 該系統精確克服了S45C或合金鋼的彈性回彈, 將最終直線度鎖定在 0.1 根據該客戶的合格配方實現的毫米窗口.
修正過程中如何保護螺紋和頭部區域
螺紋保護是一個接觸區工程問題, 其原則與管理原則相同 跨矯直應用的表面保護工具. 矯正力和反作用力都需要有棲身之所, 在長螺栓上,平柄是設計用於承載負載的區域, 而螺紋長度和頭部下方圓角是最容易損壞的區域. 因此,保護概念由三個部分組成: 將支撐件放置在彎曲峰周圍受控跨距位置的柄上; 透過符合截面的工具直接壓接觸柄,而不是接觸螺紋牙頂; 並保持每個可能接觸工件的邊緣都呈圓角,以便負載分散而不是集中. 清潔度屬於同一句話 - 夾在沖壓模具和螺紋側面之間的碎片是刮痕產生器, 對於電鍍或塗層螺栓,塗層等級定義了表面處理可以承受的接觸程度.
驗證方面同樣具體. 螺紋保護聲明通過試驗前商定的檢查得到證明——螺紋量規仍在運行, 根據品質函數指定的方法檢查側面狀況 - 以及釋放狀態直線度結果, 代表部分, 重複設定後. 保護和幾何形狀一起接受或根本不接受.
驗收標準包應包含哪些內容
螺栓矯直過程的好壞取決於它所滿足的驗收定義, 完整的書面回答五個問題. 受什麼特徵影響-軸的直線度, 測量方式: 在中心, 在支撐上, 旋轉, 在什麼情況下, 因為受限的閱讀並不是發布的結果, 每 加載與釋放的測量實踐. 極限是多少, 以及適用的地方 - 全長或指定跨度. 還有什麼必須在這個過程中倖存下來——螺紋配合, 表面光潔度, 塗層, 頭部標記. 如何對一致性進行採樣-每個零件都通過自動測量儀, 或具有明確的故障反應的抽樣計劃. 不合格零件會發生什麼情況-重工限制, 隔離和處置當局, 遵循 NOK 分類與返工限制框架. 強烈建議比較矯正供應商的買家準確索取此套餐; 生產能力比任何單一機器規格更能說明供應商.
製造案例: 印度客戶的第四選擇
客戶背景
印度知名緊固件供應商,為全球工程機械品牌提供零件.
實施結果
- 重複訂單: 基於前三台單位的優異表現, 客戶最近購買了他們的 4第三台機器.
- 營運商整合: 客戶報告稱,一名操作員負責管理所有 4 機器調試後, 每個操作員的產量大幅增加.
- 品質基準: 客戶的記錄報告直線度從 0.2 毫米下到下 0.1 除錯後毫米.
常見問題解答
- 問: 校直滑枕會損壞螺栓螺紋嗎?
- 不. 我們設計了 非接觸式, 緩衝保護模具 專門用於螺栓調直. 壓塊與螺栓的曲率完美匹配, 確保力分佈均勻並避免表面壓痕.
- 問: 設備可以整合到我們工廠的MES系統嗎?
- 是的. 我們的控制系統具有標準數據接口,可以記錄和導出每個螺栓的即時矯直數據, 滿足現代追溯要求.
其他流程問題
為什麼來自同一熱處理批次的螺栓具有不同的彎曲模式?
因為每個零件在籃子或架子中的位置給了它不同的冷卻路徑. 淬火變形對方向敏感, 局部質量和攪拌接觸, 因此,即使是相同的螺栓也會具有不同的鎖定應力模式. 實際的答案是映射傳入的零件而不是假設統一的錯誤, 這就是為什麼基於掃描的工作站制定每個零件的校正計劃.
長螺栓需要多少次校正?
這取決於圖案, 不是一個固定的數字. 單弧弓通常會在一次計劃的壓力機中收斂; S 形彎需要兩個協調校正; 部分變化附近的局部扭結再次產生不同的反應. 管理規則是生產前設定的返工限制-停止回應的零件將被送去審查, 不重複按, 因為每個額外的塑性循環都會消耗疲勞壽命並改變材料的反應.
矯直應該在螺紋滾壓之前還是之後進行?
該路線屬於緊固件製程工程師, 但權衡是明確的: 在螺紋滾壓之前進行校正可以讓後續操作從直接毛坯開始進行, 在對成品螺紋進行熱處理後進行校正時,需要上述接觸區保護. 無論選擇哪一條路線, 驗收包必須定義直線度限制適用於什麼狀態, 並且校正驗證必須在具有該狀態的零件上運行.
概括
對於追求高效率、高品質的緊固件工廠, 一個 自動化螺栓調直解決方案 是提高競爭力的必經之路. 目標是減少人員配置還是 0.1 毫米輸送精準度, 本文中的數字是一位客戶報告的案例; 您自己的結果取決於螺栓系列, 輸入失真和接受定義.
從手動螺栓校正轉向自動化? 這 手動與自動選擇邏輯 和 自動矯直 ROI 案例 接下來是自然的步驟.
如果您面臨勞動力管理問題或精準度瓶頸, 隨意 聯絡我們 客製化技術方案.