
Поворотний кулак - це не вал. Являє собою тривимірний конструктивний елемент — литий ковкий чавун, литий алюміній або кована сталь — функція яких залежить від відносної геометрії кількох інтерфейсів, які ніколи не мають однієї осі обертання: отвір підшипника маточини та поверхню маточини, важіль рульового керування з його втулкою рульової тяги, інтерфейси стійки або шпильки, втулки гальмівного супорта та отвори кульового шарніра або осі. Таким чином, випрямлення кулака ніколи не означає «зробити одну вісь прямою». Це означає відновлення набору визначених кутових і позиційних співвідношень між об’єктами.
Працездатне рішення для вирівнювання поворотного кулака має відповісти на п’ять запитань, перш ніж буде визначено будь-яку машину чи пристосування:
- Кулак є виробничою деталлю із залишком обробного матеріалу, термічно оброблена частина в процесі, або вже готову деталь з історією пошкоджень?
- Який набір функцій визначає базовий ланцюг — отвір маточини, грань втулки, інтерфейси шкворня або стійки — і в якому порядку?
- Чи кожне відхилення є глобальним спотворенням організму, кутовий нахил однієї межі розділу, зігнутий рульовий важіль, або викривлення отвору, яке відноситься до процесу визначення розміру, а не випрямлення?
- Який шлях корекції затверджений для стану матеріалу та термічної обробки: точкове натискання, корекція руки, контрольований розмір, або брухт?
- Як буде випущена геометрія, цілісність тріщин і стабільність після механічної обробки повинні бути перевірені перед тим, як частина буде випущена?
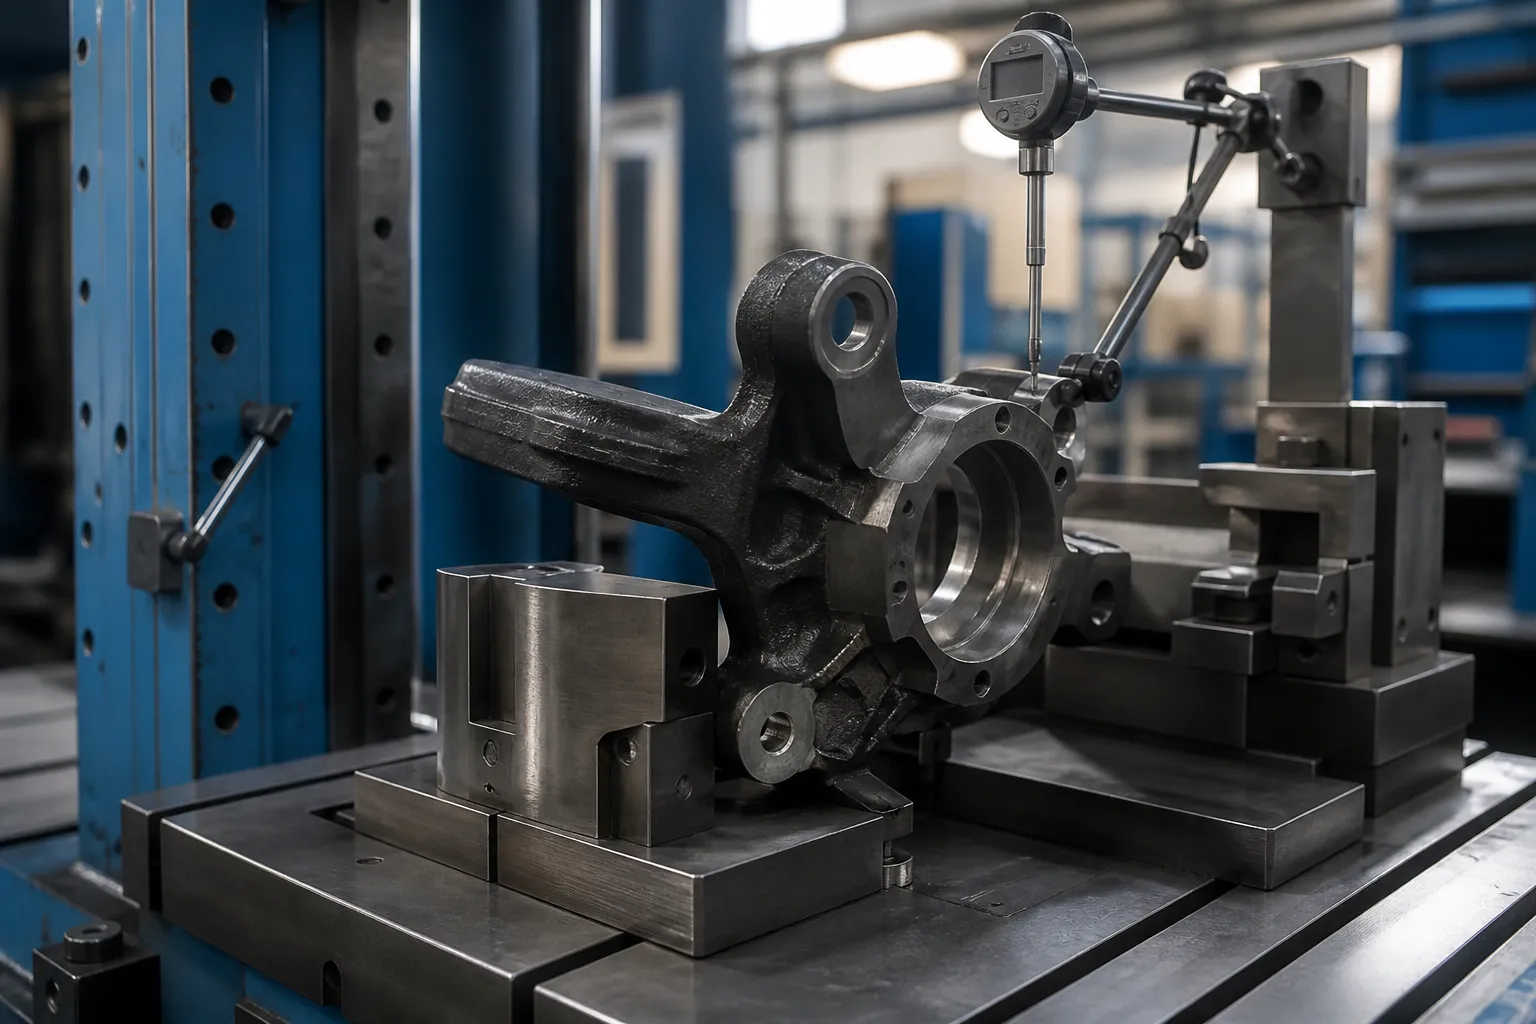
*Інженерна концепція ілюстрації: поворотний кулак, який утримується в спеціалізованому пристосуванні з датчиком, який контролює поверхню втулки під час дослідження корекції. Це не фотографія сайту клієнта. Силові позиції, для вибору бази даних і допустимих меж вимагають креслення та репрезентативних частин зразка.*
За одним ключовим словом ховаються дві різні проблеми
Результати DataForSEO для steering knuckle straightening переважають форуми ремонту та ентузіастів: Теми Reddit запитують, чи машина «їде прямо» після роботи з кулаками, Боб — нафтовий хлопець дебатує про розгинання зігнутого суглоба пальця, і запити на ремонт груп у Facebook. Єдина суттєва технічна сторінка — це стаття FenderBender про діагностику зігнутих суглобів пальців на основі даних вирівнювання за допомогою SAI, діаграми розвалу та включеного кута — і його висновок для магазинів зіткнення є однозначним: литі кулаки «не підлягають ремонту і повинні бути замінені в разі пошкодження».
Ця доктрина є правильною для свого контексту — завантажена внаслідок аварії частина безпеки з невідомим внутрішнім пошкодженням — і не має значення для іншого контексту: середовище виробництва та відновлення, де вимірюється спотворення, повторюваний артефакт процесу. Ці два світи не можна змішувати в одній пропозиції рішення:
| Кулачок Ситуація | Звідки береться спотворення | Інженерна посада |
|---|---|---|
| Пошкоджений в результаті зіткнення кулак на відремонтованому автомобілі | Ударне перевантаження, невідома історія злому | Заміна, не рихтується — деталь є задокументованим компонентом безпеки |
| Ковкий або кований кулак у виробництві, до або між операціями обробки | Зняття напруги від лиття або кування, обробка залишкової напруги, теплова обробка | Вимірна корекція спотворень під перевіреним вікном процесу |
| Кулак з литого під тиском алюмінію (розпірний тип) після механічної обробки або термічного старіння | Зняття стресу старіння, гасити спотворення | Обмежена холодна корекція; оцінка ризику для сплаву та стану |
| Відновлений сердечник кулака | Службовий одяг, попередній збій, тепло відмови підшипника | Повні оглядові ворота: тріщини, твердість і розмір перед будь-яким виправленням |
Ця сторінка стосується другого рядка та його сусідів: виміряний контроль викривлення кулаків у процесі виробництва або відновлення. Ніщо тут не перетворює зігнутий внаслідок удару кулак назад на безпечну деталь. Для суміжних компонентів шасі, які регулярно виправляються у виробництві, побачити наш огляд систем рихтування шасі та обговорення 3D рихтування гігалитих деталей конструкції.
Визначте ланцюжок даних перед будь-чим іншим
Кожна функціональна характеристика кулака має бути перерахована та прив’язана до бази даних на кресленні:
- отвір підшипника маточини — початкова вісь A;
- грань втулки — вторинна плоска база B, контроль биття гальмівного ротора;
- геометрія рульового важеля — положення та висота бобини рульової тяги, контроль кутів зчеплення та сходження;
- шкворневі отвори (суцільні кулаки осі) або розпірна вилка, гніздо для затискного болта та верхню монтажну поверхню (кісточки Макферсона);
- нижній отвір кульового шарніра або отвір для пресової посадки;
- бобишки кронштейна гальмівного супорта та опорні поверхні;
- Отвір датчика ABS і деталі фланця;
- технологічні бази — позиційні майданчики та точки затиску, що використовуються при обробці.
Отвір маточини зазвичай фіксує раму, оскільки колесо та ротор обертаються на ньому. Діагностична логіка FenderBender — визначення зігнутого кулака за нахилом осі керма, розвал і кутові відхилення — це тінь зібраного транспортного засобу тієї ж геометрії: поворотний кулак, вісь отвору втулки якого нахилена відносно стійки або інтерфейсу кульового шарніра, відображається як включена кутова помилка, яку жодне регулювання вирівнювання не може компенсувати. На виробництві таке ж відхилення вимірюється безпосередньо на деталі, а не на автомобілі.
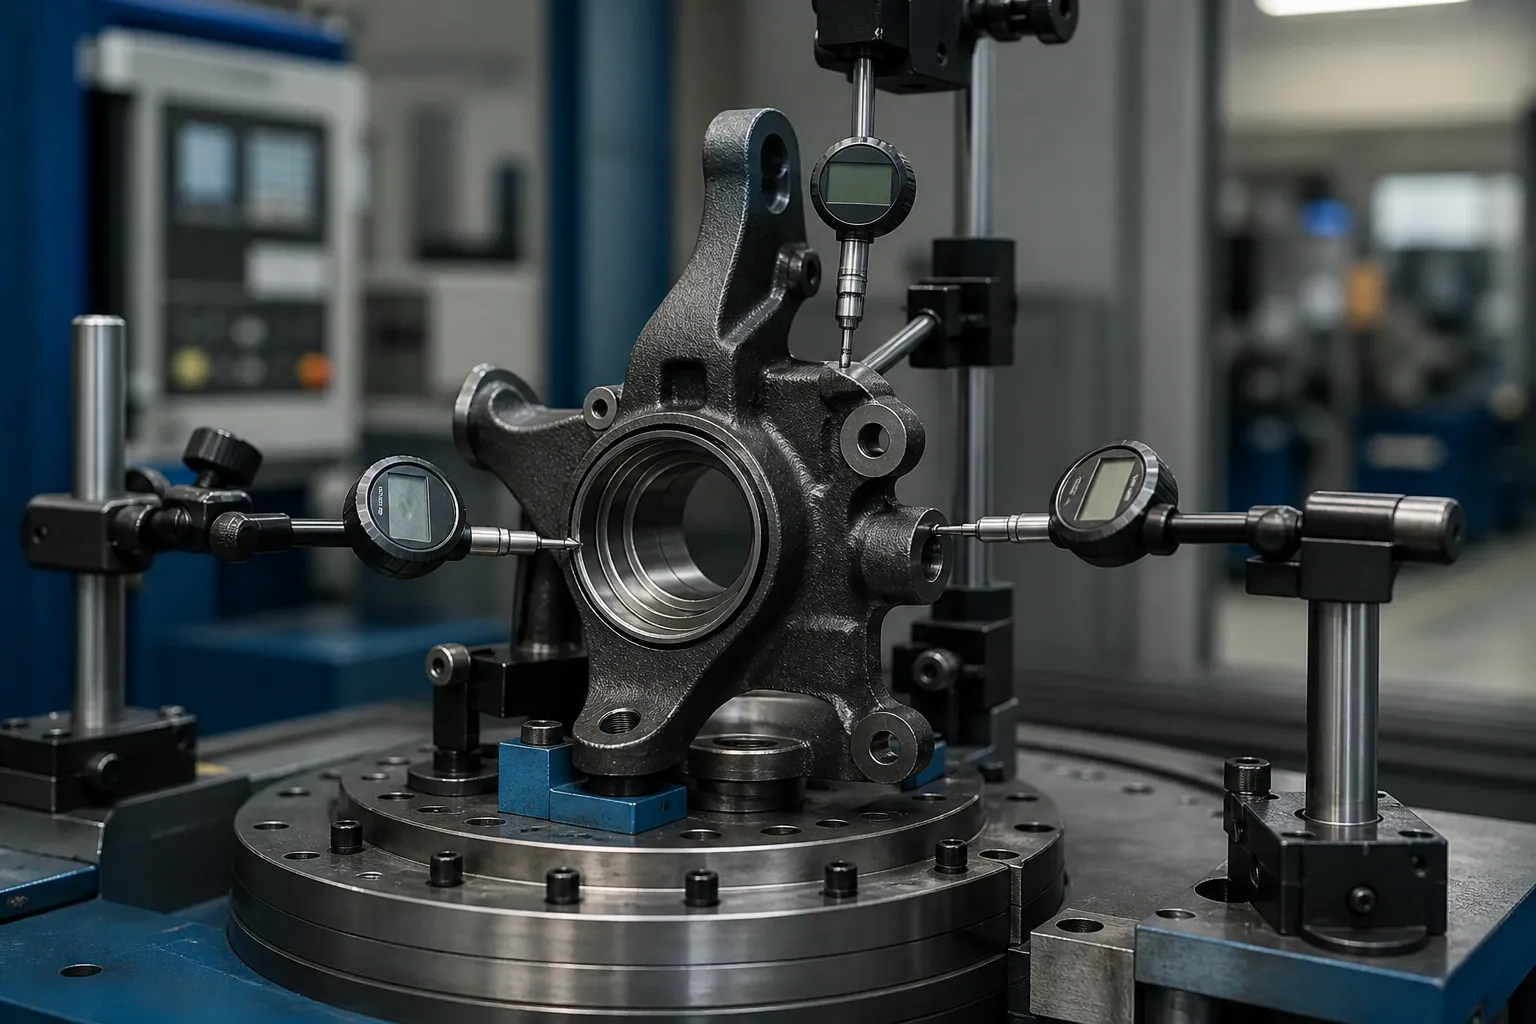
Розпізнайте моделі деформації окремо
Розглядання «зігнутого суглоба» як однієї з умов призводить до неправильних виправлень. На практиці домінують чотири моделі, кожен з різними функціональними наслідками та іншим шляхом корекції:
| Візерунок | Підпис | Функціональний наслідок |
|---|---|---|
| Нахил торця маточини відносно осі отвору | Торцеве биття на торці втулки з керованим отвором | Биття гальмівного ротора, варіація товщини, гальмівний тремтіння |
| Кутове відхилення отвору маточини до стиків підвіски | SAI / похибка типу включеного кута, виміряна між опорними елементами | Вигнутість, яку неможливо вирівняти; знос шин |
| Рульовий важіль згинається або повертається | Втулка тяги зміщена або повернута відносно кореня важеля | Помилки Toe і Ackerman; втома рук при навантаженні |
| Деформація отвору або зміщення втулки | Округлість або помилка позиціонування при пресовій посадці | Проблеми з посадкою підшипника та болтами супорта; належить до розмірів, не згинаючись |
Перші дві - це справжні проблеми випрямлення геометрії тіла. Третій – локальна корекція руки з власним планом підтримки та навантаження. Четвертий має бути спрямований на операцію калібрування або калібрування — натискання отвору під час «випрямлення» ризикує замаскувати проблему підгонки, яка повернеться після складання. Така сама логіка поділу застосовується до пов’язаних компонентів лінії рульового керування, таких як процес автоматичного випрямлення рульової рейки і корекція довгої кульової шпильки.
Стратегія вимірювання: Порівняльний, Потім Абсолют
Діагностика зіткнень порівнює порівняння з протилежною частиною або діаграмою вирівнювання, оскільки в майстерні немає даних креслення. Вимірювання виробництва не повинно успадковувати цей компроміс. Правильна послідовність:
- Направляючу частину на отворі маточини (або базовий отвір обробки) в обертовому приладі.
- Перевірте торцеву поверхню втулки на биття, а накладку рульового важеля та втулку рульової тяги на положення та висоту.
- Зафіксуйте опорні елементи шкворня або стійки — отвори на оправці, або вилку стійки на імітованих сполучених поверхнях.
- Порівняйте зі значеннями золотого зразка або CMM, не проти частини протилежної руки.
- Запишіть величину відхилення та напрямок для кожної функції перед спробою будь-якої корекції.
Для невеликих обсягів ремонтних робіт, гранітної плити з ростоміром і звітом ШМ на сім'ю може бути достатньо. За обсягами виробництва, кріплення стає станцією на роторній індексній машині: багатоточкові електронні зонди, сервопресова головка, і контролер, який зберігає карту відхилень кожної частини перед прийняттям рішення про виправлення. Карта попередньої корекції — це не бюрократія — без неї неможливо відрізнити глобальне спотворення тіла від локальної помилки руки, і завантажується неправильна функція.
Маршрути корекції та їх межі

Кулаки з ковкого чавуну та кованої сталі
Ці матеріали витримують контрольоване точкове холодне пресування, коли вікно корекції перевірено. План завантаження має більше значення, ніж потужність преса: опори під жорстку патронну конструкцію, навантаження, застосоване на об’єкті, що виправляється, або поблизу нього, короткі гребки з пружинним відкатом, виміряним після кожного гребка. Виправлення ітераційні — натисніть, реліз, повторне вимірювання — оскільки виливки нерівномірно знімають напругу, і корекція на плечі може змінити показання торцевої поверхні втулки. Повторюйте повну карту зонда після кожного циклу, не лише одна завантажена функція.
Кастети з литого алюмінію
Литі під тиском алюмінієві кулаки типу T6/T7 мають низьку пластичність і заслужену репутацію розтріскування під час неконтрольованого холодного згинання. Виправлення, де взагалі затверджено, малокутні, малошвидкісний, і перевірено на сплав і відпуск на жертвових зразках, часто після стабілізаційного лікування. Багато програм з виробництва алюмінієвих кулаків просто встановлюють жорсткіший контроль над процесом і натомість викривлення брухту — це рішення належить металургу, не постачальнику машини.
Які точки натискання не може виправити
Рульові важелі, які зазнали перевантаження на вигин, є проблемою втоми та відповідальності, питання не геометрії. Виправлення важіль, навантажених аварійно, на готових частинах безпеки не має розглядатися, навіть якщо геометрія зчитується одразу після цього — та ж доктрина заміни застосовується в галузі зіткнень. Випрямлення завойовує своє місце на викривленнях, спричинених процесом, де відома історія навантаження та перевірено вікно корекції.
Приймальні ворота

Звільнений процес випрямлення кулаків повинен утримувати чотири ворота, в порядку:
- Передворот: виявлення тріщин (магнітні частинки або еквівалент для чорних частин) перед корекцією — рихтування над наявною тріщиною знищує докази та деталь.
- Ворота геометрії: повна карта базових елементів у межах креслення — биття торця втулки, кути між отвором і підвіскою, положення руки — вимірюється після корекції та після будь-якого кроку зняття напруги або стабілізації.
- Ворота стійкості: повторне вимірювання після наступної обробки або нагрівання; корекцією, яка розслабляє спину, була суперпозиція стресу, не виправлення.
- Ворота відстеження: карта відхилень кожної частини, підрахунок поправок і остаточні показання, збережені проти його серійного номера, із визначеною межею повторної обробки, після якої деталь викидається, а не пресується знову.
Чесне визначення ліміту переробки — і правил сортування NOK навколо цього — ось що відокремлює лінію випрямлення від пресу в кутку. Наш огляд NOK сортування та межі доробки в лінії правки охоплює структуру рішення.
Поширені підводні камені
- Неправильний порядок даних. Виправлення поверхні втулки, коли отвір є функціональною віссю, дає деталь, яка проходить одну перевірку та не збирається.
- Повторне вимірювання за однією ознакою. Перевірка лише виправленої функції приховує перехресні зсуви в інших частинах кузова.
- Перепресування виливків. Переслідування останніх часток міліметра важкими рухами змінює видиму геометрію на невидимі мікротріщини.
- Пропустіть повторну перевірку стабільності. Деформація, яка повертається після наступної операції обробки, є класичною ознакою незнятих залишкових напруг, і з’являється у замовника, не в твоїй камері.
- Без тріщин перед корекцією. Попередня тріщина стає польовою невдачею із задокументованою причиною вашого коригування.
Заморозьте етап процесу перед виправленням
Вирішальне значення має те, коли відбувається корекція на маршруті, ніж те, як це робиться. Шарнір, виміряний відразу після лиття або кування, несе зміну заготовки та залишкові напруги, які частково послаблюються під час обробки; виправлення остаточної геометрії на цій стадії означає виправлення тіла, яке незабаром зміниться. Практичні вікна є:
- Після грубої обробки, перед напівфінішом: функціональні базові елементи існують, а запас залишається — зазвичай найкраще вікно, оскільки корекція підтримує шліфування та розточування, а не бореться з ними.
- Після термообробки або індукційного загартування отвору маточини: викривлення досягає свого піку, і підтверджена корекція відновлює частини, які в іншому випадку були б утилізовані, але матеріальний стан обмежує вікно.
- Після закінчення обробки: корекція обмежена невеликими кутовими відхиленнями; кожен ризик воріт стабільності застосовується, і виграш повинен виправдовувати його.
Сцена також вирішує, що означає «прямий».. Перш ніж закінчити нудно, отвір маточини ще не остаточний, і базові дані повинні бути отримані з опорних даних обробки; після закінчення розточування, сам отвір стає чесним посиланням. Специфікація вирівнювання, у якій не вказується точка процесу, — це специфікація, яку два відділи тлумачитимуть по-різному — тобто деталі виправляються правильно на неправильному етапі та все одно виходять з ладу під час складання.
Що містить серйозний запит
Відповідально ставтеся до станції випрямлення суглобів пальців, потреби постачальника: креслення з опорною схемою і листом допусків; стан матеріалу та термічної обробки в точці корекції; де сьогодні вимірюється викривлення та з яким розподілом результатів; зразки деталей, що покривають добре, прикордонні та норвезькі крони умови; необхідний час циклу; і правила переробки та утилізації, які погодить завод. З цими входами концепція приладу, план зонду та архітектура преса слідують безпосередньо — без них, будь-яка пропозиція машини — це припущення про те, яка функція насправді визначає «прямо» з вашого боку.
Still weighing options for steering knuckle straightening? The посібник з вибору машини для валів, труби і профілі і розбивка цін на рихтувальні машини написані саме для цього етапу прийняття рішення.