
Шестерня — це обертовий компонент передачі потужності, який несе інтегровані зуби шестерні — прямозубі, спіральна або конічна шестерня — разом із цапфами, сплайни, нитки і плечі на одній осі. Його специфікація прямолінійності визначається на цій осі: шийки та циліндри кроку шестерень повинні обертатися навколо загальної лінії в межах загального показання індикатора (МДП) обмеження, встановлене терміном служби підшипника, якість зачеплення шестерні та швидкість обертання вала. Таким чином, вирівнювання вала шестерні означає відновлення осі обертання зубчастого компонента — принципово відмінна проблема від сплющування зубчастої балки, і проблема з добре встановленими методами вимірювання та корекції.
Рішення для вирівнювання валу шестерні має відповісти на п’ять запитань, перш ніж буде обрано обладнання:
- Що визначає вісь вимірювання — журнали, центрів або основного діаметра шліца — і чи відображає дослідження зібране підшипникове розташування?
- Є відхилення одноплощинного лука, локальний вигин плеча, поворот, або комбінація — і де справжня вершина?
- Що таке матеріал і стан термічної обробки — наскрізне зміцнення, цементований і загартований, індукційно загартовані журнали — і які шляхи корекції схвалені для цього?
- Шліфувальний матеріал ще в наявності, і є поправкою, призначеною для відновлення розподілу запасів або остаточної геометрії?
- Як буде випущена геометрія, перевірити цілісність бокової частини зуба та довготривалу стабільність?
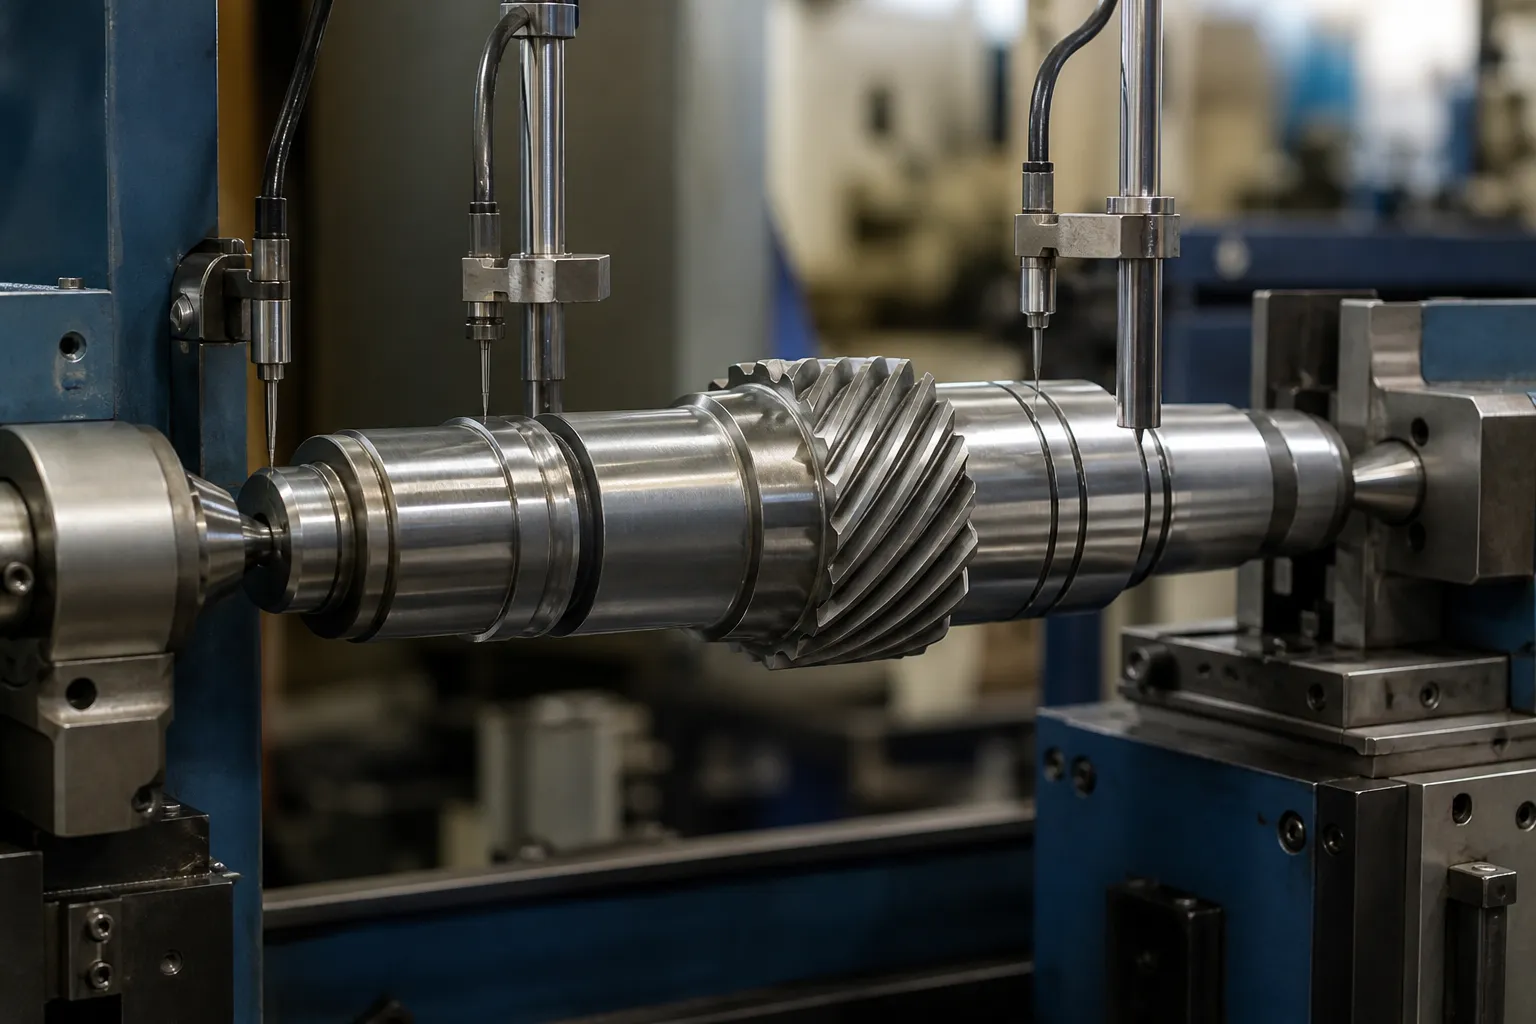
*Інженерна концепція ілюстрації: вал шестерні, який підтримується між центрами із зондами на цапфах під час коригувального дослідження. Не фотографія сайту клієнта. Вибір дату, позиції сил і допустимі межі вимагають креслення та типових зразків деталей.*
Шестерня проти шестерні: Дві різні проблеми
Цей сайт уже охоплює промислове рихтування зубчастих рейок, і дві заготовки часто плутають, оскільки обидві мають зуби шестерні. Вони майже не мають інженерного змісту:
| Редукторна стійка | Шестерня | |
|---|---|---|
| функція | Перетворює обертання на лінійний рух; зубчаста пряма планка | Передає крутний момент між обертовими осями; зубчаста циліндрична частина |
| Визначення прямолінійності | Рівність і прямолінійність опорної поверхні в одній площині; рівність лінії кроку | Відхилення осі обертання: TIR вимірюється по колу на певних ділянках |
| Первинне вимірювання | Лінійний — лінійка, поверхнева плита, лазерна лінія, вибірка по довжині | Ротаційний — деталь прокочується між центрами або на цапфах, циферблат або електронні щупи, оглядова карта згину |
| Несправність при згині | Палітурка, нерівномірне зчеплення зубів, помилка позиціонування | дисбаланс, вібрація, пошкодження підшипників і ущільнень, неспіввісність сітки шестерні, втома |
| Типова корекція | Натискання в плоскій площині; іноді процеси розтягування або вирівнювання для довгих стелажів | Корекція точкового натискання на відображеній високій точці, селективне пілінг, обмежені теплові методи |
Стійка виправлена в площині; зубчастий вал поправляється навколо осі. Вимірювальний словник, світильники, машини та критерії приймання різні, тому ці дві теми розглядаються на окремих сторінках. Якщо заготовка являє собою довгу зубчасту планку, яка зачеплюється з шестірнею для лінійного переміщення вантажу, застосовується сторінка стійки. Якщо це вал із шестернею на ньому, що обертається в підшипниках, читайте далі.
Анатомія та звідки береться спотворення
Перелічіть ознаки, які беруть участь у ланцюжку даних і системі напружень:
- опорні шийки — головна функціональна вісь;
- зубчасті сегменти: шпористі або гвинтові зубці, ширина торця шестерні, крок і геометрія кореня;
- сплайни, шпонкові канавки, нитки, конуси та особливості з’єднання;
- плечі, канавки стопорного кільця, поперечні свердління та нафтові отвори;
- центри або тимчасові дані процесу;
- шліфувальний матеріал по секціям і стадіям процесу.
Вали шестерень згинаються з причин класичного вала, задокументовано в ремонтній літературі: механічне перевантаження під час транспортування або складання; асиметрична обробка, яка нерівномірно знімає внутрішню напругу; теплова обробка, де загартування навуглецьованого або наскрізь загартованого вала майже завжди вводить лук; і важкі усадочні або пресові посадки, які згинають спочатку прямий вал як стек-ап. Зокрема на шестернях, фрезерування та стружка залишають залишкове напруження навколо зубчастих частин, а шліфування однієї цапфи після термічної обробки може зменшити напругу та перемістити іншу секцію — точка корекції в процесі має таке ж значення, як і сама корекція.
Спочатку виміряйте: Карта дослідження вигинів

Інженерно-технічна практика ремонту відображення зігнутого валу перед дотиком до нього повністю стосується валів шестерень, а виробничі машини автоматизують це:
- Підтримуйте вал між центрами або на його цапфах і перевірте, щоб самі опори зчитували нульове биття — помилка опори псує всю карту.
- Позначте поворотне посилання; записувати TIR на рівномірно розташованих осьових станціях, перетворення в прогин (половина МДП) і годинниковий кут на кожному.
- Прочитайте карту: одна домінуюча висока точка з постійним кутом вказує на простий лук; різний кут по довжині вказує на багаторазові вигини або скручування; найскладніший випадок - комбінований вигин і скручування.
- Шукайте справжню високу точку між станціями — максимум лежить там, де говорить тренд, не обов’язково там, де трапився зонд.
- Повторюйте карту після кожного циклу корекції та в кінці як запис перевірки.
Усередині цієї сходинки розташовано дві пастки для окремих споряджень. перше, вибір бази даних: на ступінчастому валу правильним базовим ланцюгом зазвичай є шийки, не центри — вал може читати прямо по центрах і зігнутий по цапфах, а підшипники не дбають про центри. Правила вибору детально висвітлені в вибір точки вимірювання для ступінчастих валів. друге, помилка бокової сторони зуба проти вигину: биття циліндра, виміряного на цапфах або на приладі для перевірки передач, має бути відокремлено від биття осі валу, або помилка виготовлення зуба «лікується» шляхом згинання валу. Загальна діагностична логіка для відокремлення помилки форми від вигину розглядається округлість проти вигину при вимірюванні обертанням.
Маршрути корекції
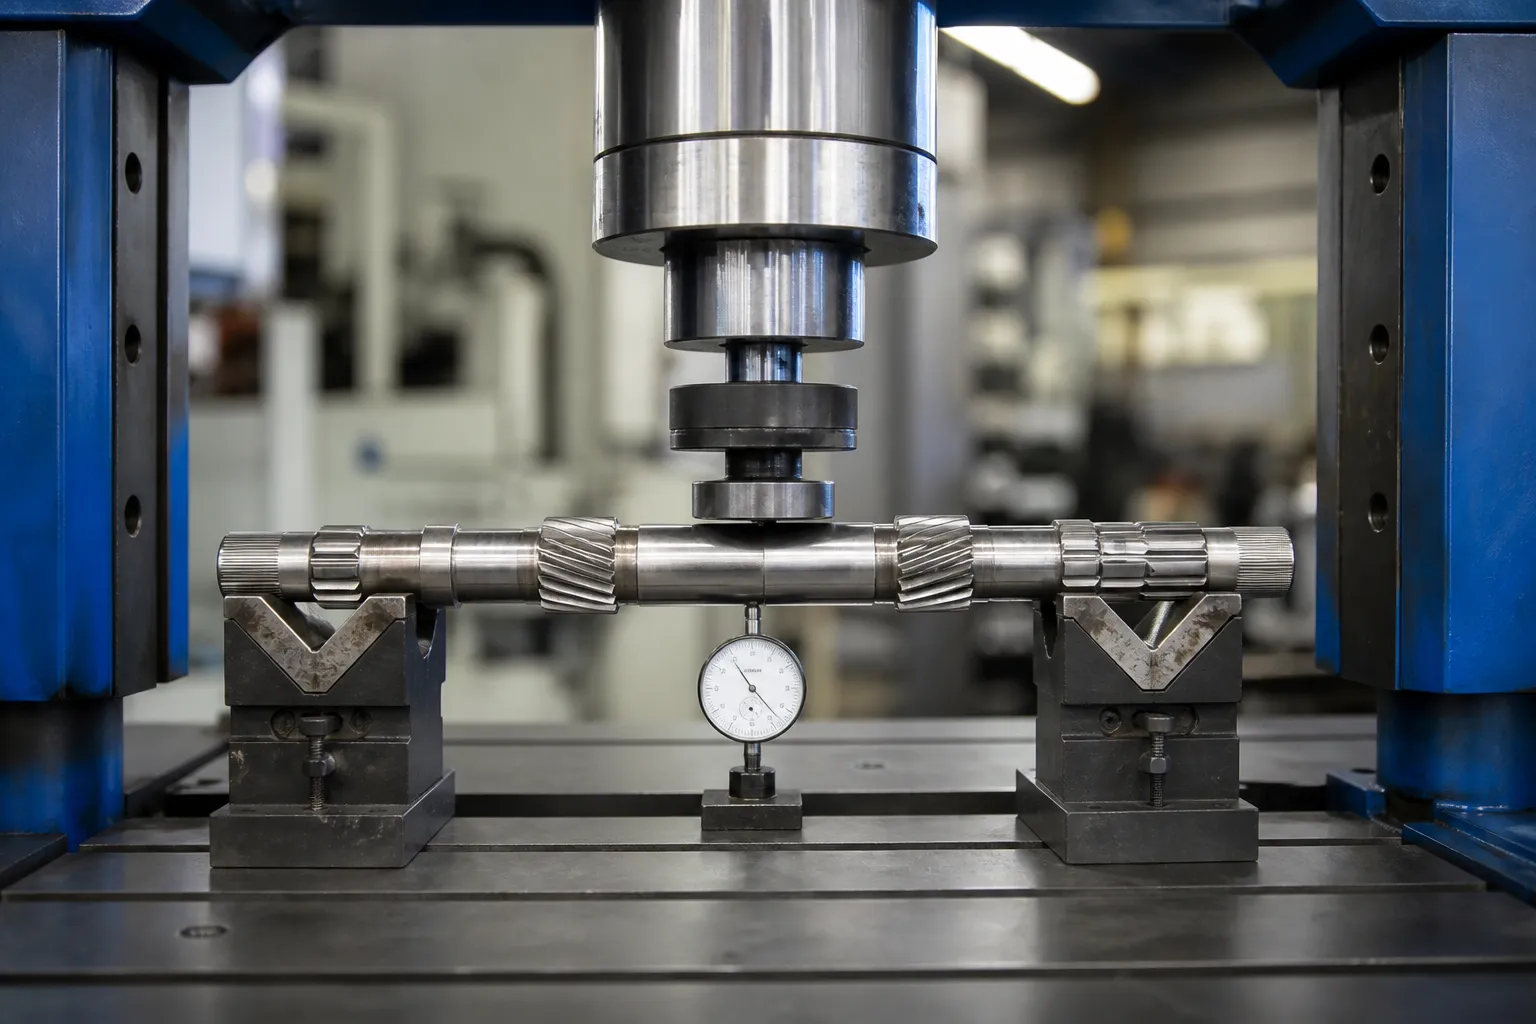
Механічне точкове пресування — основний шлях
З картою в руках, вал встановлюється верхньою точкою вгору, підтримується близько до вигину, і завантажений накладним бараном, у той час як зонд відстежує живе відхилення. Працюйте невеликими рухами і приймайте пружинну віддачу: мета — найменша кількість поправок до толерантності, оскільки кожен пластичний цикл додає залишкову напругу. На серійних машинах цей цикл — карта, преса, re-map — запускається автоматично з компенсацією пружинного зворотного ходу, отриманою для кожної групи деталей. Частина майстерності ручного правлення валу стає параметром контролера; фізика не змінюється.
Пін — туди, де натискання не досягає
Контрольований дробовий або голковий пілінг увігнутої сторони стискає поверхневі волокна та злегка їх розростає, тягнучи вісь до прямої. На зубчастих валах інструмент для точного обрізання є інструментом для точної обробки: виправляє невеликі залишки після пресування, і це працює в місцях, які баран не може завантажити — поруч із плечами, поблизу зубчастих ділянок — без будь-якого ризику розчавлення зубів. Це повільно на коригування і рідко основний маршрут.
Точкове нагрівання — обмежено на загартованих валах шестерень
Точкове нагрівання невеликої зони для створення локальної напруги розтягування при охолодженні є законним методом вирівнювання на низькому рівні- і середньовуглецеві вали в незагартованому стані. На цементованому, наскрізне або індукційно загартовані вали шестерень суворо обмежені або заборонені: зона термічного впливу може розм'якшити або повторно затвердіти місцевий матеріал, створюють тверді плями та мікротріщини саме там, де проходить втомний термін служби зубів і шийок, і залишити виступ, який потрібно видалити, перш ніж поверхня ввійде в підшипник або ущільнення. Де теплові методи взагалі розглядаються, вони належать до схваленої металургом процедури ремонту, не до циклу корекції виробництва. Матеріальні норми розроблено в випрямлення після термообробки.
Що ніколи не включає запресовування валу шестерні
Навантаження прикладаються до цапф або секцій корпусу вала між опорами — ніколи не до зубів шестерні. Натискання на зубчастий сегмент створює ризик деформації зуба, яку неможливо скасувати при випрямленні, і роликове правлення типу, що використовується на гладких валах, не застосовується до зубів. Сплайнові секції дотримуються власних правил, висвітлено в нашому рішення для правки шліцьового вала; родини валів виміряні та виправлені всередині коробок передач – введення, вихідний і проміжний вали з логікою приймання з кількома цапфами – розглядаються окремо в Рішення для правки валу коробки передач.
Критерії прийняття

Практика ремонту валу дає придатну базову лінію: приблизно 0.001 дюймів на фут довжини (0.083 мм/м) для загального обертового обладнання, затягування в сторону 0.0005 в (0.013 мм) у будь-якій точці для високошвидкісних багатоступеневих машин. Для зубчастих валів діє креслення, і клас допуску слідує за застосуванням: низька швидкість, вал редуктора з низьким допуском має ширше вікно, ніж вал із високими обертами, шестерня з малим зазором. Послідовність приймання повинна бути:
- підсумкова карта огляду на всіх станціях, в межах зазначеного МДП;
- перевірка якості зубчастих передач — контакт зубів, біття через шпильки, вирівнювання спіралі — не змінено корекцією;
- виявлення тріщин відповідно до стану матеріалу після всіх виправлень;
- перевірка після остаточного шліфування або обробки, не тільки після випрямлення;
- підтвердження стабільності, якщо програма критична: виміряйте повторно після інтервалу витримки або температурного циклу, якщо вікно процесу ще не підтвердило стабільність.
Останній момент - це відверта слабкість будь-якого випрямлення валів: виправлення, яке просто накладає нове напруження на старий вигин, може читатися прямо сьогодні та дрейфувати в експлуатації. Тому кількість виправлень обмежена, чому карта повторюється після закінчення, і чому кількість ударів до допуску сама по собі є сигналом якості процесу — принципи, що застосовуються по всій лінії в автоматичне рихтування валу.
Поширені підводні камені
- Картографування на неправильній основі. Центри, які більше не представляють вісь підшипників, створюють карту, яку неможливо виправити у функціональний вал.
- Натискання на станції замість високої точки. Максимальне відхилення зазвичай знаходиться між станціями зонда; знайдіть його перед завантаженням.
- Навантаження зубів або загартованих шліців. Сила штовхача припадає на гладкі ділянки вала; зуби деформуються остаточно і непомітно для карти МДП.
- Погоня твіст з одноплощинними пресами. Комбінований згин і скручування потребує спланованої послідовності, не повторення одного і того ж штриха.
- Довіряючи лише післядрукарському читанню. Залишкова напруга перерозподіляється; перевірка випуску належить після остаточного шліфування, і результат поля після цього.
Відділення вигину від скручування перед виконанням послідовності
Карта огляду вирішує не тільки чи виправляти, але й у якому порядку. Три діагностичні сигнатури охоплюють більшість зубчастих валів:
- Простий лук: величини відхилення зростають і спадають по довжині з постійним годинниковим кутом. Одне натискання на відображеній високій точці, springback навчився, зроблено — найпростіший випадок і одна ручна практика добре справляється.
- Двоплощинний або S-подібний вигин: кут годинника обертається по довжині. Планується дві послідовності корекції, кожен перевірений на новій карті; виправлення більшого вигину спочатку зазвичай спрощує другий.
- Вигин з поворотом: кутові особливості — сплайни, шпонкові канавки, фаза зубчастого колеса відносно цапф — вказує на торсійне зміщення на верхній частині лука. Лише натискання лікує вигин і залишає скручування; виправлення скручування – це інша операція з власним підтвердженням, і прикидаючись інакше, виробляє вали, які проходять TIR і не виконують фазування.
Автоматичні машини роблять перші два випадки рутинними: контролер підходить для вимірюваних станцій, обчислює положення преса, перехід і опорний інтервал, і замикає цикл протягом двох або трьох циклів. Скручуваний корпус залишається тим, що відокремлює серйозне визначення процесу від преса з програмним забезпеченням, і це саме той випадок, коли п’ять початкових запитань призначені для виявлення на ранній стадії — до того, як стрижень витратить свій бюджет корекції на удари, націлені на неправильний режим.
Що містить серйозний запит
Машина або клітина для правки валу шестерні вказана з: креслення з опорною схемою та межами МДП по розрізах; стан матеріалу та термічної обробки в точці корекції; gear data — модуль, кут спіралі, жорсткість — тому виключення завантаження є явними; розподіл спотворень струму на станції вимірювання; зразки частин у діапазоні відхилення; вимоги до часу циклу та відстеження; і політика обмеження на переробку. З цими вхідними даними план підтримки та тестування, Клас сили натискання та стратегія навчання відскоку слідують безпосередньо, і станцію можна перевірити на частини, а не на обіцянки.
Every gear shaft straightening project eventually hits the same two questions – в selection guide for shaft, tube and profile work і straightening machine cost breakdown answer them before your supplier meeting does.