
Залізнична вісь — це критично важливий з точки зору безпеки кований компонент із великими перерізами, сидіння на колесах, підшипникові шийки, плечі, філе та додаткова коробка передач або сидіння для гальмівних дисків. Завдання випрямлення може відбуватися, коли поковка ще гаряча, після термічної обробки, під час чорнової обробки або після обробки функціональних поверхонь. Кожен етап створює іншу комбінацію якості даних, матеріальна відповідь, поверхневий ризик і відповідальність за перевірку.
Тому надійне рішення для правки залізничних осей починається з етапу процесу, а не з тоннажу преса. У проекті має бути визначено сімейство осей, температурний режим, дозволені зони корекції, обробка важких деталей, еталон вимірювання, приймання звільненої частини та межа між випрямленням осі та пізнішим складанням колісної пари.
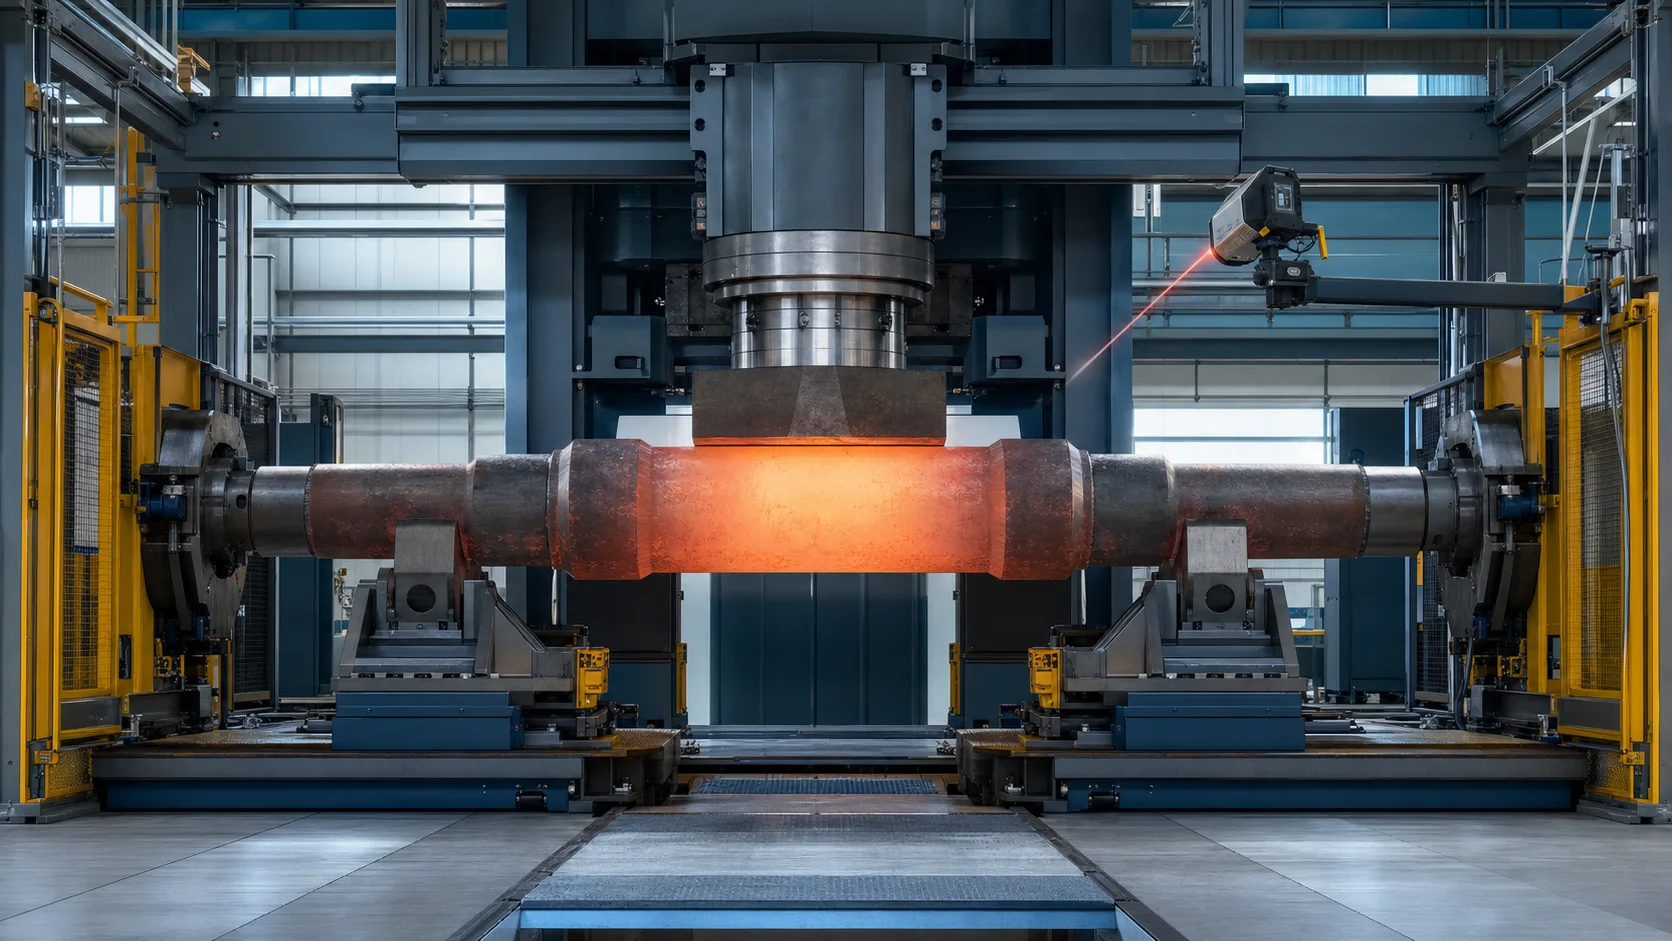
Це ілюстрація інженерної концепції, не фотографія сайту клієнта. Реальна геометрія осі, температурне вікно, потужність преса, макет обробки та інструменти вимагають креслень і типових тестів.
Випрямлення залізничної осі - це не пресування колісної пари
Терміни вісь, осьовий вал і колісна пара часто змішуються в перших запитах, але вони описують різні заготовки та процеси.
| Заготовка або процес | Головне завдання | Сфера випрямлення |
|---|---|---|
| Гола залізнична вісь | Виправте співвідношення осей або вигину перед складанням колеса | Ця сторінка |
| Зібрана колісна пара | Колеса, гальмівні диски, шестерні або підшипники вже встановлені | Потрібна окрема перевірка стану ризику та даних |
| Пресування колісної пари | Приєднайте або зніміть колеса, диски та шестерні з контрольованою взаємодією та записом силової відстані | Не процес випрямлення |
| Автомобільний півосі | Менший компонент трансмісії автомобіля зі шліцями, фланців або механізмів | Охоплено присвяч Рішення для випрямлення півосі автомобіля |
| Балансування колісної пари або перевірка ходу | Оцініть розподіл маси або функціональну поведінку зібраної обертової системи | Не замінюється випрямленням осі |
MAE відокремлює вали колісних пар під час правки литих/кованих частин від пресів колісних пар, які використовуються для складання. Ця відмінність є важливою: машина, призначена для виправлення голої ковки, не має автоматичної кваліфікації для пресування коліс або виправлення зібраної колісної пари.
Дайте визначення сімейства залізничних осей
Цінова пропозиція повинна ідентифікувати повне сімейство деталей, не тільки максимальна довжина і діаметр. Відповідні варіанти включають:
- приводні або неприводні осі;
- суцільні осі та осі з частковим або повним поздовжнім отвором;
- внутрішні несучі та зовнішні несучі компонування;
- прості вантажні осі та багатомісні високошвидкісні осі;
- сидіння на колесах плюс спорядження, гальмівно-дискові або інші функціональні сидіння;
- грубі поковки з неправильними кінцями та оброблені осі з готовими центральними отворами;
- з покриттям, прокатні або індукційно загартовані варіанти;
- різні марки сталі, способи термічної обробки та умови твердості;
- осі нового виробництва проти деталей для обслуговування, коли виправлення дозволено керівною специфікацією.
GHH-BONATRANS списки тверді, порожнистий, з живленням, без живлення, внутрішньонесучі, багатомісні, родини осей із покриттям та індукційним гартом. Ці варіації змінюють жорсткість, безпечні контактні поверхні, інтерпретація сигналу та допустима огинаюча корекції. Вони не можуть бути представлені одним універсальним рецептом.
Заморозьте етап виробництва перед вибором обладнання
Після Кування, Перед поворотом
На осі може бути накип, нерівні кінці, висока температура і неповні опорні поверхні. Гальдабіні описує автоматичне правлення залізничної осі безпосередньо після кування та перед точінням, з маніпуляторами для нерівних кінців, захист від високих температур, вимірювання температури і захист від накипу. На цьому етапі, рішенням є камера гарячого кування, не прецизійна машина для кінцевої перевірки.
Після термічної обробки
Термічна обробка може створити або перерозподілити напругу на вигин і залишкову напругу. Вісь стала холоднішою та більш чіткою, але міцність матеріалу, твердість, стан поверхні та ризик тріщин повинні бути відомі перед корекцією. Припуск на пізнішу обробку все ще може існувати.
Після грубої обробки
Центральні отвори, цапфи та доріжки сидінь тепер можуть забезпечувати більш стабільні еталонні вимірювання. Залишок може захистити кінцеві поверхні, в той час як проект може співвіднести корпус осі з майбутньою функціональною віссю перед кінцевою обробкою.
Після завершення обробки
Шийки підшипників, сидіння на колесах, галтелі та центральні отвори є готовими функціональними функціями. Інструментальний контакт, відступ, подряпини та локальні навантаження стають критичними. Межі корекції зазвичай потребують суворішого контролю та затвердженого маршруту перевірки після випрямлення.
Після нанесення покриття, Поверхнева прокатка або локальне зміцнення
Шлях корекції повинен відповідати специфікації обробки поверхні. Випрямлення не можна вважати безпечним після нанесення покриття, зміцнювальна прокатка або індукційне гартування без схвалення матеріалу та процесу.
| етап | Типова доступність даних | Основний ризик процесу | Необхідне проектне рішення |
|---|---|---|---|
| Гаряче кування | Неправильне тіло і кінці | Перепади температури, масштаб, обробка та обмежена точність даних | Температурне вікно, інструмент для гарячого контакту та допуск на механічну обробку |
| Термічно оброблена заготовка | Більш стійкий корпус, незавершені особливості | Вища міцність, залишкова напруга та ризик утворення тріщин | Матеріальний конверт, перевірка та допустима пластична деформація |
| Груба механічна обробка | Можуть існувати центри та циліндричні доріжки | Запас процесу може приховати кінцеву функціональну поведінку | Базова вісь, припуск на запас і наступна операція обробки |
| Фінішно оброблений | Функціональні журнали та місця в наявності | Пошкодження поверхні, локальна текучість і надмірне обмеження бази даних | Захищені контакти, кінцеві вимірювання та перевірки НК/поверхні |
Гаряче випрямлення проти холодного
Гаряча та холодна корекція не є взаємозамінними режимами роботи, обраними лише для зручності.
| Фактор прийняття рішень | Гаряче випрямлення | Холодне випрямлення |
|---|---|---|
| Типова позиція | Відразу після кування, перед поворотом | Після охолодження, термічна обробка або механічна обробка |
| Стан заготовки | Масштабований, термічно розширюється, можливо, нерівні на кінцях | Розміри більш стабільні з чіткішими циліндричними деталями |
| Матеріальна відповідь | Використовує високотемпературну пластичність у затвердженому технологічному вікні | Потрібна перевірена сила, переміщення та пружинна оболонка |
| Пріоритет вимірювання | Температура, загальна геометрія та припуск на запас | Випущена вісь, співвідношення биття/коаксіальність і функціональні бази даних |
| Пріоритет інструментів | Термостійкість, толерантність до масштабу та надійні маніпулятори | Захист поверхні, радіус контактів і повторюваність бази даних |
| Межа приймання | Геометрія проміжної ковки; пізніші операції необхідно перевиміряти | Може наблизитися до остаточного прийняття, в залежності від стадії процесу |
Галдабіні стверджує, що гаряче правлення може використовувати пластичність матеріалу після кування. Це підтримує концепцію процесу, але це не визначає універсальну температуру чи силу. Прийнятне вікно має виходити з матеріалу осі, маршрут кування та термічної обробки, металургійне схвалення та репрезентативні випробування.
Визначте, що означає «прямий» на малюнку
Одне значення биття не може описати повну вісь. Контрольовані характеристики можуть включати:
- прямолінійність заданої циліндричної поверхні або похідної середньої лінії;
- радіальне биття опорних шийок, сидіння на колесах, сидіння передач або сидіння гальмівних дисків;
- співвісність або співвідношення осей між розділеними функціональними місцями;
- відношення до центральних отворів або іншої виробничої осі;
- округлість і циліндричність окремих сидінь;
- положення плеча, грань біття та геометрія переходу;
- положення поздовжнього отвору або розподіл стінок, де це можливо;
- стан поверхні, критерії твердості та допустимої залишкової напруги;
- магнітно-порошковий, вимоги до ультразвукового або іншого контролю;
- геометрія на рівні колісної пари після складання, який залишається окремим чеком.
Для чіткого розмежування форми, індикація осі та обертання, використовувати Прямолінійність вала проти биття проти TIR Guide. Креслення залізничної осі та відповідна залізнична специфікація залишаються органом приймання.
Встановіть ієрархію даних
У розв’язці має бути виділено не менше п’яти посилань:
- опорні точки креслення, які визначають допуск;
- центральні отвори або технологічні центри, що використовуються при обробці;
- фізичні опори та обертальні пристрої, які використовуються випрямляльною машиною;
- доріжки датчика, які використовуються для реконструкції виміряної осі;
- еталонний номер замовника або колісної пари, що використовується для остаточної кореляції.
Ці посилання можуть бути пов’язані, але вони не є автоматично еквівалентними. Стабільна опорна поверхня може зробити вимірювання повторюваними, але все ще не має відношення до функціональної осі колесо-сидіння. І навпаки, центральні отвори можуть бути корисними для виробництва, але можуть бути пошкоджені, незавершені або не визначені як остаточні дані.
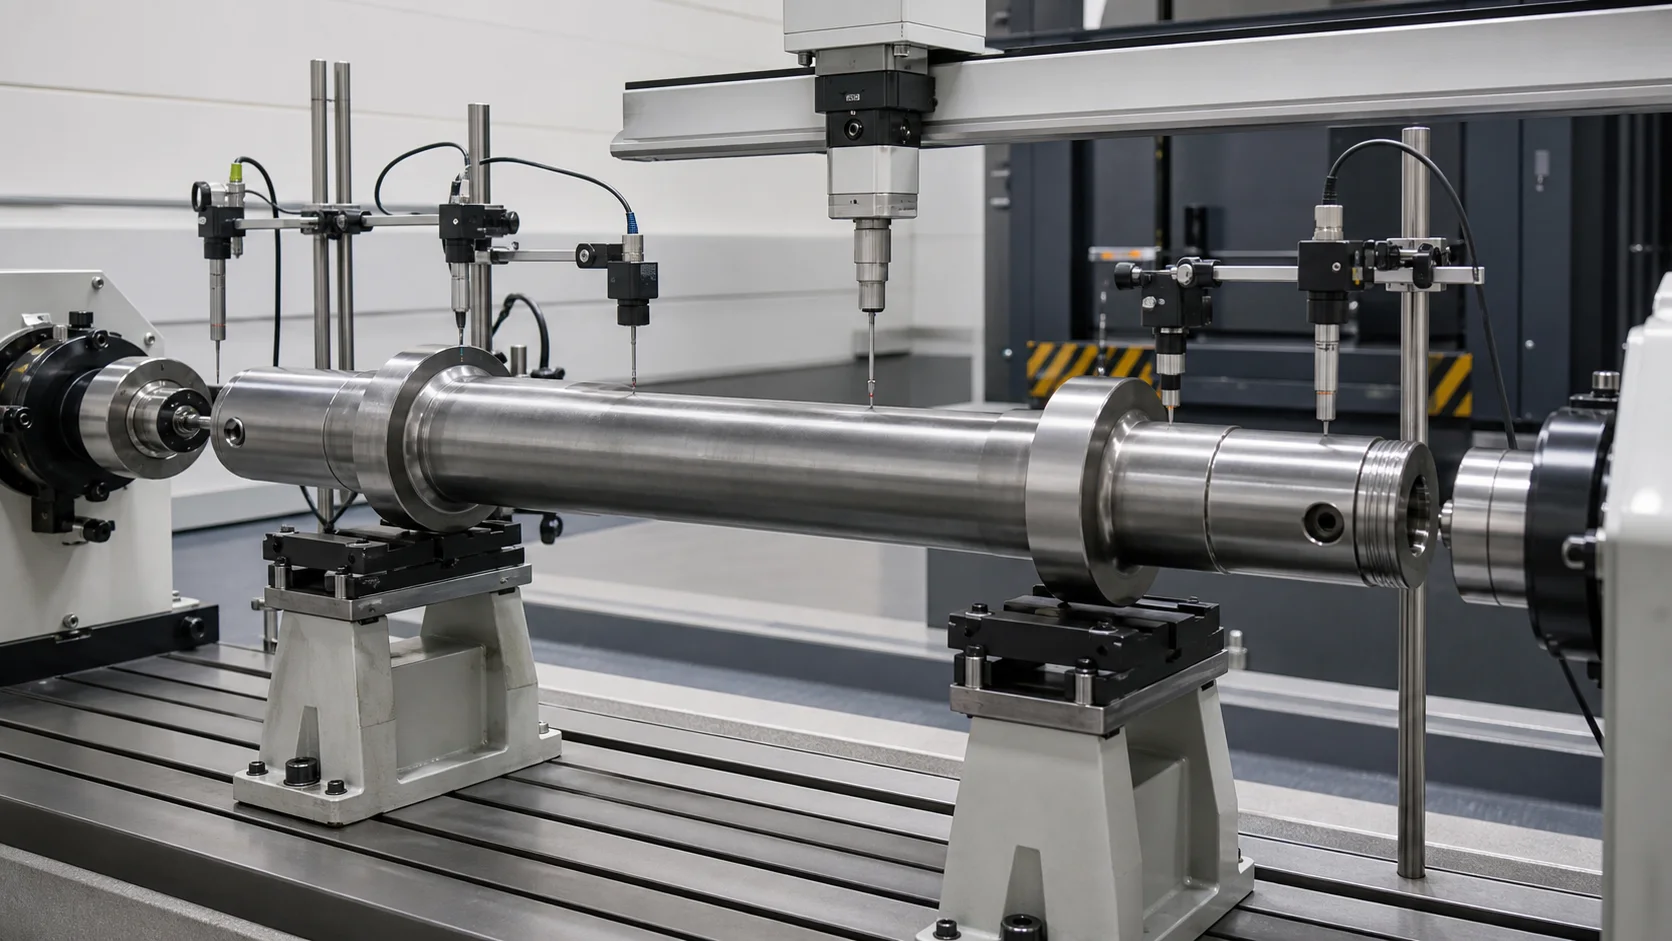
Ця ілюстрація інженерної концепції показує кілька вимірювальних доріжок на оголеній осі. Він не прописує кількість датчиків, метод контакту або вибір базової точки для кожної осі.
| Доріжка вимірювання | Можливий вихід | Основний ризик інтерпретації |
|---|---|---|
| Корпус осі | Глобальна крива вигину | масштаб, конусність або варіація штока може виглядати як вигин |
| Шийки підшипників | Журнал біття і співвідношення осі | Локальна помилка форми може спотворити результат одного тестування |
| Сидіння на колесах | Вісь колеса та биття | Готові поверхні потребують захищеного контактного або безконтактного датчика |
| Сидіння редукторні або гальмівні | Додаткова функціональна осьова залежність | Кількість функцій і переривання потребують правильного маскування |
| Центральні отвори | Кореляція осі обробки | Стан центру може не відображати базу даних креслення |
| Поздовжній отвір | Відношення отвору до зовнішньої осі | Вимагає окремого внутрішнього вимірювання або методу перевірки |
The Посібник з вибору бази вимірювання ступінчастого вала пояснює, як креслити дані, Перед програмуванням рецепта опори машини та доріжки датчиків повинні бути розділені.
Виміряйте відпущену вісь, Не тільки завантажена форма
Важка вісь відхиляється під дією власної маси, опорні реакції та вимірювання сили. Спостережувана крива змінюється залежно від відстані між опорами, кут повороту і температура. Таким чином, завантажене зчитування преси не може підтвердити остаточну випущену геометрію.
План вимірювань повинен визначати:
- опорні координати, ширина і висота контакту;
- орієнтація осі та послідовність обертання;
- температурний режим і правило стабілізації;
- лікування провисання або метод кореляції клієнтів;
- сила датчика, діапазон, роздільна здатність і маски функцій;
- кількість і розташування осьових станцій;
- оцінка кількох кутових положень;
- вимірювання випущеного стану після кожної корекції;
- кінцевий калібр або кореляція незалежної перевірки.
Контроль повинен відокремлювати локальну округлість або поверхневий сигнал від глобального вигину. Інакше, він може застосувати серйозну корекцію у відповідь на локальну особливість, яку випрямлення не може виправити.
Створіть безпечну карту преси та підтримки
Креслення осі має бути перетворено в координати машини із затвердженням, обмежені та заборонені регіони контакту.
Типові охоронні зони
- опорні шийки та ущільнювальні поверхні;
- кромки колісного сидіння та готові інтерференційні поверхні;
- сидіння коробки передач і гальмівних дисків;
- філе, плечі і переходи розділу;
- центральні отвори та різьбові кінцеві елементи;
- масляні отвори, свердловини, покриття та розпізнавальні знаки;
- місцево загартовані або міцно прокатані області, якщо не затверджено;
- відомі місця індикації або дефекту.
Принципи інструментів
- використовуйте широкі черевики та сідла, відповідні затвердженому діаметру;
- запобігти навантаженню на плечах або звуженнях;
- забезпечують контрольований поздовжній рух там, де цього вимагає метод вигину;
- підтримувати контактний тиск у межах перевіреної межі поверхні;
- стежити за силою та переміщенням, а не покладатися лише на положення штока;
- запобігти вибору рецепту, якщо сімейство осей або орієнтація неправильні;
- перевіряйте чистоту інструментів і вбудовану шкалу перед кожною партією.
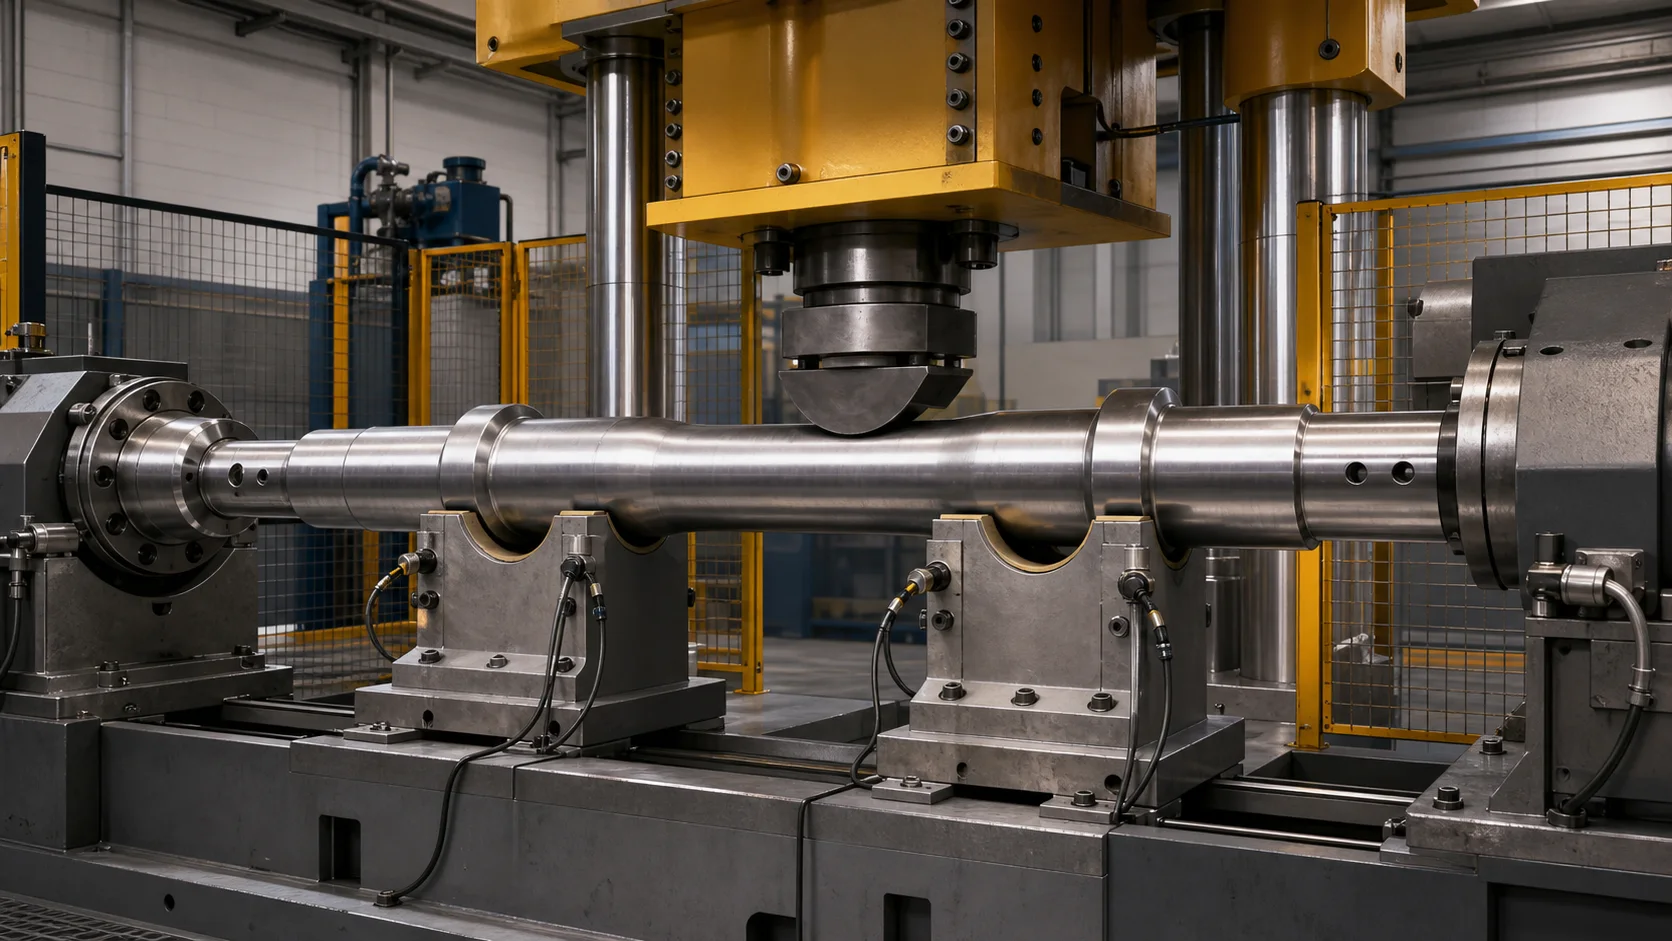
На цьому концептуальному зображенні показано коригування затверджених циліндричних зон. Фактична кількість опор, проліт, радіус башмака, межа сили та дозволений напрямок корекції повинні бути встановлені шляхом тестування зразка.
Температура, Масштаб і теплове розширення
Температура – це не лише проблема захисту машини. Це впливає на розмірність, матеріальна відповідь, тертя, поведінку датчика та значення виміряного відхилення.
Для гарячого процесу, клітинка повинна визначати:
- вхідна та мінімальна температура корекції;
- де і як вимірюється температура;
- дозволена зміна температури вздовж і навколо осі;
- відсікання корекції та розташування при охолодженні осі за вікном;
- видалення накипу або допуск на накип під опорами та інструментами;
- теплові екрани для датчиків, кабелі, охоронці та оператори;
- захист і збір від накипу;
- час передачі між куванням, вимірювання, корекція та подальші операції.
Для холодного або кінцевого процесу обробки, рішення повинно визначати стабілізацію вимірювання та запобігати прийняттю теплих частин проти холодного основного без кореляції.
Робота з важкими деталями є частиною процесу
Залізничні осі не можна розглядати як звичайні ручні вали. Завантаження, обертання, переклад і розвантаження впливають на безпеку, стан поверхні та повторюваність даних.
Galdabini описує спеціальні маніпулятори для нерегулярних кованих кінців і додаткові системи завантаження ланцюга/вилки. MAE також визначає вали колісних пар як ковані деталі, що застосовуються в складних умовах. Передані вимоги до проекту включають:
- ідентифікація частини перед завантаженням;
- точки підйому та опори, затверджені для кожного варіанта осі;
- синхронізовані маніпулятори або конвеєри, розмір яких відповідає реальній масі та центру ваги;
- контрольоване обертання без перетягування готових сидінь;
- позитивне виявлення сидячих і затиснутих станів;
- зони відчуження для накопиченої енергії та небезпеки, пов’язаної з падінням частин;
- масштаб, управління маслом і стружкою;
- логіка відновлення при втраті живлення, несправність датчика або перерва в корекції;
- безпечне видалення невідповідних частин.
Час обробки та втрату температури осі слід розглядати разом для гарячої лінії. Механічно здатний прес все ще може вийти з ладу, якщо перенесення та індексування дозволяють ковці вийти за межі затвердженої температури.
Використовуйте послідовність випрямлення замкнутого циклу
1. Визначте вісь
Завантажте перевірений рецепт із номера частини, перегляд креслення, етап процесу, стан матеріалу/термічної обробки та сімейство осей.
2. Перевірте передумову
Підтвердьте температуру, стан поверхні, рівень шкали, завершення функції, орієнтації та що вісь пройшла всі необхідні передні ворота.
3. Навантаження на затверджені зони
Використовуйте визначені точки підйому та опори. Перевірте посадку та запобігайте ковзанню готових поверхонь по забрудненому інструменту.
4. Виміряйте початкову геометрію
Поверніть або відскануйте вісь відповідно до рецепту. Відновити відповідне тіло або функціональну вісь і замаскувати переходи, отвори та неправильні риси.
5. Відокремте вигин, який можна виправити, від інших помилок
Відхиліть або маршрутизуйте окремо, коли сигнал вказує на локальну помилку форми, пошкоджені центри, дефекти поверхні, неправильний обробний матеріал, надмірна овальність або зв'язок ознак, що не піддається корекції.
6. Виберіть безпечне положення корекції
Виберіть проміжок опори, напрямок корекції та зону пресування із затвердженої карти. Додайте температуру, сила, межі переміщення та поправки.
7. Застосуйте контрольоване надмірне згинання
Використовуйте перевірену модель для реагування на матеріал і відскоку. Записуйте силу та зміщення протягом усього гребка та зупиняйтеся на будь-якому ненормальному підписі.
8. Повністю відпустіть і повторно виміряйте
Зніміть коригуюче навантаження перед оцінкою результату. Повторно перевірте кожну контрольовану доріжку, тому що одна корекція може змінити іншу станцію або співвідношення осей.
9. Огляньте вісь
Виконайте необхідну поверхню, розмірні та неруйнівні перевірки згідно креслення осі, специфікація процесу та історія виправлень.
10. Запис і вивантаження
Зберігайте ідентичність осі, перегляд рецепта, температура, карти до/після, корекція координат, криві сила-переміщення, сигналізації та остаточне розміщення, коли необхідна відстежуваність.
Визначте Автоматично, Напівавтоматичний і ручний приціл
| Режим | Підходить Коли | Необхідні елементи керування |
|---|---|---|
| Автоматичний | Сімейства стійких осей, повторювані умови на початку та визначений потік виробництва | ID частини, автоматизоване вимірювання, контрольований за рецептом інструмент, межі корекції та простежуваність |
| Напівавтомат | Кілька варіантів або керування за допомогою оператора з повторюваними вимірюваннями | Кероване налаштування, блокування, дозволи рецепта та незалежне вимірювання випуску |
| Ручний прес | розвиток, ремонт або невеликі роботи, де це дозволено | Кваліфікований оператор, контрольований манометр, індикація сили/переміщення та задокументовані правила прийняття рішень |
Автоматизація не усуває потреби в металургійних обмеженнях і валідації зразків. Він лише робить повторюваним маршрут перевіреного рішення.
Розділіть обов’язки з вирівнювання та перевірки
Випрямлення змінює глобальну геометрію. Він не усуває кожен дефект осі.
| Хвороба | Випрямлення може потенційно вирішити проблему | Потрібна окрема перевірка або процес |
|---|---|---|
| Глобальний вигин | так, в межах підтвердженого матеріалу та геометрії | Опубліковано вимірювання та кінцева кореляція |
| Помилка локальної форми журналу або місця | Зазвичай ні | Механічна обробка або рішення про відмову |
| тріщина, на колінах або шкідливі ознаки | немає | Затверджений НК і порядок утилізації |
| Дефект поздовжнього отвору або положення | Не лише зовнішньою корекцією вигинів | Внутрішні вимірювання/НК та інженерний огляд |
| Пошкодження поверхні або дефект покриття | немає | Маршрут ремонту або бракування поверхні |
| Неправильна посадка коліс | немає | Розробка колісних пар і процес складання |
| Дисбаланс колісної пари | немає | Балансування або функціональний тест після складання |
Lucchini RS представляє перевірку як окремий етап у своєму інтегрованому маршруті виробництва осей. GHH-BONATRANS також підкреслює поздовжні отвори як можливості неруйнівної діагностики. Осередок виправлення повинен обмінюватися даними відстеження з якісними операціями, але це не повинно означати, що результат прямої геометрії замінює необхідну перевірку.
Запропонована клітина для правки залізничних осей
Осередок для конкретного проекту може включати:
- охоронюваний важкий прес або рухомий портал, розмір якого залежить від зразкових даних сили;
- регульовані широкі опори та змінні радіусні черевики;
- маніпулятори для нерегулярних поковок або захищеного обертання оброблених осей;
- вимірювання температури та захист від тепла/накипу для гарячої обробки;
- контактні або безконтактні датчики геометрії, вибрані для фактичного стану поверхні;
- ідентифікація частин і керування рецептами;
- сила, вимірювання переміщення та температури;
- повний випуск і автоматичне повторне вимірювання;
- конвеєри, ланцюги, вилки або підйомний інтерфейс, що відповідають потоку установки;
- відхилити маршрутизацію та послідовність безпечного відновлення;
- інтерфейс відстеження для MES або записів якості, де це необхідно.
Остаточна архітектура залежить від того, чи є метою лінія гарячого кування, станцію корекції після термічної обробки або комірку для точної механічної обробки осі.
Зразок плану випробувань і приймання
Не вибирайте машину лише за номінальним діаметром осі. Репрезентативна матриця вибірки повинна охоплювати:
- найменша та найбільша секції осі;
- суцільні та порожнисті варіанти, де це можливо;
- мінімальна і максимальна довжина і маса;
- марки матеріалів і стани термічної обробки;
- очікувана величина та напрямок вхідного вигину;
- температурний діапазон гарячого процесу або умова холодної стабілізації;
- нестандартні торці кування та всі функціональні компонування сидінь;
- репрезентативні умови поверхні та масштабу;
- дозволені та заборонені регіони корекції;
- вимірювання клієнта або кореляція незалежної перевірки;
- максимальна кількість виправлень і правила відхилення.
Використовуйте Посібник з випробувань зразків випрямлення та приймання розділити докази здійсненності, ЖИР, SAT і виробничі можливості. Записуйте фактичні результати замість того, щоб перетворювати рейтинг машини конкурента на обіцянку для всього сайту.
Дані, необхідні для технічної пропозиції
Будь ласка, надайте:
- креслення та зміни осей;
- всі варіанти осей і річні/партійні обсяги;
- етап процесу при рихтуванні;
- матеріал, теплова обробка, твердість і деталі обробки поверхні;
- вікно температури гарячого процесу, де це можливо;
- розподіл вхідного вигину, не тільки найгірший зразок;
- контрольовані характеристики, дати та межі прийнятності;
- дозволена підтримка, зони затиску і преса;
- заборонені зони, покриття, філе, отворів і загартованих областей;
- частина маси, центр ваги та обмеження щодо транспортування рослин;
- необхідний НК, контроль поверхні та межі корекції;
- вимірювач клієнта, метод перевірки та кореляційні вибірки;
- простежуваність, МОН та вимоги до звітності;
- репрезентативні хороші та невідповідні зразки для випробувань.
Якщо ці вхідні дані неповні, відповідальним результатом є концепція та план тестування, не безумовна точність або гарантія тривалості циклу.
Часті запитання
Чи може одна машина правити як гарячі поковки, так і готові осі?
Тільки після повної подвійної перевірки. Теплозахист, масштаб, маніпулятори, сенсорний метод, захист поверхні, якість даних і логіка прийняття принципово відрізняються. Спільний прес-фрейм сам по собі не робить обидва процеси кваліфікованими.
Чи слід вимірювати вісь від центрів або цапф?
Використовуйте функціональні вимоги, визначені кресленням, і затверджену базу даних процесу. Центри можуть бути корисними для кореляції обробки, тоді як цапфи або сидіння для коліс можуть краще представляти функцію складання. Проект має виміряти достатню кількість характеристик, щоб підтвердити їх зв’язок, а не припускати, що вони ідентичні.
Чи можна виправити зібрану колісну пару в одній клітинці?
Не обійшлося і без окремої інженерної оцінки. Навісні колеса, диски і шестерні змінюють масу, точки опори, жорсткість, доступні прес-зони та вимоги до перевірки. Пресування та балансування колісної пари залишаються окремими операціями.
Чи означає, що вісь безпечна?
немає. Біття - це один геометричний результат. Матеріальний стан, цілісність поверхні, НК, твердість, історія процесу та всі відповідні вимоги залізниці залишаються незалежними приймальними воротами.
Чи можете ви гарантувати точність лише креслення?
Жоден відповідальний постачальник не повинен цього робити. Малюнки визначають ціль, але репрезентативні зразки встановлюють силу, пружинна задня, підтримувати вплив, поведінка температури, поверхневий ризик, повторюваність і кореляція калібрів.
Створіть рішення навколо реального осьового процесу
Ми розробляємо рішення для правки залізничних осей на стадії фактичного кування або механічної обробки, температурний режим, сімейство осей, функціональні дані, безпечний шлях навантаження та метод приймання. Результатом може бути гаряча портальна комірка, холодна важка автоматична машина або керований напівавтоматичний прес, але вибір слідує доказам із креслень і випробувань зразків.
If this is your first railway axle straightening line, прочитати посібник з вибору валу, трубні та профільні роботи перший, потім порівняйте свій бюджет із FAT checklist for straightening machines.
Надішліть креслення осі, маршрут процесу, матеріальний стан, вхідні дані згину, температурне вікно та метод перевірки. Потім ми можемо визначити стратегію вимірювання, карта оснащення, концепція обробки, зразок матриці та відстежуваний план приймання для вашої залізничної осі.