Ми завершили тестування зразків для клієнта з Південної Кореї: ступінчасті медичні свердла, прикріплені до a 0.05 Вимога прямолінійності мм. Ця стаття є інженерним записом цього випробування – що вимагала заготовка, які рішення принесли результат, і як було перевірено номер.
Виклик, який представляє Medical Bits
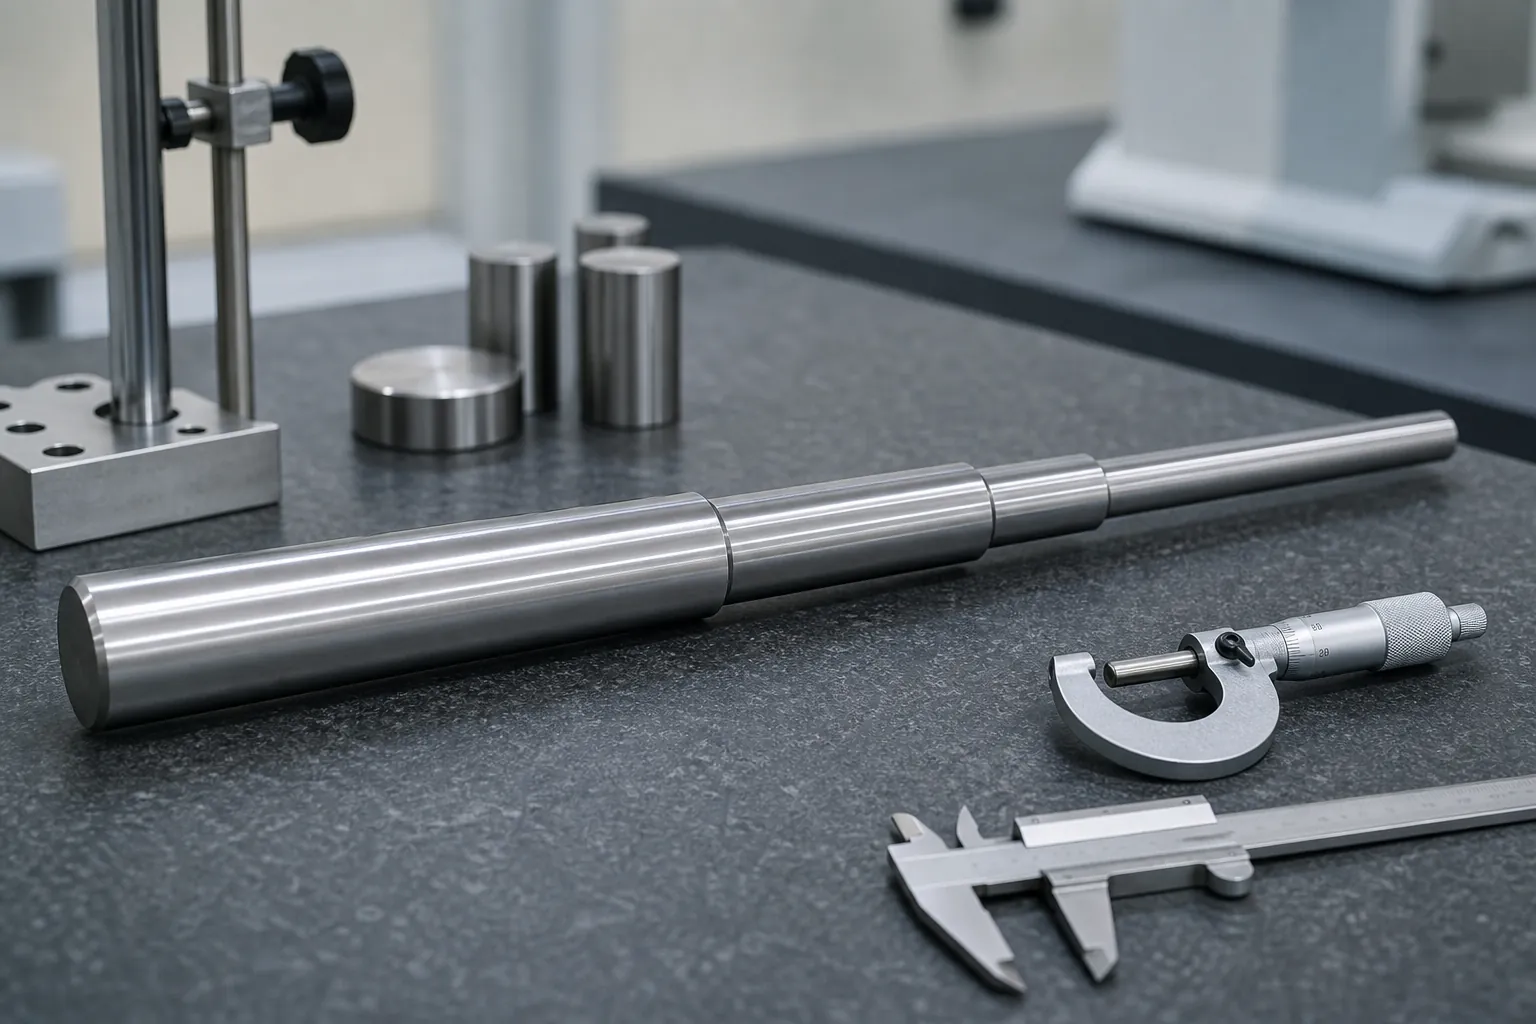
Проект передбачав виробництво спеціалізованих медичних насадок. Ці компоненти мали унікальний набір специфікацій, який став серйозним викликом для наших машин і технічних команд. Розміри заготовки були точно визначені 7.9*230, і він мав діаметр стрижня, який звужувався від 7.9 – 6.9 – 5.9, з 3 чіткі сходинки по його довжині. Такі складні та точні вимоги вимагали найвищого рівня точності в наших виробничих процесах.
Виробництво медичних компонентів – справа нелегка. Будь-яке відхилення від необхідних технічних характеристик потенційно може мати серйозні наслідки, особливо в медичній галузі, де безпека та надійність є надзвичайно важливими. Наша команда була добре – усвідомлюючи всю серйозність поставленого завдання. Ми знали, що маємо зробити все можливе, щоб кінцевий продукт відповідав суворим стандартам якості клієнта.
Інженерний огляд: Чому ступінчасте медичне свердло важко випрямити
Читайте цей проект як інженери, а не як оповідачі, Специфікація заготовки пояснює труднощі на перший погляд. А 230 довжина мм, що переходить через три діаметри, це не один тонкий стрижень, а три тонкі стрижні, з’єднані послідовно, кожна з різною жорсткістю. Коригувальна сила, прикладена до одного діаметра, створює різне відхилення на одиницю сили на кожному кроці, пік вигину зазвичай знаходиться біля переходів жорсткості, а не на середині довжини, і будь-які вимірювання, які розглядають деталь як єдиний вал, неправильно сприймають геометрію, якою вона повинна керувати. Поверх проблеми розділу, прийняття медичного інструменту є невблаганним: на a 0.05 Вимога прямолінійності мм, сам метод вимірювання стає учасником першого порядку, а функція деталі — ріжучий інструмент, що обертається передбачувано — залишає мало місця для слідів або залишкових спотворень, які необережне виправлення замінить на геометрію.
Вибір дату визначає проект до першої друку
На ступінчастому валу, які характеристики визначають еталон вимірювання, це не деталь — це проект. Центрування кінцевих центральних отворів вказує на вісь, навколо якої деталь буде обертатися під час експлуатації; посилання на найбільший готовий діаметр робить найбільшу секцію якорем і зчитує менші кроки проти неї; посилання на функціональний фланг або зону рифлення відповідає тому, що інструмент насправді потребує прямо, але вимагає вимірювання з урахуванням функцій. Кожен вибір дає різні числа на одній частині, тому це необхідно узгодити із замовником перед випробуваннями, не виявлено при прийманні. Структура саме для цього рішення, включаючи перевірки повторного встановлення, які доводять, що дані реалізуються неодноразово, закладено для вибір базової точки вимірювання ступінчастого валу. Для тесту зразка, який потім перевіряє маршрут корекції щодо цього даного, докази правила в випробування зразків випрямлення та прийняття застосовувати без змін до медичного інструментарію.
Ступінчасті переходи заслуговують на свою повагу в плані корекції. Зміна секції зосереджує навантаження на плечі, тому коригуючі гребки плануються, щоб уникнути навантаження на плече при згинанні, де існує альтернативне розташування преса, а бокові поверхні ріжучого інструменту розглядаються як захищені зони в тій же дисципліні, що описана для рихтування пістолетного свердла та глибокого свердла — найближчий промисловий родич цього сімейства заготовок.
Як проходив судовий процес
Випробувальна робота була зосереджена на двох речах: план корекції для a 0.05 допуск мм, та перевірка між етапами. Опорні позиції, точки натискання та параметри обведення були зафіксовані та записані до першої корекції, тому що допуск не залишав місця для імпровізованих штрихів. Проміжні перевірки після кожного етапу виявили відхилення, поки їх можна було виправити, замість того, щоб потім перевіряти дефекти.
Результат: 0.05 мм відповідно до вимог
Прямолінійність заготовки після випрямлення досягнуто 0.05 мм, на відмітку вимоги клієнта. Як було виміряно це число, задокументовано в розділі перевірки нижче.
Клієнт висловив задоволення результатами та зацікавленість у подальшій співпраці. Інженерні уроки, які можна перенести, підсумовані в останньому розділі цієї статті.
Дивлячись вперед
Цей випадок являє собою одну партію зразків на одну сімейство заготовок; у розділах вище вказано, що було виміряно та що дало результат. Наступний проект починається з креслення та його позначки допуску, не з цієї розповіді.
Як такий результат перевіряється, а не декларується
Результат прямолінійності 0.05 рівень мм є спільною властивістю деталі та вимірювальної системи, тому ланцюжок перевірки робить число значущим. Працює ланцюжок, який підтримує претензію цього класу: узгоджену дату та умови підтримки, написано в інструкції з огляду; вимірювальний прилад, повторюваність якого в цьому сімействі частин було продемонстровано — оскільки при жорстких допусках власний розкид вимірювального приладу є видимою частиною межі, дисципліна Гейдж Р&R для випрямлення ліній не є необов'язковим; вимірювання у вивільненому стані після повного усунення коригувального зусилля, пер завантажена проти звільненої практики; і кореляція з власним еталонним методом замовника на відповідних частинах, тому обидві сторони відправлення читаються однаково. У цьому ланцюжку, Результатом є згода внутрішнього показання постачальника та вимірювального приладу замовника — індивідуальний номер на будь-якому приладі є лише проміжним.
Що переноситься з цього корпусу на інші деталі
Конкретна заготовка належить одному клієнту, але інженерний шаблон повторюється в сім’ях. перше: на ступінчастих або звужених витончених частинах, побудуйте план корекції навколо карти жорсткості, не найгірше читання. друге: перед будь-яким пробним штрихом узгодьте визначення бази даних із замовником, і довести його повторюваність за допомогою повторних перевірок. По-третє: обробити функціональні поверхні — канавки, ріжучі кромки, фінішні зони — як захищені зони з чіткими правилами контакту, з дисципліни спільно с ступінчасте рихтування медичного свердла і медичні свердла малого діаметра. Четверте: нехай свідоцтво приймання — вимірювання стану випуску на узгодженому калібру, із заздалегідь визначеними межами переробки та розпорядженням — будьте арбітром, не оптимізм виробничого цеху. Деталі, які відповідають цим чотирьом правилам, збігаються за меншу кількість ударів і витримують перевірку; частини, які їх пропускають, витрачають бюджети на переробку, знову вивчаючи ті самі уроки.
FAQ
Чому ступінчасті вали прогинаються біля переходів діаметрів?
Тому що жорсткість різко змінюється на кожному плечі. Стрес від обробки, термічна обробка та попередня механічна обробка зосереджуються, де змінюється розділ, і перехід діє як шарнір при будь-якому подальшому навантаженні. Плани корекції для ступінчастих частин, таким чином, чітко відображають плечі та розміщують точки преса з урахуванням карти жорсткості, а не припускати рівномірний стрижень.
Є 0.05 мм прямолінійність обмежена машиною або вимірюванням?
На тому рівні, як матерія, так і вимірювання зазвичай домінують у розмові. Власна повторюваність датчика є видимою частиною допуску, тому дані, перед інтерпретацією будь-якого результату корекції необхідно продемонструвати стан опори та можливість вимірювання. Ось чому проекти з жорстким допуском передбачають вимірювальну роботу.
Чи можна використовувати зони рифлення як контактні точки під час корекції?
Загалом ні. Виїмки та ріжучі кромки є функціональними поверхнями, і контакт там ризикує пошкодженням країв, що не виправдовує жодне підвищення прямолінійності. Правильна практика розміщує опори та натискний контакт на гладкій хвостовику або узгоджених нефункціональних зонах, з геометрією інструменту, яка розподіляє навантаження — дисципліна контактної зони, спільна для всіх програм правки інструменту.
Якщо це ваша перша лінія правки свердла, прочитати покрокова інструкція вибору випрямляча перший, потім порівняйте свій бюджет із контрольний список приймальних випробувань для нової машини.