
ดอกสว่านคอนกรีตและสว่านโรตารี่ผสมผสานตัวถังเหล็กยาวเข้ากับร่องเกลียว, โครงสร้างการตัดคาร์ไบด์และก้านขับเคลื่อนแบบมีร่องหรือแบบมีโปรไฟล์. คุณสมบัติเหล่านี้ทำให้ชิ้นงานแตกต่างจากแท่งกลมธรรมดามาก. หัววัดสามารถเดินตามร่องแทนแกนลำตัวจริงได้, ในขณะที่ส่วนรองรับหรือกดวางไม่ถูกต้องอาจทำให้ข้อต่อคาร์ไบด์เสียหายได้, หัวตัด, ขอบขลุ่ยหรือการเชื่อมต่อ SDS.
ดังนั้นโซลูชันการยืดดอกสว่านคอนกรีตจึงต้องได้รับการออกแบบให้เหมาะกับตระกูลดอกสว่านและขั้นตอนการผลิตที่แน่นอน. ควรวัดลักษณะที่กำหนดรูปวาด, แก้ไขเฉพาะโซนเหล็กที่ได้รับอนุมัติ และตรวจสอบทั้งรูปทรงและสภาพหลังการแก้ไข.
ดอกสว่านคอนกรีตไม่ใช่ชิ้นงานที่เหมือนกัน
กลุ่มผลิตภัณฑ์อย่างเป็นทางการแสดงให้เห็นถึงความแตกต่างในการก่อสร้างอย่างมาก. Bosch แสดงรายการแผ่นทังสเตนคาร์ไบด์แบบสองหัวตัด, หัวคาร์ไบด์เต็มสี่หัวตัด, สอง- และลำตัวสี่ขลุ่ย, การเชื่อมต่อปลายเชื่อมพิเศษและด้าม SDS Plus. Hilti แสดงรายการหัวกัดหลายหัวกัดโซลิดคาร์ไบด์และเกลียวสี่เท่า. DEWALT แสดงรายการทิปคาร์ไบด์, การออกแบบหัวเปิดและตัวด้ามสี่ฟันที่ยาวขึ้น.

รูปภาพนี้เป็นเฟรมภาพย่อจริงจากวิดีโอสว่านค้อนไฟฟ้าของโปรเจ็กต์. เป็นการยืนยันว่าดอกสว่านร่อง, สถานียึดและกลไกการแก้ไข. มันไม่ได้สร้างวัสดุบิต, ขนาด, ความแม่นยำหรือรอบเวลา.
| คุณสมบัติชิ้นงาน | ผลที่ตามมายืดตรง |
|---|---|
| แผ่นคาร์ไบด์ประสาน/เชื่อม | โดยปกติข้อต่อและคาร์ไบด์จะต้องอยู่นอกโซนการกด/ส่วนรองรับ |
| หัวกัดมัลติคัตเตอร์คาร์ไบด์แบบเต็ม | หัวเปราะที่มีมูลค่าสูงกว่าต้องมีการควบคุมการจัดการและการป้องกันการกระแทก |
| สอง- หรือเกลียวสี่ขลุ่ย | การเปลี่ยนแปลงการวัดหน้าสัมผัสด้วยตำแหน่งแนวแกนและเชิงมุม |
| แกนลดลงหรือความลึกของร่องที่แตกต่างกัน | ความแข็งในการดัดงอจะเปลี่ยนไปตามระยะเวลาการทำงาน |
| SDS Plus/Max หรือก้านไดรฟ์อื่นๆ | คุณลักษณะของช่องและไดรฟ์ไม่ใช่ข้อมูลทรงกระบอกธรรมดา |
| กลม, ปลายหัวจับแบบแบนหรือที่เป็นกรรมสิทธิ์ | ต้องมีตัวระบุตำแหน่งเฉพาะตัวแปรและคำจำกัดความการเบี่ยงเบนหนีศูนย์ |
| ตัวเหล็กชุบแข็งหรือผ่านการรักษาพื้นผิว | เปลี่ยนสปริงแบ็ค, การทำเครื่องหมายและความเสี่ยงในการแตกร้าว |
ระบุขั้นตอนการผลิต
| เวที | วัตถุประสงค์ที่เป็นไปได้ | ข้อจำกัดหลัก |
|---|---|---|
| เหล็กเปล่าก่อนร่อง | สร้างการอ้างอิงแบบตรงก่อนการตัดเฉือน/การขึ้นรูป | ความสัมพันธ์ระหว่างขลุ่ย/หัวขั้นสุดท้ายยังไม่ปรากฏ |
| หลังจากการขึ้นรูปขลุ่ย | แก้ไขการบิดเบี้ยวของตัวเครื่องก่อนติดคาร์ไบด์ | วัดผ่านโปรไฟล์ขดลวดเป็นระยะ |
| หลังการรักษาความร้อน | การบิดเบือนความร้อนที่ถูกต้อง | ความแข็ง, ขีดจำกัดการเด้งกลับและรอยแตกต้องมีการตรวจสอบความถูกต้อง |
| หลังจากการติดคาร์ไบด์ | การประกอบที่ถูกต้องหรือการเข้าร่วมบิดเบี้ยว | ปกป้องคาร์ไบด์และการเชื่อมต่อแบบประสาน/เชื่อม |
| หลังจากการเจียร/เคลือบ | พบกับเรขาคณิตขั้นสุดท้าย | พื้นผิวที่เข้มงวดมากและการป้องกันที่ล้ำสมัย |
ขั้นตอนที่ปลอดภัยที่สุดและมีความสามารถมากที่สุดไม่ใช่ขั้นตอนสุดท้ายโดยอัตโนมัติ. หากกระบวนการโค้งงอบิตซ้ำๆ หลังจากการแก้ไขก่อนหน้านี้, โครงการควรจัดการกับสาเหตุต้นน้ำหรือย้ายการดำเนินการยืดผมไปยังขั้นตอนภายหลังที่เหมาะสม.
ข้อมูลโครงการที่จำเป็น
| ป้อนข้อมูล | รายละเอียดที่จำเป็น |
|---|---|
| การวาดภาพ | การแก้ไข, คุณสมบัติควบคุม, วันที่และความคลาดเคลื่อน |
| ครอบครัวบิต | เส้นผ่านศูนย์กลาง, ความยาวโดยรวม/การทำงาน, จำนวนขลุ่ยและโปรไฟล์แกนกลาง |
| หัวตัด | แผ่นคาร์ไบด์/หัวเต็ม, จำนวนเครื่องตัด, ประเภทข้อต่อและเขตต้องห้าม |
| ก้าน | SDS Plus/สูงสุด, กลม, เรขาคณิตการเชื่อมต่อฐานสิบหกหรือที่เป็นกรรมสิทธิ์ |
| เส้นทางวัสดุ | เกรดเหล็ก, การแข็งตัว, การติดคาร์ไบด์และลำดับการเคลือบ |
| โค้งเข้ามา | ขนาด, การกระจายระนาบและแนวแกนจากชุดตัวแทน |
| การตรวจสอบขั้นสุดท้าย | วิธีความตรง/ความเบี่ยงเบนหนีศูนย์/โปรไฟล์, วัด, การวางแนวและความละเอียด |
| ขอบเขตการผลิต | สายพันธุ์, เป้าหมายเอาท์พุท, กำลังโหลด, การเปลี่ยนแปลงและการตรวจสอบย้อนกลับ |
หน้าก่อนหน้านี้ไม่มีขนาดที่ตรวจสอบแล้ว, ความแข็ง, ความถูกต้องหรือข้อมูลรอบ. ไม่ควรอนุมานจากวิดีโอนี้.
ความตรง, การเบี่ยงเบนหนีศูนย์และการจัดตำแหน่งทิปแตกต่างกัน
| ลักษณะเฉพาะ | มันประเมินอะไร. | จำเป็นต้องมีคำจำกัดความ |
|---|---|---|
| ความตรงของร่างกาย | รูปแบบขององค์ประกอบพื้นผิวที่เลือกหรือแกนลำตัวที่ได้รับ | ความยาวที่ควบคุมและวิธีการประเมินโดยคำนึงถึงขลุ่ย |
| การส่ายไปมาในแนวรัศมี | การเปลี่ยนแปลงของพื้นผิวขณะหมุนรอบ Datum | คุณสมบัติข้อมูล, โพรบ/ตำแหน่งเชิงแสง และการสุ่มตัวอย่างเชิงมุม |
| การจัดตำแหน่งจากปลายถึงก้าน | ความสัมพันธ์ระหว่างหัวตัดและแกนก้านขับ | คุณสมบัติหัว, ข้อมูลก้านและโซนการยอมรับ |
| โปรไฟล์ขลุ่ย/ลีด | เรขาคณิตคุณลักษณะแบบเฮลิคอล | ช่วงแนวแกน, การอ้างอิงเชิงมุมและวิธีการโปรไฟล์ |
| การหมุนตามหน้าที่ | ลักษณะการทำงานในหัวจับหรือสปินเดิลทดสอบที่ได้รับอนุมัติ | ชัค, ความลึกของการแทรก, ความเร็วและตำแหน่งที่วัดได้ |
ไอเอสโอ 1101 กำหนดภาษาสำหรับข้อกำหนดทางเรขาคณิต, แต่ภาพวาดของลูกค้าจะต้องระบุคุณลักษณะที่ยอมรับได้จริง. เครื่องจักรไม่สามารถ “รับประกันความตรงหรือความเบี่ยงเบนหนีศูนย์” ได้จนกว่าตัวเลือกและข้อมูลนั้นจะชัดเจน.
การวัดแบบรับรู้ขลุ่ยเป็นสิ่งจำเป็น
หัววัดแบบสัมผัสที่สัมผัสกับเกลียวที่กำลังหมุนจะขึ้นและตกลงตามขลุ่ย. สัญญาณคาบนั้นอาจมีขนาดใหญ่กว่าส่วนโค้งของเส้นกึ่งกลางที่กำลังประเมินอยู่มาก. สล็อต SDS และแฟลตสร้างปัญหาเดียวกันที่ปลายไดรฟ์.
แนวคิดการวัดควรใช้อย่างใดอย่างหนึ่งต่อไปนี้:
- ที่ดินทรงกระบอกเรียบที่กำหนดเมื่อมีการเขียนแบบ;
- ควบคุมการจัดทำดัชนีเชิงมุมเพื่อวัดความสัมพันธ์ระหว่างขลุ่ย/พื้นดินเดียวกัน;
- ภาพเงาออปติคัลหลายแบบและโมเดลเส้นกึ่งกลาง/โปรไฟล์ที่ปรับเทียบแล้ว;
- เซ็นเซอร์แบบไม่สัมผัสที่ตำแหน่งตามแนวแกนที่ได้รับอนุมัติ;
- หัวจับหลักหรือศูนย์กลางที่แสดงถึงจุดอ้างอิงเชิงฟังก์ชัน;
- การกรองที่ได้รับการตรวจสอบกับส่วนอ้างอิงที่ทราบแล้ว, ไม่ได้เลือกเพียงเพื่อให้กราฟดูเรียบเนียน.
แรงสอบสวน, ตำแหน่งรองรับและแรงจับยึดจะต้องต่ำพอที่จะทำให้ตัวสว่านเรียวไม่โค้งงอจากการวัดเอง.
แนะนำกระบวนการยืดผมแบบวงปิด
1. ระบุตระกูลบิต
ผู้ปฏิบัติงานหรือระบบอัตโนมัติจะตรวจสอบเส้นผ่านศูนย์กลางของบิต, ความยาว, การออกแบบร่อง/หัว และแบบก้าน. สูตรจะเลือกตัวระบุตำแหน่ง, รองรับ, ตำแหน่งการวัดที่ได้รับการอนุมัติ, ขอบเขตการแก้ไขและเขตต้องห้าม.
2. โหลดโดยไม่ต้องสัมผัสขอบตัด
ถาด, เครื่องมือแม็กกาซีนหรือตัวป้อนนำเสนอเพียงเล็กน้อยโดยไม่ต้องกระแทกคาร์ไบด์กับคาร์ไบด์. ขอบของหัวและร่องยังคงไม่มีจุดหยุดแข็ง. การป้อนอัตโนมัติจะต้องทดลองด้วยความยาวจริง, พื้นผิว, สภาพน้ำมันและสิ่งกีดขวาง.
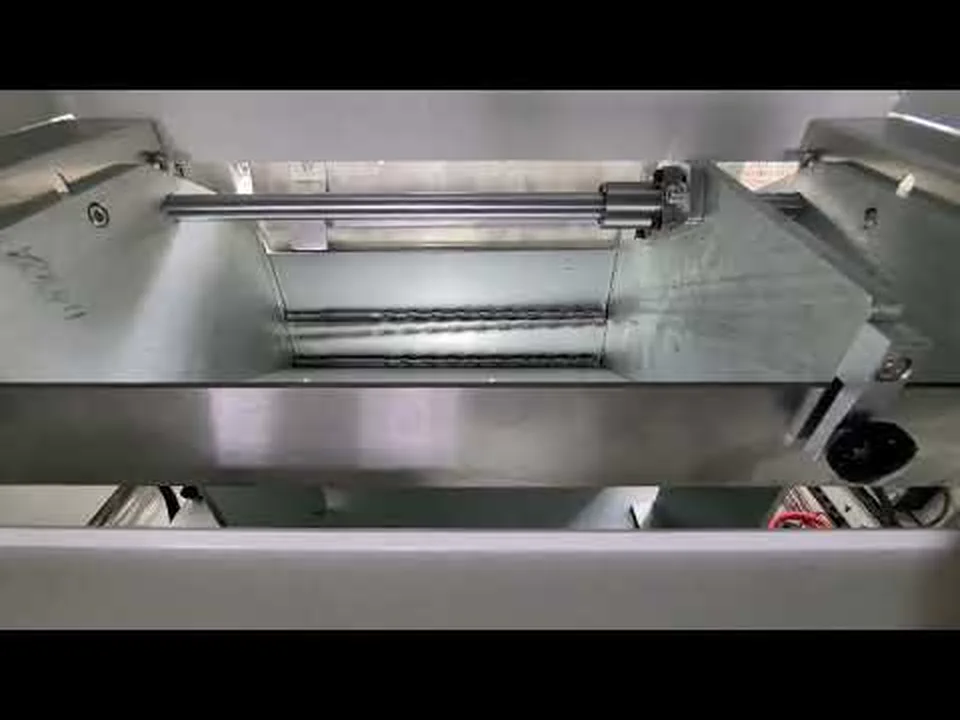
เฟรมนี้มาจากวิดีโอเครื่องบิตคอนกรีตสาธารณะที่ถูกต้อง และแสดงพื้นที่ฟีด. ไม่ได้พิสูจน์ประสิทธิภาพการป้อนแบบอัตโนมัติ, ความจุหรือเวลาการเปลี่ยนแปลง.
3. กำหนดจุดอ้างอิง
บิตถูกยึดไว้โดยโซนก้านเรียบที่ได้รับอนุมัติ, ศูนย์หรือส่วนต่อประสานการทำงาน. ช่อง SDS จะได้รับการจัดทำดัชนีเมื่อช่องดังกล่าวส่งผลต่อเครื่องระบุตำแหน่ง. ฟิกซ์เจอร์ต้องไม่จับยึดดอกสว่านให้อยู่ในสภาพตรงเทียม.
4. วัดเรขาคณิตที่เข้ามา
เซ็นเซอร์แบบสัมผัสหรือไม่สัมผัสจะรวบรวมข้อมูลเฉพาะในตำแหน่งและทิศทางที่ได้รับการตรวจสอบแล้วเท่านั้น. ตัวควบคุมจะแยกลายเซ็นขลุ่ย/โปรไฟล์ที่ทำซ้ำได้ออกจากลักษณะการโค้งงอ และจัดเก็บผลลัพธ์ที่เข้ามา.
5. เลือกแนวรับและจุดแก้ไข
ส่วนรองรับและการกดบนโซนตัวถังเหล็กที่ได้รับอนุมัติ. หัวตัด, ข้อต่อคาร์ไบด์, ขอบขลุ่ย, แกนลดลง, ไม่รวมการเปลี่ยนผ่านการบำบัดความร้อนและ SDS เว้นแต่การทดสอบแบบและตัวอย่างจะอนุมัติการสัมผัสอย่างชัดเจน.
6. ใช้การแก้ไขจุดที่จำกัด
การกดใช้การเคลื่อนที่หรือแรงที่ควบคุม. แข็งตัว, บิตที่เรียวและเป็นร่องจำเป็นต้องมีการแก้ไขตามขั้นตอนด้วยแรง/ระยะชักสูงสุด และขีดจำกัดการวนซ้ำ. การแก้ไขครั้งใหญ่ครั้งหนึ่งไม่ใช่กลยุทธ์ทั่วไป.
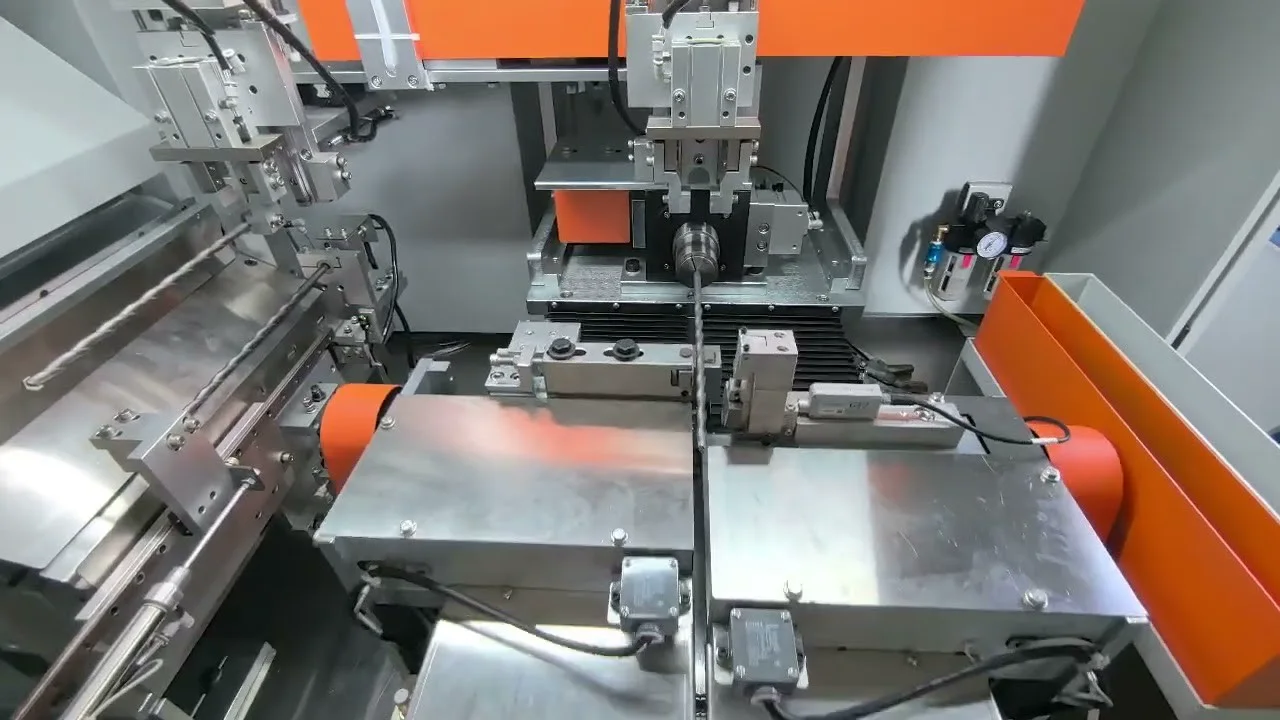
7. วัดซ้ำโดยใช้จุดอ้างอิงเดียวกัน
วัดชิ้นส่วนได้โดยไม่ต้องเปลี่ยนตรรกะของ Datum. อนุญาตให้แก้ไขเพิ่มเติมได้เฉพาะภายในหน้าต่างที่ได้รับการตรวจสอบแล้วเท่านั้น. ชิ้นส่วนที่มีการโค้งงอเข้ามามากเกินไป, ค่าที่อ่านได้ไม่เสถียรหรือการดีดกลับที่ไม่คาดคิดจะถูกแยกออกเพื่อตรวจสอบ.
8. ตรวจสอบสภาพและการทำงาน
การตรวจสอบขั้นสุดท้ายอาจรวมถึงรูปทรงด้วย, การตรวจสอบคาร์ไบด์/ข้อต่อ, สภาพร่องและการเคลือบ, การตรวจสอบรอยแตกร้าวและการหมุนหัวจับแบบทำงาน. ชุดที่ต้องการเป็นไปตามขั้นตอนการผลิตและแผนคุณภาพ.
วิดีโอการยืดดอกสว่านคอนกรีตจริง
วิดีโอต่อไปนี้มีชื่อว่า Automatic Straightening Machine for concrete bit บนช่องเครื่องยืดผม. ภาพแสดงเซลล์ดอกสว่านคอนกรีต/สว่านโรตารี่พร้อมระบบป้อน, อุปกรณ์จับยึดและแก้ไข. ไม่ได้พิสูจน์ความถูกต้องใดๆ เป็นพิเศษ, เอาท์พุท, ผลผลิตหรือผลลัพธ์ของลูกค้า.
พื้นผิว, การป้องกันคาร์ไบด์และข้อต่อ
| เสี่ยง | ควบคุม |
|---|---|
| ปลายคาร์ไบด์บิ่นโดยการจัดการ | แยกชิ้นส่วนและใช้เครื่องมือสำหรับเว้นระยะส่วนหัว |
| ข้อต่อประสาน/เชื่อมรับน้ำหนักมากเกินไป | กำหนดระยะการแยกและโมเมนต์แก้ไขสูงสุด |
| ขอบขลุ่ยมีรอยบุบ | ใช้การสนับสนุนที่เข้ากันได้กับโปรไฟล์และโซนการติดต่อที่ได้รับอนุมัติ |
| รอยแตกร้าวของร่างกายแข็งกระด้าง | จำกัดการโค้งงอและการแก้ไขที่เข้ามา; เพิ่มการตรวจสอบรอยแตกที่จำเป็น |
| ช่อง SDS ที่ใช้เป็นข้อมูลเท็จ | ค้นหาบนพื้นผิวที่ผ่านการรับรองการวาดหรือส่วนต่อประสานหัวจับที่ใช้งานได้ |
| โพรบติดตามเกลียว | ใช้การวัดแบบดัชนี/แบบรับรู้โปรไฟล์ หรือแบบไม่สัมผัส |
| เคลือบหรือทำเครื่องหมายเสร็จสิ้น | ตรวจสอบวัสดุสัมผัส, ความดันและมาตรฐานการตรวจสอบ |
| บิตสปริงออกจากฟิกซ์เจอร์ | ควบคุมการหนีบและป้องกันบริเวณแก้ไข |
การแก้ไขจุดหรือการยืดลูกกลิ้ง?
| ปัจจัยในการตัดสินใจ | การแก้ไขจุดอาจเป็นที่ต้องการเมื่อ | การยืดผมด้วยลูกกลิ้งอาจประเมินได้เมื่อใด |
|---|---|---|
| การกระจายโค้ง | สามารถวัดจุดสูงได้ทีละจุด | ความโค้งกระจายไปตามลำตัวที่สม่ำเสมอเพียงพอ |
| เรขาคณิต | ศีรษะ, ขลุ่ยและก้านต้องมีการสัมผัสแบบเลือกสรร | มีเส้นทางหน้าสัมผัสลูกกลิ้งแบบต่อเนื่อง |
| การวัด | จำเป็นต้องมีการวัดแบบวงปิด | ก่อน/หลังการวัดแบบอินไลน์สามารถตรวจสอบผลลัพธ์ได้ |
| พื้นผิว | ยอมรับการติดต่อที่ได้รับการคุ้มครองในพื้นที่ได้ | อนุญาตให้มีการสัมผัสลูกกลิ้งอย่างต่อเนื่อง |
| ส่วนผสมของผลิตภัณฑ์ | ตัวแปรหลายตัวต้องใช้สูตร/เครื่องมือเฉพาะ | ตระกูลปริมาณสูงกว่าที่มีความเสถียรแบ่งปันการตั้งค่าม้วนที่ผ่านการตรวจสอบแล้ว |
หัวคาร์ไบด์ไม่ได้ห้ามการยืดผมทั้งหมดโดยอัตโนมัติ, แต่จะทำให้หน้าต่างการติดต่อและการแก้ไขที่ปลอดภัยแคบลง. กระบวนการนี้เลือกจากตัวอย่างและแบบร่าง, ไม่ใช่มาจากสโลแกนสากล.
ตัวอย่างแผนการทดสอบและการยอมรับ
ตัวอย่างตัวแทน
- ตัวเครื่อง/แกนที่เล็กที่สุดและรุ่นยืดหยุ่นที่ยาวที่สุด;
- แต่ละขลุ่ยนับ, การออกแบบหัวคาร์ไบด์และตระกูลด้าม;
- แต่ละสภาวะการอบชุบและเคลือบ;
- ตัวอย่างทั่วทั้งการกระจายโค้งขาเข้าจริง;
- ชุดการผลิตหลายชุดที่มีการบิดเบือนหรือการสปริงกลับอาจแตกต่างกันไป;
- ส่วนขอบเขตใกล้กับขีดจำกัดการแก้ไขที่ตั้งใจไว้.
หลักฐานที่จำเป็น
| บันทึก | หลักฐานการยอมรับ |
|---|---|
| เอกลักษณ์ส่วนหนึ่ง | การแก้ไขการวาดภาพ, ตัวแปร, เส้นทางวัสดุและแบทช์ |
| เรขาคณิตขาเข้า | ข้อมูล, ปฐมนิเทศ, ตำแหน่งและค่าที่วัดได้ |
| เครื่องมือ | ตัวระบุตำแหน่ง, รองรับ, กดและโซนสัมผัสต้องห้าม |
| ประวัติการแก้ไข | ที่ตั้ง, แรง/การกระจัด และการนับวนซ้ำ |
| เรขาคณิตขั้นสุดท้าย | การตั้งค่าเครื่องจักรเดียวกันบวกกับความสัมพันธ์ระหว่างลูกค้าและเกจ |
| สภาพศีรษะ/ข้อต่อ/ขลุ่ย | การมองเห็นที่ตกลงกัน, ขยายหรือผลลัพธ์ NDT |
| ผลลัพธ์การทำงาน | การหมุนของหัวจับหรือการทดสอบปลายน้ำเมื่อจำเป็น |
| ทดลองผลิต | รอบที่วัด, ความมั่นคงในการให้อาหาร, การเปลี่ยนแปลงและความพร้อมใช้งาน |
ระบบอัตโนมัติและการเปลี่ยนแปลง
| ระดับ | ขอบเขตทั่วไป |
|---|---|
| กำลังโหลดด้วยตนเอง | ตัวดำเนินการโหลด; มาตรการเครื่องจักร, แก้ไขและตรวจสอบ |
| นิตยสาร/ถาด | การนำเสนอที่มีการควบคุมสำหรับกลุ่มบิตที่มีความเสถียร |
| เซลล์อัตโนมัติ | การให้อาหาร, บัตรประจำตัว, การวัด, การแก้ไขและการเรียงลำดับ |
| เซลล์ที่ติดตามได้ | ส่วน/ล็อต, สูตรอาหาร, บันทึกการวัดและการแก้ไข |
การเปลี่ยนเส้นผ่านศูนย์กลางหรือความยาวอาจต้องใช้ส่วนรองรับ, เชย, ตำแหน่งเซ็นเซอร์และการเปลี่ยนแปลงเครื่องมือกด. การเปลี่ยนจากหัวกัด SDS Plus แบบสองหัวกัดไปเป็นหัวกัดสี่หัวกัดคาร์ไบด์แบบเต็มหรือตระกูลด้ามอื่น ไม่ใช่แค่การเปลี่ยนสูตร PLC เท่านั้น.
สิ่งที่ไม่ใช่คำสัญญาสากล
ก่อนที่จะทำการตรวจทานและการตรวจสอบตัวอย่าง, วิธีแก้ปัญหานี้ไม่ได้สัญญาไว้:
- ความอดทนอย่างหนึ่ง, รอบเวลาหรือผลผลิตของดอกสว่านคอนกรีตทุกอัน;
- ความตรงและความหนีศูนย์นั้นใช้แทนกันได้;
- การแก้ไขทุกขนาดการโค้งงอที่เข้ามา;
- ไม่มีความเสียหายต่อคาร์ไบด์, ข้อต่อ, ขลุ่ย, เคลือบหรือก้าน;
- การป้อนอัตโนมัติสำหรับทุกความยาวและสไตล์ศีรษะ;
- การควบคุม PLC ช่วยลดซอฟต์แวร์, การใช้เครื่องมือหรืองานเปลี่ยน;
- การประหยัดแรงงานหรือการปรับปรุงการผลิตแบบคงที่;
- การซ่อมแซมที่ใช้แล้วอย่างปลอดภัย, ดอกสว่านที่เสียหายจากการกระแทกหรือแตกร้าว.
การใช้งานที่เกี่ยวข้อง
ทบทวน โซลูชั่นการยึดและยืดเครื่องมือ และ เครื่องยืดสตั๊ดบอล สำหรับเครื่องมือที่อยู่ติดกันและแนวคิดการควบคุมการแก้ไข. การฝึกซ้อมทางการแพทย์และศัลยกรรมยังคงเป็นกลุ่มเนื้อหาที่แยกจากกันเนื่องจากชิ้นงาน, พื้นผิว, ข้อกำหนดด้านกฎระเบียบและการวัดผลแตกต่างกัน.
ข้อมูลที่จะส่งสำหรับข้อเสนอ
เพื่อเปลี่ยนคำแนะนำของดอกสว่านคอนกรีตนี้ในการตัดสินใจซื้อ, เริ่มต้นด้วย คำแนะนำการเลือกเครื่องหนีบผม และทดสอบแรงกดตัวเลขด้วย รูปภาพงบประมาณสำหรับเครื่องยืดผม.
ส่งรูปวาดและการแก้ไข, ตัวอย่างตัวแทน, เส้นผ่านศูนย์กลาง/ความยาว/ขลุ่ย/หัว/ช่วงก้าน, material and hardening route, carbide attachment method, ขั้นตอนการผลิต, การกระจายโค้งขาเข้า, ลักษณะสุดท้ายและข้อมูลอ้างอิง, การตั้งค่าการตรวจสอบลูกค้า, โซนสัมผัสต้องห้าม, กฎการตรวจสอบหัว/ข้อต่อ/ขลุ่ย, เป้าหมายเอาต์พุตและการตั้งค่าการโหลด.
ติดต่อ สเตรทเทนนิ่งเทค สำหรับการศึกษาการยืดดอกสว่านคอนกรีตตามตัวอย่าง. เราจะกำหนดรูปแบบการวัด, เครื่องมือที่ได้รับการป้องกัน, ขีดจำกัดการแก้ไข, ขอบเขตอัตโนมัติและหลักฐานการยอมรับสำหรับตระกูลบิตจริง.
คำถามที่พบบ่อย
หัววัดสามารถวัดโดยตรงบนขลุ่ยเกลียวได้?
ด้วยวิธีการที่ออกแบบมาสำหรับโปรไฟล์นั้นเท่านั้น. มิฉะนั้น หัววัดแบบสัมผัสแบบหมุนจะเคลื่อนไปตามเกลียวและอาจเกิดความผิดพลาดในการเปลี่ยนแปลงโปรไฟล์เป็นระยะๆ สำหรับการโค้งงอของเส้นกึ่งกลาง. ใช้การจัดทำดัชนีที่มีการควบคุม, รูปแบบโปรไฟล์ที่ได้รับการตรวจสอบแล้ว, พื้นที่เรียบหรือการวัดแบบไม่สัมผัสที่เหมาะสม.
หัวคาร์ไบด์สามารถใช้เป็นส่วนรองรับหรือจุดกดได้?
ไม่ใช่ตามค่าเริ่มต้น. คาร์ไบด์และการเชื่อมต่อแบบประสาน/เชื่อมเป็นโซนการทำงานที่ละเอียดอ่อน. โดยปกติเครื่องมือจะทำงานบนพื้นที่ตัวถังเหล็กที่ได้รับอนุมัติ โดยมีระยะห่างจากส่วนหัวและข้อต่อ.
ด้าม SDS เป็นข้อมูลการหมุนที่เชื่อถือได้หรือไม่?
เฉพาะในกรณีที่การวาดภาพหรือการทดสอบการทำงานกำหนดไว้เช่นนั้น และเครื่องระบุตำแหน่งจะสร้างส่วนต่อประสานหัวจับที่ได้รับอนุมัติแล้วเท่านั้น. คุณสมบัติสล็อตและไดรฟ์ไม่เทียบเท่ากับพื้นผิวทรงกระบอกที่สมบูรณ์.
ควรยืดดอกสว่านให้ตรงก่อนหรือหลังการติดคาร์ไบด์?
ขึ้นอยู่กับว่าจุดใดที่มีการบิดเบือนและความสัมพันธ์ขั้นสุดท้ายใดที่ถูกควบคุม. การยืดผมก่อนหน้านี้ช่วยให้สัมผัสได้ปลอดภัยยิ่งขึ้น; การยืดผมในภายหลังสามารถแก้ไขการบิดเบี้ยวของรอยต่อหรือการรักษาความร้อนได้ แต่ต้องมีการป้องกันและขีดจำกัดการแก้ไขที่เข้มงวดมากขึ้น.
สูตรหนึ่งครอบคลุมสองสูตรได้ไหม- และบิตคัตเตอร์สี่อัน?
ไม่โดยอัตโนมัติ. การกวาดล้างศีรษะ, ลายเซ็นขลุ่ย, ความฝืด, ข้อมูล, ตำแหน่งรองรับและเซ็นเซอร์อาจแตกต่างกัน. แต่ละตระกูลที่ผ่านการตรวจสอบแล้วจำเป็นต้องมีเครื่องมือและสูตรอาหารที่ถูกต้อง.
ขอบเขตอ้างอิงทางเทคนิค
- บ๊อช SDS plus-1: https://www.bosch-professional.com/mz/en/sds-plus-1-hammer-drill-bits-2868938-ocs-ac/
- บ๊อชผู้เชี่ยวชาญSDS plus-7X: https://www.bosch-professional.com/gb/en/expert-sds-plus-7x-hammer-drill-bit-2867204-ocs-ac/
- บ๊อช SDS plus-3: https://www.bosch-professional.com/in/en/sds-plus-3-hammer-drill-bits-2867846-ocs-ac/
- ฮิลติ TE-CX: https://www.hilti.com/c/CLS_POWER_TOOL_INSERT_7126/CLS_CONCRETE_MASONRY_DRILL_BITS_7126/r4429
- DEWALT SDS Plus ดอกสว่านเจาะปูน: https://www.dewalt.com/en-us/product/dw5443/916-x-10-x-12-rock-carbide-sds-plus-drill-bit
- ชิ้นงานและการใช้งานของ MAE: https://mae-group.com/en/workpieces-applications/
- ไอเอสโอ 1101:2017: https://www.iso.org/standard/66777.html
ข้อมูลอ้างอิงเหล่านี้สนับสนุนความหลากหลายของการก่อสร้างดอกสว่านและหลักการทั่วไปทางเรขาคณิต/การปรับให้ตรง. พวกเขาไม่ได้พิสูจน์ว่าประสิทธิภาพของซัพพลายเออร์รายอื่นนำไปใช้กับการกำหนดค่า StraighteningTech.