En kolvstift – även kallad handledsstift eller kolvstift – är den korta, cylindrisk stift med nära tolerans som förenar kolven med vevstakens lilla ände. Det är en av de mest belastade delarna i en kolvmotor: lasten vänder varje varv, ytterdiametern fungerar som en lagertapp inuti stavbussningen, och hålet fungerar som löpyta för helt flytande konstruktioner. Om stiftet är fast, kärna med ett mittlinjehål, eller borras i varje ände för smörjning, dess geometri måste hålla sig inom mikrometernivåtoleranser för diameter, rundhet och rakhet.
Eftersom stiftet är kort och styvt, att räta ut det är inte en fråga om brute force. Det är en fråga om väldigt liten, mycket kontrollerade plastkorrigeringar tillämpas på exakt rätt ställen, med en mätuppsättning som kan skilja en sann axelböj från rundhetsfel och diametervariation. En kolvstiftsriktningslösning måste svara på fem frågor innan någon maskin väljs:
- Är stiftet fast, centrumkärna eller ändborrade, och vad är förhållandet mellan längd och diameter?
- I vilket processsteg uppträder avvikelsen — efter slipning, efter värmebehandling, eller efter hantering?
- Är det uppmätta radiella loppet en verklig mittlinjeböj, eller rundhets- och diameterfel som feltolkas som böjning?
- Vilken korrigeringsväg är godkänd för material- och hårdhetstillstånd — precisionspunktpressning, roterande finriktning, eller skrot?
- Hur kommer släppt geometri, ytintegritet och utmattningskritiska acceptanskriterier verifieras efter korrigering?
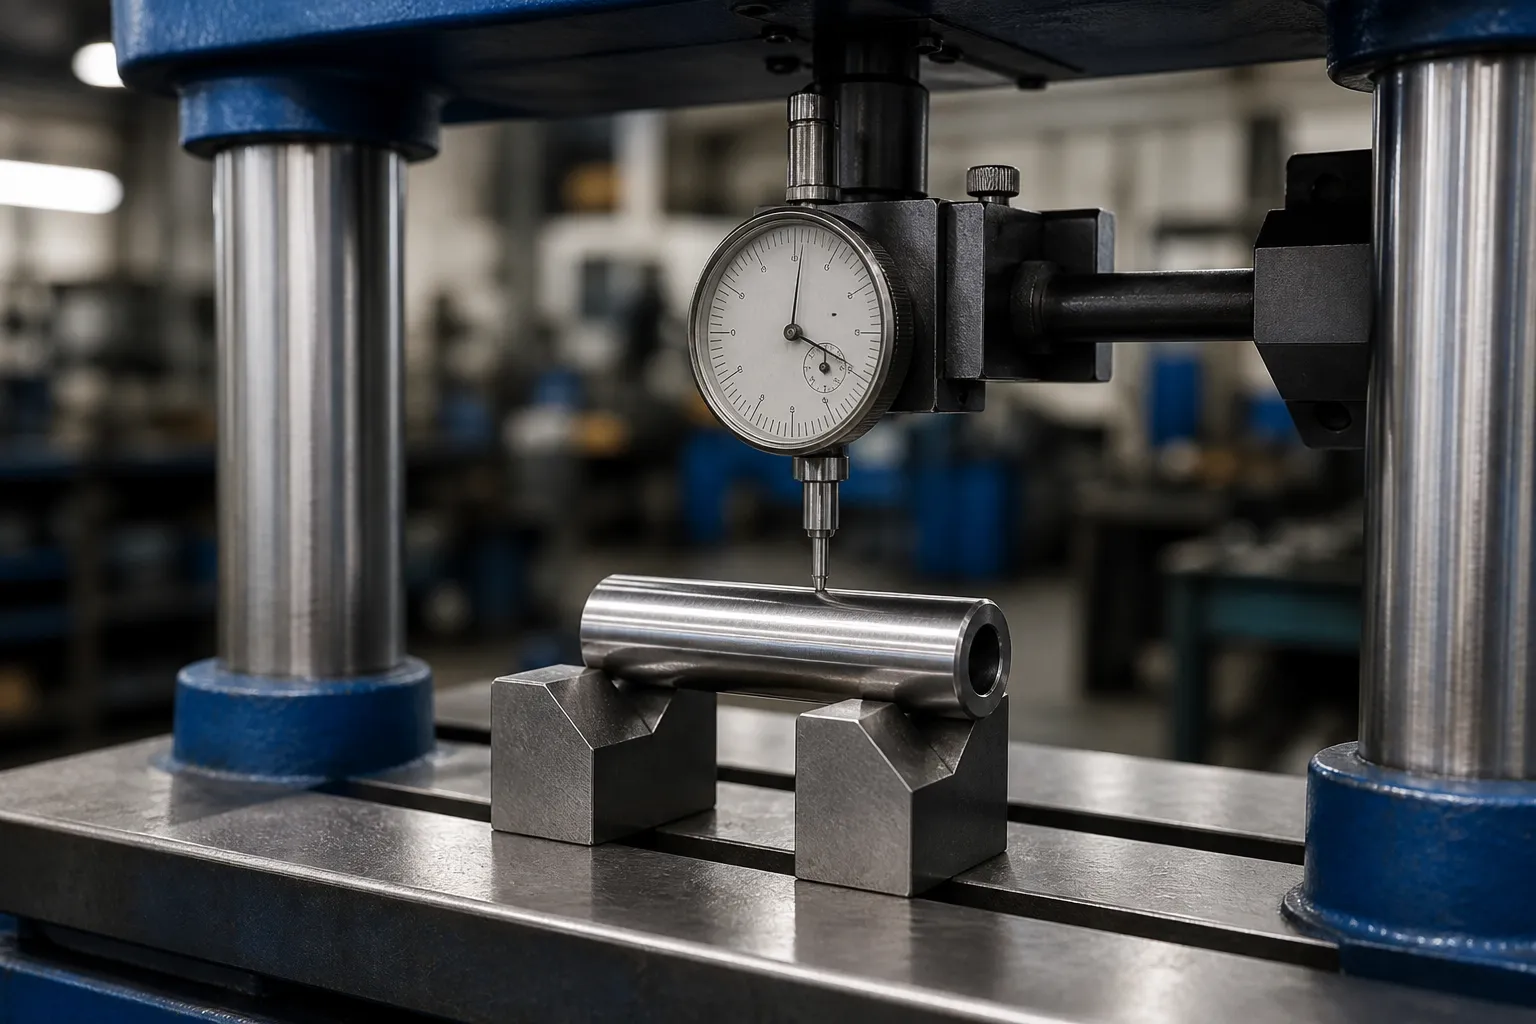
*Engineering koncept illustration: en härdad kolvtapp stödd och mätt för en kontrollerad korrigeringsstudie. Det är inte ett fotografi på en kundwebbplats. Faktiska kontaktzoner, kraftgränser och maskinarkitektur kräver ritningar och representativa provtester.*
En kolvtapp är inte en kolvstång
Sökresultat för uträtning av kolvstift domineras av fordonsforum — hobbyister som frågar hur man frigör en stift som har fastnat eller om en styv handledsstift kan återanvändas efter en ombyggnad. Det där verkstadssamtalet har nästan ingenting med produktionsproblemet att göra: en stifttillverkare som slipar tusentals stift per dag som behöver ett kontrollerat korrigeringssteg mellan värmebehandling och slutslipning. De två avsikterna bör aldrig dela en maskinspecifikation.
Det är lika viktigt att inte förväxla stiftet med kolvstång (den långa hydraulcylinderkomponenten täckt av en separat lösningssida) eller med vevstake (en smidd I-balkdel, inte en precisionscylinder). Kolvtappen är sin egen arbetsstyckesfamilj med sina egna begränsningar:
| Arbetsstycke | Typisk geometri | Uträtande karaktär |
|---|---|---|
| Kolvstift (denna sida) | Kort cylinder, L/D ≈ 1,3–2,5, härdad, ofta kärnade | Väldigt stel; små böjvärden, höga korrigeringskrafter, ovalitetsrisk |
| Kolvstång (hydraulisk) | Lång smal stång med gängade ändar | Låg L/D-styvhet; flerpunktskorrigering över lång tid |
| Vevstake | Smidd I-profil med två hål | 3-D hål-till-hål-inriktning, inte ett centerlinjeproblem |
| Motorventil | Lång skaft med huvud | Stjälkens rakhet i förhållande till huvudets ansikte; liknande mikrokorrigeringslogik |
Hur kolvstift deformeras
Produktionsstift är vanligtvis svarvade eller kalldragna av härdande stål, uppkolad och härdad, sedan marken. Avvikelse kommer in på förutsägbara punkter:
- Värmebehandlingsförvrängning. Förkolning och härdning släpper ojämnt ut vridspänningar. En stift med kärna kan böjas mot den tunnare väggsidan. Detta är den vanligaste och mest korrigerbara avvikelsekällan — se uträtning efter värmebehandling.
- Slipningsinducerad stress. Tung eller ensidig borttagning av OD obalanserar kvarvarande spänningar, och stiftet böjer sig efter att det lämnat kvarnen.
- Hanterings- och klämskador. Pins är korta, hård och tung för sin storlek. Ett fall på en kärlkant kan sätta en skarp lokal knäck i en stift som var rak vid slutinspektionen - denna skadeklass är vanligtvis ett skrotbeslut, inte ett rätande beslut.
- Ovalitetstillväxt i stift med kärnor. Hålet kan deformeras under värmebehandling, och OD följer den. Detta är ett formulärfel, inte en krök, och ingen mängd presskorrigeringar fixar det.

Mått: Datumbeslutet kommer först
En kontroll av stiftets rakhet är endast meningsfull mot en definierad rotationsaxel. Två stödkonventioner dominerar:
Mellan centra
Om stiftet bär mitthål som producerats och slipats som processdata, mätning mellan centra reproducerar axeln som kvarnen använde. Detta är vanligtvis den renaste konventionen för beslut om slutgiltigt godkännande. Själva mitthålen måste vara rena och oskadade - ett hackat mitt ger fantomlopp som skickar bra stift till pressen.
På V-block eller roterande stöd
För kärnade stift utan centrum, OD själv blir datumet. En roterande V-blocksuppställning med en ratttestindikator eller en flerpunkts LVDT-mäthuvud kartor runout vid flera axialstationer. Här är den kritiska disciplinen att separera feltyper: en första harmonisk (en gång per varv) komponent som håller sin fas längs längden är en böj; en andra-harmonisk komponent är ovalitet, och den måste läsas mot skillnad mellan rundhet och böjning. Att trycka på en oval stift för att jaga ett runoutnummer förstör delen.
Laddat kontra släppt
Eftersom stiften är stela och korrigeringarna är små, gravitation och stödavböjning är inte försumbara i förhållande till toleransen. Mätvillkoret — stöder vid fasta stationer, indikator vid definierade plan — måste frysas i arbetsinstruktionen, och eftertrycksverifiering måste upprepa det exakt. De allmänna argumenten i mätning av laddad kontra frigjord rakhet applicera med full kraft i denna skala.
Räta ut processrutter för stift
Precisionspunktspressning
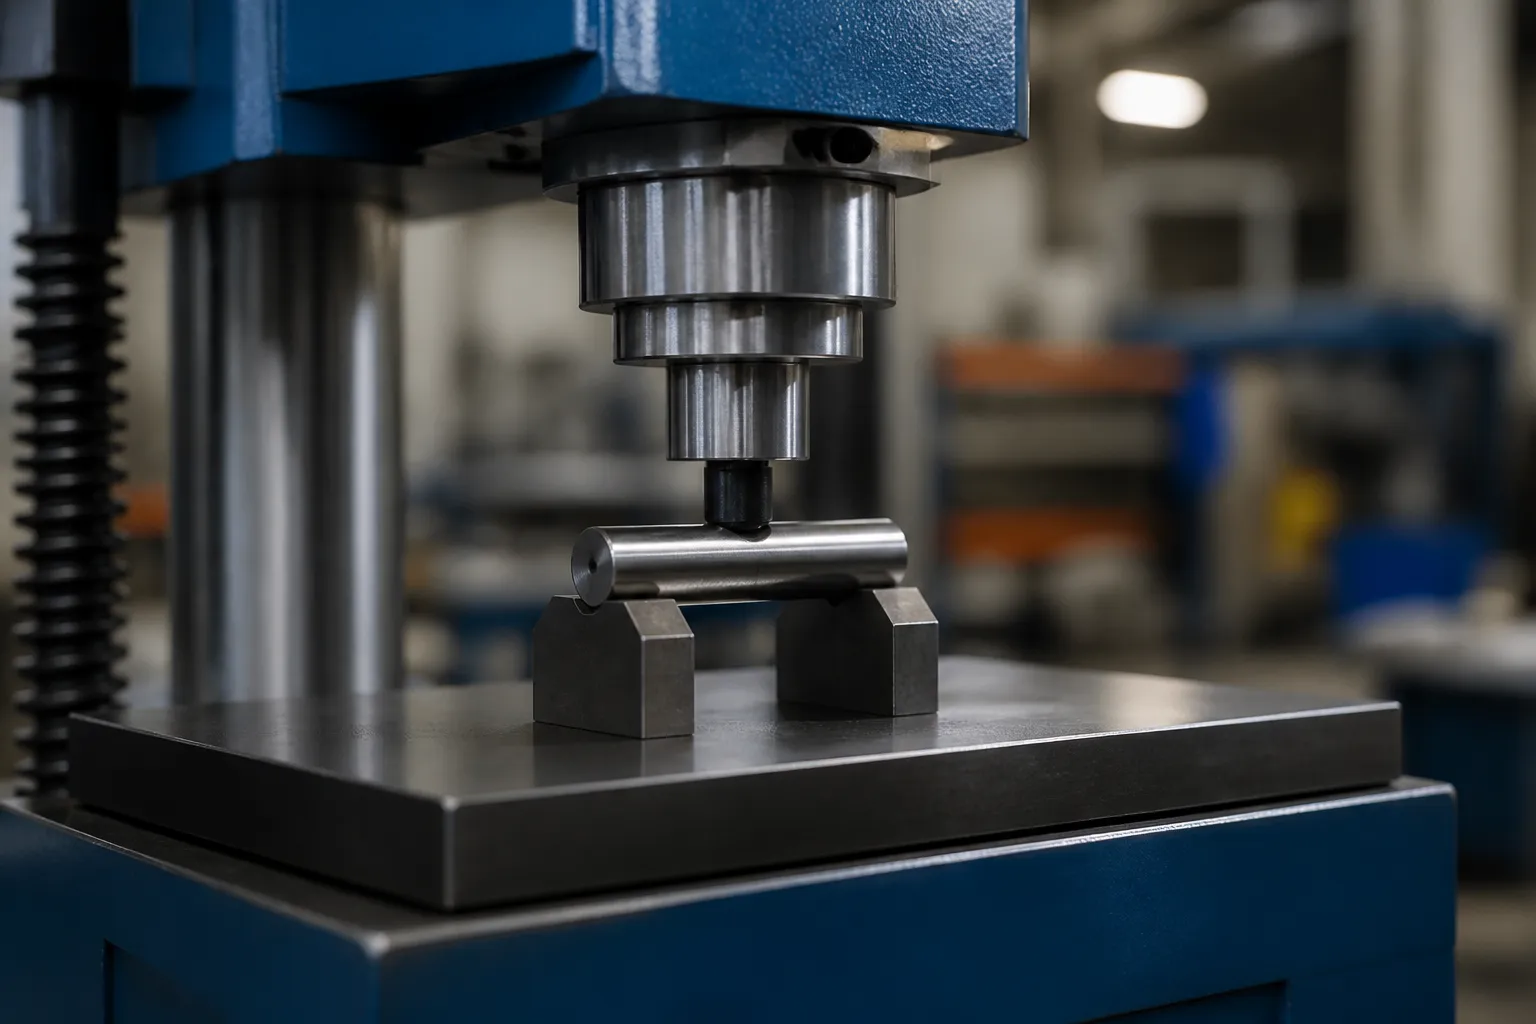
Standardrutten är a precision punkt-press uträtning process: stiftet vilar på två smala, härdade stöd placerade nära böjspetsen, och en liten kolv applicerar ett kontrollerat slag — förskjutningsbegränsat, inte kraftbegränsad — vid höjdpunkten. Tre funktioner skiljer stiftpressning från vanlig axelpressning:
- Stödavstånd. Med L/D under ca 2.5, stöden sitter tätt och lokala kontaktspänningar är höga. Stödinsatser behöver en lättad eller avrundad kontakt som rensar stiftets OD utan att brinella den.
- Slagupplösning. Korrigerande slag mäts i mikrometer. Pressen behöver undermikrometer slagupplösning och en styv, glappfri ramstyrning, eftersom fjädring-till-slag-förhållandet i ett härdat stift kan överstiga 10:1 i fel inställning.
- Återfjädringskompensation. Härdade stift fjädrar tillbaka kraftigt; processen måste överpressa och slappna av till tolerans, med ersättningsregler som omfattas av axeluträtande återfjädringskompensation.
Roterande finrätning
För högre volymer, stift kan matas genom ett litet roterande räthuvud - vinklade rullar som utsätter stiftet för omväxlande plastböjningar i en gång. Den här vägen, samma princip som diskuteras i press kontra rullriktning, är ekonomiskt endast om stiftgeometrin är enhetlig längs sin längd (inga huvuden, spår eller abrupta drag) och om avvikelsen är en jämn global båge snarare än en lokal kink. Lokala veck överlever rullriktning och dyker upp igen vid slutinspektion.
När man inte ska räta ut
En stift med skarp hanteringsveck, synlig brinelling, sprickor, or ovality outside the drawing is a scrap part. Fatigue-loaded engine parts do not forgive creative rescue attempts. A written rework limit — how many correction cycles a pin may receive, and at which process stage — belongs in the control plan; the reasoning in NOK sorterings- och omarbetningsgränser transfers directly.
Why Short, Stiff Parts Are Harder Than They Look
Intuition says a short part should be easy to straighten. The opposite is true, and the reason is the relationship between bend amplitude, section stiffness and stroke resolution. On a long slender shaft, a 0.5 mm bow is corrected with a stroke of a few tenths of a millimeter, and the press resolves that comfortably. On a piston pin, hela befolkningen utanför tolerans kan sitta emellan 0.005 mm och 0.020 mm båge. Att korrigera det kräver slag på några mikrometer, appliceras på en sektion vars böjstyvhet per enhetsnedböjning är en storleksordning högre än en smal axels. Tre konsekvenser följer:
- Maskinupplösning blir processen. En press med 0.01 mm slagupplösning kan inte styra en 0.003 mm korrigering. Ramvägledning, lastcellsljud, termisk tillväxt av ramen och oljekompressibilitet går alla in i toleransbandet. Maskinval för stift utgår från slagupplösning och ramstyvhet, aldrig från tonnage — en stiftpress behöver nästan ingen kraft, bara extrem kontroll.
- Stödtillståndet dominerar mekaniken. Med stöd nära varandra under en styv sektion, korrigering uppnås lika mycket genom lokaliserad tryckfördelning som genom global böjning. Flytta ett stöd 2 mm ändrar det effektiva receptet, vilket är anledningen till att stödpositioner är en del av receptposten, inte en inställningsdetalj som lämnas till operatören.
- Lokal skaderisk är hög. Hög styvhet plus små kontaktzoner är lika med hög kontaktspänning. Varje städ och raminsats måste vara hårdhetsmatchad och avrundad; ett platt stålstäd på en härdad stift OD är en brinellningsmaskin.
Frys processstadiet innan du skriver receptet
Ett korrigeringsrecept är endast giltigt för ett materialtillstånd och ett lagertillstånd. Pin produktion korsar flera stater, och varje definierar ett annat fönster:
| Etapp | Rättelsemöjlighet | Huvudrisk |
|---|---|---|
| Mjukt ämne, före uppkolning | Behövs sällan; svarvning håller geometri | Receptet överförs inte till senare tillstånd |
| Efter härdning, före slipning | Fören störst; korrigering återställer malningsfördelningen | Överraska lagerförlust på ena sidan om bågen var maskerad av lager |
| Mellan grov- och slutslipning | Klassisk korrigeringspunkt; lager fortfarande tillgängligt | Slipspänning som läggs till efter korrigering böjer stiftet igen |
| Efter slutlig slipning | Endast mikrokorrigering, hårt cykelbegränsad | Ytbevis på färdig lageryta; ovalitetsinteraktion |
| Vid kundbesiktning | Tvist territorium — ommät först enligt överenskommen konvention | Korrigering mot en overifierad mätning |
Kontrollplanen bör nämna korrigeringsstadiet uttryckligen och förbjuda korrigering i något annat skede. En stift korrigerad efter slutlig slipning har inget skyddsmaterial: något tryckmärke, någon ovalitetstillväxt, varje överkorrigeringscykel är en funktionsdefekt på en utmattningsbelastad del.
Acceptanskriterier
En stiftriktningsprocess accepteras på bevis, inte enbart på ett passerande runout-nummer:
- Rakhet eller TIR at the drawing-specified planes and support condition, typically in the low micrometers for ground pins.
- Roundness and diameter re-checked after correction — pressing must not trade bend tolerance for form tolerance.
- Ytintegritet. No press marks, brinells or anvil witness lines on the OD bearing surface. Contact evidence on a functional journal surface is a reject, not a cosmetic issue.
- Verification measurement system. The gauge must actually resolve the tolerance — run a formal study as described in gage R&R för att räta ut linjer.
- Processförmåga tracked over time, with rework counts and scrap reasons recorded per heat-treatment lot.
Common Failure Modes in Pin Straightening Projects
- Chasing ovality with the press. The runout trace shows twice-per-rev error, the operator presses anyway, and the pin ends up both oval and bent.
- Hardness-state mismatch. Ett slagrecept utvecklat på mjuka stift appliceras på härdade stift; Springback tredubblas och processfönstret försvinner. Varje recept måste vara bundet till ett materiellt tillstånd.
- Överkorrigeringscykler. Fram- och tillbakapressning på samma spets jobbar materialet och, på en utmattningsdel, är en latent felrisk. Cykelgränser måste upprätthållas av maskinkontrollen, inte av operatörens minne.
- Skadade datum. Trumlade eller smutsiga mitthål, eller V-block med inbäddade spån, generera falska böjkartor och utlösa korrigering av raka stift.
- Mätning i annat skick än kunden. Din inspektion visar rakt; kunden mäter mellan rena centra på ett annat spann och ser utlopp. Anpassa mätkonventionerna kontraktuellt.
Relaterad läsning: den allmänna maskinvalslogiken in hur automatisk axelriktning fungerar, och systerlösningssidorna för kolvstänger och motorventiler. För en pin-familj förstudie, förbereda ritningar, värmebehandlingstillståndet, aktuella runoutdata från åtminstone 50 delar, och acceptansspecifikationen du måste uppfylla efter rättelse.
Att gå från manuell kolvstiftskorrigering mot automatisering? De valguide för axel, rör- och profilarbete och den rätningsmaskin kostnadsfördelning är de naturliga nästa stegen.