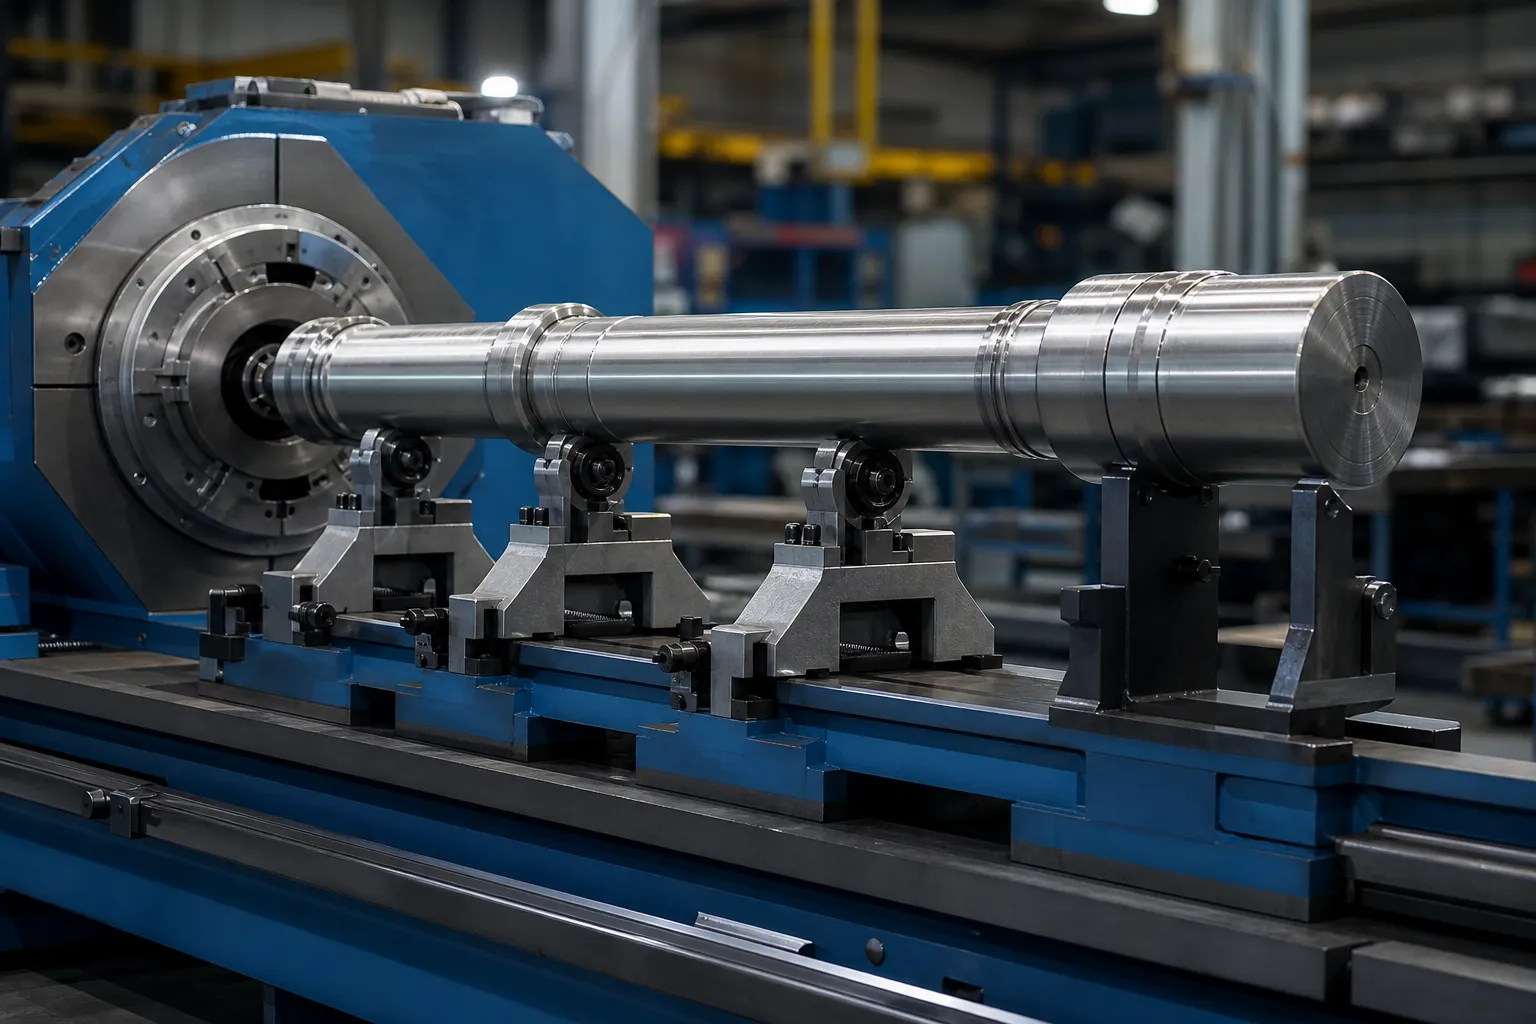
Flera förskjutningsavläsningar kan förvandla en långaxelinspektion från en enda topp till en felkarta. Det värdet beror på mer än sensorn: stödgeometri, datum sittplats, sondkontakt, rotation/indexering, synkronisering, miljöförhållanden och beräkningsregeln påverkar alla det som redovisas.

*Engineering koncept illustration. Det är inte en sensorspecifikation, installerat system eller verifierat mätresultat.*
Definiera egenskaperna innan du väljer sensorer
Ange först om acceptansen är rakhet i mittlinjen, lokal båge, runout relativt ett datum, profilavvikelse eller annat kontrollerat resultat. En sensorspänning eller förskjutningsspår är inte i sig kundens krav. Inspektionsplanen måste identifiera datumfunktioner, stödjer, stationer, orienteringar, spänna, beräkning, enheter, gränser och i vilket tillstånd delen accepteras.
| Element | Fråga att stänga |
|---|---|
| Utgångspunkt | Vilka egenskaper fastställer referensaxeln eller ytan? |
| Stöd | Replikerar det kundens eller släppta delens tillstånd? |
| Sondväg | Är kontaktpunkter funktionella ytor och skyddade från skador? |
| Stationer | Fångar de kända böjzoner och har övergångar? |
| Rotation/indexering | Hur bevaras orienteringen mellan läsningarna? |
| Beräkning | Hur omvandlas avläsningarna till den kontrollerade karakteristiken? |
För datumkontroller, se axelns mitthålsrengöring och datumförberedelse och fixturens repeterbarhet och datumsäte.
Hur en LVDT fungerar, och varför dess fysik betyder något
Den linjära variabla differentialtransformatorn tjänar sin plats på produktionsmaskineri genom en kort lista över fysiska fördelar. Inne i huset, en primärspole exciteras med en växelström, och två sekundära spolar sitter på vardera sidan av den; en ferromagnetisk kärna, fäst vid sondens spets med en smal tryckstång, glider längs axeln. Med kärnan centrerad, de inducerade spänningarna i de två sekundärerna balanserar; förskjuta kärnan och balansspetsarna i proportion till rörelsen. Elektroniken avläser amplituden och fasen för den obalansen och rapporterar förskjutning. Eftersom kärnan aldrig rör vid spolarna, det finns ingen friktion eller slitage inuti sensorn; eftersom kopplingen är induktiv, läsningen är i stort sett likgiltig för damm, oljedimma och fuktighet som förblindar optiska sensorer; och för att den rörliga massan är liten, spetsen kan troget följa måttlig ytrörelse. Avvägningarna är lika fysiska: den behöver signalkonditionering och kalibrering mot en referens, den råa produktionen är relativ snarare än absolut, och själva sondspetsen är en mekanisk komponent med sitt eget tillstånd, kraft och slitage historia.
Där fel kommer in mellan sond och nummer
Behandla kedjan som ett system, som avsnittet ovan kräver, innebär att känna till de specifika dörrarna genom vilka fel går in. Termisk drift: sensorkroppen, fixturen och delen expanderar och drar ihop sig med temperaturen, och på en maskin som värmer genom ett skift, en morgonnoll och en eftermiddagsavläsning är inte samma händelse — därför referenskontroller på en master med intervaller som proceduren definierar. Montering: en sond på en lång, ostödd fäste är en fribärare med egen överensstämmelse, och vibration eller kabeldragning flyttar hela enheten i förhållande till delen, oskiljbar från delrörelse i data. Dynamik: när delen eller sonden rör sig under skanning, pennans massa och spetskraft sätter en hastighetsgräns över vilken spetsen hoppar eller släpar efter, skriva in falska drag i spåret. Kontaktvillkor: spetsslitage plattar ut den avsedda radien och ändras där avläsningen sitter på en krökt yta. Inget av dessa är exotiskt; var och en styrs av skriftlig procedur — nollmetoden, masterkontrollintervall, skanningshastighet, spetsinspektion — vilket är precis vad valideringsramverket ovan ber systembeskrivningen att innehålla.
Behandla mätkedjan som ett system
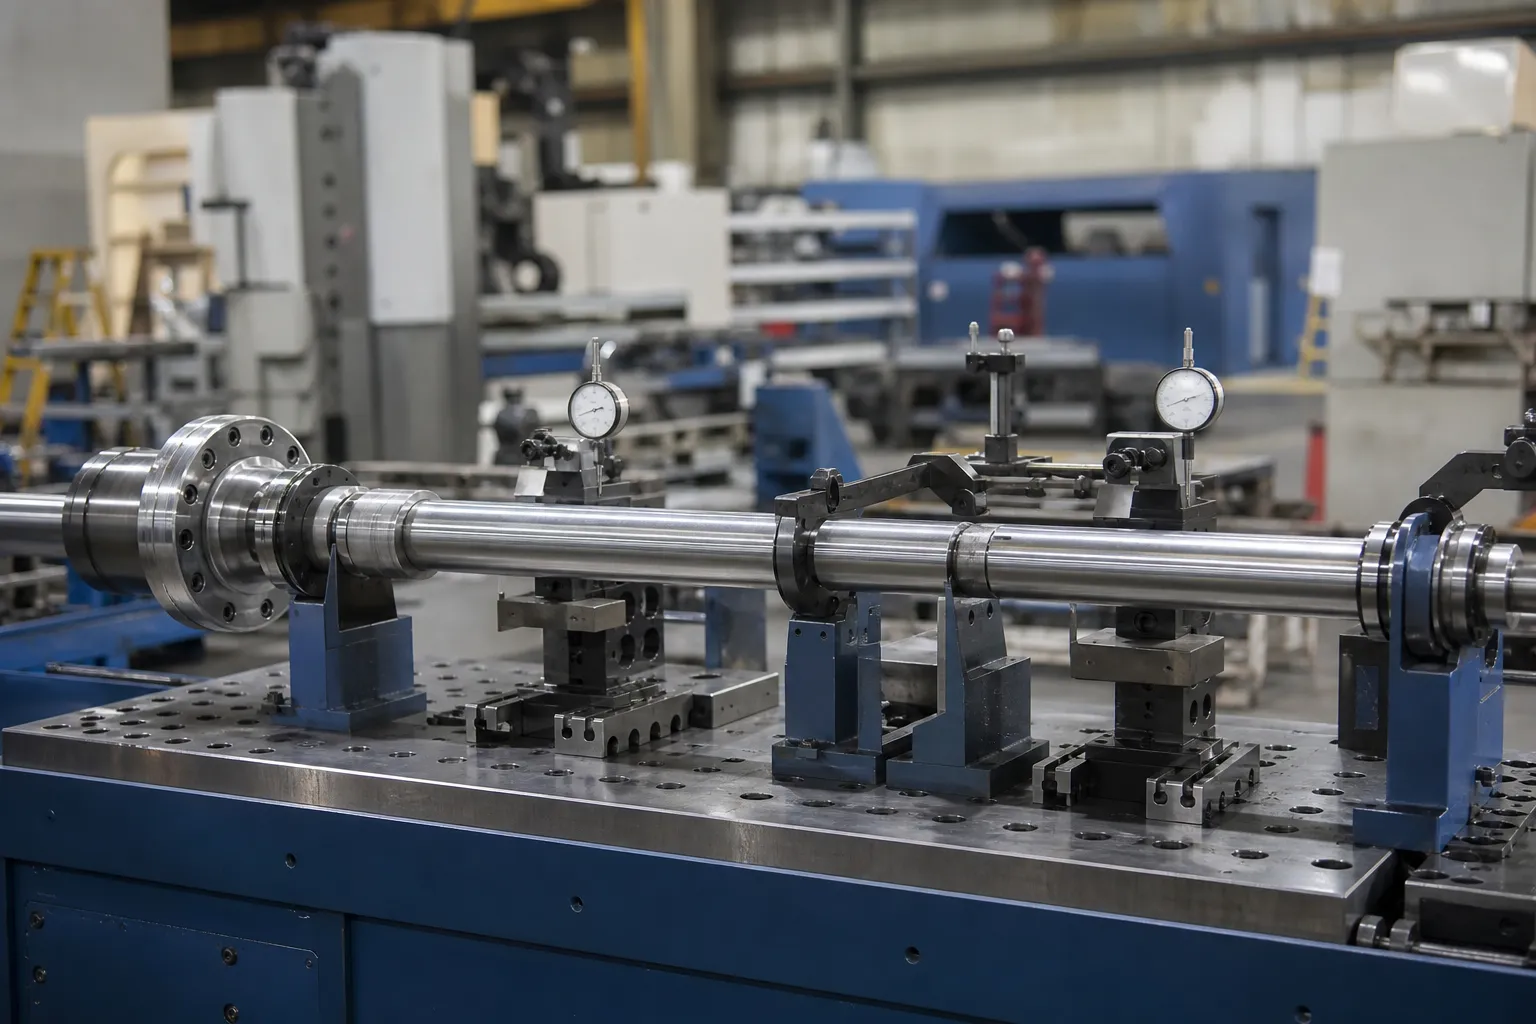
En LVDT kan vara lämplig för relativ förskjutning, men det uppmätta resultatet inkluderar även sensormontering, fixturavböjning, signalkonditionering, timing, delsäten och operatörs- eller automationsbeteende. Registrera varje element i kedjan så att en senare förändring av resultatet kan undersökas.
*Engineering koncept illustration. Fixturstyvhet, sensorposition och bevakning kräver projektspecifik konstruktion.*
Den kontrollerade proceduren bör omfatta sensoridentifiering, referens/mastercheck, monteringsskick, kabelskydd, noll metod, prov orientering, stödja renlighet, inställningar för datainsamling och datalagring. En upprepad avläsning från en instabil fixtur är inte bevis på repeterbarhet.
Synkronisera plats, Orientering och läsningar
Flerpunktsdata är endast användbar när varje värde kan tilldelas en känd position och tillstånd. Om delen roterar eller rör sig, definiera kodaren/indexet, stationskoordinat, färdriktning, uppehålls- eller provtagningstillstånd, och vad händer om en signal saknas. Resultatet bör bevara den råa eller spårbara källdata som behövs för att rekonstruera kartan.
Undvik att tolka en lokaliserad topp utan att kontrollera sittplatser och kontakt. Gör om tester, omvänd orientering där så är lämpligt och upprepade baslinjeavläsningar kan skilja en delfunktion från en falsk indikation.
Välja stationsräkning och placering
Hur många stationer, och var, är en geometrifråga innan det är en budgetfråga. Fellägena för smala delar är jämna i rymden: en böj är en lågfrekvent kurva, så ett blygsamt antal stationer – placerade där fysiken säger att informationen lever – rekonstruerar den väl, medan fördubbling av antalet i oinformativa positioner köper datavolym, inte noggrannhet. Informativa positioner är förutsägbara: mittspannet mellan stöden där en båge når sin utflykt; varje styvhetsövergång på stegade delar, där toppar gärna gömmer sig; omedelbart bredvid funktionella egenskaper vars förhållande till datumet har betydelse; och de fria ändarna, som förankrar kartan. Felläget för gles placering är aliasing i sin praktiska form - en kort kink som sitter mellan två stationer bidrar till att varken läser rent, och en korrigering som syftar till att den rekonstruerade kartan trycker på fel ställe. Det ärliga sättet att stänga denna risk är inte oändlig densitet utan en validering: kartlägga en uppsättning delar med hög densitet en gång, bekräfta att produktionsstationsuppsättningen rekonstruerar samma toppar och amplituder, och dokumentera den jämförelsen som motivering för stationsplanen.
Förvandla kartan till ett korrigeringsbeslut
Kartan finns för att driva handling, och dess handlingsordförråd har tre poster: var man ska trycka, åt vilket håll, och hur svårt att förvänta sig att delen ska svara. Toppposition och riktning kommer från att jämföra stationer runt maximum; på en del som roterar mellan stationerna, att bevara vinkelindexering – synkroniseringsdisciplinen ovan – är vad som omvandlar separata avläsningar till en vektor, inte en hög med magnituder. Förväntad respons kommer från den stelhetshistoria som kartan redan berättar: en topp på en tung sektion behöver en annan korrigeringsplan än samma amplitud på en tunn, och toppar vid styvhetsövergångar förtjänar den respekt som beskrivs för skiljer böj från rundhet och inställningseffekter innan någon press följer. Vad kartan inte får göra är att utlösa korrigering på overifierade signaler: en lokaliserad avläsning som inte har överlevt en återställningskontroll är en hypotes, inte en topp. Det skyddsräcket — karta, kontrollera, rätta sedan, med frisläppt tillståndsmätning som stänger slingan — är samma sekvens som gör automatisk axelriktning konvergera med några få drag istället för många.
Korrelera med acceptans av frigivna delar
Mätning under fastspänning eller korrigering kan vara användbart för processkontroll, men det bevisar inte automatiskt att den frigjorda axeln uppfyller kravet. Jämför linjemetoden med en godkänd frisättningsmetod på representativa prover över normal variation. Se mätning av laddad kontra frigjord rakhet för gränsen.
*Engineering koncept illustration. Referensmetoden, stöd och acceptansberäkning måste kontrolleras av den godkända kvalitetsplanen.*
En korrelationsplan bör definiera matchade prover, blind jämförelse där det är praktiskt, datum/stödekvivalens, kalibreringsstatus, partisk recension, granskning av repeterbarhet/reproducerbarhet, tillåten skillnad, eskalering och regler för förändringskontroll. Referera till maskinmätare kontra kundmätare korrelation och gage R&R för att räta ut linjer.
Indata som behövs för en mätningsstudie
Ge ritningen och karakteristisk definition, befintlig inspektionsmetod, delgeometri och datumfunktioner, material/tillverkningsstadiet, förväntade böjplatser, provpopulation, miljömässiga begränsningar, önskad datapost och kundacceptansmetod. Använd riktprovstest och acceptansguide för att upprätta rättegångsprotokollet, sedan kontakta StraighteningTech för en ansökningsdiskussion.
Obligatorisk validering innan ett systemanspråk
Alla flerpunktsmätningar kräver en definierad sond och datuminställning, kalibrerade referenser, upprepade eller återplacerade avläsningar på representativa delar, och kund-mät korrelation. En generisk maskinkapacitet är inte ett verifierat resultat.
FAQ
Förbättrar tillförsel av fler mätstationer automatiskt noggrannheten?
Inga. Stationer placerade där geometrin har information - toppar i mitten, styvhetsövergångar, funktionella egenskaper, slutar — förbättra kartan. Stationer som läggs till på annat håll lägger till datavolym och kostnad samtidigt som återuppbyggnaden lämnas i huvudsak oförändrad. Validera den valda uppsättningen en gång mot en tät karta och dokumentera jämförelsen.
Varför glider LVDT-avläsningar över ett produktionsskifte?
Oftast termisk: sensor, fixtur och del expanderar i olika takt när cellen värms upp, flytta nollan. Mekaniska orsaker kommer härnäst - efterlevnad av parentes, kabeldragning, spets slitage. Kontrollen är processuell: en definierad nollmetod och referens-masterkontroller med fastställda intervall, med någon förskjutning bortom procedurens gräns som utlöser utredning snarare än tyst nollställning.
Kan flerpunkts LVDT-data ersätta slutbesiktning?
Endast genom korrelation. Flerpunktsdata under bearbetning driver korrigeringsslingan; acceptansbeslutet tillhör den frisläppta tillståndsmetoden som kunden känner igen. När de två har en dokumenterad korrelation på representativa delar, linjemetoden vinner stående — tills dess är det processkontroll, inte släppa.
Relaterade StraighteningTech-resurser
Se hur automatisk axelriktning fungerar, rätningsprov test och acceptans och axelns rakhet vs runout vs TIR för generiska kontrollgränser som gäller före något kapacitetsanspråk på LVDT Multipoint axelmätning.
Flerpunktsmätning lönar sig vid accepttid – para ihop FET checklista med GD&T rakhet acceptansguide att komma överens om mätmetod och toleranstolkning i en omgång.