
En växelaxel är en roterande kraftöverföringskomponent som bär integrerade växelkuggar - tapp, spiral- eller konisk pinjong — tillsammans med axeltappar, splines, trådar och axlar på en axel. Dess rakhetsspecifikation definieras på den axeln: tapparna och växelstigningscylindrarna måste rotera runt en gemensam linje inom en total indikatoravläsning (TIR) gräns satt av lagrets livslängd, växelnätskvalitet och axelhastighet. Att räta ut en kuggaxel innebär därför att man återställer rotationsaxeln för en tandad komponent - ett fundamentalt annat problem än att platta ut en tandad stång, och ett problem med väletablerade mät- och korrigeringsmetoder.
En lösning för riktning av kuggaxeln måste svara på fem frågor innan utrustning väljs:
- Vad definierar mätaxeln — journaler, centrerar eller splines större diameter — och speglar undersökningen det sammansatta lagerarrangemanget?
- Är avvikelsen en enplansbåge, en lokal böjning vid en axel, en twist, eller en kombination - och var är den sanna höjdpunkten?
- Vad är material och värmebehandlingstillstånd — genomhärdat, uppkolad och släckt, induktionshärdade journaler — och vilka korrigeringsvägar som är godkända för det?
- Finns slipmaterial fortfarande tillgängligt, och är korrigeringen avsedd att återställa lagerfördelning eller slutlig geometri?
- Hur kommer släppt geometri, tandflankens integritet och långtidsstabilitet verifieras?
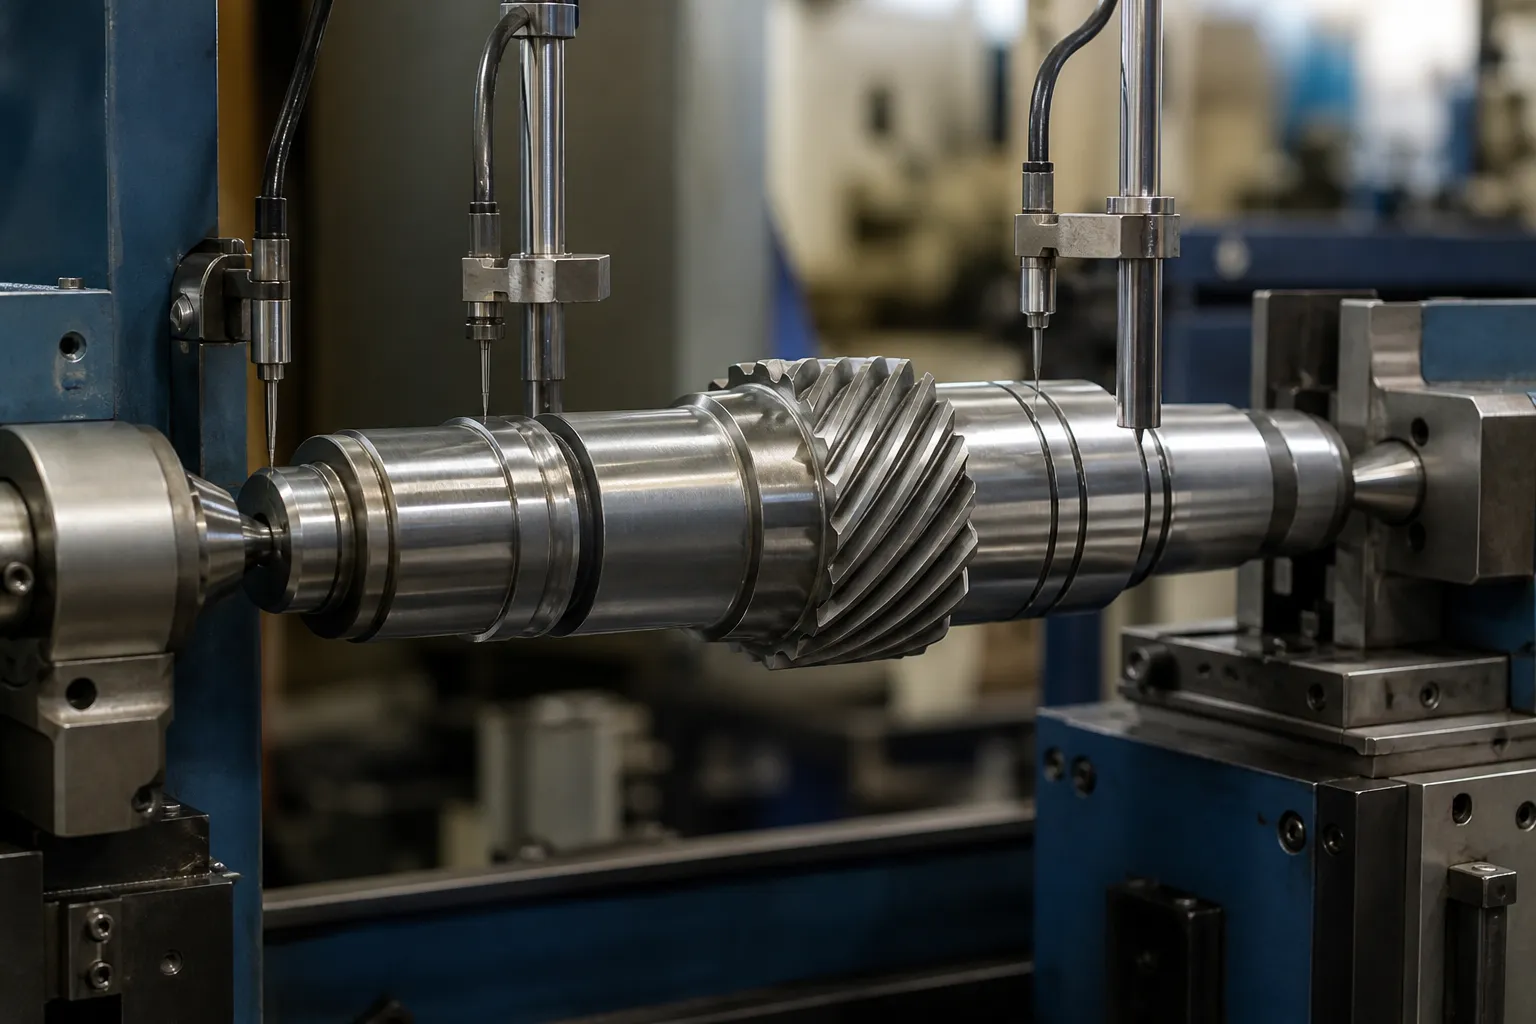
*Engineering koncept illustration: en växelaxel som stöds mellan centra med sonder på tapparna under en korrigeringsstudie. Inte ett fotografi på en kundwebbplats. Datumval, kraftpositioner och acceptansgränser kräver ritningen och representativa provdelar.*
Växelaxel kontra kuggstång: Två olika problem
Denna webbplats täcker redan industriell kuggstångsriktning, och de två arbetsstyckena är ofta förväxlade eftersom båda bär kuggar. De delar nästan inget tekniskt innehåll:
| Kuggstång | Kugghjulsaxel | |
|---|---|---|
| Fungera | Konverterar rotation till linjär rörelse; tandad rak stång | Överför vridmoment mellan roterande axlar; tandad cylindrisk del |
| Rakhet definition | Planhet och rakhet hos en referensyta i ett plan; pitch-line planhet | Rotationsaxelns avvikelse: TIR mätt runt omkretsen vid definierade sektioner |
| Primär mätning | Linjär — rakad, ytplåt, laserlinje, längdvis provtagning | Roterande — del rullad mellan centra eller på journaler, urtavla eller elektroniska sonder, böj undersökning karta |
| Fel om den böjs | Bindande, ojämn tandingrepp, positioneringsfel | Obalans, vibration, lager- och tätningsskador, felinställning av växelnätet, trötthet |
| Typisk korrigering | Trycker i det platta planet; ibland sträcknings- eller utjämningsprocesser för långa rackmaterial | Punkt-tryck-korrigering vid den kartlagda höjdpunkten, selektiv peening, begränsade värmemetoder |
Ett rack korrigeras i ett plan; en kuggaxel korrigeras runt en axel. Mätordförrådet, inventarier, maskiner och acceptanskriterier är alla olika, varför de två ämnena behandlas på separata sidor. Om arbetsstycket är en lång kuggstång som griper in i ett drev för att flytta en last linjärt, ställsidan gäller. Om det är en axel med ett kugghjul på som roterar i lager, läs vidare.
Anatomi och var distorsion kommer ifrån
Lista de egenskaper som deltar i datumkedjan och spänningssystemet:
- lagertidningar — primär funktionsaxel;
- kugghjulssegment: sporre eller spiralformade tänder, kugghjulets bredd, stigning och rotgeometri;
- splines, nyckelspår, trådar, avsmalningar och kopplingsfunktioner;
- axlar, snäppringspår, tvärborrningar och oljehål;
- centra eller tillfälliga processdata;
- malningsmaterial efter sektion och processsteg.
Kugghjulsaxlar böjs av de klassiska axelskälen, dokumenterad i reparationslitteraturen: mekanisk överbelastning vid hantering eller montering; asymmetrisk bearbetning som lindrar inre spänningar ojämnt; värmebehandling, där släckning av en uppkolad eller genomhärdad axel nästan alltid introducerar båge; och kraftiga krymp- eller presspassningar som böjer ett initialt rakt skaft som en stapling. Speciellt på kuggaxlar, hobbing och rakning lämnar kvarvarande spänningar runt de tandade sektionerna, och efter värmebehandlingsslipning av en journal kan slappna av stress och flytta en annan sektion — korrigeringspunkten i processen spelar lika stor roll som själva korrigeringen.
Mät först: The Bend Survey Map

Den reparationstekniska praxisen att kartlägga en böjd axel innan den berörs gäller fullt ut kuggaxlar, och produktionsmaskiner automatiserar det:
- Stöd axeln mellan centrer eller på dess tapp och verifiera att stöden själva läser noll runout - stödfel korrumperar hela kartan.
- Markera en rotationsreferens; registrera TIR vid jämnt fördelade axiella stationer, konvertera till avböjning (hälften av TIR) och klockvinkel vid varje.
- Läs kartan: en enda dominerande höjdpunkt med konsekvent vinkel indikerar en enkel båge; varierande vinkel längs längden indikerar flera böjar eller vridningar; det svåraste fallet är kombinerad böjning och vridning.
- Jaga den sanna höjdpunkten mellan stationer - maxvärdet ligger där trenden säger, inte nödvändigtvis där en sond råkade sitta.
- Upprepa kartan efter varje korrigeringscykel och i slutet som inspektionsprotokoll.
Två redskapsspecifika fällor sitter i detta steg. Första, val av datum: på en stegad axel är den korrekta referenskedjan vanligtvis axeltapparna, inte mitten — ett skaft kan läsas rakt på centrum och böjt på journaler, och lagren bryr sig inte om centren. Urvalsreglerna behandlas i detalj i val av mätdatum för stegade axlar. Andra, tandflankfel kontra böjning: stigningscylinderns utlopp mätt över stift eller på en växelkontroll måste separeras från axelaxelns utlopp, eller ett tandtillverkningsfel "behandlas" genom att böja axeln. Den allmänna diagnostiska logiken för att separera formfel från böj är täckt in rundhet kontra böj vid roterande mätning.
Korrigeringsvägar
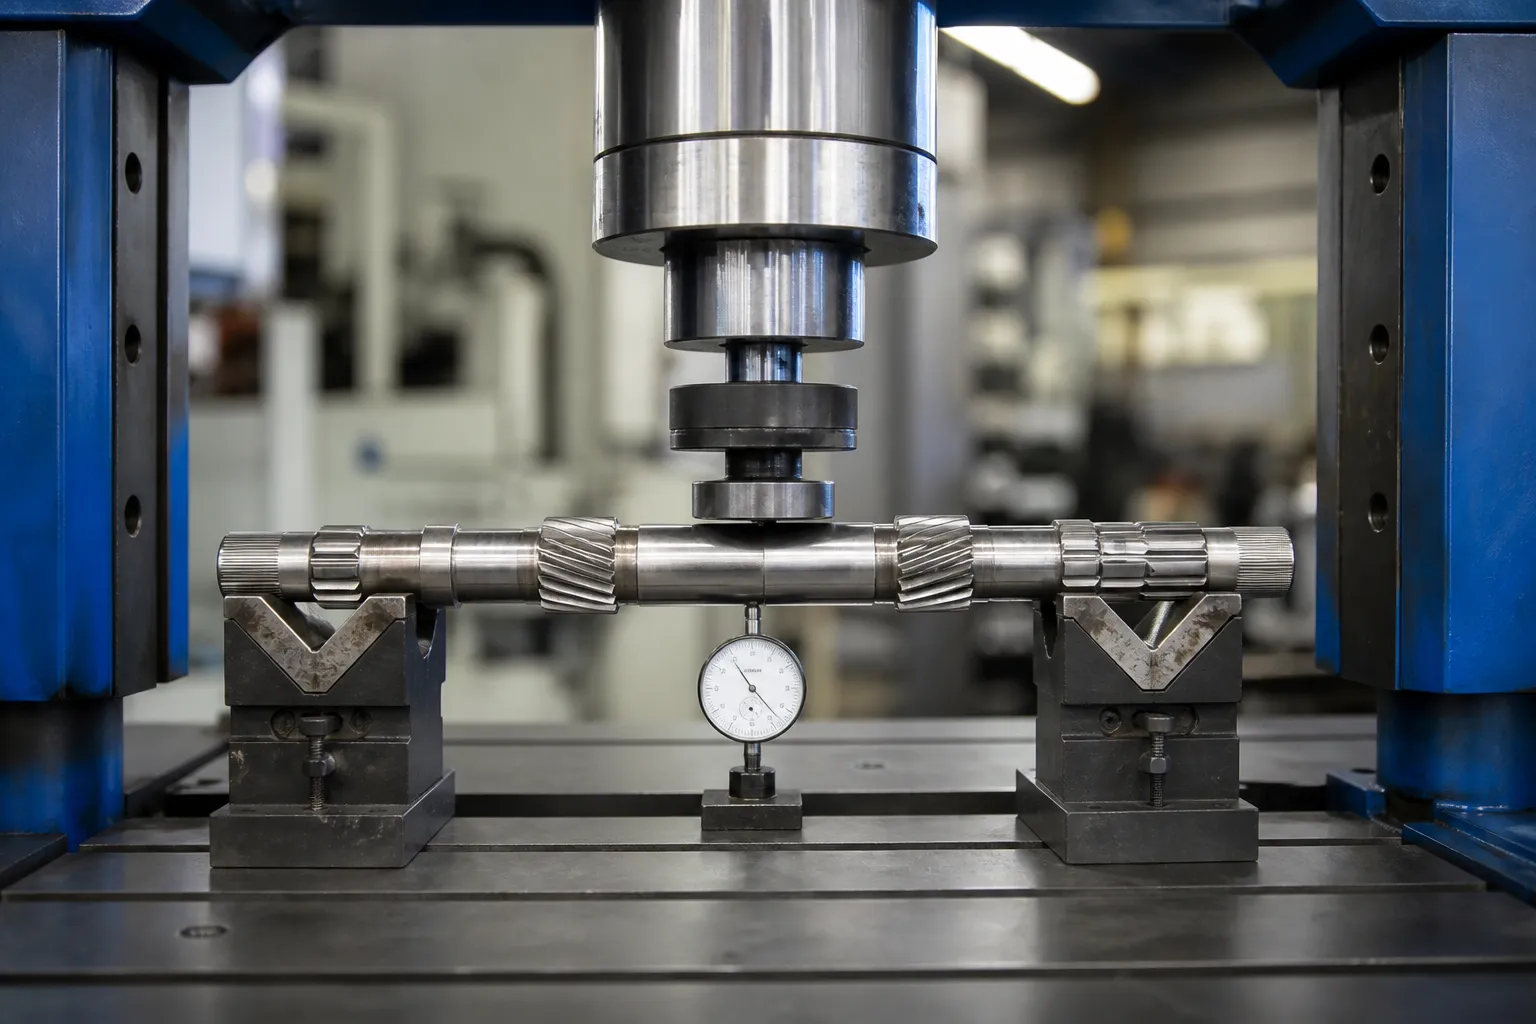
Mekanisk punktpressning — den primära rutten
Med kartan i handen, axeln är inställd med höjdpunkten uppåt, stöds nära kurvan, och laddad med en vadderad kolv medan en sond övervakar strömavböjning. Arbeta i små drag och acceptera fjädring: målet är så få korrigeringar av tolerans som möjligt, eftersom varje plastcykel lägger till kvarvarande stress. På produktionsmaskiner denna loop — karta, trycka, re-map — körs automatiskt med återgångskompensation inlärd per delfamilj. Den hantverksmässiga delen av manuell axelriktning blir en kontrollparameter; fysiken förändras inte.
Peening — där tryckning inte kan nå
Kontrollerad skott- eller nålpenning av den konkava sidan komprimerar ytfibrer och växer dem något, drar axeln rakt. På kugghjulsaxlar är penning det finklippta verktyget: den korrigerar små rester efter pressning, och det fungerar på ställen som en ram inte kan lasta - intill axlar, nära tandade sektioner — utan risk för att tänderna krossas. Den är långsam per korrigering och sällan den primära rutten.
Punktvärme — Begränsad på härdade kuggaxlar
Punktuppvärmning av en liten zon för att skapa lokal dragpåkänning vid kylning är en legitim riktningsmetod vid låg- och mellankoliga axlar i ohärdat skick. På uppkolad, genomhärdade eller induktionshärdade kuggaxlar är det kraftigt begränsat eller förbjudet: den värmepåverkade zonen kan mjuka upp eller återhärda lokalt material, skapa hårda fläckar och mikrosprickor exakt där tand- och journalutmattningslivet tillbringas, och lämna en upphöjd bula som måste tas bort innan ytan löper i ett lager eller tätning. Där värmemetoder överhuvudtaget övervägs, de tillhör en metallurg-godkänd reparationsprocedur, inte till en produktionskorrigeringscykel. De materiella reglerna är utarbetade i uträtning efter värmebehandling.
Vad att trycka på en växelaxel aldrig inkluderar
Belastningar appliceras på axeltapps- eller axelkroppssektioner mellan stöden - aldrig på kugghjulens tänder. Att trycka på det tandade segmentet riskerar tanddeformation som ingen riktningsoperation kan ångra, och rullriktning av den typ som används på släta axlar appliceras inte över tänderna. Spline-sektioner följer sina egna regler, täckt i vår rätningslösning för splineaxel; axelfamiljerna mätte och korrigerade inuti växellådor – input, utgående och mellanliggande axlar med deras flertappsacceptanslogik – behandlas separat i växellådans axelriktningslösning.
Acceptanskriterier

Skaftreparationsövningar ger en användbar baslinje: om 0.001 per fots längd (0.083 mm/m) för allmän roterande utrustning, åtdragning mot 0.0005 i (0.013 mm) totalt när som helst för höghastighets flerstegsmaskineri. För kuggaxlar styr ritningen, och toleransklassen följer applikationen: en låg hastighet, Kugghjulsaxel med låg tolerans har ett bredare fönster än ett högt varvtal, kugghjul med nära spel. Acceptanssekvensen bör vara:
- slutmätningskarta vid alla stationer, inom det angivna TIR;
- kvalitetskontroller av redskap — tandkontakt, runout över stift, helixinriktning — oförändrad av korrigeringen;
- sprickdetektering lämplig för materialtillståndet efter all korrigering;
- verifiering efter den slutliga slipningen eller efterbehandlingen, inte bara efter uträtning;
- stabilitetsbekräftelse där applikationen är kritisk: mät om efter ett stående intervall eller temperaturcykel om processfönstret inte redan har bevisat stabilitet.
Den sista punkten är den ärliga svagheten i all skaftuträtning: en korrigering som bara lägger ny spänning mot den gamla kröken kan läsas rakt idag och driva i tjänst. Det är därför korrigeringsantalet är begränsat, varför kartan upprepas efter målgång, och varför antalet slag till tolerans i sig är en signal för processkvalitet - principer som tillämpas över hela linjen automatisk axelriktning.
Vanliga fallgropar
- Kartläggning på fel datum. Centrum som inte längre representerar lageraxeln producerar en karta som inte kan korrigeras till en fungerande axel.
- Trycker på en station istället för höjdpunkten. Den maximala avböjningen ligger vanligtvis mellan sondstationerna; hitta den innan du laddar.
- Laddar tänder eller härdade splines. Ramkraft hör hemma på släta axelsektioner; tänderna deformeras permanent och osynligt till TIR-kartan.
- Chasing twist med enplanspressar. Kombinerad böj-och-vridning behöver en planerad sekvens, inte upprepning av samma slag.
- Litar bara på läsningen efter pressen. Kvarvarande stress omfördelas; släppkontrollen tillhör efter slutslipning, och fältresultatet efter det.
Separera böj från vridning innan du bestämmer dig för en sekvens
Enkätkartan avgör inte bara om den ska korrigeras utan i vilken ordning. Tre diagnostiska signaturer täcker de flesta kuggaxlar:
- Enkel rosett: avböjningsstorlekarna stiger och faller längs längden med en konsekvent klockvinkel. Ett tryck på den kartlagda höjdpunkten, springback lärt sig, gjort — det enklaste fallet och den manuella övningen hanterar bra.
- Tvåplan eller S-böj: klockvinkeln roterar längs längden. Två korrigeringar planeras i följd, var och en verifierad på en ny karta; korrigering av den större böjningen först förenklar vanligtvis den andra.
- Böj med vridning: vinkeldrag — splines, nyckelspår, växelfas i förhållande till tapparna — indikera vridningsförskjutning ovanpå fören. Enbart tryck behandlar böjen och lämnar vridningen; twist correction är en annan operation med sin egen validering, och låtsas annars producerar axlar som klarar TIR och misslyckas med fasning.
Automatiska maskiner gör de två första fallen rutin: regulatorn passar de uppmätta stationerna, beräknar pressposition, överslag och stödavstånd, och stänger slingan inom två eller tre cykler. Twistfallet förblir det som skiljer en seriös processdefinition från en press med mjukvara, och det är just så att de fem inledande frågorna är utformade för att fångas tidigt - innan skaftet har förbrukat sin korrigeringsbudget på slag riktade mot fel läge.
Vad en seriös förfrågan innehåller
En kuggaxelriktningsmaskin eller cell specificeras från: ritningen med datumschema och TIR-gränser per sektion; material och värmebehandlingstillstånd vid korrigeringspunkten; redskapsdata — modul, spiralvinkel, hårdhet — så laddningsundantag är explicita; den aktuella distorsionsfördelningen vid mätstationen; provdelar över avvikelseintervallet; krav på cykeltid och spårbarhet; och policyn för omarbetningsgränser. Med dessa ingångar stöd-och-prob-planen, presskraftsklass och strategi för återfjädring följer direkt, och stationen kan valideras mot delar snarare än löften.
Varje uträtningsprojekt för kuggaxeln träffar så småningom samma två frågor – de valguide för axel, rör- och profilarbete och den rätningsmaskin kostnadsfördelning svara på dem innan ditt leverantörsmöte gör det.