
En spline axel överför vridmoment genom flankerna på sina tänder, inte bara genom dess yttre yta. Splinesektionen, de markbärande tapparna mellan splines, tätningsdiametrarna, axlar och gängade ändar har vardera ett geometriskt förhållande till en rotationsaxel, och passformen på den passande hylsan eller navet beror på att förhållandet håller i sig längs hela längden. Att räta ut en splined axel innebär därför att kontrollera axeln utan att någonsin röra flankgeometrin som gör delen värdefull.
En fungerande rätningslösning för splineskaft svarar på fyra frågor innan någon press rör sig: vilken diameter representerar den funktionella axeln vid varje station, om splines egna tänder kan användas som mätreferens, där rättelsekraft lagligen kan agera, och hur den korrigerade delen kommer att accepteras – inklusive passningskontrollen med den passande komponenten, inte bara en indikatoravläsning.

Varför Spline Shafts bryter standarduträtningsreceptet
| Spline Shaft Feature | Uträtning Risk | Projektsvar |
|---|---|---|
| Spline tänder | Press eller supportkontakt kan brinell, böja eller markera flanker; skadade flanker förstör passformen och vridmomentkapaciteten | Ingen kontakt regel: korrigeringskraft och stöder endast på jämna diametrar intill spline |
| Avbruten splineyta | En sensor som rider på tandspetsar läser av tandform och stigningsfel, inte axeln | Mät på tapparna eller den mindre diametern, eller använd en mäthylsa/master för att konvertera tänder till en kontinuerlig referens |
| Vridmoment-vrid historia | Överbelastning kan vrida axeln; bly- och indexfel kvarstår efter eventuell böjkorrigering | Mät splineled/index separat; förklara vridning utanför pressuträtningsomfånget |
| Lång smal kropp | Långt längd-diameterförhållande betyder självviktsnedsättning och enkel överkorrigering | Validera stödavstånd, använd fina kraftsteg och mät om efter varje pass |
| Värmebehandlingsförvrängning | Induktion eller genom härdning lämnar en flerpunktsböjkarta, ofta med omkastningar | Flerstationsmätning och sekvenskorrigering, inte en enda mellanpress |
| Tätnings- och axelfunktioner | Lokal belastning nära en skuldra koncentrerar stress och kan markera en tätningsdiameter | Vadderade eller radieanpassade verktyg, presspunkter hålls borta från övergångszoner |
Definiera vilken splineaxel som omfattas
| Spline Shaft Family | Typiskt sammanhang | Ingenjörsväg |
|---|---|---|
| Överföring / växellådans utgående axel | Volymproduktion efter värmebehandling, innan spline finish | Automatiserad flerpunktsmätning och presskorrigering på journalzoner |
| Kraftöverföringsaxel och drivlina för jordbruk | Långa standardiserade profiler, reparationstung marknad | Långspännande maskin eller målinriktad manuell process; passformskontroll med parningsok |
| Motoraxel med kugghjul eller kopplingspline | Elmotor och pumpaggregat | Journalbaserad uträtning överensstämmer med rotor- och lagerreferenser |
| Aerospace och ställdon med splinesaxel | Trötthetskritisk, snäva lednings- och indextoleranser | Fullständig metrologi, begränsad nedböjning, dokumenterad processvalidering |
| Sliten eller skadad reparationsaxel | Fretting, blåslagna flanker, korrosion, hammarmärken | Inspektera och disponera först; rätning kan inte återställa tandgeometrin |
Närliggande ansökningar ska inte vikas in på den här sidan. Långa ihåliga drivlinor med svetsade ok är ett problem med röruträtning och balansering som täcks av vår riktningslösning för drivaxel, och härdade växellådsaxlar vars spline bara är en egenskap bland kugghjul och axeltappar följer rutten som beskrivs i växellådans axelriktningslösning. Den föreliggande artikeln kvarstår med skaft vars spline är den definierande egenskapen.
Bygg mätningen på en försvarbar referens
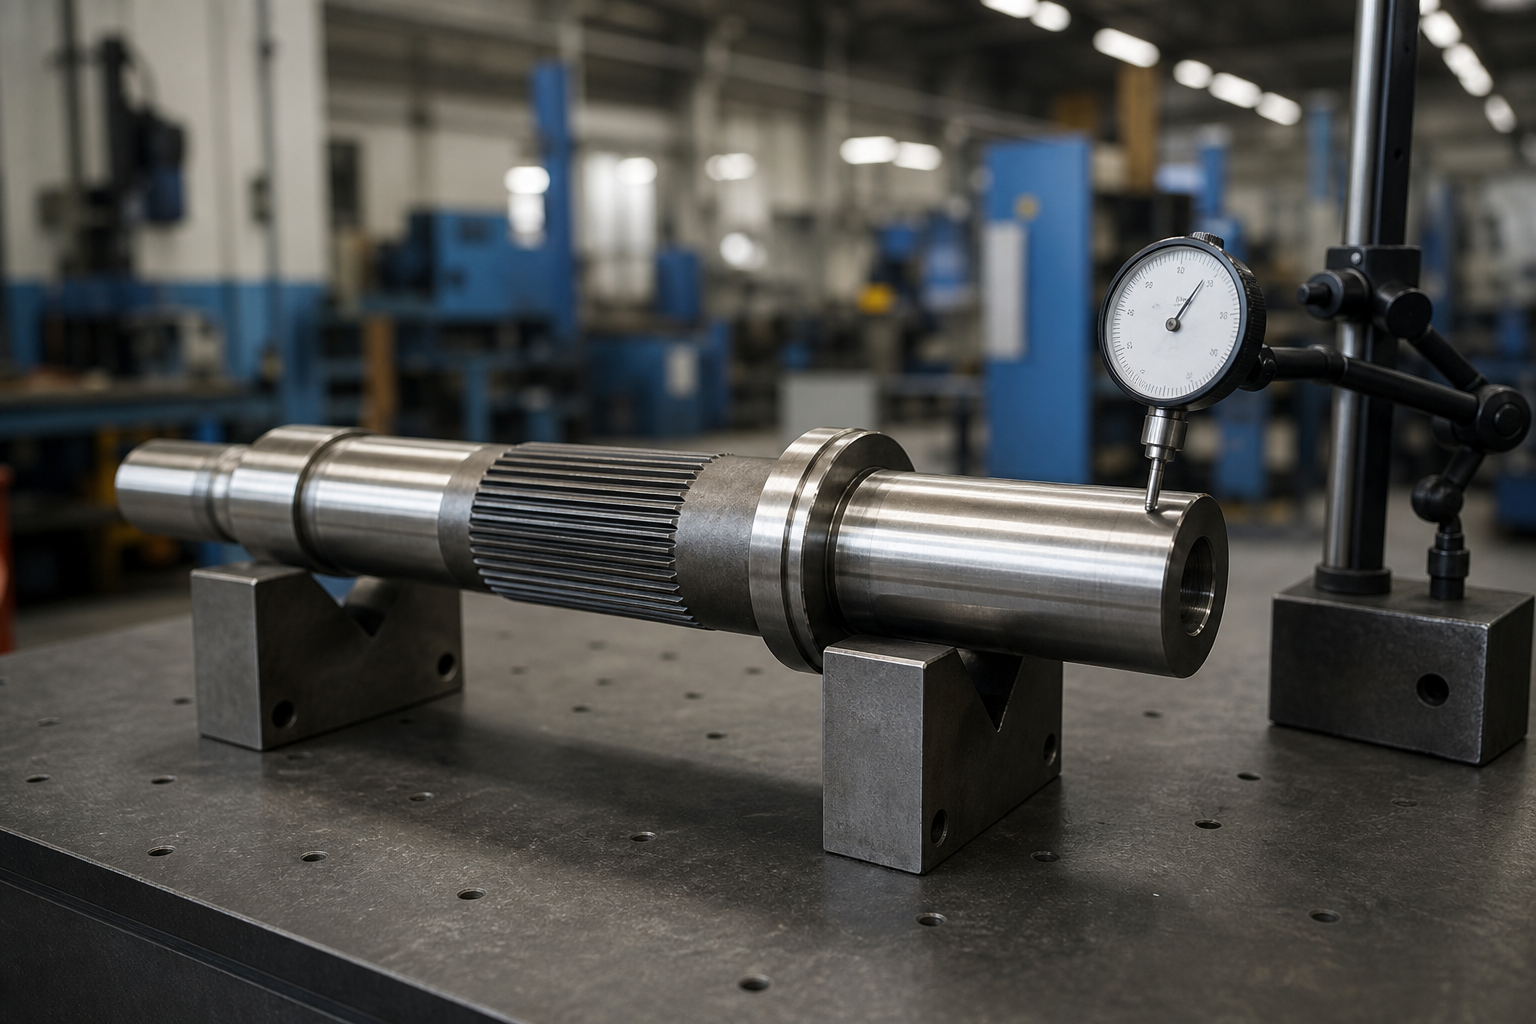
Det vanligaste felet vid mätning av splinesaxel är att läsa en mätklocka direkt på tandspetsarna och anropa resultatet runout. Tandcirkeln är en avbruten, formbärande yta; dess läsning blandar tonhöjdsfel, ledningsfel, tandskada och sann axelposition till ett meningslöst tal. En försvarbar mätkedja använder en av tre referenser:
- Marktidskrifter och centra: där ritningen definierar axeln från lagertappar eller mitthål, mäta där, och verifiera splineförhållandet endast där ritningen kräver det.
- Mindre diameter eller dedikerad mätdiameter: rotcirkeln mellan tänderna är kontinuerlig på många splines och kan bära ett vee-stöd eller en smal sensorspets; kvalificera det först, eftersom rotfiléer kan rullas eller missformas.
- En masterhylsa eller splinemätare: skjut en precisionshylsa över spline och mät på markens ytterdiameter. Detta omvandlar tänderna till en kontinuerlig yta, och passformen på själva hylsan blir en live funktionskontroll. Produktionssplineriktare använder exakt denna princip - en huvudanordning per spår eller splinesektion för att lösa stigningsdiametern för exakt korrigering.
Supportens skick spelar lika stor roll som sensorvalet. En lång splined axel som hänger mellan avlägsna vee-block rapporterar en böj som förändras med varje stödrörelse. Frys stödpositioner, korrelera dem med kundens mätare, och kom ihåg den rakheten, runout och TIR svarar på olika frågor — distinktionerna anges i vår artikel om axelns rakhet vs runout vs TIR.
Separera de tre tillstånden som ser ut som en böj
| Skick | Hur det visar sig | Rätt svar |
|---|---|---|
| Global böjning av axeln | Runout-avläsningarna stiger och faller konsekvent längs axeln i ett plan | Pressuträtning vid kartlagda punkter på släta sektioner |
| Vridmomentvridning | Journalutbrott acceptabelt; spline ledning, index- eller rollfel utanför toleransen; navet sitter tätt i ena änden | Kan inte korrigeras genom att trycka; disposition genom ombearbetning där lagret tillåter, eller förkasta |
| Lokal flank eller formskada | Avläsningarna hoppar när sensorn passerar en tandzon; ärmpassformen är lokal, inte enhetlig | Inspektera flankerna; ersätta, skär om eller blanda per ritning — böj inte skaftet för att dölja det |
Twist förtjänar betoning eftersom det kommer från exakt den belastning en spline är designad för. En överbelastning av vridmomentet förbi kapaciteten roterar ena änden av splinesen i förhållande till den andra; från utsidan ser skaftet fortfarande rakt ut. Uträtning kommer att skickas vidare till runout-rapporten och monteringen kommer fortfarande att binda eller slitas. Om dina delar ser överbelastningshändelser, bly- och indexkontroller hör till samma inspektionscykel som runout.

Tryck på poäng och stöd: Ingen kontakt-regeln
Korrigeringskraft på splineflanker är en skrothändelse. Även en mjuk press kan platta till ett vapen eller flytta metall på en flank, och den resulterande rensningen eller interferensen visar sig månader senare som irritation, slitage eller ett nav som inte kommer att monteras. Kontaktkartan för ett splinesaxel är därför strikt:
- Pressa och stöd endast på slät mark eller vända diametrar intill splines, dimensionerad så att kontaktlappen håller sig från axlarna och tätar kanterna.
- När splineförloppet är så långt att ingen slät zon ligger nära korrigeringspunkten, använd överensstämmande insatta verktyg som överbryggar tandrötterna utan att belasta flankerna - och validera det på offerdelar före produktion.
- Placera stöden symmetriska runt den uppmätta höjdpunkten så att böjmomentet utformas, inte av misstag; håll intervallen tillräckligt korta för att korrigeringen är lokal.
- Skydda gängade ändar, korsborrningar och kilspår med samma disciplin som beskrivs för härdade axlar i vår guide till uträtning efter värmebehandling.
Styr återgång på en smal sektion
Långa splinesaxlar är kompatibla, så axeln rör sig under små krafter och fjädrar tillbaka nästan lika långt. Korrigeringscykeln som överlever produktionen behandlar varje press som ett experiment med feedback:
- Mät hela kurvan i en uppsättning.
- Korrigera den största avvikelsen först, vid den kartlagda höjdpunkten, överresande av den förutspådda återgången.
- Mät igen före nästa tryckning; smala skaft kopplar ihop starkt, och en korrigering vid en station skiftar avläsningar hos båda grannarna.
- Arbeta ner de återstående punkterna i fallande ordning, återverifiera tidigare stationer efter varje pass.
- Acceptera endast när varje station och funktionskontroll passerar i samma klämning.
Förutsägelsen om överresor, kopplingsbeteendet och de klassiska felsignaturerna för under- och överkorrigering behandlas i vår artikel om axeluträtande återfjädringskompensation. Automatiserade celler kör denna slinga stängd; vår översikt över hur automatisk axelriktning fungerar visar maskinarkitekturen bakom.

Vet varför skaftet böjdes i första hand
Uträtning ger geometrin tillbaka; det tar inte bort orsaken. Splineaxlar anländer till pressen av en kort lista med repeterbara skäl, och var och en ändrar vad en korrigering är värd:
| Rotorsak | Typiska bevis | Implikation för uträtning |
|---|---|---|
| Värmebehandlingsförvrängning | Flerpunktsböj efter induktion eller genom härdning; repeterbarhet över en batch | Kärnproduktionsväska; korrigera i fönstret innan slutbearbetningen |
| Bearbetning av stressavlastning | Progressiv båge efter kraftig svarvning eller fräsning av ena sidan | Rätta, verifiera sedan stabiliteten efter ett avspänningsintervall eller nästa operation |
| Hantering och slagskador | Lokal kink, hammare eller fallmärken nära en station | Skarpa lokala böjningar koncentrerar töjningen; bedöm krökningsradien före pressning |
| Driftöverbelastning | Vrid med eller utan böj; vittnesmärken på navflankerna | Geometrikorrigering kan inte återställa sträckgränsen efter en vridningshändelse |
| Felinriktning i tjänsten | Flankslitage koncentrerat på ena sidan, frätningskorrosion vid navgränssnittet | Slitytor betyder att axeln är en slitdel, inte en uträtningskandidat |
Felförebyggande praxis i splineindustrin innebär konsekvent felinriktning, överbelastning och hanteringsskador högst upp på orsakslistan — det är just därför som ett korrigeringsförslag bör be om felhistoriken och uppströmsprocessen innan en korrigeringscykel citeras. En axel som böjer sig på samma sätt i varje batch är ett processproblem med en riktningsfix; ett skaft som kommer vridet, sliten eller stötvikad är ett dispositionsproblem att bära en uträtningsdräkt.
Provtestning före produktionssläpp
Eftersom flankskador är oåterkalleliga, en splined-axel-process valideras på prover, aldrig på den första produktionssatsen. Ett minimalt kvalifikationsset inkluderar:
- Minst fem representativa delar uppmätt före och efter korrigering, vid varje ritstation, i det frusna stödtillståndet.
- En passningskontroll med produktionen go-mätare eller en master sleeve på varje prov, före och efter det sista presspasset.
- Flankinspektion – visuell eller optisk – för att bevisa den kontaktfri regel som hålls under verkliga verktygspositioner.
- Inspelade återgångsvärden per tryckpunkt, som sätter kompensationsmodellen för produktion.
- En acceptprotokoll undertecknad mot ritningstoleranserna, inklusive bly och index där detta anges.
Acceptansen måste inkludera passformen, Inte bara urtavlan
| Acceptanselement | Vad ska specificeras |
|---|---|
| Runout / TIR vid definierade stationer | Per station, i angivet stödtillstånd, refereras till tidskrifter eller en kvalificerad master sleeve |
| Spline funktionell passform | Gå / no-go mätare, kontroll av huvudhylsan, eller specificerat flankavstånd efter korrigering |
| Leda, index och rulle | Kollade var ritningen kräver; vridning är en separat egenskap från böjning |
| Flankens skick | Ingen brinelling, krön tillplattning, flankupptagning eller nya märken från verktyg |
| Ytintegritet efter härdning | Sprickinspektion där delen är härdad och utmattningskritisk |
| Återstående bearbetningslager | Verifiera att korrigeringen lämnade utrymme för eventuell slutlig slipning eller splinefinish |
Vanliga frågor
Kan du trycka direkt på spline?
Inga. Direkt presskontakt på tänderna riskerar flank- och kamskador som rätning inte kan reparera. Korrigeringskraften hör till släta diametrar intill spline, eller genom validerade bryggverktyg som bara laddar rotdiametern.
Hur mäter du runout på en splined sektion?
Använd journalerna där ritningen tillåter, den mindre diametern där den är kontinuerlig och kvalificerad, eller en precisionsmästarhylsa glider över tänderna så att sensorn läser av en slipad kontinuerlig yta. Att läsa en indikator på tandspetsar blandar tandgeometri med axelfel och ger en falsk böjkarta.
Min splinesaxel är rak men navet binder. Varför?
De troliga orsakerna är twist, flankskada, eller lead/index error — allt osynligt för en journalrunout-kontroll. Mät splineledning och index, inspektera flankerna för blåmärken eller nötning, och testa passformen med en go gauge eller master sleeve före och efter eventuell korrigering.
Är en splineaxel uppmätt och uträtad som en motoraxel?
Maskinslingan är samma sekvens av mät-tryck-ommätning som används för automatisk riktningslösning för motoraxel, men referensen och kontaktreglerna skiljer sig åt: spline lägger till en avbruten yta för mätning, skyddade zoner för verktyg, och en funktionskontroll som ett slätt skaft aldrig behöver.
Hur mycket böj kan korrigeras på en splined axel?
Det arbetsbara området beror på förhållandet längd till diameter, materialtillstånd och var de släta korrigeringszonerna sitter i förhållande till avvikelsen. Smala skaft tolererar i princip stora vinkelkorrigeringar men kopplar starkt mellan stationerna; härdade korta axlar tolererar liten nedböjning per pass. Antalet som är viktigt ställs per delfamilj under provtestning, inte läsas från en generisk tabell.
Bygg lösningen från Fit, Inte urtavlan
En splineaxel accepteras när det passande navet eller hylsan sätts ihop och överför vridmoment som designat. Uträtning tjänar det resultatet: mått från tidskrifter eller en kvalificerad mästare, håll varje press och stöd från flankerna, behandla twist som en separat och icke tryckbar egenskap, och stäng öglan med en funktionskontroll. Frys de fyra besluten, och själva korrigeringen blir rutinmässig ingenjörskonst.
Att förvandla denna splineaxelstyrning till ett köpbeslut, börja med genomgång för val av plattång och trycktesta siffrorna med budgetbild för en rätningsmaskin.