
Point-press uträtning är en kontrollerad lokal korrigeringsmetod, inte bara trycka varhelst en del ser böjd ut. Processen måste koppla en giltig geometrikarta till ett godkänt datum, stödpunkter, reaktionsväg, tillåtna korrigeringsplatser, inkrementell kontroll och en ommätning av frisläppt tillstånd. Utan den slingan, ett tryckslag kan skapa ett märke, flytta en intilliggande funktion eller minska en tillfällig indikatoravläsning utan att uppfylla det faktiska acceptanskravet.
Detta är en processram. Det gör inte anspråk på en StraighteningTech-pressstyrka, stroke, kontrollalgoritm, materialutbud, noggrannhet, cykeltid eller arbetsstyckeskompatibilitet. Dessa värden kräver en ritningsgranskning och validerade prover.
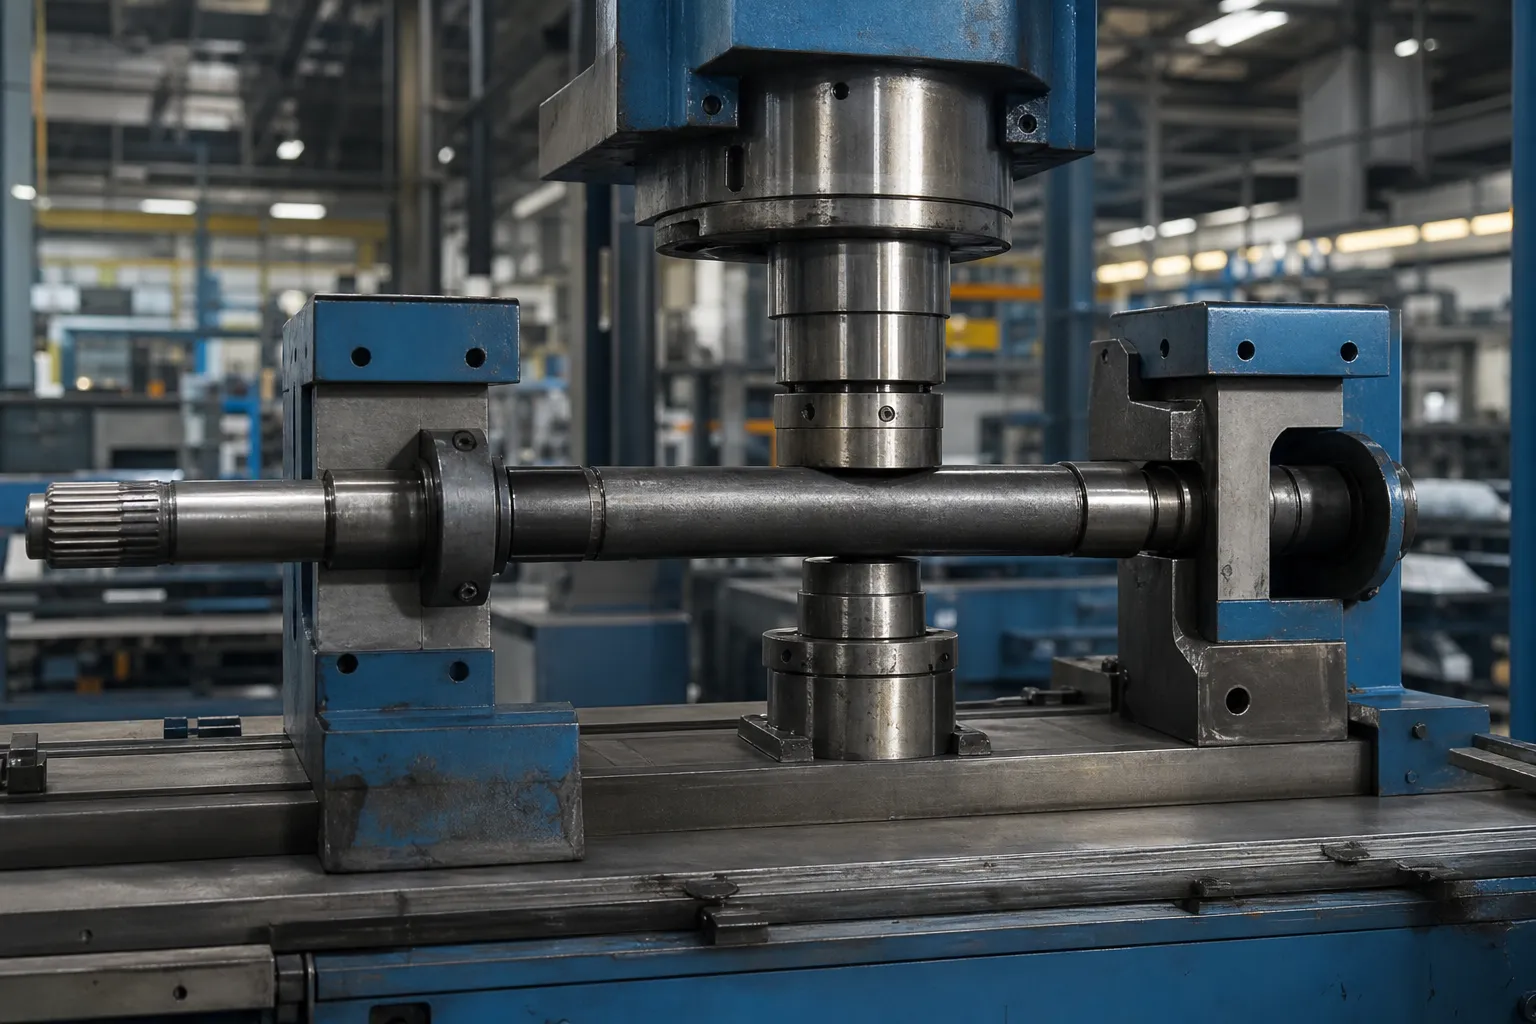
*Engineering koncept illustration. Den visar en möjlig presskorrigeringskontext för en specifik arbetsstyckesfamilj, inte ett universellt processrecept eller verifierad lokal kapacitet.*
Definiera vad processen korrigerar
Den erforderliga egenskapen kan vara rakhet över ett spann, radiell avvikelse relativt en referensaxel, lateral svep, en lokal egenskapsrelation eller annan kontrollerad geometri. Den måste namnges innan en press väljs. Ett cirkularitetsfel, ytavbrott, fixtursignal eller avsiktlig camber kan inte korrigeras som om det vore samma typ av böj.
Använda axelns rakhet, runout och TIR när delen är rotationsinspekterad. Rör, profil, fjädra, ring- och svetsade arbetsstycken kräver sin egen geometri och processgränser.
Skapa en initial felkarta
Mätplanen bör identifiera det godkända datumet, delorientering, axiella stationer, stödvillkor, sensormetod och upprepad/sittkontroll. En enda mittpunktsavläsning kan missa flera böjar eller blanda ihop gravitationssänkning och fixturvariation med delens geometri.

*Engineering koncept illustration. Den illustrerar en mätkarta före korrigering; faktiska stationsplatser, sonder och datum måste fixeras från den kontrollerade ritningen.*
| Ingång för frysning | Beslut den stödjer |
|---|---|
| Ritningsdatum och godkännanderegel | Fastställer vad måttet ska representera |
| Inledande geometrikarta | Identifierar kandidatkorrigeringszoner och interaktionsrisk |
| Godkända stöd och reaktionspunkter | Förhindrar en kraftbana från att skapa en oavsiktlig signal |
| Skyddade egenskaper och ytgränser | Bestämmer var kontakt är förbjudet |
| Material och processskede | Definierar möjliga svar, tillbaka- och nedströmsbegränsningar |
Mekaniken i ett punkttryckslag
En punkttryckskorrigering är en trepunktsböjning som utförs med avsikt. Två stöd och en presspunkt bildar en lastram: pressen trycker sektionen mot stöden, böjmomentet når toppar vid presspunkten och faller mot stöden, och de yttre fibrerna vid korrigeringsplatsen genomgår utbyte medan sektionens kärna förblir elastisk. När kraften släpps, den elastiska kärnan försöker fjädra tillbaka sektionen medan de eftergivna fibrerna håller sin nya form - den permanenta uppsättningen är skillnaden, och konsten i processen är att leverera precis tillräckligt med plastarbete för att landa den släppta delen inom tolerans. Tre konsekvenser följer direkt av denna bild. Korrigeringen är lokal: plastzonen koncentreras runt presspunkten, det är därför felkartor vägleder var man ska trycka snarare än intuition. Processen är självbegränsande endast om den behandlas inkrementellt: ett enda slag med en optimistisk storlek kan inte avpressas. Och sektionens egen geometri - dess styvhetsvariation, dess övergångar, dess tidigare deformationshistorik — modulerar allt, vilket är anledningen till att identiska slaginställningar inte överförs blint mellan diametrarna, material eller massor, och varför bakåtladdningseffekter, som beskrivs för Bauschingereffekten, ändra svaret för en del som redan har korrigerats en gång.
Support Span är den primära inställningsparametern
Operatörer sträcker sig efter kraft när de borde sträcka sig efter geometri. Att flytta stöden ändrar korrigeringen innan något kraftvärde berörs: stöder breda utspridda ger en lång, mjukt böjfält — samma presskraft ger en större avböjning spridd över en längre zon, lämplig för en enda bred båge; stöder nära in runt korrigeringspunkten koncentrerar samma energi till en kortslutning, djup korrigering, lämplig för en lokal kink men hårdare på ytan och sektionen. Spännvidden anger också den mekaniska fördelen med slaget: ju närmare stöden, ju mer kraft kräver samma korrigering, vilket är anledningen till att minska spännvidden på en styv sektion snabbt når maskinens eller delens gränser. Två praktiska regler faller ut. Första, välj span från felkartans våglängd — långa bågar får långa spann, kinks blir korta - och dokumentera valet i installationsposten, eftersom span är en processparameter som alla andra. Andra, behandla stödtillstånd som en del av verktyget: kontaktgeometri, renhet och slitage ändrar reaktionsvägen tyst, och den verktygsdisciplin för ytskydd gäller för stöd precis som det gör för pressnosen.
Välj stöd och korrigeringspunkter tillsammans
En presspunkt kan inte väljas oberoende av dess stöd. Stödavståndet, sektionsstyvhet, kraftriktning och kontaktgeometri skapar reaktionsvägen. Ett felaktigt stöd kan få en lokal press att se effektiv ut samtidigt som den överför fel någon annanstans eller skadar en funktion.
Innan en provförsök, dokumentera:
- stöd- och reaktionsplatser, inklusive kontaktfria zoner;
- korrigeringspunkt, kraftriktning och tillåten orientering;
- kontaktmaterial, renlighet och märkningsriskkontroller;
- maximal inkrementell korrigering och antal försök;
- mätplan för återgång/frisättning;
- hårda avslag och villkor för teknisk granskning.
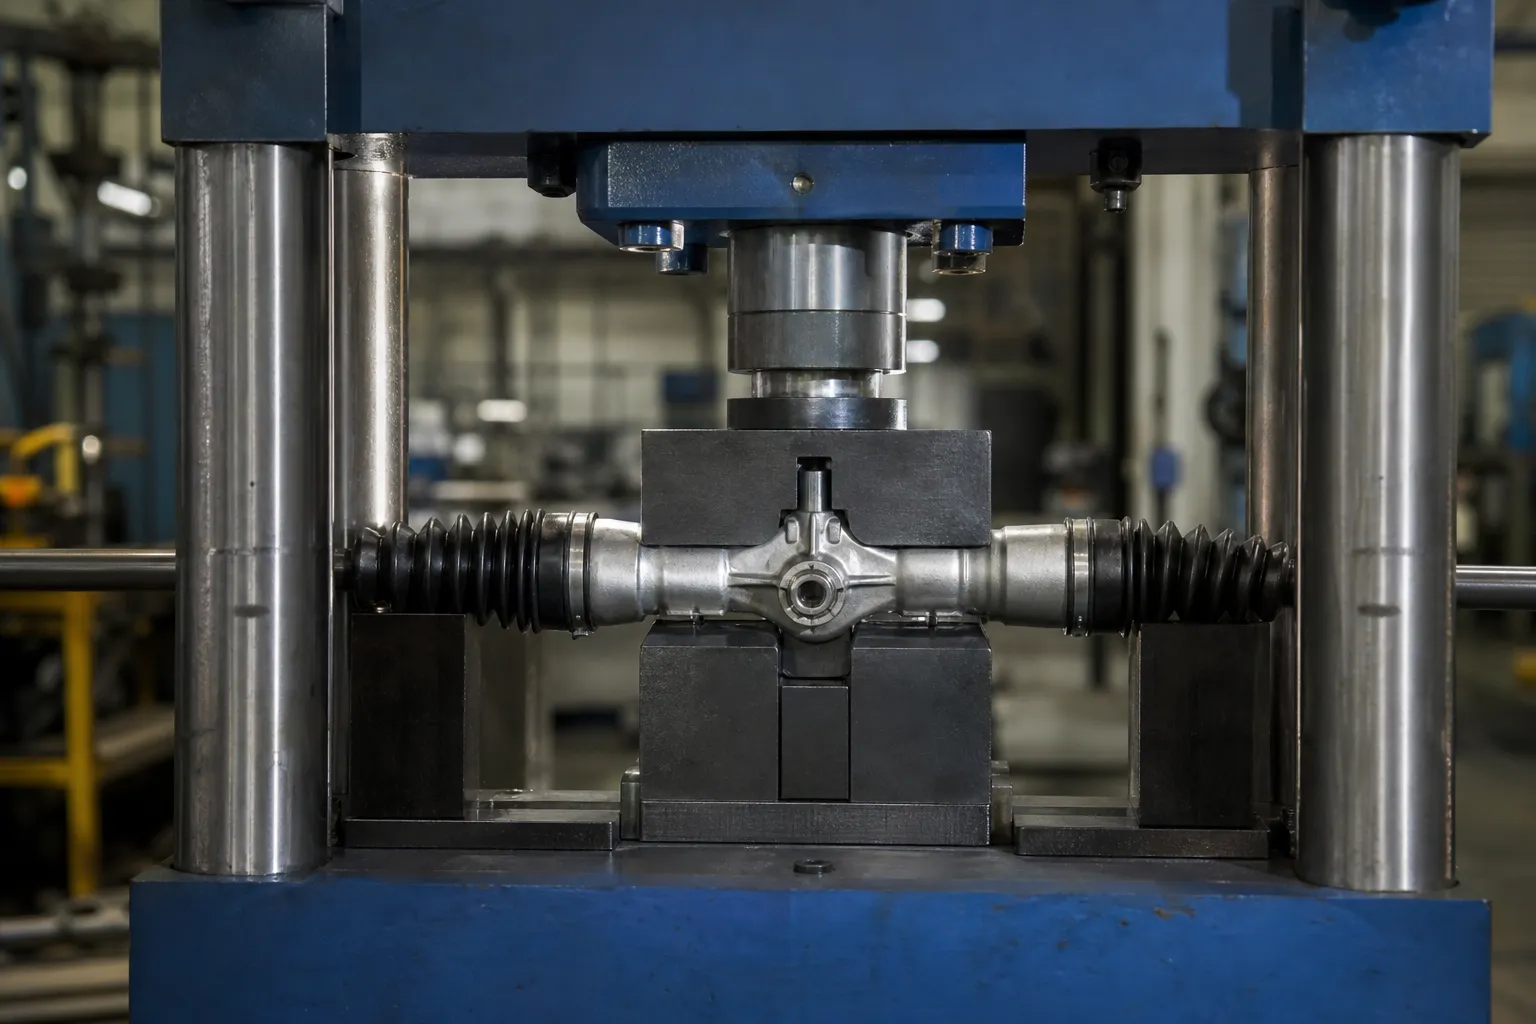
*Engineering koncept illustration. Den visar ett inkrementellt korrigeringskoncept; den föreskriver inte pressbelastning, stroke, verktyg eller en godkänd korrigeringspunkt för ett annat arbetsstycke.*
Korrigera stegvis och kontrollera igen efter släpp
Den slutna slingsekvensen är:
- identifiera den kontrollerade arbetsstyckesfamiljen och ritningsrevision;
- inspektera för skador, fel del, förbjudet yttillstånd eller deformation utanför räckvidden;
- ladda det godkända datumet och verifiera sittplatsen;
- mät den initiala geometrikartan;
- välj den tillåtna stöd- och korrigeringsplanen;
- tillämpa en inkrementell korrigering inom prov-testgränsen;
- helt frigörande kraft, klämmor och fasthållning;
- mät om alla nödvändiga spår och spela in resultatet;
- dirigera delen till OK, NOK eller ingenjörsgranskning.
Det slutliga godkännandet är efter release. En avläsning medan delen förblir under presskraft eller fixturspärr kan inte användas som bevis på det slutliga resultatet.
Springback som processvariabel, Inte en konstant
Eftersom den frigjorda formen bestäms av konkurrensen mellan eftergivna fibrer och den elastiska kärnan, samma slag ger olika permanent inställning på delar som skiljer sig i materialtillstånd, avsnitt eller tidigare historia. Det är återgång som processvariabel, och att behandla det som en fast korrigeringsfaktor är hur linjer slutar svänga runt tolerans. Disciplinen som hanterar det ärligt beskrivs för återfjädringskompensation vid axeluträtning: lära sig svaret på representativa prover, korrigera stegvis, och lära sig om när materialpartiet eller delrevisionen ändras. En relaterad fälla förtjänar sitt eget straff: att trycka på en del förbi nominellt med avsikt — överskrida för att förkompensera återgång — är legitimt inom ett validerat recept och en definierad gräns, men upprepade överskjutande-och-tryck-tillbaka-cykler ackumulerar omvänd belastningsskada, och gränsen för korrigeringsförsök existerar just för att stoppa den sekvensen innan det blir en sprickrisk, per ramverket för integritetsgranskning.
Läsa data mellan slag
Varje slag i den inkrementella slingan är också ett experiment, och data mellan slagen talar om för operatören när den ska fortsätta och när den ska stanna. En sund konvergens visar att det återstående felet minskar med en minskande mängd varje slag - svaret per slag faller när delen närmar sig målet, vilket är den naturliga signaturen för en stabil korrigering. Tre mönster bryter den signaturen och varje mönster kräver att man stoppar istället för att trycka hårdare. Inga framsteg: geometrin slutar svara, vilket innebär att processen inte längre engagerar felet - korrigeringspunkten, supportvillkor eller deltillstånd har ändrats under operatören. Minskande avkastning med stigande ansträngning: varje slag flyttar delen mindre medan pressen arbetar hårdare — sektionen kämpar tillbaka genom töjningshärdning, och fortsatta affärer som minskar geometrivinsten för att ackumulera materiell skada. Svängning: delen korsar nominellt i alternerande riktningar slag för slag — korrigeringsregeln överreagerar, ofta för att den kalibrerades på ett annat svar, och fixen är receptet, inte delen. Att bygga in dessa tre stoppmönster i driftproceduren konverterar mellanslagsdata från brus till linjens tidigaste kvalitetslarm.
Ta reda på när punkttryckning inte är rätt väg
Punktpressning är inte en standardmetod för varje produkt. Kontinuerlig tråd, tunnväggigt rör, asymmetrisk profil, ringa, fjädra, utmattningskritisk eller svetskänslig del kan behöva ett annat tillvägagångssätt, dedikerade verktyg eller en separat processgranskning. Se press kontra rullriktning för metod-valsgränsen.
Provtest och acceptans
Provplanen bör innehålla normala och värsta inkommande delar, rå före/efter geometri, återställ repeterbarhet, ytbesiktning, nödvändiga material/funktionskontroller, en maximalt försöksgräns och korrelation till kundreferensmätaren. Om sprickor, hårdhet, NDT, slipning eller balansering är relevant, de förblir oberoende acceptansansvar.
Använda rätningsprov test och acceptans att definiera de bevis som krävs innan ett produktionsanspråk eller FAT/SAT-beslut.
FAQ
Kan punktpressning garantera en specifik noggrannhet?
Inga. Det uppnåbara resultatet beror på arbetsstycket, utgångspunkt, materiellt tillstånd, stöd, kontaktzoner, provsvar och överenskommen inspektionsmetod.
Är den högsta indikatorpunkten alltid korrigeringspunkten?
Inga. Korrigeringspunkten måste väljas från geometrikartan och godkänd reaktionsväg, inte från en isolerad visuell eller indikatorobservation.
Kan en press reparera en spricka eller ersätta NDT?
Inga. Rätning reparerar inte materialfel och ersätter inte kvalificerade inspektionsprocesser.
Varför flyttar samma pressslag två identiska delar på olika sätt?
Eftersom frigjord geometri beror på materialtillstånd, sektionsdetalj och tidigare deformation, inte på utseende. Olika partier, värmebehandlingstillstånd eller en tidigare korrigeringscykel förändrar alla den plast-mot-elastiska balansen som slaget arbetar mot. Lösningen är att lära sig svaret per familj på prover och att kontrollera det igen när partierna ändras.
När ska stöd flyttas närmare varandra?
När felkartan visar en kort, lokal kink snarare än en bred båge. Ett smalt spann koncentrerar korrigeringen där felet bor; en bred spännvidd sprider den. Spännvalet hör hemma i den dokumenterade inställningen, eftersom det ändrar både korrigeringsformen och kraften som delen måste bära.
Vad betyder det när en del slutar svara på korrigeringar?
Processen engagerar inte längre felet – ett tillstånd utan framsteg. Orsakerna sträcker sig från en ändrad korrigeringspunkt till en inställning eller deltillståndsförskjutning, och det definierade svaret är att stoppa och dirigera delen till granskning, inte för att öka kraften. Att fortsätta trycka spenderar delens deformationsbudget på ingenting.
Uträtning före vs efter slipning
Ingen oberoende kanonisk sida upprätthålls för rätning före vs efter slipning eftersom efterfrågan på exakt matchning är liten. Scensekvensering, lagertillägg och datumöverföring hör hemma i den smidda baren, punkt-press och flerpunkts processsidor. Bekräfta om slipning tar bort material som skulle ogiltigförklara en tidigare rakhetsavläsning innan produktionsvägen låses.
Kraftförskjutningskurvor vid uträtning
En dedikerad sida för rätkraft förskjutning kurvstyrning upprätthålls inte utan validerad frågeefterfrågan. Forces Troke-tolkning, säkra gränser och processstopp förklaras i punktpressen, flerpunkts- och sprickdetekteringssidor. Varje kurvbaserat larm måste valideras på representativa delar istället för att kopieras från en annan materialfamilj.
Point-press arbete lever eller dör av strokekontroll – läs varför överkorrigering av sprickor delar innan du dimensionerar en maskin, använd sedan genomgång för val av plattång för att matcha presskoncept till din delfamilj.