
En styrknoge är inte en axel. Det är en tredimensionell strukturell komponent - gjutjärn, gjutet aluminium eller smidd stål — vars funktion beror på den relativa geometrin hos flera gränssnitt som aldrig delar en rotationsaxel: navlagerhålet och navytan, styrarmen med dess dragstångsbov, fjäderbenet eller kingpin-gränssnitten, bromsoken och kulleden eller axelöppningarna. Att räta ut en knoge betyder därför aldrig att "göra en axel rak". Det innebär att återställa en uppsättning definierade vinkel- och positionsförhållanden mellan funktioner.
En fungerande lösning för rätning av styrled måste svara på fem frågor innan någon maskin eller fixtur specificeras:
- Är knogen en produktionsdel med bearbetningslager kvar, en värmebehandlad del i process, eller en redan färdig del med en skadehistorik?
- Vilken funktionsuppsättning definierar datumkedjan - navhål, navets ansikte, kingpin- eller strutgränssnitt - och i vilken ordning?
- Är varje avvikelse en global förvrängning av kroppen, en vinkellutning av ett gränssnitt, en böjd styrarm, eller hålförvrängning som hör till en dimensioneringsprocess snarare än uträtning?
- Vilken korrigeringsväg som är godkänd för material- och värmebehandlingstillstånd: peka tryckning, armkorrigering, kontrollerad dimensionering, eller skrot?
- Hur kommer släppt geometri, sprickintegritet och stabilitet efter bearbetning verifieras innan delen släpps?
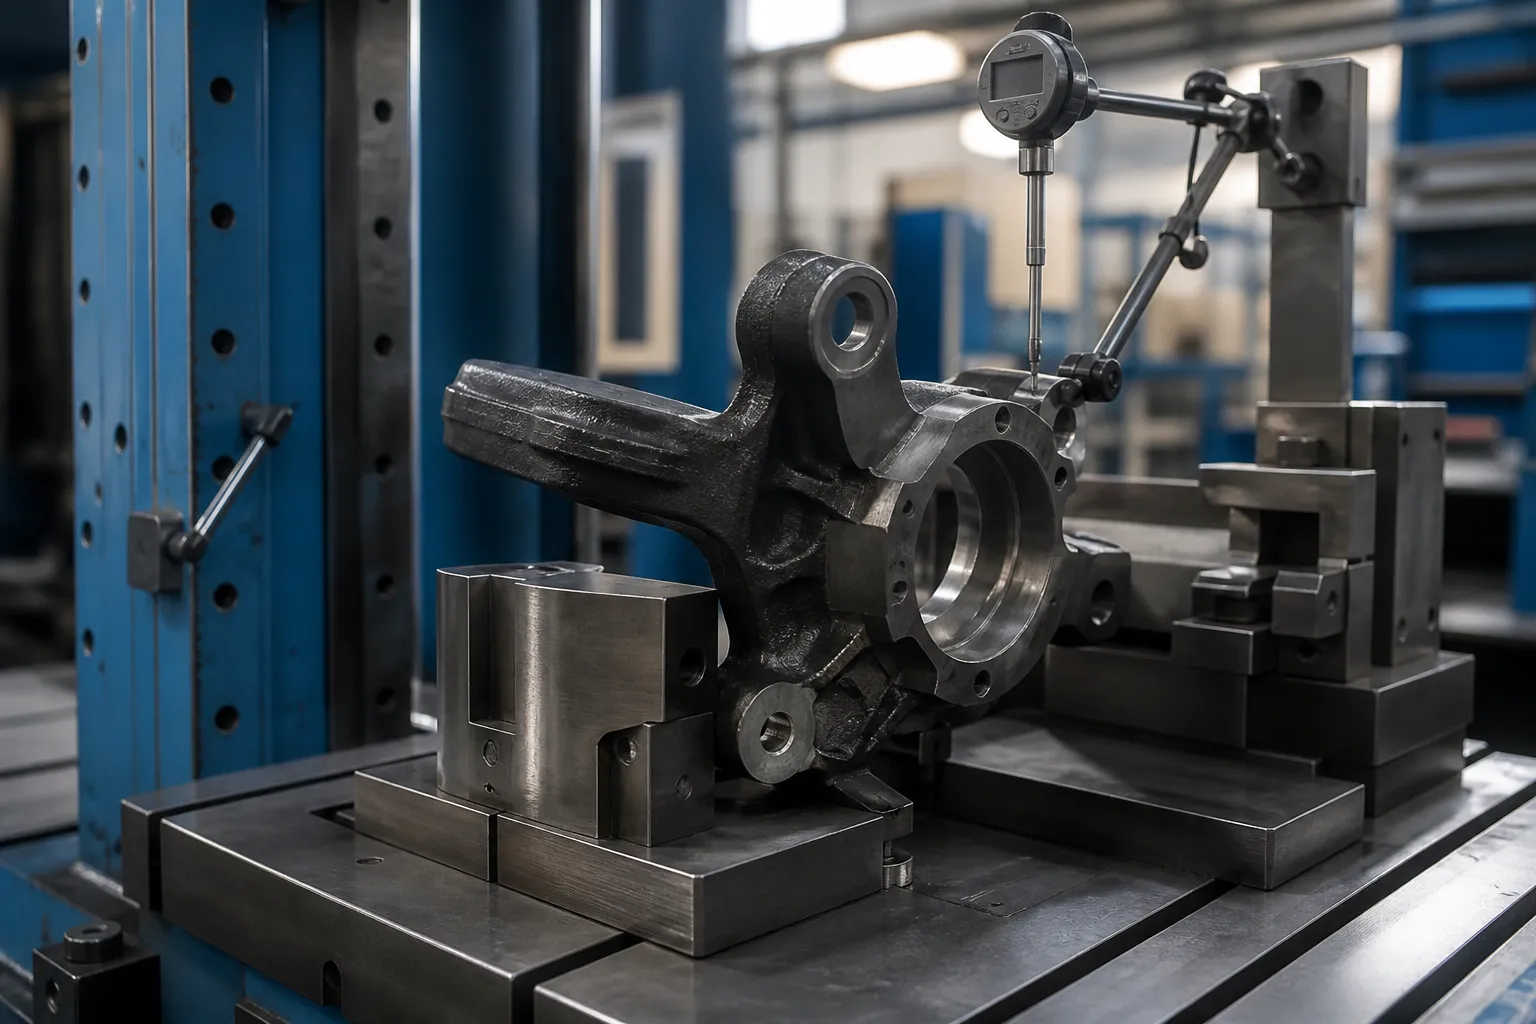
*Engineering koncept illustration: en styrknoge som hålls i en delspecifik fixtur med en sond som övervakar navets yta under en korrigeringsstudie. Det är inte ett fotografi på en kundwebbplats. Forcera positioner, datumval och acceptansgränser kräver ritningen och representativa provdelar.*
Två olika problem gömmer sig bakom ett sökord
DataForSEO resultat för steering knuckle straightening domineras av kollisions-reparation och entusiastforum: Reddit-trådar som frågar om en bil "kör rakt" efter knogarbete, Bob Is The Oil Guy debatterar om att böja en böjd knoge, och Facebook-gruppreparationsförfrågningar. Den enda innehållsmässiga tekniska sidan är en FenderBender-artikel om diagnostisering av böjda knogar från inriktningsdata med hjälp av SAI, camber och inkluderade vinkeldiagram — och dess slutsats för kollisionsbutiker är rakt på sak: gjutna knogar "kan inte repareras och bör bytas ut om de är skadade."
That doctrine is correct for its context — a crash-loaded safety part with unknown internal damage — and irrelevant for another context: the production and remanufacturing environment where distortion is a measured, repeterbar processartefakt. These two worlds must not be mixed in one solution offer:
| Knuckle situation | Var distorsion kommer ifrån | Ingenjörstjänst |
|---|---|---|
| Kollisionsskadad knoge på ett reparerat fordon | Impakt överbelastning, okänd sprickhistorik | Ersättning, not straightening — the part is a documented safety component |
| Duktilt järn eller smidd knoge i produktion, före eller mellan bearbetningsoperationer | Gjutning eller smide avspänning, bearbetning av restspänning, värmebehandling | Measurable distortion correction under a validated process window |
| Knog i pressgjuten aluminium (fjäderbenstyp) efter bearbetning eller värmeåldring | Åldrande stresslindring, dämpa distorsion | Begränsad kallkorrigering; riskbedömning per legering och temperament |
| Renoverad knogkärna | Serviceslitage, tidigare krasch, lagerbrottsvärme | Full inspektionsgrind: sprickor, hårdhet och dimension före eventuell korrigering |
This page addresses the second row and its neighbors: measured distortion control of knuckles inside a manufacturing or remanufacturing process. Nothing here converts a crash-bent knuckle back into a safety-approved part. For adjacent chassis components that are routinely corrected in production, se vår översikt över riktning av chassisystem och diskussionen om 3D uträtning av gigagjutna konstruktionsdelar.
Definiera datumkedjan före allt annat
Every functional feature of the knuckle must be listed and tied into a datum reference frame on the drawing:
- navlagerhål — primäraxelreferens A;
- navyta — sekundärt plan referenspunkt B, kontrollerar broms-rotor-runout;
- styrarmsgeometri — position och höjd för dragstången, kontrollerar länkvinklar och tå;
- kingpin borrningar (solida axelknogar) eller fjäderbensgaffel, klämbultsspår och övre monteringsyta (MacPherson knogar);
- nedre kulledsöppning eller presspassningshål;
- bromsok och distansytor;
- ABS-sensorhål och flänsdetaljer;
- processreferenser — lokalisering av dynor och spännpunkter som används vid bearbetning.
Navhålet förankrar normalt ramen eftersom hjulet och rotorn roterar på den. FenderBender-diagnoslogiken — drar slutsatsen att en böjd knoge beror på styraxelns lutning, camber och inkluderade vinkelavvikelser - är den monterade fordonsskuggan med samma geometri: en knoge vars navhålsaxel har lutat i förhållande till staget eller kulledens gränssnitt visar sig som ett inkluderat vinkelfel som ingen inriktningsjustering kan absorbera. I produktionen mäts samma avvikelse direkt på delen istället för på bilen.
Känn igen deformationsmönstren separat
Att behandla "böjd knoge" som ett tillstånd ger felaktiga korrigeringar. I praktiken dominerar fyra mönster, var och en med olika funktionella konsekvenser och olika korrigeringsvägar:
| Mönster | Signatur | Funktionell konsekvens |
|---|---|---|
| Navets lutning i förhållande till hålets axel | Ansiktsrunout på navytan med hålet styrt | Broms-rotor runout, tjockleksvariation, bromsar |
| Vinkelavvikelse för navhålet till upphängningsgränssnitten | SAI / inkluderad vinkel typfel uppmätt mellan datumfunktioner | Camber som inte kan riktas ut; däckslitage |
| Styrarmsböjning eller vridning | Dragstångens nav förskjuten eller roterad i förhållande till armroten | Toe och Ackerman fel; arm trötthet under belastning |
| Borrförvrängning eller bossfel | Rundhet eller positionsfel vid presspassningsfunktioner | Lagerpassning och bultningsproblem med bromsok; hör till dimensionering, inte böjer sig |
De två första är äkta rätningsproblem av kroppsgeometrin. Den tredje är en lokal armkorrigering med egen stöd- och belastningsplan. Den fjärde bör dirigeras till en dimensionerings- eller kalibreringsoperation - om man trycker på en borrning medan man "räter ut" riskerar det att maskera ett passningsproblem som kommer tillbaka efter montering. Samma separationslogik gäller för relaterade styrlinjekomponenter som t.ex automatisk riktningsprocess för styrstången och korrigering av långa kulor.
Mätstrategi: Jämförande, Sedan Absolut
Kollisionsdiagnostik mäter jämförelsevis mot den motsatta sidan eller ett inriktningsdiagram eftersom inga ritningsdata finns i butiken. Produktionsmätning bör inte ärva den kompromissen. Rätt sekvens är:
- Styr delen på navhålet (eller bearbetningsutgångshålet) i en rotationsfixtur.
- Undersök navytan för att se ut och styrarmsdynan och dragstången för position och höjd.
- Fånga kingpin- eller strutdatum-funktionerna - borrningar på en dorn, eller fjäderbensgaffeln på simulerade parningsytor.
- Jämför mot gyllene prov eller CMM-masterade värden, inte mot den motsatta handen.
- Registrera avvikelsens storlek och riktning för varje funktion innan någon korrigering görs.
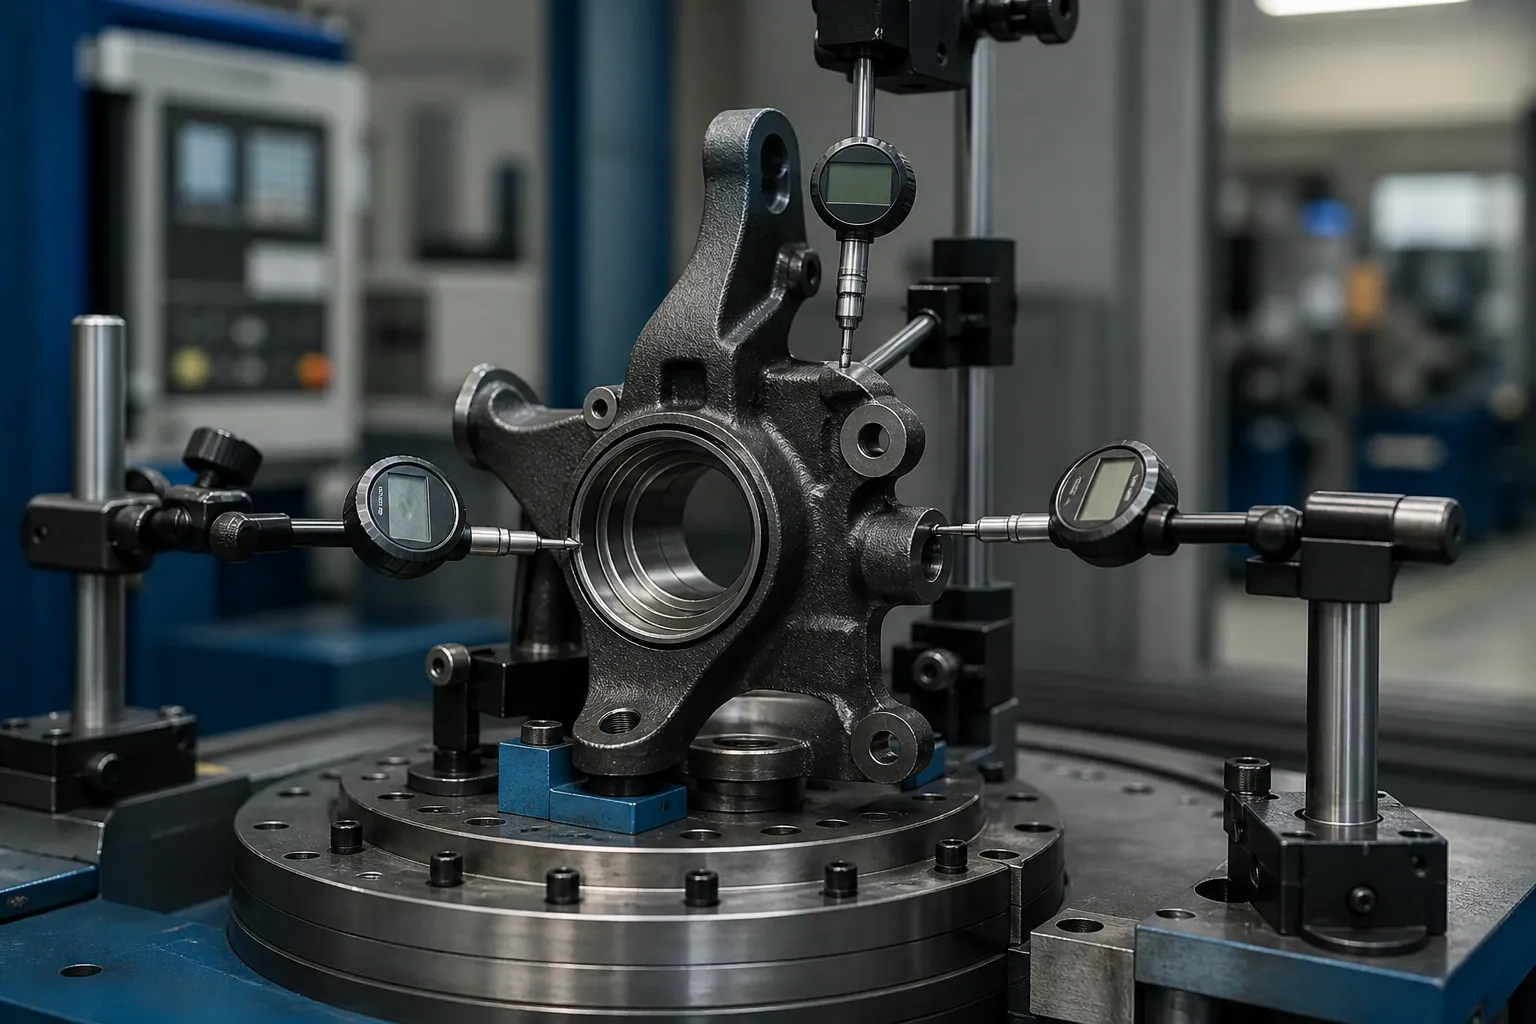
För lågvolym reman arbete, en granitplatta med höjdmätare och en CMM-rapport per familj kan räcka. För produktionsvolymer, fixturen blir en station på en roterande indexeringsmaskin: elektroniska flerpunktssonder, ett servopresshuvud, och en styrenhet som lagrar varje dels avvikelsekarta innan man beslutar om korrigeringen. En förkorrigeringskarta är inte byråkrati - utan den finns det inget sätt att skilja en global kroppsförvrängning från ett lokalt armfel, och fel funktion laddas.
Korrigeringsvägar och deras gränser

Duktilt järn och smidda stålknogar
Dessa material tolererar kontrollerad kallpunktspressning när korrigeringsfönstret är validerat. Lastplanen är viktigare än presskapaciteten: stöd under den styva navstrukturen, belastning som appliceras vid eller nära funktionen som korrigeras, korta slag med fjädring uppmätt efter varje slag. Korrigeringar är iterativa — tryck, släppa, mäta om — eftersom gjutgods släpper påfrestningar ojämnt, och en korrigering vid armen kan förskjuta navets avläsning. Upprepa hela sondkartan efter varje cykel, inte bara den ena funktionen som laddades.
Gjutna aluminiumknogar
Pressgjutna aluminiumknogar i T6/T7-typ har låg duktilitet och ett välförtjänt rykte för att spricka under okontrollerad kallböjning. Rättelser, där det överhuvudtaget är godkänt, är småvinklar, låg hastighet, och valideras per legering och temperament på offerprover, ofta följt av en stabiliseringsbehandling. Många knogprogram i aluminium sätter helt enkelt stramare uppströms processkontroll och skrotförvrängning istället - det beslutet tillhör metallurgen, inte till maskinförsäljaren.
Vilken punkt att trycka kan inte fixa
Styrarmar som tog en böjande överbelastning är en trötthets- och ansvarsfråga, inte en geometrifråga. Korrigering av krockbelastade armar på färdiga säkerhetsdelar bör vara borta från bordet även när geometrin lyder direkt efteråt - samma ersättningsdoktrin som kollisionsindustrin tillämpar. Uträtning tjänar sin plats på processinducerad distorsion där belastningshistoriken är känd och korrigeringsfönstret valideras.
Acceptansportar

En frigjord riktningsprocess för knogar ska hålla fyra grindar, i ordning:
- Pre-gate: sprickdetektering (magnetisk partikel eller motsvarande för järnhaltiga delar) före korrigering — att räta ut över en befintlig spricka förstör bevis och delen.
- Geometri grind: fullständig datum-funktionskarta innanför ritningsgränserna — navets utlopp, hål-till-upphängningsvinklar, armposition — mätt efter korrigering och efter varje avspännings- eller stabiliseringssteg.
- Stabilitetsgrind: ommätning efter nästa bearbetning eller uppvärmning; en korrigering som slappnar av ryggen var stress superposition, inte korrigering.
- Spårbarhetsport: varje dels avvikelsekarta, korrigeringsantal och slutliga avläsningar lagrade mot dess serienummer, med en definierad omarbetningsgräns bortom vilken delen skrotas istället för att pressas igen.
Att på ett ärligt sätt definiera den omarbetningsgränsen - och NOK-sorteringsreglerna runt den - är det som skiljer en rätlinje från en press i ett hörn. Vår översikt över NOK sorterings- och omarbetningsgränser i en rätlinje omfattar beslutsstrukturen.
Vanliga fallgropar
- Fel datumordning. Korrigering till navytan medan hålet är den funktionella axeln ger en del som klarar en kontroll och misslyckas med montering.
- Enfunktions ommätning. Att endast kontrollera den korrigerade egenskapen döljer korskopplade skift på andra ställen på kroppen.
- Överpressande gjutgods. Att jaga den sista bråkdelen av en millimeter med kraftiga slag byter ut synlig geometri mot osynliga mikrosprickor.
- Hoppa över stabilitetskontrollen igen. Distorsion som återkommer efter nästa bearbetningsoperation är den klassiska signaturen för oavlastad restspänning, och det dyker upp hos kunden, inte i din cell.
- Ingen sprickport före korrigering. En redan existerande spricka blir ett fältfel med ditt korrigeringsslag som dokumenterad orsak.
Frys processstadiet innan du korrigerar
När korrigeringen sker i rutten är lika avgörande som hur den görs. En knoge som mäts omedelbart efter gjutning eller smide bär lagervariation och kvarvarande spänningar som delvis kommer att slappna av under bearbetning; korrigering till slutlig geometri i det skedet innebär att korrigera en kropp som håller på att förändras. De praktiska fönstren är:
- Efter grov bearbetning, innan semi-finish: funktionella datumfunktioner finns och lager kvar - vanligtvis det bästa fönstret, eftersom korrigeringen stöder slipning och tråkig snarare än att bekämpa dem.
- Efter värmebehandling eller induktionshärdning av navhålet: distorsionen är på topp och en validerad korrigering återställer delar som annars skulle skrotas, men materialtillståndet begränsar fönstret.
- Efter avslutad bearbetning: korrigering är begränsad till små vinkelavvikelser; varje risk för stabilitetsgrinden gäller och utdelningen måste motivera den.
Scenen avgör också vad "rakt" betyder. Innan avsluta tråkigt, navhålet är ännu inte slutgiltigt och nollpunkten måste komma från bearbetningsreferenserna; efter slut tråkigt, själva borrningen blir den ärliga referensen. En riktningsspecifikation som inte nämner sin processpunkt är en specifikation som två avdelningar kommer att tolka olika – vilket är hur delar korrigeras korrekt i fel skede och fortfarande misslyckas vid montering.
Vad en seriös förfrågan innehåller
För att på ett ansvarsfullt sätt citera en knogrätningsstation, en leverantör behöver: ritningen med datumschema och toleransblad; material och värmebehandlingstillstånd vid korrigeringspunkten; var förvrängningen mäts idag och med vilken resultatfördelning; prov delar som täcker bra, gräns- och NOK-förhållanden; den nödvändiga cykeltiden; och omarbetnings- och skrotreglerna som anläggningen kommer att acceptera. Med dessa ingångar fixturkonceptet, sondplan och pressarkitektur följer direkt — utan dem, vilket maskinförslag som helst är en gissning om vilken funktion som faktiskt definierar "rakt" från din sida.
Still weighing options for steering knuckle straightening? De machine selection guide for shafts, rör och profiler och den price breakdown for straightening machines are written for exactly this stage of the decision.