
Stora gjutna konstruktionsdelar kan ha komplexa, tunnväggsgeometri och flera funktionella gränssnitt. Ett trovärdigt 3D-riktsystem måste kontrollera datum och fixturstrategi, mättillstånd, flerpunktskorrigeringskoncept, kontakt/ytrisk, crack-risk granskning och släppt geometri. En generisk press eller publicerad konkurrentarkitektur är inte ett bevis på att en leverantör kan utföra detta arbete.
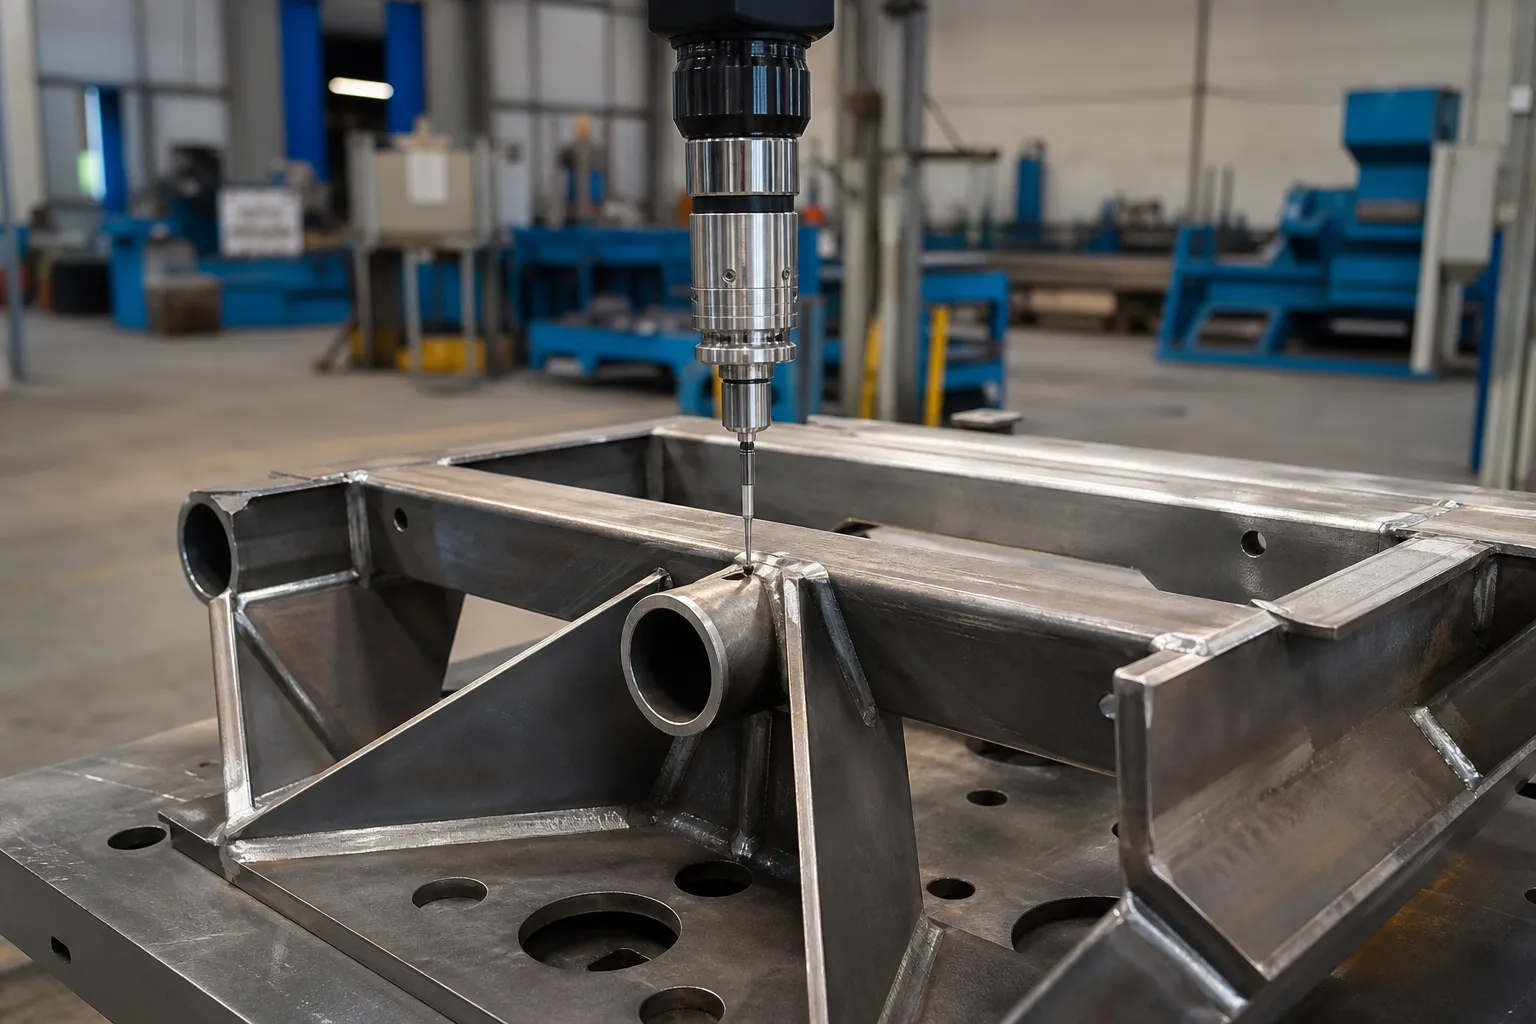
*Engineering koncept illustration. Den visar inte en validerad korrigeringssekvens, ställdonsats eller konstruktionsdelresultat.*
Ange inte våld, ställdonets antal, cykeltid, tolerans, sprickdetekteringshastighet eller kompatibel gjutningstyp utan projektbevis. Dessa värden kan inte överföras från ett papper eller konkurrentsystem.
Varför stora gjutgods flyttas efter gjutning
Gjutna strukturella delar förvrängs eftersom stelning och kylning aldrig är enhetliga över en sektion med varierande tjocklek. Tjocka detaljer svalnar långsamt och drar ihop sig senare än tunna väggar, så att gjutgodset lämnar formen eller formen med ett inlåst restspänningsfält. Det stressfältet är inte synligt på sidan - det meddelar sig själv först senare, när något förändras. Vräkning, trimning, värmebehandling, skottsprängning, och framför allt bearbetning tar bort eller omfördela begränsningar, och delen rör sig mot en ny jämvikt. Ett bakre strukturgjutgods som uppmätts acceptabelt i gjuttillståndet kan glida ur positionstoleransen efter att kritiska gränssnitt har bearbetats, eftersom att ta bort material från en yta frigör balanseringsspänningen på den motsatta sidan.
Det är därför distorsionskontroll på strukturella gjutgods är ett sekvensproblem, inte ett entrycksproblem. Tidpunkten för uträtningsoperationen inuti processvägen — före stressavlastning, efter grovbearbetning, före slutbearbetning — ändrar både hur mycket korrigering som behövs och hur stabil korrigeringen förblir. Var och en av dessa vägar har olika risker: korrigering av en gjuten detalj kan ångras genom senare bearbetning, samtidigt som korrigering av en färdigbearbetad del riskerar att skada funktionsytor. Ruttbeslutet tillhör ansvarig processingenjör, med delens distorsionshistorik i sikte.
Vad gör korrigering “3D” Istället för Planar
Konventionell rätning av stång och axel korrigerar en mittlinje dvs, till första beställning, en plan kurva: buga i ett plan, ibland båge mätt i två vinkelräta plan och kombinerad. Maskinen hittar höjdpunkten i kurvan, stödjer delen på två städ, och trycker på toppen. Geometrin som styrs är en enda neutral axel. Det här är modellen bakom hur automatisk axelriktning fungerar, och det antar en stel, enhetlig sektion.
En tunnväggig strukturell gjutning bryter dessa antaganden. Sektionen är inte enhetlig — skenor, revben, bossar och fönsteröppningar ger den riktningsberoende styvhet, så samma applicerade kraft ger olika avböjning beroende på var och i vilken riktning den verkar. Avvikelsen är inte en krökning: det är en kombination av båge i en axel, sopa in en annan, vrid runt längdaxeln, och lokal förskjutning av individuella funktionella gränssnitt - en monteringsplatta som sitter högt i ena änden, en borraxel lutad i förhållande till referenssystemet. Mätmåttet är positionen och orienteringen för varje funktionsgränssnitt i detaljkoordinatsystemet, inte en enda runout-avläsning. Varje korrigeringsplan som bara jagar en övergripande båge kommer att flytta gränssnitt den inte hade för avsikt att flytta.
Praktiskt taget, detta betyder att felkartan för en strukturell gjutning är en tabell över gränssnittsavvikelser, inte ett polärt diagram av en mittlinje. Det innebär också att korrigeringsmål måste prioriteras: gränssnitt med snäva positionstoleranser och parningskonsekvenser kommer först, och sekundär geometri tillåts flyta inom sina egna toleransband. Den prioriteringen är ett ritningsdrivet tekniskt beslut som fattas innan något pressslag planeras.
Datum och fixturstrategi kommer före korrigering
Mätning och korrigering av ett gjutgods är bara så bra som referenssystemet de refererar till. Som gjutna ytor är dragvinklar och skinn - de är varken repeterbara eller representativa. Artikeln måste placeras på dess ritningsdefinierade bearbetade referenspunkter, samma funktioner som kundmätaren kommer att använda vid acceptans. Om mätning använder en uppsättning funktioner och kundmätaren använder en annan, de två systemen kommer inte överens genom installationsfel enbart, innan någon verklig delvariation kommer in. Principerna är desamma som de som omfattas val av referenspunkt för stegvis axelmätning, appliceras på ett mycket mindre symmetriskt arbetsstycke.
Fixturer för tunnväggiga gjutgods medför en extra börda: kläm- och stödschemat får inte belasta delen till en falsk form. Ett gjutgods som stöds på fel ställen böjs av under sin egen vikt och under klämkraft, och mätsystemet kommer troget att registrera den avböjningen som delfel. Stöd hör hemma under styva sektioner — revben, skenor, bosskluster — inte mitt i fönsteröppningarna. Varje armaturkoncept bör bevisas genom att återmontera: mäta, lossa, ladda om, mäta igen, och behandla spridningen mellan dessa avläsningar som grunden för vad systemet kan lösa. Om repeterbarheten är dålig, ingen grad av korrektionsnoggrannhet nedströms kommer att stänga slingan, en lektion som också driver gage R&R övning för att räta ut linjer.
Korrigeringskoncept och deras gränser
Den mekaniska idén bakom att korrigera ett gjutgods är selektiv lokal plastisk deformation: applicera kraft på valda punkter för att förkorta ena sidan av strukturen eller ändra dess styvhetsbalans, så den släppta delen lägger sig närmare nominellt. Det finns två begreppsfamiljer. Pektryckning — samma familj som beskrivs för punkt-press uträtning — koncentrerar deformation till en stöd- och pressplats och är bäst lämpad för lokala avvikelser på styva sektioner. Distribuerade eller flerpunktsmetoder sprider mindre korrigeringar över flera platser för att omforma ett längre spann. Vilket koncept som passar en given gjutning beror på var avvikelserna sitter och hur styvheten varierar mellan dem, vilket är exakt varför en generisk pressspecifikation inte svarar något.
Tre gränser begränsar varje korrigeringsväg. Första, gjuten aluminium har begränsad duktilitet jämfört med dragen stång, och en tunnväggig sektion koncentrerar stam: sprickrisköversynen — där sprickor är sannolika, hur de kommer att letas efter, och vem som accepterar resultatet — måste avgöras före det första provslaget, inte efter att en misstänkt del dyker upp. Andra, korrigering samverkar med restspänningsfältet som orsakade distorsionen. En korrigering som införs utan hänsyn till det fältet kan slappna av under efterföljande hantering, bearbetning eller termisk exponering; stressbeteende efter korrigering är ett ämne som behandlas separat för uträtning efter värmebehandling. Tredje, överkorrigering på en gjutning går vanligtvis inte att återställa genom att trycka tillbaka, eftersom omvänd belastning ackumulerar lågcykelutmattningsskador i sektionen.
Disciplinen som hanterar alla tre gränserna är samma inkrementella slinga som används på precisionsaxlar: liten korrigering, släppa, mäta om, besluta. Cykeln för mätning–korrekt–släpp–ommätning som beskrivs för långa strukturella sektioner såsom hissstyrskenor skalar ner till gjutgods i princip, men med en extra regel: eftersom gränssnittspositioner snarare än en enda mittlinje är målet, varje slinga måste läsa gränssnittstabellen igen, inte bara den värsta singelläsningen.
Mått, Integritet och frigörelse måste överensstämma
Utvecklingsrekordet bör bevara inkommande geometri, datum/fixturinställning, mätmetod/dataversion, korrigeringssekvens, frigiven geometri, yt-/inspektionsfynd och disposition. Om integritetsinspektion krävs, dess metod, omfattning och godkännandebefogenhet måste specificeras av ansvariga ingenjörs- och kvalitetsteam.
*Engineering koncept illustration. Det är inte bevis på tillgänglig utrustning, säkerhetsdesign eller en giga-casting-applikation.*
Se fixturens repeterbarhet och datumsäte och mätosäkerhet vid rakhetsinspektion för relevanta kontroller; varken ger bevis för 3D-casting.
Bevis krävs innan leverantörsanspråk
Ett ÖPPET publiceringsbeslut kräver ett verkligt auktoriserat gjutprojekt, ritningsdefinierad 3D-datum och fixtur, mätdata före/efter/släpp, korrigeringsprotokoll, yt-/integritetsgranskning, accepterade prover och kundtillstånd. Tills dess förblir denna sida ett forskningsramverk. För en omfattande ingenjörsdiskussion, kontakta StraighteningTech med auktoriserad projektinformation.
Obligatorisk validering innan ett systemanspråk
Alla systemanspråk för giga-cast-korrigering kräver ett definierat arbetsstyckesomfång, kalibrerade datum och fixturer, spårbara mätdata, och korrelation med kundens egen mätare. En generisk maskinkapacitet är inte ett verifierat resultat för detta ämne.
FAQ
Kan en gigagjuten konstruktionsdel rätas ut på en stångriktmaskin?
Inte som drop-in. Stångriktningsmaskiner förutsätter en enhetlig styv sektion och ett enda mittlinjefel. En tunnväggig konstruktionsgjutning har riktningsberoende styvhet, vridning och gränssnittspositionsavvikelser, och behöver ett datum, fixtur- och mätkoncept byggt runt dess ritning - plus en sprickriskgranskning lämplig för gjutformigheten. En del underliggande korrigeringsfysik delas; arbetshållningen, mätning och validering är det inte.
Ska avspänning komma före eller efter uträtning av en avgjutning?
Det beror på distorsionshistoriken och processvägen, och det är ett beslut för ansvarig processingenjör. Korrigering före stressavlastning riskerar senare uppluckring av korrigeringen; korrigering efter tar bort en instabilitetskälla men kan möta hårdare material. Det som inte borde vara förhandlingsbart är att valet är medvetet, dokumenterat, och konsekvent mellan försök och produktion.
Vilka bevis ska en köpare begära innan han accepterar ett 3D-riktningsförslag?
Ett ritningsdefinierat 3D-datum och fixturkoncept, mätdata i mottagna och släppta tillstånd, korrigeringsposten för varje provdel, en integritets- eller sprickinspektionsomfattning som överenskommits med kvalitetsteamet, och acceptans bedömd på kundmätaren. Ett förslag som endast erbjuder maskinspecifikationer, utan dessa föremål, är inte ett förslag till detta arbete.
Relaterade StraighteningTech-resurser
Se hur automatisk axelriktning fungerar, rätningsprov test och acceptans och axelns rakhet vs runout vs TIR för generiska kontrollgränser som gäller före något kapacitetsanspråk på 3D Rätning av Giga-Cast konstruktionsdelar.

*Illustration av teknikkoncept.*
Giga-casting-korrigering är en automatisering-först konversation – de manuell vs automatisk jämförelse tar upp processhoppet, och den ROI-fodral för automatisk rätning tar upp huvudstadsfrågan.