
Componentele de burghiu medical de diametru mic sunt greu de îndreptat din cauza forței de măsurare, distanță între suport, eroarea de prindere și creșterea de corecție pot fi semnificative în raport cu rigiditatea piesei de prelucrat. O piesă poate apărea drept într-un dispozitiv de fixare și poate prezenta o curățare diferită atunci când se face referire de la tija funcțională sau data de asamblare finală.
Această soluție se bazează pe un proiect sursă publicat care raportează un Ø2 mm × 70 mm piesa de prelucrat și a 0.05 cerința de dreptate în mm. Aceste numere sunt tratate ca intrări ale clienților, nu rezultate de producție la fel de demonstrate. O garanție necesită desenul controlat, datum, metoda gabaritului, mostre reprezentative și înregistrări înainte/după.
Intrări raportate la proiect și starea dovezilor
| Articol | Intrare publicată | Starea dovezilor |
|---|---|---|
| Piesa de prelucrat | Mică componentă de burghiu medical | Poze reale și echipamente disponibile |
| Diametru | 2.0 mm | Raportat în articolul sursă; desenul nu este atașat |
| Lungime | 70 mm | Raportat în articolul sursă; desenul nu este atașat |
| Ţintă | 0.05 mm dreptate | Cerința clientului așa cum este raportată; raportul rezultat indisponibil |
| Material / duritate | Nu este precizat | Trebuie confirmat |
| Date funcționale | Nu este precizat | Trebuie definite din desen și utilizare |
| Etapa procesului | Nu este precizat | Dintii, tratament termic, starea de acoperire și de șlefuire finală trebuie confirmate |
| Rezultatul productiei | Revendicat ca realizat | Nu este folosit ca fapt fără înregistrări de măsurători și capacități |

De ce diametrul mic modifică măsurarea
Pentru o parte zveltă, sonda poate devia piesa de prelucrat, the supports can impose a shape and the part's own orientation can change the reading. Soluția trebuie să definească mai mult decât rezoluția senzorului.
Un articol separat de găurire chirurgicală notează că îndreptarea goală este în mod normal necesară înainte de șlefuire, cu runout menținut în aproximativ 0.1 mm în acel stadiu. Această valoare descrie mai degrabă o cerință comună pentru etapa procesului decât o toleranță universală; etapa si toleranta trebuie confirmate din fiecare desen.
Date funcționale
The clamping-shank datum convention follows MAE’s workpiece guidance for drills; the full citation and its datum-choice implications are on the toothed medical drill straightening page.
Forța sondei și geometria contactului
Forța sondei, Forma stiloului și locația contactului trebuie să fie suficient de joase și stabile pentru a nu îndoi sau marca componenta. Sistemul de măsurare trebuie să demonstreze repetabilitate pe o parte principală sau reprezentativă înainte de a fi utilizat pentru a controla corecția.
Distanțare între suport
Suporturile trebuie să stabilizeze piesa de prelucrat fără a o forța drept. Pozițiile lor, razele și materialul de contact devin parte a rețetei controlate.
Corectitudine versus curățare
Originalul 0.05 afirmația mm numește dreptatea caracteristică, dar o mașină rotativă poate raporta de fapt o curgere radială sau TIR. Extragerea trebuie să rezolve această diferență înainte de a se face o promisiune numerică.
Manipulare automată pentru piese mici
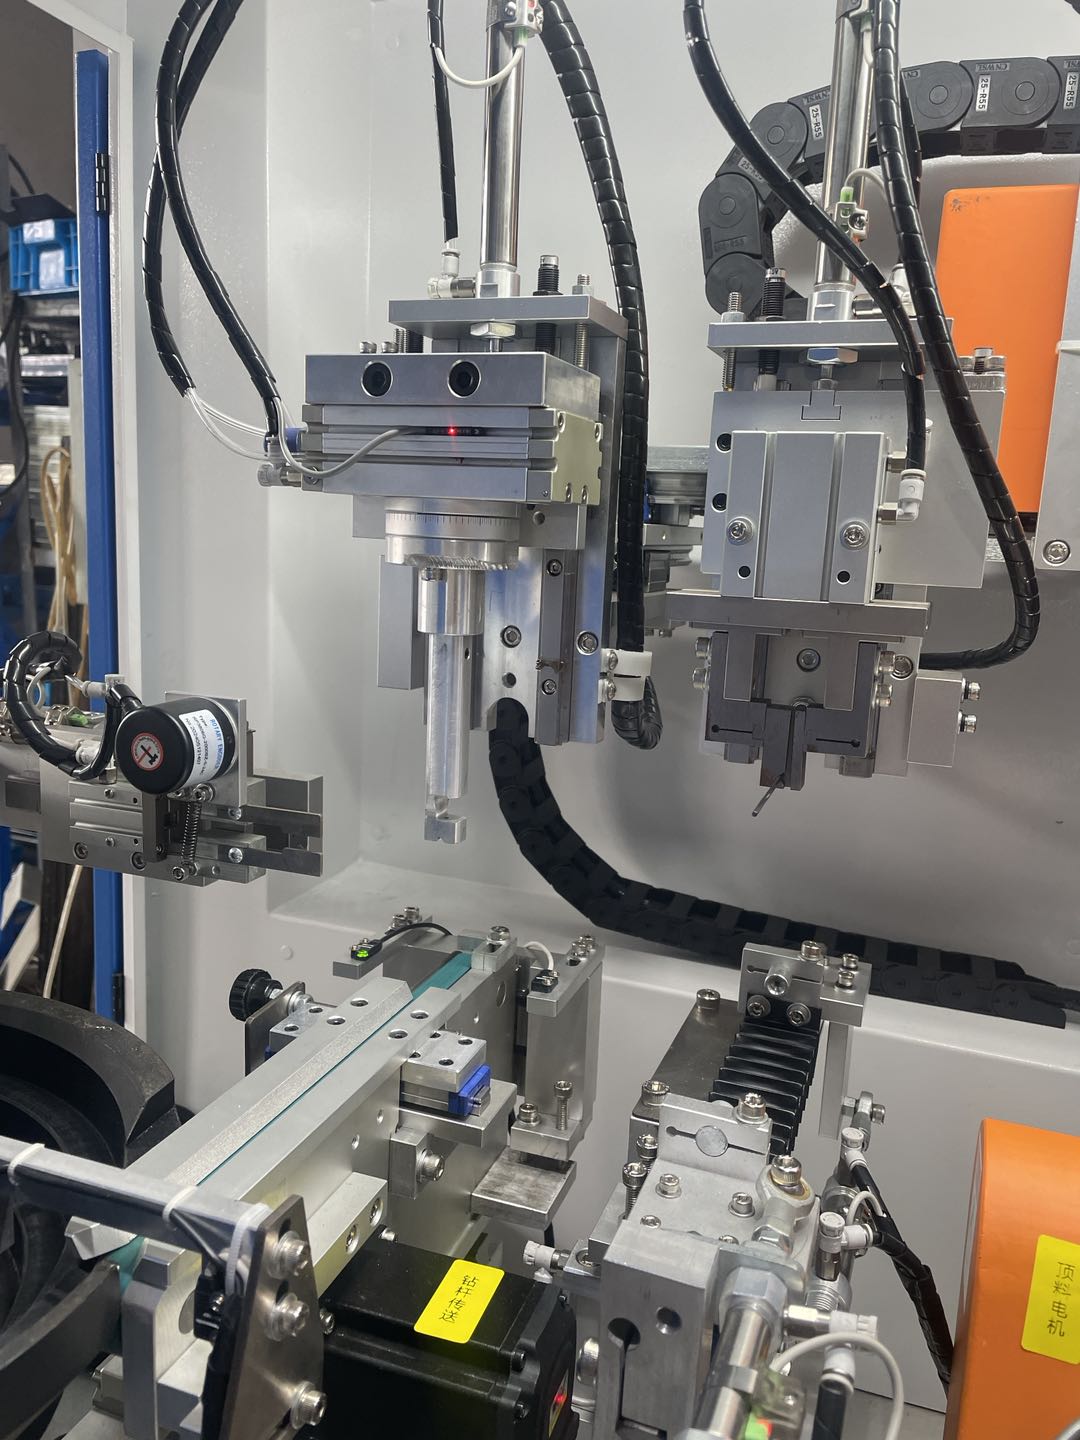
Fotografiile sursă arată o mașină compactă cu un alimentator de bol, mecanism de transfer și instrumente de măsurare/corecție dedicate. Aceste imagini confirmă faptul că separarea și încărcarea automată au fost dezvoltate pentru o familie mică de componente; nu dovedesc o rată de producție sau o perioadă de producție nesupravegheată.

Designul de manipulare trebuie verificat pentru:
- orientarea părților și recunoașterea caracteristicilor finale;
- risc de încurcare sau suprapunere;
- contactul cu suprafețele finisate sau critice;
- transfera repetabilitatea în datele de măsurare;
- prevenirea componentelor mixte și controlul rețetelor;
- respinge izolarea și eliberarea liniei.
Proces recomandat în buclă închisă
1. Identificați și orientați-vă
Alimentatorul separă piesele de prelucrat și prezintă capătul și orientarea corecte. Verificările prezenței și a locurilor împiedică un ciclu cu o piesă lipsă sau dublată.
2. Stabiliți data funcțională
Piesa de prelucrat este amplasată la tija sa aprobată, centre sau referințe definite de desen. Forța de prindere este limitată pentru a evita introducerea unei coturi false.
3. Măsurați starea de intrare
Piesa se rotește sau se indexează în timp ce sondele cu forță redusă citesc pozițiile aprobate. Sistemul înregistrează starea inițială și confirmă că semnalul se află în intervalul validat.
4. Aplicați microcorecție
Instrumentul de presare aplică un control controlat, deplasare limitată într-o zonă netedă aprobată. Corecțiile mici și limitele de forță/cursă sunt preferate unei mișcări unice mari.
5. Remăsurați
Aceeași dată și metodă de sondă sunt utilizate imediat după corecție. Dacă rezultatul rămâne în afara țintei, o altă corecție este permisă numai în limita de iterație validată.
6. Dispoziție și înregistrare
Piesa este acceptata, respins sau reținut pentru revizuire conform regulii specifice desenului. Datele necesare pot fi stocate sau exportate atunci când sunt incluse în domeniul de aplicare al proiectului aprobat.
Video de îndreptare cu burghiu medical legat
Următorul videoclip al canalului de mașină de îndreptat este intitulat „Cum să îndreptați burghiul cu mașina de îndreptat” și descrie o mașină de burghie medicală personalizată. Demonstrează o celulă de îndreptare automată medical-drill. The video description's customer location and labor-saving statement are not used as verified project results.
Validarea 0.05 mm Țintă
Raportat 0.05 cerința mm este incompletă din punct de vedere tehnic până când caracteristica și data sunt definite.
| Element de validare | Definiție necesară |
|---|---|
| Caracteristică | Corectitudine, baterie radială, TIR sau coaxialitate |
| Date | Tijă funcțională, centre, jurnale sau gabarit dedicat |
| Măsurarea pozițiilor | Locații și suprafețe axiale exacte |
| Ecartament | Rezoluţie, forța sondei, dispozitivul de fixare și starea de calibrare |
| Corelaţie | Acord între mașină și client inspecția finală |
| Fereastra de intrare | Îndoire maximă și formă admisă înainte de îndreptare |
| Acceptarea suprafeței | Marcaje permise, bavuri și zone critice |
| Dovezi de capacitate | Dimensiunea eșantionului și criteriul statistic cerut de client |
Declarația publică corectă este: proiectul sursă a raportat a 0.05 mm țintă; realizarea rămâne neverificată până când înregistrările asociate sunt furnizate.
Interfața sistemului de calitate medicală
The FDA Quality Management System Regulation applies to this process through the legal manufacturer’s quality system; the full regulatory discussion lives on the toothed medical drill straightening page. The straightening cell’s role is bounded: it can support controlled records – part/batch ID, desen și revizuirea rețetei, measurement results, correction count and disposition – inside a validated process the manufacturer owns. The machine does not independently certify FDA or ISO compliance.
Exemplu de test și plan de acceptare
- furnizați mostre reprezentative în mai multe condiții de îndoire de intrare;
- identifica materialul, duritate, tratament termic și starea suprafeței;
- înghețați datele, suporturi, forța sondei și zonele de contact de corecție;
- repetați măsurarea înainte de corecție pentru a cuantifica variația măsurătorii;
- înregistrați fiecare rezultat înainte/după și încercare respinsă;
- compare machine readings with the customer's final gauge;
- inspectați suprafețele funcționale pentru semne definite sau deteriorare;
- testați orientarea automată, controale de transfer și de componente mixte;
- aprobați numai piesa de prelucrat demonstrată și fereastra de stare de intrare.
Pagini și echipamente conexe
Vezi Soluții pentru îndreptarea dispozitivelor medicale, Aplicație medicală pentru îndreptarea burghiului and ZD300 Orthopedic Surgical Drill Straightening Machine. Cifrele de catalog sunt informații preliminare de selecție și trebuie reconciliate cu rezultatele eșantionului și cotația finală.
Ce nu promite această soluție fără dovezi
- că piesa prezentată este un dispozitiv medical finit sau aprobat;
- că fiecare Ø2 × 70 mm piesa folosește același material sau referință;
- stabil 0.05 mm producție fără un studiu de ecartament și capacitate definit;
- un timp de ciclu, îmbunătățirea randamentului sau economisirea forței de muncă;
- zero semne sau daune fără o specificație de inspecție;
- acel set de alimentare/unelte acoperă mai multe familii de piese;
- automat FDA sau ISO 13485 conformitate.
Informații de trimis pentru o propunere
For small-diameter drills, the proposal package should foreground the small-part items: probe force versus deflection on thin sections, clamping deformation limits, and feeding stability at the planned rate, alongside the drawing, samples and datum definition. The general package contents are listed on the toothed medical drill straightening page.
Contactați StraighteningTech să organizeze un studiu de fezabilitate pe bază de eșantion și de măsurare-corelare.
Întrebări frecvente
este 0.05 rectitudine mm garantată pentru această piesă de prelucrat?
Nu numai din articolul publicat. Este o cerință raportată. O garanție necesită desen, datum, corelarea calibrelor și rezultatele eșantionului reprezentativ.
De ce este importantă forța sondei pentru a 2 mm piesa?
Deoarece sonda și dispozitivul de fixare pot devia o componentă subțire și pot modifica citirea aparentă. Forța sondei și aranjamentul suportului trebuie validate ca parte a metodei de măsurare.
Alimentatorul poate gestiona mai multe dimensiuni?
Potenţial cu piese de schimb, ci orientarea, se suprapun, contactul cu suprafața și transferul trebuie testate pentru fiecare familie. Numai o rețetă de software este insuficientă.
Poate această pagină să folosească același proces ca un burghiu medical dințat??
Logica în buclă închisă este similară, dar riscurile de măsurare și instrumentare diferă. O piesă dințată/nerotunda necesită măsurare în funcție de profil, în timp ce o mică parte simplă sau în trepte este dominată de măsurarea și manipularea cu forță redusă.
Mașina face procesul conform FDA?
Nu. Poate suporta un controlat, proces validat și înregistrările necesare. Producătorul legal deține aplicabilitatea reglementărilor și conformitatea cu sistemul de calitate.
Limită de referință tehnică
External sources – the MAE drill guidance and the FDA Quality Management System Regulation – are listed on the toothed medical drill straightening page. They establish engineering and quality-system principles; they do not prove the reported 0.05 mm rezultatul proiectului.
Choosing a machine for small-diameter medical drill work involves more than tonnage: cel machine selection guide for shafts, tuburi si profile iar cel price breakdown for straightening machines cover the decisions most buyers get wrong.