
Een spindel van een werktuigmachine is niet zomaar een ronde precisie-as. De voorste en achterste lagerzittingen vormen de roterende steunas, terwijl de toolinterface, maat gezicht, aandrijfkenmerken en interne dissel- of koelvloeistofdoorgangen moeten functioneel gerelateerd blijven aan die as. Dezelfde as kan ook dunne holle delen bevatten, kruisgaten, sleutels, spieën, draden, balanscorrecties en plaatselijk verharde oppervlakken.
Om deze reden, een oplossing voor het richten van werktuigmachines moet beginnen met een haalbaarheidsbeslissing: is het werkstuk een kale spilas in een controleerbaar productiestadium, of is het al een afgewerkte spindelcartridge met lagers, motor en klemsysteem geïnstalleerd? Gecontroleerd druk richten kan worden overwogen voor een geschikte kale as met goedgekeurde procesaansluitingen. Voor een compleet spilsamenstel is normaliter een spilbeoordeling vereist, demontage en diagnose op componentniveau voordat er een correctiebeslissing wordt genomen.

*Techniek concept illustratie: een kale, ruw bewerkte spindel-as, ondersteund voor gecontroleerde correctie op een goedgekeurd procesland. Het is geen foto van de klantlocatie. Werkelijk gereedschap, ondersteunende locaties, belastingslimieten en machinegrootte vereisen tekeningen en representatieve voorbeeldtests.*
Bepaal eerst wat er rechtgetrokken wordt
Het woord “spindel” wordt voor verschillende producten gebruikt. Ze delen niet één richtroute.
| Werkstuk | Typische inhoud | Beslissing om de druk recht te trekken |
|---|---|---|
| Kale spilas of schacht | Lager stoelen, gereedschapsinterface, boring, einde rijden | Mogelijk haalbaar na datum, materiaal- en contactzonebeoordeling |
| Ruw bewerkte spindel blank | Bewerkingstoeslag en aangewezen proceslanden | Meestal de beste fase voor een gecontroleerde steekproefstudie |
| Afgewerkt geslepen spindelas | Functionele stoelen, taps toelopend, gezichten en oppervlakteafwerking | Zeer beperkt; beschermd contact en volledige herinspectie vereist |
| Compleet spindelpatroon | Schacht, lagers, voorlaadsysteem, huisvesting, afdichtingen en trekstang | Niet behandelen als een kale schacht; eerst beoordelen en demonteren |
| Motorspilrotorsamenstel | Spindelas plus rotorpakket, magneten of wikkelingen | Vereist rotor, elektrisch, thermische en balanstechniek |
| Gereedschapshouder of prieel | Afzonderlijke verwijderbare gereedschapsinterface | Een ander werkstuk en acceptatienorm |
| Draaibankklauwplaat of werkstukspindelneus | Werkstukinterface en montagefuncties | Vereist interfacespecifieke diagnose, geen generiek schachtrecept |
Deze pagina behandelt de kale machinewerktuigas. Er wordt niet beweerd dat het een geassembleerde elektrospindel is, cartridge of lagerset kan in een pers worden geplaatst en veilig worden gecorrigeerd.
Identificeer de spilfamilie en interface
Het voorstel moet de daadwerkelijke spindelconstructie identificeren in plaats van alleen de totale lengte en maximale diameter te gebruiken:
- frezen, bewerkingscentrum, draaien, slijp- of speciale spindel;
- riem aangedreven, tandwiel aangedreven, directe aandrijving of gemotoriseerde architectuur;
- stevige schacht, holle as, ganzenveer- of mouwvormige constructie;
- HSK, SK/steil taps toelopend, PSC, Morse, eigen taper, externe tapsheid, chuck-montage of fit-bore-interface;
- enkelcontact- of face-and-taps contactsysteem;
- lageropstelling voor en achter, lager-zitvolgorde en voorspanningsconcept;
- trekstang boring, koelvloeistofdoorvoerboring, luchtdoorgangen, smeergaten en dwarsboringen;
- integrale katrol, versnelling, spie, spiebaan, encoder spoor, labyrint of zeehondenland;
- verkoold, genitreerd, inductiegehard, gecoate of selectief geharde gebieden;
- nieuw geproduceerd onderdeel, reparatie-retour- of spindel-revisie-onderdeel.
GMN beschrijft automatische gereedschapsinterfaces zoals HSK, SK en PSC als systemen met gereedschapsinterface en vlak contactvlak. De overdraagbare ontwerples is dat de interne conische of pasboring en het meetvlak functionele kenmerken zijn, geen handige persoppervlakken.
Bevries de productie- of reparatiefase
Na warmtebehandeling en ruwe bewerking
De asgeometrie en de materiaaltoestand worden vastgesteld, terwijl het naslijpmateriaal achterblijft. Als stabiele centra, Er bestaan referentiezetels en goedgekeurde proceslanden, dit is normaal gesproken de meest beheersbare fase voor een haalbaarheidsstudie.
Vóór het slijpen van de lagerzitting en de gereedschapsinterface
Door het rechttrekken kan er minder materiaal nodig zijn dat anders verbruikt zou worden bij het genereren van de uiteindelijke lager-zitting-as en gereedschapsinterface. Het procesplan moet bij ieder functioneel kenmerk nog voldoende maalruimte vrijhouden.
Na het beëindigen van het slijpen
Lager stoelen, loopt taps toe, meet gezichten, afdichtingslanden en schouders hebben al een functionele geometrie en oppervlakteafwerking. Steun- of perscontact kan deuken, polijsten of vervormen. Voor elke correctie in dit stadium is beschermd gereedschap vereist, een beperkte belastingskaart en volledige post-procesmeting.
Na het balanceren
Rechttrekken kan de geometrie veranderen, materiaalspanning en de relatie tussen correctievlakken. Er mag niet van worden uitgegaan dat de as zijn vorige evenwichtstoestand behoudt. De eindbalancering moet volgen op de laatste operatie die de geometrie of massa wezenlijk verandert.
Na lager- of motormontage
Pas geen recept voor het rechttrekken van de blote schacht toe. Lagervoorspanning, conditie van de racebaan, fit, rotorpositie, klemkracht, thermische groei en uitlijning van de behuizing dragen allemaal bij aan het gedrag van de spil. Leid de montage naar de spilbeoordeling en gecontroleerde demontage.
Service of crashretour
Een gecrashte spil kan pekellagers bevatten, tapse schade, tool-interface piekeren, een getrokken of klokvormige tapsheid, gebarsten secties, beschadigde disselonderdelen, lokale vloeiing of thermische problemen. Statische slingering bij lage snelheid alleen kan deze omstandigheden niet classificeren als een corrigeerbare asbocht.
| Fase | Beschikbaar bewijs | Belangrijkste risico | Standaardroute |
|---|---|---|---|
| Ruwe blanco | Procesdatums en voorraadkaart | Oppervlaktemateriaal kan als buiging verschijnen | Breng stabiele datums tot stand en correctie van proefmonsters |
| Warmtebehandeld, voormalen | De materiële toestand en functionele geometrie zijn duidelijker | Hoog risico op terugvering of barsten | Valideer kracht/verplaatsingsbereik en slijpmateriaal |
| Afgewerkte as | Functionele stoelen en interface kunnen worden gemeten | Oppervlaktemarkering en vormschade | Beperkte beschermde correctie of naslijpen/afkeuren |
| Gebalanceerde as | Er bestaat een saldorecord | Het vorige saldo kan ongeldig worden | Eerst de geometrie corrigeren, dan opnieuw in evenwicht brengen |
| Volledige patroon | Er kunnen functionele testgegevens bestaan | Verborgen lager, voorladen, rotor- en thermische effecten | Schatten, onderdelen demonteren en diagnosticeren |
| Crash/serviceretour | De geschiedenis van storingen kan bekend zijn | Schade kan worden aangezien voor buiging | Inspectie en reparatie/afkeurtraject vóór correctie |
Definieer de functionele datumketen
De oplossing moet aangeven welke kenmerken het onderdeel definiëren en welke kenmerken slechts tijdelijke procesreferenties zijn.
- Datums tekenen definieer de gespecificeerde geometrische relaties.
- Lagerzittingen voor en achter definieer de geïnstalleerde assteunas.
- Gereedschapsinterface taps of pasboring lokaliseert het gereedschap of het werkstukopspansysteem.
- Metervlak of spilneusvlak regelt de axiale zitting en vlakslingering.
- Centra of procesjournalen kan het draaien ondersteunen, slijpen of rechttrekken.
- Drijfveer, encoder- en afdichtingsfuncties moet gerelateerd blijven aan de lageras.
- Balanceringsjournalen en correctievlakken definieer een massacorrectieopstelling.
- De geassembleerde spindel en machinestructuur definieer de uiteindelijke bedrijfstoestand.
Deze verwijzingen kunnen met elkaar verband houden, maar ze zijn niet uitwisselbaar. Nauwkeurige middelpunten bewijzen niet dat twee lagerzittingen coaxiaal zijn. Een lage slingering bij een externe tap bewijst niet dat de interne gereedschapconus correct gerelateerd is aan de lageras. Een goed balansresultaat bewijst geen geometrische rechtheid.
Aparte rechtheid, Uitloop, Vorm- en spindelprestaties
Eén enkele indicatoruitlezing kan verschillende foutbronnen combineren. Het teken- en acceptatieplan kunnen afzonderlijk van elkaar gelden:
- middellijnrechtheid van het aslichaam;
- radiale slingering van elke lagerzitting;
- coaxialiteit tussen de assen van de voorste en achterste lagerzitting;
- interne gereedschapsconus-slingering ten opzichte van de lageras;
- axiale slingering van de spilneus of het meetvlak;
- rondheid en cilindriciteit van het dagboek;
- tapse hoek, contact patroon, bell-mouth of lokale slijtage;
- schouder, draad, spie, slingering van de katrol of het encoderspoor;
- statisch en koppelonbalans;
- niet-herhaalbare uitloop, lagerconditie en gemonteerde spiltrilling;
- verplaatsing van gereedschapspunten, klemkracht en thermische groei.
Gebruik de Rechtheid van de as versus slingering versus TIR-geleider om de asgeometrie te scheiden van de rotatie-indicatie. Het rechttrekken kan mogelijk een globale buig- of asrelatie veranderen. Het corrigeert niet automatisch de lokale rondheid, tapse schade, gezicht schade, lagerdefecten, onbalans, klemkrachtverlies of thermische instabiliteit.
Meet meerdere functionele sporen voordat u kracht uitoefent
Schaeffler en NTN precisielagergeleiding behandelt de ronding van de aszitting, cilindriciteit, coaxialiteit en slingering als relevant voor de nauwkeurigheid van de spilloop. GMN identificeert toolinterfaces, Passende boringen en spilbewakingsfuncties als afzonderlijke spilfuncties. De praktische implicatie is een meersporenmeetplan.
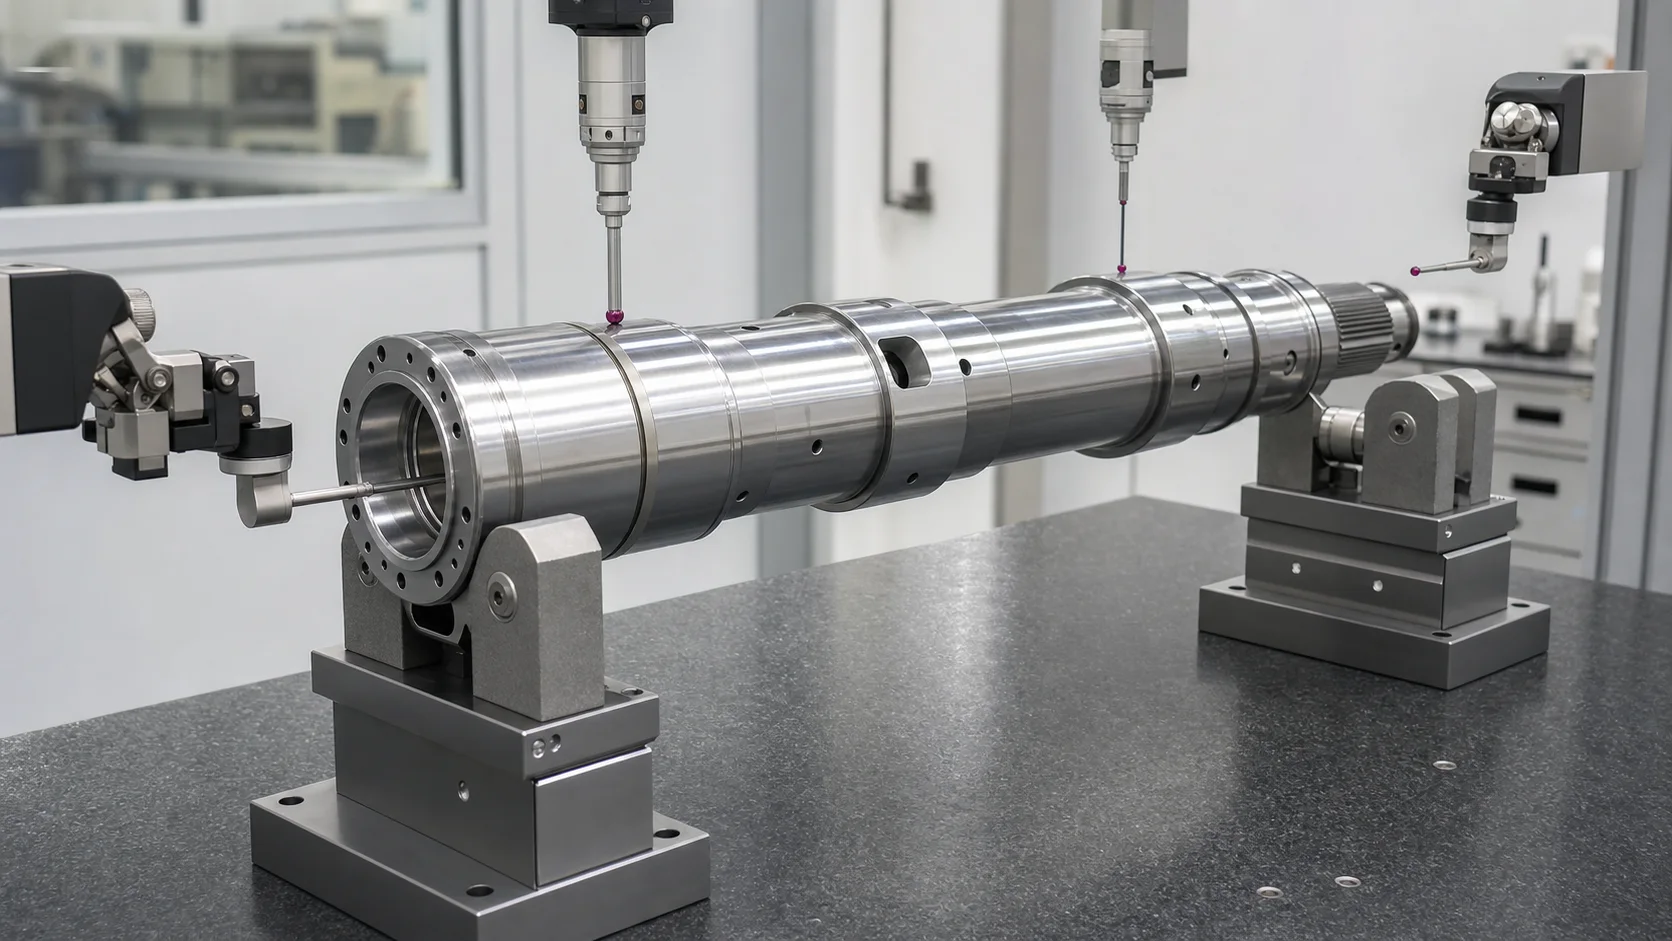
*Techniek concept illustratie: meersporeninspectie van lagerzittingtappen, de interne gereedschapsinterface en het meetvlak vóór een correctiebeslissing. Sondetype, afstand tussen stations, meestergereedschappen en toegestane onzekerheid volgen het tekening- en kalibercorrelatieplan.*
| Meetspoor | Primaire vraag | Typisch risico op verkeerde classificatie |
|---|---|---|
| Lagerzitting voor | Waar is de voorste steunas? | Lokale lobvorming of schade kan op excentriciteit lijken |
| Lagerzitting achter | Is deze coaxiaal met de voorstoel?? | Een ondersteuningsfout kan worden geïnterpreteerd als een asbuiging |
| Tussenliggende schacht landt | Wat is de globale buigvorm? | Diametervariatie kan een contactsonde beïnvloeden |
| Interne gereedschapsconus of pasboring | Is de gereedschapsas gerelateerd aan de lageras?? | Schade aan de tapse vorm kan verschijnen als pure uitloop |
| Gauge gezicht of spilneus | Is een axiale zitting haaks op de as? | Bramen, piekeren en plaatselijke deuken kunnen het lezen domineren |
| Doorboring/disselboring | Is muurverdeling structureel veilig?? | Verborgen dunne wanden of dwarsgaten kunnen een lastpad ongeldig maken |
| Aandrijf-/encoder-/afdichtingsfuncties | Werken aangesloten componenten correct?? | Een featurevormfout kan worden aangezien voor een globale buiging |
| Balanceer vliegtuigen | Is de massa-as acceptabel?? | Balans kan op zichzelf geen geometrische vorm identificeren |
De as moet over gedefinieerde hoekposities worden geroteerd, waarbij de herhaalbaarheid vóór correctie wordt gecontroleerd. Het spoor van de vrijgegeven toestand – en niet de afgebogen aflezing onder de pers – bepaalt het geometrische resultaat.
Fout controleondersteuning, Verzakking en temperatuur
De gemeten curve is afhankelijk van hoe de spilas wordt ondersteund. Centra, V-blokken, journaalrollen, lager-equivalente steunen en eindlagers creëren geen identieke randvoorwaarden.
Het meetrecept moet definiëren:
- ondersteunende functies, axiale coördinaten en contactprofielen;
- of referentietijdschriften of -centra vóór gebruik gekwalificeerd zijn;
- asoriëntatie en hoekindex;
- Gravitatiebehandeling voor lange of holle schachten;
- sensorkracht, contactloze impasse en stationafstand;
- filtering en voorzien van maskers rond gaten, toetsen en onderbrekingen;
- onderdeeltemperatuur en stabilisatietijd;
- meester, maat R&R en correlatie met de molen of klantmeter;
- volledig onbelaste hermeting na elke correctiestap.
Thermisch gedrag vereist een afzonderlijke beslissing. Schaeffler-spindelconcepten en SKF-spilbeoordelingsmateriaal maken onderscheid tussen thermische groei, verplaatsing van de as, lager conditie, gereedschapsneusslingering en trillingsgerelateerd gedrag. Een as die een koude statische controle doorstaat maar tijdens het opwarmen beweegt, kan een lager hebben, voorladen, huisvesting, rotor- of thermische symmetrieprobleem. Blinde koudedrukcorrectie is geen vervanging voor de diagnose van de bedrijfstoestand.
Bouw een beschermde contact- en no-press-kaart
Standaard niet-drukzones
- interne of externe gereedschapconus;
- maat gezicht, spilneus en nauwkeurig passende boringen;
- afgewerkte lagerzittingen en lager-steunvlakken;
- zegel, labyrint- en encodersporen;
- schouders, filets en scherpe sectieovergangen;
- draden, spieën, sleutels, spiebanen en tandwieltanden;
- kruisgaten, smeergaten en koelvloeistofdoorgangen;
- trekstanggleuven en dunne holle profielen;
- balansoefening, balansmolen- of toegevoegde gewichtslocaties;
- inductiegehard, verkoold, genitreerd, gecoate of gerepareerde zones;
- vermoedelijk gebarsten, verbrand, geïrriteerde of door impact beschadigde gebieden.
Potentieel goedgekeurde contactzones
- Een ruw bewerkt cilindrisch proces levert voldoende voorraad op;
- opofferingssteunkragen of verwijderbare procesverlengingen;
- brede cilindrische secties geverifieerd door tekening en beoordeling van de wanddikte;
- speciaal ontworpen gereedschapsinterfaces goedgekeurd door de spilontwerper.
Contactgoedkeuring is lokaal en podiumspecifiek. Een diameter die veilig is op een ruwe plano kan na slijpen of harden verboden zijn.
Bescherm de doorgaande boring en dwarsdoorsnede
Veel spindelassen zijn hol voor een dissel, koelvloeistof levering, luchtzuivering of werkstukfunctie. De externe diameter alleen is niet voldoende om de correctiebelasting te bepalen.
Het haalbaarheidsonderzoek moet dit omvatten:
- boringdiameter en wanddikte per axiaal station;
- conische en verzonken overgangen;
- kruisgaten, slots, havens en kruisende passages;
- interne schroefdraad en trekstangkenmerken;
- warmtebehandelingsdiepte en hardheidsgradiënt;
- krimp past, mouwen, stekkers of verbonden componenten;
- toegestane ovaliteit en boringuitlijning na correctie.
Een driepuntsbelasting die de externe middellijn corrigeert, kan de boring nog steeds ovaliseren, vervormen de tapsheid of concentreren de spanning rond een kruisgat. Brede radiusgereedschappen, veilige overspanningen en kracht-/verplaatsingslimieten moeten worden gevalideerd op representatieve monsters. Voor dunne secties, zien Dunwandige buis rechttrekken zonder instorten voor het algemene principe dat middenlijncorrectie en dwarsdoorsnedebehoud samen moeten worden gecontroleerd.
Bepaal of rechttrekken het juiste proces is
| Waargenomen toestand | Waarschijnlijke procesroute |
|---|---|
| Globale bocht op een kale as met veilige proceslandingen | Gecontroleerde haalbaarheidstest voor rechttrekken |
| Lagerzittingen zijn plaatselijk onrond of taps toelopend | Slijpen, opnieuw bewerken, beplating/reparatie of afkeuring |
| Gereedschapconus heeft fretting, belmond- of contactpatroonschade | Interface slijpen/reparatie en meterverificatie |
| Het peilvlak is plaatselijk beschadigd | Gezichtsreparatie of herslijpen, geen blinde schachtcorrectie |
| Volledige spindel vertoont trillingen of temperatuurstijging | Spilbeoordeling: lagers, voorladen, evenwicht, resonantie, klemkracht en thermische toestand |
| De as is recht, maar de balans faalt | Dynamisch balanceren in gespecificeerde vlakken |
| Thermische boog verschijnt alleen tijdens bedrijf | Thermisch en montageonderzoek |
| Er bestaat geen veilig laadpunt tussen beschermde elementen | Herontwerp procesfase, machine/maling, of afwijzen |
| Scheur, brandwond, Er wordt vermoed dat er sprake is van lokaal meegeven of ernstige crashschade | NDT/metallurgische beoordeling en reparatie/afkeuringsroute |
Deze beslissingsgrens verhindert dat de richtmachine wordt gebruikt als universeel reparatiehulpmiddel voor elk spilsymptoom.
Rechttrekken, Slijpen en balanceren zijn verschillende poorten
Rechttrekken kan mogelijk een oplossing bieden
- een globale elastisch-plastische bocht in een goedgekeurde kale schacht;
- relatie tussen lager en zitting vóór het eindslijpen;
- overmatige voorraadonbalans veroorzaakt door een verbogen ruwe plano;
- tussenliggende geometrie na warmtebehandeling.
Slijpen of machinaal bewerken kan adresseren
- uiteindelijke diameter lagerzitting, rondheid en cilindriciteit;
- gereedschapsconusvorm en contactgeometrie;
- meetvlak geometrie;
- beperkte excentriciteit binnen de beschikbare voorraad;
- oppervlakteafwerking en lokale functionele kenmerken.
Balanceren kan adresseren
- statische en koppelonbalans in gedefinieerde correctievlakken;
- massa-asfout na de uiteindelijke geometrie en massaveranderende bewerkingen.
Schenck identificeert spindelassen als balanceerwerkstukken. Dit ondersteunt een afzonderlijke eindbalanspoort; het betekent niet dat balanceren een gebogen geometrische as corrigeert. Als rechttrekken of slijpen volgt uitbalanceren, het saldo moet opnieuw worden geverifieerd.
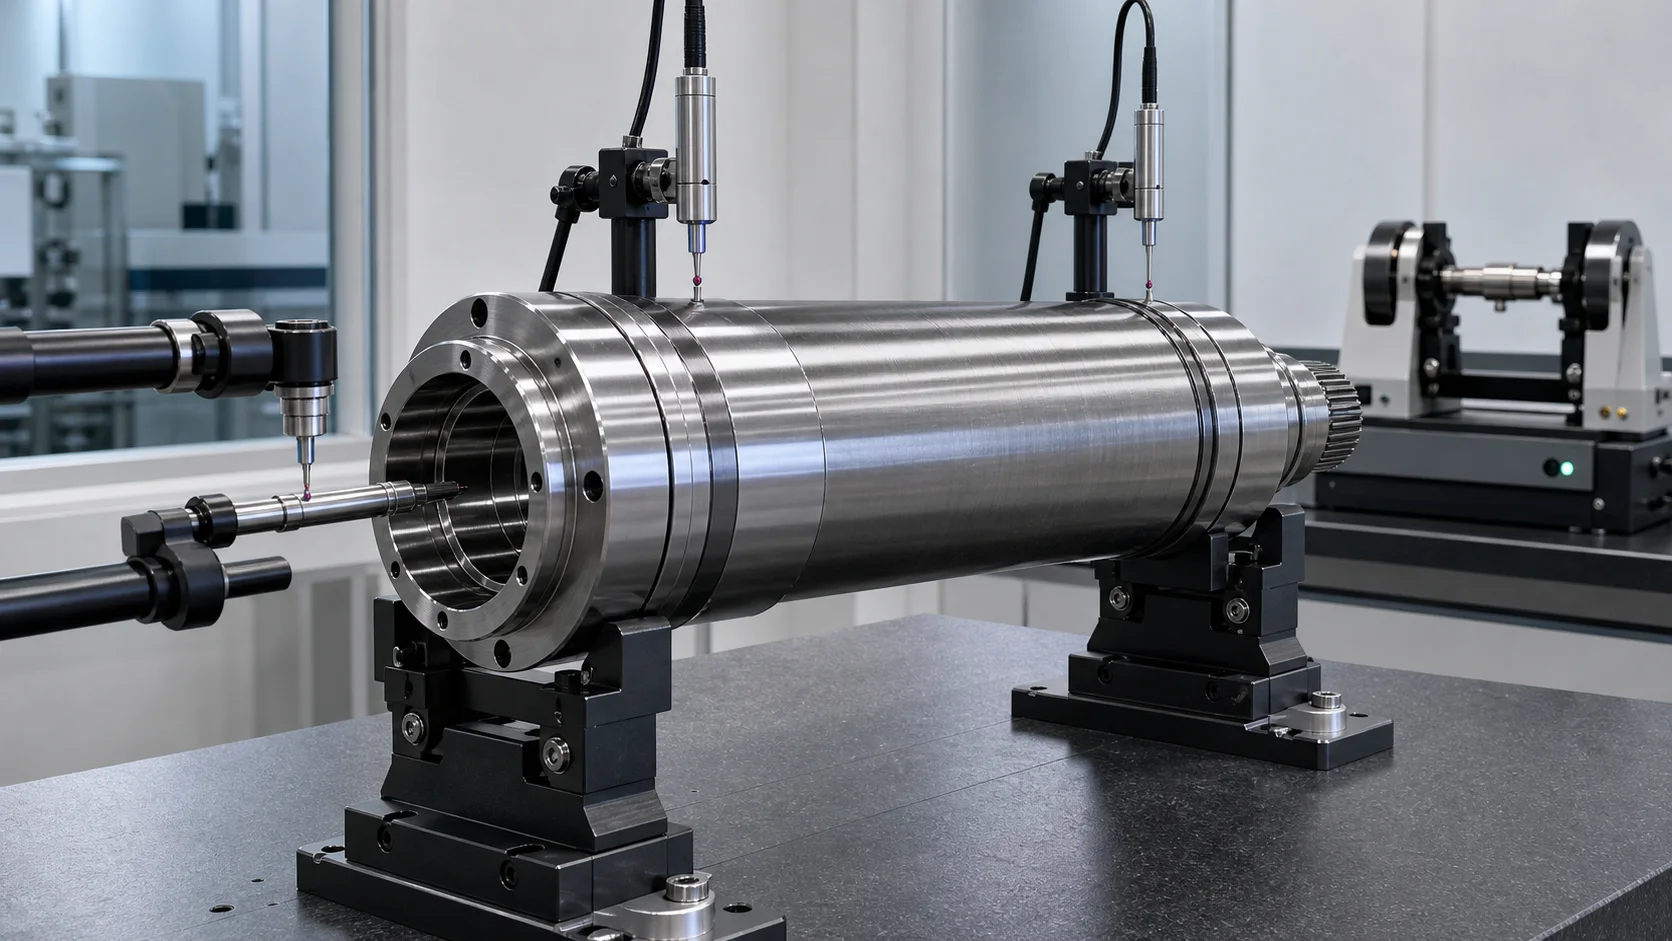
*Techniek concept illustratie: uiteindelijke slingering van de as, gereedschapsinterfacegeometrie en dynamische balans zijn afzonderlijke acceptatiepoorten. Het passeren van de ene poort bewijst de andere niet.*
Spilasrichtproces met gesloten lus
1. Identificeer het exacte onderdeel en de procesfase
Selecteer het gevalideerde recept uit onderdeelnummer, revisie van tekening, spindel familie, materiaal, warmtebehandeling, hardheid, boringgeometrie en productie- of reparatiefase.
2. Inspecteer vóór het laden
Reinig het referentiepunt en de toegestane contactoppervlakken. Inspecteer de lagerzittingen, taps toelopend, maat gezicht, boring, gaten, spiebanen, transities en crashgevoelige gebieden. Leid vermoedelijke schade door voor de vereiste inspectie voordat er geweld wordt uitgeoefend.
3. Breng de datuminstelling tot stand
Ondersteun de as op goedgekeurde middelpunten, procesjournalen of lager-zitting-equivalente armaturen. Controleer de zitplaatsen, axiale vrijheid en referentieherhaalbaarheid.
4. Meet de volledige functionele kaart
Roteer het onderdeel en registreer het gedrag van de lagerzitting aan de voor- en achterzijde, tussenliggende schacht landt, gereedschapsinterface-uitloop, slingering van het meetvlak en relevante aandrijfkenmerken. Maskeer discontinuïteiten en verifieer herhaalde metingen.
5. Classificeer de afwijking
Scheid de globale buiging van de lokale journaalvorm, tapse schade, gezicht schade, ondersteuningsfout, boring vervorming, thermisch gedrag en onbalans. Corrigeer alleen de afwijkingsklasse die onder het gevalideerde recept valt.
6. Selecteer een veilige correctieperiode
Kies voor goedgekeurde proceslanden en brede tooling. Controleer of het laadpad afgewerkte stoelen vermijdt, taps toelopend, schouders, dunne wand, kruisgaten en verharde overgangen.
7. Pas gecontroleerde kracht toe
Gebruik een gevalideerde ondersteuningsspanne, correctie coördinaat, kracht plafond, verplaatsingsplafond en terugveringsmodel. Bewaak de volledige kracht-verplaatsingsreactie en stop bij abnormale stijfheid, slip- of sensorgedrag.
8. Volledig uitladen en opnieuw meten
Beoordeel de as alleen in vrijgegeven toestand. Reconstrueer alle relevante meetsporen omdat een lokale correctie meerdere asrelaties kan veranderen.
9. Inspecteren en stroomafwaarts leiden
Voer de vereiste scheur uit, oppervlak, boring- of hardheidscontroles. Leid het onderdeel om het slijpen te voltooien, taper/vlakverificatie, schoonmaak, balanceren en spilmontage zoals gedefinieerd in het procesplan.
10. Noteer het resultaat
Bewaar de identiteit van een onderdeel, herziening van het recept, inkomende en uitgaande kaarten, correctie coördinaten, kracht-verplaatsingscurven, alarmen, Traceerbaarheid door operator/partij en definitieve afhandeling indien nodig.
Voorgestelde rechttrekkende celconfiguratie
Een projectspecifieke spil-ascel kan omvatten:
- elektromechanische of hydraulische correctie-eenheid op basis van monsterkrachtgegevens;
- verstelbare steunen of middelpunten afgestemd op goedgekeurde datums;
- servorotatie en hoekindexering;
- meerdere contactloze sensoren of slingersensoren met lage kracht;
- speciale gereedschapsinterface en meetstation voor meetvlakken;
- brede verwisselbare persschoenen en beschermd steungereedschap;
- kracht- en verplaatsingsmonitoring;
- automatische terugveringscompensatie en hermeting van de vrijgegeven toestand;
- receptcontrole, vergrendeling van tekening-revisie en identificatie van onderdelen;
- interfaces voor slijpen, balans- en kwaliteitsregistraties;
- bewakers, hulp bij het laden en foutbestendigheid passend bij de massa van het onderdeel en de toestand van het oppervlak.
De Hoe het automatisch rechttrekken van de as werkt gids legt de algemene gesloten lus uit. Het spilproject heeft nog steeds een eigen nulpuntketen nodig, contactkaart en acceptatielogica.
Voorbeeldtest- en acceptatieplan
Representatieve monsters moeten dekking bieden:
- minimale en maximale schachtlengte, diameter en massa;
- kleinste wanddikte en grootste doorboring;
- elke gereedschapsinterface en spilneusfamilie;
- materiaal, hittebehandeling en extreme hardheid;
- ruw, halfafgewerkte en toegestane finish-grondetappes;
- kruisgat, spiebaan, spline- en overgangsvariaties;
- verwachte grootte en oriëntatie van de inkomende bocht;
- stabiele monsters met lokale vormfouten maar geen globale buiging;
- goedgekeurde en verboden perslocaties;
- minimale maalvoorraad na correctie;
- kracht/verplaatsing en terugveeromhulling;
- droeg ovaliteit en conus/gezichtsbehoud;
- scheur-/oppervlakte-inspectie na correctie;
- meetcorrelatie met de molen en de klantmeter;
- balansverificatie na de laatste geometriebewerking;
- herhaalbaarheid over cycli van vrijgegeven toestanden.
Gebruik de Gids voor het rechttrekken van monsters en acceptatie om de haalbaarheid van monsters te scheiden, VET, SAT en productiecapaciteit. Geen concurrentielager, spindel, De prestatiewaarde van een slijpmachine of balanceermachine moet worden omgezet in een StraighteningTech-garantie.
Gegevens vereist voor een technisch voorstel
Gelieve op te geven:
- spindel-as tekenen en revisie;
- soort spindel, machinetoepassing en maximale bedrijfsconditie;
- kale schacht, rotormontage of volledige cartridgestatus;
- productie- of reparatiefase bij het rechttrekken;
- materiaal, warmtebehandeling, hardheid en oppervlaktebehandeling;
- lageropstelling voor/achter en referenties van lagerzittingen;
- type tool-interface, vereisten voor conus/passingboring en maatvlak;
- lengte, massa en diameter per axiaal station;
- doorboring, trekstang boring, details over kruisgaten en koelvloeistof/smering;
- kaarten voor inkomende rechtheid en uitloop met meerdere sporen;
- rondheid, cilindriciteit, taper- en gezichtsvereisten;
- goedgekeurde steun- en correctielanden;
- verboden oppervlakken en schadecriteria;
- maalmateriaal en stroomafwaartse procesvolgorde;
- vliegtuigen in evenwicht brengen, cijfer/methode en uiteindelijke functionele test;
- inspectie, rapportage- en traceerbaarheidsvereisten;
- representatieve monsters voor proeven.
Veelgestelde vragen
Kan een complete werktuigmachineas in een pers worden rechtgetrokken??
Niet als standaardproces. Lagers, voorladen, behuizing past, rotorcomponenten, trekstang en thermisch gedrag hebben allemaal invloed op het resultaat. Beoordeel en demonteer de cartridge voordat u beslist of de kale as een richtkandidaat is.
Kunnen de lagerzittingen worden gebruikt als steunen of als perspunten??
Afgewerkte lagerzittingen zijn beschermde functionele oppervlakken. Ze kunnen dienen als meetgegevens of als zorgvuldig ontworpen ondersteuning, maar er mag niet van worden uitgegaan dat ze correctiedruk accepteren. Geef de voorkeur aan goedgekeurde ruwe proceslanden of opofferingskenmerken.
Bewijst een lage uitloop van de gereedschapsneus dat de as recht is??
Nee. De gereedschapsneusslingering combineert de steunas, gereedschapsinterface-geometrie, gezichtsconditie en meetopstelling. Het aslichaam en de beide lagerzittingsporen moeten afzonderlijk worden beoordeeld.
Kan balanceren en de slingering van de spindel repareren?
Nee. Balanceren corrigeert massadistributie. Het herstelt de coaxialiteit van lager en zitting niet, taps toelopende vorm, meetvlakgeometrie of rechtheid van de as.
Kan het laatste slijpen het rechttrekken vervangen?
Slijpen kan een uiteindelijke vorm genereren en beperkte excentriciteit verwijderen terwijl er voorraad overblijft. Als een gebogen plano de beschikbare voorraad zou verbruiken of de vereiste datumrelatie zou verbreken, gecontroleerd rechttrekken vóór het malen kan nuttig zijn. De voorraadkaart bepaalt de route.
Wat als de schacht hol is??
Wanddikte, boorovergangen en dwarsgaten worden onderdeel van de belastingberekening. Het richtplan moet na correctie de externe middellijn en de interne dwarsdoorsnede verifiëren.
Wat als de uitputting pas toeneemt na de warming-up??
Onderzoek de voorspanning van de lagers, uitlijning van de huisvesting, rotorverwarming, koeling, smering en thermische groei. Ga niet uit van een permanente koude schachtbocht als gevolg van een temperatuurafhankelijk symptoom.
Bouw de oplossing rond de datumketen van de spil
Wij ontwikkelen oplossingen voor het richten van spindelassen van werktuigmachines rond het eigenlijke werkstukstadium, referentie-as van lager-zitting, gereedschapsinterface, boring structuur, beveiligde contactkaart, maaltoeslag en eindbalanceringstraject. De machineconfiguratie volgt technisch bewijs uit tekeningen, meetcorrelatie en monsterproeven - geen generiek schachtrecept.
Vergelijk leveranciers voor het richten van werktuigmachines? Neem de selectiegids voor stijltangen voor assen, buizen en profielen met jou, en sanity-check-prijzen tegen de FAT-checklist voor richtmachine.
Stuur de spiltekening, productiefase, materiële toestand, vereisten voor lagers en gereedschapsinterfaces, boor kaart, binnenkomende meetsporen en representatieve monsters. Vervolgens kunnen we de haalbaarheidspoort definiëren, sensor lay-out, veilig gereedschap, correctie-envelop en traceerbaar acceptatieplan voor uw spindel-astoepassing.