
Tiesinimas taškiniu spaudimu yra kontroliuojamas vietinės korekcijos metodas, ne tik spaudžiant, kur dalis atrodo sulenkta. Procesas turi sujungti galiojantį geometrijos žemėlapį su patvirtintu atskaitos tašku, atramos taškai, reakcijos kelias, leistinos korekcijos vietos, laipsniškas valdymas ir atleidimo būsenos pakartotinis matavimas. Be tos kilpos, paspaudimas gali sukurti žymę, perkelti gretimą funkciją arba sumažinti laikiną indikatoriaus rodmenį, neįvykdydami faktinio priėmimo reikalavimo.
Tai yra proceso struktūra. Jis nepretenduoja į „StrighteningTech“ spaudos jėgą, insultas, valdymo algoritmas, medžiagų asortimentas, tikslumu, ciklo laikas arba ruošinio suderinamumas. Toms vertėms reikia brėžinio peržiūros ir patvirtintų pavyzdžių.
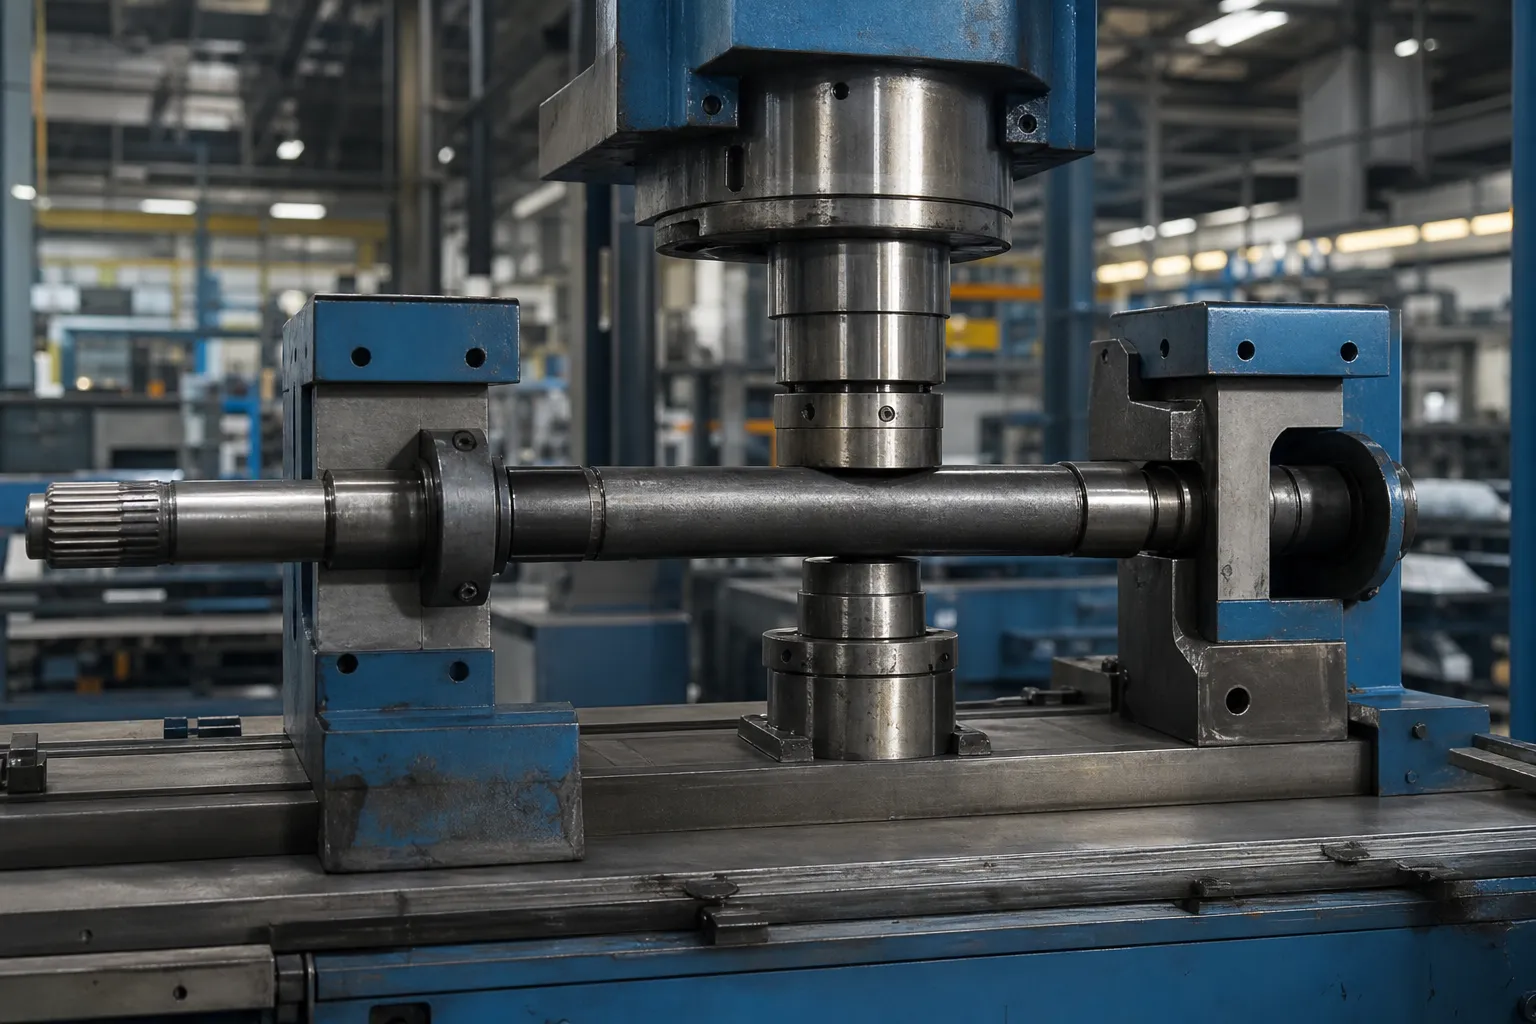
*Inžinerinės koncepcijos iliustracija. Tai rodo galimą spaudimo korekcijos kontekstą konkrečiai ruošinių šeimai, nėra universalus proceso receptas arba patikrintas vietinis pajėgumas.*
Apibrėžkite, ką procesas taiso
Reikalinga charakteristika gali būti tiesumas per tarpatramį, radialinis išbėgimas nulinės ašies atžvilgiu, šoninis šlavimas, vietinis ypatybių ryšys arba kita valdoma geometrija. Prieš pasirenkant presą, jis turi būti pavadintas. Apvalumo klaida, paviršiaus pertraukimas, armatūros signalo arba tyčinio posūkio negalima ištaisyti taip, lyg tai būtų tokio paties tipo posūkis.
Naudokite veleno tiesumas, runout ir TIR kai dalis rotaciniu būdu apžiūrima. Vamzdis, profilį, pavasaris, žiedams ir suvirinti ruošiniai reikalauja savo geometrijos ir proceso ribų.
Sukurkite pradinį klaidų žemėlapį
Matavimo plane turi būti nurodytas patvirtintas atskaitos taškas, dalies orientacija, ašinės stotys, palaikymo sąlyga, jutiklio metodas ir pakartotinis / sėdėjimo patikrinimas. Vieno vidurio taško rodmuo gali praleisti kelis posūkius arba supainioti gravitacijos svyravimą ir tvirtinimo svyravimus su dalies geometrija.

*Inžinerinės koncepcijos iliustracija. Jis iliustruoja matavimo žemėlapį prieš pataisymą; faktinės stočių vietos, zondai ir atskaitos taškas turi būti pritvirtinti iš kontroliuojamo brėžinio.*
| Įveskite užšaldyti | Sprendimas, kurį jis palaiko |
|---|---|
| Brėžinio atskaitos taškas ir priėmimo taisyklė | Nustato, ką matavimas turi atspindėti |
| Pradinis geometrijos žemėlapis | Nurodo kandidatų korekcijos zonas ir sąveikos riziką |
| Patvirtintos atramos ir reakcijos taškai | Neleidžia jėgos kelyje sukurti nenumatytą signalą |
| Apsaugotos savybės ir paviršiaus ribos | Nustato, kur kontaktas draudžiamas |
| Medžiagos ir proceso etapas | Apibrėžia galimą atsaką, spyruokliniai ir pasroviui taikomi apribojimai |
Taškinio paspaudimo mechanika
Taško paspaudimo korekcija yra tyčia atliktas trijų taškų lenkimas. Dvi atramos ir vienas presavimo taškas sudaro pakrovimo rėmą: presas stumia sekciją link atramų, lenkimo momentas pasiekia didžiausią spaudimo tašką ir krenta link atramų, o išoriniai pluoštai korekcijos vietoje praeina, o sekcijos šerdis išlieka elastinga. Kai atleidžiama jėga, elastinga šerdis bando atsukti sekciją atgal, o pluoštai išlaiko naują formą – skirtumas yra nuolatinis rinkinys, o proceso menas atlieka tik tiek plastiko, kad išlaisvinta dalis atsidurtų tolerancijos ribose. Iš šio paveikslo tiesiogiai išplaukia trys pasekmės. Korekcija yra vietinė: plastikinė zona susitelkia aplink presavimo tašką, Štai kodėl klaidų žemėlapiai nurodo, kur paspausti, o ne intuicija. Procesas apsiriboja tik tuo atveju, jei gydomas laipsniškai: Vieno potėpio, kurio dydis yra optimistiškai, negalima atspausti. Ir pačios sekcijos geometrija – jos standumo kitimas, jo perėjimai, jos ankstesnė deformacijų istorija – viską moduliuoja, todėl vienodi eigos nustatymai aklai neperkeliami tarp skersmenų, medžiagų ar partijų, ir kodėl atbulinės apkrovos efektai, kaip aprašyta Bauschinger efektas, pakeisti dalies, kuri jau buvo vieną kartą taisyta, atsakymą.
Palaikymas yra pagrindinis derinimo parametras
Operatoriai siekia jėgos, kai turėtų siekti geometrijos. Atramų perkėlimas pakeičia korekciją prieš paliečiant bet kokią jėgos reikšmę: atramos išskėstos plačiai suteikia ilgas, švelnus lenkimo laukas – ta pati spaudimo jėga sukuria didesnį įlinkį, paskirstytą ilgesnėje zonoje, tinkamas vienam plačiam lankui; atramos, esančios aplink pataisos tašką, sutelkia tą pačią energiją į trumpą, gili korekcija, tinka vietiniam susilenkimui, bet kietesnis paviršius ir pjūvis. Span taip pat nustato mechaninį smūgio pranašumą: kuo arčiau atramos, tuo daugiau jėgos reikalauja ta pati korekcija, štai kodėl siaurinant tarpatramį kietoje atkarpoje greitai pasiekiama mašinos ar detalės riba. Iškrenta dvi praktinės taisyklės. Pirma, pasirinkite intervalą iš klaidų žemėlapio bangos ilgio – ilgi lankai turi ilgus tarpus, kinks gauna trumpus ir dokumentuoja pasirinkimą sąrankos įraše, nes span yra proceso parametras kaip ir bet kuris kitas. Antra, palaikymo būklę traktuokite kaip įrankių dalį: kontaktinė geometrija, švara ir susidėvėjimas tyliai keičia reakcijos kelią, ir paviršiaus apsaugos įrankių disciplina atramos taikomas lygiai taip pat, kaip ir preso noselė.
Pasirinkite atramas ir koregavimo taškus kartu
Presavimo taško negalima pasirinkti atskirai nuo jo atramų. Atstumas tarp atramų, sekcijos standumas, jėgos kryptis ir kontaktinė geometrija sukuria reakcijos kelią. Neteisingas palaikymas gali priversti vietinę spaudą atrodyti efektyviai, kai perkeliama klaida kitur arba sugadinama funkcija.
Prieš bandomąjį pavyzdį, dokumentas:
- palaikymo ir reakcijos vietos, įskaitant nekontaktines zonas;
- pataisos taškas, jėgos kryptis ir leistina orientacija;
- kontaktinė medžiaga, švara ir ženklinimo rizikos kontrolė;
- didžiausias prieauginis pataisymas ir bandymų skaičius;
- atstūmimo / atleidimo matavimo planas;
- griežto atmetimo ir inžinerinės peržiūros sąlygos.
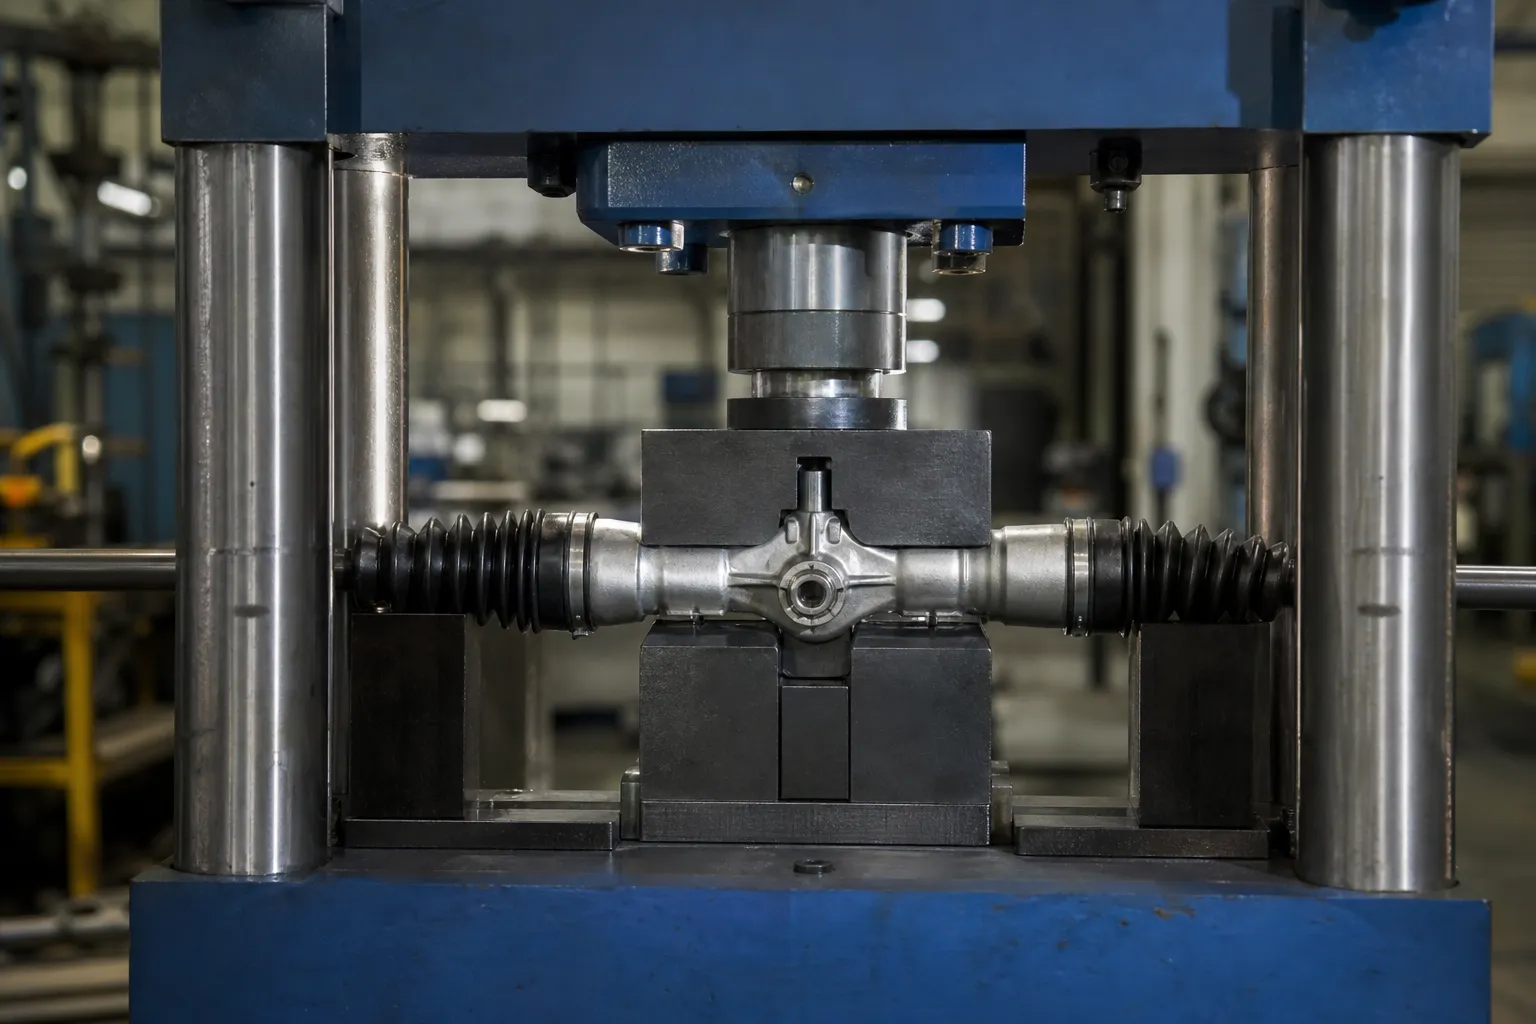
*Inžinerinės koncepcijos iliustracija. Tai rodo laipsnišką korekcijos koncepciją; jis nenurodo preso apkrovos, insultas, įrankiai arba patvirtintas kito ruošinio pataisos taškas.*
Palaipsniui taisykite ir dar kartą patikrinkite po išleidimo
Uždarojo ciklo seka yra:
- nustatyti valdomų ruošinių šeimą ir brėžinio peržiūrą;
- apžiūrėti, ar nėra pažeidimų, neteisinga dalis, draudžiamos paviršiaus būklės arba netinkamos deformacijos;
- įkelkite patvirtintą atskaitos tašką ir patikrinkite sėdynę;
- išmatuoti pradinį geometrijos žemėlapį;
- pasirinkti leistiną paramos ir korekcijos planą;
- taikyti laipsnišką pataisą mėginio tyrimo ribose;
- visiškai atleiskite jėgą, spaustukai ir suvaržymas;
- iš naujo išmatuokite visus reikiamus takelius ir užrašykite rezultatą;
- nukreipkite dalį į OK, NOK arba inžinerinė apžvalga.
Galutinis priėmimas yra po išleidimo. Skaitymas, kai dalis yra veikiama spaudimo jėgos arba laikiklio suvaržymo, negali būti naudojamas kaip galutinio rezultato įrodymas.
Springback kaip proceso kintamasis, Ne konstanta
Nes išlaisvintą formą nustato konkurencija tarp gaunamų pluoštų ir elastingos šerdies, tas pats eiga suteikia skirtingą nuolatinį rinkinį ant dalių, kurios skiriasi medžiagų būkle, skyrių arba ankstesnę istoriją. Tai yra grįžimas kaip proceso kintamasis, ir traktuojant jį kaip fiksuotą pataisos koeficientą, linijos galiausiai svyruoja aplink toleranciją. Disciplina, kuri ją sąžiningai elgiasi, yra aprašyta spyruoklinė kompensacija veleno tiesinimo metu: išmokti atsakymą iš reprezentatyvių pavyzdžių, taisyti palaipsniui, ir išmokti iš naujo, kai pasikeičia medžiagų partijos ar dalies peržiūra. Susiję spąstai nusipelno savo sakinio: tyčia nuspausti dalį, viršijančią nominalią vertę – viršijimas siekiant iš anksto kompensuoti grįžimą – yra teisėta pagal patvirtintą receptą ir apibrėžtą ribą, tačiau pasikartojantys viršijimo ir spaudimo atgal ciklai kaupia atvirkštinės apkrovos žalą, ir koregavimo bandymo riba egzistuoja būtent tam, kad sustabdytų tą seką, kol ji netampa įtrūkimo rizika, per vientisumo peržiūros sistema.
Duomenų skaitymas tarp smūgių
Kiekvienas žingsnis inkrementinėje kilpoje taip pat yra eksperimentas, o duomenys tarp smūgių nurodo operatoriui, kada tęsti ir kada sustoti. Sveika konvergencija rodo, kad likusi paklaida mažėja kiekvienu potėpiu – atsakas vienam smūgiui krenta, kai dalis artėja prie tikslo, kuris yra natūralus stabilios korekcijos požymis. Trys raštai sulaužo tą parašą ir kiekvienas reikalauja sustoti, o ne spausti stipriau. Jokio progreso: geometrija nustoja reaguoti, tai reiškia, kad procesas nebėra susijęs su klaida – taisymo tašku, Pagal operatorių pasikeitė palaikymo būklė arba dalies būsena. Mažėjanti grąža didėjant pastangoms: kiekvienu judesiu dalis juda mažiau, o presas dirba stipriau – sekcija kovoja dėl įtempimo sukietėjimo, ir besitęsiantys sandoriai, mažinantys geometrijos pelną dėl sukauptos materialinės žalos. Svyravimas: detalė kerta vardinę vertę pakaitomis eiga po takto – taisymo taisyklė per daug reaguoja, dažnai todėl, kad buvo sukalibruotas pagal kitokį atsaką, ir sprendimas yra receptas, ne dalis. Sukūrus šiuos tris sustabdymo modelius į darbo procedūrą, duomenys tarp smūgių iš triukšmo paverčiami anksčiausios kokybės signalu..
Žinokite, kada taško paspaudimas nėra tinkamas maršrutas
Taško paspaudimas nėra numatytasis kiekvieno gaminio metodas. Ištisinis laidas, plonasienis vamzdis, asimetrinis profilis, žiedas, pavasaris, nuovargiui arba suvirinimui jautrioms dalims gali reikėti kitokio požiūrio, specialius įrankius arba atskirą proceso apžvalgą. Žr presas prieš tiesinimą voleliu metodo pasirinkimo ribai.
Mėginio bandymas ir priėmimas
Pavyzdiniame plane turėtų būti įprastos ir blogiausio atvejo gaunamos dalys, neapdorota geometrija prieš / po, iš naujo nustatyti pakartojamumą, paviršiaus patikrinimas, reikalingos medžiagų/ypatybių patikros, maksimalaus bandymo riba ir koreliacija su kliento atskaitos matuokliu. Jei įtrūksta, kietumas, NDT, šlifavimas ar balansavimas yra aktualūs, jie lieka nepriklausomos priėmimo pareigos.
Naudokite tiesinimo pavyzdžio bandymas ir priėmimas siekiant apibrėžti įrodymus, kurių reikia prieš pateikiant paraišką dėl gamybos arba sprendimą dėl FAT/SAT.
DUK
Gali taško presavimas garantuoti tam tikrą tikslumą?
Nr. Pasiekiamas rezultatas priklauso nuo ruošinio, atskaitos taškas, materialinė būklė, parama, kontaktinės zonos, atsakymo pavyzdys ir sutartas patikrinimo metodas.
Ar aukščiausias rodiklio taškas visada yra pataisos taškas?
Nr. Pataisos taškas turi būti pasirinktas iš geometrijos žemėlapio ir patvirtinto reakcijos kelio, ne iš izoliuoto vizualinio ar indikatorinio stebėjimo.
Ar presas gali pataisyti įtrūkimą arba pakeisti NDT?
Nr. Tiesinimas nepataiso medžiagų defektų ir nepakeičia kvalifikuotų tikrinimo procesų.
Kodėl tuo pačiu paspaudimu skirtingai judinamos dvi vienodai atrodančios dalys?
Nes išlaisvinta geometrija priklauso nuo medžiagos būklės, pjūvio detalė ir išankstinė deformacija, ne pagal išvaizdą. Skirtingos partijos, terminio apdorojimo būsenos arba ankstesnis korekcijos ciklas pakeičia plastiko ir elastingumo pusiausvyrą, prieš kurią veikia smūgis. Priemonė yra išmokti kiekvienos šeimos atsakymą į mėginius ir pakartotinai jį patikrinti, kai partijos pasikeičia.
Kada atramas reikia perkelti arčiau viena kitos?
Kai klaidų žemėlapyje rodomas trumpas, vietinis kink, o ne platus lankas. Siauras intervalas koncentruoja taisymą ten, kur yra klaida; platus tarpatramis jį skleidžia. Tarpo pasirinkimas priklauso dokumentuotai sąrankai, nes keičia ir korekcijos formą, ir jėgą, kurią turi nešti dalis.
Ką reiškia, kai dalis nustoja reaguoti į pataisymus?
Procesas nebėra susijęs su klaida - nevykdymo sąlyga. Priežastys svyruoja nuo pakeisto korekcijos taško iki sąrankos ar dalinės būsenos poslinkio, ir apibrėžtas atsakymas yra sustabdyti ir nukreipti dalį peržiūrai, nedidinti jėgos. Toliau spaudant detalės deformacijos biudžetas išleidžiamas niekam.
Tiesinimas prieš ir po šlifavimo
Neišlaikomas joks nepriklausomas kanoninis puslapis tiesinimas prieš ir po šlifavimo nes pramonės tikslios atitikties paklausa yra menka. Etapo seka, atsargų pašalpa ir atskaitos taško perkėlimas priklauso kaltinei juostai, taško paspaudimo ir kelių taškų proceso puslapiai. Prieš užfiksuodami gamybos būdą patikrinkite, ar šlifuojant pašalinama medžiaga, dėl kurios ankstesnis tiesumo rodmuo negalioja.
Jėgos poslinkio kreivės tiesinant
Tam skirtas puslapis tiesinimo jėgos poslinkio kreivės vadovas nėra palaikoma be patvirtintos užklausos paklausos. Force's Troke interpretacija, saugios ribos ir proceso sustabdymo sąlygos paaiškinamos taške, kelių taškų ir įtrūkimų aptikimo puslapiai. Bet koks kreive pagrįstas pavojaus signalas turi būti patvirtintas reprezentacinėse dalyse, o ne nukopijuotas iš kitos medžiagų grupės.
Point-press work lives or dies by stroke control – read why over-correction cracks parts before you size a machine, then use the straightener selection walkthrough to match press concepts to your part family.