
ファスナー製造業において, 熱処理後の長いボルトの曲がりは普遍的な問題点です. 伝統的 “手動ハンマー” 非効率であるだけでなく、一貫した精度も保証できません. この記事では専門的な内容を共有します 自動ボルト矯正ソリューション: demonstrating a reported client case in which automation took an 8-person manual line to one operator supervising four machines, with straightness held within 0.1 mm on the client’s acceptance records.
ボルトとは何ですか?
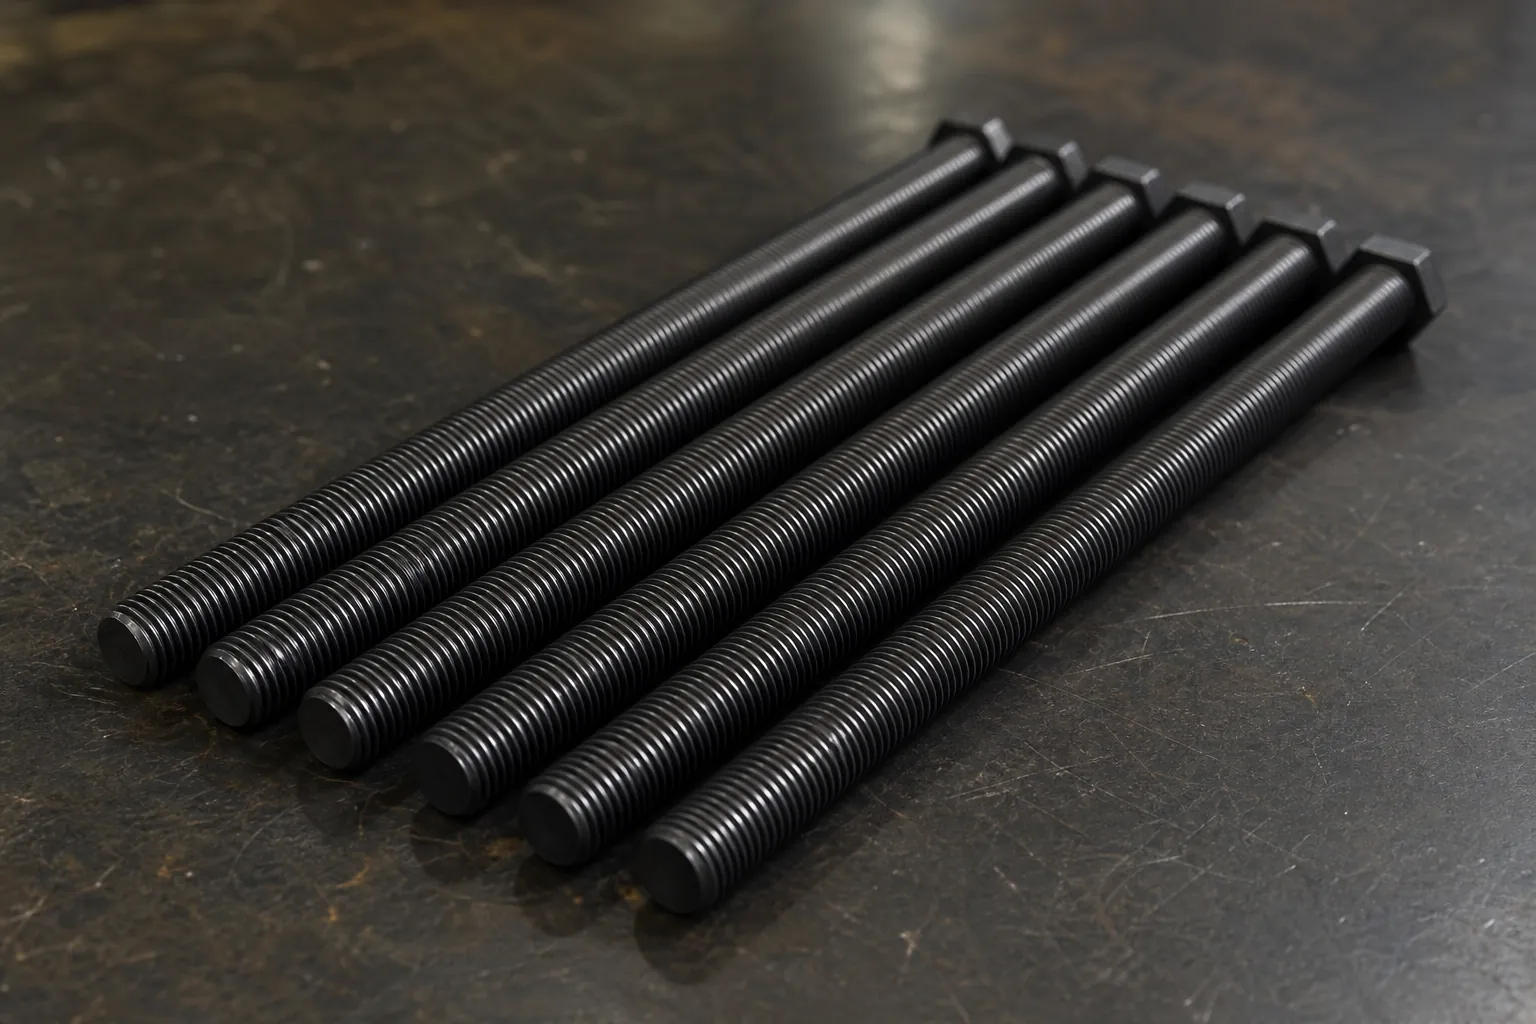
ボルトは機械の基礎となる締結具です, 工事, および自動車産業. このソリューションの典型的なワークピースは高強度の長いボルトです。: 15直径mm, 340mm長さ.
構造上の特徴と課題
- 高いL/D比: 340mmの長さのため、ボルトの初期曲げは0.5mmの影響を受けやすくなります。 – 1.5熱処理後 mm.
- 精度要件: The client required straightness within 0.2 んん; the case acceptance records were held under 0.1 んん.
- 保護要件: 矯正プロセスでは、ねじの精度と表面品質に損傷を与えないようにする必要があります。.
そもそもなぜ熱処理で長いボルトが曲がるのか
歪みの原因を理解することで、装飾的ではなく防御可能な修正プロセスが可能になります。. 焼入れ中, 長いファスナーは不均一に冷えます: セクションはバスケットまたは治具内の向きに応じて異なる速度で冷却されます, 撹拌接触, プレーンシャンク間の局所質量差, ねじの長さと頭部. 各冷却経路は異なる量だけ収縮することを望んでいます, 結果としてロックインされた応力により、部品が緩むと曲げられます。. 効果は長さに応じて変化します。これが、短いボルトは熱処理が可能な状態のままであるのに対し、同じグレードの長いボルトは系統的に曲がって届く理由です。. 処理前のねじ転造と機械加工により、独自の応力履歴が追加されます, 熱処理装置で行われる矯正は、その後に行われるすべての変形の前の変形としてカウントされます。.
2 つの実際的な結果が続きます. 初め, 熱処理された長いボルトの受入検査は、任意の事務処理ではありません。矯正ステーションに到着する曲げの大きさとパターンによって、修正計画とサプライヤーとの会話の両方が決まります。, そして、以前の変形と修正応答との相互作用が、逆荷重挙動が重要となる理由です, 以下で説明されているように 矯正におけるバウシンガー効果. 2番, 上流でのプロセスの決定 - 部品をどのようにラックに入れたり、焼き入れにかけるかごに入れたりする方法, 応力緩和が適用されるかどうか - 矯正ステーションが認識する分布を変更する, 通常、修正作業全体を軽減するために最も安価な場所です.
修正する前に曲がりを読み取る
長いファスナーは、曲げパターンの語彙が少ない状態で出荷されます, パターンに名前を付けることが効率的な修正ループの最初のステップです. 単一弧の弓 - 緩やかな曲線, 中央近くの最大値 — これは最も一般的な熱処理の特徴であり、ピークの周囲にサポートを配置することで修正するのが最も簡単です。. S 字型の二重ベンドには 2 つの対向するピークがあります, 通常、焼入れ中の 2 つの拘束点を反映します。, 最大読み取り値で 1 回大きく押すのではなく、2 回の調整された修正が必要です. 頭部付近の局所的なよじれやねじ山の振れにより、セクションの剛性が変化する箇所に歪みが集中します。, 配布された弓とは異なる動作をします. ついに, 軸を中心としたねじれは、非対称の特徴を持つ部品の曲げを伴う場合があります。. 各パターンには独自の測定マップと補正シーケンスが必要です, これが、単一の最悪の読み取り値を追跡するのではなく、押す前に全長をスキャンしてマップを構築する自動ステーションが、より少ないストロークで収束する理由です。. この背後にある測定と補正のループについては、次のように説明されています。 自動シャフト矯正全般, 特にロングボルトファミリーの場合は、 長尺ボルト自動矯正工程.
ボルト矯正を廃止しなければならない理由 “マニュアルハンマリング”
従来のプロセス vs. 自動化されたソリューション
The figures below are this client’s reported baseline and post-commissioning values, not a universal benchmark for every fastener line.
| ペインポイント | マニュアルハンマリング / 手動プレス | 自動矯正ソリューション |
| 労働要件 | 8 workers per shift (manual baseline, reported case) | 1 operator for 4 機械 (reported case) |
| 真直度 | 0.2 – 0.5 mm spread (reported manual baseline) | ≤ 0.1mm (client acceptance records) |
| サイクルタイム | 120 – 180 秒/個 (reported manual baseline) | 10 – 15 秒/個 (reported case) |
| 全体のコスト | High labor cost per corrected part | Manpower reduced from 8 演算子から 1 supervising 4 機械 (reported case) |
ボルト自動矯正工程の流れ
このソリューションは、供給から仕分けまでの完全な閉ループ自動プロセスをカバーします。, すべてのボルトが高水準の納品要件を満たしていることを保証します.
コアプロセスの説明
- 自動給紙: 曲がったボルトは、人間の介入なしにホッパーから矯正ステーションに自動的に供給されます。.
- 動的測定: 高精度センサーが回転するワークをリアルタイムでスキャン, 全長にわたって最大屈曲点を正確に捕捉.
- サーボプレス: スマートシステムは材料に基づいてスプリングバックを自動的に計算します。 (炭素鋼/合金鋼), サーボ ラムはシングルパス補正のために正確な圧力を加えます。.
- 自動並べ替え: 合格したボルトは次のステージへ, 不適合部品は機械から排出される前に自動的に隔離されます。.

UBJ-80 ボルト矯正機
このストレートナーは熱処理された完成部品に最適です (例えば, プレス・事務機部品, 自動車/バイク部品, ツール, ネジ) とバー (鋼鉄, 銅, アルミニウム, ステンレス鋼, チタン合金) 長さ60~600mm & 直径φ3~φ25mm. 精度と製品品質の両方を向上させます.
コア矯正の課題と解決策
チャレンジ 1: Manning and the Reported “1 演算子 4 機械” Case
問題の説明: Manual hammering and press correction depend on operator skill, stamina and shift discipline, so manning levels stay high and results vary from operator to operator.
解決:
当社のソリューションが実装するのは 完全なクローズドループ自動化. 動作ロジックは極めてシンプル, さまざまなボルト仕様に対応するレシピを内蔵. 標準的な作業者は定期的にホッパーを補充するだけで済みます。; 残りは測定, 矯正, 検査は機械によって自動的に処理されます. 人手不足を解消し、疲労による精度低下を解消します。.
チャレンジ 2: 0.1mm以内の精度を保証
問題の説明: ボルトにハンマー打撃が加わった場合, 内部応力分布が不均一になる, 多くの場合、局所的な領域で過剰補正が発生します.
解決:
このソリューションでは、 完全にパラメータ化されたサーボ制御システム. 人間の曖昧な判断とは異なり, センサーはボルトの軸方向の曲がりをミクロンレベルの精度で検出します. マルチステップサーボアルゴリズムによる, このシステムは、S45C または合金鋼の弾性スプリングバックを正確に克服します。, locking final straightness within the 0.1 mm window achieved on this client’s qualified recipe.
修正中にねじ山とヘッドゾーンを保護する方法
ネジ山保護はコンタクトゾーンのエンジニアリング上の問題です, そしてその原則は支配するものと同じです 矯正用途全体にわたる表面保護ツール. 修正力と反力の両方が存在する場所が必要です, 長いボルトでは、プレーンシャンクが荷重を支えるように設計された領域です, 一方、ねじ部分とヘッド下のフィレットは最も損傷しやすい部分です。. したがって、保護の概念は 3 つの部分から構成されます。: 曲げピークの周囲の制御されたスパン位置にサポートをシャンクに配置します。; ねじ山に接触するのではなく、断面に適合するツールを介してシャンクに直接プレス接触します。; ワークピースに接触する可能性のあるすべてのエッジに十分な丸みを持たせ、荷重が集中するのではなく分散させます。. 清浄度も同じ文に含まれます。プレス工具とねじ山側面の間に挟まった破片は傷の発生源となります。, メッキまたはコーティングされたボルトでは、コーティングのクラスによって仕上げがどの程度の接触に耐えられるかが決まります。.
検証側も同様に具体的です. ねじ山保護の主張は、試験前に同意された検査によって証明されています - ねじゲージはまだ稼働しています, 品質関数が指定する方法に基づいて確認された側面の状態と、リリース状態の真直度の結果, 代表的な部品について, セットアップを繰り返した後. 保護とジオメトリが一緒に受け入れられるか、まったく受け入れられない.
合格基準パッケージに含まれるもの
ボルト矯正プロセスの良さは、そのプロセスが適合する受け入れ定義によって決まります。, 完全なものは 5 つの質問に書面で回答します. どのような特性が支配するのか — 軸の真直度, どうやって測ったのか: センターについて, サポートについて, 回転する, どのような状態で, 拘束中の測定値はリリースされた結果ではないため, あたり ロードされた状態とリリースされた状態の測定方法. 限界とは何ですか, およびそれが適用される場所 - 全長または指定されたスパン. 他にプロセスを生き残らなければならないもの - スレッドフィット, 表面仕上げ, コーティング, ヘッドマーク. 適合性のサンプリング方法 - 自動ゲージによるすべての部品, または障害に対する対応が定義されたサンプリング計画. そして不適合部品はどうなるのか - 再加工の制限, 分離と処分の権限, に続いて NOK ソートと手戻り制限フレームワーク. 矯正サプライヤーを比較する購入者は、まさにこのパッケージを要求することをお勧めします。; 単一の機械の仕様よりも、それを生産する能力がサプライヤーについてより多くを物語ります。.
製造事例: インド人のクライアントの 4 番目の選択
顧客の背景
世界的な建設機械ブランドにコンポーネントを提供するインドの有名なファスナー サプライヤー.
実施結果
- リピート注文: 最初の 3 つのユニットの優れたパフォーマンスに基づいて, クライアントは最近購入しました 4番目のマシン.
- Operator Consolidation: The client reported one operator managing all 4 machines after commissioning, with a substantial increase in output per operator.
- 品質ベンチマーク: The client’s records report straightness moving from 0.2 mm down to under 0.1 mm after commissioning.
よくある質問
- Q: 矯正ラムはボルトのネジ山を損傷しますか?
- いいえ. 私たちが設計したのは、 非接触, クッション性のある保護金型 特にボルト矯正用. プレスブロックはボルトの曲率に完全に一致します, 均一な力の分散を確保し、表面のへこみを回避します.
- Q: 装置を工場の MES システムに統合できますか?
- はい. 当社の制御システムは、すべてのボルトのリアルタイム矯正データを記録およびエクスポートするための標準データ インターフェイスを備えています。, 現代のトレーサビリティ要件を満たす.
追加のプロセスに関する質問
同じ熱処理ロットのボルトが異なる曲がりパターンで届くのはなぜですか?
バスケットまたはラック内の各部品の位置により、異なる冷却経路が与えられるため. クエンチ歪みは方向に影響されます, 局所的な塊と撹拌接触, そのため、同一のボルトであっても、異なる固定応力パターンで処理が行われます。. 一律のエラーを想定するのではなく、受信部分をマッピングすることが現実的な解決策です, これが、スキャンベースのステーションが部品ごとの修正計画を作成する理由です。.
長いボルトには何回の修正パスが必要ですか?
パターンにもよるけど, 決まった数字ではない. シングルアークの弓は通常、計画された 1 回のプレスで収束します。; S字ベンドには2つの調整された修正が必要です; セクション変更付近の局所的なねじれは、再び異なる反応を示します. 支配ルールは、生産前に設定された再作業制限です。応答を停止した部品はレビューに送られます。, 繰り返し押していない, 塑性サイクルが追加されるたびに疲労寿命が消耗し、材料の応答が変化するためです。.
矯正はねじ山を転造する前に行うべきか、転造した後に行うべきか?
ルートはファスナープロセスエンジニアのものです, しかしトレードオフは明白です: ねじ山を転造する前に修正することで、その後の作業をまっすぐなブランクから行うことができます, 一方、完成したねじの熱処理後の修正には、上記の接触領域の保護が必要です. どのルートを選んでも, 受け入れパッケージは、真直度制限がどの状態に適用されるかを定義する必要があります, そして、その状態を保持する部品に対して修正検証を実行する必要があります。.
まとめ
高効率と高品質を追求するファスナー工場向け, の 自動ボルト矯正ソリューション 競争力を高めるための不可欠な道です. Whether the target is lower manning or 0.1 mm delivery precision, the figures in this article are one client’s reported case; your own results depend on the bolt family, incoming distortion and acceptance definition.
Moving from manual bolt correction toward automation? の manual vs automatic selection logic そして 自動矯正の ROI ケース 自然な次のステップです.
労務管理の課題や精度のボトルネックに直面している場合, 自由に お問い合わせ カスタマイズされた技術提案のための.