
Una barra di prolunga per elettroutensile può sembrare un semplice albero sottile, ma le sue due estremità svolgono solitamente funzioni diverse. Un'estremità si interfaccia con un trapano o un avvitatore a percussione; l'altro tiene o guida un morso o un accessorio. Sezioni esagonali, scanalature di trattenimento, prese, i fori e il trattamento termico locale rendono il pezzo asimmetrico e lasciano solo zone limitate adatte alla misurazione, supporto e contatto stampa.
Una soluzione affidabile per la raddrizzatura delle barre di prolunga degli elettroutensili deve quindi partire dal disegno e dal calibro funzionale. Deve definire il dato, separare la piegatura dell'albero dall'errore dell'interfaccia finale, proteggere le superfici critiche e verificare il risultato dopo ogni correzione. Non dovrebbe applicare una tolleranza, tempo di ciclo o concetto di automazione per ogni estensione da 1/4 di pollice.
Identificare il pezzo prima di selezionare una macchina
La foto reale del progetto mostra diverse prolunghe lunghe per elettroutensili con diverse geometrie finali. Non sono manicotti cavi e non devono essere confusi con le bielle dei motori automobilistici.
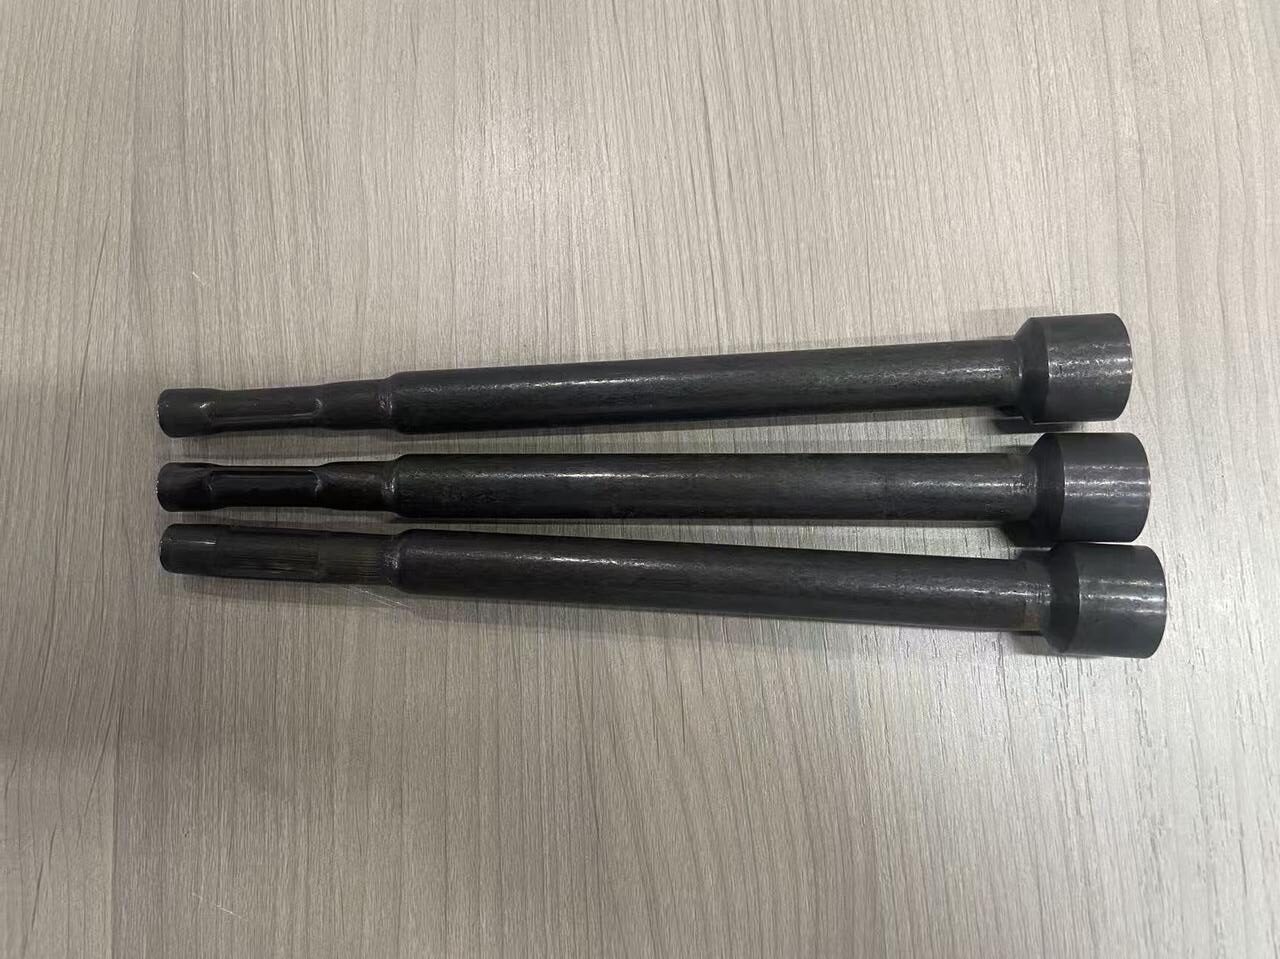
I produttori ufficiali di utensili utilizzano termini come portapunte universale E 1/4-estensione con gambo esagonale in pollici per le relative famiglie di prodotti. Questi nomi aiutano a definire l'applicazione, ma non dimostrano che ogni estensione abbia la stessa interfaccia, materiale o metodo di accettazione. Il disegno del cliente rimane la fonte di controllo. Una variante del tipo a manica cava è trattata separatamente nel Soluzione per raddrizzare il manicotto della biella.
Prima delle prove di fattibilità, identificare:
| Caratteristica | Perché è importante per la stiratura |
|---|---|
| Ingresso gambo esagonale | Può definire l'asse dell'utensile elettrico ma non è automaticamente una superficie di misurazione rotante adatta |
| Supporto o presa di uscita | L'oscillazione funzionale può dipendere dalla sua alesatura, caratteristica di ritenzione e condizione di assieme |
| Zone dell'albero lisce | Misurazione potenziale, posizioni di supporto o correzione se il disegno consente il contatto |
| Scanalatura, cross-hole o transizione | Crea un cambiamento di rigidità locale e può essere escluso dalla pressatura |
| Zona trattata termicamente | Cambia il ritorno elastico e il rischio di crepe rispetto al nucleo dell'albero |
| Rivestimento o superficie finita | Limiti consentiti sonda, supporto e contatto con il punzone |
Gli input del progetto riportati non sono specifiche universali
Il precedente articolo del sito riportava a 6.35 mm × 200 mm pezzo e un obiettivo finale di 0.2 mm. Questi valori vengono trattati qui solo come input di progetto segnalati. La fonte disponibile non definisce se 0.2 mm significa rettilineità, eccentricità radiale, runout totale indicato, coassialità o oscillazione funzionale della punta. Inoltre non identifica il dato, posizioni di misurazione o calibro finale.
StraighteningTech confermerà la proposta dal disegno reale e dai campioni rappresentativi. Una garanzia commerciale dovrebbe coprire solo la famiglia di pezzi testati, finestra delle condizioni di entrata e metodo di accettazione concordato.
Rettilineità, Runout e oscillazione funzionale
Queste caratteristiche sono correlate ma non intercambiabili:
| Caratteristica | Domanda e risposta | Definizione richiesta |
|---|---|---|
| Rettilineità | Di quanto si discosta una linea d'albero o una superficie selezionata da una linea retta ideale? | Zona controllata, lunghezza di valutazione e regola del datum |
| Eccentricità radiale/TIR | Quanto varia una superficie mentre la parte ruota attorno ad un asse definito? | Dato di rotazione, posizione e filtraggio della sonda |
| Coassialità | Quanto bene si allineano gli assi funzionali di input e output? | Entrambi gli assi e i requisiti di disegno applicabili |
| Oscillazione funzionale | Di quanto si muove una punta master o un accessorio installato durante la rotazione? | Strumento principale, profondità di coinvolgimento, testare la velocità e la posizione di lettura |
Una parte può avere una lettura accettabile dell'albero liscio ma non funzionare comunque nel supporto di uscita se una caratteristica finale è eccentrica o assemblata in modo errato. Al contrario, un inviluppo esadecimale variabile può produrre un segnale della sonda instabile anche quando l'asse funzionale è accettabile. The machine measurement and the customer's final gauge must therefore be correlated during sample testing.
Informazioni richieste per una proposta di raddrizzamento
| Ingresso del progetto | Dettaglio richiesto |
|---|---|
| Disegno | Revisione, dimensioni, dati e caratteristiche controllate |
| Identità del prodotto | Barra di estensione, portapunte, adattatore o un'altra famiglia di strumenti |
| Fine delle interfacce | Norma esadecimale, geometria del supporto/presa, foro, scanalatura, foro e metodo di ritenzione |
| Materiale e trattamento termico | Durezza del nucleo, zone e rivestimenti localmente induriti |
| Percorso di produzione | Formare, lavorazione, trattamento termico, macinazione, sequenza di placcatura e assemblaggio |
| Deformazione in entrata | Entità della piegatura, direzione e distribuzione assiale da campioni rappresentativi |
| Accettazione finale | Rettilineità, TIR, coassialità o oscillazione funzionale con datum e sagoma |
| Restrizioni di contatto | Superfici dove appoggia, le sonde e il punzone della pressa possono o meno toccarsi |
| Ambito di produzione | Gamma di varianti, obiettivo di uscita, metodo di caricamento, conversione e tracciabilità |
Processo di raddrizzatura a circuito chiuso consigliato
1. Identificare e orientare la barra di estensione
La cella identifica la variante selezionata e conferma l'orientamento delle estremità asimmetriche. L'alimentazione può essere manuale, basato su vassoio, basati su nastri trasportatori o sviluppati attorno a un sistema di alimentazione sfusa convalidato. Non si presuppone un carico di massa casuale finché la famiglia di parti reali non ha superato l'entanglement, prove di sovrapposizione e orientamento.
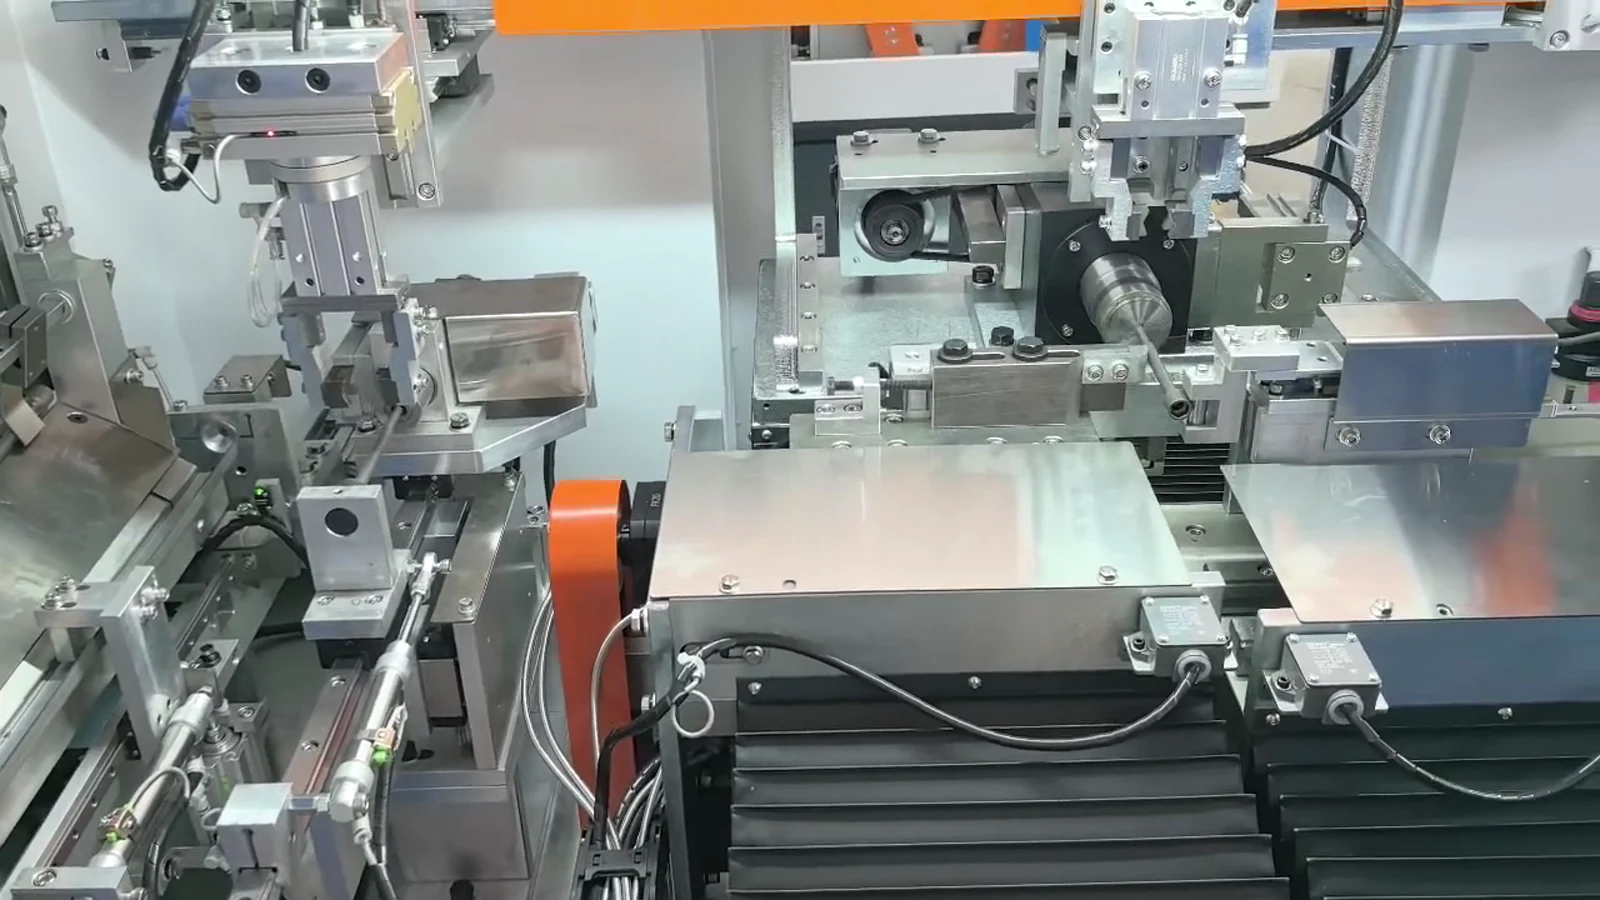
L'immagine sopra è un fotogramma del video del progetto reale. Supporta la presenza di hardware di trasferimento/orientamento automatico nella stazione dimostrata. Di per sé non dimostra un carico di massa casuale o a 100% tasso di orientamento.
2. Stabilire il dato funzionale
Il pezzo viene posizionato in base ai centri, riviste approvate, un'interfaccia esagonale controllata o dispositivi dedicati secondo il disegno. I supporti devono riprodurre la logica di ispezione senza forzare l'albero snello in una condizione di falsa rettilineità.
3. Misurare le zone del pozzo approvate
L'estensione ruota o indicizza mentre i sensori raccolgono letture in posizioni assiali definite. Il piano di misura esclude le scanalature, fori trasversali, bordi della presa e zone non rotonde a meno che non venga utilizzato un metodo specifico del profilo convalidato. Il controller costruisce una curva di piegatura in entrata e separa i segnali geometrici ripetibili dallo spostamento della linea centrale.
4. Selezionare la campata del supporto e il punto di correzione
Il controller seleziona una campata di supporto e una posizione di pressa approvate. I limiti di strumenti e software bloccano il contatto con gli angoli dell'unità, scanalatura di ritenzione, labbro della presa, foro e altre caratteristiche vietate.
5. Applicare la correzione del punto graduale
La pressa applica uno spostamento o una forza controllata nella posizione selezionata. La correzione è incrementale perché gli alberi sono sottili, zone trattate termicamente e cambi di sezione bruschi possono avere un ritorno elastico diverso. Forza massima, I limiti di corsa e iterazione impediscono pressioni ripetute incontrollate.
6. Rimisurare utilizzando lo stesso dato
Dopo ogni azione di stampa, il sistema misura nuovamente il pezzo senza modificare il riferimento di accettazione. Un'altra correzione viene effettuata solo quando l'errore residuo è al di fuori della finestra del processo approvato.

7. Verificare e scaricare
La lettura finale della macchina viene confrontata con la regola specifica del disegno. Dove l'oscillazione funzionale conta, the sample study also correlates the machine result with the customer's master tool or final gauge. Separazione automatica, la memorizzazione dei risultati e la comunicazione di linea sono incluse solo quando specificato nella configurazione ordinata.
Video di raddrizzamento della barra di prolunga per utensili elettrici reali
Il seguente video del progetto pubblico mostra una vera barra di estensione, trasferimento hardware e una stazione di raddrizzatura automatica. Supporta l'applicazione del pezzo e la sequenza del processo visibile; non dimostra una precisione universale, tempo di ciclo, rendimento o risultato del lavoro.
Strategia di strumenti e protezione della superficie
"Nessun danno" è un requisito di accettazione, non una promessa generica. L'attrezzatura effettiva deve corrispondere alle zone di contatto consentite, durezza, rivestimento e geometria finale.
| Elemento di utensileria | Domanda di progettazione |
|---|---|
| Localizzatore finale | Riproduce l'asse funzionale senza segnare o deformare l'interfaccia esagono/supporto? |
| Supporta | Portano il carico di correzione su zone lisce approvate? |
| Premere il punzone | Il suo raggio/profilo è compatibile con il diametro dell'albero, durezza e pressione superficiale consentita? |
| Sonda di misurazione | Legge lo spostamento dell'albero anziché gli angoli esagonali, bordi della scanalatura o geometria della presa? |
| Set di cambio | Ciascuna variante è codificata meccanicamente e abbinata alla ricetta corretta? |
Per extension sottili o indurite, il test di fattibilità dovrebbe stabilire una finestra di correzione sicura. Se il disegno o il piano di qualità del cliente richiedono l'ispezione delle crepe, ispezione superficiale o test di coppia funzionale, tali controlli devono essere inseriti nel piano di validazione e produzione.
L'automazione viene selezionata dopo le prove di alimentazione
| Livello di automazione | Situazione adatta | Ambito tipico |
|---|---|---|
| Caricamento manuale | Molte varianti, volume inferiore o fase di fattibilità | L'operatore carica; misure della macchina, corregge e verifica |
| Alimentazione tramite vassoio o rivista | Orientamento stabile e presentazione controllata | Alimentazione guidata, ciclo automatico e indicazione del risultato |
| Alimentazione di massa convalidata | Volume elevato e parti che hanno dimostrato di non aggrovigliarsi o sovrapporsi | Alimentatore, scappamento, controlli di orientamento e logica di scarto/recupero |
| Linea integrata | Famiglia stabile con interfacce upstream/downstream | Respingente, gestione, separazione dei risultati e comunicazione concordata |
| Cella tracciabile | Sono richiesti record a livello parziale | ID parte, ricetta, cronologia delle misurazioni e delle correzioni |
Il tempo di ciclo deve essere misurato sulla configurazione finale. Dipende dalla lunghezza, posizioni di misurazione, numero di iterazioni di correzione, metodo di alimentazione, controlli delle varianti e requisiti dei dati. Un breve videoclip o un campione di successo non possono stabilire la capacità di produzione.
Esempio di piano di test e accettazione
Campioni rappresentativi
- ciascuna interfaccia terminale e variante di lunghezza inclusa nella proposta;
- parti normali più campioni vicini al limite di piegatura in entrata previsto;
- ogni materiale, condizioni di trattamento termico e rivestimento;
- parti provenienti da più lotti di produzione in cui il ritorno elastico può variare;
- campioni sufficienti per valutare la ripetibilità, non solo una parte corretta.
Prove da registrare
| Documentazione | Prova di accettazione |
|---|---|
| Identità della parte | Revisione del disegno, variante, batch e percorso di processo |
| Misurazione in entrata | Dato, posizioni di misurazione, curva di calibro e deformazione |
| Configurazione degli utensili | Localizzatori, arco di supporto, pugno e zone di contatto proibite |
| Cronologia delle correzioni | Posizione, forza/spostamento e conteggio delle iterazioni |
| Risultato finale della macchina | Stesso dato e metodo utilizzati per la misurazione in entrata |
| Correlazione di calibro | Comparison with the customer's final or functional gauge |
| Ispezione della superficie/estremità | Segni, crepe e condizioni dell'interfaccia secondo la regola concordata |
| Osservazione del ciclo | Tempo misurato per la configurazione convalidata |
Modalità e controlli di guasto comuni
| Modalità di fallimento | Probabile causa | Controllare |
|---|---|---|
| Lettura instabile in corrispondenza di un esagono o di una scanalatura | La sonda segue la geometria del profilo | Passare alla zona uniforme approvata o convalidare la misurazione specifica del profilo |
| L'albero passa ma il supporto traballa | Riferimento o funzione finale eccentrica errata | Aggiungi la correlazione tra asse interfaccia e indicatore funzionale |
| Segna su esadecimale, scanalatura o presa | Posizione supporto/perforazione errata | Proteggi meccanicamente e blocca tramite software le zone vietate |
| Crepa dopo la correzione | Piega eccessiva, indurimento locale o campata non idonea | Correzione scenica, impostare i limiti e aggiungere l'ispezione delle crepe richiesta |
| La variante si carica all'indietro | La geometria finale non è distinta in modo affidabile | Aggiungi il poka-yoke, rilevamento di presenza/orientamento e logica di rifiuto |
| Il risultato cambia dopo il cambio | Mancata corrispondenza tra strumenti e ricette | Attrezzaggio chiave e verifica della variante selezionata prima dell'inizio del ciclo |
Cosa non promette questa soluzione senza convalida
- una precisione fissa per ogni estensione da 1/4 di pollice;
- correzione di ogni piega in ingresso o di ogni condizione di trattamento termico;
- zero segni sulla superficie, zero oscillazioni o zero rischio di crepe;
- un ciclo universale di 10-15 secondi o una percentuale di rendimento fissa;
- alimentazione di massa casuale o orientamento perfetto per ogni geometria;
- un operatore che supervisiona un determinato numero di macchine;
- tracciabilità automatica, Connessione MES o integrazione di linea se non ordinato;
- che un riportato 0.2 L'obiettivo in mm è già stato raggiunto nella produzione stabile.
Attrezzature e applicazioni di raddrizzatura correlate
Per una configurazione della macchina adiacente, rivedere il Raddrizzatrice per avvitatore a percussione ZD300. Per la famiglia più ampia di pezzi, Vedere Strumenti di raddrizzamento delle soluzioni. Questi collegamenti forniscono l'apparecchiatura e il contesto dell'applicazione; la corretta configurazione dipende comunque dal disegno effettivo e dal test del campione.
Informazioni da inviare per una proposta
Once the power tool extension bar process questions are answered, due pagine di solito accorciano la rosa dei candidati: IL procedura dettagliata per la selezione della piastra e il immagine economica per una macchina per lisciare.
Invia il disegno e la revisione, campioni rappresentativi, dettagli dell'interfaccia finale, materiale e trattamento termico, percorso di produzione, intervallo di deformazione in entrata, caratteristica finale e dato, metodo di misurazione, zone di contatto consentite, requisiti di superficie/crepe, obiettivo di uscita, gamma di varianti e metodo di caricamento preferito.
Contatta StraighteningTech per uno studio di raddrizzamento della barra di prolunga di un elettroutensile basato su un campione. La proposta definirà il dato di misurazione, utensileria, limiti di correzione, ambito di automazione e prova di accettazione per la vostra vera famiglia di pezzi.
Domande frequenti
È ogni 6.35 estensione mm misurata allo stesso modo?
NO. UN 6.35 L'interfaccia mm o 1/4 di pollice identifica una famiglia di azionamenti nominali, non l'intero dato e il metodo di ispezione. La geometria finale, zone del pozzo, le caratteristiche di ritenzione e i requisiti di disegno determinano il modo in cui la parte viene posizionata e misurata.
La macchina può misurare direttamente sul gambo esagonale?
Potenzialmente, ma una sonda generica ad albero tondo reagirà al profilo esagonale. La misurazione su una zona liscia approvata è solitamente più semplice. Se l'esadecimale deve definire l'asse funzionale, dedicated location or profile-aware measurement must be validated against the customer's gauge.
È possibile raddrizzare le barre di prolunga temprate?
Potrebbero essere fattibili, ma la finestra di correzione dipende dal materiale, durezza, profondità indurita, curva in entrata, durata del supporto e posizione del contatto. Prima di concedere una garanzia sono necessari test su campioni rappresentativi e l'ispezione di crepe/superficie richiesta.
Quale precisione può garantire StraighteningTech?
Solo il risultato dimostrato per la famiglia di pezzi concordata, finestra delle condizioni in entrata, il dato e il calibro di accettazione possono essere garantiti. Un valore da un articolo precedente, la pagina o il video del concorrente non sostituiscono le prove campione.
La macchina include l'alimentazione automatica?
Può. Manuale, vassoio, rivista, la gestione di massa e quella di linea integrata sono ambiti di progetto diversi. La scelta finale segue prove di alimentazione e orientamento su parti reali.
Confine di riferimento terminologico
- Portainserti universale Wera: https://www.wera.de/en/tools/895-4-1-universal-bit-holder
- Calore 893/1/1 portapunte universale: https://www.wera.de/en/tools/893-1-1-universal-bit-holder
- Prolunga Bosch Professional con codolo esagonale da 1/4".: https://www.bosch-professional.com/middle-east/en/extension-bars-for-spade-bits-1-4-inch-quick-change-2867392-ocs-ac/
Questi riferimenti ufficiali supportano solo la terminologia. Non implicano che il pezzo raffigurato sia realizzato da tali marchi o che i loro dati di prodotto definiscano il progetto StraighteningTech.