
Una trave a I o a H non è una barra rotonda con un diametro maggiore. Le sue due ali e l'anima formano una sezione aperta la cui rigidità cambia in base alla direzione. Saldatura, taglio, la manipolazione e la fabbricazione possono creare distorsioni angolari della flangia, bombatura longitudinale, spazzata laterale, torsione o deformazione locale del web. Ogni errore necessita di un dato diverso, percorso di carico e metodo di correzione.
Una raddrizzatrice efficace per travi a I deve rispondere a cinque domande prima di selezionare l'attrezzatura:
- Il pezzo è una sezione laminata, una trave composta saldata, una trave rastremata, una sezione a T o un assieme fabbricato con attacchi?
- È la distorsione angolare della flangia dell'errore controllato, campanatura, spazzare, intrecciare, ondulazione del web o una combinazione?
- Dove possono i rulli, supporti e contatto con gli utensili di pressatura senza schiacciare il nastro, marcare una superficie finita o caricare una zona di saldatura sensibile?
- La correzione richiesta rientra in un raddrizzatore di flange continuo, una stazione di stampa a punti, un sistema di torsione/camber o un percorso di revisione ingegneristica?
- How will the fully released beam be remeasured and accepted under the customer's drawing and applicable fabrication procedure?

*Illustrazione del concetto ingegneristico di una trave ad H saldata in una cella continua di raddrizzamento delle flange. Non si tratta di una fotografia della sede del cliente o di una dichiarazione sulle prestazioni. Rulli reali, guide, intervallo di sezione, i limiti di forza e di accettazione richiedono la famiglia di travi controllate e test su campioni rappresentativi.*
Definire la famiglia di travi e la fase di produzione
| Famiglia di pezzi | Differenza principale | Percorso obbligatorio |
|---|---|---|
| Laminato a caldo I- o sezione H | La geometria viene dal mulino; possono verificarsi distorsioni durante la manipolazione o la successiva fabbricazione | Confermare le condizioni del mulino, proprietà della sezione e correzione a freddo consentita |
| Trave ad H composta saldata | Le piastre dell'anima e della flangia sono unite mediante saldature longitudinali; la distorsione angolare della flangia è un errore comune post-saldatura | Misurazione specifica della flangia e correzione continua o graduale |
| Trave a T | Una flangia e un'anima creano un percorso di carico asimmetrico | Supporto dedicato e layout della guida |
| Trave rastremata o a profondità variabile | La profondità e la rigidità del nastro cambiano lungo la lunghezza | La posizione della ricetta e degli utensili deve seguire la mappa delle sezioni |
| Sezione I/H asimmetrica | Flange disuguali o anima sfasata cambiano l'asse neutro e il ritorno elastico | Convalida separata di famiglia e campione |
| Trave con irrigidimenti, piastre terminali o staffe | Gli accessori interrompono le zone di contatto e possono bloccarsi in distorsioni | Gestione basata sulle funzionalità e revisione tecnica locale |
| Zincato, trave verniciata o rifinita | Segni di contatto e danni al rivestimento diventano elementi di accettazione | Tamponi/rulli qualificati e ispezione superficiale post-process |
| Elemento strutturale installato o danneggiato dal servizio | Carichi, le crepe e la cronologia delle connessioni potrebbero essere sconosciute | Ingegneria strutturale e percorso di ispezione, non una ricetta di produzione |
Questa pagina si concentra sulla raddrizzatura controllata in officina dei componenti di travi laminate o saldate prima del rilascio finale. Non autorizza la correzione sul campo di una struttura in servizio.
Separa le modalità di distorsione
Distorsione angolare della flangia
La saldatura longitudinale può ruotare o inclinare i bordi della flangia rispetto all'anima. Un raddrizzaflangia dedicato utilizza un carico controllato del rullo contro la flangia mentre guida la trave attraverso la macchina. Stierli-Bieger descrive la correzione idraulica dei rulli in funzionamento continuo per travi saldate; Corimpex descrive i sistemi orizzontali che correggono le ali delle travi ad H saldate come parte di una linea di saldatura.
This is not the same as correcting the full beam's longitudinal centerline.
Curvatura longitudinale
Camber is curvature in the beam's strong-axis plane. Può essere intenzionale o non intenzionale. Il disegno deve distinguere la curvatura progettata dalla distorsione prima che venga emesso qualsiasi comando di correzione.
Spazzata laterale
La scansione è la curvatura nel piano dell'asse debole. Necessita di un supporto e di una direzione di carico diversi rispetto al camber, e lo snello rapporto anima/flangia può rendere la sezione sensibile all'instabilità locale.
Intrecciare
La torsione è la rotazione della sezione lungo la sua lunghezza. Un passaggio a rulli con sola flangia può lasciare invariata la torsione o ridistribuirla. Twist necessita di misurazioni della sezione indicizzate e di un percorso di torsione controllato.
Ondulazione del web, Deformazione o danno locale
La deformazione locale del nastro non è automaticamente un input della raddrizzatrice. Instabilità della rete sottile, ammaccature, crepe, i difetti di saldatura e i danni provocati dal calore richiedono ispezione e disposizioni ingegneristiche prima che venga applicata la forza.
| Risultato osservato | Possibile causa | Itinerario |
|---|---|---|
| Entrambi i bordi della flangia mostrano un errore angolare costante dopo la saldatura | Ritiro della saldatura e rotazione della flangia | Candidato per la raddrizzatura a rulli flangiati dedicata |
| La linea centrale della trave curva verticalmente ma l'angolo della sezione rimane stabile | Arco camber o ad asse forte | Percorso di press o camber misurato |
| Il raggio curva lateralmente | Arco a freccia o ad asse debole | Appoggio laterale e percorso di correzione |
| L'angolo della sezione trasversale ruota lungo la lunghezza | Intrecciare | Misurazione della torsione e correzione della torsione dedicata |
| Breve brusco cambiamento vicino ad un attacco o ad un arresto di saldatura | Restrizione locale, apporto di calore, danni o errori di fabbricazione | Ispezionare e indirizzare all'ingegneria; non fare la media nella curvatura globale |
| L'anima mostra le onde mentre le flange rimangono allineate | Instabilità locale del nastro o ritiro della saldatura | Percorso di ingegneria specifico per il Web; il raddrizzatore della flangia potrebbe non risolverlo |
| La forma misurata cambia quando le posizioni di supporto si spostano | Abbassamento della trave pesante o punto di riferimento instabile | Congelare la condizione di supporto e misurazione, quindi ripetere |
Stabilire una catena di Datum specifica per la trave
Una trave lunga e pesante può abbassarsi sui trasportatori e posizionarsi in modo diverso su rulli usurati o disuguali. Il piano di ispezione dovrebbe definire:
- orientamento del fascio e origine assiale;
- flangia di riferimento, piano centrale dell'anima e sezione finale;
- conteggio dei supporti, spaziatura, altezza e sporgenza del rullo;
- se il risultato è a stato libero, supporto controllato o riferimento al dispositivo;
- profili di campanatura e spazzata a tutta lunghezza;
- rotazione o torsione della sezione in stazioni assiali controllate;
- angolo flangia-anima su entrambi i lati;
- larghezza della flangia, spessore, planarità e condizioni dei bordi;
- profondità del web, spessore, planarità e ondulazione locale;
- posizione della saldatura, condizioni della punta della saldatura e zone di misurazione escluse;
- ripetibilità dopo lo scarico, invertendo o ruotando il raggio;
- correlation with the customer's fixtures, calibri e definizione del disegno.

*Illustrazione del concetto di ingegneria delle misurazioni separate dell'intera lunghezza e della sezione trasversale. Non è un layout di scartamento prescritto. Posizioni effettive del sensore, i calcoli relativi alla spaziatura dei supporti e all'accettazione richiedono la correlazione tra il disegno e la sagoma del cliente.*
Proteggi il Web, Saldature e superfici finite
Zone protette o di revisione predefinite
- aree di nastro sottile non supportate sotto un carico di stampa concentrato;
- saldare le dita dei piedi, avviamenti/arresti della saldatura e indicazioni di saldatura non controllate;
- bordi della flangia che definiscono un'interfaccia finita;
- fori dei bulloni, slot, piviali e ritagli;
- irrigidimenti, parentesi, piastre terminali e dettagli di connessione;
- marchi di identificazione e cartellini di tracciabilità;
- zincato, superfici verniciate o esposte dal punto di vista architettonico senza cuscinetti di contatto qualificati;
- ammaccature, crepe, laminazioni, sgorbie, grave corrosione o zone riparate in precedenza.
Zone di contatto potenzialmente approvate
- terreni a flangia ampia identificati dal disegno della sezione controllata;
- zone rinforzate di trasferimento del carico anima/flangia supportate contro l'instabilità locale;
- profili dei rulli sostituibili adattati alla geometria della flangia e del nastro;
- pulire le superfici non rivestite prima della finitura finale quando il piano di processo lo consente;
- handling points verified for the beam's mass, baricentro e disposizione degli attacchi.
La mappa dei contatti dovrebbe essere controllata da revisione per famiglia di sezioni. Una posizione del rullo adatta a una trave ad H con flangia parallela può interferire con una flangia rastremata, irrigidimento o sezione asimmetrica.
Selezionare il metodo di correzione dalla mappa degli errori
Raddrizzamento continuo del rullo della flangia
Questo metodo è appropriato quando il problema controllato è la distorsione angolare ripetibile della flangia lungo una trave saldata. Stierli-Bieger descrive una o più passate con i rulli fissati al pezzo e la correzione richiesta. Corimpex descrive sistemi ad alimentazione orizzontale con gruppi di correzione posizionati in modo indipendente. Una soluzione produttiva deve ancora essere definita:
- orientamento del raggio supportato;
- profili dei rulli e spazi liberi per ciascuna gamma di flange e anime;
- posizioni guida e controllo antitorsione;
- sequenza di passaggi e impostazione del rullo delimitato;
- altezza e sincronizzazione del trasportatore di ingresso/uscita;
- saldare, protezione delle superfici e dei bordi;
- verifica rilasciata dell'angolo della flangia e dell'intero fascio.
Correzione del punto di pressione per Camber o Sweep
Una pressa idraulica può risolvere un errore misurato globale o locale della linea centrale quando i supporti e il punto di pressione formano un percorso di carico sicuro. Richiede un'ampia gamma di strumenti, stabilità del fascio, limiti di forza/spostamento, controllo del ritorno elastico e rimisurazione del rilascio completo. Un carico concentrato non deve essere posizionato su un nastro sottile non supportato semplicemente perché è geometricamente conveniente.
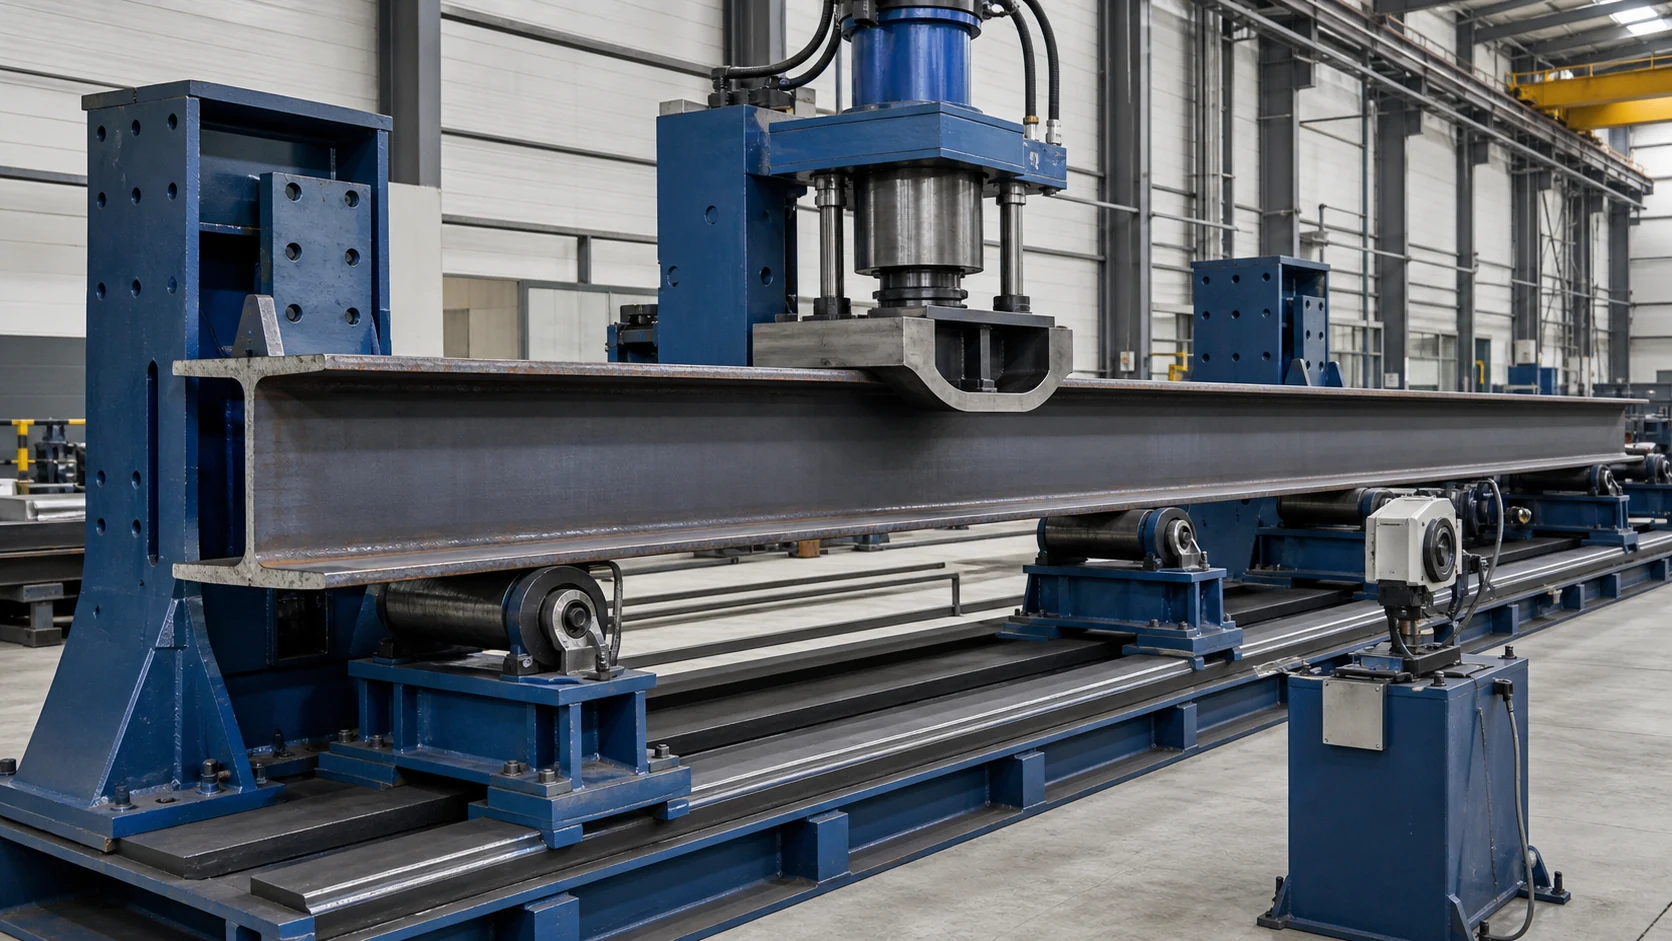
*Illustrazione del concetto di ingegneria di una stazione di pressa a trave lunga. Non è un caso di carico universale. Durata del supporto, utensileria, stress locale, resistenza all'instabilità, il ritorno elastico e le condizioni della superficie richiedono la validazione del campione e l'approvazione tecnica.*
Correzione torsione o multiasse
Quando la rotazione della sezione varia lungo la lunghezza, la macchina necessita di punti di reazione controllati e di applicazione di coppia. Angolo della flangia, campanatura, lo spostamento e la torsione devono essere ricontrollati dopo ogni correzione perché un'operazione può spostare un altro componente di errore.
Stiratura a caldo
La raddrizzatura a caldo è un processo di fabbricazione controllato separato. Richiede una procedura approvata, revisione dei materiali e delle saldature, controllo della temperatura e personale qualificato. Questa pagina non tratta il riscaldamento incontrollato della torcia come sostituto di un processo di raddrizzatura meccanica misurata.
Leggere raddrizzatura con pressa vs raddrizzatura con rulli per il confronto metodologico generale, quindi applicare i controlli di instabilità e percorso di carico specifici della trave di cui sopra.
Misurazione integrata, Gestione e sicurezza
Le travi lunghe e pesanti rendono la movimentazione dei materiali parte del sistema di raddrizzatura piuttosto che un accessorio. Potrebbe essere necessario una cella di produzione:
- rulliere motorizzate di entrata e uscita;
- trasporto sincronizzato attraverso la zona di correzione;
- guide laterali che si stabilizzano senza bloccarsi in un falso dato;
- sollevamento, apparecchiature di rotazione o rotazione di 180 gradi quando entrambi i lati richiedono l'accesso;
- elevazione del rullo regolabile per cambi di sezione;
- rilevamento presenza estremità e lato;
- zone sicure attorno alle estremità delle travi mobili e ai punti di schiacciamento;
- interblocchi della ricetta per famiglia di sezioni e orientamento;
- tracciabilità degli arrivi, misurazioni intermedie e rilasciate.
Bendmak posiziona pubblicamente il raddrizzamento del profilo ad H prima o dopo la fabbricazione quando le flange o l'anima sono deformati. Corimpex integra un raddrizzatravi orizzontale con saldatura, attrezzature per l'assemblaggio e la rotazione delle travi. Questi esempi di mercato supportano un'architettura di linea integrata; non stabiliscono la capacità o la precisione di una cella StraighteningTech proposta.
Costruisci un cancello di ispezione attorno alla raddrizzatura
Prima della correzione, confermare:
- designazione della sezione, certificato del materiale e cronologia del calore o della fabbricazione;
- revisione del disegno e curvatura o rastremazione intenzionale;
- stato della saldatura e disposizione richiesta per l'ispezione visiva o non distruttiva;
- attaccamento, mappa dei fori e dei ritagli;
- condizioni della superficie/rivestimento e zone di contatto consentite;
- angolo della flangia in entrata, campanatura, spazzare, twist e mappa dei difetti locali;
- ammissibilità alla correzione e condizioni di rifiuto/revisione tecnica.
Dopo la correzione, ripetere il controllo dimensionale controllato e gli eventuali controlli di saldatura o superficiali richiesti. La stiratura non può riparare una crepa, saldatura inaccettabile, laminazione, buco lacerato, grave inarcamento locale o sezione perduta.
The governing tolerance should come from the customer's drawing and applicable fabrication or product standard. Do not copy a machine supplier's sample range into a project acceptance specification.
Dimostrazione di raddrizzamento della trave ad H esterna
Il seguente video esterno mostra una raddrizzatrice per flange di travi ad H. È incluso per illustrare la categoria dell'apparecchiatura, non come caso del cliente StraighteningTech, specifiche della macchina o prova di accettazione.
Informazioni richieste per una proposta tecnica
| Ingresso | Dettaglio minimo |
|---|---|
| Famiglia di travi | Laminato o saldato; IO, H, T, rastremato, assemblaggio asimmetrico o fabbricato |
| Intervallo di sezione | Lunghezza totale, larghezza/spessore della flangia, altezza/spessore e massa del nastro |
| Materia e scena | Grado, condizione di calore, processo di saldatura, prima/dopo la fabbricazione e lo stato del rivestimento |
| Modalità di errore | Angolo della flangia, campanatura, spazzare, intrecciare, ondulazione del web e mappa dei difetti locali |
| Risultato richiesto | Tolleranza del disegno, dato, condizione di supporto, stazioni e metodo di ispezione |
| Funzionalità protette | Saldature, buchi, affronta, irrigidimenti, piastre terminali, rivestimenti e interfacce finite |
| Gestione | Metodo di caricamento, orientamento, centro di gravità, altezza del trasportatore e requisiti di rotazione |
| Esigenza produttiva | Miscela di prodotti, battere il bersaglio, cambio, automazione e tracciabilità |
| Piano di qualità | Stato della saldatura/NDT, controllo della superficie, correlazione di calibro, FAT/SAT e formato report |
Se l'input è incompleto, il primo risultato dovrebbe essere un piano di misurazione e di test a campione piuttosto che una forza inventata, precisione o valore di throughput.
Dal test del campione al rilascio in produzione
- Rivedere i disegni, famiglie di sezioni, procedure di saldatura e documenti di accettazione.
- Angolo della flangia separato, campanatura, spazzare, torsione e danno locale.
- Congelare il supporto, dato e metodo di misurazione.
- Identificare le zone di contatto protette e consentite.
- Misura campioni rappresentativi normali e del caso peggiore.
- Prova il rullo selezionato, percorso di correzione della stampa o multiasse.
- quantificare il ritorno elastico, accoppiamento incrociato, marcatura e ripetibilità della superficie.
- Ricontrollare le saldature e le superfici secondo il piano di qualità.
- Correlate released results with the customer's gauges.
- Congelare gli strumenti, ricette, limiti di arresto, gestione dei campi logici e di tracciabilità.
- Correre prova e accettazione del campione prima di rilasciare la famiglia convalidata.
Per un'applicazione con trave a I e a H come questa, i team di approvvigionamento di solito accoppiano i procedura dettagliata per la selezione della piastra con il immagine economica per una macchina per lisciare prima di selezionare i fornitori.
Inviaci i disegni delle tue travi, intervallo di sezione, mappa di distorsione e metodo di accettazione per ricevere un concetto di raddrizzatura e manipolazione. StraighteningTech sviluppa l'attrezzatura, utensileria, flusso di lavoro di misurazione e verifica attorno alla famiglia di travi effettiva anziché applicare un'impostazione generica a ogni profilo.