
Efnisyfirlit
- Það sem raunverulega beygir bolta
- Stuttboltarétting vs langboltavélar
- Hvernig á að búa til góða bolta með sléttubúnaði: Leiðréttingarlykkjan
- Það sem boltaréttingarvél verður að gera fyrir stutta hluta
- The Short-Bolt Straightening Lausnin í reynd
- Algengar bilunaraðferðir og forvarnir gegn þeim
- Algengar spurningar
- Hvar þessi síða situr
- Heimildir
Það sem raunverulega beygir bolta
Stuttir boltar skilja hitameðferðina eftir beygða oftar en nokkur vill, og festingin er ekki hamar og bekkur. Hvernig á að búa til góða bolta með sléttubúnaði — sérstakar pressuréttingarvélar — er fræðigrein mældra beygja, stjórnað högg, og staðfest samþykki. Það er líka frábrugðið langboltavinnu á þann hátt sem skiptir máli fyrir alla sem tilgreina vél, vegna þess að hluti með nánast ekkert span milli höfuðs og þráðar refsar fyrir rangt búnaðarval.
Boltaflögun er að mestu leyti hitameðferðarsaga með meðhöndlunarviðmáli. Slökkun kælir hlutinn ójafnt, læsir álagi, og hlutinn beygir sig þegar þessi streita slakar á. The Precision Machined Products Association (PMPA) aðskilur bjögunarstillingarnar tvær greinilega: búist er við víddarbreytingu frá fasabreytingu og lítil, while warpage "is usually a result of process and design issues." Leiðbeiningar þeirra um hitameðhöndlun telja upp átta endurteknar orsakir fyrir undrun á slökkvi og skapi — allt frá hraðri upphitun og ójafnri kælingu til vatnsmengunar í slökkviolíu, miklar breytingar á massa og hluta, og ósamhverfar eiginleikar — og útskýrir vélbúnaðinn: "Non-uniform cooling allows unbalanced stresses to develop during the quench, eins og ójafn hræring slökkvimiðils."
Fyrir stærðarvæntingar, PMPA býður upp á vinnureglu fyrir meðalstál úr kolefnisblendi: "a change in linear dimensions of about 0.125% hámarki" frá hitameðferð og slökkva. Það er umfang brenglunarfjárlaga áður en warpage kemur inn í myndina. Þráðvalsing og vinnsla bæta eigin afgangsstreitusögu ofan á, Þess vegna koma fullunnar festingar á réttastöðina með beygjum sem engin varkár meðhöndlun kemur í veg fyrir.
Stuttir boltar bæta svo eigin snúningi. Stuttur bolti er stífari en langur með sama þvermál, þannig að það beygist minna af tilteknu álagi — en allt í kringum það er þéttara. Þráðurinn verður að mæla, þingið verður að sitja, og það er lítið pláss jafnvel fyrir hóflega boga. The underlying mechanics of how prior deformation changes a part's response to correction — öfug hleðsla og Bauschinger áhrif — skipta máli hér eins og annars staðar í réttingarvinnu.
Helstu veitingar
- Boltbeygja er aðallega slökkvi-röskun vandamál: ójöfn kæling og æsing skilur eftir ójafnvægi álags sem slakar á í boga.
- Hitameðferðarvíddarbreyting ein og sér nær upp í u.þ.b 0.125% af línulegri stærð á meðalstáli úr kolefnisblendi, per PMPA's rule of thumb.
- Stuttir boltar eru stífir en ófyrirgefanlegir: þrengri skilvirk vikmörk og nánast ekkert bil fyrir leiðréttingu gera vélaval afgerandi.
Stuttboltarétting vs langboltavélar
Það er freistandi að ímynda sér eina alhliða boltaréttingu, en eðlisfræðin ýtir fjölskyldunum tveimur í sundur. Langt, grannur bolti hagar sér eins og skaft: það nýtur góðs af því að skanna í fullri lengd, kortlagning beygjuferilsins, og leiðrétta á kortlögðum tindum — nálgunin á bak við okkar sjálfvirk lausn fyrir boltaréttingu fyrir almenna sjálfvirknimálið og sjálfvirkt ferli til að rétta langa bolta. Rannsóknarvélfræði þess leiðréttingarstíls er vel þekkt: Wang's over-bend straightening theory, birt í MDPI tímaritinu Málmar inn 2022, describes how "a zigzag straightening moment was applied in the three-point multi-step straightening process to approximate the smooth curve of theoretical moment" — með öðrum orðum, vélar með löngum hlutum þrýsta á aðgreindum kortlagðum stöðum, stíga eftir endilöngu.
Horfðu á langboltavélafjölskylduna í gangi hjá viðskiptavinum á YouTube: Langboltaréttingarvél viðskiptavinar — skanna lengdina, kortleggja beygjuna, ýttu á kortlagða tinda, mæla aftur. Stuttur bolti býður nánast ekkert nothæft bil á milli höfuðs og þráðar, þannig að leiðréttingarglugginn er þröngur frá upphafi. Staðsetningarnákvæmni hlutans, nákvæmni pressuslagsins, og verndun þráðsvæða ráða úrslitum, á meðan beygjukortið sjálft er einfaldara. Þess vegna einbeita sér stuttboltavélar að fóðri, stefnumörkun, nákvæm staðbundin leiðrétting, og hraðmælingar, á meðan langboltakerfi fjárfesta í skönnun og fjölpunkta stefnu.
Kaupendur sem tilgreina búnað ættu að nefna hvaða kerfi hlutar þeirra búa við. Vél sem er fínstillt fyrir annan mun vinna hina á vonbrigðum — og fyrir skaftfjölskylduhluta utan bolta, sömu rökin móta okkur skaftréttingarlausnir.
Hvernig á að búa til góða bolta með sléttubúnaði: Leiðréttingarlykkjan
Ferlisflæðið á hvaða stuttu boltalínu sem er er það sama — hlaða, stöðu, rétta, próf, útskrift — en verkfræðin býr inni í hverju skrefi. Lykkjan hér að neðan er hvernig röðin fær niðurstöðu sína.
Staðsetning stillir nákvæmni fjárhagsáætlun
Staðsetning er þar sem mest af nákvæmni er ákveðin. Bolti sem situr brot af millímetra frá fyrirhuguðum snúningsás sínum er beygður og verður leiðréttur fyrir uppsetningarvillu, svo datum eiginleikar, sætisþrif, og endurtekin klemmuhegðun er nákvæmni undirstaða allrar línunnar. Áður en ýtt er á eitt högg, festingin verður að sýna sama hluta, á sama dagblaði, á sama hátt, hverri lotu.
Straightening Press Stroke
Réttrétting er stysta skrefið og minnst fyrirgefandi. Slagurinn er lítill, the response depends on the material's state, og markið leiðir af mældri sveigju: Wang's 2022 analysis builds the stroke on "the springback theory of small curvature plane bending," með yfirbeygjustundinni reiknað hluta fyrir kafla. In the same paper's tube-straightening experiments, "the straightness of the straightened workpiece could be controlled within 1.5‰, sem uppfyllir staðlaðar kröfur" — rannsóknarniðurstöðu um rör, ekki alhliða vélaforskrift, en mæld akkeri fyrir því sem sveigjubundin höggstýring nær.
Ofleiðrétting á stuttum hluta er dýr vegna þess að lítið span er eftir fyrir móthreyfingu. Hver öfug ýting vinnur efnið aftur, og uppsafnaður álagsferill breytir því hvernig næsta högg hegðar sér.
Bauschinger áhrifin og kostnaður við ofleiðréttingu
Af hverju bregst hluti öðruvísi við annarri pressu sinni en fyrstu? Bauschinger áhrifin. Witels Albert, sléttrúllusérfræðingur, defines it in their Wire Straightening Glossary as "a change of material parameters due to a reversal of loading direction between two consecutive loads (t.d. spenna/þjöppun)." Réttrétting er einmitt slík viðsnúningur, þess vegna geta leiðréttingaruppskriftir ekki meðhöndlað seinni pressuna eins og þá fyrstu. Sami orðalisti bendir á að stærðin fer eftir efninu, málmblöndur þess (sérstaklega kolefni), "the number of load cycles, og stærð ytri aflögunar (raunverulegir stofnar)" — two of the four factors sit under the process engineer's control, sem er öll rökin fyrir leiðréttingar-tilraunum mörkum sem stefnu. Meðfylgjandi grein okkar um Bauschinger áhrifin í réttingu þróar vélfræðina.
Þráðavörn meðan á sjálfvirkri leiðréttingu stendur
Threads are the finished surface that pays for everyone else's mistakes. Vörn er hönnunarvandamál snertisvæðis: pressa og stuðningstengiliður tilheyrir látlausu skaftinu, verkfæri eru í samræmi við kaflann, brúnir eru með radíus hvar sem yfirborð gæti snert, og fóðurleiðir koma í veg fyrir að hlutafóðraðir hlutir mali hver annan. Sönnunin er skoðunin sem samþykkt var fyrir réttarhöld — þráðamælar og ástand hliðar yfirfarið samhliða rúmfræðiniðurstöðunni. Sami agi knýr okkur áfram yfirborðsverndarverkfæri til að rétta æfa sig.
Að mæla og samþykkja niðurstöðuna
Réttleiki fullunnar boltar er ekki smekksatriði; það er staðlað. ISO 4759-1 "specifies a selection of tolerances for bolts, skrúfur, pinnar og rær með ISO metrískum þráðum og með vöruflokkum A, B og C," og vörueinkunnir þess eru pantaðar: "grade A is the most precise and grade C is the least precise." Fyrir beint skaft gefur staðallinn þolformúlur sem skalast eftir lengd — fyrir skafta allt að 8 mm diameter, t = 0.002 l + 0.05 mm; hér að ofan 8 mm, t = 0.0025 l + 0.05 mm — svo a 60 mm langur M8 skaftur ber sléttleikaþol upp á u.þ.b 0.17 mm með beinum reikningi. Á gaging hliðinni, ASME B18.2.9 "describes a gage and gaging procedure for checking bolt or screw straightness at maximum material condition (MMC)."
Tvær mælingargreinar vernda sjálfa samþykkisákvörðunina: meta hvern hluta eftir leiðréttingu, með samræmdum og ósamræmdum hlutum líkamlega aðskilin, á NOK flokkun og endurvinnslu-takmarka ramma — og skilgreina viðtökuráðstöfunina áður en metið er, því hreinskilni, runout og TIR eru ekki skiptanleg hugtök; okkar skaftbeinleiki vs runout vs TIR grunnur skilur þá að. Hlutar mældir í innréttingunni sem bila lausir hjá viðskiptavinum eru bilun í samþykkisreglu, ekki vélarbilun.
Það sem boltaréttingarvél verður að gera fyrir stutta hluta
Vélargeta fyrir þessa hlutafjölskyldu er steinsteypt, ekki lýsingarorð. Á okkar UBJ-80 boltaréttingarvél — gegnumgangandi sléttujárn sem er smíðað fyrir hitameðhöndlaða fullbúna hluta, þar á meðal skrúfur og festingar — "the range of bar lengths is from 60 í 600 mm, og þvermálssviðið er frá φ3~φ25mm," with a machining speed of "3~5 sec/piece." Those are this machine family's published figures, verified per lot against the drawing's straightness definition, ekki frjáls loforð.
Tveir möguleikar til viðbótar skilja stutta línu frá langri línu. Fyrst, uppsetningar- og aðlögunarbyrði: rannsóknir á hönnun sléttunarvéla (Bathelt o.fl., MDPI Skynjarar, 2023 — flatvírarannsókn) records that historically "the adjustment of a straightening machine has been performed manually, sem er langt og flókið verkefni jafnvel fyrir reyndan starfsmann," sem er einmitt byrði uppskriftastjórnunar sem er til að fjarlægja á hárblönduðu stutta hluta línu. Í öðru lagi, upplýsingar um skynjara: the same paper's contribution — samþætt, nákvæm sléttunarkraftsmæling sem gerir endurgjöf stjórna hagnýt — er stefnan sem hönnun stuttbolta vélarinnar fylgir, vegna þess að hluti sem ýtt er á á nokkrum sekúndum gefur ferlinu engan tíma til handvirkrar endurstillingar.
Incoming condition is the machine's silent partner. Lotur auðkenndar eftir hitameðhöndlunarástandi og flokkaðar eftir beygjualvarleika gefa stöðuga leiðréttingaruppskrift; lína sem er fóðruð með blönduðum hlutum eyðir framlegð sinni í að bæta upp dreifingu sem viðtökuskoðun gæti hafa náð.
The Short-Bolt Straightening Lausnin í reynd
Það sem birgir þarfnast áður en vitnað er í er stutt og sértækt: hlutateikninguna með beinheitaútkalli og viðmiðunarkerfi, efni og hitameðferðarástand, komandi beygjudreifing (sýnishluti mældur, ekki lýst), samþykkisregluna í útgefinni eða hlaðinni mynd, og magnið sem setti hringtímamarkmiðið. Frá þeim grunni vélarstillingar — presstonnaflokkur, fóðrun og stefnumörkun, mælingar, flokkun — fylgir frekar en leiðir.
Viðskiptavinamál: Stutt boltarétting fyrir rússneskan vélasmið
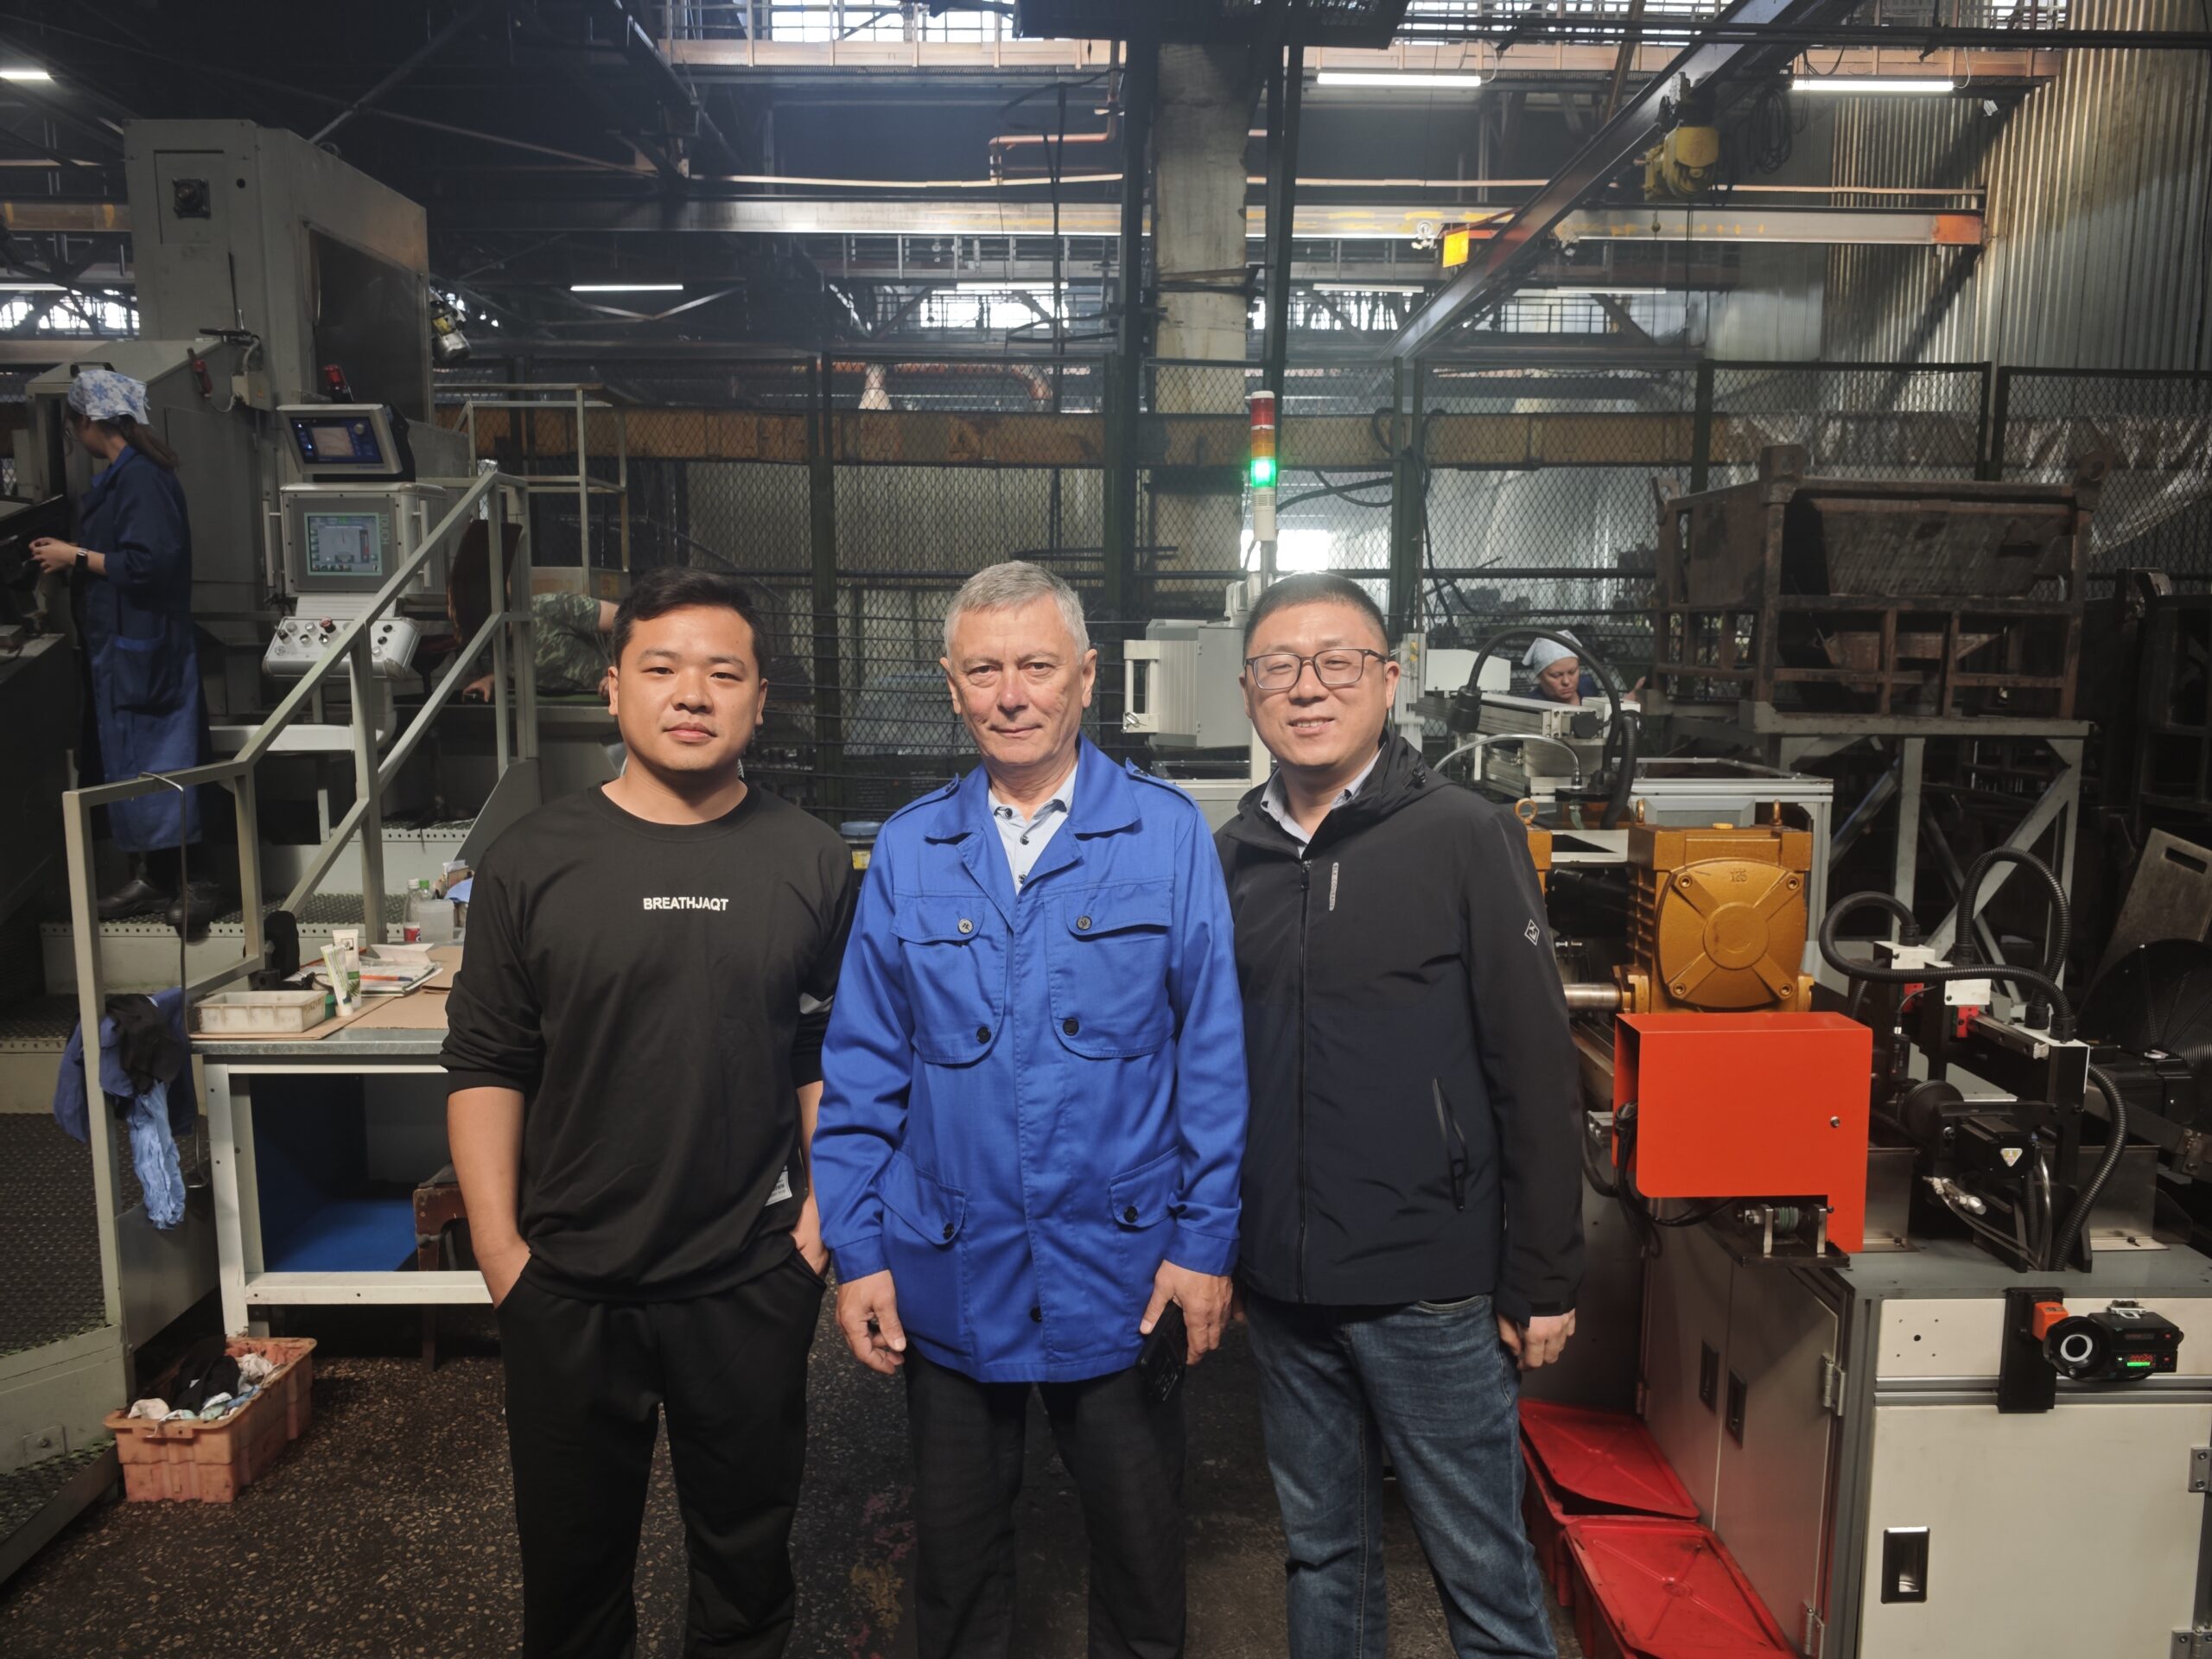
Balzan, rússneskt vélaframleiðandi fyrirtæki sem framleiðir úrval af vélrænum búnaði og hlutum, þarf til að rétta úr miklu magni af stuttum boltum til að vernda gæði samsetningar. Eftir að hafa borið saman búnað og skoðað innsetningar, þeir völdu stuttboltaréttingarvélina okkar, og afhent lína var stillt í kringum hluta fjölskyldu þeirra, hitameðferðarástand, og móttökutékka. Verkfræðingar okkar unnu í gegnum framleiðsluferlið með þeim, hannaði og tók búnaðinn í notkun, og veitti rekstraraðila þjálfun og stuðning eftir sölu. Í eftirfylgni notkun, viðskiptavinurinn sagði að vélin væri í gangi eftir væntingum á nákvæmni, rekstrarhæfni, og viðhaldsaðgangur — eigindirnar sem þessi síða lýsir í verkfræðiskilmálum hér að ofan. Málið er okkar eigin verkefnaskrá, boðið upp sem samhengi, ekki vegna rannsóknarstofu.
Algengar bilunaraðferðir og forvarnir gegn þeim
Fjögur mynstur gera grein fyrir flestum gæðavandamálum á réttunarlínum með stuttum boltum, og hver hefur skilgreindar forvarnir.
- Óflokkaðar lóðir. Verstu hlutir eyða mörgum leiðréttingartilraunum á meðan línan stillir sig og eltir dreifingu þeirra. Forvarnir: skilgreinda móttekna ávísun, hlutar flokkaðir eftir beygjualvarleika fyrir fóðrun.
- Ósýnilegt slit á pressuverkfærum. Slitið eða rifið teygjuandlit byrjar að merkja þræði löngu áður en það hættir að laga sig. Forvarnir: verkfæri auðkenni, slitviðmið í uppsetningarskránni, endurhæfi eftir hverja breytingu.
- Óskilgreint staðfestingarástand. Hlutar mældir í innréttingarpassanum; hlutar mældir lausir hjá viðskiptavinum mistakast, vegna þess að enginn skrifaði niður hvaða ríki stjórnar. Forvarnir: tilgreina sleppt ástand reglu á teikningu og í eftirlitsáætlun.
- Reyndu aftur venjur. An operator re-running a part until the gauge passes erodes both the part's fatigue margin and the line's data. Witels Albert's glossary is the technical reason: the Bauschinger effect's magnitude depends on "the number of load cycles" — hver aukapressa er ný hleðsluferill. Forvarnir: takmörk leiðréttingartilrauna eru til sem stefna, ekki val.
Algengar spurningar
Getur langbolta réttunarvél líka unnið stutta bolta?
Aðeins innan staðfestrar skörunar, og sjaldan vel. Fjölskyldurnar tvær verðlauna mismunandi vélafjárfestingar — skönnun og kortlagða leiðréttingu fyrir langa hluta, nákvæm staðbundin pressun og hraðmæling fyrir stuttar. Tilgreindu í hvaða stjórn hlutar þínir búa, and let the sample test confirm the machine's fit for that regime.
Í hvaða komandi ástandi ættu boltar að vera áður en þeir eru réttir?
Hreint, auðkennd með framleiðslulotu og hitameðhöndlunarástandi, og flokkað eftir alvarleika beygju þar sem rúmmál leyfa. Leiðréttingaruppskriftin hegðar sér mismunandi eftir efnisskilyrðum, og lína sem er fóðruð með blönduðum hlutum eyðir framlegð sinni í að bæta upp dreifingu sem viðtökuskoðun gæti hafa náð.
Hvernig eru þræðir verndaðir við sjálfvirka leiðréttingu?
Með hönnun snertisvæðis: ýta og styðja tengilið á látlausu skaftinu, verkfæri í samræmi við kaflann, útbreiddar brúnir alls staðar þar sem yfirborð gæti snert, og fóðurleiðir sem koma í veg fyrir að hlutar mali hver annan. Sönnunin er skoðunin sem samþykkt var fyrir réttarhöldin — þráðamælar og ástand hliðar yfirfarið samhliða rúmfræðiniðurstöðunni.
Hvar þessi síða situr
Stuttir boltar eru ekki litlir langir boltar: stífni þeirra, hringrásarhagfræði, og vélaarkitektúr verðlaunar sérstaka uppsetningu, eins og kaflarnir hér að ofan gera grein fyrir. Þessi síða lýkur þriggja hluta röð — stuttar boltar hér, the sjálfvirkt boltaréttingarhylki fyrir almenna sjálfvirknimálið, og sjálfvirk langboltarétting fyrir langbolta vélafjölskylduna.
Mat á stuttri boltaréttingu fyrir framleiðslulínu? Byrjaðu á okkar þrýstirétting vs rúllurétting samanburður og samþykki fyrir sýnispróf leiðarvísir — þá hafðu samband við teymið okkar að ræða hluta fjölskyldu þinnar og staðfestingarathuganir áður en þú biður um tilboð.
Heimildir
- Pure-Bend og Over-Bend réttunarkenning fyrir sveigða geisla í plani með samhverfum hluta og réttunarkerfisgreiningu — Wang, MDPI málmar 12(8):1362, 2022; yfir-beygjuréttingarkenning, þriggja punkta fjölþrepa vélbúnaður, högg sem byggir á springback, 1.5‰ beinn niðurstaða á rörum.
- Ný sléttunarvélarhönnun með samþættri kraftmælingu til að rétta af sterkum flatvír — Bathelt o.fl., MDPI skynjarar 23(22):9091, 2023; handvirk aðlögunarbyrði, samþætt kraftmæling sem gerir endurgjöfarstýringu kleift.
- 8 Ástæður fyrir því að stálhlutar geta undiðst við hitameðferð — PMPA (Precision Machined Products Association); slökkva-röskun veldur og 0.125% Þumalfingursregla fyrir víddarbreytingar fyrir meðalstál úr kolefnisblendi.
- ISO 4759-1:2000 Vikmörk fyrir festingar — Hluti 1: Boltar, skrúfur, pinnar og hnetur — Vöruflokkar A, B og C — ISO 4759-1; vikmörk fyrir metrískar festingar eftir vöruflokki, þolformúlur fyrir skaftbeinleika, mælidæmi í viðauka C.
- Straightness Gage og Gaging fyrir bolta og skrúfur, B18.2.9-2010 (R2021) — ASME; mælikvarði og mælingaraðferð til að athuga réttleiki bolta eða skrúfa við hámarks efnisástand (MMC).
- Bauschinger áhrif — Vírréttingarorðalisti — Witels Albert; skilgreiningu á Bauschinger áhrifum og þeim þáttum sem ráða umfangi þeirra, þar á meðal álagslotur.
- Langboltaréttingarvél viðskiptavinar — YouTube; Myndband á vef viðskiptavinar af langbolta-sléttuvélafjölskyldunni, tengdur í samanburðarhlutanum hér að ofan.