
Réttun lyftustýribrauta er rúmfræðiferli á framleiðslustigi. Það er frábrugðið því að samræma uppsettar teinar í hásingu. Framleiðsluleið verður að stjórna járnbrautarhlutanum, tilvísunarandlit, lengd, boga, hliðarsóp, snúa, yfirborðsástand og tengi við vinnslu, skoðun og pökkun.
Þessi handbók er verkfræðileg umgjörð sem byggir á vinnustykki. Það heldur því ekki fram að StraighteningTech annist nú tiltekið járnbrautarsnið, lengd, framleiðsluhraða eða móttökuþol. Þau atriði krefjast endurskoðunar á teikningum, fulltrúa teinar, mælingasamning og fullgilt úrtaksferli.
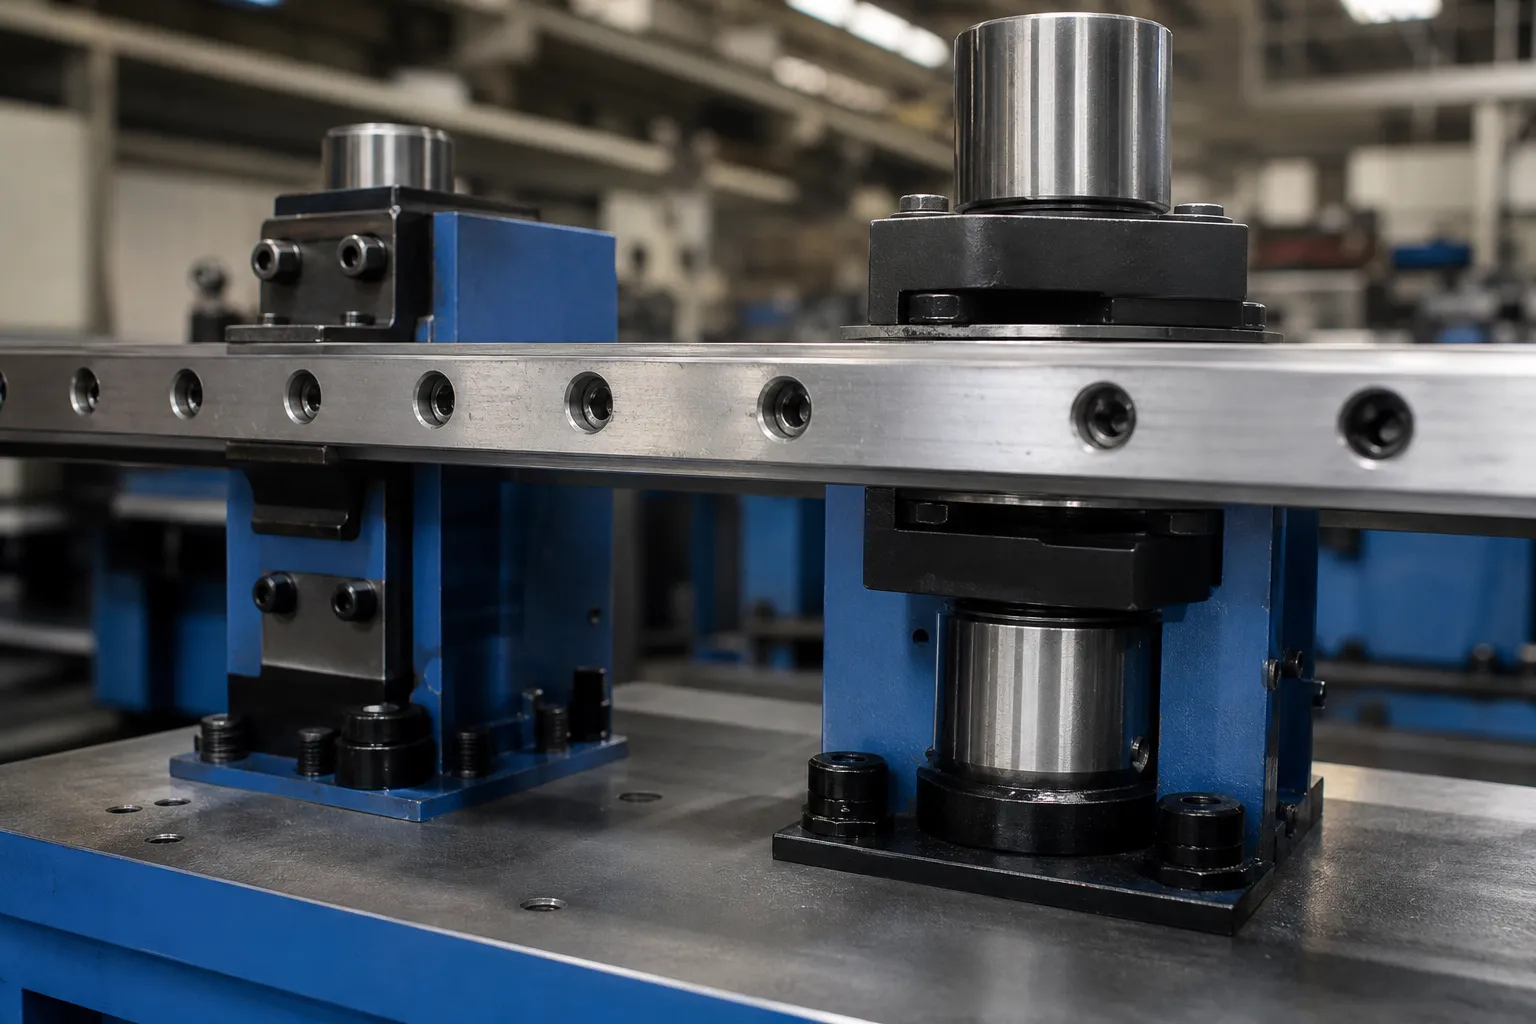
*Verkfræðihugtaksmynd. Það sýnir frambjóðandi járnbrautarferli á framleiðslustigi, ekki samstillingarþjónusta fyrir uppsettar lyftur eða skrá yfir afhenta vél.*
Aðskilja framleiðsluréttleika frá uppsetningarjöfnun
Leitarniðurstöður fyrir lyftuleiðaravélar innihalda sérstaka sléttujárn, framleiðslulínur með stýribrautum og spurningar um uppsetningu. Framleiðsluspurningin er hvort afhenta járnbrautin uppfylli stýrða rúmfræðilega kröfu eftir að allir leiðréttingarkraftar hafa verið fjarlægðir. Uppsetningarleiðrétting varðar bygginguna, sviga, liðum og vettvangskönnun. Þau þurfa aðskilin mælikerfi og ætti ekki að sameina þau í einni staðfestingaryfirlýsingu.
| Gildissvið | Dæmigert stjórnað mál | Ekki skipta út |
|---|---|---|
| Járnbrautaframleiðsla | Rúmfræði kafla, lengdarbogi, hliðarsóp, snúningur og yfirborðsástand | Athugun á sviði lóða eða brautarbils |
| Samþætting framleiðslulínu | Fæða, rétting, klippa, vinnsla, skoðun og pökkunarviðmót | Loforð um að allar línustillingar séu til staðar |
| Uppsetning hásingar | Sviga, samskeyti og lóðrétting í byggingunni | Niðurstaða verksmiðjuréttingar |
Markaðsuppbyggingin styður þennan aðskilnað: Senbo kynnir sérstakan búnað til að rétta leiðarbrautir á meðan Co-effort kynnir umfang stýrisbrauta framleiðslulínu. A useful site architecture keeps the workpiece solution separate from an elevator guide rail production-line buying guide.
Tengd framleiðslu rúmfræði efni eru línuleg leiðarbraut rétting og járnbrautarleiðrétting. Þeir þurfa sinn eigin hluta, dagsetning og ferli endurskoðun; hvorki kemur í staðinn fyrir hæfi í lyftujárnbrautum.
Skilgreindu járnbrautarhlutann, Dagsetning og villukort
„Reinleiki járnbrauta“ er ófullnægjandi fyrr en í kaflanum, tilvísunarandlit, lengdarbil og mæliskilyrði eru tilgreind. T-laga eða annað ósamhverft snið getur sýnt lóðrétta boga, hliðarsóp og snúningur á sama tíma. Stuðningsmynstur getur einnig skapað áberandi rúmfræði ef teinin sígur undir eigin massa eða hvílir ósamræmi.
Verkfræðiúttektin ætti að frysta:
- járnbrautarteikning, sniðafbrigði, lengd og framleiðslustig;
- datum andlit, leyfileg stuðningssvæði og snyrtivöru- eða hagnýt verndarsvæði;
- viðtökueiginleika hvers flugs og aðferðin sem notuð er til að reikna það út;
- hvort snúningi sé stjórnað, hvernig stefnumörkun er verðtryggð, og hvernig farið er með viljandi kaflabreytingar;
- innkomandi villudreifingu, meðhöndlunarástand og viðmiðunarmæli eða skoðunarbúnað;
- vinnsla, klippa, aðild, pökkun og niðurstreymisviðmót sem geta komið aftur á röskun.

*Verkfræðihugtaksmynd. Það sýnir mögulega mælingaraðferð í fullri lengd; raunverulegar skynjarastöður, span og viðmiðunargildi verða að vera fullgilt fyrir járnbrautarfjölskylduna.*
Where Rail Distortion Comes From
A guide rail accumulates its geometry story long before it reaches a straightening station. Rolling leaves residual stress through the section, unevenly distributed between the head and the web of the profile; cooling on the mill bed adds its own field. Straightening performed at the mill counts as history — a rail that was rotary-straightened upstream arrives with its deformation budget partially spent and its response to further correction altered, the reverse-loading behavior covered for the Bauschinger effect. Cutting to length releases constraint at the ends, which is why end geometry often differs from mid-length behavior. Machining the guide faces removes surface material and lets buried stresses relax asymmetrically. And handling writes the final chapter: a long rail lifted at the wrong points, or stored standing under its own weight, collects bends that no upstream process intended. Each source predicts its own signature — where peaks sit, whether sweep or twist dominates — and reading that signature from the incoming map is what turns correction from generic pressing into a planned route.
The T-Section’s Mechanical Personality
An asymmetric rail section is not a round bar with corners. Its stiffness differs by direction — bending about one axis of the profile meets much more resistance than about the other — so vertical bow and lateral sweep are not two readings of one problem but two different mechanical responses, each with its own correction economics. The open profile is also torsion-sensitive: modest twist about the longitudinal axis displaces the guide faces at the ends in opposite directions, which is why a rail can measure acceptably for bow at every station and still present a twisted functional surface to the car shoes. And the guide faces themselves are the functional product: they are where contact is both mechanically necessary for measurement reference and cosmetically or functionally restricted, the tension that makes surface-protection tooling practice and conservative contact-zone choice — as the section above demands — inseparable from the geometry plan. The same asymmetry-first logic governs the structural profiles discussed for I-beam and H-beam straightening.
Mæla boga, Sópaðu og snúðu sem mismunandi merki
Teinn getur litið beint út í einu sjónarhorni en bilað í öðru. Ferlið ætti að kortleggja samþykktar stöðvar og leiðbeiningar fyrir leiðréttingu. Lóðrétt boga, hliðarsóp og snúning ætti að geyma sem sérstök einkenni, ekki sameinað í almennt „beygja“ gildi.
| Einkennandi | Mælingarspurning | Verkfræðileg afleiðing |
|---|---|---|
| Lóðrétt boga | Hvaða viðmiðunarplan og span skilgreina niðurstöðuna? | Ákveður stuðnings- og leiðréttingarstefnu |
| Hliðarsóp | Er stöðugt vísað til vefsins eða leiðsöguandlitsins? | Gæti þurft aðra leiðréttingarstefnu |
| Snúa | Hvaða andlit koma á hornstefnu? | Ekki er hægt að álykta út frá einni línulegri rannsaka |
| Fastur/sig merki | Breytir endursetning eða breytt stuðningsmynstur lestrinum? | Krefst endurskoðunar á uppsetningu fyrir leiðréttingu |
Stuðningur til lengri tíma skiptir máli. Mælikort sem breytist þegar stoðir eru færðar til er ekki enn áreiðanlegt leiðréttingarkort. Leiðbeiningin ætti því að greina hegðun í frjálsum ríkjum frá stýrðu stuðningsástandi sem notað er við teikningu og skoðun viðskiptavina.
Veldu snerti- og leiðréttingarsvæði með íhaldssemi
Leiðrétting umsækjenda getur falið í sér stjórnaða punktapressu, rúllurétting eða önnur hlutasértæk aðferð. Valið fer eftir rúmfræði járnbrautarinnar, efnislegt ástand, villumynstur, aðgengileg snertiflötur og skoðun á yfirborðsáhættu. Ekki er einfaldlega hægt að afrita punktleiðréttingarröð fyrir kringlótt skaft yfir á ósamhverfa teina.
Fyrir réttarhöld, skilgreina samþykktar stoðir, viðbragðsleið, hleðslupunkta, hlífðar snertiefni, stefnumótunarstýringar og hámarkstilraunir til leiðréttingar. Ekki beita krafti á yfirborð eingöngu vegna þess að það er aðgengilegt. Vélknúin leiðarandlit, tilvísunarandlit, tengieiginleikar og snyrtivörusvæði gætu þurft vernd eða verið bönnuð sem snertipunktur.
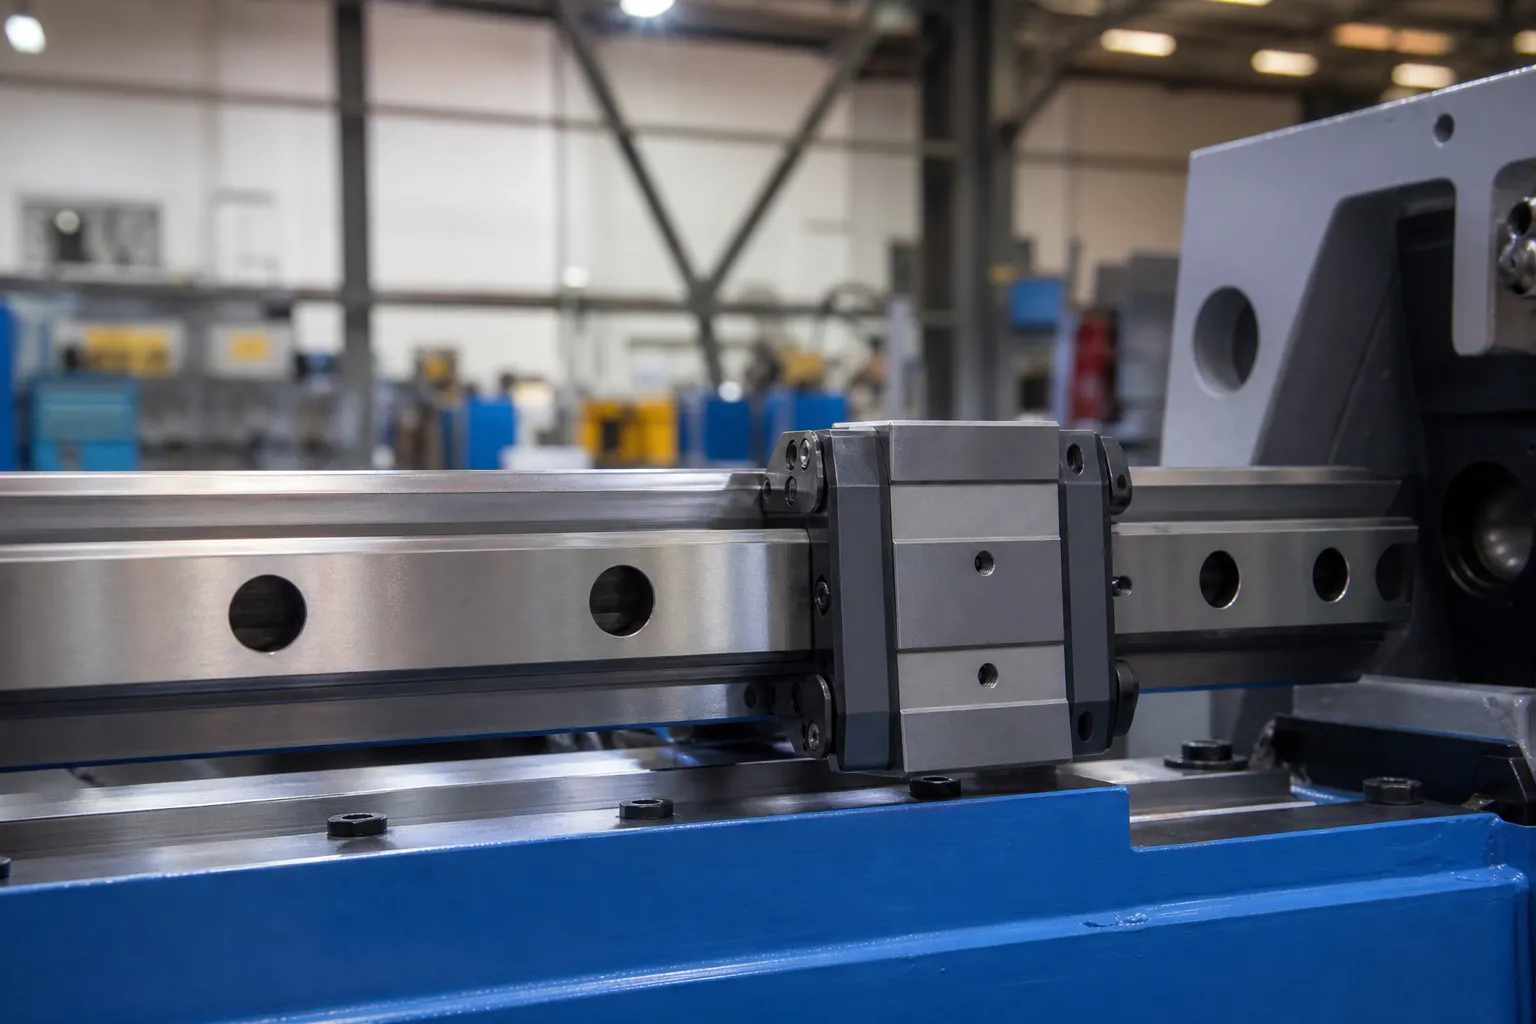
*Verkfræðihugtaksmynd. Það greinir hugsanlegt hornleiðréttingarvandamál frá venjulegri lóðréttri pressu; það sannar ekki að ákveðin tein eða vél styðji snúningsleiðréttingu.*
Notaðu lykkju fyrir mælingu – rétt – losun – endurmæling
Endanleg samþykkisákvörðun verður að byggjast á losuðu járnbrautinni. Tímabundinn lestur á meðan teininni er haldið með verkfærum eða undir leiðréttingarkrafti sannar ekki endanlega rúmfræði.
- þekkja járnbrautarfjölskylduna, endurskoðun teikninga og framleiðslustigs;
- skoða með tilliti til skemmda, rangt snið, ósamþykkt yfirborðsástand eða aflögun utan umfangs;
- hlaðið hlutanum í viðurkennda stefnu og staðfestið stuðningssæti;
- fanga lóðrétt, hliðar- og hornvillukort sem krafist er í samþykktaráætluninni;
- veldu leyfilega leiðréttingaráætlun og vernda öll snertilaus svæði;
- apply incremental correction within the approved limit;
- release force and restraint completely;
- endurmæla, record disposition and route no-progress rails to engineering review.
Build the Sample Test Around the Customer Gauge
The sample plan should compare the machine method with the customer's controlled reference method. It should include typical and worst-case incoming rails, repeat setup checks, útlestrar í ríkinu, yfirborðsskoðun, traceability and a defined route for rails that need repeated correction or fail to respond.
| Samþykktaratriði | Evidence needed before a production claim |
|---|---|
| Boga, sweep and twist | Raw before/after readings tied to drawing datums and spans |
| Fixture repeatability | Reseat study and support-condition record |
| Yfirborðsvörn | Approved inspection criteria and photos or reports |
| Handling and line interface | Qualified transfer, orientation and safety review |
| Throughput and automation | Timed, fullgilt hlaup fyrir samþykkta járnbrautarfjölskyldu |
Upplýsingar sem þarf fyrir endurskoðun lyftuleiðara
Gefðu upp stýrða járnbrautarteikningu og kaflaafbrigði, lengd, efnis- og framleiðslustig, innkomin rúmfræðigögn, datum og staðfestingaraðferð, leyfilegt stuðnings- og snertisvæði, kröfur um yfirborð, framleiðslumarkmið, meðhöndlun þvingunar og fulltrúateina. StraighteningTech getur síðan endurskoðað mælingar umsækjenda, styðja og leiðrétta arkitektúr og skilgreina sýnishornsprófunarsönnunargögnin sem þarf áður en vélauppsetning er lögð til.
Algengar spurningar
Er þetta leiðarvísir fyrir uppsetningu lyftu?
Nei. Þessi síða fjallar um rúmfræði verksmiðjuframleiðslu. Uppröðun lyftubrautar, sviga og uppsetning á vettvangi krefjast sérstakrar umfangs.
Getur ein leiðréttingarstöð stjórnað boga og snúningi?
Ekki sjálfkrafa. Boga, hliðarsóp og snúning krefjast sérskilgreindra viðmiða, mælispor og leiðréttingarlöggilding.
Er hægt að samþykkja teina á meðan hann er klemmdur?
Nei. Samþykki verður að fylgja samþykktum sleppt ástandi. Klemma getur dulið springback eða sig.
Getur kafla, lengd eða hringrásartími tilgreindur úr þessari grein?
Nei. Þessi gildi krefjast staðfestrar járnbrautarfjölskyldu, vélargetu, verkfæraskoðun og dæmigerð sýnishornspróf.
Why does the same rail profile distort differently across lots?
Because mill rolling conditions, cooling bed position, upstream straightening history and storage all vary lot to lot, and each writes a different residual-stress pattern into the section. The practical response is per-lot incoming mapping rather than a single inherited correction recipe.
Is point pressing or roll straightening better for guide rails?
Neither is a default. Point pressing suits discrete, mapped peaks on an asymmetric section with defined contact zones; roll methods suit continuous correction of compatible sections at volume. The boundary between the routes — and the sample-test evidence each demands — follows the pressa á móti valsréttingu comparison, applied with the rail’s protected faces in view.
How does twist show up when only linear probes are used?
As opposing displacement of the same face at opposite ends — a reading pattern that looks like contradictory bows from a single probe track. Confirming twist needs orientation-aware measurement on defined faces at multiple stations, which is why the error map stores bow, sweep and twist as separate characteristics rather than one combined value.
Moving from manual elevator guide rail correction toward automation? The Leiðbeiningar um val á réttu fyrir skaft, rör og snið og réttunarvél FAT gátlisti are the natural next steps.