
Un essieu ferroviaire est un composant forgé critique pour la sécurité avec de grands changements de section, sièges de roue, tourillons, épaules, filets et sièges de vitesse ou de disque de frein en option. La tâche de redressage peut avoir lieu alors que le forgeage est encore chaud, après traitement thermique, lors d'un usinage grossier ou après la finition des surfaces fonctionnelles. Chaque étape crée une combinaison différente de qualité des données, réponse matérielle, risque de surface et responsabilité d’inspection.
Une solution fiable de redressage d’essieux ferroviaires commence donc par l’étape du processus plutôt que par un tonnage de presse.. Le projet doit définir la famille d'essieux, état de température, zones de correction autorisées, manipulation de pièces lourdes, référence de mesure, acceptation des pièces libérées et limite entre le redressage de l'essieu et l'assemblage ultérieur des essieux.
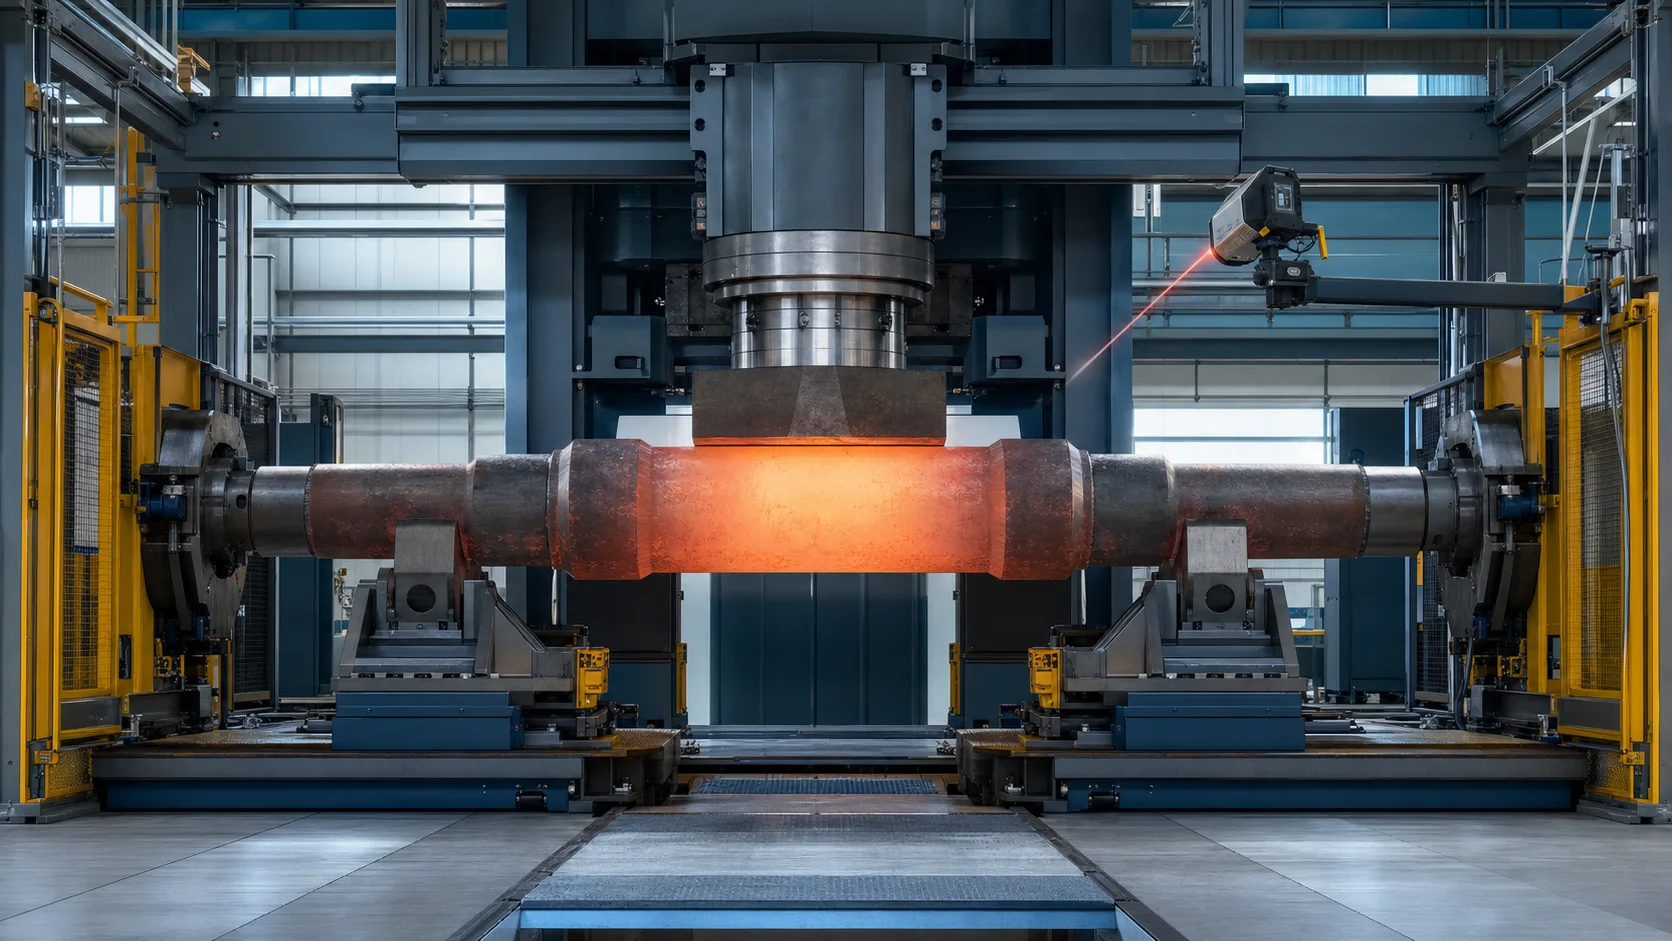
Il s'agit d'une illustration de concept d'ingénierie, pas une photo du site client. Géométrie réelle de l'essieu, fenêtre de température, capacité de la presse, la disposition et l'outillage de manutention nécessitent des dessins et des échantillons de tests représentatifs.
Le redressage des essieux ferroviaires n’est pas un pressage des essieux
Les termes essieu, l'arbre d'essieu et l'essieu monté sont souvent mélangés dans les premières enquêtes, mais ils décrivent différentes pièces et processus.
| Pièce ou processus | Tâche principale | Portée de lissage |
|---|---|---|
| Essieu ferroviaire nu | Corriger la relation de courbure ou d'axe avant l'assemblage de la roue | Cette page |
| Paire de roues assemblées | Roues, disques de frein, les engrenages ou les roulements sont déjà montés | Nécessite un examen distinct des risques et des données de l'état de l'assemblage |
| Pressage des essieux | Joindre ou retirer des roues, disques et engrenages avec interférence contrôlée et enregistrement force-distance | Pas un processus de lissage |
| Arbre d'essieu automobile | Composant de transmission de véhicule plus petit avec cannelures, caractéristiques des brides ou des engrenages | Couvert par le dédié Solution de redressage d’arbre d’essieu automobile |
| Essai d'équilibrage ou de roulage des essieux | Évaluer la répartition des masses ou le comportement fonctionnel du système rotatif assemblé | Non remplacé par le redressage des essieux |
MAE sépare les arbres d'essieux sous le redressage des pièces moulées/forgées des presses à essieux utilisées pour l'assemblage. Cette distinction est essentielle: une machine conçue pour corriger une pièce forgée nue n'est pas automatiquement qualifiée pour presser des roues ou corriger un essieu monté.
Définir la famille d'essieux ferroviaires
Le devis doit identifier la famille de pièces complète, non seulement la longueur et le diamètre maximum. Les variantes pertinentes incluent:
- essieux moteurs ou non;
- essieux pleins et essieux à alésage longitudinal partiel ou complet;
- configurations des roulements intérieurs et extérieurs;
- essieux de fret simples et essieux à grande vitesse multiplaces;
- sièges de roue et équipement, disque de frein ou autres sièges fonctionnels;
- pièces forgées brutes avec extrémités irrégulières et axes usinés avec trous centraux finis;
- recouvert, variantes laminées ou trempées par induction;
- différentes qualités d'acier, voies de traitement thermique et conditions de dureté;
- essieux de nouvelle production versus pièces de maintenance, lorsque la correction est autorisée par la spécification en vigueur.
GHH-BONATRANS répertorie les solides, creux, alimenté, non alimenté, roulement intérieur, multiplace, familles d'essieux revêtus et trempés par induction. Ces variations modifient la rigidité, surfaces de contact sûres, interprétation du signal et enveloppe de correction admissible. Ils ne peuvent pas être représentés par une recette universelle.
Geler l'étape de fabrication avant de sélectionner l'équipement
Après le forgeage, Avant de tourner
L'essieu peut avoir de l'échelle, extrémités irrégulières, températures élevées et surfaces de référence incomplètes. Galdabini décrit le redressage automatique des essieux ferroviaires directement après le forgeage et avant le virage, avec manipulateurs pour extrémités irrégulières, protection haute température, mesure de la température et protection contre le tartre. A ce stade, la solution est une cellule de forgeage à chaud, il ne s'agit pas d'une machine d'inspection finale de précision.
Après traitement thermique
Le traitement thermique peut introduire ou redistribuer des contraintes de flexion et résiduelles. L'essieu est plus froid et mieux défini dimensionnellement, mais la solidité du matériau, dureté, l’état de surface et le risque de fissure doivent être connus avant correction. Une surépaisseur d'usinage ultérieure peut encore exister.
Après un usinage grossier
Trous centraux, les tourillons et les rails de siège peuvent désormais fournir des références de mesure plus stables. Le stock restant peut protéger les surfaces finales, tandis que le projet peut corréler le corps d'essieu au futur axe fonctionnel avant de terminer l'usinage.
Après avoir fini l'usinage
Journaux de roulement, sièges de roue, les congés et les trous centraux sont des éléments fonctionnels finis. Contact outillage, échancrure, le grattage et le stress local deviennent critiques. Les limites de correction nécessitent normalement un contrôle plus strict et une procédure d'inspection approuvée après redressement..
Après revêtement, Roulement superficiel ou durcissement local
Le tracé de correction doit respecter les spécifications du traitement de surface. Le lissage ne peut pas être considéré comme sûr après le revêtement, renforcement du laminage ou du durcissement par induction sans approbation du matériau et du processus.
| Scène | Disponibilité de référence typique | Risque principal lié au processus | Décision de projet requise |
|---|---|---|---|
| Forgeage à chaud | Corps et extrémités irréguliers | Variation de température, échelle, manipulation et données de précision limitées | Fenêtre de température, outillage à contact chaud et surépaisseur d'usinage en aval |
| Blanc traité thermiquement | Corps plus stable, fonctionnalités inachevées | Résistance supérieure, contraintes résiduelles et risque de fissure | Enveloppe matérielle, inspection et déformation plastique admissible |
| Usiné grossièrement | Des centres et des pistes cylindriques peuvent exister | Le stock de processus peut masquer le comportement fonctionnel final | Axe de référence, surépaisseur et prochaine opération d'usinage |
| Finition usinée | Journaux fonctionnels et sièges disponibles | Dommages superficiels, rendement local et surcontrainte de référence | Contacts protégés, mesure finale et contrôles CND/surface |
Lissage à chaud vs lissage à froid
La correction du chaud et du froid ne sont pas des modes de fonctionnement interchangeables sélectionnés uniquement pour des raisons de commodité..
| Facteur de décision | Lissage à chaud | Lissage à Froid |
|---|---|---|
| Poste typique | Immédiatement après le forgeage, avant de tourner | Après refroidissement, traitement thermique ou usinage |
| État de la pièce | Escaladé, dilatation thermique, éventuellement irrégulier aux extrémités | Dimensionnellement plus stable avec des caractéristiques cylindriques plus claires |
| Réponse matérielle | Utilise une plasticité à température élevée dans une fenêtre de processus approuvée | Nécessite une force validée, enveloppe de déplacement et de retour élastique |
| Priorité de mesure | Température, géométrie brute et surépaisseur en aval | Axe libéré, relations de faux-rond/coaxialité et données fonctionnelles |
| Priorité outillage | Résistance à la chaleur, tolérance d'échelle et manipulateurs robustes | Protection des surfaces, contacts rayonnés et répétabilité des données |
| Limite d'acceptation | Géométrie de forgeage intermédiaire; les opérations ultérieures doivent réévaluer | Peut s'approcher de l'acceptation finale, en fonction de l'étape du processus |
Galdabini déclare que le redressage à chaud peut utiliser la plasticité du matériau après le forgeage. Cela soutient le concept de processus, mais il ne définit pas une température ou une force universelle. La fenêtre acceptable doit provenir du matériau de l'essieu, voie de forgeage et de traitement thermique, approbation métallurgique et essais représentatifs.
Définir ce que signifie « droit » sur le dessin
Une seule valeur de faux-rond ne peut pas décrire l'essieu complet. Les caractéristiques contrôlées peuvent inclure:
- rectitude d'une surface cylindrique spécifiée ou d'une ligne médiane dérivée;
- faux-rond des tourillons, sièges de roue, sièges de vitesse ou sièges de disque de frein;
- relation de coaxialité ou d'axe entre des sièges fonctionnels séparés;
- relation avec les trous centraux ou un autre axe de fabrication;
- rondeur et cylindricité des sièges individuels;
- position des épaules, géométrie de la face et de la transition;
- position de perçage longitudinal ou répartition murale le cas échéant;
- état de surface, critères de dureté et de contraintes résiduelles autorisées;
- particule magnétique, exigences d'inspection par ultrasons ou autres;
- géométrie au niveau des essieux après assemblage, qui reste un chèque séparé.
Pour une distinction claire entre la forme, indications d'axe et de rotation, utiliser le Rectitude de l'arbre, faux-rond et guide TIR. Le dessin de l'essieu ferroviaire et les spécifications ferroviaires applicables restent l'autorité d'acceptation.
Établir une hiérarchie de données
La solution doit distinguer au moins cinq références:
- références de dessin qui définissent la tolérance;
- trous centraux ou centres de processus utilisés par l'usinage;
- supports physiques et dispositifs de rotation utilisés par la machine à redresser;
- traces de capteurs utilisées pour reconstruire l'axe mesuré;
- la référence du gabarit client ou de l'ensemble d'essieux montés utilisée pour la corrélation finale.
Ces références peuvent être liées, mais ils ne sont pas automatiquement équivalents. Une surface de support stable peut rendre les mesures répétables tout en restant sans rapport avec l'axe fonctionnel roue-siège.. Inversement, les trous centraux peuvent être des références de fabrication utiles mais peuvent être endommagés, inachevé ou non désigné comme référence finale.
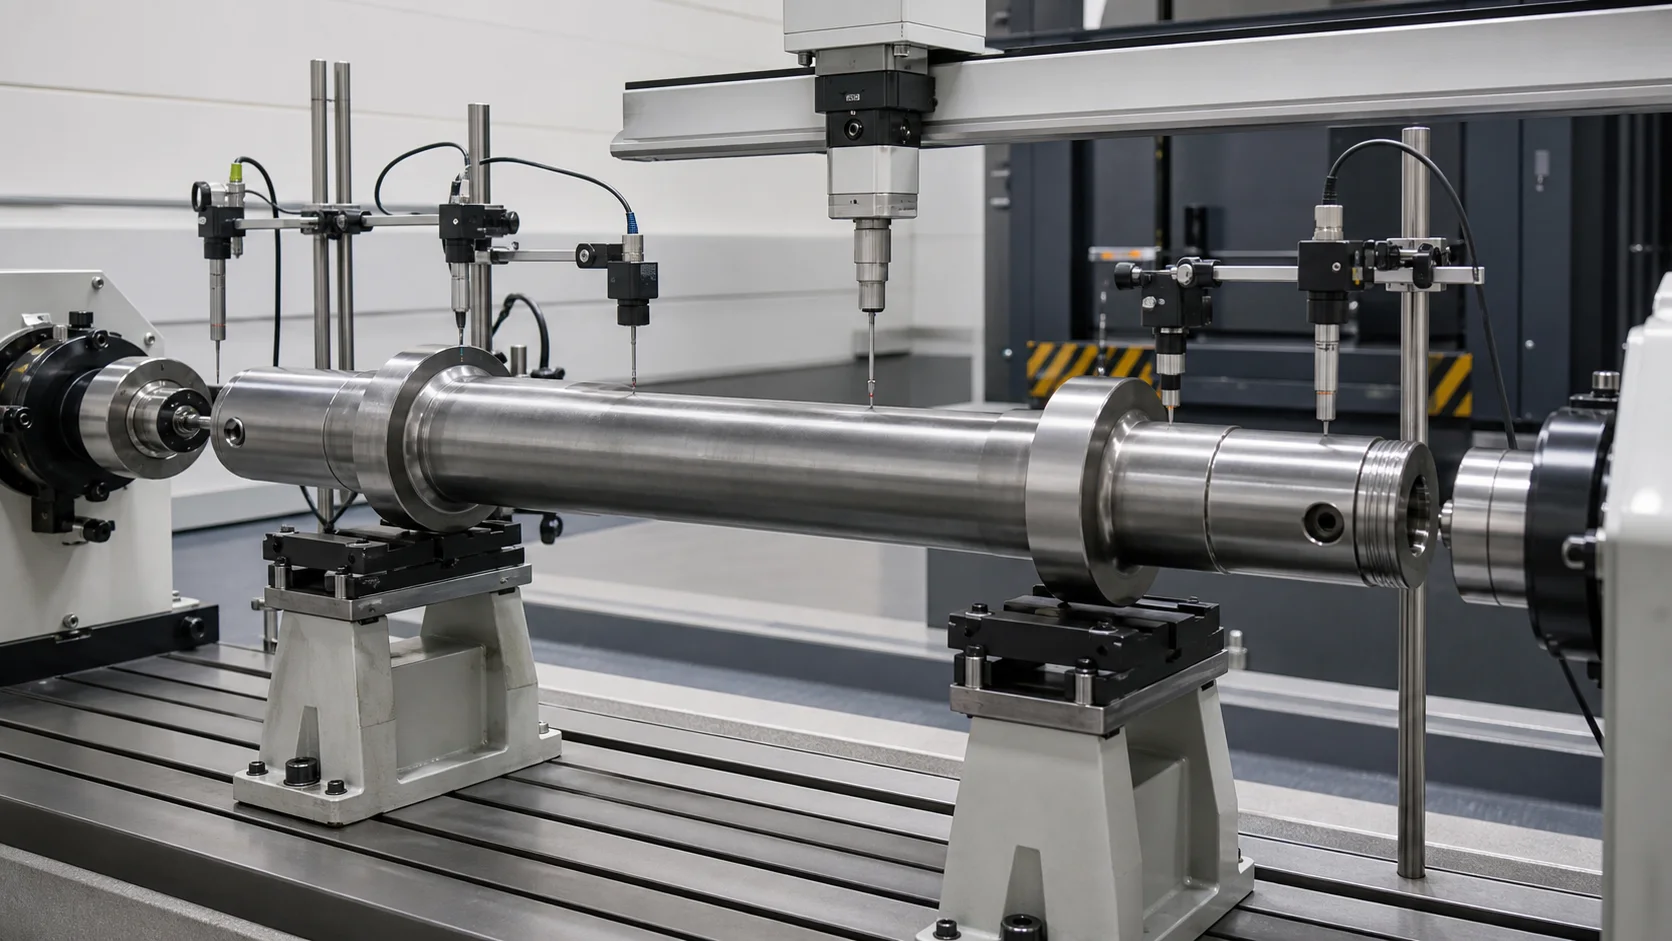
Cette illustration de concept technique montre plusieurs pistes de mesure sur un essieu nu.. Il ne prescrit pas le nombre de capteurs, méthode de contact ou sélection de données pour chaque essieu.
| Piste de mesure | Sortie possible | Principaux risques d’interprétation |
|---|---|---|
| Corps d'essieu | Courbe de courbure globale | Échelle, La conicité ou la variation du brut peuvent apparaître sous forme de courbure |
| Journaux de roulement | Relation entre le faux-rond du journal et les axes | Une erreur de formulaire locale peut fausser le résultat d'une seule sonde |
| Sièges de roue | Axe de siège de roue et faux-rond | Les surfaces finies nécessitent une détection protégée par contact ou sans contact |
| Sièges de vitesse ou de disque de frein | Relation d'axe fonctionnel supplémentaire | Le nombre de fonctionnalités et les interruptions nécessitent un masquage correct |
| Trous centraux | Corrélation axes d'usinage | La condition centrale peut ne pas représenter la référence du dessin |
| Alésage longitudinal | Relation alésage-axe extérieur | Nécessite une méthode de mesure ou d’inspection interne distincte |
Le Guide de sélection des références de mesure d'arbre étagé explique comment dessiner des références, les supports de la machine et les pistes des capteurs doivent être séparés avant de programmer une recette.
Mesurer l'essieu libéré, Pas seulement la forme chargée
Un essieu lourd dévie sous sa propre masse, réactions de support et force de mesure. La courbe observée change avec l'espacement des supports, angle de rotation et température. Une lecture de presse chargée ne peut donc pas prouver la géométrie finale publiée.
Le plan de mesure doit définir:
- coordonnées du support, largeur et hauteur de contact;
- orientation et séquence de rotation des essieux;
- condition de température et règle de stabilisation;
- traitement de l'affaissement ou méthode de corrélation client;
- force du capteur, gamme, résolution et masques de fonctionnalités;
- nombre et emplacement des stations axiales;
- évaluation de plusieurs positions angulaires;
- mesure à l'état relâché après chaque correction;
- jauge finale ou corrélation d'inspection indépendante.
Le contrôle doit séparer l'arrondi local ou le signal de surface de la courbure globale.. Sinon, il peut appliquer une correction importante en réponse à une caractéristique locale que le redressage ne peut pas réparer.
Créez une carte de presse et d'assistance sécurisée
Le dessin de l'essieu doit être converti en coordonnées de la machine avec les, régions de contact restreintes et interdites.
Zones protégées typiques
- tourillons et surfaces d'étanchéité;
- bords des sièges de roue et surfaces d'interférence finies;
- sièges de vitesses et de disques de frein;
- filets, transitions d'épaules et de sections;
- trous centraux et caractéristiques des extrémités filetées;
- trous d'huile, alésages, revêtements et marques d'identification;
- régions localement durcies ou laminées en résistance, sauf approbation;
- indications ou emplacements de défauts connus.
Principes d'outillage
- utiliser des chaussures et des selles à large rayon adaptées au diamètre approuvé;
- empêcher le chargement des bords au niveau des épaules ou des cônes;
- permettre un mouvement longitudinal contrôlé là où la méthode de pliage l'exige;
- maintenir la pression de contact dans la limite de surface validée;
- surveiller la force et le déplacement plutôt que de se fier uniquement à la position du vérin;
- empêcher la sélection de recettes lorsque la famille d'essieux ou l'orientation est incorrecte;
- inspecter la propreté des outils et le tartre intégré avant chaque lot.
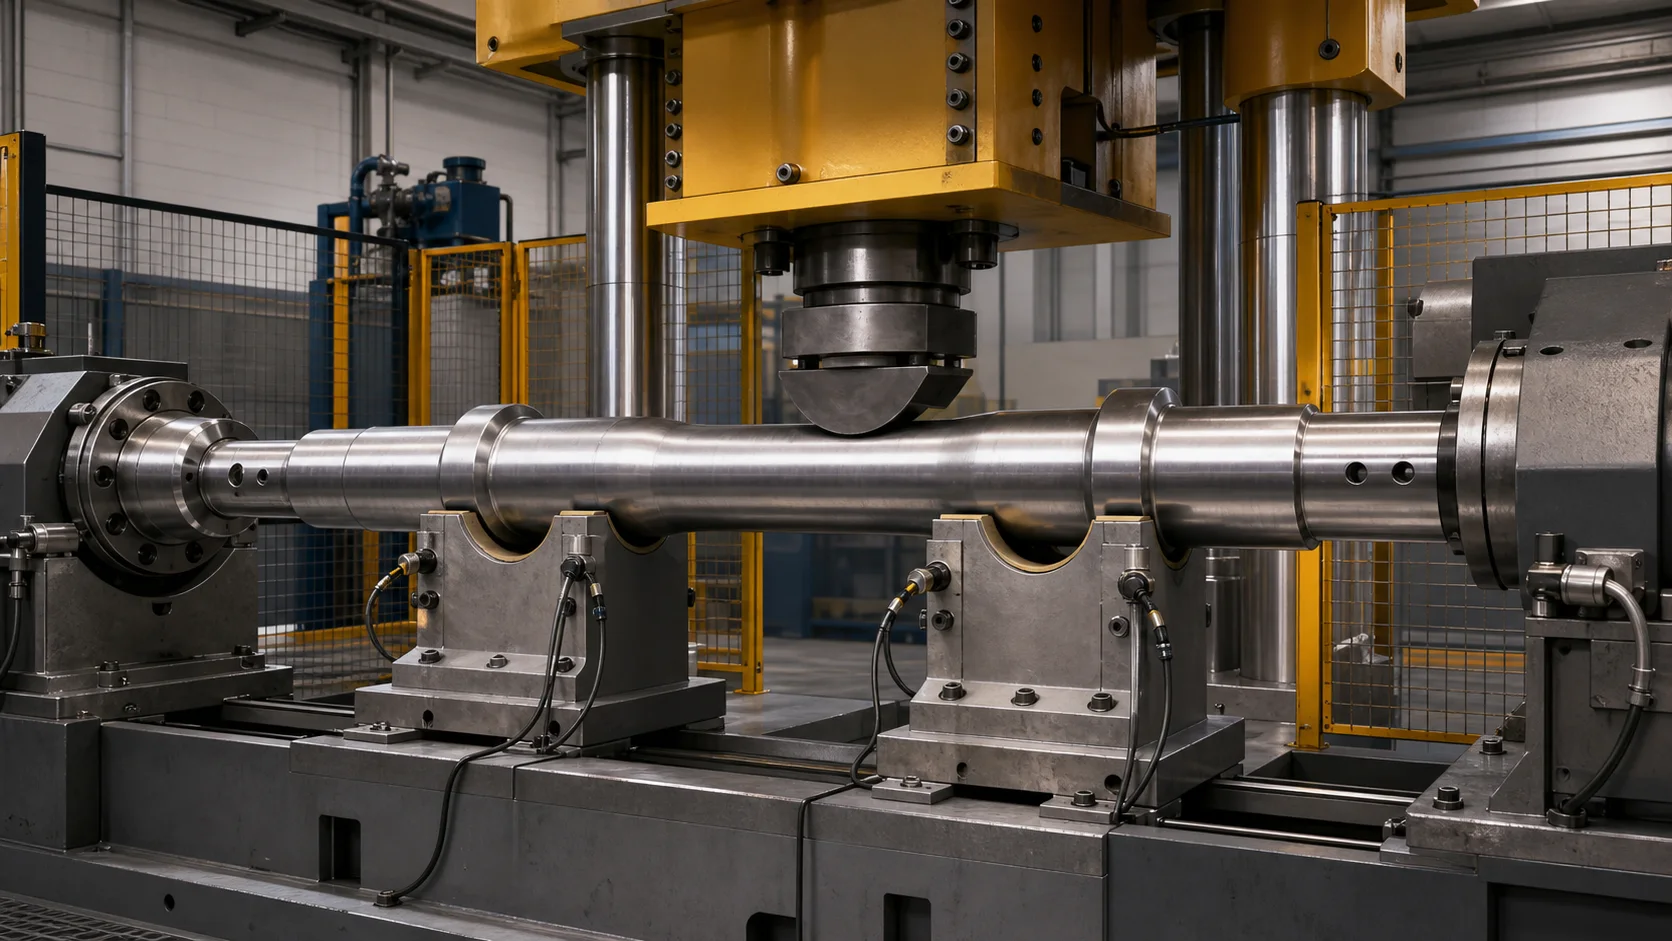
Cette illustration conceptuelle montre une correction sur les zones cylindriques approuvées. Le nombre réel de supports, portée, rayon de chaussures, la limite de force et la direction de correction autorisée doivent être établies par des tests sur échantillons.
Température, Tartre et dilatation thermique
La température n’est pas seulement un problème de protection des machines. Cela affecte la dimension, réponse matérielle, friction, comportement du capteur et signification d'un écart mesuré.
Pour un procédé à chaud, la cellule doit définir:
- température d'entrée et de correction minimale;
- où et comment la température est mesurée;
- variation de température autorisée le long et autour de l'essieu;
- coupure et disposition de correction lorsque l'essieu refroidit en dehors de la fenêtre;
- détartrage ou tolérance de calamine sous supports et outils;
- écrans thermiques pour capteurs, câbles, gardes et opérateurs;
- protection et collecte contre les chutes de tartre;
- temps de transfert entre forgeage, mesures, opérations de correction et en aval.
Pour un procédé à froid ou en finition usinée, la solution doit définir la stabilisation des mesures et empêcher que des pièces chaudes soient acceptées par rapport à un maître froid sans corrélation.
La manipulation des pièces lourdes fait partie du processus
Les essieux ferroviaires ne peuvent pas être traités comme des arbres ordinaires chargés à la main. Chargement, rotation, la translation et le déchargement influencent la sécurité, état de surface et répétabilité des données.
Galdabini décrit des manipulateurs spécifiques pour les extrémités forgées irrégulières et des systèmes de chargement à chaîne/fourche en option. MAE identifie également les arbres d'essieux comme des pièces forgées manipulées dans des environnements exigeants.. Les exigences transférables du projet comprennent:
- identification des pièces avant chargement;
- points de levage et de support homologués pour chaque variante d'essieu;
- manipulateurs ou convoyeurs synchronisés dimensionnés pour la masse réelle et le centre de gravité;
- rotation contrôlée sans traîner les sièges finis;
- détection positive des états assis et serrés;
- zones d'exclusion pour l'énergie stockée et les risques de chute de pièces;
- échelle, gestion de l'huile et des copeaux;
- logique de récupération en cas de perte de puissance, défaut capteur ou correction interrompue;
- retrait en toute sécurité des pièces non conformes.
Le temps de manutention et la perte de température des essieux doivent être considérés ensemble pour une hotline. Une presse mécaniquement performante peut toujours faire échouer le processus si le transfert et l'indexation permettent au forgeage de quitter sa fenêtre de température approuvée..
Utilisez une séquence de lissage en boucle fermée
1. Identifiez l'essieu
Charger la recette validée à partir du numéro de pièce, révision du dessin, étape du processus, état matériau/traitement thermique et famille d'essieux.
2. Vérifier la condition préalable
Confirmer la température, état de surface, niveau d'échelle, achèvement des fonctionnalités, orientation et que l'essieu a franchi toutes les portes amont requises.
3. Charge sur les zones approuvées
Utiliser les points de levage et d'appui définis. Confirmer l'assise et empêcher les surfaces finies de glisser sur des outils contaminés.
4. Mesurer la géométrie initiale
Faites pivoter ou scannez l'essieu selon la recette. Reconstruire le corps ou l'axe fonctionnel pertinent et masquer les transitions, trous et éléments irréguliers.
5. Séparer le pli corrigible des autres erreurs
Rejeter ou acheminer séparément lorsque le signal indique une erreur de forme locale, centres endommagés, défauts de surface, mauvais stock d'usinage, ovalité excessive ou relation de caractéristiques non corrigible.
6. Sélectionnez une position de correction sûre
Choisissez la durée de support, direction de correction et zone de presse à partir de la carte approuvée. Appliquer la température, forcer, limites de déplacement et de nombre de corrections.
7. Appliquer une flexion excessive contrôlée
Utiliser le modèle validé pour la réponse matérielle et le retour élastique. Enregistrez la force et le déplacement tout au long de la course et arrêtez-vous sur toute signature anormale.
8. Libérer complètement et remesurer
Supprimer la charge de correction avant de juger le résultat. Revérifiez chaque piste contrôlée car une correction peut modifier une autre station ou une autre relation d'axe.
9. Inspecter l'essieu
Réaliser la surface requise, contrôles dimensionnels et non destructifs selon plan d'essieu, spécification du processus et historique des corrections.
10. Enregistrer et décharger
Stocker l'identité de l'essieu, révision de la recette, température, cartes avant/après, coordonnées de correction, courbes force-déplacement, alarmes et disposition finale lorsque la traçabilité est requise.
Définir automatique, Portée semi-automatique et manuelle
| Mode | Convient quand | Contrôles requis |
|---|---|---|
| Automatique | Familles d'essieux stables, condition amont reproductible et flux de production défini | ID de pièce, mesure automatisée, outillage contrôlé par recette, limites de correction et traçabilité |
| Semi-automatique | Variantes multiples ou manipulation assistée par l'opérateur avec mesure répétable | Configuration guidée, verrouillages, autorisations de recette et mesure de libération indépendante |
| Presse manuelle | Développement, réparations ou travaux à faible volume lorsque cela est autorisé | Opérateur qualifié, jauge contrôlée, indication de force/déplacement et règles de décision documentées |
L'automatisation ne supprime pas le besoin de limites métallurgiques et de validation des échantillons. Cela rend uniquement reproductible un itinéraire de décision validé..
Séparez les responsabilités de redressage et d’inspection
Le redressement modifie la géométrie globale. Il ne répare pas tous les défauts d’essieu.
| Condition | Le lissage peut potentiellement résoudre | Inspection ou processus distinct requis |
|---|---|---|
| Virage mondial | Oui, dans l’enveloppe matérielle et géométrique validée | Mesure libérée et corrélation finale |
| Erreur de formulaire local de journal ou de siège | Généralement non | Décision d’usinage ou de rejet |
| Fissure, tour ou indication nuisible | Non | Procédure approuvée de CND et de disposition |
| Défaut ou position de l'alésage longitudinal | Pas par la seule correction de courbure externe | Mesures internes/CND et examen technique |
| Dommages de surface ou défaut de revêtement | Non | Itinéraire de réparation ou de rejet de la surface |
| Ajustement incorrect de la roue | Non | Processus d’ingénierie et d’assemblage des essieux montés |
| Déséquilibre des essieux | Non | Équilibrage ou test fonctionnel après montage |
Lucchini RS présente l'inspection comme une étape distincte de son parcours de production intégrée d'essieux. GHH-BONATRANS met également en avant les alésages longitudinaux comme permettant des diagnostics non destructifs. La cellule de redressage doit échanger des données de traçabilité avec les opérations qualité, mais cela ne doit pas impliquer qu'un résultat de géométrie droite remplace l'inspection requise.
Cellule de redressage d’essieux ferroviaires proposée
Une cellule spécifique au projet peut comprendre:
- presse robuste gardée ou portique mobile dimensionné à partir de données d'échantillon de force;
- supports larges réglables et patins arrondis interchangeables;
- manipulateurs pour pièces forgées irrégulières ou rotation protégée des axes usinés;
- mesure de la température et protection contre la chaleur et le tartre pour le traitement à chaud;
- capteurs géométriques avec ou sans contact sélectionnés pour l'état de surface réel;
- identification des pièces et gestion des recettes;
- forcer, acquisition de déplacement et de température;
- libération complète et réévaluation automatique;
- convoyeurs, chaînes, fourches ou interface de levage adaptées au débit de l'installation;
- rejeter le routage et la séquence de récupération sécurisée;
- interface de traçabilité pour MES ou enregistrements qualité si nécessaire.
L'architecture finale dépend si la cible est une ligne de forgeage à chaud, une station de correction post-traitement thermique ou une cellule d'essieu usinée avec précision.
Exemple de plan de test et d'acceptation
Ne sélectionnez pas la machine uniquement à partir d'un diamètre nominal d'essieu.. Un échantillon représentatif de la matrice doit couvrir:
- sections d'essieu les plus petites et les plus grandes;
- variantes pleines et creuses le cas échéant;
- longueur et masse minimales et maximales;
- qualités de matériaux et états de traitement thermique;
- ampleur et direction attendues du virage entrant;
- plage de température du processus à chaud ou condition de stabilisation à froid;
- extrémités forgées irrégulières et toutes les configurations de sièges fonctionnelles;
- conditions de surface et d'échelle représentatives;
- régions de correction approuvées et interdites;
- jauge client ou corrélation d’inspection indépendante;
- nombre maximum de corrections et règles de rejet.
Utilisez le Guide de test et d'acceptation des échantillons de lissage séparer les preuves de faisabilité, GRAISSE, SAT et capacité de production. Enregistrez les résultats réels au lieu de convertir l'évaluation d'une machine concurrente en une promesse à l'échelle du site.
Données requises pour une proposition technique
Veuillez fournir:
- dessins et révisions d'essieux;
- toutes les variantes d'essieux et volumes annuels/lots;
- étape du processus de redressage;
- matériel, traitement thermique, détails de dureté et de traitement de surface;
- fenêtre de température du procédé à chaud, le cas échéant;
- répartition des virages entrants, non seulement le pire échantillon;
- caractéristiques contrôlées, données et limites d'acceptation;
- support autorisé, zones de serrage et de presse;
- zones interdites, revêtements, filets, alésages et régions durcies;
- masse de la pièce, centre de gravité et contraintes de manutention des installations;
- CND requis, limites d'inspection et de correction des surfaces;
- jauge client, méthode d'inspection et échantillons de corrélation;
- traçabilité, Exigences en matière de MES et de rapports;
- échantillons représentatifs bons et non conformes pour les essais.
Si ces saisies sont incomplètes, le résultat responsable est un concept et un plan de test, il ne s'agit pas d'une garantie sans réserve en matière de précision ou de temps de cycle.
Foire aux questions
Une machine peut-elle redresser à la fois les pièces forgées à chaud et les essieux finis?
Seulement après un examen complet à double processus. Protection contre la chaleur, échelle, manipulateurs, méthode du capteur, protection des surfaces, la qualité des données et la logique d'acceptation sont fondamentalement différentes. Un cadre de presse partagé ne suffit pas à qualifier les deux processus.
L'essieu doit-il être mesuré à partir de centres ou de journaux?
Utiliser l'exigence fonctionnelle définie par le dessin et les données de processus approuvées. Les centres peuvent être utiles pour la corrélation d'usinage, tandis que les tourillons ou les sièges de roue peuvent mieux représenter la fonction d'assemblage. Le projet doit mesurer suffisamment de caractéristiques pour prouver leur relation plutôt que de supposer qu'elles sont identiques..
Un essieu monté peut-il être corrigé dans la même cellule?
Pas sans une évaluation technique distincte. Roues montées, les disques et les engrenages changent de masse, points d'appui, rigidité, zones de presse accessibles et exigences d’inspection. Le pressage et l’équilibrage des essieux restent des opérations distinctes.
Le dépassement du faux-rond signifie-t-il que l'essieu est sûr?
Non. Le faux-rond est un résultat géométrique. État du matériau, intégrité de la surface, CND, dureté, l'historique du processus et toutes les exigences ferroviaires applicables restent des portes d'acceptation indépendantes.
Pouvez-vous garantir la précision à partir du dessin seul?
Aucun fournisseur responsable ne devrait le faire. Les dessins définissent la cible, mais des échantillons représentatifs établissent la force, retour élastique, soutenir l'influence, comportement en température, risque de surface, répétabilité et corrélation des jauges.
Construisez la solution autour du processus d’essieu réel
Nous développons des solutions de redressage d’essieux ferroviaires autour de l’étape même de forgeage ou d’usinage, état de température, famille d'essieux, données fonctionnelles, chemin de charge sûr et procédé d'acceptation. Le résultat peut être une cellule à portique chaude, une machine automatique froide à usage intensif ou une presse semi-automatique contrôlée, mais la sélection suit les preuves des dessins et des essais sur échantillons.
S'il s'agit de votre première ligne de redressage d'essieux ferroviaires, lire le guide de sélection pour arbre, travail de tubes et de profilés d'abord, puis comparez votre budget avec le Liste de contrôle FAT pour les machines à redresser.
Envoyer le dessin de l'essieu, itinéraire de processus, état matériel, données de pliage entrantes, fenêtre de température et méthode d'inspection. On peut alors définir la stratégie de mesure, plan d'outillage, notion de manutention, exemple de matrice et plan d'acceptation traçable pour votre application d'essieu ferroviaire.