
Rautatieakseli on turvallisuuden kannalta kriittinen taottu komponentti, jossa on suuria poikkileikkausmuutoksia, pyörän istuimet, laakeripäiväkirjat, hartiat, fileet ja valinnaiset vaihteisto- tai jarrulevyistuimet. Oikaisu voi tapahtua, kun taonta on vielä kuuma, lämpökäsittelyn jälkeen, karkean työstön aikana tai toiminnallisten pintojen viimeistelyn jälkeen. Jokainen vaihe luo erilaisen datan laadun yhdistelmän, aineellinen vastaus, pintariski ja tarkastusvastuu.
Luotettava rautatieakselin oikaisuratkaisu alkaa siis prosessivaiheesta eikä puristusmäärästä. Hankkeessa on määriteltävä akseliperhe, lämpötilatila, sallitut korjausvyöhykkeet, raskaiden osien käsittely, mittausviite, vapautuneiden osien hyväksyminen ja raja akselin oikaisun ja myöhemmän pyöräkerran kokoonpanon välillä.
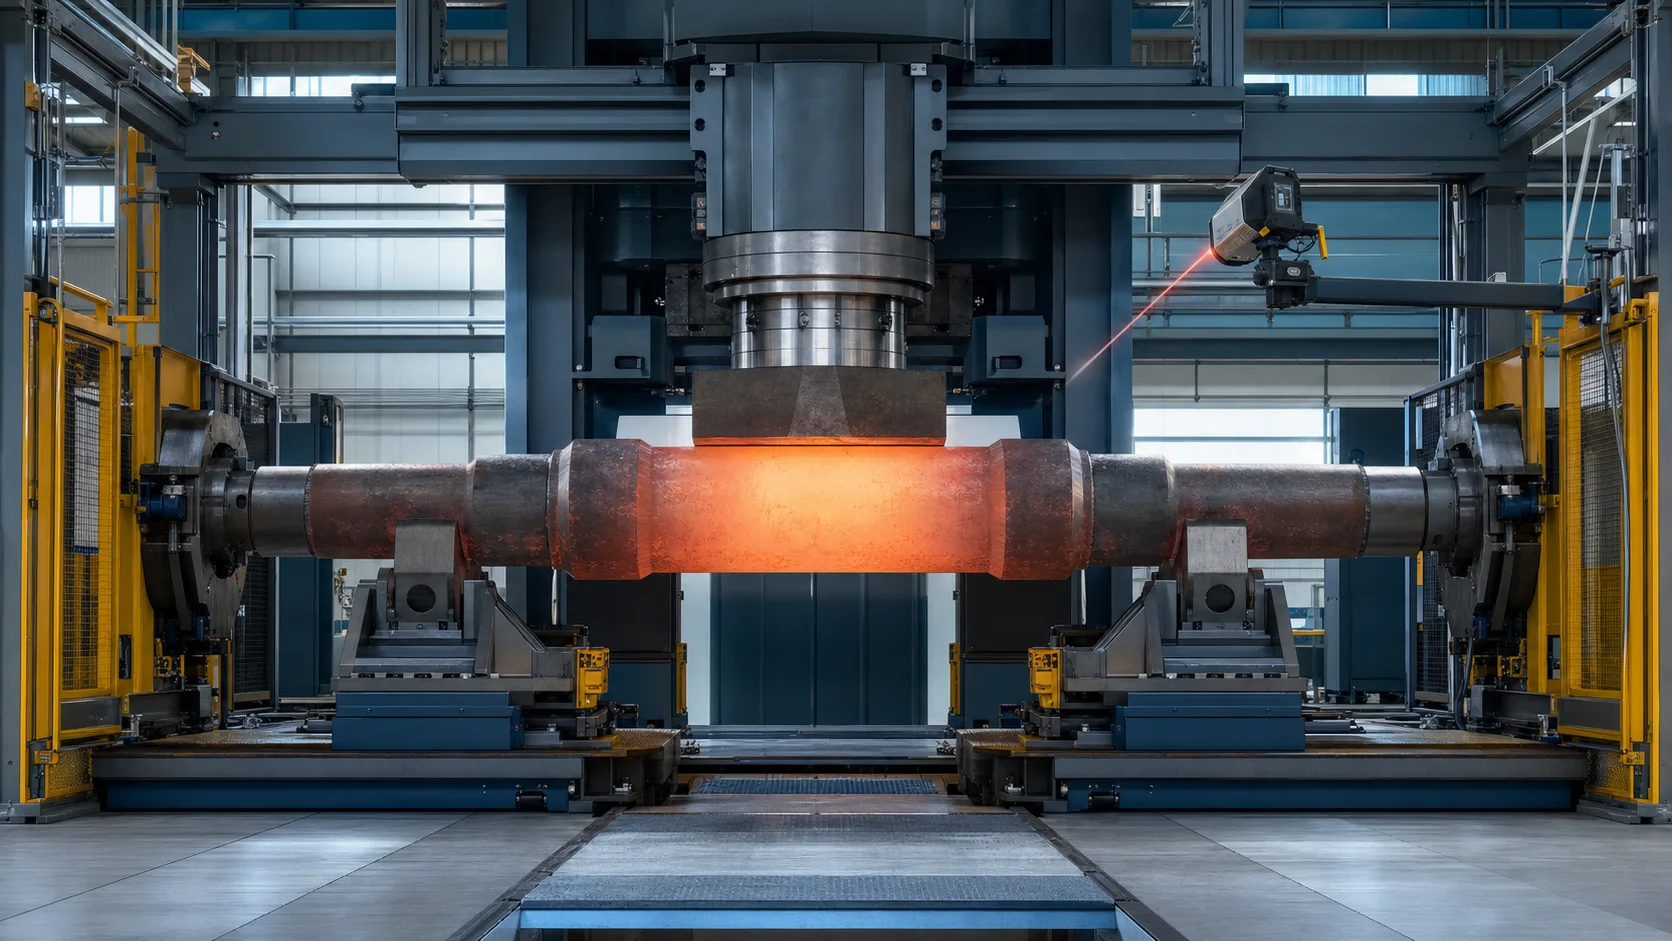
Tämä on suunnittelukonseptin kuva, ei asiakkaan sivuston valokuva. Todellinen akselin geometria, lämpötilaikkuna, puristimen kapasiteetti, käsittelyn layout ja työkalut edellyttävät piirustuksia ja edustavia näytetestejä.
Rautatien akselin oikaisu ei paina pyörää
Termit akseli, akselin akseli ja pyöräsarja sekoitetaan usein alkuvaiheessa, mutta ne kuvaavat erilaisia työkappaleita ja prosesseja.
| Työkappale tai prosessi | Päätehtävä | Oikaisualue |
|---|---|---|
| Paljas rautatieakseli | Oikea mutka tai akselisuhde ennen pyörän kokoamista | Tämä sivu |
| Koottu pyöräsarja | Pyörät, jarrulevyt, hammaspyörät tai laakerit on jo asennettu | Vaatii erillisen kokoonpanotilan riskin ja peruspisteen tarkastelun |
| Pyöräsarjan painaminen | Liitä tai irrota pyörät, levyt ja vaihteet, joissa on ohjattu häiriö ja voima-etäisyyden tallennus | Ei suoristusprosessi |
| Autojen akselin akseli | Pienempi ajoneuvon voimansiirtokomponentti urituksella, laipat tai vaihteiston ominaisuudet | Omistautuneen kattaa Autojen akselin oikaisuratkaisu |
| Pyöräsarjojen tasapainotus tai käyntitesti | Arvioi kootun pyörivän järjestelmän massan jakautuminen tai toiminnallinen käyttäytyminen | Ei korvattu akselin oikaisulla |
MAE erottaa pyöräkertojen akselit valettujen/taotujen oikaisujen alla kokoonpanossa käytetyistä pyöräkertojen puristimista. Tämä ero on olennainen: kone, joka on suunniteltu korjaamaan paljas taonta, ei ole automaattisesti kelvollinen puristamaan pyöriä tai korjaamaan koottua pyöräkertoa.
Määrittele rautatieakseliperhe
Tarjouksen tulee yksilöidä koko osaperhe, ei vain enimmäispituutta ja halkaisijaa. Asiaankuuluvia muunnelmia ovat mm:
- moottorikäyttöiset tai ei-voimalliset akselit;
- kiinteät akselit ja akselit, joissa on osittainen tai täysi pituussuuntainen reikä;
- sisä- ja ulkolaakeriasettelut;
- yksinkertaiset rahtiakselit ja monipaikkaiset nopeat akselit;
- pyörän istuimet plus varusteet, jarrulevyjä tai muita toimivia istuimia;
- karkeat takeet epäsäännöllisillä päillä ja koneistetut akselit viimeistellyillä keskirei'illä;
- päällystetty, valssatut tai induktiokarkaiset variantit;
- erilaisia teräslajeja, lämpökäsittelyreitit ja kovuusolosuhteet;
- uuden tuotannon akselit vs. huoltoosat, kun säädettävä spesifikaatio sallii korjauksen.
GHH-BONATRANS listaa kiinteät, ontto, virtalähde, ilman virtaa, sisäinen laakeri, monipaikkainen, pinnoitetut ja induktiokarkaistut akseliperheet. Nämä vaihtelut muuttavat jäykkyyttä, turvalliset kosketuspinnat, signaalin tulkinta ja sallittu korjauskäyrä. Niitä ei voida edustaa yhdellä yleisellä reseptillä.
Jäädytä valmistusvaihe ennen laitteiden valintaa
Takomisen jälkeen, Ennen kääntymistä
Akseleissa voi olla asteikko, epäsäännölliset päät, korkea lämpötila ja epätäydelliset peruspinnat. Galdabini kuvaa automaattista rautatieakselin oikaisua heti takomisen jälkeen ja ennen kääntämistä, manipulaattoreilla epäsäännöllisiä päitä varten, korkean lämpötilan suojaus, lämpötilan mittaus ja suojaus kalkkia vastaan. Tässä vaiheessa, ratkaisu on kuumataontaprosessikenno, ei ole tarkka lopputarkastuskone.
Lämpökäsittelyn jälkeen
Lämpökäsittely voi aiheuttaa tai jakaa uudelleen taivutus- ja jäännösjännityksen. Akseli on viileämpi ja mitoiltaan selkeämpi, vaan materiaalin vahvuus, kovuus, pinnan kunto ja halkeamisriski on tunnettava ennen korjausta. Myöhempi työstövara voi silti olla olemassa.
Raakakoneistuksen jälkeen
Keskireiät, tapit ja istuinradat voivat nyt tarjota vakaampia mittausviitteitä. Jäljellä oleva varasto voi suojata lopullisia pintoja, kun taas projekti voi korreloida akselin rungon tulevaan toiminnalliseen akseliin ennen koneistuksen viimeistelyä.
Viimeistelyn koneistuksen jälkeen
Laakeripäiväkirjat, pyörän istuimet, fileet ja keskireiät ovat valmiita toiminnallisia ominaisuuksia. Työkalujen yhteyshenkilö, sisennys, naarmuuntuminen ja paikallinen stressi muuttuvat kriittisiksi. Korjausrajat vaativat normaalisti tiukempaa valvontaa ja hyväksytyn oikaisun jälkeisen tarkastusreitin.
Päällystyksen jälkeen, Pintavalssaus tai paikallinen karkaisu
Korjausreitin tulee noudattaa pintakäsittelyohjeita. Oikaisua ei voida pitää turvallisena pinnoituksen jälkeen, valssauksen tai induktiokarkaisun vahvistaminen ilman materiaali- ja prosessihyväksyntää.
| Vaihe | Tyypillinen Datumin saatavuus | Pääprosessin riski | Vaadittu projektipäätös |
|---|---|---|---|
| Kuuma taonta | Epäsäännöllinen runko ja päät | Lämpötilan vaihtelu, mittakaavassa, käsittely ja rajoitettu tarkkuustieto | Lämpötilaikkuna, kuumakosketustyökalut ja loppupään koneistusvarat |
| Lämpökäsitelty aihio | Vakaampi runko, keskeneräisiä ominaisuuksia | Korkeampi vahvuus, jäännösjännitys ja halkeamisriski | Materiaali kirjekuori, tarkastus ja sallittu muovijännitys |
| Karkeasti koneistettu | Keskuksia ja lieriömäisiä raitoja voi olla | Prosessivarasto voi piilottaa lopullisen toiminnallisen käyttäytymisen | Vertailuakseli, varastovara ja seuraava koneistus |
| Viimeistely koneistettu | Toimivia päiväkirjoja ja istuimia saatavilla | Pintavaurio, paikallinen myöntyvyys ja datan ylirajoitus | Suojatut kontaktit, loppumittaukset ja NDT/pintatarkastukset |
Kuuma oikaisu vs kylmä oikaisu
Kuuma- ja kylmäkorjaus eivät ole keskenään vaihdettavissa olevia käyttötiloja, jotka on valittu vain käyttömukavuuden vuoksi.
| Päätöstekijä | Kuuma suoristus | Kylmä oikaisu |
|---|---|---|
| Tyypillinen asento | Välittömästi takomisen jälkeen, ennen kääntymistä | Jäähtymisen jälkeen, lämpökäsittely tai koneistus |
| Työkappaleen kunto | Skaalattu, lämpölaajeneva, mahdollisesti epäsäännöllinen päistä | Mittasuhteiltaan vakaampi ja selkeämmät sylinterimäiset ominaisuudet |
| Materiaalivastaus | Käyttää korkean lämpötilan plastisuutta hyväksytyssä prosessiikkunassa | Vaatii vahvistetun voiman, siirtymä ja joustokuori |
| Mittausprioriteetti | Lämpötila, bruttogeometria ja loppupään varaston lisäys | Vapautettu akseli, runout/koaksiaalisuussuhteet ja toiminnalliset perustiedot |
| Työkalujen prioriteetti | Lämmönkestävyys, mittakaavatoleranssi ja kestävät manipulaattorit | Pinnan suojaus, säteittäiset koskettimet ja datapisteen toistettavuus |
| Hyväksymisraja | Keskitason taontageometria; myöhemmät toiminnot on mitattava uudelleen | Saattaa lähestyä lopullista hyväksyntää, prosessin vaiheesta riippuen |
Galdabini toteaa, että kuumaoikaisussa voidaan käyttää materiaalin plastisuutta takomisen jälkeen. Tämä tukee prosessikonseptia, mutta se ei määrittele yleistä lämpötilaa tai voimaa. Hyväksytyn ikkunan on oltava peräisin akselin materiaalista, taonta- ja lämpökäsittelyreitti, metallurginen hyväksyntä ja edustavat kokeet.
Määrittele mitä "suora" tarkoittaa piirustuksessa
Yksi ulosajoarvo ei voi kuvata koko akselia. Ohjatut ominaisuudet voivat sisältää:
- tietyn lieriömäisen pinnan tai johdetun keskiviivan suoruus;
- laakeritappien säteittäinen valuminen, pyörän istuimet, vaihdeistuimet tai jarrulevyistuimet;
- koaksiaalisuus tai akselisuhde erotettujen toiminnallisten istuimien välillä;
- suhde keskireikiin tai muuhun valmistusakseliin;
- yksittäisten istuimien pyöreys ja sylinterimäisyys;
- olkapään asento, pintaajo ja siirtymägeometria;
- pituussuuntainen reiän sijainti tai seinän jakautuminen tarvittaessa;
- pinnan kunto, kovuus ja sallitut jäännösjännityskriteerit;
- magneettinen hiukkanen, ultraääni- tai muut tarkastusvaatimukset;
- pyöräkerran tason geometria asennuksen jälkeen, joka jää erilliseksi tarkastukseksi.
Selkeä ero muodon välillä, akseli- ja kiertoilmaisimet, käytä Akselin suoruus vs. juoksu vs TIR-ohjain. Rautatien akselipiirustus ja sovellettavat rautatietiedot ovat hyväksyntäviranomainen.
Perustele peruspistehierarkia
Ratkaisussa tulee erottaa vähintään viisi viittausta:
- toleranssin määrittävät peruspisteet;
- keskireiät tai työstökeskukset;
- oikaisukoneen käyttämät fyysiset tuet ja kiertolaitteet;
- mittausakselin rekonstruoimiseen käytetyt anturiradat;
- asiakkaan ulottuma tai pyöräkerran kokoonpanon viite, jota käytetään lopullisessa korrelaatiossa.
Nämä viittaukset voivat liittyä toisiinsa, mutta ne eivät ole automaattisesti vastaavia. Vakaa tukipinta voi tehdä mittauksesta toistettavan, vaikka sillä ei ole merkitystä pyörän istuimen akselin kannalta. Päinvastoin, Keskireiät voivat olla hyödyllisiä valmistusohjeita, mutta ne voivat vaurioitua, keskeneräisiä tai niitä ei ole määritetty lopullisiksi perusarvoiksi.
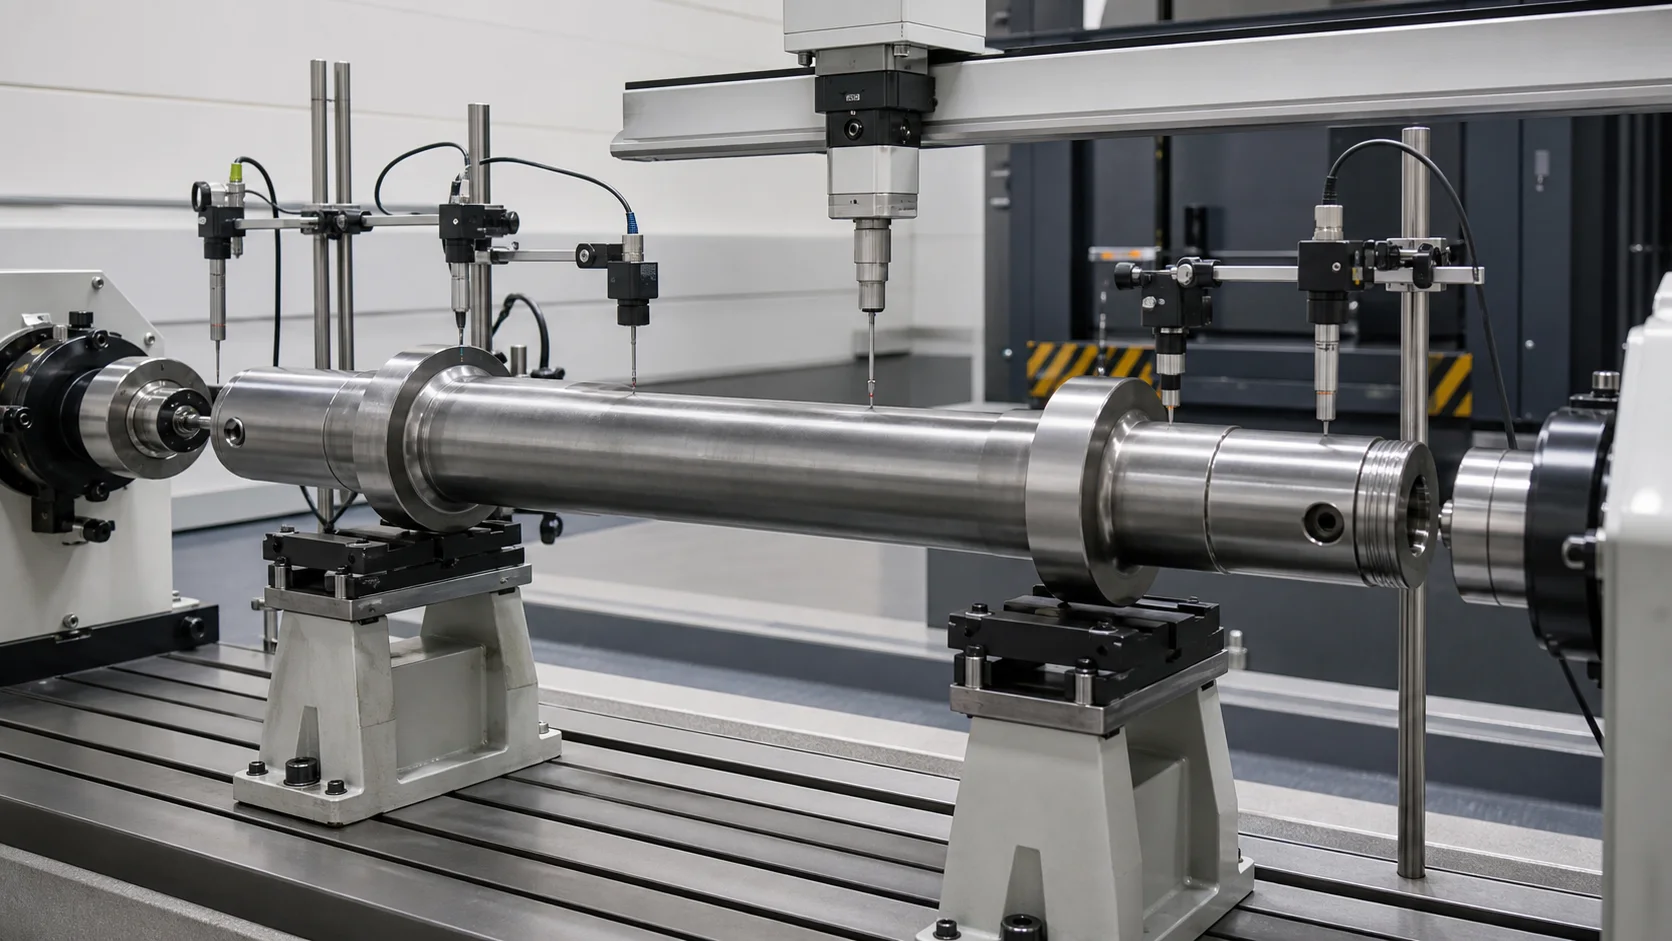
Tämä suunnittelukonsepti kuvaa useita mittausraitoja paljaalla akselilla. Se ei määrää antureiden määrää, kosketusmenetelmän tai peruspisteen valinta jokaiselle akselille.
| Mittausrata | Mahdollinen lähtö | Tärkein tulkintariski |
|---|---|---|
| Akselin runko | Globaali mutkakäyrä | Mittakaava, suippeneminen tai massavaihtelu voi näkyä mutkana |
| Laakeripäiväkirjat | Päiväkirjan loppuminen ja akselisuhde | Paikallinen lomakevirhe voi vääristää yhden mittaustuloksen |
| Pyörien istuimet | Pyörän istuimen akseli ja runout | Valmiit pinnat tarvitsevat suojatun kosketustunnistuksen tai kosketuksettoman tunnistuksen |
| Vaihde- tai jarrulevyistuimet | Lisätoiminnallinen akselisuhde | Ominaisuusmäärä ja keskeytykset vaativat oikean maskauksen |
| Keskireiät | Koneistusakselin korrelaatio | Keskipiste ei välttämättä edusta piirustuksen peruspistettä |
| Pituussuuntainen reikä | Poran ja ulkoakselin välinen suhde | Vaatii erillisen sisäisen mittaus- tai tarkastusmenetelmän |
The Porrastetun akselin mittauspisteen valintaopas selittää, kuinka peruspisteet piirretään, koneen tuet ja anturiradat tulee erottaa ennen reseptin ohjelmointia.
Mittaa vapautunut akseli, Ei vain kuormitettu muoto
Raskas akseli taipuu oman massansa alaisena, tukireaktioita ja mittausvoimaa. Havaittu käyrä muuttuu tukivälin myötä, pyörimiskulma ja lämpötila. Ladattu puristuslukema ei siis voi todistaa lopullista vapautettua geometriaa.
Mittaussuunnitelmassa tulee määritellä:
- tukikoordinaatit, koskettimen leveys ja korkeus;
- akselin suunta ja pyörimisjärjestys;
- lämpötilatila ja stabilointisääntö;
- painumakäsittely tai asiakaskorrelaatiomenetelmä;
- anturin voima, alue, resoluutio ja ominaisuusmaskit;
- aksiaaliasemien lukumäärä ja sijainti;
- useiden kulma-asemien arviointi;
- vapautuneen tilan mittaus jokaisen korjauksen jälkeen;
- lopullinen mittari tai riippumaton tarkastuskorrelaatio.
Säätimen tulee erottaa paikallinen pyöreys- tai pintasignaali globaalista mutkista. Muuten, se voi tehdä voimakkaan korjauksen vastauksena paikalliseen ominaisuuteen, jota suoristus ei voi korjata.
Luo turvallinen lehdistö ja tukikartta
Akselipiirustus tulee muuntaa koneen koordinaatteiksi hyväksytyillä, rajoitettuja ja kiellettyjä kosketusalueita.
Tyypillisiä suoja-alueita
- laakeritapit ja tiivistepinnat;
- pyörän istuimen reunat ja viimeistellyt häiriöpinnat;
- vaihde- ja jarrulevyistuimet;
- fileet, hartiat ja osien siirtymät;
- keskireiät ja kierteitetyt päätyominaisuudet;
- öljyn reikiä, poraa, pinnoitteet ja tunnistusmerkit;
- paikallisesti karkaistuja tai lujuusvalssattuja alueita, ellei sitä ole hyväksytty;
- tunnetuista viitteistä tai vioista.
Työkaluperiaatteet
- käytä leveäsäteisiä kenkiä ja satuloja, jotka on sovitettu hyväksyttyyn halkaisijaan;
- estää reunakuormituksen olkapäissä tai kartiomaisissa;
- mahdollistaa hallitun pitkittäisliikkeen, kun taivutusmenetelmä sitä vaatii;
- pidä kosketuspaine validoidun pintarajan sisällä;
- tarkkaile voimaa ja siirtymää sen sijaan, että luottaisit pelkästään painimen asentoon;
- estää reseptin valinnan, kun akseliperhe tai suunta on väärä;
- tarkasta työkalujen puhtaus ja upotettu asteikko ennen jokaista erää.
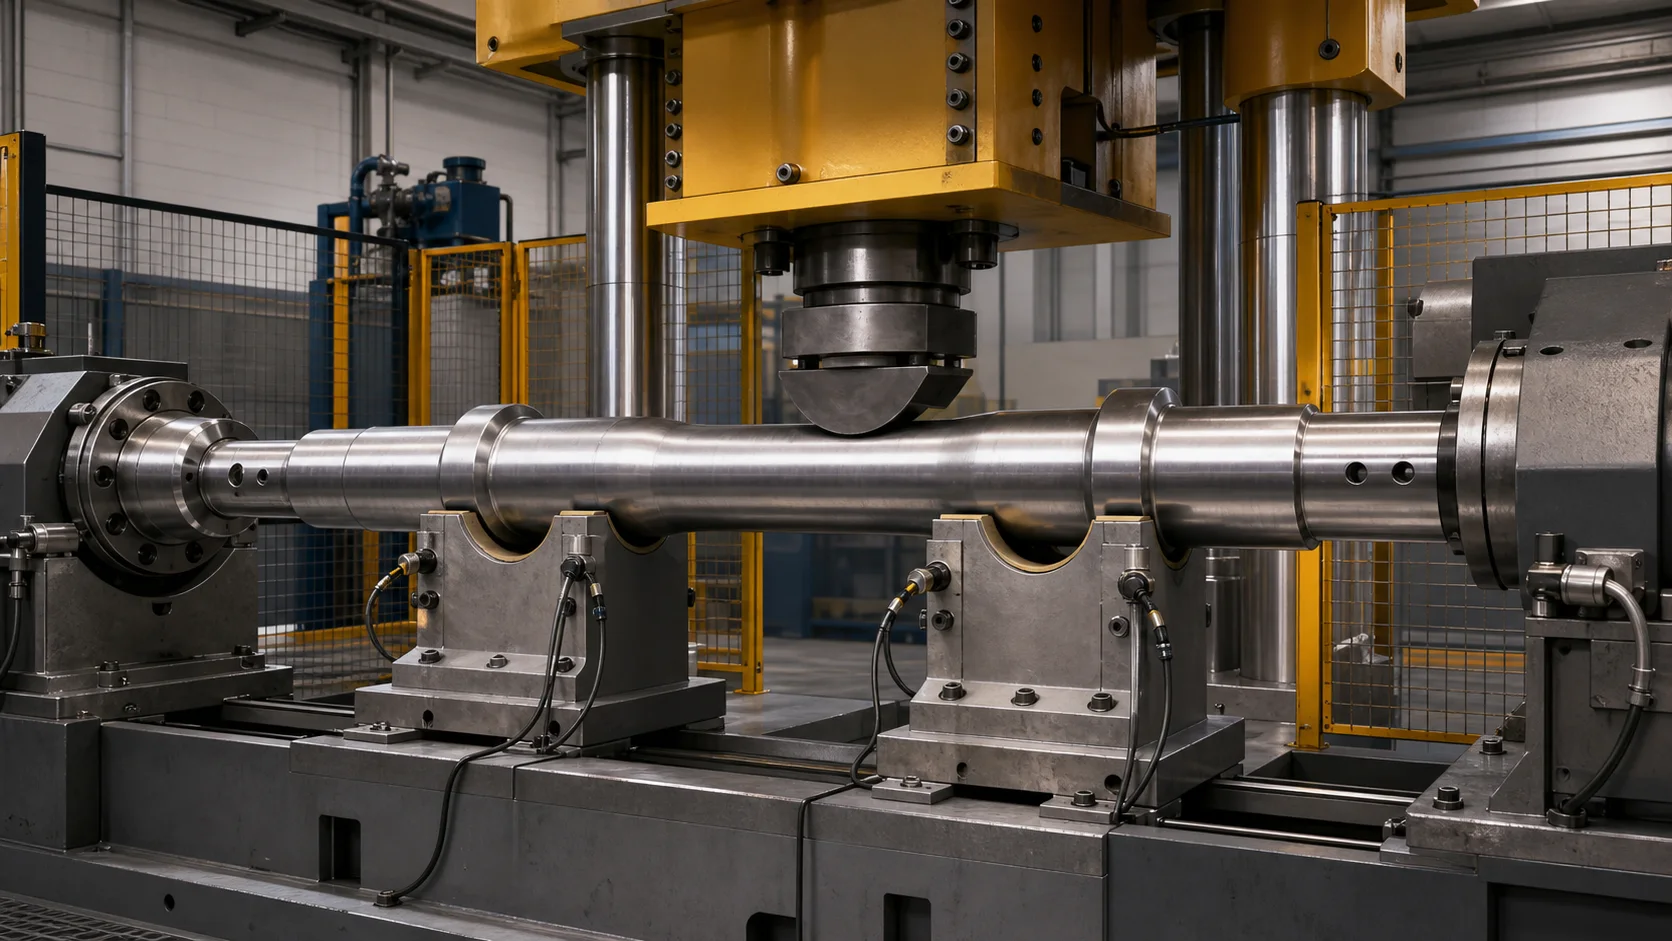
Tämä konseptikuva näyttää korjaukset hyväksytyillä sylinterimäisillä vyöhykkeillä. Todellinen tukien määrä, jänneväli, kengän säde, voimaraja ja sallittu korjaussuunta on määritettävä näytetestauksella.
Lämpötila, Mittakaava ja lämpölaajeneminen
Lämpötila ei ole vain konesuojakysymys. Se vaikuttaa ulottuvuuteen, aineellinen vastaus, kitka, anturin käyttäytyminen ja mitatun poikkeaman merkitys.
Kuumaan prosessiin, solun pitäisi määritellä:
- tulo- ja minimikorjauslämpötila;
- missä ja miten lämpötila mitataan;
- sallittu lämpötilan vaihtelu akselilla ja sen ympärillä;
- korjauskatkaisu ja sijoitus, kun akseli jäähtyy ikkunan ulkopuolella;
- kalkin poisto tai toleranssi tukien ja työkalujen alla;
- lämpösuojat antureille, kaapelit, vartijat ja operaattorit;
- suoja ja keräys putoavaa kalkkia vastaan;
- siirtoaika takomisen välillä, mittaus, korjaus ja loppupään toiminnot.
Kylmä- tai viimeistelykoneistettuun prosessiin, Ratkaisun tulee määrittää mittaustabilointi ja estää lämpimien osien hyväksyminen kylmää isäntää vastaan ilman korrelaatiota.
Raskaiden osien käsittely on osa prosessia
Raideakseleita ei voida pitää tavallisina käsin kuormitettuina akseleina. Ladataan, kierto, käännös ja purkaminen vaikuttavat turvallisuuteen, pinnan kunto ja peruspisteen toistettavuus.
Galdabini kuvaa erityisiä manipulaattoreita epäsäännöllisiin taotuihin päihin ja valinnaisiin ketju-/haarukkakuormausjärjestelmiin. MAE tunnistaa myös pyöräkertojen akselit taotuiksi osiksi, joita käsitellään vaativissa olosuhteissa. Siirrettävän hankkeen vaatimukset sisältävät:
- osan tunnistaminen ennen lastausta;
- Nosto- ja tukipisteet on hyväksytty jokaiselle akseliversiolle;
- synkronoidut manipulaattorit tai kuljettimet, jotka on mitoitettu todellista massaa ja painopistettä varten;
- ohjattu pyöriminen ilman valmiiden istuinten vetämistä;
- istuvien ja kiinnitettyjen tilojen positiivinen havaitseminen;
- Varastoidun energian ja putoavien osien vaarojen suojavyöhykkeet;
- mittakaavassa, öljyn ja lastun hallinta;
- palautuslogiikka tehohäviöille, anturivika tai keskeytynyt korjaus;
- vaatimustenvastaisten osien turvallinen poistaminen.
Käsittelyaika ja akselin lämpötilahäviö on otettava huomioon yhdessä kuumalinjaa varten. Mekaanisesti toimiva puristin voi silti epäonnistua prosessissa, jos siirto ja indeksointi sallivat takomisen poistua hyväksytystä lämpötilaikkunasta.
Käytä suljetun silmukan suoristussarjaa
1. Tunnista akseli
Lataa vahvistettu resepti osanumerosta, piirustuksen tarkistus, prosessivaihe, materiaali/lämpökäsittelytila ja akseliperhe.
2. Tarkista ennakkoehto
Vahvista lämpötila, pinnan kunto, mittakaavassa, ominaisuuden valmistuminen, suunta ja että akseli on ohittanut kaikki vaaditut ylävirran portit.
3. Lataa hyväksytyille vyöhykkeille
Käytä määriteltyjä nosto- ja tukipisteitä. Varmista istuvuus ja estä valmiita pintoja liukumasta saastuneiden työkalujen yli.
4. Mittaa alkuperäinen geometria
Pyöritä tai skannaa akselia reseptin mukaan. Rekonstruoi asiaankuuluva runko- tai toimintaakseli ja maski siirtymät, reikiä ja epäsäännöllisiä piirteitä.
5. Erottele korjattava mutka muista virheistä
Hylkää tai reititä erikseen, kun signaali ilmaisee paikallista lomakevirhettä, vaurioituneet keskukset, pintavikoja, väärä koneistusmateriaali, liiallinen ovaliteetti tai korjaamaton ominaisuussuhde.
6. Valitse turvallinen korjausasento
Valitse tukiväli, korjaussuunta ja painoalue hyväksytystä kartasta. Käytä lämpötilaa, pakottaa, siirtymä- ja korjausmäärärajat.
7. Käytä hallittua ylitaivutusta
Käytä validoitua mallia materiaalivasteeseen ja palautukseen. Tallenna voima ja siirtymä koko iskun ajan ja pysäytä kaikki epänormaalit allekirjoitukset.
8. Vapauta kokonaan ja mittaa uudelleen
Poista korjauskuorma ennen tuloksen arvioimista. Tarkista jokainen ohjattu raita uudelleen, koska yksi korjaus voi muuttaa toisen aseman tai akselin suhteen.
9. Tarkasta akseli
Suorita vaadittu pinta, mitta- ja ainetta rikkomattomat tarkastukset akselipiirustuksen mukaan, prosessin määrittely ja korjaushistoria.
10. Tallenna ja poista
Säilytä akselin tunnus, reseptin tarkistus, lämpötila, ennen/jälkeen kartat, korjauskoordinaatit, voima-siirtymäkäyrät, hälytyksiä ja loppusijoitusta, kun jäljitettävyyttä vaaditaan.
Määritä Automaattinen, Puoliautomaattinen ja manuaalinen kaukosäädin
| tila | Sopiva Milloin | Pakolliset ohjaimet |
|---|---|---|
| Automaattinen | Vakaat akseliperheet, toistettava ylävirran olosuhteet ja määritelty tuotantovirta | Osan tunnus, automaattinen mittaus, reseptiohjatut työkalut, korjausrajat ja jäljitettävyys |
| Puoliautomaattinen | Useita vaihtoehtoja tai kuljettajan avustama käsittely toistettavalla mittauksella | Ohjattu asennus, lukitukset, reseptiluvat ja riippumaton vapautumismittaus |
| Manuaalinen painallus | Kehitys, korjaus tai vähäinen työ, jos se on sallittua | Pätevä operaattori, ohjattu mittari, voiman/siirtymän ilmaisu ja dokumentoidut päätössäännöt |
Automatisointi ei poista metallurgisten rajojen ja näytteiden validoinnin tarvetta. Se tekee vain validoidusta päätösreitistä toistettavan.
Pidä oikaisu- ja tarkastusvastuut erillään
Oikaisu muuttaa globaalia geometriaa. Se ei korjaa jokaista akselivikaa.
| Kunto | Suoristus voi mahdollisesti käsitellä | Erillinen tarkastus tai prosessi vaaditaan |
|---|---|---|
| Globaali mutka | Kyllä, validoidun materiaalin ja geometrian sisällä | Julkaistu mittaus ja lopullinen korrelaatio |
| Päiväkirjan tai istuimen paikallinen lomakevirhe | Yleensä ei | Koneistus- tai hylkäyspäätös |
| Crack, sylissä tai haitallinen merkki | Ei | Hyväksytty NDT ja hävitysmenettely |
| Pitkittäisreikävirhe tai -asento | Ei pelkästään ulkoisen taivutuksen korjauksella | Sisäinen mittaus/NDT ja tekninen katsaus |
| Pintavaurio tai pinnoitevirhe | Ei | Pinnan korjaus- tai hylkäysreitti |
| Väärä pyörän häiriösovitus | Ei | Pyöräsarjan suunnittelu- ja kokoonpanoprosessi |
| Pyöräsarjan epätasapaino | Ei | Tasapainotus tai toimintatesti asennuksen jälkeen |
Lucchini RS esittelee tarkastuksen erillisenä vaiheena integroidun akselin tuotantoreitillä. GHH-BONATRANS korostaa myös pitkittäisiä porauksia, jotka mahdollistavat tuhoamattoman diagnosoinnin. Oikaisusolun tulisi vaihtaa jäljitettävyystietoja laadukkaiden toimintojen kanssa, mutta sen ei pitäisi tarkoittaa, että suora geometrinen tulos korvaa vaaditun tarkastuksen.
Ehdotettu rautatieakselin oikaisukenno
Projektikohtainen solu voi sisältää:
- suojattu raskas puristin tai liikkuva portaali, joka on mitoitettu näytevoimatiedoista;
- säädettävät leveät tuet ja vaihdettavat säteittäiset kengät;
- manipulaattorit epäsäännöllisiin takomoihin tai koneistettujen akselien suojattuun pyörimiseen;
- lämpötilan mittaus ja lämpösuojaus kuumakäsittelyyn;
- kontakti- tai kosketuksettomat geometria-anturit, jotka on valittu todellisen pinnan tilan mukaan;
- osien tunnistaminen ja reseptien hallinta;
- pakottaa, siirtymä ja lämpötilan mittaus;
- täysi vapautus ja automaattinen uudelleenmittaus;
- kuljettimet, ketjut, haarukat tai nostoliitäntä sovitettu kasvin virtaukseen;
- hylätä reititys ja turvallinen palautussekvenssi;
- jäljitettävyysrajapinta MES- tai laatutietueita varten tarvittaessa.
Lopullinen arkkitehtuuri riippuu siitä, onko kohteena kuumataontalinja, jälkilämpökäsittelyn korjausasema tai tarkkuuskoneistettu akselikenno.
Näytetesti- ja hyväksymissuunnitelma
Älä valitse konetta pelkästään akselin nimellishalkaisijan perusteella. Edustavan näytematriisin tulee kattaa:
- pienimmät ja suurimmat akseliosat;
- soveltuvin osin kiinteät ja ontot versiot;
- pienin ja suurin pituus ja massa;
- materiaalilaadut ja lämpökäsittelytilat;
- odotettu tulevan mutkan suuruus ja suunta;
- kuumaprosessin lämpötila-alue tai kylmästabilointitila;
- epäsäännölliset taontapäät ja kaikki toimivat istuinasettelut;
- edustavat pinta- ja mittakaavaolosuhteet;
- hyväksytyt ja kielletyt korjausalueet;
- asiakasmittari tai riippumaton tarkastuskorrelaatio;
- enimmäiskorjausmäärä ja hylkäyssäännöt.
Käytä Oikaisunäytteen testaus- ja hyväksymisopas erillään toteutettavuustodisteita, RASVA, SAT ja tuotantokyky. Tallenna todelliset tulokset sen sijaan, että muuttaisit kilpailijan koneen luokituksen sivustonlaajuiseksi lupaukseksi.
Teknistä ehdotusta varten vaadittavat tiedot
Ole hyvä ja toimita:
- akselipiirustukset ja tarkistukset;
- kaikki akseliversiot ja vuosi/erämäärät;
- prosessivaihe oikaisussa;
- materiaalia, lämpökäsittely, kovuus ja pintakäsittelyn yksityiskohdat;
- kuumaprosessin lämpötilaikkuna tarvittaessa;
- sisääntulevan mutkan jakautuminen, ei vain huonoin näyte;
- kontrolloidut ominaisuudet, perustiedot ja hyväksymisrajat;
- sallittu tuki, puristus- ja puristusalueet;
- kiellettyjä alueita, pinnoitteet, fileet, porauksia ja karkaistuja alueita;
- osa massaa, painopiste ja kasvinkäsittelyn rajoitukset;
- vaadittu NDT, pinnan tarkastus- ja korjausrajat;
- asiakasmittari, tarkastusmenetelmä ja korrelaationäytteet;
- jäljitettävyys, MES ja raporttivaatimukset;
- edustavia hyviä ja vaatimustenvastaisia näytteitä kokeita varten.
Jos nämä syötteet ovat epätäydellisiä, vastuullinen tulos on konsepti ja testisuunnitelma, ei ehdotonta tarkkuutta tai syklin ajan takuuta.
Usein kysytyt kysymykset
Voiko yksi kone oikaista sekä kuumatakkoja että valmiita akseleita?
Vasta täydellisen kaksoisprosessin tarkastelun jälkeen. Lämpösuoja, mittakaavassa, manipulaattorit, anturimenetelmä, pinnan suojaus, datan laatu ja hyväksyntälogiikka ovat pohjimmiltaan erilaisia. Jaettu painokehys ei sinänsä tee molemmista prosesseista kelvollisia.
Pitäisikö akseli mitata keskuksista tai päiväkirjoista?
Käytä piirustuksessa määritettyä toiminnallista vaatimusta ja hyväksyttyä prosessidataa. Keskukset voivat olla hyödyllisiä korrelaation koneistuksessa, kun taas tapit tai pyörän istuimet voivat edustaa paremmin kokoonpanotoimintoa. Projektin tulisi mitata tarpeeksi ominaisuuksia todistaakseen heidän suhteensa sen sijaan, että ne olisivat identtisiä.
Voidaanko koottu pyöräsarja korjata samassa solussa?
Ei ilman erillistä teknistä arviointia. Kiinnitetyt pyörät, levyt ja vaihteet vaihtavat massaa, tukipisteitä, jäykkyys, saavutettavat painoalueet ja tarkastusvaatimukset. Pyöräsarjojen puristus ja tasapainotus ovat erillisiä toimintoja.
Tarkoittaako ohittaminen, että akseli on turvallinen??
Ei. Runout on yksi geometrinen tulos. Materiaali kunto, pinnan eheys, NDT, kovuus, prosessihistoria ja kaikki sovellettavat rautatievaatimukset pysyvät itsenäisinä vastaanottoportteina.
Voitko taata tarkkuuden pelkästään piirustuksen perusteella??
Kenenkään vastuullisen toimittajan ei pitäisi tehdä niin. Piirustukset määrittelevät kohteen, mutta edustavat näytteet vahvistavat voiman, takaisku, tukea vaikutusta, lämpötilakäyttäytyminen, pintariski, toistettavuus ja mittakorrelaatio.
Rakenna ratkaisu oikean akselin prosessin ympärille
Kehitämme rautateiden akselien oikaisuratkaisuja varsinaisen taonta- tai koneistusvaiheen ympärille, lämpötilatila, akseliperhe, toiminnalliset perustiedot, turvallinen kuormapolku ja vastaanottotapa. Tuloksena voi olla kuuma portaalikenno, kylmä, raskas automaattikone tai ohjattu puoliautomaattinen puristin – mutta valinta perustuu piirustuksiin ja näytekokeisiin.
If this is your first railway axle straightening line, read the akselin valintaopas, putki- ja profiilityöt first, then benchmark your budget against the FAT checklist for straightening machines.
Lähetä akselipiirustus, prosessin reitti, aineellinen tila, saapuvat taivutustiedot, lämpötilaikkuna ja tarkastusmenetelmä. Voimme sitten määritellä mittausstrategian, työkalukartta, käsittelykonsepti, näytematriisi ja jäljitettävä hyväksymissuunnitelma rautatieakselisovelluksellesi.