
Kiertokangon holkin suoruus (jatkopalkki) vaikuttaa suoraan sähkötyökalujen tai kokoonpanojärjestelmien samankeskisyyteen ja toiminnan vakauteen. Teknisistä kipupisteistä alkaen, Tämä artikkeli tarjoaa perusteellisen analyysin tärkeimmistä tekniikoista suoristaa ohuita hihoja, joiden halkaisija on 6,35 mm ja pituus 200 mm. Tutkimme muodonmuutosten hallintaa äärimmäisiä pituus-halkaisijasuhteita varten, automaattinen irtotavaran syöttötekniikka (mielivaltainen sijoitus automaattisella suunnalla), ja servo-tarkkuusoikaisualgoritmit. Yksityiskohtaisten teknisten näkemysten ja todellisten tapausten avulla, Näytämme kuinka tämä räätälöity täysautomaattinen suoristusrauta tasapainottaa täydellisesti “miehittämätön korkeatehoinen lastaus” kanssa a “tiukka 0,2 mm suoruustoleranssi.”
Mikä on kiertokangen holkki
Yhdystangon holkki (jota usein kutsutaan jatkotangoksi tai teränpitimeksi) käytetään laajentamaan kiinnitystyökalujen, kuten sähköisten ruuvimeisselien ja iskuavainten ulottuvuutta. Toinen pää on tyypillisesti vetovarsi (esim., 1/4 tuuman kuusiovarsi), ja toinen pää on lähtöliitin tai bitin pidike. Yleisin halkaisija on 6,35 mm (1/4 tuumaa). Suunniteltu toimimaan syvissä tai kapeissa tiloissa, niiden pituus on usein 200 mm tai enemmän. The engine connecting rod itself is a different workpiece, covered separately in the kiertokankien oikaisuratkaisu.

Sovellus kiertokangen holkkiin
Kiertokangon holkkeja käytetään laajalti teollisessa kokoonpanossa ja autokorjauksessa kiinnitystehtävissä. Eri sovelluksilla on erityisiä vaatimuksia:
- Automatisoidut kokoonpanolinjat: Vaatii erittäin suurta suoruutta, jotta pneumaattiset/sähköiset ruuvimeisselit eivät horju suuren pyörimisen aikana, estää ruuvien tai työkappaleen pinnan vahingoittumisen.
- Syvän reiän/kapea-avaruusoperaatiot: Edellyttää suurta vääntömomenttia ja erinomaista pinnan kulutuskestävyyttä. Näiden ominaisuuksien saavuttamiseksi käytetty lämpökäsittely johtaa väistämättä havaittaviin koneistusvääristymiin.
Kaikissa skenaarioissa on tiukat vaatimukset suoruudelle (samankeskisyys) hihasta. Suurilla nopeuksilla pyörivä taipunut sauva aiheuttaa voimakasta keskipakovärähtelyä, aiheuttaa työkalun irtoamisen tai kiinnitysvirheen. Solid extension bars without a hollow socket follow a related process in the power tool extension bar straightening solution.
Kiinnitystangon holkin rakenneominaisuudet
Kiertokangon holkissa on seuraavat rakenteelliset ominaisuudet:
- Äärimmäinen L/D-suhde: Halkaisija vain 6,35 mm ja pituus 200 mm, pituuden ja halkaisijan suhde ylittää 31:1, mikä tekee siitä erittäin joustavan ja helposti muotoutuvan hoikan akselin.
- Epäsymmetriset päät: Toinen pää on kiinteä kuusiovarsi, kun taas toinen on ontto kantapää, antaa työkappaleelle erottuvan “vastakkaisuus” tai suunta.
- Korkea kovuus ja elastisuus: Jälkilämpökäsittely, holkilla on korkea myötöraja, osoittavat merkittävää elastista takaisinjousta oikaisuprosessin aikana.
Kiertokangon holkin avaimen ominaisuudet
Tärkeimmät ominaisuudet:
- Korkean tarkkuuden vaihteisto: Suoruus (loppuu) suoristuksen jälkeen on valvottava tarkasti 0,2 mm:n sisällä.
- Vääntöväsymiskestävyys: Materiaalin tulee säilyttää erinomaiset vääntöominaisuudet; suoristusprosessi ei voi aiheuttaa pinnan mikrohalkeamia.
- Massatuotanto: Suuren volyymin teollisuuden kulutustavarana, automaatiosyklin ajan kappaletta kohden tulee olla poikkeuksellisen nopea.
Kiertokangon holkin tekniset parametrit
| Tuote | Parametrialue | Huomautuksia |
| Työkappaleen halkaisija | Ø 6,35 mm | Vakio 1/4 tuuman sp |
| Työkappaleen pituus | 200mm | Kapea akseli, korkea L/D-suhde |
| Alkukäyrä | 0.5mm – 1.5mm | Luonnollinen vääristymä lämpökäsittelyn jälkeen |
| Tavoitteen suoruus | ≤0,2 mm | Tiukka vaatimus työkalun heilumisen estämiseksi |
| Latausmenetelmä | Mielivaltainen sijoitus, Automaattinen suuntautuminen | Tämän laitteen mukautettu ydinominaisuus |
Miksi valita räätälöity automaattinen oikaisuprosessi?

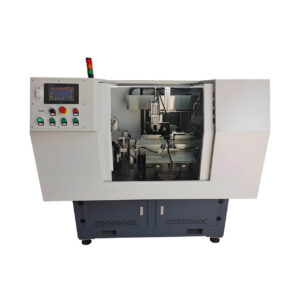
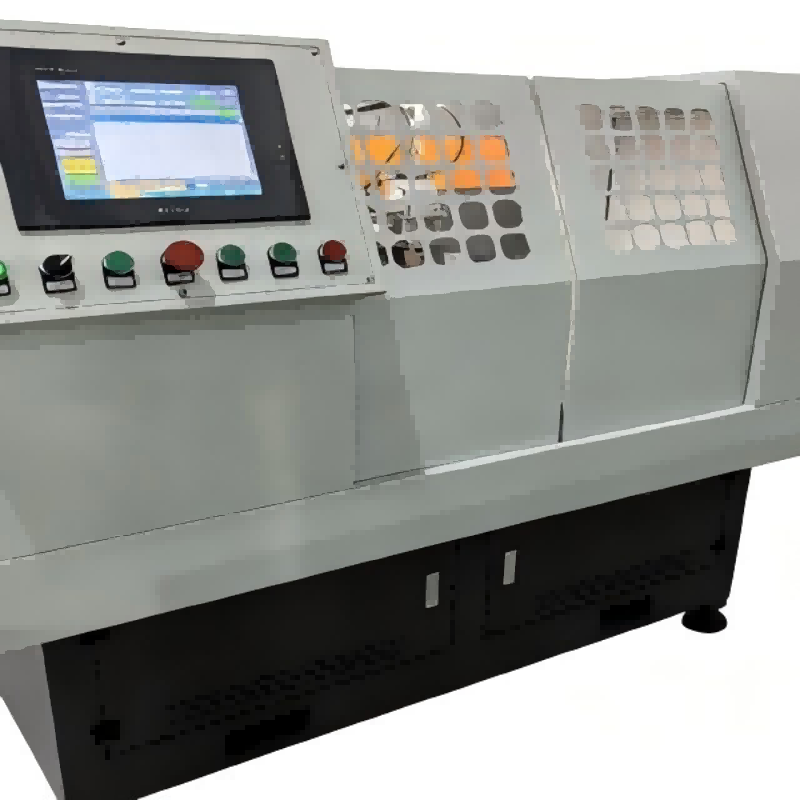

ZD300 Iskuruuvimeisselin oikaisukone
ZD300-iskuruuvimeisselin oikaisukone on servo-CNC-massatuotannon erikoislaite, joka palauttaa terän suoruuden ja koaksiaalisuuden / työkalunpidin tarkan voiman avulla varmistaakseen vääntömomentin siirron tarkkuuden ja käyttöiän.
Perinteisen prosessin kipupisteet
Kun käsitellään lämpökäsiteltyjä ohuita kiertokangen holkkeja, perinteiset manuaaliset tai puoliautomaattiset suoristuslaitteet kohtaavat kohtalokkaita haasteita:
| Kipupiste | Erityinen ongelma | Vaikutus |
| Erittäin aikaa vievä lataus | Perinteiset syöttölaitteet vaativat työntekijöiden kohdistamaan manuaalisesti kaikki osat samaan suuntaan. | Hukkaa valtavia määriä työvoimaa ja hidastaa tuotantoa rajusti. |
| Hauraat hoikat akselit | 6,35 mm:n sauva katkeaa helposti tai taipuu pysyvästi yli hallitsemattoman manuaalisen vasaran tai raskaan puristuksen seurauksena. | Korkeat romumäärät ja hukkaan menneet materiaalikustannukset. |
| Tehoton tarkastus | Luotetaan siihen, että työntekijät rullaavat osaa hitaasti V-kappaleilla osoitinvalitsimen avulla löytääkseen huippukohdan. | Mittaustarkkuus vaihtelee käyttäjäkohtaisesti; ei voi täyttää massatuotannon johdonmukaisuutta. |
Räätälöidyt automaattisen oikaisun edut
Näihin kipupisteisiin puuttuminen, meidän räätälöityjä Täysautomaattinen servopisteen suoristus tarjoaa vallankumouksellisen ratkaisun:
| Vertailumitta | Puoliautomaattinen suoristus | Räätälöity automaattinen suoristus | Parantaminen |
| Latausmenetelmä | Manuaalinen kohdistus | Satunnainen irtotavaralataus, Kone suuntautuu automaattisesti | Todellinen miehittämätön lastaus, kädet täysin vapaana |
| Suoruus | ±0,3 mm | ≤0,2 mm | Tasaisen vakaa tarkkuus, nolla huojuntaa |
| Tehokkuus | 40-60 sekuntia/kpl | 10-15 sekuntia/kpl | Cycle time drops from 40–60 s to 10–15 s per piece |
| Vikaprosentti | typical of manual loading | reduced after commissioning | Mikronitason servopuristus eliminoi rikkoutumisen |
Ydinedut:
- Älykäs suunnantunnistus: Ainutlaatuinen mekaaninen kääntö- ja lajittelumekanismi. Riippumatta siitä, kuinka käyttäjä kaataa holkit suppiloon, kone tunnistaa automaattisesti pään ja hännän, so that parts enter the straightening station facing the correct direction.
- Joustava tarkkuusoikaisu: Käyttää servokäyttöistä mäntää yhdistettynä suljetun silmukan voiman ja siirtymän säätöön, jotta se käsittelee täydellisesti 6,35 mm:n ohuen akselin joustavaa takajousta.
Automatisoitu oikaisuprosessi
Tämä laite suorittaa suoristustehtävän läpi 6 täysin automaattiset vaiheet, siirrytään saumattomasti irtotavaran polkumyynnistä hyväksyttyjen tuotteiden purkamiseen. The ydintoiminnot ovat Step 02 (Automaattinen orientaatio) ja Step 05 (Servopuristimen oikaisu), jotka eivät vain hallitse korkean L/D-suhteen osien tarkkuushallintaa, vaan myös murtavat manuaalisen lastauksen tuotannon pullonkaulan.
Yhdystangon holkki Täydellinen oikaisuprosessi
| Käsitellä | Prosessin nimi | Ydinmekanismi | Aika | Tarkkuus / Kohde |
| 01 | Bulkkilataus & Nostaa | Suurikapasiteettinen askelsyöttölaite | Jatkuva | Mahdollistaa täysin satunnaisen sijoittamisen |
| 02 | Automaattinen tunnistus & Suuntautuminen | Mukautettu asennon tunnus & käännä raita | 2s | Ensures uniform loading direction |
| 03 | Automaattinen ruokinta & Kiinnitys | Pneumaattinen käsivarsi & pyörivät keskukset | 2s | Vakaa tuki 6,35 mm tangolle |
| 04 | Rapid Runout Scanning | Erittäin tarkka siirtymäanturi | 3s | Tallentaa tarkasti mutkan huippukohdan |
| 05 | Precision Press oikaisu | Servo mäntäjärjestelmä | 5-8s | Suoruus ≤0,2mm |
| 06 | Lopputarkastus & Purkaminen | Lajittelupoistokouru | 1s | Eristää kelpaamattomat osat automaattisesti |
Ydinprosessin kuvaus
Vaiheet 1 & 2: Mielivaltainen sijoitus & Automaattinen orientaatio (Ydinominaisuus)
Prosessin tarkoitus: Poista manuaalinen lajittelu ja saavuta täysin automatisoitu, Irtotavaratangon holkkien suunnattu oikea syöttö.
Keskeiset kohdat:
- Käyttäjät yksinkertaisesti tyhjentävät holkkilaatikot suoraan suurikapasiteettiseen suppiloon, kiinnittämättä huomiota pään tai hännän suuntaan.
- Hissimekanismi syöttää osat yksitellen tunnistusrataan. Hyödynnetään ulkohalkaisijan ja painopisteen fyysisiä eroja holkin kahden pään välillä (tai käyttämällä optisia antureita), the älykäs tunnistusmekanismi määrittää automaattisesti työstettävän kappaleen asennon.
- Käänteiset osat putoavat erityisesti suunniteltuun kääntökouruun, joka kääntää ne ympäri, varmistaa, että jokaisella oikaisuasemalle tulevalla kappaleella on käyttöpää (kuusiovarsi) päin täsmälleen samalle kiinteälle puolelle.
Vaiheet 4 & 5: Skannaus & Servo Precision oikaisu
Prosessin tarkoitus: Mittaa tarkasti 200 mm:n akselin kokonaistaivutus ja korjaa se 0,2 mm:n toleranssiin.
Keskeiset kohdat:
- Vain halkaisijaltaan 6,35 mm:n työkappaleelle, ultrapienikitkaisia tukimekanismeja käytetään estämään toissijainen muodonmuutos pyörimisen aikana.
- Anturit skannaavat työkappaleen taivutusprofiilin reaaliajassa, ja ohjausjärjestelmä laskee tarvittavan mikroskooppisen käänteisen muodonmuutoksen.
- Mikronitason servopuristus: Iskuhydraulisen puristimen sijaan, servomoottori käyttää painetta erittäin hitaasti, tarkasti ohjattu siirtymä. Käyttämällä a “monivaiheinen approksimaatio” algoritmi, se voittaa vakaasti elastisen takaisinjousituksen vahingoittamatta pintaa, suoruuden lukitseminen tiukasti 0,2 mm:n sisällä.
Koneistusvaikeudet ja ratkaisut
Vaikeus 1: Epäsymmetriset päät aiheuttavat automaattisen lataustukoksia
Ongelman kuvaus: Kiertokangon holkki ei ole tavallinen sileä akseli; toinen pää on suurempi kuin toinen. Jos ne tulevat suoristusmekanismiin satunnaisiin suuntiin, kiinnitys epäonnistuu, tai anturit törmäävät työkappaleeseen.
Ratkaisut: Räätälöimme a älykäs lajittelurata, joka perustuu painovoiman epäkeskisyyteen ja mekaanisiin profiilirajoihin. Ilman monimutkaista robottinäön poimintaa, puhdas mekaaninen kekseliäisyys korjaa suunnan välittömästi osan liukuessa alas. Se on erittäin kustannustehokas, erittäin vakaa, ja poistaa täysin lataustukokset.
Vaikeus 2: Ohuen varren äärimmäinen hauraus (31:1 L/D-suhde)
Ongelman kuvaus: Työkappale, jonka halkaisija on 6,35 mm ja pituus 200 mm, on kuin pitkä syömäpuikko. Jopa pieni ylipaine alaspäin taivuttaa sen a “V” muoto, pilaa osan.
Ratkaisut: Järjestelmä on upotettu Mukautuva takaisinjousen kompensointialgoritmi suunniteltu erityisesti ohuille vavoille. Pässin ensimmäinen puristin käyttää konservatiivista voimaa oppiakseen kyseisen materiaalierän todellisen takaisinjoustokertoimen. Sen jälkeen se käyttää mikroskooppisen tarkkoja korjaavia puristimia, eliminoi kokonaan romun liiallisen taipumisen riskin.
Valmistuskotelo
Asiakkaan tausta
Tunnettu metallityökalujen ja kiinnittimien OEM-valmistaja, viedään voimakkaasti Eurooppaan ja Amerikkaan, käytetään laajasti ammattitason sähkötyökalujen lisävarusteissa.
Tekniset haasteet
- Asiakas sai tilauksen miljoonista kiertokangen holkeista, joiden tekniset tiedot olivat Ø6,35 mm × L200 mm, vaativat tiukkaa 0,2 mm:n suoruutta.
- Heidän vanhat laitteet vaativat käyttäjiä tunnistamaan manuaalisesti kunkin kappaleen suunnan ja sijoittamaan sen syöttökouruun. Massiivinen tilavuus edessä, Manuaalisesta lajittelusta tuli vakava pullonkaula.
- Voimakas riippuvuus manuaaliseen työhön johti tehokkuuden romahtamiseen yövuorojen aikana ja toistuviin laitteiden kolariin, kun käyttäjät työnsivät osia vahingossa taaksepäin.
Ratkaisut
| Tuote | Parametrit/Asetukset |
| Työkappaleen nimi | Yhdystangon holkki (Laajennuspalkki) |
| Tekniset tiedot | Ø6,35mm × L200mm |
| Ydinlaitteet | Täysin automaattinen servosuoristin automaattisella suunnalla |
| Ruokintajärjestelmä | Suurikapasiteettinen askelsyöttölaite + Älykäs kääntöraita |
| Tarkkuustavoite | Suoruus ≤ 0,2 mm |
Toteutuksen tulokset
- Työ on täysin vapautettu: Operaattorit siirtyivät “tavallaan” yksinkertaisesti “kuormaajat,” tarvitsee vain tyhjentää kori osia suppiloon puolen tunnin välein. Yksi operaattori voi nyt hallita 5 koneita samanaikaisesti.
- Tuottoprosentti nousi pilviin: Automaattisen suuntauksen ja mikronitason servooikaisun ansiosta, inhimillisiä virheitä (taaksepäin lastaus ja raskas puristus) eliminoitiin. The first-pass yield stabilized at a high level (project-reported).
- Tarkkuuslukittu: Fully automated inspection and sorting checked every part moving to the next process against the 0.2 mm straightness limit, vahvistaa merkittävästi brändin mainetta kansainvälisillä työkalumarkkinoilla.
UKK
Q1: Mikä on mielivaltaisen sijoittelun automaattisen suuntauksen onnistumisprosentti?? Liukastuvatko käänteiset osat läpi?
Luotamme räätälöityihin fyysisiin rajoihin ja painopisteen tunnistusraitoihin, parts are oriented automatically. Vaikka viallista osaa, jossa on vakavia purseet tai epänormaalit mitat, ei voida kääntää, kone ohjaa sen hylkäyskouruun. Käänteinen työkappale ei todellakaan koskaan mene ytimen oikaisualueelle aiheuttamaan törmäystä.
Q2: Koska työkappale on niin hoikka, mikset käytä monirullaista läpivientisuorastajaa?
Vaikka monirullaiset suoristuslaitteet ovat nopeita, kiertokangen holkissa on kuusiovarsi toisessa päässä ja ontto kolo toisessa. Monirullakoneet eivät pysty käsittelemään näitä halkaisijaltaan epätasaisia, epäsymmetriset päät. Lisäksi, jatkuva valssaus saattaa vääristää onton hylsyn seinämän pyöreyttä. Siksi, servopuristusoikaisu (pisteskannaus ja paikallinen painaminen) on ainoa toimiva ratkaisu.
Q3: Pystyykö tähän koneeseen muun pituisia kiertokankoja?
Kyllä. Koneessa on modulaarinen ja säädettävä anturiväli, keskustan etäisyys, ja tyhjennyskourut. Yksinkertaisesti säätämällä mekaanisia rajoja ja hakemalla vastaava työkappaleresepti käyttöliittymän kosketusnäytöltä, se sopii helposti erilaisiin pituuksiin, 100 mm ja 150 mm aina 300 mm asti.
Once the connecting rod sleeve process questions are answered, two pages usually shorten the shortlist: the straightener selection guide for shafts, putket ja profiilit ja what a straightening machine costs.