
En la industria de fabricación de sujetadores, Doblar pernos largos después del tratamiento térmico es un problema universal. Tradicional “martillado manual” no sólo es ineficiente sino que tampoco garantiza una precisión constante. Este artículo comparte una especializada. Solución automatizada de enderezamiento de pernos: Demostración de un caso de cliente en el que la automatización llevó una línea manual de 8 personas a un operador que supervisaba cuatro máquinas., con rectitud mantenida dentro 0.1 mm en los registros de aceptación del cliente.
¿Qué es el perno??
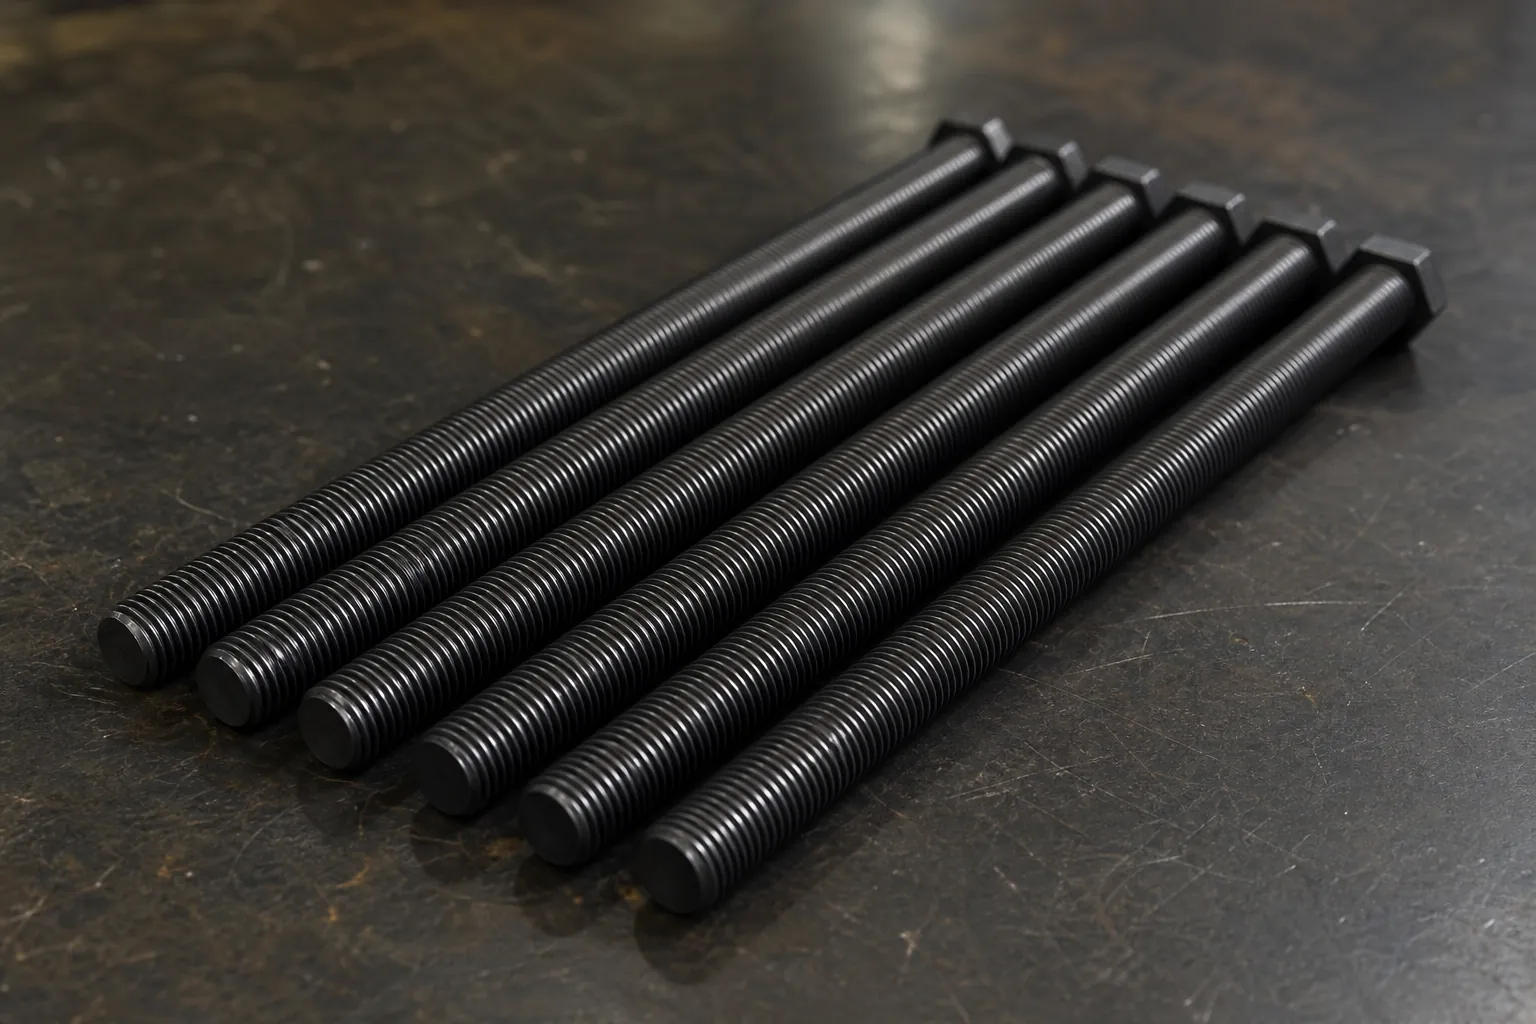
Los pernos son sujetadores fundamentales para la maquinaria., construcción, y la industria automotriz. La pieza de trabajo típica para esta solución es un perno largo de alta resistencia.: 15mm de diámetro, 340mm de longitud.
Características estructurales y desafíos
- Alta relación L/D: La longitud de 340 mm hace que el perno sea muy susceptible a una flexión inicial de 0,5 mm. – 1.5mm después del tratamiento térmico.
- Requisitos de precisión: El cliente requería rectitud dentro 0.2 milímetros; los registros de aceptación del caso se mantuvieron bajo 0.1 milímetros.
- Requisitos de protección: El proceso de enderezamiento debe garantizar cero daños a la precisión de la rosca y la calidad de la superficie..
Por qué el tratamiento térmico dobla los pernos largos en primer lugar
Comprender la fuente de distorsión es lo que hace que un proceso de corrección sea defendible en lugar de decorativo.. Durante el enfriamiento, un sujetador largo se enfría de manera desigual: la sección se enfría a diferentes velocidades dependiendo de la orientación en la canasta o accesorio, contacto de agitación, y diferencias de masa locales entre el vástago liso, la longitud roscada y la cabeza. Cada ruta de enfriamiento quiere contraerse en una cantidad diferente, y las tensiones bloqueadas resultantes doblan la pieza cuando se relaja. El efecto aumenta con la longitud, razón por la cual los pernos cortos dejan el tratamiento térmico utilizable mientras que los largos del mismo grado llegan sistemáticamente doblados.. El laminado de hilo y el mecanizado antes del tratamiento añaden su propio historial de estrés., y cualquier enderezamiento realizado en el tratador térmico cuenta como deformación previa para todo lo realizado posteriormente.
Se siguen dos consecuencias prácticas. Primero, La inspección entrante de pernos largos tratados térmicamente no es un trámite opcional: la magnitud de la curvatura y el patrón que llegan a la estación de enderezamiento determinan tanto el plan de corrección como cualquier conversación con el proveedor., y la interacción de la deformación previa con la respuesta de corrección es la razón por la que el comportamiento de carga inversa es importante, como se cubre bajo el efecto Bauschinger en el alisado. Segundo, Decisiones de proceso en sentido ascendente: cómo se apilan o encestan las piezas durante el enfriamiento., si se aplica alivio de tensión: cambie la distribución que ve la estación de enderezamiento, y suelen ser el lugar más barato para reducir el trabajo de corrección total.
Leer la curva antes de corregirla
Los sujetadores largos llegan con un pequeño vocabulario de patrones de curvatura, y nombrar el patrón es el primer paso de un ciclo de corrección eficiente. Un arco de un solo arco: una curva suave, Máximo cerca del medio: es la firma de tratamiento térmico más común y la más sencilla de corregir con soportes colocados alrededor de la cima.. Una doble curva en forma de S tiene dos picos opuestos, generalmente refleja dos puntos de restricción durante el enfriamiento, y exige dos correcciones coordinadas en lugar de una gran prensa en la lectura más grande. Una torcedura local cerca de la cabeza o del descentramiento de la rosca concentra la distorsión donde cambia la rigidez de la sección., y se comporta de manera diferente a un arco distribuido. Finalmente, La torsión alrededor del eje ocasionalmente acompaña a la flexión en piezas con características asimétricas.. Cada patrón requiere su propio mapa de medición y secuencia de corrección., which is why an automatic station that scans the full length and builds the map before pressing — rather than chasing the single worst reading — converges in fewer strokes. The measuring-and-correcting loop behind this is described for automatic shaft straightening generally, and for the long-bolt family specifically in the automatic long bolt straightening process.
Por qué el enderezamiento de pernos debe alejarse “Martillado manual”
Proceso tradicional vs.. Solución automatizada
The figures below are this client’s reported baseline and post-commissioning values, not a universal benchmark for every fastener line.
| Punto de dolor | Martillado manual / Prensa manual | Solución de alisado automatizado |
| Requisito laboral | 8 workers per shift (manual baseline, reported case) | 1 operator for 4 maquinas (reported case) |
| Rectitud | 0.2 – 0.5 mm spread (reported manual baseline) | ≤ 0,1 mm (client acceptance records) |
| Tiempo de ciclo | 120 – 180 s/pieza (reported manual baseline) | 10 – 15 s/pieza (reported case) |
| Costo total | High labor cost per corrected part | Manpower reduced from 8 operators to 1 supervising 4 maquinas (reported case) |
Flujo del proceso de enderezamiento de pernos automatizado
Esta solución cubre un proceso automatizado completo de circuito cerrado, desde la alimentación hasta la clasificación., garantizar que cada perno cumpla con los requisitos de entrega de alto nivel.
Descripciones de procesos centrales
- Alimentación automática: Los pernos doblados se introducen automáticamente desde una tolva a la estación de enderezamiento sin intervención humana..
- Medición dinámica: Sensores de alta precisión escanean la pieza de trabajo en rotación en tiempo real, capturar con precisión el punto máximo de curvatura en toda la longitud.
- Servoprensado: El sistema inteligente calcula automáticamente la recuperación elástica en función del material. (acero al carbono/acero aleado), y el servo ram aplica una presión precisa para una corrección de una sola pasada.
- Clasificación automática: Los pernos calificados pasan a la siguiente etapa., mientras que las piezas no conformes se aíslan automáticamente antes de salir de la máquina.

Máquina de alisado de pernos UBJ-80
Esta plancha es ideal para piezas terminadas tratadas térmicamente. (p.ej., componentes de máquinas de estampado/oficina, repuestos para auto/moto, herramientas, tornillos) y bares (acero, cobre, aluminio, acero inoxidable, aleación de titanio) de 60–600 mm de longitud & φ3–φ25 mm de diámetro. Aumenta tanto la precisión como la calidad del producto..
Desafíos y soluciones del enderezamiento central
Desafío 1: Manning and the Reported “1 Operador para 4 maquinas” Case
Descripción del problema: Manual hammering and press correction depend on operator skill, stamina and shift discipline, so manning levels stay high and results vary from operator to operator.
Solución:
Nuestra solución implementa automatización completa de circuito cerrado. La lógica de funcionamiento es extremadamente simple., con recetas incorporadas para varias especificaciones de pernos. Un trabajador estándar sólo necesita rellenar la tolva periódicamente; el resto—medición, alisar, e inspección: la realiza automáticamente la máquina. Esto resuelve la escasez de mano de obra y elimina las caídas de precisión causadas por la fatiga..
Desafío 2: Garantizar la coherencia con una precisión de 0,1 mm
Descripción del problema: Cuando un perno es sometido a golpes de martillo., La distribución interna de la tensión se vuelve desigual., a menudo conduce a una corrección excesiva en áreas localizadas.
Solución:
La solución utiliza un sistema de servocontrol totalmente parametrizado. A diferencia del vago juicio humano, Los sensores detectan la curva axial del perno con una precisión de micras.. A través de servoalgoritmos de varios pasos, El sistema supera con precisión la recuperación elástica del S45C o de los aceros aleados., locking final straightness within the 0.1 mm window achieved on this client’s qualified recipe.
Cómo se protegen las zonas del hilo y de la cabeza durante la corrección
La protección de subprocesos es un problema de ingeniería de la zona de contacto, y los principios son los mismos que rigen Herramientas de protección de superficies en aplicaciones de enderezamiento.. Tanto la fuerza correctora como las fuerzas reactivas necesitan un lugar donde vivir., y en un perno largo, el vástago plano es la región diseñada para soportar la carga., mientras que la longitud roscada y el filete debajo de la cabeza son las regiones que se dañan más fácilmente. Por tanto, un concepto de protección consta de tres partes.: Coloque soportes en el vástago en posiciones de extensión controladas alrededor del pico de curvatura.; Contacto de presión directo sobre el vástago a través de herramientas que se ajustan a la sección en lugar de tocar las crestas de la rosca.; y mantenga cada borde que pueda entrar en contacto con la pieza de trabajo con un radio generoso para que la carga se distribuya en lugar de concentrarse. La limpieza pertenece a la misma frase: los residuos atrapados entre las herramientas de la prensa y el flanco de la rosca generan rayones., y en pernos enchapados o recubiertos, la clase de recubrimiento define cuánto contacto puede tolerar el acabado..
El lado de la validación es igualmente concreto.. Una reclamación de protección de la rosca se prueba mediante una inspección acordada antes del juicio: los calibres de la rosca siguen funcionando, Condición del flanco revisada según el método que especifica la función de calidad, junto con el resultado de rectitud en estado liberado., en partes representativas, después de repetir configuraciones. Protección y geometría se aceptan juntas o no se aceptan en absoluto.
Qué debe contener un paquete de criterios de aceptación
Un proceso de enderezamiento de pernos es tan bueno como la definición de aceptación a la que responde., y uno completo responde cinco preguntas por escrito. ¿Qué característica gobierna la rectitud del eje?, midió cómo: en centros, sobre soportes, giratorio, en que condiciones, ya que una lectura bajo restricción no es un resultado publicado, por Práctica de medición cargada versus liberada. cual es el limite, y cuando corresponda: longitud total o tramos específicos. ¿Qué más debe sobrevivir al proceso? Ajuste del hilo, acabado superficial, revestimiento, marcas en la cabeza. Cómo se toma la muestra de conformidad: cada pieza a través de un medidor automático, o un plan de muestreo con reacción definida ante un fallo. ¿Y qué sucede con las piezas no conformes? Límites de retrabajo, autoridad de segregación y disposición, siguiendo el Marco de clasificación NOK y límite de retrabajo. Se recomienda a los compradores que comparen proveedores de alisados que soliciten exactamente este paquete.; La capacidad de producirlo dice más sobre un proveedor que cualquier especificación de una sola máquina..
Caso de fabricación: La cuarta opción del cliente indio
Antecedentes del cliente
Un conocido proveedor indio de sujetadores que proporciona componentes para marcas mundiales de maquinaria de construcción..
Resultados de la implementación
- Repetir pedidos: Basado en el excelente desempeño de las tres primeras unidades, el cliente compró recientemente su 4ª máquina.
- Operator Consolidation: The client reported one operator managing all 4 machines after commissioning, with a substantial increase in output per operator.
- Punto de referencia de calidad: The client’s records report straightness moving from 0.2 mm down to under 0.1 mm after commissioning.
Preguntas frecuentes
- q: ¿El ariete enderezador dañará las roscas de los pernos??
- No. hemos diseñado sin contacto, moldes de protección acolchados Específicamente para enderezar pernos.. Los bloques de presión coinciden perfectamente con la curvatura del perno., asegurando una distribución uniforme de la fuerza y evitando hendiduras en la superficie.
- q: ¿Puede el equipo integrarse en el sistema MES de nuestra fábrica??
- Sí. Nuestro sistema de control cuenta con interfaces de datos estándar para registrar y exportar datos de enderezamiento en tiempo real para cada perno., Cumplir con los requisitos modernos de trazabilidad..
Preguntas adicionales sobre el proceso
¿Por qué los pernos del mismo lote de tratamiento térmico llegan con diferentes patrones de curvatura??
Porque la posición de cada pieza en la canasta o rejilla le daba una ruta de enfriamiento diferente. La distorsión de enfriamiento es sensible a la orientación., contacto local de masas y agitación, Por lo tanto, incluso los pernos idénticos salen del tratamiento con diferentes patrones de tensión bloqueados.. Mapear las partes entrantes en lugar de asumir un error uniforme es la respuesta práctica, Y es por eso que las estaciones basadas en escaneo crean un plan de corrección por pieza..
¿Cuántas pasadas de corrección necesita un perno largo??
Depende del patrón, no es un numero fijo. Un arco de un solo arco normalmente converge en una prensa planificada.; una curva en S necesita dos correcciones coordinadas; Las torceduras locales cerca de los cambios de sección responden de manera diferente nuevamente. La regla que rige es un límite de retrabajo establecido antes de la producción: las piezas que dejan de responder se envían a revisión., no presionado repetidamente, porque cada ciclo plástico adicional consume vida de fatiga y cambia la respuesta del material.
¿El enderezamiento debe realizarse antes o después del enrollado del hilo??
La ruta pertenece al ingeniero de procesos de fijación., pero la compensación es explícita: La corrección antes del enrollado del hilo permite que las operaciones posteriores funcionen desde un espacio en blanco., mientras que la corrección después del tratamiento térmico con roscas terminadas exige la protección de la zona de contacto descrita anteriormente. Cualquiera que sea la ruta elegida, El paquete de aceptación debe definir a qué estado se aplica el límite de rectitud., y la validación de la corrección debe ejecutarse en piezas que lleven ese estado.
Resumen
Para fábricas de elementos de fijación que buscan alta eficiencia y calidad, un Solución automatizada de enderezamiento de pernos es el camino esencial hacia una mayor competitividad. Whether the target is lower manning or 0.1 mm delivery precision, the figures in this article are one client’s reported case; your own results depend on the bolt family, incoming distortion and acceptance definition.
Moving from manual bolt correction toward automation? El lógica de selección manual versus automática y el Estuche ROI para alisado automático are the natural next steps.
Si tiene problemas de gestión laboral o cuellos de botella de precisión, siéntete libre de Contáctenos para una propuesta técnica personalizada.