
Kloub řízení není hřídel. Jedná se o trojrozměrný konstrukční prvek — litou tvárnou litinu, litý hliník nebo kovaná ocel – jejichž funkce závisí na relativní geometrii několika rozhraní, která nikdy nesdílejí jednu rotační osu: vrtání ložiska náboje a čelo náboje, rameno řízení s výstupkem spojovací tyče, rozhraní vzpěry nebo čepu, nálitky brzdového třmenu a otvory pro kulový čep nebo nápravu. Narovnat kloub proto nikdy neznamená „narovnat jednu osu“. Znamená to obnovit sadu definovaných úhlových a polohových vztahů mezi prvky.
Funkční řešení pro rovnání kloubu řízení musí odpovědět na pět otázek, než bude specifikován jakýkoli stroj nebo přípravek:
- Je otočný kloub výrobním dílem se zbývajícím obráběcím materiálem, a heat-treated part in process, or an already-finished part with a damage history?
- Which feature set defines the datum chain — hub bore, hub face, kingpin or strut interfaces — and in what order?
- Is each deviation a global distortion of the body, an angular tilt of one interface, a bent steering arm, or bore distortion that belongs to a sizing process rather than straightening?
- Which correction route is approved for the material and heat-treatment state: point pressing, arm correction, controlled sizing, nebo šrot?
- Jak bude uvolněná geometrie, crack integrity and post-machining stability be verified before the part is released?
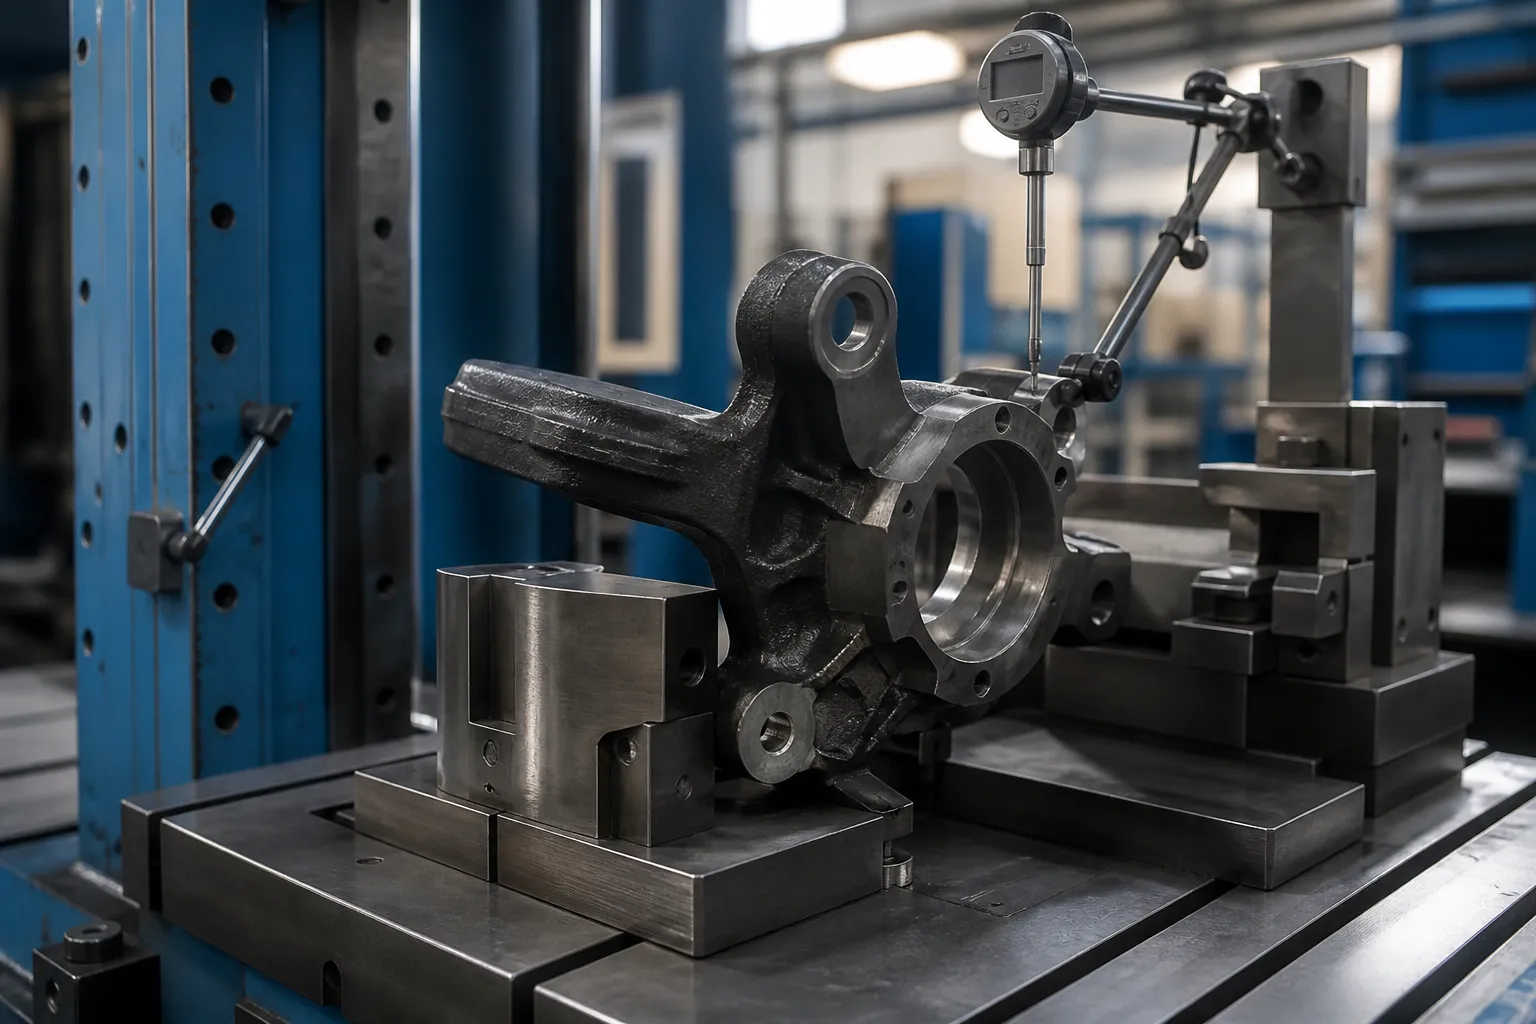
*Inženýrský koncept ilustrace: kloub řízení držený v přípravku specifickém pro součást se sondou monitorující čelo náboje během korekční studie. Nejedná se o fotografii zákazníka. Silové pozice, Volby základny a meze přijatelnosti vyžadují výkres a reprezentativní vzorové díly.*
Za jedním klíčovým slovem se skrývají dva různé problémy
Výsledky DataForSEO pro steering knuckle straightening dominují kolize-opravy a fóra nadšenců: Vlákna na Redditu se ptají, zda auto „jede rovně“ po práci kloubů, Bob Is The Oil Guy debatuje o uvolnění ohnutého kloubu, a požadavky na opravu skupiny Facebook. Jedinou podstatnou technickou stránkou je článek FenderBender o diagnostice ohnutých kloubů z údajů o vyrovnání pomocí SAI, camber a zahrnuté-úhlové grafy — a jeho závěr pro kolizní obchody je tupý: lité klouby „nejsou opravitelné a v případě poškození by měly být vyměněny“.
That doctrine is correct for its context — a crash-loaded safety part with unknown internal damage — and irrelevant for another context: the production and remanufacturing environment where distortion is a measured, repeatable process artifact. These two worlds must not be mixed in one solution offer:
| Knuckle Situation | Where Distortion Comes From | Engineering Position |
|---|---|---|
| Collision-damaged knuckle on a repaired vehicle | Impact overload, unknown crack history | Replacement, not straightening — the part is a documented safety component |
| Ductile-iron or forged knuckle in production, before or between machining operations | Casting or forging stress relief, machining residual stress, tepelné zpracování | Measurable distortion correction under a validated process window |
| Die-cast aluminum knuckle (strut type) after machining or heat aging | Ageing stress relief, quench distortion | Limited cold correction; risk assessment per alloy and temper |
| Remanufactured knuckle core | Service wear, prior crash, bearing failure heat | Full inspection gate: praskliny, hardness and dimension before any correction |
This page addresses the second row and its neighbors: measured distortion control of knuckles inside a manufacturing or remanufacturing process. Nothing here converts a crash-bent knuckle back into a safety-approved part. For adjacent chassis components that are routinely corrected in production, viz naše chassis systems straightening overview and the discussion of 3D straightening of giga-cast structural parts.
Define the Datum Chain Before Anything Else
Every functional feature of the knuckle must be listed and tied into a datum reference frame on the drawing:
- hub bearing bore — primary axis datum A;
- čelo náboje – sekundární rovinný vztažný bod B, ovládání házení brzdy a rotoru;
- geometrie ramena řízení – poloha a výška nástavce spojovací tyče, ovládání úhlů spojení a sbíhavosti;
- vrtáky (pevné čepy nápravy) nebo vzpěrná vidlice, drážka pro svírací šroub a horní montážní plocha (MacPhersonovy klouby);
- spodní otvor pro kulový kloub nebo lisovaný otvor;
- nálitky a opěrné plochy držáku brzdového třmenu;
- Detaily vrtání a příruby snímače ABS;
- základ procesu — polohovací podložky a upínací body používané při obrábění.
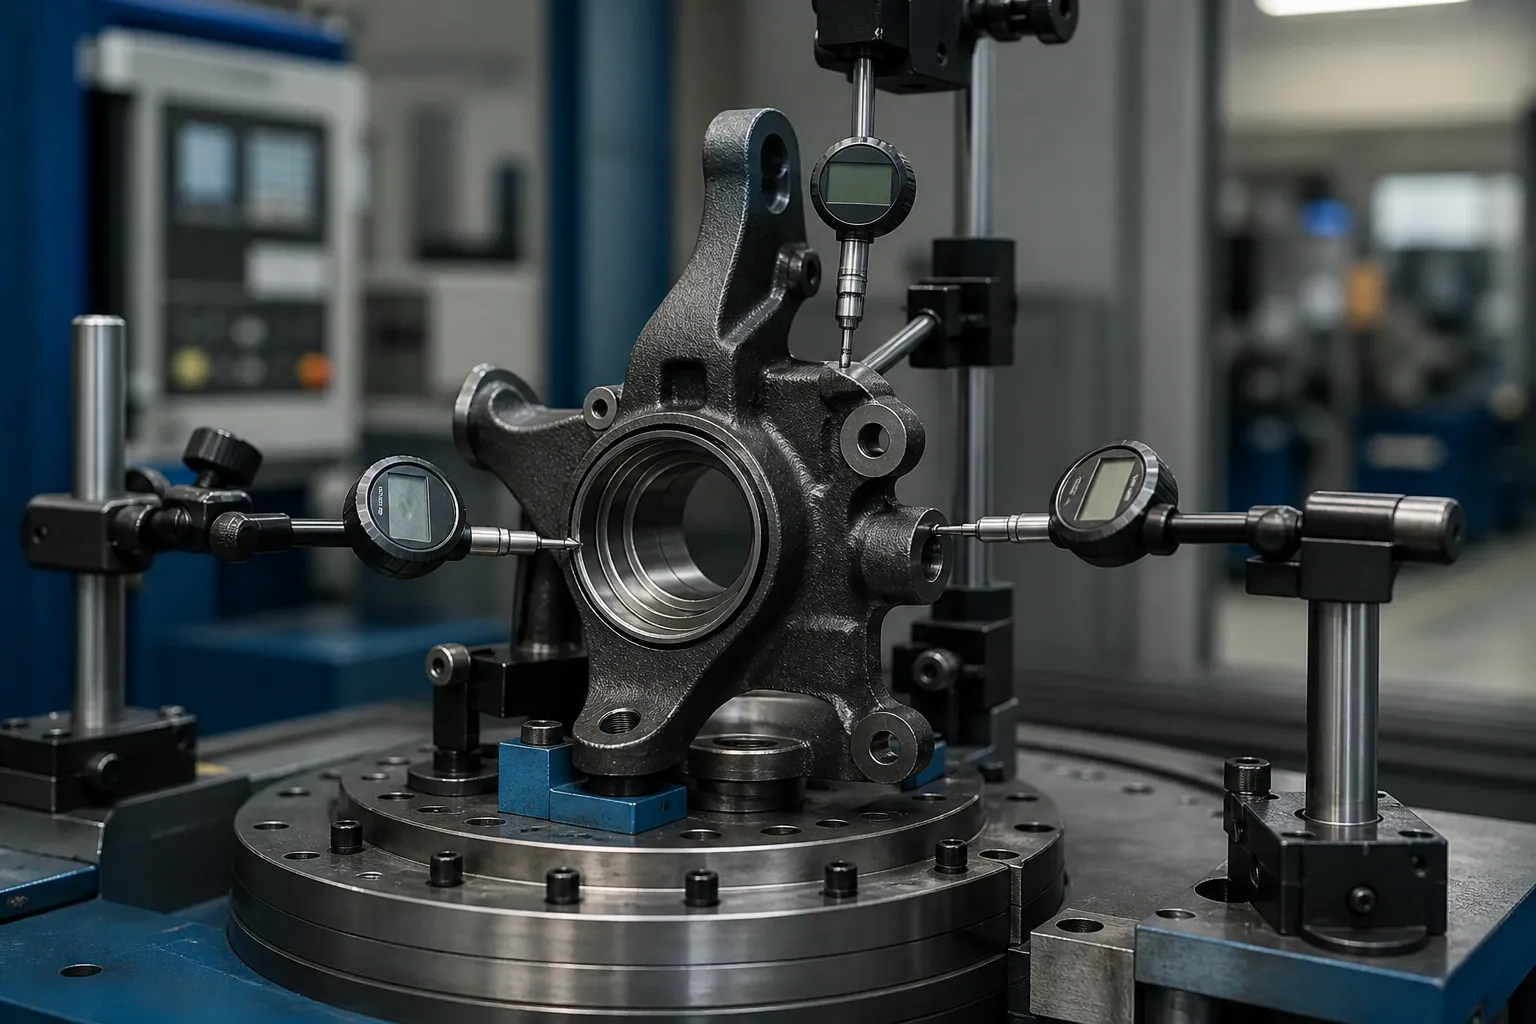
Vývrt náboje normálně ukotvuje rám, protože se na něm kolo a rotor otáčejí. Diagnostická logika FenderBender – odvození ohnutého kloubu ze sklonu osy řízení, odchylky camber a zahrnutého úhlu — je stín smontovaného vozidla se stejnou geometrií: kloub, jehož osa vrtání náboje se naklonila vzhledem k rozhraní vzpěry nebo kulového kloubu, se projevuje jako chyba sevřeného úhlu, kterou nemůže absorbovat žádné nastavení vyrovnání. Ve výrobě se stejná odchylka měří přímo na dílu místo na voze.
Rozpoznejte vzory deformace samostatně
Považování „ohnutého kloubu“ za jednu podmínku vede k nesprávným opravám. V praxi dominují čtyři vzory, každý s jiným funkčním důsledkem a jinou cestou korekce:
| Vzor | Podpis | Funkční důsledek |
|---|---|---|
| Náklon čela náboje vzhledem k ose vrtání | Čelní házení na čele náboje s pilotovaným vývrtem | Házení rotoru brzdy, variace tloušťky, chvění brzdy |
| Úhlová odchylka vrtání náboje k rozhraním zavěšení | SAI / chyba typu se začleněným úhlem měřená mezi základními prvky | Odklon, který nelze vyrovnat; opotřebení pneumatik |
| Ohnutí nebo zkroucení ramena řízení | Výstupek spojovací tyče posunutý nebo otočený vzhledem ke kořenu ramene | Chyby Toe a Ackerman; únava paží při zátěži |
| Zkreslení otvoru nebo nesouosost nálitku | Chyba kulatosti nebo polohy u prvků lisovaného uložení | Problémy s uložením ložisek a sešroubováním třmenu; patří k dimenzování, neohýbání |
První dva jsou skutečné problémy s narovnáním geometrie těla. Třetí je lokální korekce paže s vlastním plánem podpory a zátěže. Čtvrtý by měl být směrován k dimenzování nebo kalibraci – lisování vývrtu při „narovnávání“ riskuje zamaskování problému s lícováním, který se po montáži vrátí.. Stejná logika oddělení platí pro související komponenty řízení, jako je např automatický proces rovnání hřebene řízení a korekce dlouhého kulového čepu.
Strategie měření: Srovnávací, Pak Absolutní
Diagnostika kolize měří srovnatelně s částí na opačné straně nebo s vyrovnávací tabulkou, protože v dílně neexistují žádná data výkresu. Měření výroby by tento kompromis nemělo zdědit. Správné pořadí je:
- Nasměrujte díl na vrtání náboje (nebo vztažný otvor obrábění) v rotačním přípravku.
- Zjistěte čelní házení na čelu náboje a polohu a výšku podložky ramene řízení a nálitku spojovací tyče.
- Zachyťte prvky základního čepu nebo vzpěry – otvory na trnu, nebo vzpěrná vidlice na simulovaných protilehlých plochách.
- Porovnejte s hodnotami zlatého vzorku nebo souřadnicovým měřicím strojem, ne proti opačné straně.
- Zaznamenejte velikost a směr odchylky pro každý prvek předtím, než se pokusíte o jakoukoli korekci.
Pro maloobjemové renovační práce, může stačit žulová deska s výškoměrem a zpráva CMM pro každou rodinu. Pro objemy výroby, přípravek se stává stanicí na rotačním indexovacím stroji: vícebodové elektronické sondy, servo lisovací hlavu, a ovladač, který ukládá mapu odchylek každé části před rozhodnutím o korekci. Předkorekční mapa není byrokracie – bez ní neexistuje způsob, jak odlišit globální deformaci těla od lokální chyby paže., a načte se nesprávná funkce.
Korekční cesty a jejich limity

Klouby z tvárné litiny a kované oceli
Tyto materiály při validaci korekčního okna tolerují řízené lisování za studena. Plán plnění je důležitější než kapacita lisu: podpěry pod pevnou konstrukcí nálitku, zatížení aplikované v místě nebo v blízkosti opravovaného prvku, krátké zdvihy s odpružením měřené po každém zdvihu. Opravy jsou iterativní — tisk, uvolnění, přeměřit — protože odlitky uvolňují napětí nerovnoměrně, a korekce na rameni může posunout čtení čela náboje. Opakujte celou mapu sondy po každém cyklu, nejen ta jedna funkce, která byla načtena.
Odlévané hliníkové klouby
Hliníkové klouby odlévané pod tlakem v temperování typu T6/T7 mají nízkou tažnost a dobrou pověst díky praskání při nekontrolovaném ohýbání za studena. Opravy, kde vůbec schváleno, jsou maloúhlové, nízká rychlost, a validováno pro jednotlivé slitiny a temperování na obětovaných vzorcích, často následuje stabilizační léčba. Mnoho programů pro hliníkové klouby místo toho jednoduše nastaví přísnější kontrolu procesu a deformaci šrotu – toto rozhodnutí náleží metalurgovi, nikoli prodejci stroje.
Jaké bodové stisknutí nelze opravit
Řídicí ramena, která se přetížila v ohybu, jsou otázkou únavy a odpovědnosti, není to otázka geometrie. Korekce nárazem zatížených ramen na hotových bezpečnostních dílech by měla být mimo stůl, i když je geometrie čtena přímo poté – stejná doktrína náhrady, jaká platí v průmyslu kolize. Rovnání si zasluhuje své místo u deformací vyvolaných procesem, kde je známá historie zatížení a je ověřeno korekční okno.
Přijímací brány

Uvolněný proces narovnávání kloubů by měl obsahovat čtyři brány, v pořadí:
- Předbrána: detekce trhlin (magnetické částice nebo ekvivalent pro železné části) před opravou — narovnání přes existující trhlinu zničí důkazy a součást.
- Geometrická brána: plná mapa prvků základny uvnitř limitů výkresu – házení čela náboje, úhly vrtání k zavěšení, poloha paže – měřeno po korekci a po jakémkoli kroku uvolnění napětí nebo stabilizace.
- Brána stability: přeměření po dalším obrábění nebo ohřevu; korekce, která uvolňuje záda, byla superpozice stresu, ne korekce.
- Brána sledovatelnosti: mapa odchylek každé části, počet oprav a konečné odečty uložené proti jeho sériovému číslu, s definovaným limitem přepracování, po jehož překročení je díl spíše sešrotován než znovu lisován.
Poctivé definování limitu přepracování – a pravidla třídění NOK kolem něj – je to, co odděluje rovnací linku od lisu v rohu. Náš přehled NOK limity třídění a přepracování v rovnací lince pokrývá rozhodovací strukturu.
Běžná úskalí
- Špatné pořadí dat. Korekce čela náboje, když je vývrt funkční osou, vytvoří součást, která projde jednou kontrolou a selže se sestavou.
- Přeměření s jednou funkcí. Kontrola pouze opraveného prvku skryje křížově spojené posuny jinde na těle.
- Přelisování odlitků. Pronásledování posledního zlomku milimetru těžkými tahy vyměňuje viditelnou geometrii za neviditelné mikrotrhliny.
- Přeskočte opětovnou kontrolu stability. Distortion that returns after the next machining operation is the classic signature of unrelieved residual stress, and it appears at the customer, not in your cell.
- No crack gate before correction. A pre-existing crack becomes a field failure with your correction stroke as the documented cause.
Freeze the Process Stage Before Correcting
When the correction happens in the route is as decisive as how it is done. A knuckle measured immediately after casting or forging carries stock variation and residual stresses that will partially relax during machining; correcting to final geometry at that stage means correcting a body that is about to change. The practical windows are:
- Po hrubém opracování, before semi-finish: functional datum features exist and stock remains — usually the best window, protože korekce podporuje broušení a nudu spíše než boj s nimi.
- Po tepelném zpracování nebo indukčním kalení vývrtu náboje: zkreslení je na svém vrcholu a ověřená korekce obnoví části, které by jinak byly sešrotovány, ale materiálový stav omezuje okno.
- Po dokončení obrábění: korekce je omezena na malé úhlové odchylky; platí každé riziko brány stability a výplata to musí ospravedlnit.
Jeviště také rozhoduje o tom, co znamená „rovný“.. Před dokončením nuda, vrtání náboje ještě není konečné a vztažný bod musí pocházet z nulových bodů obrábění; po skončení nudy, samotný vývrt se stává upřímnou referencí. Specifikace rovnání, která neuvádí svůj procesní bod, je specifikací, která budou dvě oddělení interpretovat odlišně – tak se díly správně opraví v nesprávné fázi a přesto selžou při montáži..
Co obsahuje vážný dotaz
Citovat zodpovědně stanici na rovnání kloubů, dodavatel potřebuje: výkres se schématem základny a tolerančním listem; stavu materiálu a tepelného zpracování v bodě korekce; kde se dnes zkreslení měří a s jakým rozdělením výsledků; ukázkové díly pokrývají dobře, hraniční a NOK podmínky; požadovanou dobu cyklu; a pravidla přepracování a šrotu, které závod přijme. S těmito vstupy koncept příslušenství, plán sondy a architektura tisku následují přímo – bez nich, jakýkoli návrh stroje je odhadem o tom, která vlastnost ve skutečnosti z vaší strany definuje „přímý“..
Still weighing options for steering knuckle straightening? The machine selection guide for shafts, trubky a profily a price breakdown for straightening machines are written for exactly this stage of the decision.