
Hřídel ozubeného kola je rotační součást přenosu výkonu, která nese integrované ozubení ozubeného kola – ostruhu, šroubový nebo kuželový pastorek — spolu s čepy, splajny, závity a ramena na jedné ose. Na této ose je definována jeho přímost: čepy a válce rozteče ozubených kol se musí otáčet kolem společné přímky v rámci celkové hodnoty indikátoru (TIR) limit stanovený životností ložiska, kvalita záběru ozubených kol a rychlost hřídele. Narovnání hřídele ozubeného kola tedy znamená obnovení osy otáčení ozubené součásti – zásadně odlišný problém od zploštění ozubené tyče, a problém s dobře zavedenými metodami měření a korekce.
Řešení pro rovnání ozubených hřídelí musí před výběrem zařízení odpovědět na pět otázek:
- Co definuje osu měření — žurnál, středy nebo hlavní průměr drážky – a odráží přehled sestavené uspořádání ložisek?
- Je odchylka jednoplošné přídě, místní ohyb na rameni, zvrat, nebo kombinace – a kde je skutečný nejvyšší bod?
- Jaký je materiál a stav tepelného zpracování — prokaleno, nauhličováno a kaleno, indukčně kalené čepy — a jaké korekční cesty jsou pro to schváleny?
- Je brusný materiál stále k dispozici, a je oprava určená k obnovení distribuce zásob nebo konečné geometrie?
- Jak bude uvolněná geometrie, je třeba ověřit integritu boku zubu a dlouhodobou stabilitu?
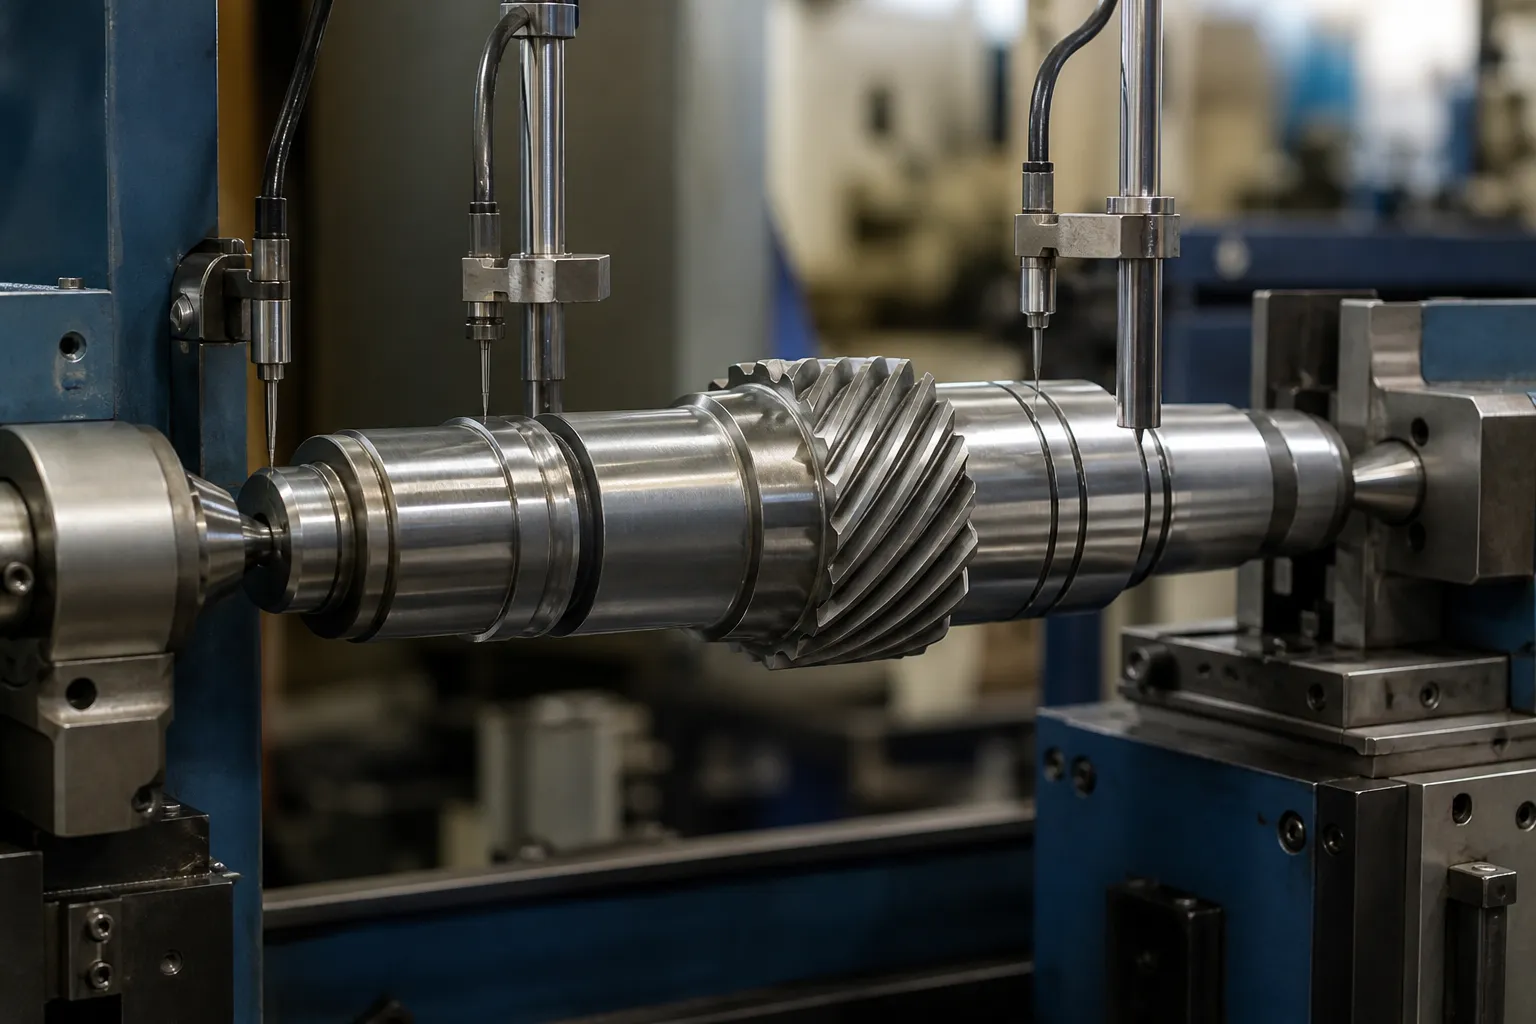
*Inženýrský koncept ilustrace: ozubený hřídel podepřený mezi středy se sondami na čepech během korekční studie. Nejedná se o fotografii zákaznického webu. Volba data, polohy síly a meze přijatelnosti vyžadují výkres a reprezentativní vzorové díly.*
Ozubená hřídel versus ozubená tyč: Dva různé problémy
Tato stránka již pokrývá průmyslové rovnání ozubených hřebenů, a oba obrobky jsou často zaměňovány, protože oba nesou ozubení. Nesdílejí téměř žádný technický obsah:
| Převodovka | Převodový hřídel | |
|---|---|---|
| Funkce | Převede rotaci na lineární pohyb; ozubená rovná lišta | Přenáší krouticí moment mezi rotačními osami; ozubená válcová část |
| Definice přímosti | Rovinnost a přímost referenční plochy v jedné rovině; rovinnost pitch-line | Odchylka osy otáčení: TIR měřeno po obvodu v definovaných úsecích |
| Primární měření | Lineární — přímka, povrchová deska, laserová čára, délkové vzorkování | Rotační — díl válcovaný mezi středy nebo na čepech, číselník nebo elektronické sondy, mapa průzkumu ohybu |
| Selhání v případě ohnutí | Vazba, nerovnoměrný záběr zubů, chyba polohování | Nevyváženost, vibrace, poškození ložisek a těsnění, nesouosost ozubeného kola, únava |
| Typická korekce | Lisování v ploché rovině; někdy procesy natahování nebo vyrovnávání pro dlouhé regály | Korekce stisku bodu v mapovaném nejvyšším bodě, selektivní peening, metody omezeného tepla |
Stojan je korigován v rovině; převodový hřídel je korigován kolem osy. Slovník měření, příslušenství, stroje a kritéria přijetí se liší, proto jsou tato dvě témata zpracována na samostatných stránkách. Pokud je obrobek dlouhá ozubená tyč, která zabírá s pastorkem, aby se zatížení pohybovalo lineárně, platí stránka stojanu. Pokud se jedná o hřídel s ozubeným kolem, které se otáčí v ložiskách, čtěte dál.
Anatomie a odkud pochází zkreslení
Vyjmenujte prvky, které se účastní referenčního řetězce a systému napětí:
- ložiskové čepy — primární funkční osa;
- ozubené segmenty: ostruhové nebo šroubovité zuby, šířka čela ozubeného kola, geometrie rozteče a kořene;
- splajny, drážky, vlákna, kužely a spojovací prvky;
- ramena, drážky pro pojistné kroužky, křížové vrtání a olejové díry;
- centra nebo dočasné základny procesu;
- mletý materiál podle sekce a fáze procesu.
Převodové hřídele se ohýbají z klasických hřídelových důvodů, doloženo v opravárenské literatuře: mechanickému přetížení při manipulaci nebo montáži; asymetrické obrábění, které nerovnoměrně uvolňuje vnitřní napětí; tepelné zpracování, kde kalení nauhličeného nebo skrz kaleného hřídele téměř vždy zavádí luk; a silná smršťovací nebo lisovaná uložení, která ohýbají původně rovnou hřídel jako stohování. Konkrétně na ozubených hřídelích, odvalovací frézování a holení zanechávají zbytkové napětí kolem ozubených sekcí, a broušení jednoho čepu po tepelném zpracování může uvolnit napětí a přesunout další sekci – na korekčním bodu v procesu záleží stejně jako na samotné korekci.
Nejprve změřte: Průzkumná mapa Bend

Opravárensko-inženýrská praxe mapování ohnuté hřídele před dotykem se plně vztahuje na ozubené hřídele, a výrobní stroje to automatizují:
- Podepřete hřídel mezi středy nebo na jeho čepech a ověřte, že samotné podpěry čtou nulový házivost — chyba podpory poškozuje celou mapu.
- Označte rotační referenci; zaznamenejte TIR na rovnoměrně rozmístěných axiálních stanicích, převedení na průhyb (polovina TIR) a hodinový úhel u každého.
- Přečtěte si mapu: jediný dominantní vysoký bod s konzistentním úhlem naznačuje jednoduchou úklonu; měnící se úhel podél délky označuje vícenásobné ohyby nebo zkroucení; nejtěžší případ je kombinovaný ohyb a kroucení.
- Najděte skutečný nejvyšší bod mezi stanicemi – maximum leží tam, kde trend říká, ne nutně tam, kde náhodou seděla sonda.
- Opakujte mapu po každém opravném cyklu a na konci jako záznam o kontrole.
V tomto kroku jsou umístěny dvě pasti specifické pro zařízení. První, volba data: na stupňovité hřídeli jsou správným referenčním řetězcem obvykle čepy, ne středy – hřídel může číst přímo na středech a skloněná na žurnálech, a ložiska se nestarají o středy. Pravidla výběru jsou podrobně popsána v volba vztažného bodu měření pro stupňovité hřídele. Druhý, chyba boku zubu versus ohyb: Házení roztečného válce měřené přes čepy nebo na zařízení pro kontrolu ozubení musí být odděleno od házení osy hřídele, nebo se chyba při výrobě zubu „ošetří“ ohnutím hřídele. Je zde popsána obecná diagnostická logika pro oddělení chyby tvaru od ohybu kruhovitost versus ohyb při rotačním měření.
Korekční trasy
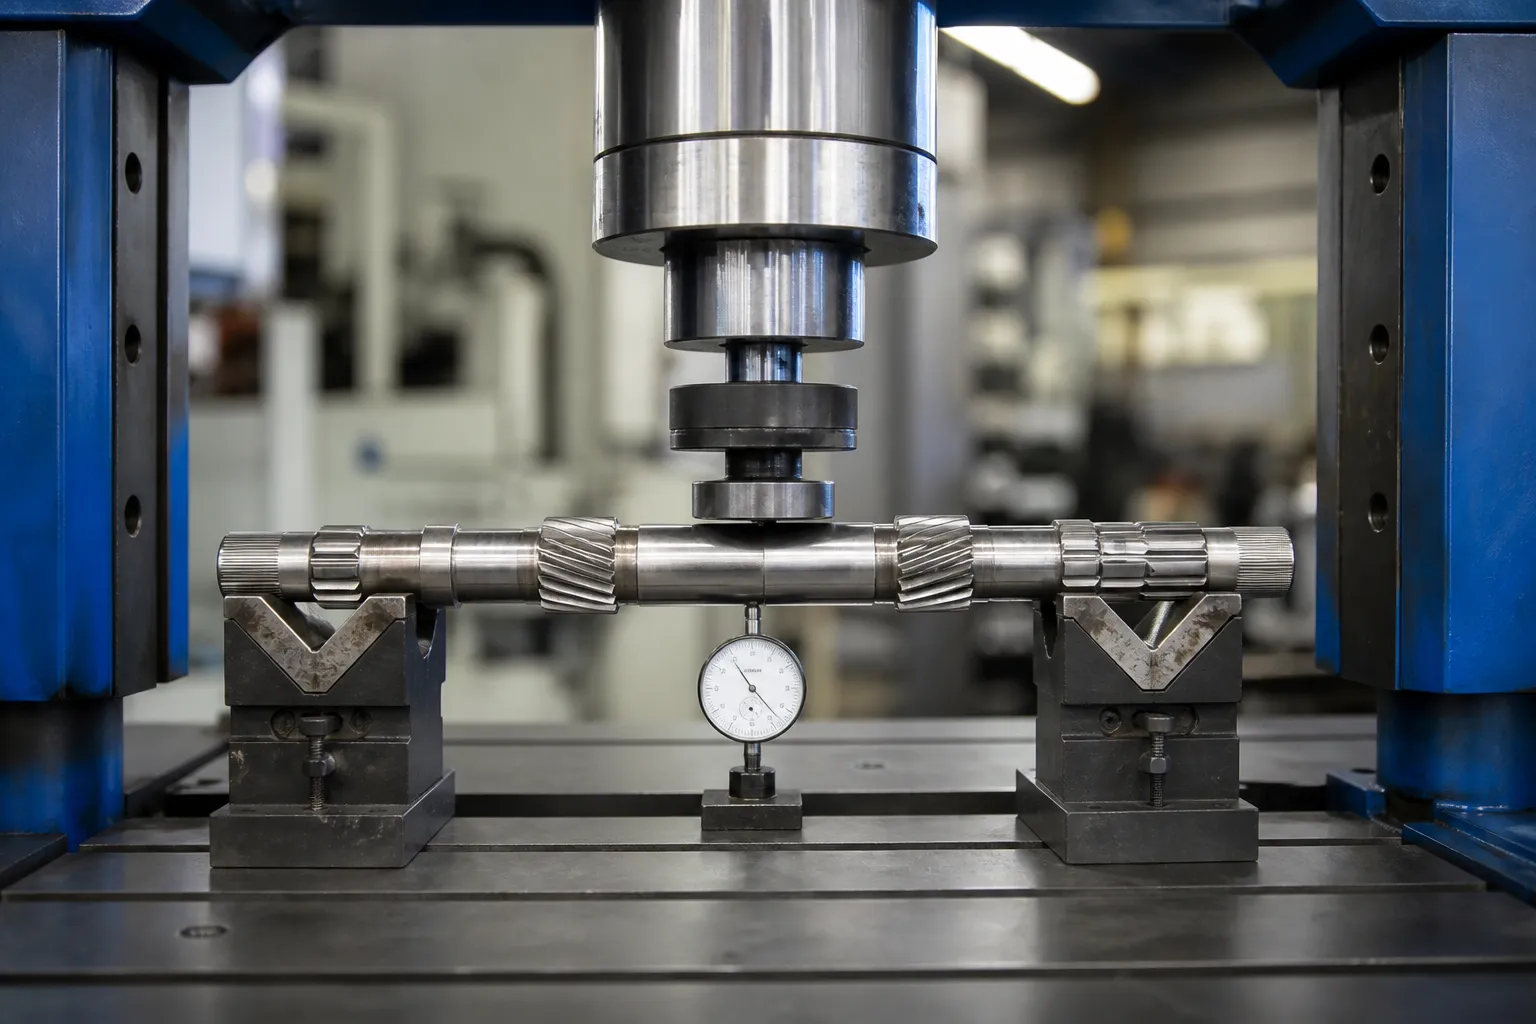
Mechanické bodové lisování — primární cesta
S mapou v ruce, hřídel je nastavena horním bodem nahoru, podepřená v blízkosti ohybu, a zatížené polstrovaným beranem, zatímco sonda monitoruje průhyb v reálném čase. Pracujte malými tahy a přijměte odpružení: cílem je co nejméně oprav tolerance, protože každý plastický cyklus přidává zbytkové napětí. Na výrobních strojích tato smyčka — mapa, stiskněte, re-map – spustí se automaticky s kompenzací odpružení naučenou pro rodinu součástí. Řemeslná část ručního rovnání hřídele se stává parametrem regulátoru; fyzika se nemění.
Peening — tam, kde lisování nemůže dosáhnout
Řízené brokování nebo jehlování konkávní strany stlačuje povrchová vlákna a mírně je zvětšuje, tažením osy směrem rovně. U ozubených hřídelí je ořezávání nástrojem pro jemné ořezávání: opravuje drobné zbytky po lisování, a funguje v místech, kde beran nemůže naložit – v blízkosti ramen, v blízkosti ozubených sekcí — bez rizika rozdrcení zubů. Je pomalá na korekci a zřídka primární cestou.
Bodové teplo — Omezeno na kalené převodové hřídele
Bodové zahřívání malé zóny za účelem vytvoření místního tahového napětí při ochlazování je legitimní metoda rovnání na nízké úrovni- a středně uhlíkové hřídele v nekaleném stavu. Na nauhličované, skrz kalené nebo indukčně kalené převodové hřídele je přísně omezeno nebo zakázáno: tepelně ovlivněná zóna může změkčit nebo znovu ztvrdnout místní materiál, vytváří tvrdá místa a mikrotrhlinky přesně tam, kde dochází k únavě zubů a časopisů, a zanechte vyvýšený hrbolek, který je nutné odstranit dříve, než povrch zapadne do ložiska nebo těsnění. Kde se vůbec uvažuje o tepelných metodách, patří k postupu opravy schválenému metalurgem, ne do výrobního korekčního cyklu. Materiální pravidla jsou zpracována v rovnání po tepelném zpracování.
Co lisování převodové hřídele nikdy nezahrnuje
Zatížení působí na části čepu nebo tělesa hřídele mezi podpěrami – nikdy na zuby ozubeného kola. Tlak na ozubený segment riskuje deformaci zubu, kterou nelze vrátit zpět, a válcování typu používaného na hladkých hřídelích se nepoužívá přes zuby. Spline sekce se řídí svými vlastními pravidly, pokrytý v našem řešení pro rovnání drážkového hřídele; rodiny hřídelů měřené a korigované uvnitř převodovek – vstup, výstupní a mezilehlé hřídele s logikou přejímky s více výstupky – jsou řešeny samostatně v řešení rovnání hřídele převodovky.
Kritéria přijetí

Praxe opravy hřídele poskytuje použitelný základ: o 0.001 na stopu délky (0.083 mm/m) pro obecná rotační zařízení, utahování směrem 0.0005 v (0.013 mm) celkem v libovolném bodě u vysokorychlostních vícestupňových strojů. U ozubených hřídelí se řídí výkresem, a třída tolerance následuje po aplikaci: nízkou rychlostí, převodová hřídel s nízkou tolerancí nese širší okno než vysokootáčkový, pastorek s blízkou vůlí. Přijímací sekvence by měla být:
- konečná mapa průzkumu na všech stanicích, v rámci stanovené TIR;
- kontroly kvality ozubeného kola — kontakt zubů, házení přes kolíky, zarovnání šroubovice — nezměněno korekcí;
- detekce trhlin odpovídající stavu materiálu po všech opravách;
- ověření po konečném broušení nebo dokončovací operaci, nejen po narovnání;
- potvrzení stability tam, kde je aplikace kritická: znovu změřte po odstávce nebo teplotním cyklu, pokud procesní okno již neprokázalo stabilitu.
Posledním bodem je poctivá slabina veškerého rovnání hřídele: korekce, která pouze superponuje nové napětí proti starému ohybu, se dnes může číst rovně a driftovat v provozu. Proto je počet oprav omezen, proč se mapa po dokončení opakuje, a proč je počet zdvihů do tolerance sám o sobě signálem procesní kvality – principy aplikované v celé řadě automatické rovnání hřídele.
Běžná úskalí
- Mapování na nesprávném datu. Středy, které již nepředstavují osu ložiska, vytvářejí mapu, kterou nelze korigovat na funkční hřídel.
- Stisknutí na stanici místo nejvyššího bodu. Maximální výchylka obvykle leží mezi stanicemi sondy; najděte jej před načtením.
- Zatěžovací zuby nebo kalené drážky. Síla pístu patří na hladké části hřídele; zuby se trvale a neviditelně deformují podle mapy TIR.
- Chasing twist s jednoplošnými lisy. Kombinované ohýbání a kroucení vyžaduje naplánovanou sekvenci, ne opakování stejného tahu.
- Důvěřovat pouze čtení po tisku. Zbytkový stres se redistribuuje; kontrola uvolnění patří po konečném broušení, a poté výsledek pole.
Oddělení ohybu od kroucení před odevzdáním do sekvence
Orientační mapa rozhoduje nejen o tom, zda provést opravu, ale v jakém pořadí. Tři diagnostické podpisy pokrývají většinu převodových hřídelí:
- Jednoduchá mašle: velikosti výchylky stoupají a klesají podél délky s konzistentním hodinovým úhlem. Jedním stisknutím v mapovaném nejvyšším bodě, odpružení naučili, hotovo – nejsnazší případ a jedna ruční praxe se dobře ovládá.
- Dvourovinný nebo S-ohyb: hodinový úhel se otáčí po délce. Jsou plánovány dvě korekce za sebou, každý ověřen na nové mapě; korekce většího ohybu nejprve obvykle zjednoduší druhý.
- Ohnout s kroucením: úhlové rysy — spline, drážky, fáze převodu vzhledem k čepům – indikují torzní posunutí na horní části přídě. Samotné lisování ošetří ohyb a zanechá kroucení; korekce kroucení je jiná operace s vlastní validací, a předstírání opaku vytváří hřídele, které projdou TIR a selžou fázování.
Automatické stroje dělají první dva případy rutinou: regulátor pasuje na měřené stanice, vypočítá pozici lisu, nadměrný zdvih a rozteč podpory, a uzavře smyčku během dvou nebo tří cyklů. Twist case zůstává tím, který odděluje seriózní definici procesu od tisku se softwarem, a to je přesně ten případ, kdy je pět úvodních otázek navrženo tak, aby se zachytily brzy – předtím, než hřídel spotřebuje svůj opravný rozpočet na údery zaměřené na nesprávný režim.
Co obsahuje vážný dotaz
Stroj na rovnání ozubeného hřídele nebo buňka je specifikován z: výkres s referenčním schématem a limity TIR podle řezů; stavu materiálu a tepelného zpracování v bodě korekce; data ozubeného kola — modul, úhel šroubovice, tvrdost — takže výjimky načítání jsou explicitní; rozložení proudového zkreslení na měřicí stanici; vzorky dílů v celém rozsahu odchylek; požadavky na dobu cyklu a sledovatelnost; a zásadu přepracování limitů. S těmito vstupy plán podpory a sondy, Přímo následují třída lisovací síly a strategie odpružení, a stanice může být ověřena podle částí spíše než podle slibů.
Every gear shaft straightening project eventually hits the same two questions – a selection guide for shaft, tube and profile work a straightening machine cost breakdown answer them before your supplier meeting does.