
Rôto động cơ điện không chỉ đơn giản là một trục động cơ có khối lượng lớn hơn. Một khi là lõi nhiều lớp, lồng sóc, cổ góp, bộ phận mang nam châm hoặc bộ rôto khác được lắp vào trục, phôi có bề mặt chức năng mới, vùng mong manh, lịch sử nhiệt và hành vi mất cân bằng. Nhấn, khớp nối co lại, đúc chết, hàn, hàn, xử lý nhiệt và gia công lần cuối đều có thể thay đổi mối quan hệ giữa hai cổ trục ổ trục và thân rôto.
Do đó, một giải pháp nắn thẳng rôto động cơ điện đáng tin cậy phải kiểm soát được trạng thái lắp ráp hoàn chỉnh: trục tạp chí mang, hết lõi rô-to, hình học trục tiếp xúc, khu vực cấm tiếp xúc được bảo vệ, hồi xuân, phép đo được giải phóng và trình tự giữa việc làm thẳng, hoàn thành việc quay và cân bằng.
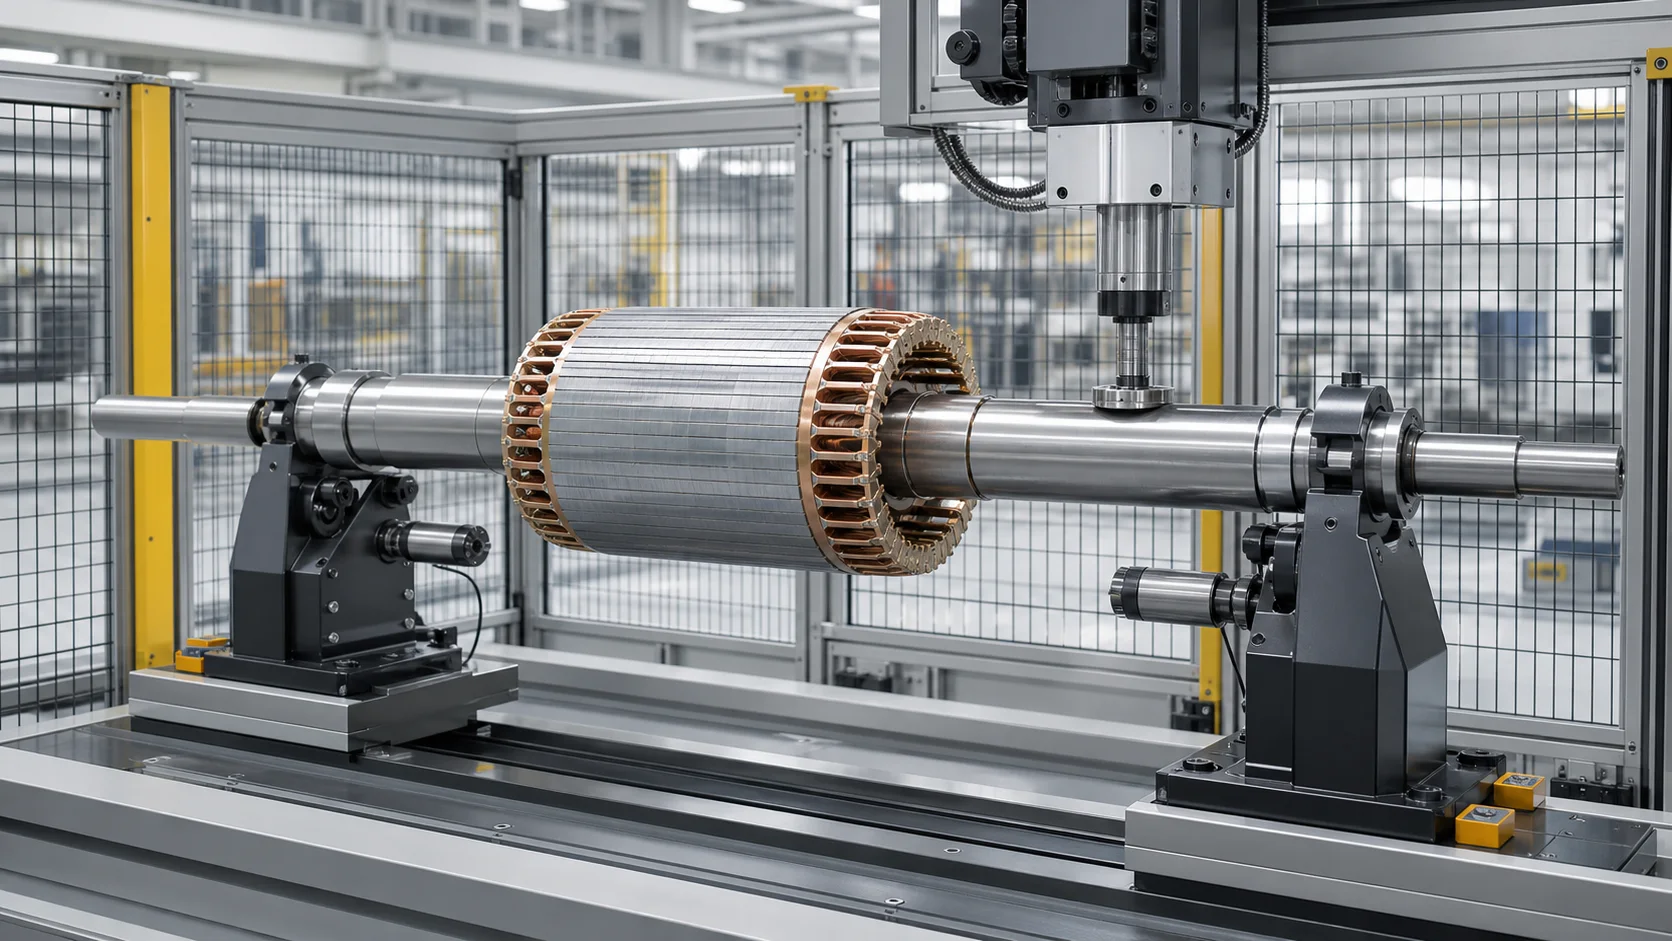
Đây là một minh họa khái niệm kỹ thuật, không phải là một bức ảnh trang web của khách hàng. Cấu trúc rotor thực tế, dụng cụ, kế hoạch hẹn hò, lực hiệu chỉnh và mức độ tự động hóa yêu cầu bản vẽ và thử nghiệm mẫu đại diện.
Cánh quạt hoàn chỉnh và trục động cơ trần
Quyết định đầu tiên của dự án là mục tiêu là trục hay rôto đã lắp ráp.
| Trạng thái phôi | Câu hỏi hình học chính | Mối quan tâm về quy trình chuyên dụng |
|---|---|---|
| Trục động cơ trần | Trục trục có được chấp nhận trước khi lắp rôto không? | Trung tâm, ghế chịu lực, biến dạng spline/thread/rãnh và xử lý nhiệt |
| Trục với gói rôto | Cả hai ổ trục ổ trục có được căn chỉnh sau khi lắp ráp lõi/lồng/nam châm không? | Bảo vệ gói rôto, thêm độ cứng, trình tự uốn cong và cân bằng do lắp ráp |
| Rotor sau khi quay xong | Các cổ trục và đường kính ngoài rôto có tương quan với nhau ở trạng thái dữ liệu cuối cùng không? | Bảo vệ bề mặt hoàn thiện và chỉnh sửa tối thiểu cho phép |
| Động cơ hoàn chỉnh | Động cơ lắp ráp có gặp rung không, tiếng ồn, yêu cầu hiện tại và nhiệt độ? | Kiểm tra hệ thống; bản thân nó không phải là sự chấp nhận của máy làm thẳng |
Các yêu cầu về trục trần hiện tại thuộc về Giải pháp nắn thẳng trục động cơ tự động. Trang này dành cho rôto hoặc phần ứng đã được lắp ráp trước khi lắp vào stato và vỏ động cơ.
Xác định họ rôto
Cụm từ “rôto động cơ” bao gồm các loại phôi rất khác nhau. Đề xuất phải xác định:
- Rôto cảm ứng lồng sóc có vòng đầu được đúc hoặc chế tạo;
- rôto dây quấn hoặc phần ứng điện;
- nam châm vĩnh cửu hoặc rôto đồng bộ;
- rôto động cơ kéo;
- rôto máy phát điện;
- rôto với cổ góp, vòng trượt, cái quạt, tính năng ghép nối hoặc theo dõi bộ mã hóa;
- trục rắn, trục rỗng hoặc lối làm mát;
- một miếng, ép, được trang bị co lại, gói rôto được hàn hoặc lắp ráp theo cách khác;
- gia công mềm, xử lý nhiệt, nơi kết thúc, trạng thái tráng hoặc cân bằng;
- rôto có nhịp điều chỉnh lộ ra ngoài so với thiết kế không có vùng trục lộ ra an toàn.
Không phải mọi rôto đều có thể được làm thẳng bằng áp suất sau khi lắp ráp. Nam châm vĩnh cửu, tay áo giữ lại, cuộn dây, cách nhiệt, các mối nối hàn và các giao diện có độ nhiễu cao có thể tạo ra lực nghiêm ngặt, giới hạn nhiệt độ và xử lý từ tính. Tính khả thi phải được chứng minh qua thực tế thi công.
Đóng băng giai đoạn sản xuất
Trục trước khi lắp ráp rôto
Đây là dự án trục trần. Truy cập sửa chữa thường là tốt nhất, nhưng nó không thể loại bỏ sự biến dạng do sự can thiệp sau này gây ra, quá trình thu nhỏ, đúc khuôn hoặc lắp ráp rôto.
Sau khi lắp ráp Rotor-Pack, Trước khi quay xong
Hiệu ứng lắp ráp hoàn chỉnh có mặt, trong khi phôi gia công có thể vẫn còn trên nhật ký hoặc đường kính ngoài của rôto. Galdabini mô tả việc làm thẳng rôto như một cách để cải thiện hình dạng ổ trục trước khi quay và giảm việc loại bỏ phôi không cần thiết.. Đây là nguyên tắc lập kế hoạch quy trình, không phải là một đảm bảo tiết kiệm vật liệu phổ quát.
Sau khi tiện hoặc mài xong
Các tạp chí mang, bề mặt vai và cánh quạt đã hoàn thiện. Giới hạn tiếp xúc và thụt đầu dòng của dụng cụ trở nên quan trọng, và chỉ những nhịp trục lộ ra đã được phê duyệt mới có thể được sử dụng để hiệu chỉnh.
Sau khi cân bằng
Làm thẳng có thể thay đổi trục rôto, phân phối hàng loạt liên quan đến các tạp chí và sự mất cân bằng được đo trước đó. Rôto được hiệu chỉnh sau khi cân bằng phải quay trở lại lộ trình xác minh cân bằng đã xác định.
| Sân khấu | Lợi thế | Rủi ro chính | Bắt buộc phải kiểm tra lại |
|---|---|---|---|
| Trục trần | Truy cập chỉnh sửa tối đa | Việc lắp ráp cánh quạt sau này có thể tạo lại sự uốn cong | Đo lại sau khi lắp ráp |
| Rotor lắp ráp, còn hàng | Có thể nhìn thấy đường cong do lắp ráp | Bộ rôto và các tính năng cuối cùng phải được bảo vệ | Tương quan gia công tinh |
| Rôto gia công hoàn thiện | Dữ liệu chức năng có sẵn | Thiệt hại bề mặt và vùng ép an toàn hạn chế | Kiểm tra hình học và bề mặt đầy đủ |
| Rôto cân bằng trước đó | Dữ liệu số dư hiện tại có sẵn | Việc làm thẳng có thể làm mất hiệu lực của nó | Xác minh số dư cuối cùng |
Xác định điều khiển bản vẽ
“Độ đảo rôto” không được coi là một giá trị không chia hết. Các đặc điểm liên quan có thể bao gồm:
- hướng tâm của từng cổ trục ổ trục;
- mối quan hệ đồng trục giữa hai trục ổ trục;
- hết phần mở rộng trục, niêm phong dấu vết, ghế khớp nối hoặc rãnh mã hóa;
- Độ lệch đường kính ngoài của lõi rôto so với trục ổ trục;
- cổ góp hoặc hết vòng trượt;
- mặt vai hết;
- độ thẳng của nhịp trục lộ thiên;
- độ tròn và hình trụ của mỗi tạp chí;
- vị trí trục của rôto, tình trạng ngăn xếp và tính toàn vẹn của vòng cuối;
- Mất cân bằng tĩnh và cặp đôi trong các mặt phẳng hiệu chỉnh được xác định;
- rung động cơ đã hoàn thành, tiếng ồn và hiệu suất điện.
Sử dụng Hướng dẫn về độ thẳng của trục và độ đảo so với TIR để tách hình thức, trục dẫn xuất và chỉ báo quay. Việc làm thẳng có thể thay đổi mối quan hệ trục toàn cầu; nó không tự động điều chỉnh độ tròn của tạp chí, hình học ngăn xếp rôto, khiếm khuyết về điện hoặc mất cân bằng khối lượng.
Thiết lập dữ liệu chức năng
Đối với hầu hết các cánh quạt lắp ráp, hai ổ trục là trung tâm của trục quay được lắp đặt. Hướng dẫn ổ trục động cơ điện của SKF coi các mặt tựa ổ trục và vai trụ như các đặc điểm hình học được kiểm soát và bao gồm rõ ràng các xem xét về độ đảo hướng tâm và hướng trục. Dự án vẫn phải tuân theo bản vẽ khách hàng và hệ thống ổ trục đã chọn.
Giải pháp cần phân biệt:
- vẽ mốc và trục mang chức năng;
- trung tâm sản xuất dùng để tiện hoặc mài;
- giá đỡ máy làm thẳng và thiết bị quay;
- các rãnh cảm biến được sử dụng để tái tạo lại dòng điện trục và thân rôto;
- giá đỡ và mặt phẳng hiệu chỉnh của máy cân bằng;
- tài liệu tham khảo thử nghiệm và lắp ráp động cơ cuối cùng.
Tâm có thể hữu ích cho việc gia công, nhưng trục được xác định ở giữa không tự động giống với trục được thiết lập bởi các cổ trục ổ trục đã hoàn thiện. Tương tự như vậy, Việc đỡ một rô-to lặp đi lặp lại không chứng tỏ rằng các giá đỡ đó tái tạo tình trạng vòng bi của khách hàng.

Hình minh họa khái niệm kỹ thuật này hiển thị nhiều đường đo. Nó không quy định các cảm biến tiếp xúc trên bộ rôto hoặc một bố trí hỗ trợ chung.
| Đường đo | Đầu ra chính | Rủi ro diễn giải |
|---|---|---|
| tạp chí mang | Trục xoay chức năng và hết nhật ký | Độ tròn cục bộ, sự nhiễm bẩn hoặc lực thăm dò có thể làm sai lệch kết quả |
| Phần mở rộng trục | Uốn cong bên ngoài vòng bi | Phím tắt, chủ đề và spline tạo tín hiệu sai |
| Đường kính ngoài lõi rôto | Mối quan hệ cốt lõi với tạp chí | Các bước cán, các khe và các tính năng bề mặt có chủ ý cần được che chắn |
| Cổ góp hoặc vòng trượt | Hết tính năng | Các bề mặt dễ vỡ có thể yêu cầu cảm biến không tiếp xúc |
| Vai và khuôn mặt | Chạy dọc trục | Phải loại trừ các vết vát và hư hỏng ở cạnh |
| Dấu tham chiếu cân bằng | Tương quan góc | Dấu hiệu xác định góc, không phù hợp về mặt hình học |
Tách tín hiệu lõi rôto khỏi uốn cong trục
Bề mặt rôto nhiều lớp không phải lúc nào cũng là một mốc hình trụ nhẵn. Máy đánh bạc, nghiêng, bước cán, vòng cuối đúc, cắt giảm cân bằng, chất kết dính, lớp phủ và sự biến đổi bề mặt cục bộ có thể xuất hiện trong dấu vết cảm biến.
Thuật toán nên:
- xác định loại rôto và tham chiếu góc;
- khe mặt nạ, rãnh then, chủ đề, lỗ và khu vực điều chỉnh cân bằng;
- sử dụng nhiều vị trí góc để tách dạng lặp lại khỏi đường cong tổng thể;
- đánh giá cả hai tạp chí vòng bi và ít nhất là tính năng rôto liên quan đến bản vẽ;
- tránh chuyển đổi tín hiệu cán cục bộ hoặc tín hiệu vòng cuối thành lệnh nhấn mạnh;
- so sánh kết quả được phát hành với một thước đo độc lập hoặc hỗ trợ cân bằng khi cần thiết.
Nếu đường kính ngoài của rôto được quay hoàn thiện so với các cổ trục sau khi làm thẳng, kế hoạch nghiệm thu phải nêu rõ hình học nào là trung gian và hình học nào là cuối cùng.
Bảo vệ gói rôto và các tính năng điện
Thông thường, gói rôto phải được coi là một tiếp điểm điều chỉnh bị cấm trừ khi chủ sở hữu thiết kế phê duyệt rõ ràng một thiết bị cố định chuyên dụng..
Vùng cấm báo chí và không hỗ trợ điển hình
- lõi nhiều lớp và khe rôto;
- thanh lồng sóc và vòng cuối;
- nam châm vĩnh cửu và ống giữ;
- cuộn dây, cách nhiệt và dải;
- cổ góp và vòng trượt;
- người hâm mộ, bộ mã hóa và rãnh cảm biến;
- tạp chí mang, bịt kín đường ray và phù hợp với sự can thiệp đã hoàn thành;
- vai, phi lê và chuyển tiếp phần;
- rãnh then, đường trục, chủ đề, lỗ chéo và lối làm mát;
- mối hàn, mối nối hàn và vùng cứng cục bộ.
Nguyên tắc đường dẫn tải an toàn
- chỉ đúng trên các nhịp trục hở đã được bản vẽ phê duyệt;
- sử dụng giày có bán kính rộng và giá đỡ phù hợp với đường kính trục;
- giữ ngăn xếp rôto bên ngoài đường dẫn tải ép trực tiếp;
- ngăn chặn tải cạnh gần vai và điều chỉnh chuyển tiếp;
- theo dõi lực và chuyển vị trong toàn bộ hành trình;
- dừng lại khi có độ cứng bất thường, hành vi trượt hoặc cảm biến;
- giới hạn số hiệu chỉnh và biến dạng dẻo tích lũy;
- phát hành hoàn toàn trước khi đánh giá kết quả.
Một số rôto nhỏ gọn không có nhịp trục lộ ra đủ dài để hiệu chỉnh ba điểm an toàn. Quyết định đúng đắn có thể là làm thẳng trục trần sớm hơn, thay đổi lộ trình lắp ráp, sử dụng khái niệm hiệu chỉnh khác hoặc từ chối lắp ráp.
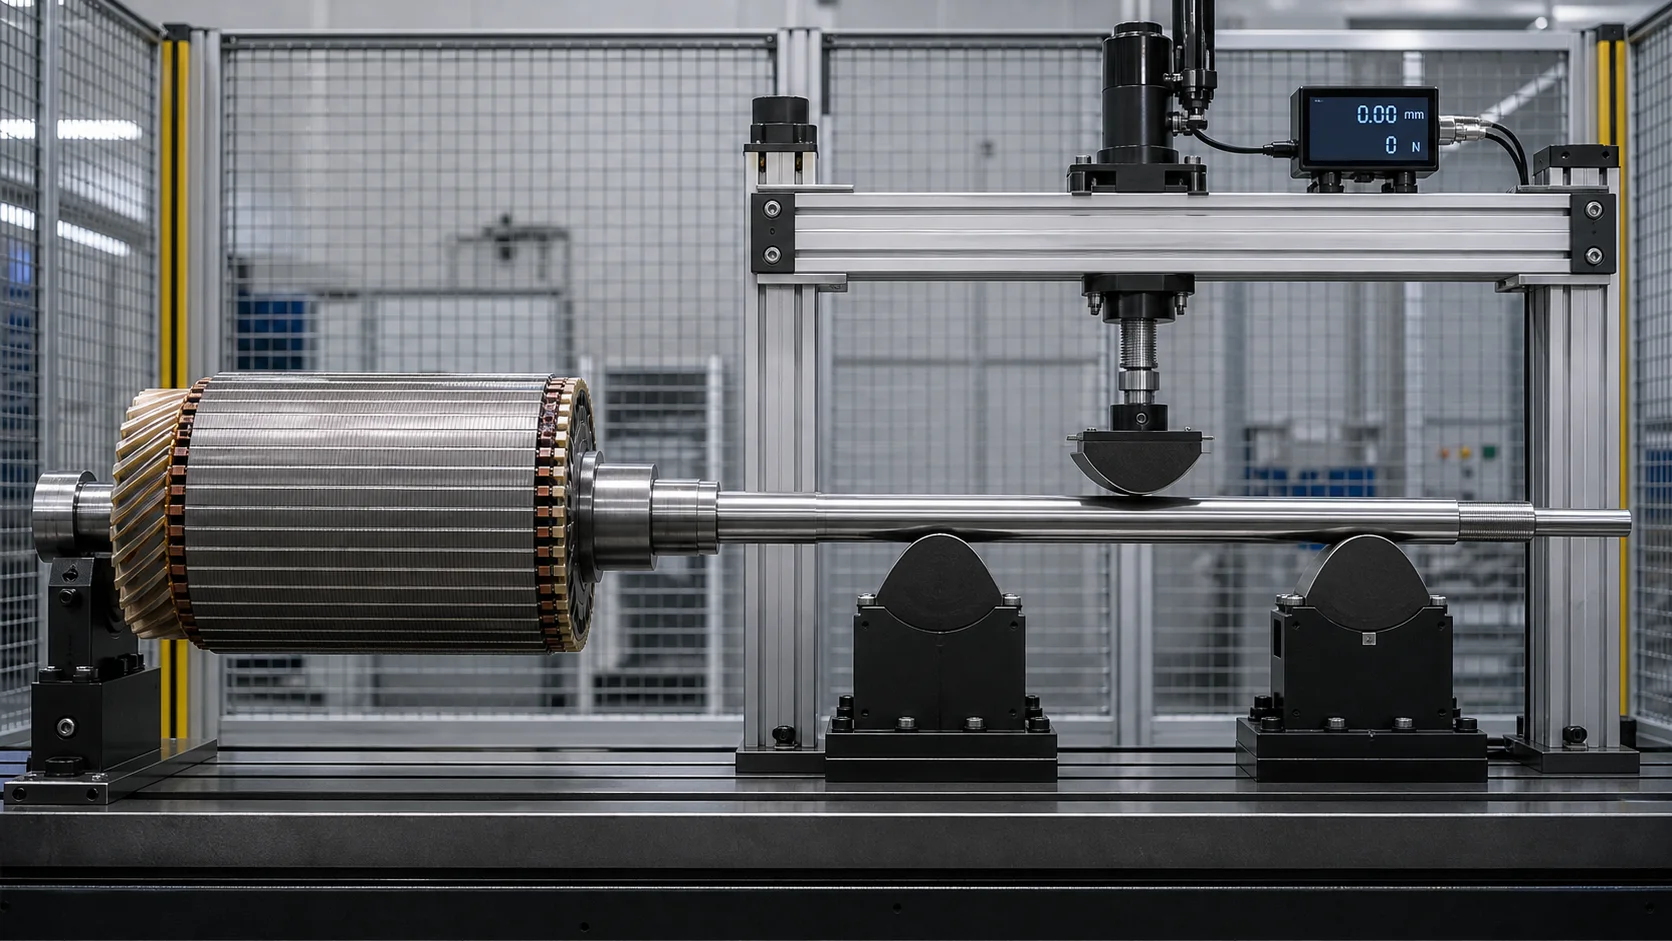
Hình minh họa khái niệm này có chủ ý giữ cụm rôto bên ngoài khung máy ép và chỉ áp dụng tải ba điểm cho nhịp trục lộ ra ngoài. Tọa độ hỗ trợ thực tế, bán kính giày và giới hạn lực yêu cầu mẫu đại diện.
Sự thẳng thắn và sự cân bằng là khác nhau
Làm thẳng và giữ thăng bằng giải quyết các vấn đề vật lý khác nhau.
| Tình trạng | Đo lường hình học | Đo lường cân bằng | Phản hồi đúng |
|---|---|---|---|
| Trục trục cong | Phát hiện mối quan hệ hết tạp chí/trục/lõi | Có thể xuất hiện dưới dạng tín hiệu rung hoặc mất cân bằng phụ thuộc vào tốc độ | Hình học chính xác nếu rôto nằm trong đường bao được phê duyệt |
| Mất cân bằng hàng loạt với tạp chí thẳng | Hình học có thể vượt qua | Phát hiện độ lớn và vị trí góc trong một hoặc nhiều mặt phẳng | Loại bỏ/thêm khối lượng bằng phương pháp cân bằng đã được phê duyệt |
| Lỗi biểu mẫu tạp chí địa phương | Phát hiện vấn đề về độ tròn/hình trụ | Có thể làm phiền hành vi hỗ trợ | Máy hoặc từ chối; đừng coi đó là sự uốn cong toàn cầu |
| Độ lệch tâm lõi rôto đối với tạp chí | Dòng chảy cốt lõi khác với trục tạp chí | Có thể góp phần gây mất cân bằng và hiệu ứng điện từ | Xác định xem hình học, gia công hoặc lắp ráp chịu trách nhiệm |
| Cung nhiệt | Hình học lạnh có thể khác với trạng thái vận hành | Có thể thay đổi theo tốc độ và nhiệt độ | Yêu cầu kỹ thuật nhiệt/trạng thái vận hành, không mù quáng chỉnh sửa lạnh |
Hướng dẫn cân bằng của Schenck hỗ trợ rôto trên các tạp chí riêng của chúng và đo sự mất cân bằng trong các mặt phẳng xác định. Đó là một thao tác khác với việc tái tạo lại trục uốn cong và áp dụng hiệu chỉnh báo chí. Cân bằng không làm cho rôto bị cong thẳng, trong khi nắn thẳng không làm rôto cân bằng.
Trình tự được đề xuất
- thiết lập giai đoạn lắp ráp và dữ liệu tạp chí chức năng;
- đo hình học phát hành;
- chỉ làm thẳng trong khu vực đã được phê duyệt và giới hạn vật liệu;
- đo lại tất cả hình học sau khi phát hành;
- hoàn thành gia công cuối cùng theo kế hoạch;
- thực hiện hoặc xác minh sự cân bằng trong các mặt phẳng được yêu cầu;
- hoàn thành các bài kiểm tra rôto và động cơ cuối cùng.
Nếu hạn chế về sản xuất yêu cầu đơn đặt hàng khác, kế hoạch xác nhận phải cho thấy các hoạt động sau này ảnh hưởng như thế nào đến cả hình học và độ cân bằng.
Kiểm soát ảnh hưởng hỗ trợ và đo lường phát hành
Khối lượng rôto, khoảng cách hỗ trợ và điều kiện tạp chí ảnh hưởng đến đường cong quan sát. Ô cần xác định:
- vị trí hỗ trợ tạp chí chính xác và hồ sơ con lăn;
- hướng rôto và trình tự chỉ số góc;
- áp lực tiếp xúc và bảo vệ bề mặt;
- lực cảm biến hoặc bế tắc không tiếp xúc;
- xử lý độ võng cho cánh quạt dài hoặc nặng;
- ổn định nhiệt độ;
- trạng thái đo được tải và được giải phóng;
- mối tương quan với máy cân bằng và máy đo động cơ cuối cùng.
Schenck ghi lại các tài liệu cân bằng rôto trên nhật ký trục của riêng họ bằng cách sử dụng con lăn hoặc các giá đỡ dành riêng cho ứng dụng khác. Nguyên tắc có thể chuyển nhượng là điều kiện hỗ trợ là một phần của định nghĩa đo lường; các số liệu về thiết kế và hiệu suất của máy cân bằng không phải là tuyên bố về khả năng của StraightingTech.
Quá trình làm thẳng rôto vòng kín
1. Xác định rôto
Chọn công thức đã được xác thực từ số bộ phận, xây dựng cánh quạt, công đoạn lắp ráp, trạng thái vật liệu và sửa đổi bản vẽ.
2. Kiểm tra và làm sạch
Kiểm tra tạp chí, rãnh then, vòng cuối, cán màng, nam châm/tay áo, cổ góp, cắt giảm số dư và các điều kiện từ chối khác. Làm sạch các rãnh đo và hỗ trợ đã được phê duyệt.
3. Tải lên các tạp chí hoặc dữ liệu quy trình đã được phê duyệt
Xác nhận hướng rôto, chỗ ngồi và tham chiếu góc mà không kéo bề mặt đã hoàn thiện.
4. Đo tất cả các tuyến đường được kiểm soát
Xoay rôto và tái tạo lại trục ổ trục, đường cong trục lộ ra ngoài và mối quan hệ thân rôto liên quan đến bản vẽ. Mặt nạ không liên tục.
5. Phân loại độ lệch
Tách biệt phần uốn cong toàn cục có thể sửa được khỏi lỗi biểu mẫu cục bộ, lắp ráp lỏng lẻo, độ lệch tâm của rôto, hư hỏng điện hoặc mất cân bằng khối lượng.
6. Chọn khoảng điều chỉnh an toàn
Chỉ sử dụng các vùng trục lộ thiên đã được phê duyệt. Xác nhận khoảng hỗ trợ, hướng điều chỉnh, giới hạn lực/chuyển vị và khe hở ngăn xếp rôto.
7. Áp dụng chỉnh sửa có kiểm soát
Sử dụng mô hình hồi phục đã được xác thực, theo dõi lực và chuyển vị và dừng khi có dấu hiệu bất thường.
8. Phát hành và đo lường đầy đủ
Đánh giá rôto không tải. Kiểm tra lại tạp chí, phần mở rộng trục và rãnh thân rôto vì một lần điều chỉnh có thể di chuyển nhiều mối quan hệ.
9. Kiểm tra và định tuyến
Thực hiện bề mặt yêu cầu, nứt, kiểm tra điện và lắp ráp. Định tuyến các rôto phù hợp để gia công hoặc cân bằng cuối cùng; định tuyến các bộ phận bất thường để xem xét kỹ thuật.
10. Ghi lại kết quả
Lưu trữ danh tính rô-to, sửa đổi công thức, bản đồ trước/sau, tọa độ hiệu chỉnh, đường cong chuyển vị lực, báo động và xử lý khi cần truy xuất nguồn gốc.
Cấu hình ô được đề xuất
Một ô rôto dành riêng cho dự án có thể bao gồm:
- máy ép điện hoặc thủy lực được chọn từ dữ liệu lực mẫu;
- con lăn tạp chí được bảo vệ, trung tâm hoặc đồ đạc xoay tùy chỉnh;
- cảm biến tiếp xúc hoặc không tiếp xúc cho các tạp chí, phần mở rộng trục và thân rôto;
- lập chỉ mục góc và mặt nạ tính năng;
- các công cụ bán kính rộng có thể hoán đổi cho nhau với thiết lập chống nhầm lẫn;
- tải tự động hoặc vận hành được bảo vệ;
- lực lượng, kiểm soát chuyển vị và công thức;
- đo lại trạng thái phát hành;
- nhận dạng bộ phận và truy xuất nguồn gốc;
- giao diện để hoàn thiện gia công, hệ thống cân bằng và chất lượng.
Sổ tay liệt kê Galdabini, chuỗi/nĩa, khái niệm tải cổng thông tin và robot cho rôto điện. Mức độ tự động hóa cuối cùng phải tuân theo khối lượng rôto thực, số lượng biến thể, độ nhạy bề mặt và quy trình sản xuất.
Kiểm tra và chấp nhận mẫu
Nền mẫu đại diện phải bao gồm:
- đường kính trục và lõi rôto nhỏ nhất và lớn nhất;
- chiều dài và khối lượng rôto tối thiểu và tối đa;
- mọi phương pháp xây dựng và lắp ráp rôto;
- trục đặc và rỗng nếu có;
- trạng thái vật liệu và xử lý nhiệt;
- uốn cong đến tối thiểu và tối đa;
- tất cả các khoảng điều chỉnh lộ ra và các vùng bị cấm;
- tạp chí trước và sau khi gia công hoàn thiện;
- lõi rôto, cổ góp, tính năng vòng trượt hoặc bộ mã hóa;
- mẫu cân bằng và không cân bằng trước đó;
- thước đo khách hàng và mối tương quan giữa máy cân bằng;
- bề mặt, nứt, kiểm tra điện và lắp ráp sau khi sửa chữa.
Sử dụng Hướng dẫn chấp nhận và kiểm tra mẫu thẳng để tách tính khả thi, MẬP, SAT và năng lực sản xuất. Giá trị danh mục máy không phải là bằng chứng cho một họ rôto cụ thể.
Dữ liệu cần thiết cho đề xuất kỹ thuật
Vui lòng cung cấp:
- bản vẽ lắp ráp rôto và trục;
- loại cánh quạt, phương pháp lắp ráp và lộ trình sản xuất;
- vật liệu, xử lý nhiệt, độ cứng và tình trạng bề mặt;
- các biến thể của bộ phận, khối, chiều dài và đường kính lõi rôto;
- giai đoạn làm thẳng liên quan đến lắp ráp, gia công và cân bằng;
- vẽ các mốc và đặc điểm độ lệch/thẳng được kiểm soát;
- phân bố độ lệch đến và biến dạng lắp ráp đã biết;
- khu vực hỗ trợ và báo chí đã được phê duyệt;
- lớp phủ được bảo vệ, nhẫn, nam châm, cuộn dây, rãnh then và khớp hoàn thiện;
- số hiệu chỉnh, nứt, giới hạn điện và bề mặt;
- mặt phẳng cân bằng, phương pháp và yêu cầu kiểm tra lại;
- yêu cầu đo lường của khách hàng và kiểm tra động cơ cuối cùng;
- tự động hóa, yêu cầu về truy xuất nguồn gốc và báo cáo;
- mẫu đại diện cho thử nghiệm.
Câu hỏi thường gặp
Máy ép có thể đẩy các tấm rôto không?
Đừng cho là vậy. cán màng, thanh lồng, vòng cuối, nam châm và cuộn dây có chức năng và nhạy cảm với hư hỏng. Khái niệm mặc định giữ chúng nằm ngoài đường dẫn tải hiệu chỉnh trừ khi người thiết kế rôto phê duyệt một thiết bị cố định chuyên dụng và xác nhận.
Chúng ta nên duỗi thẳng trước hay sau khi cân bằng?
Hình học thường phải được thiết lập trước khi cân bằng cuối cùng. Nếu một rôto bị thẳng lại sau khi cân bằng, điều kiện cân bằng phải được kiểm tra lại vì trục quay và mối quan hệ khối lượng có thể đã thay đổi.
Một tế bào có thể xử lý trục trần và rôto hoàn chỉnh không?
Có thể, nhưng chỉ với công thức nấu ăn riêng biệt, hỗ trợ, dấu vết cảm biến, bản đồ dụng cụ và xác nhận. Rôto hoàn chỉnh tăng thêm khối lượng, độ cứng, Tính chất mong manh và cân bằng trách nhiệm.
Độ rung thấp có chứng tỏ rôto thẳng không?
KHÔNG. Độ rung phụ thuộc vào sự cân bằng, vòng bi, kết cấu hỗ trợ, lực điện từ, căn chỉnh, tốc độ và nhiệt độ. Hình học được giải phóng phải được đo trực tiếp theo yêu cầu bản vẽ.
Độ chính xác có thể được đảm bảo từ mô hình CAD?
KHÔNG. CAD định nghĩa hình học, nhưng mẫu thật thiết lập phản ứng vật chất, uốn cong do lắp ráp, hỗ trợ ảnh hưởng, hồi xuân, rủi ro bề mặt và mối tương quan cân bằng.
Xây dựng giải pháp xung quanh rôto hoàn chỉnh
Chúng tôi phát triển các giải pháp làm thẳng rôto động cơ điện xung quanh giai đoạn lắp ráp thực tế, mốc thời gian mang tạp chí, gói cánh quạt được bảo vệ, khu vực trục tiếp xúc an toàn, hình học phát hành và lộ trình cân bằng cuối cùng. Thiết bị có thể được sử dụng thủ công, bán tự động hoặc hoàn toàn tự động, nhưng logic hiệu chỉnh phải dành riêng cho họ rôto.
Once the electric motor rotor process questions are answered, two pages usually shorten the shortlist: cái hướng dẫn lựa chọn máy ép tóc và budget picture for a straightening machine.
Gửi bản vẽ rôto và trục, lộ trình lắp ráp, dữ liệu hết hạn đến, bản đồ tính năng được bảo vệ và phương pháp cân bằng. Sau đó chúng ta có thể xác định kế hoạch đo lường, dụng cụ, phong bì sửa chữa, ma trận mẫu và quy trình chấp nhận có thể theo dõi cho rôto động cơ điện của bạn.