
Колінчастий вал є багатовісним компонентом, критичним до втоми, не звичайний круглий вал. Його головні опорні шийки повинні створювати загальну вісь обертання, тоді як кожен шатун шатуна навмисно слідує зміщеній орбіті. Павутина, противаги, тяга обличчя, радіуси філе, масляні отвори, носові елементи та фланець маховика впливають на вимірювання та безпечний шлях навантаження.
Тому надійне рішення для правки колінчастого вала має дати відповідь на п’ять запитань перед вибором машини:
- Це серійний колінчастий вал, відновлення частини або ремонт невеликого двигуна?
- Яка головна вісь цапфи та стан опори визначають карту згину?
- Чи є відхилення глобальним вигином, який можна виправити, помилка форми місцевого журналу, проблема з шліфувальним матеріалом або тріщина/пошкодження?
- Який тиск, Маршрут випрямлення валків або розкручування затверджено для стадії матеріалу та процесу?
- Як буде випущена геометрія, цілісність філе, перевірити припуск на шліфування та остаточний баланс?
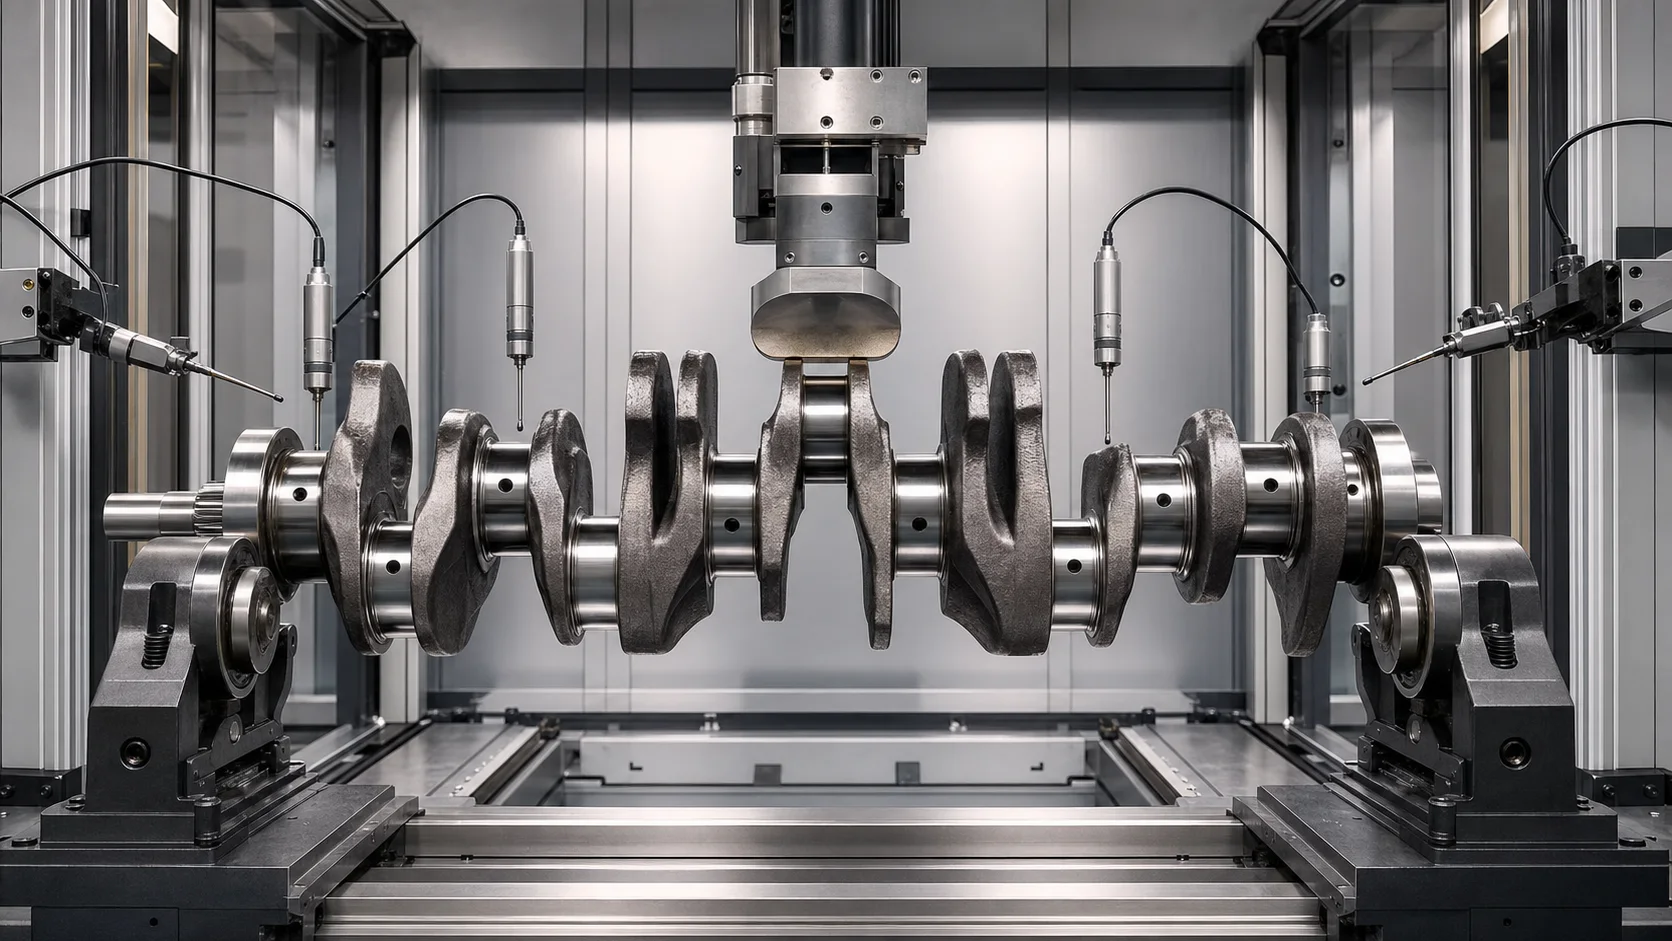
*Інженерна концепція ілюстрації: багатозахідний колінчастий вал підтримується та вимірюється для контрольованого дослідження корекції. Це не фотографія сайту клієнта. Фактичні контактні зони, обмеження сили та архітектура машини вимагають креслень і репрезентативних зразків випробувань.*
Рихтування колінчастого вала — не один ринок
Результати DataForSEO для crankshaft straightening machine показувати кілька різних намірів пошуку на одній сторінці результатів: інструмент для ремонту малогабаритних двигунів, цех гідравлічних пресів, велике обладнання для ремонту колінчастого вала та високопродуктивні системи глибокої прокатки/випрямлення валків. Їх не слід об’єднувати в одну загальну пропозицію машини.
| Сімейство колінчастого вала | Типовий контекст | Інженерна траса |
|---|---|---|
| Кований автомобільний колінвал | Контрольоване виробництво між операціями обробки | Автоматичне вимірювання плюс підтверджений процес тиску або виправлення роликом |
| Великий дизель, морський або промисловий колінчастий вал | Нове виробництво або спеціальний ремонт | Важка керованість, кілька опор і залежний від проекту маршрут тиску/кочення |
| Відновлення колінчастого вала | Носити, тепло, історія аварій або поломок підшипників | Огляд, шліфувальний матеріал і рішення щодо ремонту перед рихтуванням |
| Невеликий кривошип двигуна з вертикальним валом | Компактний ринок ремонтних інструментів | Окремий продукт, кріплення та безпечний конверт |
| Нарощений або запресований колінчастий вал | Кілька зібраних полотен, шпильки та посадки з натягом | Процес вирівнювання складання; не цільний рецепт кованого шатуна |
| Колінчастий вал з литого або чавуну з шаровидним графітом | Специфічна втома матеріалу та поведінка розтріскування | Металургійне схвалення та обмежене коригування |
Ця сторінка присвячена цільним промисловим і автомобільним колінчатим валам. Невеликий випрямляч для газону або вбудований колінчастий вал мотоцикла потребує іншого рішення.
Визначте анатомію колінчастого вала та ланцюг баз даних
Технічна пропозиція повинна визначити кожну функціональну функцію:
- всі шийки корінних підшипників та їх нумерація;
- шатунні шатунні шатуни, хід і кутова фаза;
- полотна та противаги;
- передній ніс, терміни, шпонковий паз, шліцеві або зубчасті особливості;
- задній фланець, інтерфейс пілотного отвору та маховика;
- натискні грані та осьову базу;
- основний- і радіуси цапфи;
- масляні отвори, поперечні свердління та внутрішні проходи;
- загартовані або глибоко прокатані області;
- балансові отвори, фрезеровані подушечки або додаткові функції балансу;
- центри або тимчасові дані процесу;
- шліфувальний матеріал по журналу і стадії процесу.
Загальна вісь головної цапфи зазвичай контролює глобальне рішення про вигин. Шатунні шатуни навмисно ексцентричні, і їх необхідно оцінювати відносно головної осі, хід і фаза. Грубий радіальний рух шатунної цапфи не є прямим доказом зігнутого валу.
Заморозити стадію виробництва або ремонту
Після кування та чорнової обробки
Деталь може містити накип, зміна запасів і незавершені опорні елементи. Корекція може підтримувати подальшу обробку, але система вимірювання повинна відрізняти зміну запасу від фактичного зміщення осі.
Після Головного- та попередня обробка цапфи
Функціональні доріжки цапф і дані процесу доступні, поки залишається припуск на шліфування. Hegenscheidt описує глибоку прокатку та правку валків після попередньої механічної обробки, з TIR основного підшипника, виміряним до розрахунку корекції. Це підтверджує, що стадія процесу та план запасів нероздільні.
Після термічної обробки або поверхневого зміцнення
Залишкова напруга, твердість і пружність можуть змінюватися. Рецепт сили/переміщення з м’якої заготовки не може бути автоматично перенесений на загартований колінчастий вал. Ризик розтріскування та перевірка після обробки стають явними воротами приймання.
Після філейної глибокої прокатки
Глибока прокатка використовується для створення залишкової напруги стиску у високонавантажених галтелях. Подальша операція корекції не повинна руйнувати запланований стан філе або накладати неперевірений шлях деформації. Контакт тиску на буртик заборонений, якщо тільки розробник колінчастого вала не схвалить спеціальний процес.
Перед остаточним шліфуванням
Випрямлення може зменшити запас, необхідний для створення загальної головної осі. Вихідна карта повинна підтвердити, що кожна цапфа все ще має достатній припуск на шліфування.
Після остаточного шліфування
Діаметр журналу, округлість, обробка поверхні, геометрія скруглення та опорні поверхні функціональні. Контакт стає більш обмеженим, і шлях повторного шліфування/ремонту/відбракування може бути безпечнішим, ніж подальша корекція тиску.
Повернення після обслуговування або відновлення
Термічні пошкодження, заїдання підшипника, підрахунок балів, тріщини, попереднє шліфування, зварювання, покриття або попереднє вирівнювання може змінити ризик. Перед застосуванням сили необхідні історія ремонту та протокол перевірки.
| етап | Головна можливість | Основний ризик | Необхідні докази |
|---|---|---|---|
| Груба ковка | Зменшити дисбаланс обробки | Варіація запасу маскує геометрію | Кваліфіковані дані процесу та карта запасів |
| Попередньо оброблений | Доступна карта вигину з кількома цапфами | Неправильна довідка служби підтримки | Головний журнал МДП і припуск на шліфування |
| Термічно оброблений | Виправте спотворення термічної обробки | Пружинний відкат і зародження тріщин | Випробування матеріалу/твердості та сили-переміщення |
| Глибококатаний | Координуйте биття та процес міцності філе | Пошкодження стиснутого філе стану | Схвалення власника процесу та захист філе |
| Фінішно-шліфований | Порятунок у кінцевій геометрії | Пошкодження поверхні/форми та втрата запасів | Повний ліміт перевірки та ремонту журналу/філе |
| Повернення послуги | Відновити ремонтний компонент | Прихована втома, пошкодження від перегріву або попереднього ремонту | НК, історії, правила зберігання та розпорядження |
Відокремте основні цапфи від зсувних шатунів
Marposs описує вимірювання колінчастого вала, яке вимірює як діаметр головної шийки, що обертається навколо головної геометричної осі, так і діаметри цапфової шийки, що рухаються по орбітальній траєкторії навколо цієї осі.. Це фундаментальна вимога до розділення сигналів.
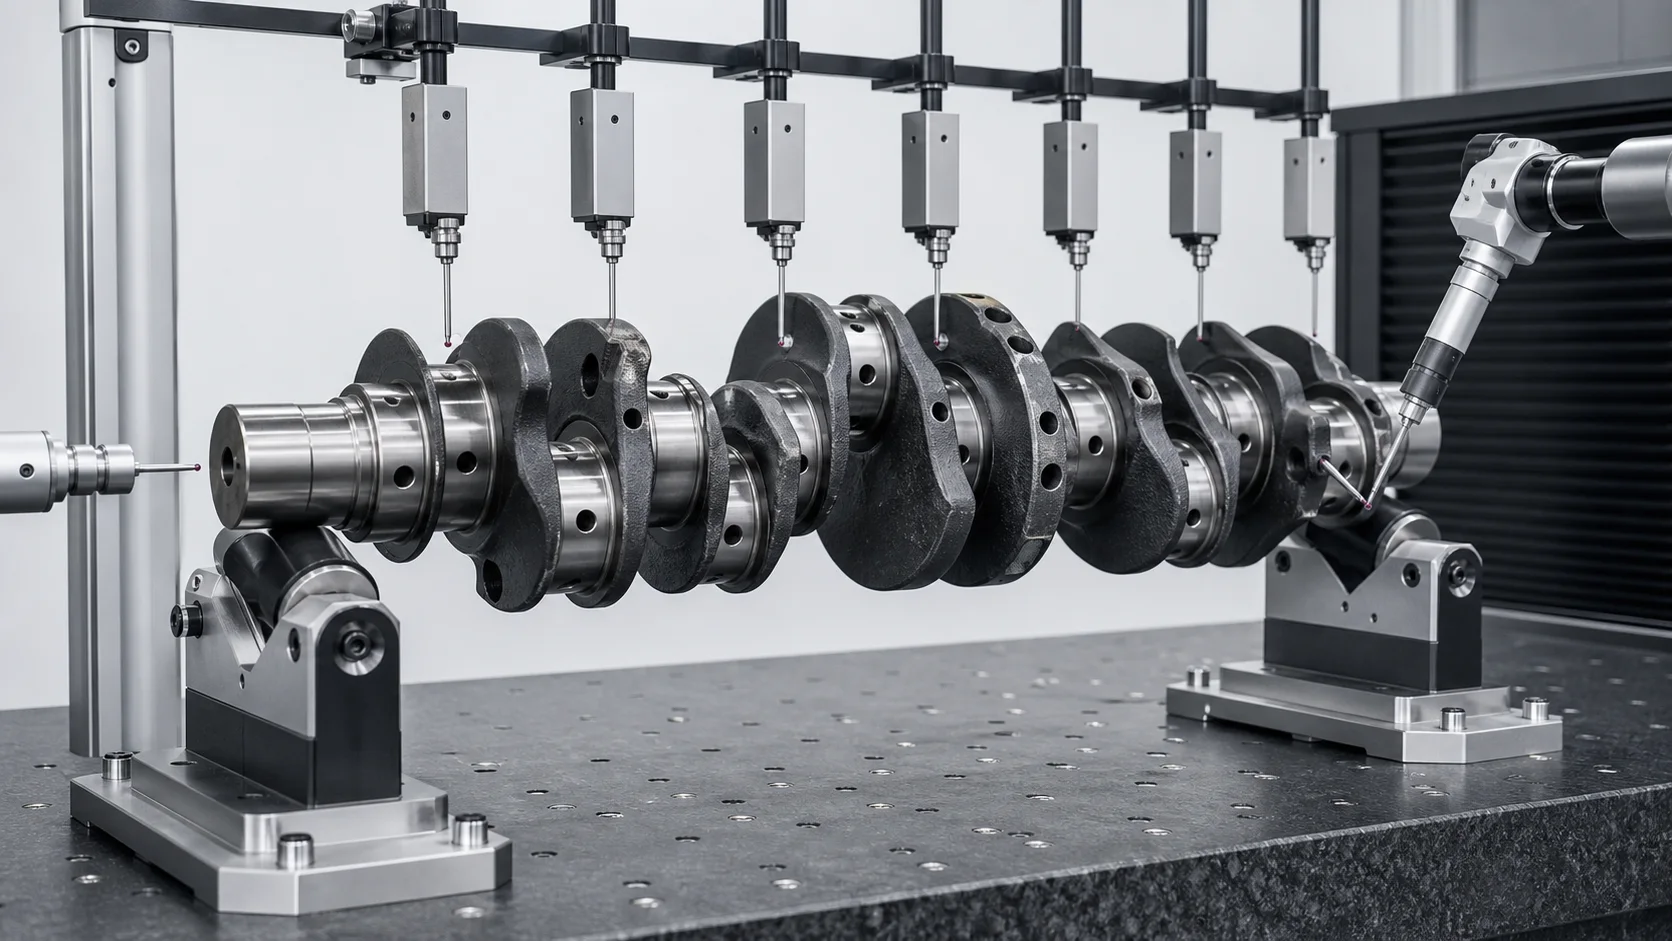
*Інженерна концепція ілюстрації: карта вигинів головної цапфи та зміщена геометрія шатунного вала вимагають окремих вимірювальних доріжок. Фактичне розташування зонда, модель обертання та маски об’єктів відповідають кресленню та плану калібрувальної кореляції.*
| Доріжка вимірювання | Що це встановлює | Поширена помилка при неправильному використанні |
|---|---|---|
| Всі основні журнали | Карта биття та вигину загальної осі | Локальний лобінг інтерпретується як глобальний вигин |
| Передня і задня основні шийки | Опорна/базова вісь | End damage змінює всю карту |
| Шатуни | Діаметр, орбіта, штрих і співвідношення фаз | Навмисний ексцентриситет інтерпретується як биття |
| Тяга обличчя | Осьове розташування і торцеве биття | Задирки або локальний знос домінують у показаннях |
| Передній ніс і задній фланець | Зв’язно-компонентний зв’язок | Помилка функції розглядається як вигин вала |
| Журнал круглість/циліндричність | Місцева форма | Низьке значення TIR приховує локальну помилку форми |
| Області філейної та нафтової свердловини | Структурно-поверхневий стан | Критичний для втоми дефект пропущено |
| Площини корекції балансу | Стан осі маси | Рівновага помилково приймається за геометричну прямолінійність |
Система вимірювання колінчастого вала Nidec окремо оцінює зовнішні діаметри цапф і цапф. Marposs також підтримує остаточний або міжопераційний вимір, геометричні та неруйнівні вимірювання. Урок, який можна перенести, не є значенням точності змагання; це потреба в багатохарактерному плані перевірки на основі креслення.
Виберіть правильне посилання на підтримку
Можна виміряти биття колінчастого вала:
- між кваліфікованими центрами;
- на кінцевих основних журналах;
- на вибраних V-подібних роликах;
- в опорах-еквівалентах;
- у шліфувальній машині або спеціальному калібру.
Hegenscheidt перераховує вимірювання биття відносно центрів або V-блоків. Ці налаштування не дають автоматично однакових результатів. Рішення повинно визначати:
- журнали фізичного забезпечення та координати;
- стан центру та методика кваліфікації;
- компенсація округлості цапфи;
- осьове обмеження і дозволений рух;
- кут кривошипа та кутова індексація;
- гравітаційне провисання для великих колінчастих валів;
- маски сили датчика та функції;
- повторюваність звільненого стану;
- кореляція з шліфувальною машиною та замовником.
Машина не повинна змінювати базові точки в середині циклу корекції без встановленого дослідження трансформації та кореляції.
Тиск, Випрямлення валків і обробка — це різні процеси
Випрямлення під контрольованим тиском
Прес застосовує локалізоване триточкове або обмежене навантаження на затверджену область головної цапфи. Потужне ремонтне обладнання Gleason демонструє один ринковий маршрут, на якому підтримує, накладні утримувачі та рухомий шток локалізують роботу навколо вибраного журналу. Точне розташування та потужність конкурента не є специфікацією StraighteningTech.
Потрібне випрямлення під тиском:
- підтверджений діагноз глобального вигину;
- затверджений шлях завантаження через журнали/павутиння;
- контактний інструмент із широким радіусом;
- перекриття сил і переміщень;
- характеристика відкидання;
- повне розвантаження перед прийманням;
- перевірка тріщин і поверхні після корекції.
Рулонне випрямлення
Hegenscheidt поєднує глибоку прокатку залежну від кута, вимірювання TIR корінного підшипника та правка валків. Це технологія виробництва, пов’язана з обробкою філе та попередньою геометрією шліфування. Його не слід описувати як загальний випрямляч багатовалкових штанг.
пінінг
Результати пошукової видачі на ринку ремонту також показують методи очищення. Розколювання змінює локальне залишкове напруження та вимагає окремої кваліфікованої робочої інструкції, органи керування оператора, правила поверхонь та перевірка. Це не автоматична заміна випрямлення під тиском, і ця стаття не претендує на універсальний рецепт очищення.
| метод | Потенційна підгонка | Первинний контроль | Не припускайте |
|---|---|---|---|
| Випрямлення під тиском | Схвалений оголений колінчастий вал із безпечним шляхом навантаження | Сила, переміщення, опорний проліт і випущений МДП | Готові виточки/шийки переносять контакт |
| Рихтування рулонів | Виробничий процес інтегрований з операціями журналу/філе | Залежна від кута прокатка та карта основної цапфи | Однакові інструменти підходять для кожної сімейства кривошипів |
| пінінг | Спеціальний метод ремонту | Розташування, інтенсивність, залишкове напруження та огляд поверхні | Забивання за своєю суттю є безпечним або повторюваним |
| Шліфування | Місцева форма/діаметр і обмежений ексцентриситет у складі | Геометрія журналу та знімання припуску | Шліфування може усунути будь-який глобальний вигин |
| Заміна/відмова | тріщина, спалювати, недостатній запас або небезпечний шлях навантаження | Інженерна диспозиція | Кожен погнутий коленвал підлягає ремонту |
Створіть захищену карту контактів
Стандартні зони без натискання та без підтримки
- основний- і радіуси цапфи;
- масляні отвори та поперечні свердління;
- зміщені шатунні шатуни, якщо їх не схвалює спеціальний маршрут;
- упорні поверхні та готові поверхні фланців;
- шпонкові канавки, сплайни, потоки та функції синхронізації;
- балансові отвори та функції локальної корекції маси;
- різкі переходи полотна та тонкі краї противаги;
- глибококатаний, індукційно загартовані, азотований, зварні, покриті або відремонтовані області;
- тріснутий, спалений, порізані або термічні поверхні;
- готові журнали без схвалення захищеного інструменту.
Потенційно схвалені зони
- чорнові або напівфабрикати основного журналу з достатнім запасом;
- обробні коміри або жертовні розширення;
- схвалені дизайнером шляхи завантаження веб-журналу;
- спеціальні місця контакту кочення, визначені виробничим процесом.
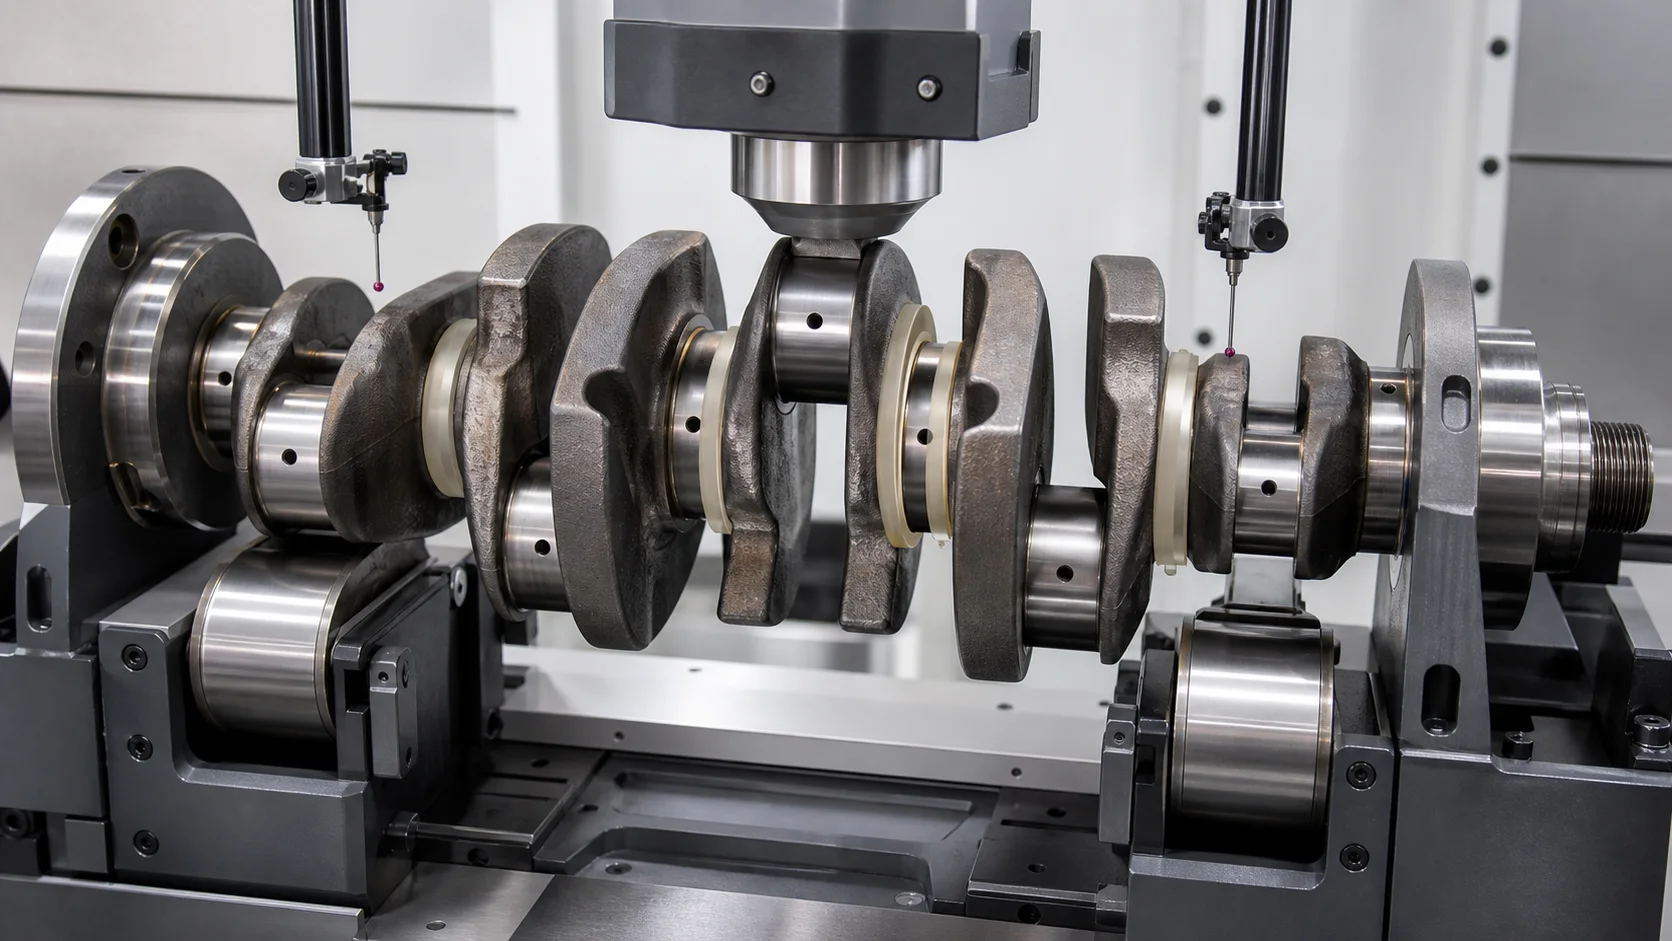
*Інженерна концепція ілюстрації: виправлення обмежується схваленим шляхом навантаження основного журналу під час філе, масляні отвори, шатуни та опорні поверхні залишаються захищеними. Зображення не дозволяє ці місця для реальної частини.*
Карту безпечного контакту слід зберігати за номером деталі та версією креслення. Цоколь, безпечний до шліфування, пізніше може стати захищеною остаточною поверхнею.
Контроль пружинного повернення та перехресного зчеплення
Корекція на одній головній цапфі змінює пружну форму сусідніх полотен і цапф. Процес повинен використовувати повну карту вигину головної цапфи, а не шукати один пік індикатора.
Для кожного кроку корекції:
- обертати та вимірювати всі контрольовані головні журнали;
- відокремити локальну форму від зміщення центру;
- визначити координату корекції та кут кривошипа;
- застосувати перевірене поступове навантаження;
- рекордна сила і переміщення;
- повністю розвантажити;
- поверніть і повторно виміряйте всю карту;
- перевірте сусідні шатунні шатуни, тяга/фланець і захищені поверхні;
- зупинитися на аномальній жорсткості, індикація неповторюваності або перевірки.
Навантажене переміщення не є кінцевим результатом. Лише опублікована та повторена карта може визначити, чи була безпечна компенсація відскоку.
Випрямлення проти шліфування
Шліфування може генерувати діаметр цапфи, округлість, циліндричність і обробка поверхні. Він також може усунути обмежений ексцентриситет, поки запас залишається. Неможливо відновити загальну головну вісь цапфи, якщо необхідне видалення запасу порушить розмір, межі філе або твердості.
Рішення потребує картки запасів журналу:
- вхідний діаметр і биття;
- мінімальний готовий розмір;
- залишився твердий шар або ремонтне покриття;
- допустимий занижений розмір/клас ремонту;
- геометрія скруглення та натискної поверхні;
- підтримка шліфувальної машини та налаштування бази даних;
- очікуваний запас після випущеного випрямлення.
Шліфувальні вимірювальні прилади Marposs показують, що основний діаметр і діаметр цапфи мають різні вимоги до руху та вимірювання. Тому рихтування та шліфування слід планувати як пов’язані, але окремі операції.
Випрямлення проти балансування
Балансування колінчастого вала коригує розподіл маси відносно визначених площин корекції та, у додатках двигуна, може бути пов’язано з боб-вагою та припущеннями про обертову/зворотно-поступальну масу. Це не виправляє коаксіальність головної цапфи, шпилькової форми або зігнутої глобальної осі.
Якщо випрямлення, шліфування, буріння, фрезерування, зварювання, покриття або видалення матеріалу відбувається після балансування, умова остаточного балансу повинна бути перевірена повторно. Колінчастий вал може пройти геометричне биття і все одно не відповідати вимогам балансу, або пройти баланс, коли основна цапфа геометрично зміщена.
тріщина, Перевірка поверхні та чутливість до втоми
Досягнення цільового биття недостатньо, якщо корекція вводить шкідливу індикацію або пошкоджує критичну для втоми поверхню. План перевірки повинен визначати:
- попереднє очищення та візуальний огляд;
- магнітно-порошковий, вихрострумовий або інший схвалений маршрут НК за матеріалом/процесом;
- філе та покриття масляних отворів;
- вм'ятина журналу, межі пошкодження та обробки поверхні;
- обстеження шліфуванням або термічними пошкодженнями;
- перевірка твердості/глибини, якщо потрібно;
- критерії прийнятності попереднього зварювання, обшивка або ремонт;
- час перевірки до та після корекції/шліфування;
- інженерне розташування для прикордонних показань.
Заява Hegenscheidt щодо збереження втомної міцності відноситься до її валідованої системи кочення. Без наших власних зразків його неможливо перенести на пропозицію випрямлення тиску, затвердження матеріалу та валідація, чутлива до втоми.
Процес випрямлення колінчастого вала із замкнутим циклом
1. Визначте частину
Завантажте правильний рецепт з номера колінчастого вала, сімейство двигунів, матеріал, етап процесу, історія перегляду та ремонту креслення.
2. Огляньте та очистіть
Очистіть цапфи та опорні поверхні. Огляньте масляні отвори, філе, поверхні журналу, павутини, ніс і фланець. Завершіть необхідний попередній процес НК.
3. Перевірте налаштування бази даних
Центри перевірки або журнали підтримки, осьове розташування, обертання та повторюваність посадки.
4. Створіть карту кількох журналів
Виміряйте кожну головну цапфу через чергування. Запис пін-журналу, тяга, характеристики носа та фланця окремо, де це необхідно.
5. Класифікуйте відхилення
Відокремте глобальний вигин від журнального лобінгу, конусність, помилка шліфувального матеріалу, помилка фази/ходу шатунного вала, пошкодження фланця, тріщина, теплові спотворення або дисбаланс.
6. Виберіть затверджений метод і шлях завантаження
Виберіть тиск, прокатки, пілінг, шліфування або відбраковування відповідно до затвердженого маршруту деталі. Підтвердьте всі охоронні зони.
7. Застосувати поступову корекцію
Керуюча сила, переміщення, кут кривошипа та положення інструменту. Зупинитися на ненормальній реакції.
8. Відпустіть і повторно виміряйте
Повністю розвантажте і знову прокрутіть колінчастий вал. Оновіть повну карту основного журналу, а не перевіряйте лише виправлене розташування.
9. Огляньте та прокладіть маршрут за течією
Виконайте перевірку НК/поверхні після корекції та підтвердьте шліфувальний матеріал. Шлях до шліфування, остаточне вимірювання, перевірка балансування та складання.
10. Запишіть результат
Зберігати ідентичність, перегляд рецепта, налаштування датуму, карти до/після, корекція координат, криві сила-переміщення, сигналізації, перевірка та утилізація.
Запропонована комірка для правки колінчастого вала
Спеціальна для проекту система може включати:
- блок електромеханічної або гідравлічної корекції, розмір якого визначається випробуванням зразка;
- регульовані опорні ролики, центри або V-подібні опори;
- обертання сервоприводу та індексація кута кривошипа;
- кілька датчиків биття для карти головного журналу;
- окремий шатун, тяга, носові та фланцеві вимірювальні модулі;
- широкі змінні черевики та захищені опори;
- логіка автоматичного блокування філе, масляні отвори та противаги;
- моніторинг сили/переміщення та компенсація відскоку;
- навантаження важких частин, безпека підйому та проти перекату;
- контроль рецептури, відстеження та експорт даних про якість;
- інтерфейси для шліфування, НК і балансові записи.
Конфігурація для маленького автомобільного колінчастого вала автоматично не підходить для великого морського колінчастого вала або ремонтної частини.
Зразок плану випробувань і приймання
Репрезентативні зразки повинні покривати:
- найменша і найбільша довжини колінчастого вала, гойдалка, маса і діаметр цапфи;
- різні підрахунки основного журналу, ходи шатуна та схеми противаги;
- ковані, відлиті та затверджені умови ремонту;
- грубий, попередньо оброблені, термічно оброблені, етапи глибокого прокату та чистового шліфування;
- екстремуми матеріалу та твердості;
- очікувані вхідні форми вигину та кути кривошипа;
- зразки журнальних форм помилок, які не повинні викликати виправлення;
- мінімальний запас помелу;
- дозволені та заборонені зони контакту;
- сила/переміщення та пружинна оболонка;
- перехресна муфта з сусідньою цапфою;
- кореляція калібру головної цапфи та шатуна;
- результати до/після НК і поверхні;
- остаточне подрібнення та перевірка балансу;
- повторюваність і маршрутизація NOK.
Використовуйте Посібник з випробувань зразків випрямлення та приймання розділити здійсненність, ЖИР, SAT і виробничі можливості.
Дані, необхідні для технічної пропозиції
Будь ласка, надайте:
- креслення та ревізія колінчастого вала;
- двигун/застосування та родина колінчастого вала;
- цільна кована/лита або збірна конструкція;
- матеріал, теплова обробка, твердість і обробка філе;
- поточний етап виробництва або ремонту;
- головний журнал, шатун, тяга, розміри носа та фланця;
- інсульт, кріплення фази та противаги;
- карта свердловин і внутрішньопрохідних;
- вхідна карта биття основного журналу за кутом;
- журнальна округлість, результати циліндричності та конусності;
- опорні точки креслення та налаштування вимірювань клієнта;
- затверджені зони підтримки/коригування та заборонені елементи;
- шліфувальний матеріал по журналу;
- тріщина, спалювати, критерії прийнятності поверхні та ремонту;
- нижнє подрібнення, послідовність балансування та складання;
- вимоги до звіту та відстеження;
- репрезентативні зразки для випробувань.
Часті запитання
Чи можна випрямити колінчастий вал?
Деякі колінчасті вали можна виправити, але здійсненність залежить від матеріалу, будівництво, етап процесу, форма вигину, шліфувальний матеріал, стан філе та безпечний шлях завантаження. Тріщина, Журнал, пошкоджений спекою або недостатній запас, може потребувати ремонту або відмови.
Як визначити, що колінчастий вал зігнутий?
Виміряйте всі головні цапфи за допомогою кваліфікованої опорної установки та відокремте локальну округлість від зміщення центру. Орбітальний рух шатуна, биття в упорі та фланець/носова частина вимагають окремих доріжок.
Чи можете ви натиснути на шатун або філе?
Не припускайте цього. Кривошипні пальці є зміщеними елементами, а галтелі є критичними щодо втоми. Карта контактів за замовчуванням захищає шатуни, філе, масляні отвори та готові опорні поверхні, якщо не затверджено спеціальний процес.
Чи кращий пілінг, ніж випрямлення преса?
Це різні процеси залишкової напруги та корекції. Правильний маршрут залежить від конструкції колінчастого вала, матеріал, етап виробництва/ремонту та завірені робочі інструкції. Жоден не повинен вибиратися із загальної процедури Інтернету.
Можна шліфуванням видалити вигин колінчастого вала?
Шліфування може усунути обмежений ексцентриситет у межах запасу та створити остаточну форму журналу. Він не може безпечно вирішити кожну помилку спільної осі. Використовуйте карту запасів журналу за журналом.
Чи ще потрібна балансування колінчастого вала?
Так, коли вказано. Випрямлення виправляє геометрію; балансування коригує розподіл маси. Повторно перевіряйте баланс після будь-якої операції, яка змінює геометрію або масу.
Чи потрібно перевіряти сервісний колінчастий вал на наявність тріщин?
так, відповідно до матеріалу, стандарт ремонту та вимоги замовника. Випрямлення не можна використовувати, щоб приховати тріщину, спалювати, схоплення або попередній ремонт.
Побудуйте рішення навколо осі головного журналу
Ми розробляємо рішення для правки колінчастого вала на основі фактичного сімейства кривошипів, дата основного журналу, зміщена геометрія шатуна, етап процесу, захищене філе, безпечний шлях навантаження, випущена карта згинів, шліфувальний матеріал і послідовність остаточного контролю. Архітектура машини відповідає доказам із креслень і випробувань зразків, а не загальному рецепту вала чи специфікаціям конкурентів.
Next steps for a crankshaft project: confirm the machine concept with the вал, посібник з вибору випрямляча для труб і профілів, then frame the business case with the cost structure of a straightening machine.
Надішліть креслення колінчастого вала, етап процесу, матеріальний стан, карта вхідного журналу, припуск на шліфування, контрольні стандартні та репрезентативні зразки. Потім ми можемо визначити стратегію вимірювання, тиску або маршруту кочення, карта оснащення, конверт корекції та план приймання, який можна відстежити, для вашого застосування колінчастого вала.
Пов'язані: Вирівнювання розподільного вала відбувається за тією самою логікою бази даних — див Рішення для правки розподільного вала.