
Ojnica pretvarja rotacijsko gibanje v povratno gibanje pod obremenitvijo, v napetosti, stiskanje in upogibanje, milijonkrat na delovno uro. Za razliko od gredi nima ene rotacijske osi, ki bi jo lahko poravnali. Njegova geometrija živi v razmerju med dvema izvrtinama – velikim koncem na ročici in majhnim koncem na zapestnem zatiču – in ravnanje pomeni obnovitev tega razmerja: vzporednost med izvrtino, zasuk, sredinska razdalja in geometrija izvrtine, v sestavljenem in zategnjenem stanju palica teče.
Ta članek govori o ravnanju samega telesa ojnice. Dva povezana vira na tem spletnem mestu pokrivata manjšo družino obdelovancev: the rešitev za ravnanje tulcev ojnic in Stroj za ravnanje ojnic ZD90 poravnati slender sleeve-type link rods in zatiči (ø1,5–8 mm premera, 45– dolžina 95 mm) za električna orodja in sklope — ne palica motorja. Telo palice motorja, o kateri govorimo tukaj, se popravi na namenskih stojalih in stiskalnicah za poravnavo palic v delavnicah za predelavo motorjev; postopek in logika sprejemanja spodaj dokumentira to prakso.
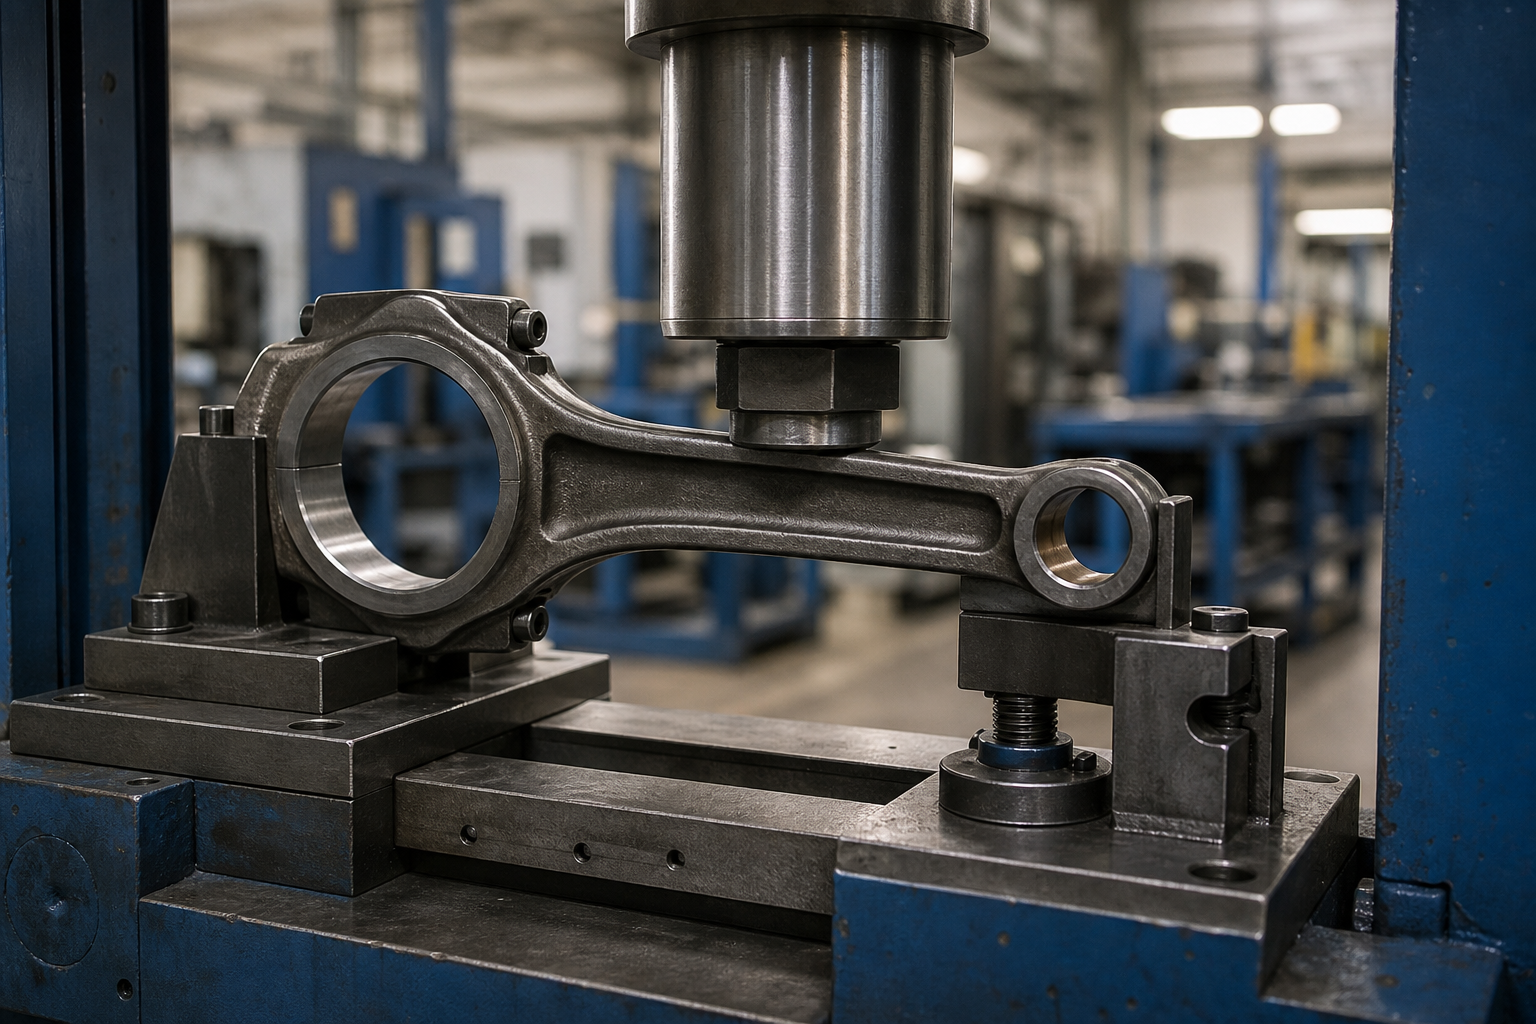
Kaj “Upognjen” Pomeni na ojnico
| Način deformacije | Kakšne spremembe | Popravljalna pot |
|---|---|---|
| Beam bend | Steblo se upogne med izvrtinami; izvrtine ostanejo vzporedne, vendar zamaknjene | Pritisnite popravek na steblu I-žarka med oblazinjenim orodjem |
| Zasuk žarka | Ena izvrtina se vrti okoli osi stebla glede na drugo | Torzijska korekcija v vpenjalu palice z nadzorovano zadrževanjem konca |
| Napaka vzporednosti izvrtine (upognite v okvir izvrtine) | Os majhnega konca se nagne izven vzporednosti z osjo velikega konca v ravnini palice | Pritisnite popravek na določenih točkah; preverite na vpenjalu za poravnavo |
| Big-end distorzija | Ovalnost ali zožitev v izvrtini na velikem koncu, pogosto po raztezanju zapaha ali odpovedi zapaha | Ni problem z upogibanjem: obdelava čelne površine in ponovno izvrtanje/honanje, klasična regeneracijska pot |
| Popačenje majhnega konca | Neokrogla izvrtina ali izguba velikosti | Izvrtina in ponovni tulec; glejte zgoraj navedeno rešitev za ravnanje rokavov |
Prve tri vrstice so tlačno ravnanje na telesu palice. Zadnja dva spadata v obnovo strojne obdelave. Trgovine, ki jih združujejo, pritisnejo na palico, da izsilijo branje indikatorja, še bolj izkrivite izvrtine, in izgubite del - zato spodnji merilni korak loči upogib in zasuk od geometrije izvrtine, preden se karkoli naloži.
Merite v sestavljenem stanju, Stanje navora
Ojnica je z vidika velikega konca dvodelni del. Pokrovček, ločitveni obrazi, vijaki in njihov navor sodelujejo pri končni geometriji izvrtine, zato vsaka verodostojna meritev sledi isti disciplini:
- Najprej preglejte razpoke — pregled stebla z magnetnimi delci, ločilne ploskve in ušesa vijakov. Ravnanje počene palice pretvori zaznavno napako v prihodnjo okvaro.
- Sestavite pokrov z novimi ali znano dobrimi vijaki, navor po specifikaciji. Nenavita palica meri izvrtino, ki ne obstaja v uporabi.
- Nastavite palico na poravnalno napravo: veliki konec na fiksni gredi ali med kontrolnimi ploščami, zatič ali gredico skozi majhen konec.
- Preberite upogib in zasuk z indikatorji na številčnici na določenih merilnih točkah — klasična ureditev poravnave palic, ki se že desetletja uporablja pri obnavljanju motorja.
- Izmerite dimenzije izvrtine, sredinska razdalja in stanje sprednje strani kapice ločeno; ne dovolite, da bi se napaka izvrtine maskirala kot upogib.

Napeljava, ne oko, definira resnico. Delavnice brez naprave za poravnavo palic poskušajo sklepati o upogibu iz odčitkov tipala proti površinski plošči, ki meša napako napeljave, napako plošče in napako izvrtine v eno številko. Poklicni standard – ki se odraža v praksi predelave motorjev od specializiranih trgovin za palice do proizvodnih obratov za motorje – je namensko stojalo za poravnavo z obema izvrtinama na strojni opremi merilnikov.
Pritisnite Popravek na I-Beam
Upogib nosilca in napaka vzporednosti izvrtine se popravita s pritiskom na steblo med nosilci, ki držijo določene cone palice:
- Podprite in pritisnite na steblo I-nosilca in izbokline — nikoli čez izvrtino, zatič za vijake, ločevalno ploskev ali izvrtan prehod za olje.
- Postavite stiskalno točko na izmerjeno najvišjo točko odstopanja, z radiji orodja, ki se ujemajo z odsekom nosilca, tako da stik ostane zunaj robov prirobnice.
- Popravljajte v majhnih korakih in po vsakem pritisku ponovno preverite poravnalnik; palica, ki je čista po dveh svetlobnih prehodih, je boljši del kot tista, ki je enkrat močno pritisnjena.
- Pričakujte vzmetni povratek in ga namerno nastavite: velja enaka kompenzacijska logika kot na gredi, in kratka trda gred palice omogoča enostavno prekoračitev.
- Po končnem novinarskem prehodu, ponovno preverite izvrtine, sredinska razdalja in vrtilni moment pokrova, preden sprostite del — pritisk žarka premakne geometrijo izvrtine za nekaj desetink, in zaporedje obnavljanja mora poznati novo osnovno linijo.

Togost pritrditve je polovica postopka. Fleksibilni primeži za klop, in popravljalna dela, opravljena proti premikajoči se podlagi, dajejo neponovljive rezultate - načelo izkušene strojne delavnice, ki velja za palice enako kot za katero koli stiskalnico. Namenski ravnalniki palic to rešujejo s togim vpenjalnim okvirjem in orodjem, specifičnim za palico. Ista disciplina – togo pritrjevanje in izmerjena povratna informacija – ureja naše proizvodne ravnalnike, kot je Ravnalnik ojnic ZD90, ki poganja avtomatsko ravnanje v zaprti zanki (krma, ukrep, servo-pravilen, ponovno pregledati) na majhnih povezovalnih palicah v obliki tulca.
Oznake orodja so same po sebi napaka v kakovosti. Palice so končni deli, ko pridejo do stiskalnice - strojno obdelane izvrtine, soočene ločevalne površine, včasih strgana stebla - tako da nakovala in nosilci potrebujejo oblazinjene ali polmerno usklajene vložke, in kakršno koli opazovalno znamenje, ki je ostalo na ušesu vijaka, luknja za olje ali ločevalna površina je razlog za ponoven pregled prizadetega elementa, preden se palica premakne naprej.
Ravnanje je del zaporedja obnavljanja
Praksa predelave motorja izvaja obnovo ojnic kot urejeno zaporedje, in ravnanje ima v njem stalno mesto:
- Pregled in čiščenje razpok. Palice z indikacijami zapustijo linijo tukaj.
- Ravnanje. Upogib in zasuk žarka popravljen na poravnalniku in pritisnite; ponovno preverjen v napeljavi.
- Obdelava ločevalne površine. Ločilne površine pokrova in palice so na površini prave, zapiranje vrtine manjše.
- Zamenjava vijakov in navor. Novi vijaki po specifikaciji pred vsakim vrtanjem.
- Obnova izvrtine. Brusite za majhne popravke ali vrtite/stružite za večje, dokončanje velikega konca do velikosti, okroglost in sredinska razdalja.
- Končno preverjanje in uravnavanje teže. Paralelizem, zasuk, sredinska razdalja, in ujemanje teže znotraj nabora motorjev.
Vrstni red je pomemben. Ravnanje pred delom na ločevalni površini pomeni, da se z izvrtanjem konča raven nosilec; ravnanje po vrtanju bi potegnilo dokončano izvrtino iz položaja. In ker čelna obdelava in obnova izvrtin odstranita material, nadzor sredinske razdalje je disciplina obnove, ne ravnanje - stružnica in brušenje, ne tisk, drži se.

Spoznajte dogodek, ki je upognil palico
Odločitev o popravku se začne z zgodovino napak, ker lahko ista vrednost indikatorja pomeni zelo različne stvari:
| Dogodek napake | Tipičen geometrijski podpis | Dispozicijska logika |
|---|---|---|
| Hydrolock / zaužitje drobirja | Oster upogib žarka ali zamik majhnega konca, pogosto s poškodbo bata v kompletu | Del, obremenjen s udarci; preglejte za razpoke, nagniti k zamenjavi |
| Previsok vrtljaj / kontakt ventila | Beam bend v kombinaciji z zasukom; distorzija majhnega konca | Več načinov je naloženo čez donos; zamenjava, razen če je poškodba dokazano majhna |
| Zaseg ležaja / vrtenje | Razbarvanje velikega konca in popačenje izvrtine, toplotni odtenek na steblu | Toplota spremeni odziv materiala; popoln MPI in preverjanje trdote pred kakršno koli odločitvijo |
| Razteg sornika droga ali neustrezen navor | Velika ovalnost s čistimi delitvenimi ploskvami | Obnova poti: obrazi, novi vijaki, vrtanje in brušenje |
| Strojna obdelava / ravnanje z izkrivljanjem | Majhen dosleden lok čez proizvodno ali popravilno serijo | Preprost primer popravka; stabilen in ponovljiv |
Katere palice je sploh mogoče poravnati
| Vrsta palice | Položaj pri ravnanju |
|---|---|
| Kovana jeklena palica (avtomobilski, dizel, kmetijski) | Kandidat za klasičen popravek; zaporedja obnavljanja vključujejo standardno ravnanje |
| Kovinski prah / sintrana palica | Na splošno zamenjan, ni upognjen; Zaradi razpokanega obnašanja materiala je korekcija stiskanja tvegana odločitev |
| Aluminijasta palica (nekaj zmogljivosti in majhni motorji) | Utrujenost materiala je razlog za zamenjavo; sledite servisnemu položaju proizvajalca motorja |
| Zlom-razcep (razpokan) palica | Pokrovčkov ni mogoče strojno obdelati, tako da klasična rekonstrukcija ni več; popravek izvrtine in morebitno upogibanje morata slediti dispoziciji OEM |
| Palica z okvaro vijaka ali zgodovino zasegov | Pred kakršnimi koli popravki preglejte in odstranite razpoke; dogodek obremenitve, ki ga je upognil, je morda povzročil nevidno škodo |
Tudi tu pošteno inženirstvo premaga optimizem: nekatere teme na forumu sprašujejo, ali je treba zravnati upognjeno palico zaradi hidravlične zapore ali previsokega števila vrtljajev, in delovni odgovor v profesionalni gradnji motorjev je, da odloča resnost dogodka. Svetloba, merljiv upogib v sicer dobrem kovanju je predelovanje ozemlja; palica, ki je bila stisnjena, zvit ali udarno obremenjen pretekli donos je zamenjava, kar koli pove indikator po pritisku.
Merila sprejemljivosti, ki odražajo delujoč motor
| Element sprejemljivosti | Kaj navesti |
|---|---|
| Vzporednost izvrtine (bend) | Meja odstopanja nad navedeno dolžino, izmerjeno na poravnalcu v stanju navora |
| Twist | Meja kotnega odstopanja med osema izvrtine, ista nastavitev |
| Velikost izvrtine, okroglost in zoženost | Na risbo po končnem brušenju/izvrtanju, ne po pritisku |
| Sredinska razdalja | Najmanj in največ, nadzorovan na stopnji obdelave z ujemanjem nabora palic |
| Pregled razpok | MPI pred ravnanjem in po končnem popravku, kjer je navedeno |
| Teža in ravnotežje | Razred teže znotraj nabora motorjev; dokumentiran vpliv bobweighta, kjer sledi uravnoteženje |
| Stanje vijaka | Novi ali ustrezni vijaki, zabeležen navor, brez ponovne uporabe raztegnjenih pritrdilnih elementov |
Pogosto zastavljena vprašanja
Ali je mogoče zvito ojnico varno poravnati?
Kovana jeklena palica z lučjo, čisto izmerjen upogib in pregled čiste razpoke se redno poravna in obnovi. Palice s hudimi ovinki, zvijanje od preobremenitve, okvare vijakov, ali iz kovinskega prahu, aluminij ali lomljeni odkovki so kandidati za zamenjavo. Dogodek, ki je povzročil ovinek, je pomemben enako kot ovinek sam.
Zakaj meriti z zategnjenim pokrovčkom?
Ker velika izvrtina obstaja samo v svoji tekalni geometriji s pokrovčkom, uporabljeni vijaki in navor. Odčitki, odmerjeni na ohlapnem pokrovčku, merijo razdaljo med sklopom in naklon luknje za vijake, ki je enak upogibu.
Ali ravnanje vpliva na izvrtine?
ja, rahlo, zato je v zaporedju popravljanja ravnanje pred obnovo izvrtine. S pritiskom na žarek lahko premaknete geometrijo izvrtine za majhne količine; operacije ločevanja in brušenja, ki sledijo obnovitvi velikosti, okroglost in sredinska razdalja na popravljenem žarku.
Kako se popravi zasuk palice?
Zasuk se popravi torzijsko: palica je na velikem koncu vpeta v togo vpenjalo, in kontrolirana nasprotna rotacija se uporablja okoli osi žarka na majhnem koncu, v korakih, s ponovnim preverjanjem poravnalnika po vsakem popravku. Popravek zasuka si zasluži dodatno previdnost, ker deluje na žarek kot strig, in pri palicah z zgodovino kakršnih koli zastojev ali preobremenitev gre običajno za zamenjavo in ne za popravek.
Ali je ravnanje drogov povezano z ravnanjem ročične gredi?
Deli se srečajo v motorju, in oba sta kritična za utrujenost, vendar se meroslovje popolnoma razlikuje. Ročična gred je poravnana z glavno osjo ležaja, kot je opisano v našem rešitev za ravnanje ročične gredi, medtem ko ojnica sploh nima vrtilne osi - je popravljena na razmerje med izvrtino in izvrtino na pritrdilni napravi.
Zgradite rešitev okoli dveh vrtin
Rešitev za ravnanje ojnic temelji na štirih fiksnih odločitvah: pregled razpok pred nakladanjem, meritev v stanju navora na resnični napravi za poravnavo, popravek pritiska je omejen na žarek med oblazinjenimi, orodje z usklajenim polmerom, in rekondicioniranje nadzora zaporedja tako izvrtin, obrazi in sredinska razdalja so končani, ko je žarek pravi. S tistimi na mestu, namenska oprema za ravnanje palic spremeni delovno intenzivno presojo popravila v ponovljiv proces v delavnici — in vam iskreno pove, kdaj je treba zamenjati palico.
Whether you are upgrading an existing connecting rod line or buying new, the potek izbire ravnalnika in proračunska slika za ravnalni stroj določite kompromise, preden se pogovarjate z dobavitelji.