
Dokončili sme testovanie vzoriek pre klienta z Južnej Kórey: stupňovité lekárske vrtáky držané na a 0.05 požiadavka na priamosť mm. Tento článok je technickým záznamom tohto pokusu – čo obrobok požadoval, ktoré rozhodnutia priniesli výsledok, a ako bolo číslo overené.
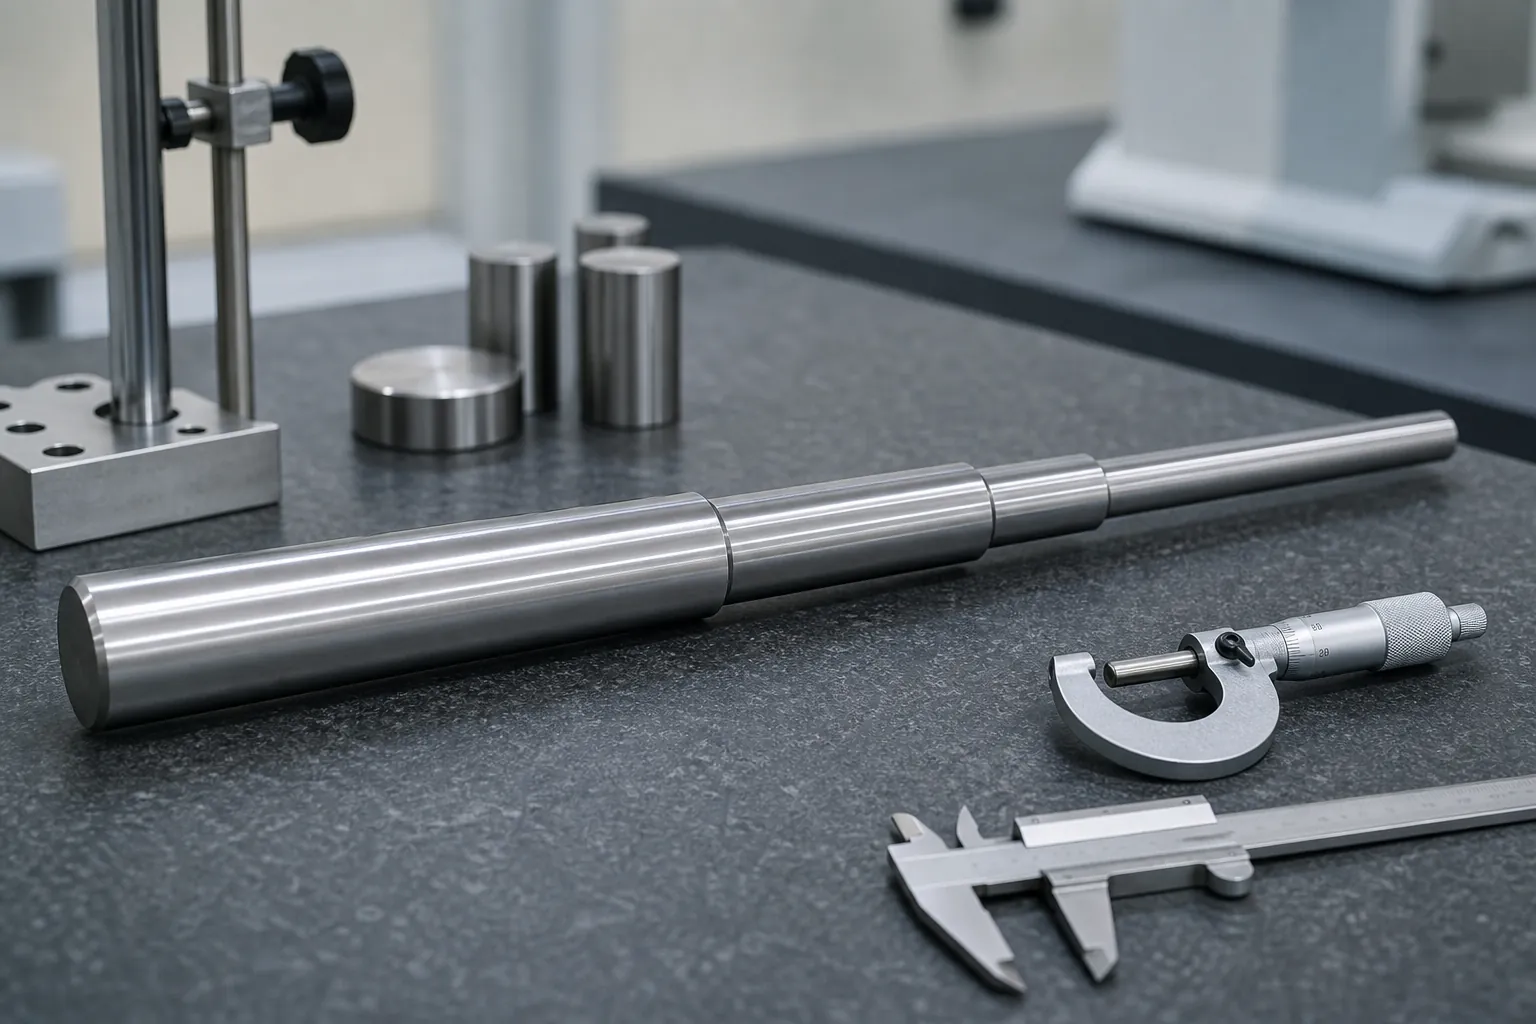
Výzva prezentovaná spoločnosťou Medical Bits
Projekt zahŕňal výrobu špecializovaných lekárskych bitov. Tieto komponenty mali jedinečný súbor špecifikácií, ktoré predstavovali značnú výzvu pre naše strojárske a technické tímy. Rozmery obrobku boli presné 7.9*230, a mal priemer tyče, ktorý sa zužoval 7.9 – 6.9 – 5.9, s 3 zreteľné kroky pozdĺž jeho dĺžky. Takéto zložité a presné požiadavky si vyžadovali najvyššiu úroveň presnosti a precíznosti v našich výrobných procesoch.
Výroba medicínskych komponentov nie je jednoduchá záležitosť. Akákoľvek odchýlka od požadovaných špecifikácií môže mať vážne následky, najmä v oblasti medicíny, kde je bezpečnosť a spoľahlivosť nanajvýš dôležitá. Nášmu tímu sa darilo – uvedomujúc si závažnosť danej úlohy. Vedeli sme, že musíme urobiť všetko preto, aby sme zabezpečili, že konečný produkt bude spĺňať prísne kvalitatívne štandardy klienta.
Engineering Review: Prečo je stupňovité lekárske vŕtanie ťažké narovnať
Tento projekt čítate skôr ako inžinieri než ako rozprávači, špecifikácia obrobku vysvetľuje ťažkosti na jeho tvári. A 230 mm dĺžka odstúpená cez tri priemery nie je jedna štíhla tyč, ale tri štíhle tyče spojené do série, každý s inou tuhosťou. Korekčná sila aplikovaná na jeden priemer vytvára rôzne vychýlenie na jednotku sily v každom kroku, vrchol ohybu má tendenciu sedieť v blízkosti prechodov tuhosti skôr ako v strednej dĺžke, a akékoľvek meranie, ktoré považuje súčiastku za jednotný hriadeľ, nesprávne číta geometriu, ktorú má ovládať. Na začiatok sekcie problém, prijatie lekárskych nástrojov je neúprosné: v a 0.05 požiadavka na priamosť mm, samotná metóda merania sa stáva účastníkom prvého poriadku, a funkcia dielu – predvídateľne sa otáčajúci rezný nástroj – ponecháva malý priestor pre stopy alebo zvyškové skreslenie, ktoré by neopatrná korekčná cesta vymenila za geometriu.
Výber dátumu rozhoduje o projekte pred prvým stlačením
Na stupňovitom hriadeli, ktoré vlastnosti definujú referenciu merania nie je detail – je to projekt. Vycentrovanie na koncové stredové otvory odkazuje na os, okolo ktorej sa bude diel otáčať v prevádzke; odkaz na najväčší hotový priemer urobí z najväčšej časti kotvu a odčíta menšie kroky oproti nej; odkazovanie na funkčný bok alebo zónu drážky odpovedá na to, čo nástroj skutočne potrebuje rovno, ale vyžaduje meranie s ohľadom na funkcie. Každá voľba dáva rôzne čísla na tej istej časti, tak to musí byť dohodnuté so zákazníkom pred skúškami, neboli objavené pri preberaní. Rámec presne pre toto rozhodnutie – vrátane kontrol opätovného zasadenia, ktoré dokazujú, že sa dátum opakovane realizuje – je stanovený pre výber nulového bodu merania stupňovitého hriadeľa. Pre test vzorky, ktorý potom potvrdí cestu korekcie voči tomuto údaju, dôkazy vládnu v skúška a akceptácia vzorky narovnania aplikujte nezmenene na lekárske nástroje.
Krokové prechody si v opravnom pláne zaslúžia svoj vlastný rešpekt. Zmena sekcie koncentruje napätie v ramene, preto sa plánujú korekčné zdvihy, aby sa zabránilo zaťaženiu ramena pri ohýbaní, kde existuje alternatívne umiestnenie lisu, a povrchy bokov rezného nástroja sa považujú za chránené zóny v rovnakej disciplíne, ktorá je opísaná pre pištoľový vrták a vyrovnávanie hlbokých vrtov — najbližší priemyselný bratranec tejto rodiny obrobkov.
Ako bol súd vykonaný
Skúšobná práca sa sústredila na dve veci: opravný plán pre a 0.05 tolerancia mm, a kontrola medzi jednotlivými fázami. Podporné pozície, lisovacie body a nastavenia zdvihu boli fixované a zaznamenané pred prvou korekciou, pretože tolerancia nenechávala priestor na improvizované ťahy. Priebežné kontroly po každej etape zachytili odchýlky, kým boli ešte opraviteľné, namiesto následnej kontroly chýb.
Výsledok: 0.05 mm podľa potreby
Rovnosť obrobku po rovnanie dosiahnuté 0.05 mm, na známku požiadavky klienta. Ako bolo toto číslo zmerané, je zdokumentované v sekcii overenia nižšie.
Klient vyjadril spokojnosť s výsledkami a záujem o budúcu spoluprácu. Prenosné inžinierske lekcie sú zhrnuté v poslednej časti tohto článku.
Pohľad dopredu
Tento prípad je jedna vzorová šarža na jednej skupine obrobkov; vyššie uvedené časti zaznamenávajú, čo sa meralo a čo prinieslo výsledok. Ďalší projekt začína od výkresu a jeho popisu tolerancie, nie z tohto rozprávania.
Ako sa takýto výsledok skôr overí ako deklaruje
Výsledok priamosti na 0.05 Úroveň mm je spoločnou vlastnosťou dielu a meracieho systému, takže overovací reťazec je to, čo dáva číslu zmysel. Reťaz, ktorý podporuje nárok tejto triedy, beží: dohodnutý dátum a podmienka podpory, napísané v inšpekčnom pokyne; meradlo, ktorého opakovateľnosť na tejto skupine dielov bola preukázaná – pretože pri úzkych toleranciách je vlastný rozptyl meradla viditeľným zlomkom limitu, disciplína meradlo R&R na vyrovnávanie čiar nie je voliteľné; meranie v uvoľnenom stave po úplnom odstránení korekčnej sily, za zaťažená versus uvoľnená prax; a korelácia s vlastnou referenčnou metódou zákazníka na zhodných dieloch, takže obe strany zásielky čítajú rovnakú časť rovnako. V rámci toho reťazca, výsledkom sú interné údaje dodávateľa a súhlas zákazníka s akceptačným meradlom – individuálne číslo na každom nástroji je len dočasné.
Čo sa prenáša z tohto puzdra na iné obrobky
Konkrétny obrobok patrí jednému klientovi, ale inžiniersky vzor sa v rodinách opakuje. Po prvé: na stupňovité alebo zúžené štíhle časti, zostavte korekčný plán okolo mapy tuhosti, nie je to najhoršie čítanie. Po druhé: pred akýmkoľvek skúšobným zdvihom si u zákazníka opravte definíciu vzťažného bodu, a preukázať jeho opakovateľnosť kontrolami opätovného osadenia. Po tretie: ošetriť funkčné povrchy — flauty, rezné hrany, dokončovacie zóny — ako chránené zóny s jasnými pravidlami kontaktu, v disciplíne zdieľanej s stupňovité vyrovnávanie lekárskej vŕtačky a aplikácie medicínskych vrtákov s malým priemerom. Po štvrté: nechať doklad o prevzatí – meranie uvoľneného stavu na dohodnutom meradle, s vopred definovanými limitmi prepracovania a dispozíciou — buďte rozhodcom, nie optimizmus výrobného parketu. Časti, ktoré dodržiavajú tieto štyri pravidlá, sa zbiehajú s menším počtom ťahov a prežijú audit; časti, ktoré ich preskočia, spotrebúvajú rozpočty na prepracovanie a učia sa znova tie isté lekcie.
FAQ
Prečo sa stupňovité hriadele ohýbajú v blízkosti prechodov priemeru?
Pretože tuhosť sa prudko mení na každom ramene. Stres z manipulácie, tepelné spracovanie a predchádzajúce obrábanie sa sústreďuje tam, kde sa mení prierez, a prechod pôsobí ako záves pri akomkoľvek neskoršom zaťažení. Opravné plány pre stupňovité časti preto explicitne mapujú ramená a umiestňujú lisovacie body s mapou tuhosti, skôr ako predpokladať jednotnú tyč.
Je 0.05 mm priamosť obmedzená strojom alebo meraním?
Na tej úrovni, v rozhovore zvyčajne dominuje aj meranie. Vlastná opakovateľnosť meradla je viditeľným zlomkom tolerancie, takže dátum, Pred interpretáciou akéhokoľvek výsledku korekcie sa musí preukázať stav podpory a schopnosť meradla. To je dôvod, prečo projekty s prísnou toleranciou vopred zaťažujú meraciu prácu.
Môžu byť drážkové zóny použité ako kontaktné body počas korekcie?
Vo všeobecnosti nie. Drážky a rezné hrany sú funkčné plochy, a kontakt tam riskuje poškodenie hrany, ktoré neospravedlňuje žiadny zisk priamosti. Správna prax umiestňuje podpery a lisovací kontakt na hladkú stopku alebo dohodnuté nefunkčné zóny, s geometriou nástrojov, ktorá rozloží zaťaženie – disciplína kontaktnej zóny zdieľaná v aplikáciách vyrovnávania nástrojov.
Ak je to vaša prvá linka na vyrovnávanie vrtákov, prečítajte si návod na výber rovnačky najprv, potom porovnajte svoj rozpočet s kontrolný zoznam akceptačných testov pre nový stroj.