
Железнодорожный рельс — это не обычный двутавр., линейная направляющая или ось. Его голова, перепонка и стопа образуют асимметричный функциональный профиль, и вертикальный развал, боковая стреловидность, крутить, Конечная геометрия и контроль остаточного напряжения могут потребовать различных способов измерения и коррекции..
Перед выбором машины надежное решение для правки железнодорожных рельсов должно ответить на пять вопросов.:
- Какие Виньоли, рифленый, кран, язык, семейство полнофункциональных или специальных направляющих входит в комплект поставки?
- Является ли задача мельницы производством, стрелочное производство, мастерская по рекультивации, коррекция зоны сварки или обслуживание пути?
- Как можно измерить вертикальную и поперечную геометрию, не перепутав предполагаемую кривизну?, вариация профиля, поддержка ошибка или подворот?
- Какая голова, паутина или площадки для ног могут контактировать с опорами и инструментами, и который работает, измерять, сваривать, отверстие или обработанные зоны защищены?
- Как будет перемеряться полностью выпущенная рейка, проверено и отслежено после исправления?

*Иллюстрация инженерной концепции рельса Vignoles на стационарной линии правки и измерения. Это не фотография, сделанная клиентом, или заявление о производительности.. Фактическая сила машины, поддержка пролетов, пределы оснастки и приемки требуют спецификации контролируемого рельса и репрезентативных выборочных испытаний.*
Определение семейства рельсов и маршрута обработки
| Семейство рельсовых или технологических процессов | Основное отличие | Маршрут на этой странице |
|---|---|---|
| Рейка Vignoles с плоским дном | Округленная голова, узкая паутина и широкая стопа | Первичная стационарная правка |
| Рифленый рельс | Для обработки канавок и асимметричной головки требуется специальная база и инструмент. | Отдельная семейная и защищенная карта контактов |
| Язычок или направляющая переключателя | Механически обработанная или коническая функциональная геометрия | План измерения и коррекции для конкретных функций |
| Лягушка или перекрещивающийся компонент | Сложная локальная геометрия и пути нагрузки | Специальное приспособление и маршрут проверки |
| Кран или промышленный рельс | Профиль и нагрузка отличаются от железнодорожных ходовых рельсов. | Отдельные входы рецепта и приемки |
| Новый рельс мельницы | Управление производственным потоком и остаточными напряжениями | Ролик или прессовая линия, выбранная на основе профиля и этапа процесса. |
| Восстановленный рельс | Носить, повреждать, история сварки и обслуживания | Маршрут осмотр-первая мастерская |
| Коррекция рельсов в пути | Портативный доступ, ограничение пути и эксплуатационная безопасность | За пределами этой стационарной страницы заводской ячейки |
| Железнодорожная ось | Вращающийся кованый вал с опорными шейками | Используйте решение с железнодорожной осью |
| Двутавровая балка | Конструктивный профиль с ошибками изготовления фланца/стенки | Используйте лучевое решение, не железнодорожный рецепт |
Штирли-Бигер публично перечисляет Vignole, рифленый, язык, полнорулонные и специальные рельсы, включая выпрямление и коррекцию скручивания. Geismar описывает специальную горизонтальную рельсоправильную машину непрерывного действия с дополнительным маршрутом для другой плоскости.. Эти источники подтверждают наличие рынка специализированного оборудования.; они не делают один набор инструментов подходящим для каждого профиля рельса.
Заморозить этап процесса
Мельничное производство
Рельс может входить в правку после прокатки, охлаждение или термическая обработка. История температуры, сорт материала, профиль и остаточные напряжения выше по потоку влияют на пружинение и результат освобождения. В предложении должно быть указано, является ли правильная машина поточным производственным станком или отдельной станцией финишной обработки..
Производство стрелочных переводов и переездов
Языковые рельсы, крестовины и специальные профили могут включать механическую обработку, дыры, сварные швы или предполагаемая кривизна. Утвержденную геометрию нельзя определить только по прямой опорной линии..
Рекультивация железных дорог
Использованный рельс может иметь износ головки, гофрирование, местная деформация, зоны сварки, коррозия, отверстия под болты или повреждения. Решение о проверке предшествует исправлению. Geismar позиционирует специальную рельсоправильную машину для интеграции в линию регенерации, поддержка маршрута цеха, отличного от производства нового завода.
Коррекция сварной зоны
Локальная ошибка геометрии зоны сварки требует идентификации сварного шва., осмотр зоны термического влияния, измерение профиля и применимый маршрут проверки. Выпрямление не может заменить проверку сварного шва или исправить неприемлемый сварной шов..
Определите опорную точку рельса перед измерением ошибки
Рельс должен быть взят из функциональной геометрии, определенной на чертеже., не то лицо, к которому легче всего прикоснуться. План измерений должен определять:
- железнодорожная семья, разрез и ориентация;
- осевое происхождение, конечное состояние и предполагаемая кривизна;
- поддержка, расстояние, высота и контактная площадка;
- вертикальный профиль по ходу движения;
- боковая стреловидность относительно требуемого напора, паутина или нога;
- перекат головки или вращение секции по длине;
- местный глава, проверка профиля паутины и стопы, где это необходимо;
- прямолинейность концов и исключенная длина концов;
- сваривать, дыра, обработанные и переходные зоны;
- уборка, шкала, температура и условия стабилизации;
- повторяемость после выпуска, перестановка и смена плоскости;
- correlation with the customer's rail gauge and final inspection system.
Читать прямолинейность вала, биение и TIR для общего различия между профилем стационарной геометрии и вращающейся индикацией. Железнодорожный рельс обычно оценивается как опорный профиль.; применение к нему терминологии биения вала приводит к неправильной исходной модели.
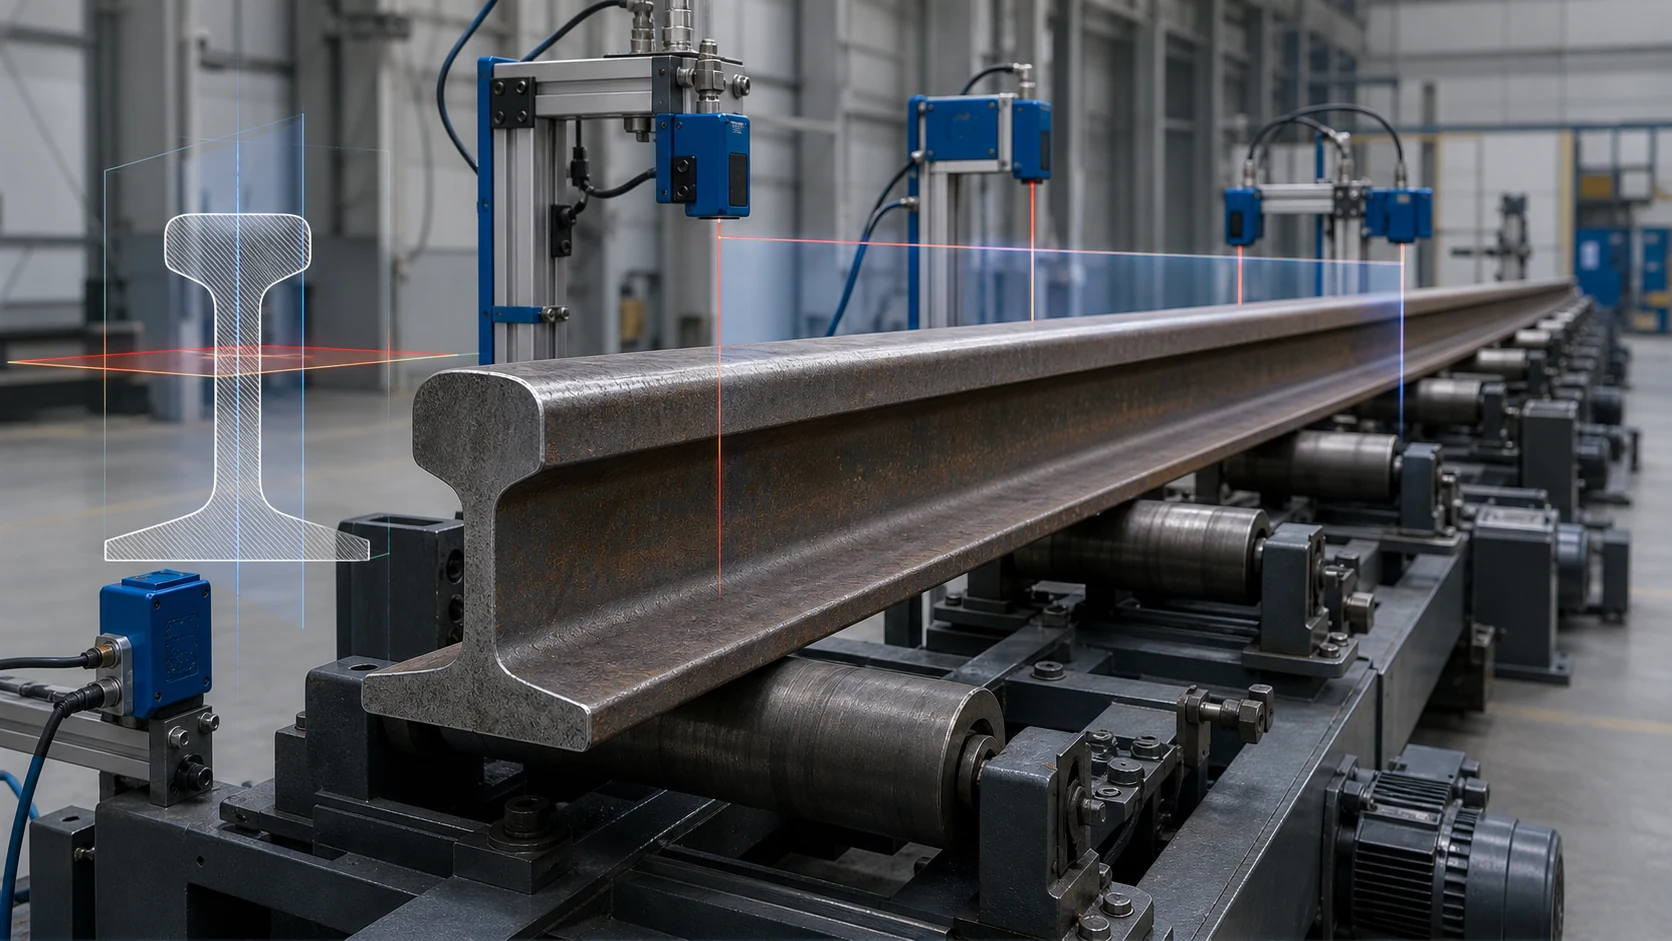
*Иллюстрация инженерной концепции вертикального и бокового измерения профиля рельса «голова-перегородка-нога». Это не предписанная схема расположения колеи.. Фактические треки датчиков, расстояние между опорами, предполагаемая кривизна и приемочные полосы требуют контролируемого чертежа рельсов и согласования колеи заказчика*.
Отдельные режимы ошибок перед применением силы
| Наблюдаемый сигнал | Возможная причина | Требуемый маршрут |
|---|---|---|
| Плавная вертикальная кривизна повторяется после сброса опоры | Вертикальный изгиб или лук | Кандидат на валидированную коррекцию в вертикальной плоскости |
| Плавное боковое отклонение повторяется после изменения положения | Боковая стреловидность | Кандидат на коррекцию побочных эффектов |
| Смещение головы и ног в противоположные стороны по длине | Вращение или поворот секции | Измерения и инструменты, специфичные для кручения |
| Резкое локальное изменение направления | излом, воздействие или местная перегрузка | Проверка и инженерная экспертиза перед исправлением |
| Изменение сигнала в зависимости от расстояния между опорами | Поддержка отклонения, провисание или нестабильная управляемость | Условие поддержки замораживания и повторение измерения |
| Высокая погрешность только вблизи сварного шва | Геометрия зоны сварки или деформация под воздействием тепла | Маршрут проверки и коррекции конкретного сварного шва |
| Беговая поверхность изношена, хотя центральная линия приемлема. | Износ головы или потеря профиля | Перепрофилирование или отклонение маршрута; выпрямление не восстанавливает материал |
| Геометрия соответствует намеченной кривой, но не проходит проверку по прямой. | Неверное номинальное значение | Загрузите контролируемую геометрию конструкции перед классификацией. |
| Тело приемлемо, но конечная зона находится за пределами | Завершение охлаждения, распиловка, ошибка обработки или локального процесса | Конкретная коррекция или обзор обработки |
Защитите голову, Паутина и нога
Защищенные по умолчанию или зоны просмотра
- готовые рабочие и измерительные поверхности без утвержденного контактного испытания;
- тонкие края веб-сайта или неподдерживаемые веб-области;
- края стопы, где концентрированная нагрузка может привести к локальному повреждению;
- сварные швы и зоны термического влияния до тех пор, пока осмотр не позволит внести исправления;
- отверстия для болтов, обработанные элементы переключателя и зоны крепления;
- знаки идентификации и отслеживания;
- изношенный, треснутый, расколовшийся, корродированные или поврежденные ударами участки;
- намеренно изогнутые или суженные функциональные области.
Потенциально разрешенные контактные зоны
- широкая голова, паутины или площадки, выбранные посредством структурного анализа и выборочных испытаний;
- сменные седла или перевязочные планки, соответствующие профилю рельса;
- контролируемые роликовые контакты, рассчитанные на поверхностное давление и маркировку;
- незавершенные или обработанные позже зоны, когда план процесса явно допускает контакт.
Каждому усилию пресса необходим полный путь поддержки/реакции/нагрузки.. Расположение инструментов, подходящее для симметричной балки, может привести к перегрузке головки рельса., перемычка или ножка, поскольку секция рельса асимметрична.
Выберите архитектуру двухплоскостной коррекции
Горизонтальный или боковой пресс
Горизонтальный гидравлический пресс с регулируемыми абатментами позволяет решить проблему бокового смещения., местный горизонтальный изгиб и контролируемый изгиб рельса. Стирли-Бигер публично описывает подвижные абатменты, лазерное управление и возможность изменения направления изгиба без поворота рельса в некоторых конфигурациях.
В предложении следует определить:
- одобренные площадки реакции и точка прессы;
- Расстояние между абатментами и метод регулировки;
- сила, пределы смещения и перегиба;
- логика пружинного возврата по семейству рельсов и состоянию процесса;
- конвейеры для длинномерной продукции и крановый доступ;
- запускает боковое измерение после каждой ограниченной коррекции.
Вертикальная коррекция
Вертикальный изгиб требует вертикального пути нагрузки или проверенной станции наклона рельсов, которая передает требуемую плоскость в пресс.. Система перемещения не должна создавать новый изгиб при вращении или изменении положения рельса..
Линия выпрямления роликов
Рельс мельницы большого объема может использовать последовательную горизонтальную- и системы валков с вертикальной осью. Fives публично описывает рельсоправильные машины, использующие как горизонтальные, так и горизонтальные- и машины с вертикальной осью, в то время как в тематическом исследовании Iconsys описываются две последовательно соединенные машины с контролируемым положением валка., скорость и крутящий момент. Для этой архитектуры требуется пакет производственного семейства и проверка остаточного напряжения.; он не взаимозаменяем с точечным прессом для мастерских..
Торсионное выпрямление
Поворот невозможно надежно исправить, рассматривая рельс как простую вертикальную дугу.. Требуется угловое измерение по сечению., инструмент с контролируемым кручением, концевое ограничение и освобождение повторного измерения.
Читать правка прессом против правки роликом перед выбором корректирующего семейства.
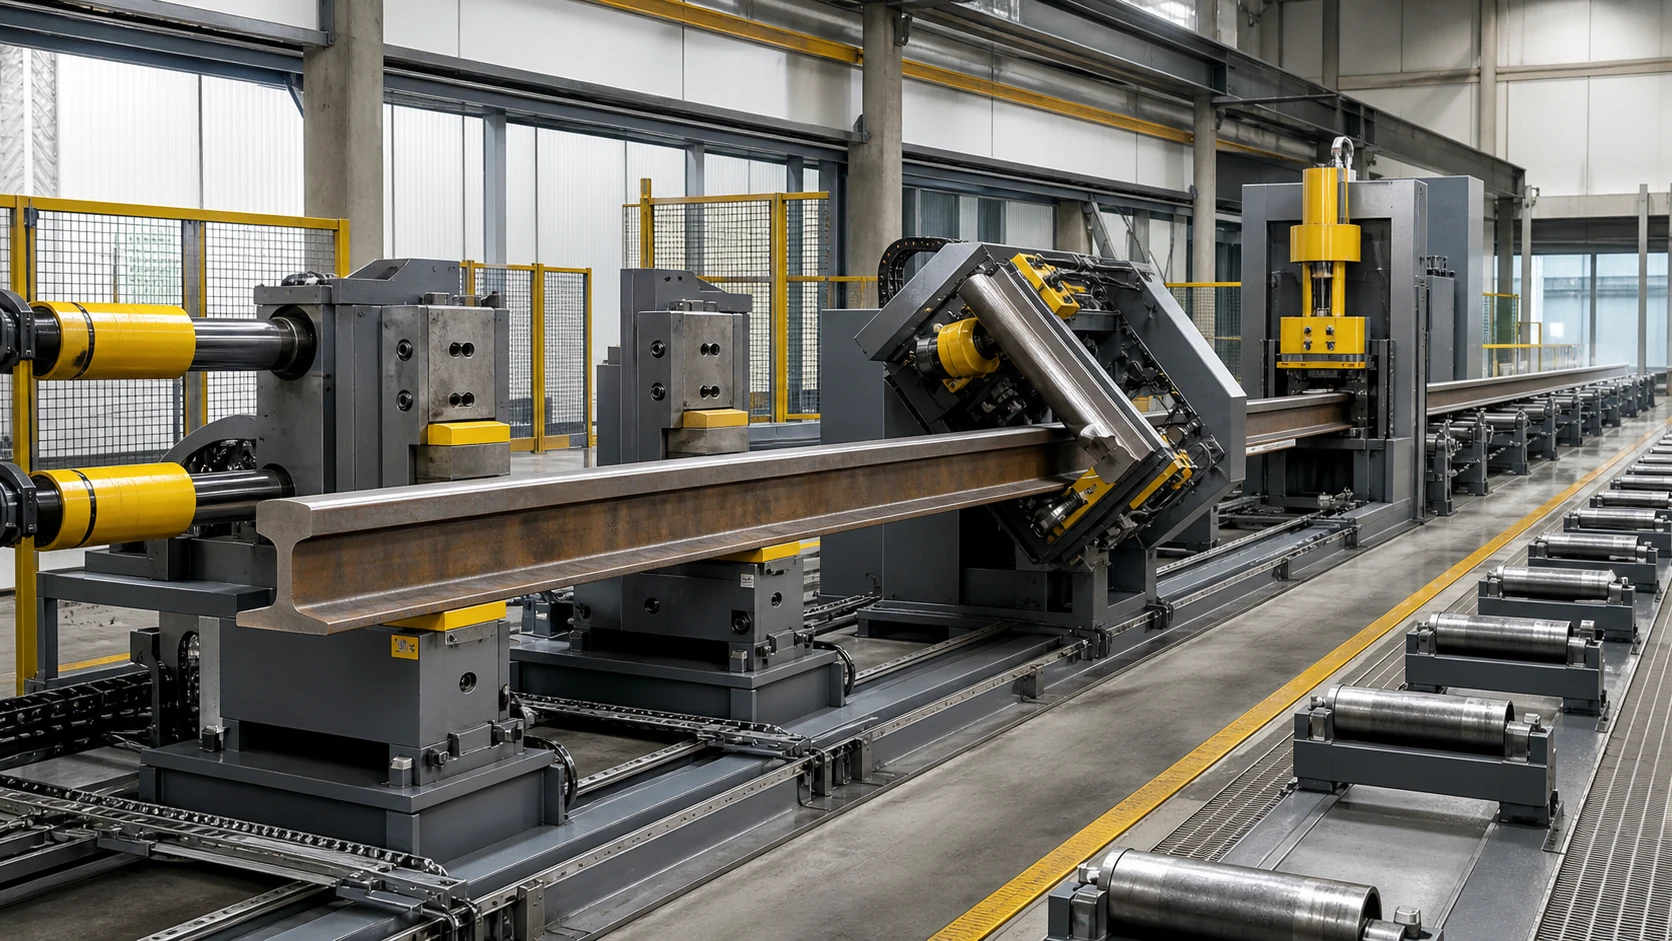
*Иллюстрация инженерной концепции коррекции побочного действия, смена самолета и дальнейшая проверка. Это не универсальная компоновка машины.. Фактическая погрузка на железнодорожном транспорте, геометрия реакции, сила, положение валков и пределы остаточного напряжения требуют проектирования и выборочных испытаний.*
Включите в процесс тяжелую погрузочно-разгрузочную работу
Длинные рельсы требуют контролируемого движения путем измерения и коррекции.. Концепция обработки должна включать:
- приводные входные и выходные роликовые конвейеры;
- направляющие семейства рельс, не спутывающие и не повреждающие профиль;
- положительное осевое позиционирование и контролируемая индексация;
- безопасный кран или доступ для перемещения для установки и восстановления;
- определенный метод изменения плоскости коррекции;
- удаление накипи и мусора вокруг направляющих и датчиков;
- охрана, блокировки и безопасные запретные зоны;
- логика восстановления при потере питания или прерванном цикле коррекции.
Система манипулирования является частью обеспечения повторяемости измерений.. Изменение высоты конвейера или состояния валков может изменить видимый профиль и сделать сохраненный рецепт недействительным..
Проверьте освобожденную направляющую, Не загруженная форма
- Определить семейство рельсов, доработка чертежа и этап обработки.
- Подтвердите статус проверки и предполагаемую прямую или изогнутую геометрию..
- Очистите утвержденные зоны измерения и контакта..
- Загрузка рельса на замороженную опору и конфигурацию погрузочно-разгрузочных работ.
- Измерение вертикали, боковые и крутильные сигналы отдельно.
- Классифицировать лук, мести, крутить, излом, ошибка зоны сварки, износ и ошибка настройки.
- Выберите нажмите, ролик, кручение, маршрут отклонения или инженерной проверки.
- Применяйте только ограниченную поправку, назначенную утвержденной плоскости и зоне..
- Полностью освободите и стабилизируйте рельс..
- Повторное измерение при той же исходной точке и условиях опоры..
- Повторяйте только в пределах силы, перемещение, перегибать, итерация и поверхностные пределы.
- Заполните необходимый профиль, поверхность, сваривать, остаточное напряжение или другая проверка.
- Сохраните профиль «до/после», рецепт, качество и отслеживаемость.
Настройте ячейку вокруг семейства рельсов
| Функция ячейки | Железнодорожные требования |
|---|---|
| Идентификация | Профиль, оценка, длина, стадия процесса, предполагаемая кривизна и прослеживаемость |
| Умение обращаться | Длинные конвейеры, осевое позиционирование, смена самолета и доступ к крану |
| Измерение | Вертикальный профиль, боковая стреловидность, ротация разделов и проверка локального профиля |
| Классификация | Камбер, мести, крутить, излом, ошибка зоны сварки, износ и ошибка настройки |
| Коррекция | Боковой пресс, вертикальный пресс, прокатная линия или торсионный инструмент по семейству |
| Защита | Беговые/калибровочные поверхности, сеть, края стопы, сварные швы, отверстия и обработанные зоны |
| Проверка | Полностью свободная геометрия плюс применимая поверхность, проверка сварных швов и остаточных напряжений |
| Данные | Профили до/после, настраивать, сила/перемещение, осмотр и окончательное решение |
Входные данные предложения, которые нам нужны
Отправьте следующее перед выбором оборудования:
- чертежи профилей рельсов и список семейств;
- сорт материала, стадия термообработки и процесса;
- диапазон длины и годовой или сменный ассортимент продукции;
- предполагаемая прямолинейность или расчетная кривизна;
- вертикальный, боковой, определения приемки крутки и конечной зоны;
- сваривать, дыра, обработанный, карты конической и защищенной поверхности;
- разрешенная голова, площадки для контакта с паутиной и ногами;
- Распределение входящих ошибок и известные виды повреждений;
- необходимая поверхность после обработки, сваривать, остаточное напряжение или неразрушающий контроль;
- линия бита, высота конвейера и доступные интерфейсы крана/погрузочно-разгрузочных работ;
- представитель хорошо, маргинальные и бракованные образцы;
- датчик клиента, формат отчета и интерфейс отслеживания.
Приемка образцов для испытаний перед выпуском в производство
Выборочное испытание должно охватывать фактический диапазон семейства рельсов и обе плоскости коррекции.. Он должен проверить повторяемость поддержки., корреляция датчиков, маркировка контактов, вертикальная/латеральная/крутильная классификация, пружинение, обработка смены плоскости, выпущенная геометрия и требуемый последующий контроль.
Используйте Руководство по испытаниям и приемке образцов для выпрямления заморозить матрицу испытаний и пакет доказательств.
Инженерная граница
Выпрямление может исправить допустимую геометрическую ошибку в подходящем рельсе.. Не восстанавливает изношенный материал головки., исправить трещину, квалифицировать неприемлемый сварной шов, заменить перепрофилирование, или доказать пригодность пути без применения соответствующего железнодорожного органа и процедуры проверки.
Машинная сила, макет рулона, пролет абатмента, расстояние между опорами, точность, время цикла, перегиб и количество итераций являются выходными данными предложения. Они должны происходить из семейства контролируемых железных дорог., материальное состояние, рисунок, образцы и калибр заказчика — не из таблицы спецификаций конкурента.
Запросить обзор рихтовки железнодорожных рельсов
Каждый проект по выпрямлению железнодорожных рельсов в конечном итоге сталкивается с одними и теми же двумя вопросами. – тот руководство по выбору выпрямителя для валов, трубы и профили и сколько стоит выпрямительная машина ответьте на них до того, как закончится встреча с поставщиками.
Отправить таблицу семейства рельсов, рисунки, стадия процесса, карты ошибок, маршрут проверки и репрезентативные образцы. Мы вернем предложенную базу данных и модель поддержки., карта защищенных контактов, концепция двухплоскостной коррекции, план обработки, Матрица выборочных испытаний и конфигурация оборудования для проверки.