
Вал-шестерня — это вращающийся компонент передачи мощности, который имеет встроенные зубья шестерни — прямозубую., шестерня винтовая или коническая — вместе с шейками, сплайны, нити и плечи на одной оси. Его спецификация прямолинейности определяется по этой оси.: шейки и цилиндры зубчатого шага должны вращаться вокруг общей линии в пределах общего показания индикатора (МДП) предел, установленный сроком службы подшипника, качество зубчатого зацепления и скорость вала. Таким образом, выпрямление вала-шестерни означает восстановление оси вращения зубчатого компонента, а это принципиально другая задача, чем выпрямление зубчатого стержня., и проблема с устоявшимися методами измерения и коррекции.
Перед выбором оборудования решение для выпрямления зубчатого вала должно ответить на пять вопросов.:
- Что определяет ось измерения — журналы, центров или большого диаметра шлица — и отражает ли обследование собранный подшипниковый узел?
- Является ли отклонение одноплоскостным изгибом, местный изгиб плеча, поворот, или комбинация — и где истинный звездный час?
- Какой материал и термическое состояние — сквозная закалка, науглероженный и закаленный, журналы с индукционной закалкой — и какие маршруты коррекции для них утверждены?
- Есть ли в наличии шлифовальный материал?, и предназначена ли коррекция для восстановления распределения припуска или окончательной геометрии?
- Как выйдет геометрия, проверить целостность боковой поверхности зуба и долговременную стабильность?
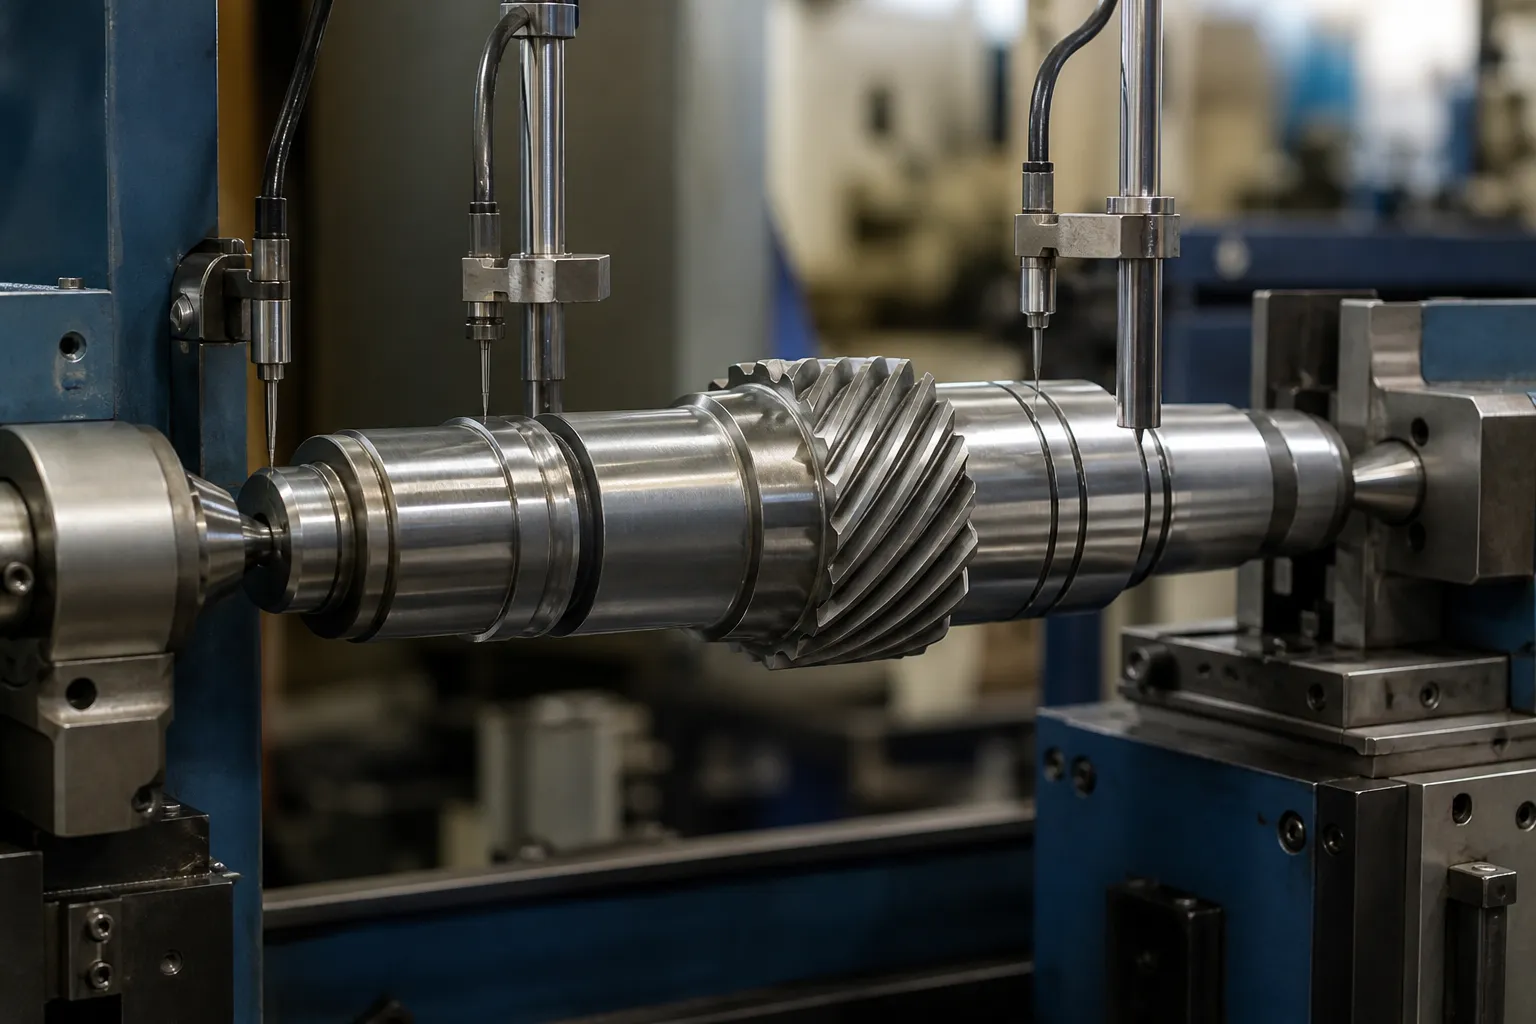
*Иллюстрация инженерной концепции: вал-шестерня, поддерживаемый между центрами с помощью щупов на шейках во время корректирующего исследования. Это не фотография с сайта клиента.. Выбор исходной точки, Положения сил и пределы приемки требуют чертежа и репрезентативных образцов деталей.*
Зубчатый вал и зубчатая рейка: Две разные проблемы
Этот сайт уже охватывает выпрямление промышленных зубчатых реек, и эти две заготовки часто путают, потому что обе имеют зубья шестерни.. Они почти не имеют общего инженерного содержания.:
| Стойка передач | Передаточный вал | |
|---|---|---|
| Функция | Преобразует вращение в линейное движение; зубчатый прямой стержень | Передаёт крутящий момент между вращающимися осями.; зубчатая цилиндрическая часть |
| Определение прямолинейности | Плоскостность и прямолинейность базовой поверхности в одной плоскости; плоскостность линии тангажа | Отклонение оси вращения: МДП измеряется по окружности на определенных участках |
| Первичное измерение | Линейный — линейка, поверхностная пластина, лазерная линия, выборка по длине | Вращательный — деталь прокатывается между центрами или по шейкам., циферблатные или электронные датчики, карта обследования изгибов |
| Неисправность при изгибе | Связывание, неравномерное зацепление зубов, ошибка позиционирования | Дисбаланс, вибрация, повреждение подшипников и уплотнений, смещение зубчатого зацепления, усталость |
| Типичная коррекция | Прессование в плоской плоскости; иногда процессы растяжения или выравнивания для длинных стеллажей | Коррекция точечного нажатия в нанесенной на карту верхней точке, выборочная проклейка, ограниченные тепловые методы |
Стойка поправляется в плоскости; вал-шестерня корректируется вокруг оси. Словарь измерений, светильники, машины и критерии приемки у всех разные, вот почему эти две темы рассматриваются на отдельных страницах. Если заготовка представляет собой длинный зубчатый стержень, который входит в зацепление с шестерней для линейного перемещения груза., применяется страница стойки. Если это вал с шестерней на нем, которая вращается в подшипниках, читай дальше.
Анатомия и откуда берутся искажения
Перечислите функции, которые участвуют в базовой цепочке и системе напряжений.:
- шейки подшипника — основная функциональная ось;
- сегменты шестерни: шпоры или спиральные зубы, ширина лицевой поверхности шестерни, геометрия шага и корня;
- сплайны, шпоночные пазы, нити, конусы и особенности соединения;
- плечи, канавки под стопорное кольцо, поперечные сверления и масляные отверстия;
- центры или временные данные процесса;
- измельченное сырье по секциям и стадиям процесса.
Валы-шестерни изгибаются по классической причине., описано в литературе по ремонту: механическая перегрузка во время транспортировки или сборки; асимметричная обработка, неравномерно снимающая внутренние напряжения; термическая обработка, где закалка науглероженного или закаленного вала почти всегда приводит к прогибанию; и сильная усадка или прессовая посадка, которая изгибает изначально прямой вал в сборе.. В частности, на валах-шестернях, зубофрезерная обработка и бритье оставляют остаточное напряжение вокруг зубчатых частей, а шлифовка одной шейки после термообработки может снять напряжение и сдвинуть другую секцию — точка коррекции в процессе имеет такое же значение, как и сама коррекция.
Сначала измерьте: Карта обследования Бенда

Ремонтно-техническая практика картирования изогнутого вала перед касанием к нему в полной мере применима и к валам-шестерням., и производственные машины автоматизируют это:
- Поддержите вал между центрами или на его шейках и убедитесь, что сами опоры показывают нулевое биение — ошибка опоры искажает всю карту..
- Отметить привязку вращения; запись TIR на равномерно расположенных осевых станциях, преобразование в отклонение (половина МДП) и часовой угол на каждом.
- Прочитать карту: единственная доминирующая высокая точка с постоянным углом указывает на простой лук.; изменение угла по длине указывает на многочисленные изгибы или скручивания.; самый сложный случай — комбинированный изгиб и поворот.
- Ищите истинную высшую точку между станциями — максимум находится там, где говорит тренд., не обязательно там, где находился зонд.
- Повторяйте карту после каждого цикла коррекции и в конце в виде протокола проверки..
Внутри этой ступеньки расположены две ловушки для конкретного снаряжения.. Первый, выбор исходной точки: на ступенчатом валу правильной базовой цепью обычно являются шейки, не центры — вал может читаться прямо по центрам и изогнуто по шейкам, а подшипникам плевать на центры. Правила выбора подробно описаны в выбор точки отсчета для ступенчатых валов. Второй, ошибка боковой поверхности зуба в зависимости от изгиба: биение делительного цилиндра, измеренное через штифты или на зубчатом контроле, должно быть отделено от биения оси вала, или ошибку изготовления зубьев «лечат» подгибанием вала. Общая диагностическая логика отделения ошибок формы от изгиба описана в разделе сравнение округлости и изгиба при измерении при вращении.
Маршруты коррекции
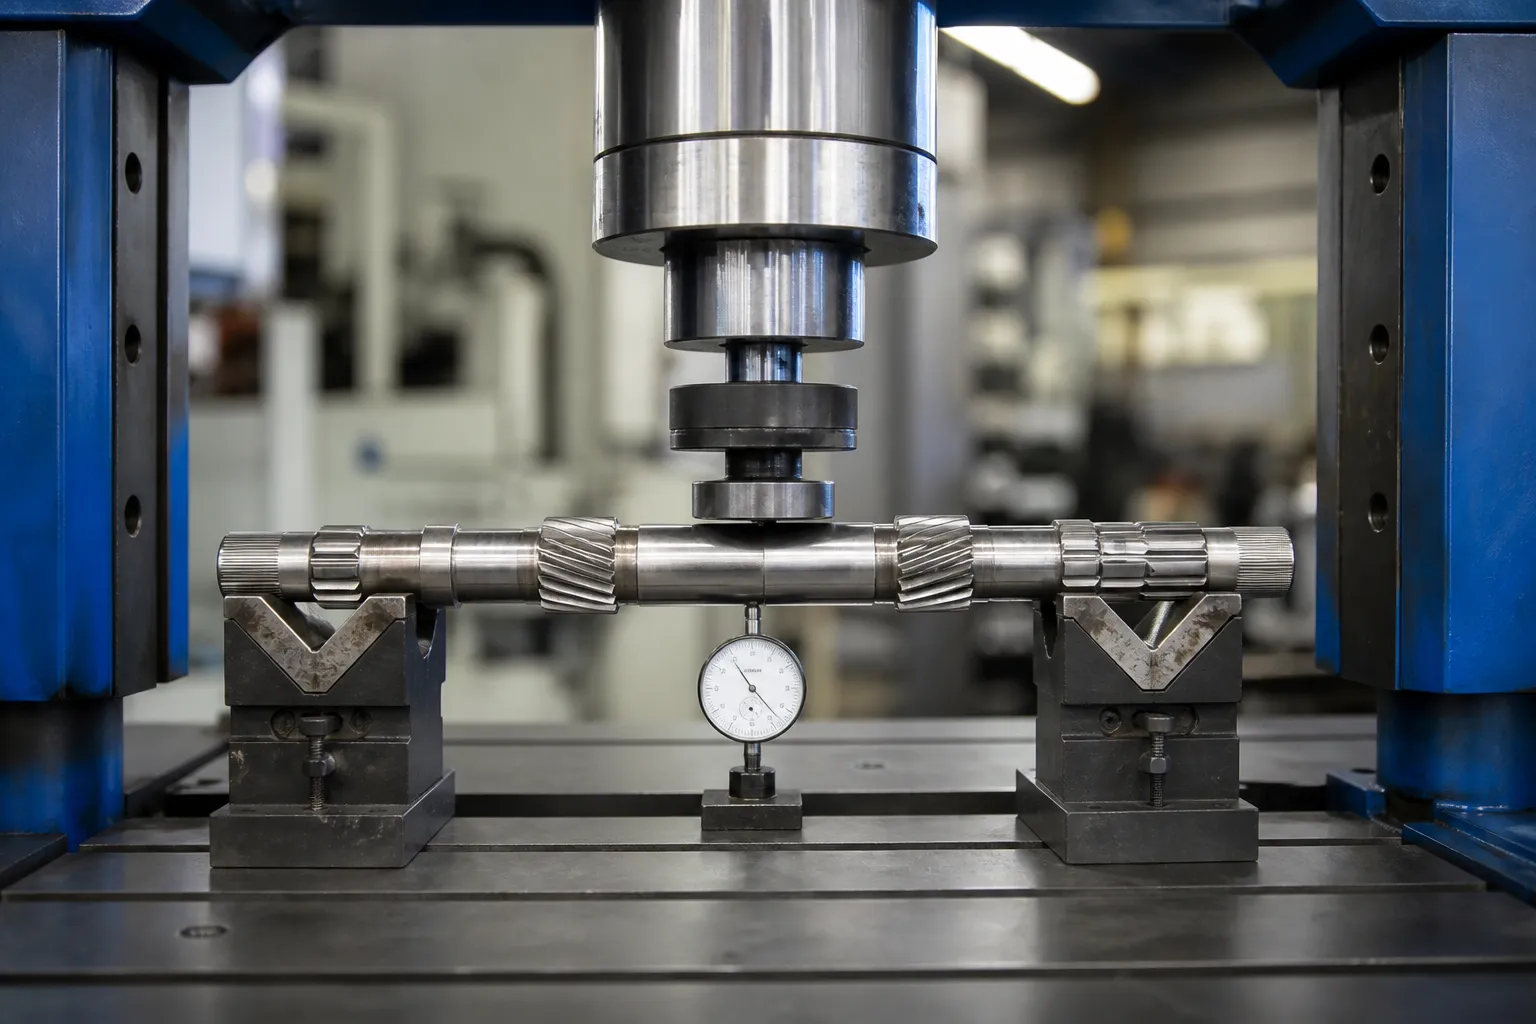
Механическое точечное нажатие — основной путь
С картой в руках, вал установлен верхней точкой вверх, поддерживается близко к изгибу, и нагружается мягким плунжером, в то время как зонд отслеживает отклонение в реальном времени. Работайте небольшими мазками и допускайте пружинение.: цель – наименьшее количество корректировок толерантности, потому что каждый пластический цикл добавляет остаточное напряжение. На серийных машинах этот цикл — карта, нажимать, повторное сопоставление — выполняется автоматически с учетом компенсации упругого возврата, полученной для каждого семейства деталей.. Часть мастерства при ручной правке валов становится параметром контроллера.; физика не меняется.
Упрочнение — там, где прессование не может достичь
Контролируемая дробеструйная или игольная обработка вогнутой стороны сжимает поверхностные волокна и слегка их разрастает., вытягивание оси в прямом направлении. На валах шестерен проковка является инструментом для точной подрезки.: исправляет небольшие остатки после нажатия, и работает там, где баран не может загрузить — рядом с плечами, околозубчатые участки — без риска разрушения зубов. Коррекция выполняется медленно и редко является основным маршрутом..
Точечный нагрев — ограничено для закаленных валов шестерен.
Точечный нагрев небольшой зоны для создания локального растягивающего напряжения при охлаждении является законным методом выпрямления на низких температурах.- и среднеуглеродистые валы в незакаленном состоянии. На науглероженном, валы шестерен со сквозной или индукционной закалкой строго ограничены или запрещены: зона термического воздействия может размягчить или повторно затвердеть местный материал, создавать твердые пятна и микротрещины именно там, где расходуется усталостный ресурс зуба и шейки, и оставить выступ, который необходимо удалить, прежде чем поверхность войдет в подшипник или уплотнение.. В каких случаях тепловые методы вообще рассматриваются, они относятся к процедуре ремонта, одобренной металлургами, не к циклу коррекции производства. Материальные правила подробно описаны в выпрямление после термообработки.
Что никогда не включает в себя прессование вала шестерни
Нагрузки прикладываются к секциям шейки или корпуса вала между опорами, а не к зубьям шестерни.. Нажатие на зубчатый сегмент может привести к деформации зуба, которую не может устранить никакая операция по выпрямлению., и правка валками типа, используемого на гладких валах, не применяется к зубьям.. Разделы сплайна следуют своим собственным правилам., покрыты нашим решение для выпрямления шлицевого вала; семейства валов измерены и исправлены внутри редукторов – вход, выходной и промежуточный валы с многорегистрационной логикой приемки – рассматриваются отдельно в решение для выпрямления вала коробки передач.
Критерии приемки

Практика ремонта валов дает полезную основу: о 0.001 дюймы на фут длины (0.083 М-м-м) для общего вращающегося оборудования, сжимается к 0.0005 в (0.013 мм) всего в любой точке для высокоскоростных многоступенчатых машин. Для зубчатых валов действует чертеж., и класс допуска соответствует применению: низкоскоростной, Вал-шестерня с низким допуском имеет более широкое окно, чем высокочастотный, шестерня с малым зазором. Последовательность приемки должна быть:
- итоговая карта съемки на всех станциях, в пределах указанного МДП;
- проверка качества шестерни — контакт зубьев, биение по штифтам, выравнивание спирали — не изменяется в результате коррекции;
- обнаружение трещин, соответствующее состоянию материала после всех корректировок;
- проверка после окончательной шлифовки или чистовой операции, не только после выпрямления;
- подтверждение стабильности там, где приложение критично: повторите измерение после паузы или температурного цикла, если технологическое окно еще не доказало стабильность.
Последний момент - честная слабость всех выпрямителей валов.: a correction that merely superposes new stress against the old bend can read straight today and drift in service. That is why correction count is capped, why the map is repeated after finishing, and why the number of strokes to tolerance is itself a process-quality signal — principles applied line-wide in automatic shaft straightening.
Распространенные ловушки
- Mapping on the wrong datum. Centers that no longer represent the bearing axis produce a map that cannot be corrected into a functioning shaft.
- Pressing at a station instead of the high point. The maximum deflection usually lies between probe stations; find it before loading.
- Loading teeth or hardened splines. Ram force belongs on plain shaft sections; teeth deform permanently and invisibly to the TIR map.
- Chasing twist with single-plane presses. Комбинированные повороты и повороты требуют запланированной последовательности., не повторение одного и того же удара.
- Доверяйте только послепечатному чтению. Остаточное напряжение перераспределяется; проверка выпуска относится к окончательному шлифованию, и результат поля после этого.
Отделение изгиба от поворота перед переходом к последовательности
Карта обследования решает не только, нужно ли исправлять, но и в каком порядке.. Три диагностических сигнатуры охватывают большинство зубчатых валов.:
- Простой лук: величины отклонения растут и падают по длине с постоянным часовым углом. Одно нажатие в отмеченной на карте высшей точке, пружинение выучено, готово — самый простой случай, и с ним хорошо справляется ручная практика.
- Двухплоскостной или S-образный изгиб: угол часов вращается по длине. Планируются два исправления последовательно., каждый проверен на свежей карте; исправление большего изгиба в первую очередь обычно упрощает второй.
- Bend with twist: угловые элементы — сплайны, шпоночные пазы, фаза шестерни относительно шеек — указывает смещение при кручении на верхней части носовой части. Одно нажатие лечит изгиб и оставляет скручивание.; коррекция скручивания — это другая операция со своей собственной проверкой, и притворяясь иначе, валы проходят TIR и не синхронизируются по фазе.
Автоматы делают первые два дела рутинными.: контроллер подходит для измеряемых станций, вычисляет положение пресса, избыточный ход и расстояние между опорами, и замыкает цикл за два-три цикла. Случай с поворотом остается тем, что отличает серьезное определение процесса от печатной машины с программным обеспечением., и это именно тот случай, когда пять вводных вопросов предназначены для того, чтобы их можно было уловить как можно раньше — до того, как вал израсходует свой корректирующий бюджет на удары, направленные на неправильный режим..
Что содержит серьезное расследование
A gear shaft straightening machine or cell is specified from: the drawing with datum scheme and TIR limits by section; состояние материала и термообработки в точке коррекции; gear data — module, helix angle, hardness — so loading exclusions are explicit; the current distortion distribution at the measurement station; sample parts across the deviation range; cycle-time and traceability requirements; and the rework-limit policy. With those inputs the support-and-probe plan, press force class and springback-learning strategy follow directly, and the station can be validated against parts rather than promises.
Every gear shaft straightening project eventually hits the same two questions – тот руководство по выбору вала, работа с трубами и профилями и разбивка стоимости выпрямляющего станка ответьте на них до того, как закончится встреча с поставщиками.